O Que É a Extrusão de Alumínio 2024
Alumínio 2024 a extrusão força um tarugo de 2024 aquecido através de uma matriz perfilada para produzir perfis longos de seção transversal constante — barras, seções estruturais e formas ocas — que mantêm a alta relação resistência-peso da liga. O processo transforma uma liga rica em cobre e tratável termicamente em comprimentos acabados que estruturas de aeronaves e veículos utilizam onde a rigidez por quilo é importante.
A extrusão é apenas metade da história: o 2024 sai da prensa mole e deve ser tratado termicamente para atingir sua resistência nominal, e seu comportamento frente à corrosão e à soldagem impõe limites rígidos sobre onde o perfil pode ser aplicado. As seções abaixo percorrem o processo, as escolhas de tempera e os trade-offs para que você possa decidir se a extrusão de 2024 atende ao trabalho antes de especificá-la.
Por Que o 2024 para Formas Extrudadas
O 2024 conquista seu lugar pela resistência e resistência à fadiga que a maioria das ligas extrudáveis não consegue igualar. Com cobre em 3,8–4,9% e magnésio mais manganês completando a mistura, as temperas típicas alcançam 470–483 MPa de resistência à tração última e 325–345 MPa de limite de escoamento — bem acima do 6061 e do 6082 na mesma forma de perfil.
Essa resistência vem com três custos que você deve planejar. Primeiro, a extrudabilidade do 2024 é inferior à da série 6xxx: o alto teor de cobre torna o metal mais rígido de empurrar, de modo que as velocidades de prensa são mais lentas e o risco de defeitos superficiais é maior. Segundo, a condutividade térmica é de apenas cerca de 121 W/m·K, aproximadamente 25% abaixo do 6061-T6, portanto é uma escolha ruim para dissipação de calor. Terceiro, a resistência à corrosão é baixa, e a soldagem pode fissurar a zona afetada pelo calor, o que direciona a montagem para rebites, adesivos ou fixadores mecânicos.
O Processo de Extrusão Passo a Passo
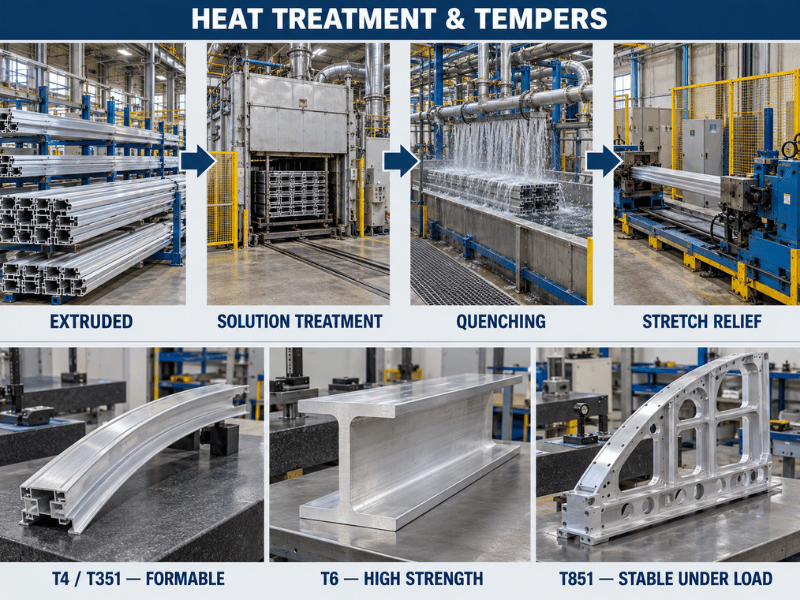
A extrusão começa com um tarugo redondo de 2024 cortado no comprimento e aquecido a aproximadamente 400–480°C (750–900°F). Isso amolece a liga o suficiente para fluir através da matriz sem rasgar, embora permaneça bem abaixo da temperatura de tratamento de solubilização.
O tarugo aquecido é carregado no recipiente da prensa, e um êmbolo hidráulico o impulsiona através da abertura da matriz. O perfil emergente é resfriado, geralmente temperado em água para temperas como T3/T4/T6, depois levemente esticado para endireitá-lo e aliviar tensões residuais, e finalmente serrado no comprimento. Temperatura, velocidade e timing de têmpera afetam o grão final e as propriedades, portanto são mantidos dentro de uma janela estreita para produção de grau aeroespacial.
Extrusão Direta vs Indireta
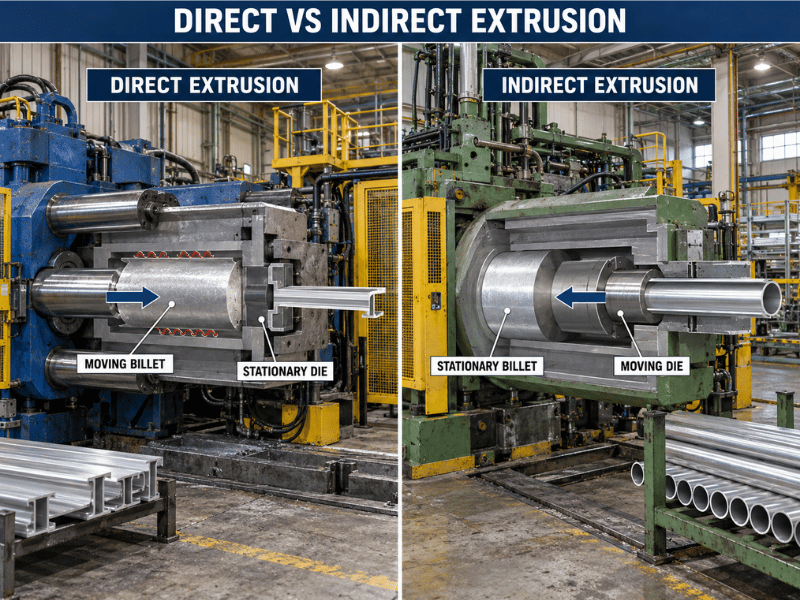
Dois layouts de prensa dominam a extrusão de alumínio, e a diferença está em qual parte se move. Na extrusão direta (para frente), o êmbolo empurra o tarugo através de uma matriz estacionária; o tarugo desliza por todo o comprimento do recipiente, de modo que o atrito de parede adiciona força e a carga atinge o pico no início e depois cai à medida que o tarugo encurta. Na extrusão indireta (para trás), o tarugo permanece fixo no recipiente enquanto um êmbolo oco carrega a matriz contra ele, de modo que quase não há atrito entre tarugo e recipiente.
| Recurso | Extrusão direta | Extrusão indireta |
|---|---|---|
| Movimento de tarugo | Move-se através do recipiente | Estacionário no recipiente |
| Movimento da matriz | Estacionário | Move-se com êmbolo oco |
| Atrito | Alta (tarugo raspa a parede) | Muito baixa (sem deslizamento na parede) |
| Força Necessária | Mais alto | ~25–30% menor |
| Comprimento do Perfil | Tiragens longas são práticas | Limitado pelo furo do êmbolo oco |
| Melhor para | Seções sólidas padrão, peças longas | Paredes finas, ocas, superfície fina |
A extrusão indireta proporciona melhor acabamento superficial e menor tensão residual, o que ajuda na aparência da anodização, mas o êmbolo oco limita o tamanho da seção e aumenta o custo de ferramental. A extrusão direta continua sendo a cavalo de batalha para a maioria dos perfis de 2024 porque é mais simples e suporta comprimentos maiores.
Tratamento Térmico para o 2024 Extrudado
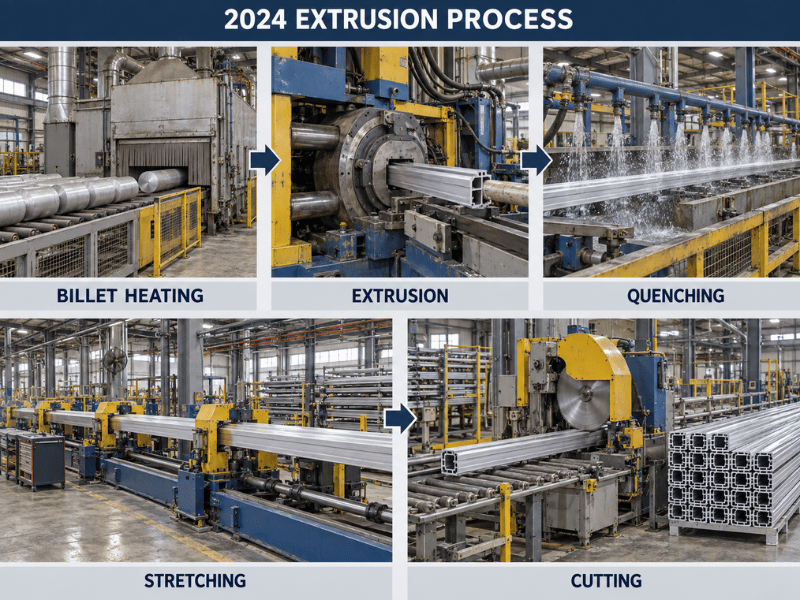
O 2024 extrudado é mole (próximo à condição O) até ser tratado termicamente. O tratamento de solubilização o aquece a cerca de 493°C (919°F) para dissolver o cobre e o magnésio em uma solução sólida uniforme, depois uma têmpera rápida em água ou polímero prende esses elementos no lugar. O envelhecimento artificial a aproximadamente 190°C (375°F) então precipita partículas finas de Al₂Cu que elevam a resistência e a dureza.
As temperas de extrusão comuns são:
- T3 / T4 — solubilizado, encruado a frio (T3) ou não (T4), depois envelhecido naturalmente; alta conformabilidade, preferido onde a seção é dobrada após a extrusão.
- T351 / T3511 — solubilizado, aliviado de tensões por estiramento (T3511 também endireitado), envelhecido naturalmente; a tempera estrutural típica como extrudada com 470/325 MPa típicos.
- T6 / T851 — solubilizado e envelhecido artificialmente (T851 também aliviado por estiramento); limite de escoamento mais alto (~393–400 MPa) para peças de resistência máxima.
Trabalhando com o 2024 Extrudado
A usinagem é um ponto forte do 2024: ele pontua cerca de 70% na escala padrão de usinabilidade, melhor que o 6061, e produz cavacos curtos que são fáceis para o ferramental. Fresamento e torneamento CNC mantêm tolerâncias apertadas para conexões aeroespaciais e automotivas.
A soldagem é o ponto fraco. A zona afetada pelo calor (ZAC — a faixa ao lado da solda que aquece e resfria rapidamente) é propensa a fissuração a quente, de modo que a soldagem por fusão requer consumível 2319 e procedimento cuidadoso, e muitos trabalhos estruturais a evitam inteiramente em favor de rebites, adesivos ou parafusos. O acabamento superficial importa porque o 2024 corrói em serviço: anodização (Tipo I crômica ou Tipo II sulfúrica) ou clad com uma camada de alumínio puro constrói a proteção, e a pintura a pó adiciona uma barreira resistente a lascas para peças externas.
Extrusão de 2024 vs 6061 e 7075
| Propriedade | 2024 (T351/T6) | 6061 (T6) | 7075 (T6) |
|---|---|---|---|
| Resistência à Tração Máxima (MPa) | 470–483 | 310 | 572 |
| Limite de Escoamento (MPa) | 325–393 | 276 | 503 |
| Condutividade térmica (W/m-K) | ~121 | 154–167 | ~130 |
| Extrudabilidade | Moderada (menor) | Alta | Baixa |
| Resistência à corrosão | Baixa | Bom | Moderada–baixa |
| Soldabilidade | Ruim (fissura na ZAC) | Bom | Ruim |
| Usinabilidade | Bom | Bom | Justo |
Escolha o 2024 quando resistência-peso e fadiga superarem corrosão e soldagem. Escolha o 6061 quando você precisar soldar, dissipar calor ou extrudar seções finas complexas a baixo custo. Escolha o 7075 apenas quando você precisar de resistência máxima e puder usinar em vez de soldar.
Onde as Extrusões de 2024 São Usadas
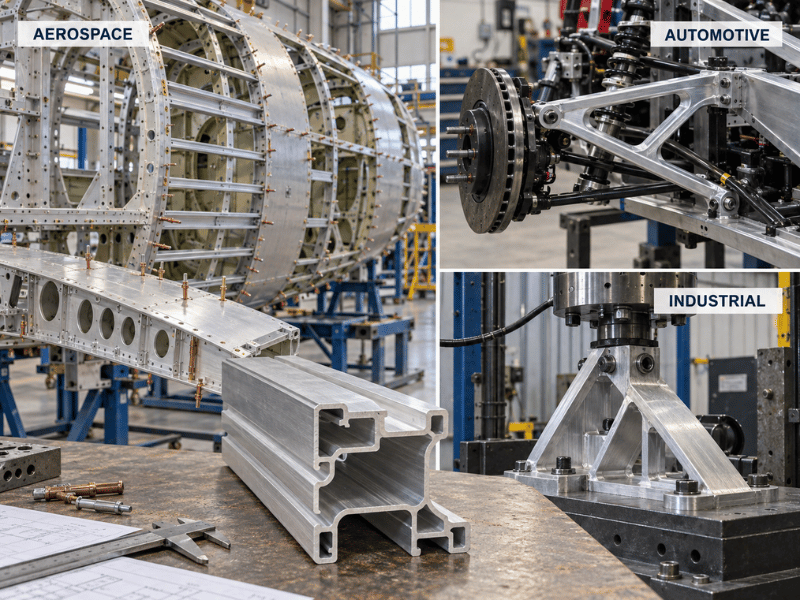
Aeroespacial lidera o consumo: longarinas de fuselagem, longarinas e nervuras de asa, e painéis de revestimento usam extrusões de 2024 por sua vida em fadiga com baixo peso. Estruturas de defesa e comerciais dependem das mesmas temperas para quadros estruturais.
Automotivo e ferroviário usam o 2024 para braços de suspensão, travessas de chassi e rodas de caminhão onde a resistência por quilo reduz massa. A engenharia geral o especifica para suportes e dispositivos de alta carga que sofrem carga repetida mas ficam em ambiente protegido ou revestido.
Go/No-Go
- Go se a peça precisa de resistência de 450+ MPa em um perfil longo e opera em ambiente de baixa corrosão ou com clad/revestimento.
- Go se a montagem utiliza rebites, parafusos ou adesivos em vez de soldas por fusão.
- Go se a vida em fadiga sob vibração importa mais do que a dissipação térmica.
- No-Go se a seção deve dissipar calor (dissipadores de calor, placas de resfriamento) — escolha 6061 ou 6063 por sua condutividade de ~150–200 W/m·K.
- No-Go se a soldagem por fusão é o único método de união e a carga é estrutural — a fissuração na ZTA será determinante.
- No-Go se a peça fica exposta a névoa salina sem proteção — a baixa resistência à corrosão do 2024 causará falha precoce sem clad ou revestimento.
Prós e Limitações
| Prós | Limitações |
|---|---|
| Alta relação resistência-peso entre os extrudáveis | Extrudabilidade inferior ao 6xxx (mais lento, propenso a defeitos) |
| Excelente resistência à fadiga | Baixa resistência à corrosão, necessita clad/revestimento |
| Boa usinabilidade (melhor que o 6061) | Soldabilidade ruim, fissuração a quente na ZTA |
| Múltiplos têmperas para conformação vs. resistência | Condutividade térmica muito baixa para dissipadores de calor |
Conclusão
A extrusão de alumínio 2024 oferece resistência de nível aeroespacial em perfis longos de seção constante, mas somente se você respeitar seus limites: extrusão mais lenta que o 6xxx, tratamento térmico obrigatório, clad ou revestimento para corrosão, e rebites ou fixadores em vez de soldas. Combine o têmpera com a aplicação — T351/T4 para conformação, T6/T851 para máximo escoamento — e mantenha-o fora de funções de dissipador de calor e ambientes marinhos sem proteção.
A Linsy Aluminum fornece 2024 em formas de chapa, barra, tubo, fio, bobina, perfil e bloco com usinagem CNC interna, soldagem TIG/MIG, corte a laser e acabamento superficial, além de MTC em cada pedido e relatórios SGS sob solicitação; extrusões personalizadas com MOQ baixo normalmente levam de 10 a 60 dias. Para especificar sua extrusão 2024 — liga, têmpera e seção — envie seu desenho ou requisitos para nossa equipe para obter um orçamento.
Perguntas frequentes
O alumínio 2024 pode ser extrudado como o 6061?
Sim, mas com extrudabilidade inferior: o alto teor de cobre exige velocidades de prensa mais lentas e controle de processo mais rigoroso, e defeitos superficiais são mais prováveis. É uma liga extrudável padrão, apenas não é tão rápida ou barata de processar quanto a série 6xxx.
Qual têmpera devo especificar para uma extrusão 2024?
T351 ou T3511 para seções estruturais que podem ser dobradas após a extrusão, T4 onde o envelhecimento natural é suficiente, e T6 ou T851 quando você precisa do maior escoamento (cerca de 393–400 MPa) e pode usinar em vez de soldar.
Por que o 2024 não é usado para dissipadores de calor?
Sua condutividade térmica é de apenas cerca de 121 W/m·K porque o cobre dispersa os elétrons transportadores de calor, bem abaixo do 6061-T6 (154–167) e do 6063 (200). Para transferência de calor, escolha 6061, 6063 ou 1050/1100.
O alumínio 2024 é soldável?
A soldagem por fusão é ruim porque a zona afetada pelo calor fissura. Use consumível 2319 com procedimento controlado quando a soldagem for inevitável, mas rebites, adesivos ou fixadores mecânicos são preferíveis para juntas estruturais.
Como a extrusão 2024 se compara ao 7075?
O 7075 é mais resistente (572 MPa UTS), mas ainda mais difícil de extrudar e soldar; o 2024 troca parte da resistência de pico por melhor usinabilidade e vida em fadiga. Escolha 2024 para estruturas críticas à fadiga, 7075 para máxima resistência estática que você irá usinar.
A extrusão 2024 precisa de proteção contra corrosão?
Sim. O 2024 sem proteção corrói facilmente, especialmente em atmosferas salinas ou industriais. Anodização, clad de alumínio puro (alclad) ou pintura a pó são padrão, e o clad é comum em chapas e seções aeronáuticas.