Che cos'è l'estrusione in alluminio 2024
2024 alluminio L'estrusione forza una billetta 2024 riscaldata attraverso una filiera sagomata per produrre profili lunghi a sezione costante — barre, sezioni strutturali e forme cave — che mantengono l'elevato rapporto resistenza-peso della lega. Il processo trasforma una lega ricca di rame e trattabile termicamente in lunghezze finite utilizzate da strutture aeronautiche e veicoli dove la rigidità per chilogrammo è determinante.
L'estrusione è solo metà della storia: il 2024 esce dalla pressa allo stato tenero e deve essere trattato termicamente per raggiungere la resistenza nominale, e il suo comportamento alla corrosione e alla saldatura impone limiti severi su dove il profilo può essere impiegato. Le sezioni seguenti illustrano il processo, le scelte di tempra e i compromessi, così da poter decidere se l'estrusione in 2024 è adatta al lavoro prima di specificarla.
Perché il 2024 per profili estrusi
Il 2024 si guadagna il suo posto grazie a resistenza e resistenza alla fatica che la maggior parte delle leghe estrudibili non può eguagliare. Con rame al 3,8–4,9% e magnesio più manganese a completare la composizione, le tempre tipiche raggiungono 470–483 MPa di carico di rottura e 325–345 MPa di snervamento — ben al di sopra del 6061 e del 6082 nella stessa forma di profilo.
Questa resistenza comporta tre costi che è necessario pianificare. Primo, l'estrudibilità del 2024 è inferiore a quella della serie 6xxx: l'alto contenuto di rame rende il metallo più rigido da spingere, quindi le velocità di pressa sono più lente e il rischio di difetti superficiali è maggiore. Secondo, la conduttività termica è di soli circa 121 W/m·K, circa 25% inferiore al 6061-T6, quindi è una scelta scarsa per la dissipazione del calore. Terzo, la resistenza alla corrosione è bassa e la saldatura può criccare la zona termicamente alterata, il che orienta l'assemblaggio verso rivetti, adesivi o elementi di fissaggio meccanici.
Il processo di estrusione passo per passo
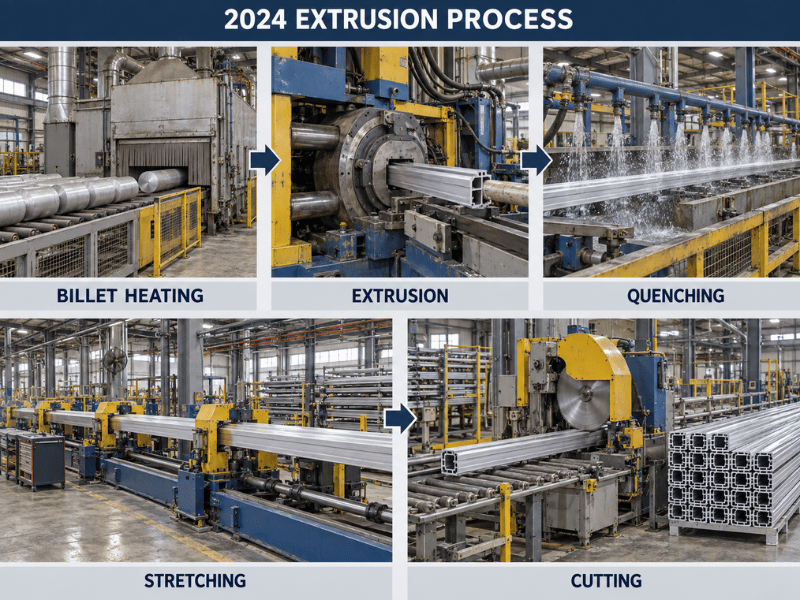
L'estrusione inizia con una billetta rotonda in 2024 tagliata a misura e riscaldata a circa 400–480°C (750–900°F). Questo ammorbidisce la lega quanto basta per fluire attraverso la filiera senza strappi, pur rimanendo ben al di sotto della temperatura di trattamento in soluzione.
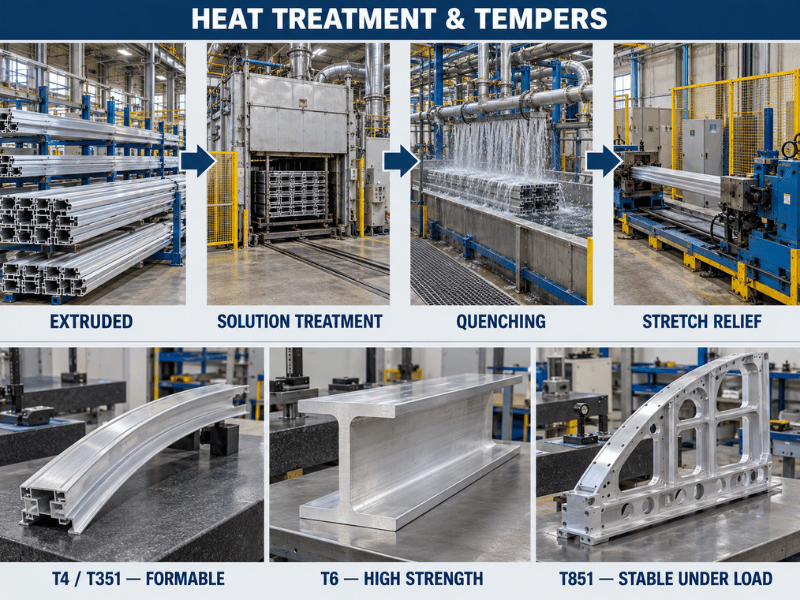
La billetta riscaldata viene caricata nel contenitore della pressa e un pistone idraulico la spinge attraverso l'apertura della filiera. Il profilo emergente viene raffreddato, solitamente temprato in acqua per le tempre come T3/T4/T6, poi leggermente stirato per raddrizzarlo e alleviare le tensioni residue, e infine tagliato a misura. Temperatura, velocità e tempistica della tempra influenzano tutti la grana finale e le proprietà, quindi sono mantenute entro una finestra ristretta per una produzione di grado aerospaziale.
Estrusione diretta vs indiretta
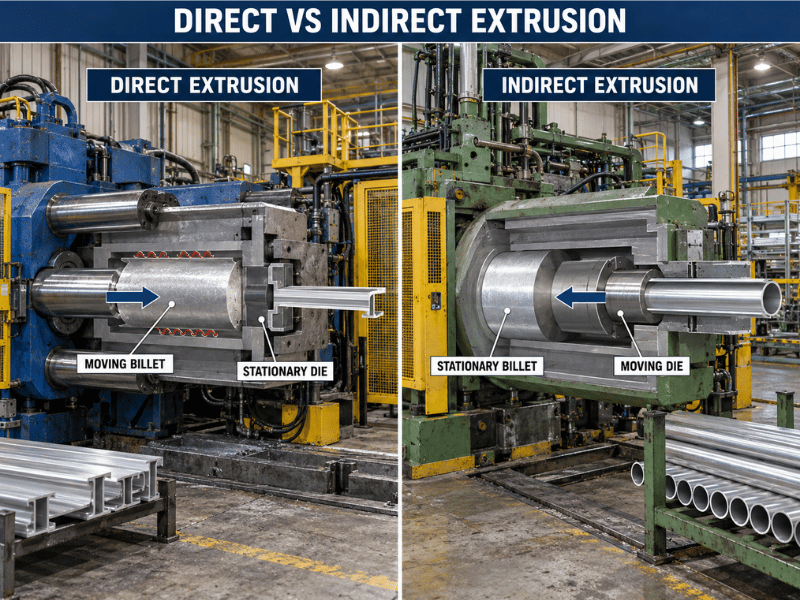
Due configurazioni di pressa dominano l'estrusione dell'alluminio, e la differenza sta in quale parte si muove. Nell' estrusione diretta (in avanti), il pistone spinge la billetta attraverso una filiera stazionaria; la billetta scorre per tutta la lunghezza del contenitore, quindi l'attrito con la parete aggiunge forza e il carico raggiunge il picco all'inizio per poi calare man mano che la billetta si accorcia. Nell' estrusione indiretta (all'indietro), la billetta resta ferma nel contenitore mentre un pistone cavo porta la filiera al suo interno, quindi non vi è quasi attrito tra billetta e contenitore.
| Caratteristica | Estrusione diretta | Estrusione indiretta |
|---|---|---|
| Movimento in billetta | Si muove attraverso il contenitore | Stazionaria nel contenitore |
| Movimento del dado | Stazionario | Si muove con il pistone cavo |
| Attrito | Alta (la billetta raschia la parete) | Molto bassa (nessuno slittamento di parete) |
| Forza richiesta | Più alto | ~25–30% inferiore |
| Lunghezza del profilo | Lunghe corse praticabili | Limitata dall'alesaggio del pistone cavo |
| Il migliore per | Sezioni piene standard, parti lunghe | Pareti sottili, cave, superficie fine |
L'estrusione indiretta offre una migliore finitura superficiale e minori tensioni residue, il che favorisce l'aspetto dopo anodizzazione, ma il pistone cavo limita la dimensione della sezione e aumenta il costo dell'attrezzatura. L'estrusione diretta rimane il cavallo di battaglia per la maggior parte dei profili in 2024 perché è più semplice e gestisce lunghezze maggiori.
Trattamento termico per il 2024 estruso
Il 2024 estruso è tenero (vicino alla condizione O) finché non viene trattato termicamente. Il trattamento in soluzione lo riscalda a circa 493°C (919°F) per dissolvere rame e magnesio in una soluzione solida uniforme, poi una tempra rapida in acqua o polimero blocca questi elementi in posizione. L'invecchiamento artificiale a circa 190°C (375°F) precipita quindi fini particelle di Al₂Cu che aumentano resistenza e durezza.
Le tempre comuni per estrusione sono:
- T3 / T4 — trattato in soluzione, incrudito a freddo (T3) o no (T4), poi invecchiato naturalmente; elevata formabilità, preferito dove la sezione viene piegata dopo l'estrusione.
- T351 / T3511 — trattato in soluzione, distensionato per stiramento (T3511 anche raddrizzato), invecchiato naturalmente; la tipica tempra strutturale come estruso con 470/325 MPa tipici.
- T6 / T851 — trattato in soluzione e invecchiato artificialmente (T851 anche distensionato per stiramento); snervamento più elevato (~393–400 MPa) per parti a massima resistenza.
Lavorare con il 2024 estruso
La lavorazione meccanica è un punto di forza del 2024: si classifica circa 70% sulla scala standard di lavorabilità, meglio del 6061, e produce trucioli corti che sono delicati sull'attrezzatura. La fresatura e la tornitura CNC mantengono tolleranze strette per raccordi aerospaziali e automobilistici.
La saldatura è il punto debole. La zona termicamente alterata (HAZ — la fascia adiacente alla saldatura che si riscalda e raffredda rapidamente) è soggetta a criccatura a caldo, quindi la saldatura per fusione richiede materiale d'apporto 2319 e una procedura accurata, e molti lavori strutturali la evitano del tutto in favore di rivetti, adesivi o bulloni. La finitura superficiale è importante perché il 2024 si corrode in esercizio: l'anodizzazione (Tipo I cromica o Tipo II solforica) o la placcatura con uno strato di alluminio puro costruisce la protezione, e la verniciatura a polvere aggiunge una barriera resistente ai chip per le parti esterne.
Estrusione 2024 vs 6061 e 7075
| Proprietà | 2024 (T351/T6) | 6061 (T6) | 7075 (T6) |
|---|---|---|---|
| Carico di rottura a trazione (MPa) | 470–483 | 310 | 572 |
| Snervamento (MPa) | 325–393 | 276 | 503 |
| Conduttività termica (W/m-K) | ~121 | 154–167 | ~130 |
| Estrudibilità | Moderata (inferiore) | Alto | Basso |
| Resistenza alla corrosione | Basso | Buono | Moderata–bassa |
| Saldabilità | Scarsa (cricca nella HAZ) | Buono | Povero |
| Lavorabilità | Buono | Buono | Fiera |
Scegli il 2024 quando il rapporto resistenza-peso e la fatica superano corrosione e saldatura. Scegli il 6061 quando devi saldare, dissipare calore o estrudere sezioni sottili complesse a basso costo. Scegli il 7075 solo quando hai bisogno della massima resistenza e puoi lavorarlo meccanicamente invece di saldarlo.
Dove vengono utilizzate le estrusioni in 2024
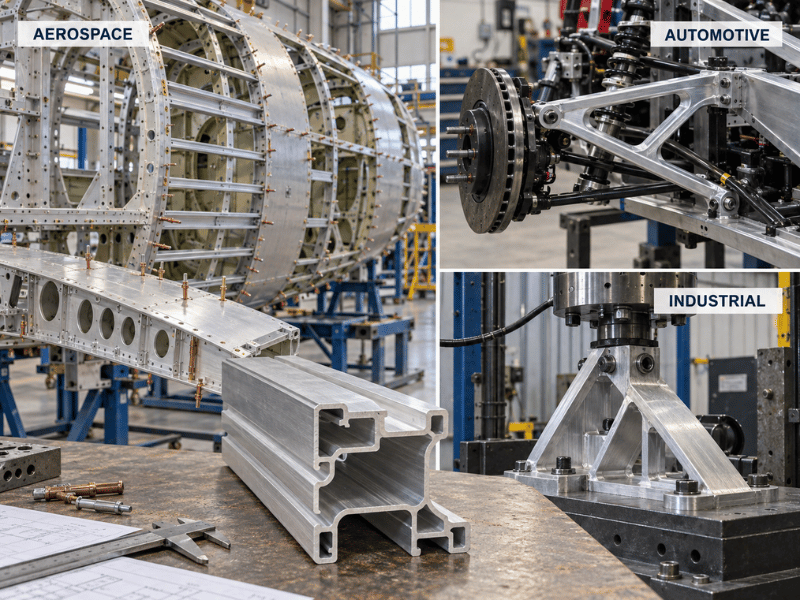
L'aerospaziale guida il consumo: longheroni di fusoliera, longheroni e centine alari e pannelli di rivestimento utilizzano estrusioni in 2024 per la loro vita a fatica a basso peso. Le cellule difensive e commerciali si affidano alle stesse tempre per le strutture portanti.
L'automotive e il ferroviario usano il 2024 per bracci di sospensione, traverse di telaio e cerchi di camion dove la resistenza per chilogrammo riduce la massa. L'ingegneria generale lo specifica per staffe e attrezzature ad alto carico che subiscono carichi ripetuti ma si trovano in un ambiente protetto o rivestito.
Go/No-Go
- Go se il pezzo necessita di una resistenza di 450+ MPa in un profilo lungo e opera in un ambiente a bassa corrosione o con rivestimento/cladding.
- Go se l'assemblaggio utilizza rivetti, bulloni o adesivi anziché saldature per fusione.
- Go se la vita a fatica sotto vibrazione è più importante della diffusione termica.
- No-Go se la sezione deve dissipare calore (dissipatori di calore, piastre di raffreddamento) — scegliere 6061 o 6063 per la loro conduttività di ~150–200 W/m·K.
- No-Go se la saldatura per fusione è l'unico metodo di giunzione e il carico è strutturale — la criccatura nella ZTA (zona termicamente alterata) sarà il fattore determinante.
- No-Go se il pezzo è esposto a nebbia salina senza protezione — la bassa resistenza alla corrosione del 2024 causerà un cedimento precoce senza cladding o rivestimento.
Vantaggi e Limitazioni
| Pro | Limitazioni |
|---|---|
| Elevato rapporto resistenza-peso tra gli estrudibili | Estrudibilità inferiore rispetto ai 6xxx (più lento, soggetto a difetti) |
| Eccellente resistenza a fatica | Bassa resistenza alla corrosione, necessita di cladding/rivestimento |
| Buona lavorabilità meccanica (migliore del 6061) | Scarsa saldabilità, criccatura a caldo nella ZTA |
| Molteplici tempra per formatura vs resistenza | Conduttività termica troppo bassa per dissipatori di calore |
Conclusione
L'estrusione in alluminio 2024 offre resistenza di grado aerospaziale in profili lunghi a sezione costante, ma solo se si rispettano i suoi limiti: estrusione più lenta rispetto ai 6xxx, trattamento termico obbligatorio, cladding o rivestimento per la corrosione, e rivetti o elementi di fissaggio invece di saldature. Abbinare la tempra all'applicazione — T351/T4 per la formatura, T6/T851 per la massima snervamento — e tenerlo lontano da ruoli di dissipatore di calore e ambienti marini non protetti.
Linsy Aluminum fornisce il 2024 in forme di piastra, barra, tubo, filo, bobina, profilo e blocco con lavorazione CNC interna, saldatura TIG/MIG, taglio laser e finitura superficiale, oltre a MTC su ogni ordine e rapporti SGS su richiesta; estrusioni personalizzate a basso MOQ richiedono tipicamente 10–60 giorni. Per specificare la vostra estrusione 2024 — lega, tempra e sezione — inviate il vostro disegno o requisiti al nostro team per un preventivo.
Domande frequenti
L'alluminio 2024 può essere estruso come il 6061?
Sì, ma con estrudibilità inferiore: l'alto contenuto di rame richiede velocità di pressa più lente e un controllo di processo più rigoroso, e i difetti superficiali sono più probabili. È una lega estrudibile standard, semplicemente non così veloce o economica da produrre come la serie 6xxx.
Quale tempra dovrei specificare per un'estrusione in 2024?
T351 o T3511 per sezioni strutturali che possono essere piegate dopo l'estrusione, T4 dove l'invecchiamento naturale è sufficiente, e T6 o T851 quando è necessario il massimo snervamento (circa 393–400 MPa) e si può lavorare meccanicamente anziché saldare.
Perché il 2024 non viene utilizzato per i dissipatori di calore?
La sua conduttività termica è di soli circa 121 W/m·K perché il rame disperde gli elettroni portatori di calore, ben al di sotto del 6061-T6 (154–167) e del 6063 (200). Per il trasferimento di calore, scegliere 6061, 6063 o 1050/1100.
L'alluminio 2024 è saldabile?
La saldatura per fusione è scarsa perché la zona termicamente alterata cricca. Utilizzare filler 2319 con procedura controllata quando la saldatura è inevitabile, ma rivetti, adesivi o elementi di fissaggio meccanici sono preferiti per giunzioni strutturali.
Come si confronta l'estrusione 2024 con il 7075?
Il 7075 è più resistente (572 MPa UTS) ma ancora più difficile da estrudere e saldare; il 2024 scambia parte della resistenza di picco per una migliore lavorabilità meccanica e vita a fatica. Scegliere il 2024 per strutture critiche per la fatica, il 7075 per la massima resistenza statica da lavorare meccanicamente.
L'estrusione 2024 necessita di protezione dalla corrosione?
Sì. Il 2024 nudo si corrode facilmente, specialmente in atmosfere saline o industriali. L'anodizzazione, il cladding in alluminio puro (alclad) o la verniciatura a polvere sono standard, e il cladding è comune su lamiere e sezioni aeronautiche.