2024 Alüminyum Ekstrüzyon Nedir
2024 alüminyum ekstrüzyon, ısıtılmış bir 2024 kütüğü şekillendirilmiş bir kalıptan geçmeye zorlayarak uzun, sabit kesitli profiller — çubuklar, yapısal kesitler ve içi boş şekiller — üretir ve alaşımın yüksek mukavemet-ağırlık oranını korur. Bu işlem, bakır açısından zengin, ısıl işlem uygulanabilir bir alaşımı, uçak ve araç yapılarının kilo başına sertliğin önemli olduğu yerlerde kullandığı bitmiş boylara dönüştürür.
Ekstrüzyon hikayenin yalnızca yarısıdır: 2024 pressten yumuşak çıkar ve nominal mukavemetine ulaşmak için ısıl işlem görmelidir; ayrıca korozyon ve kaynak davranışı, profilin nerede kullanılabileceğine dair kesin sınırlar koyar. Aşağıdaki bölümler süreci, temper seçeneklerini ve ödünleşimleri ele alarak, spesifikasyon yapmadan önce 2024 ekstrüzyonun işe uygun olup olmadığına karar vermenizi sağlar.
Ekstrüde Şekiller İçin Neden 2024
2024, çoğu ekstrüde edilebilir alaşımın eşleşemeyeceği mukavemet ve yorulma direnciyle yerini hak eder. %3,8–4,9 bakır ile magnezyum ve manganezin karışımı tamamlamasıyla, tipik temperler 470–483 MPa çekme mukavemetine ve 325–345 MPa akma dayanımına ulaşır — aynı profil formunda 6061 ve 6082'nin oldukça üzerinde.
Bu mukavemet, etrafında planlama yapmanız gereken üç maliyetle birlikte gelir. Birincisi, 2024’ün ekstrüde edilebilirliği 6xxx serisinden düşüktür: yüksek bakır içeriği metali itmeyi zorlaştırır, bu nedenle pres hızları daha yavaştır ve yüzey kusuru riski daha yüksektir. İkincisi, ısıl iletkenlik yalnızca yaklaşık 121 W/m·K'dir, 6061-T6'dan yaklaşık daha düşüktür, bu nedenle ısı emme için kötü bir seçimdir. Üçüncüsü, korozyon direnci düşüktür ve kaynak, ısıdan etkilenen bölgeyi çatlatabilir; bu da montajı perçinlere, yapıştırıcılara veya mekanik bağlantı elemanlarına yönlendirir.
Ekstrüzyon Süreci Adım Adım
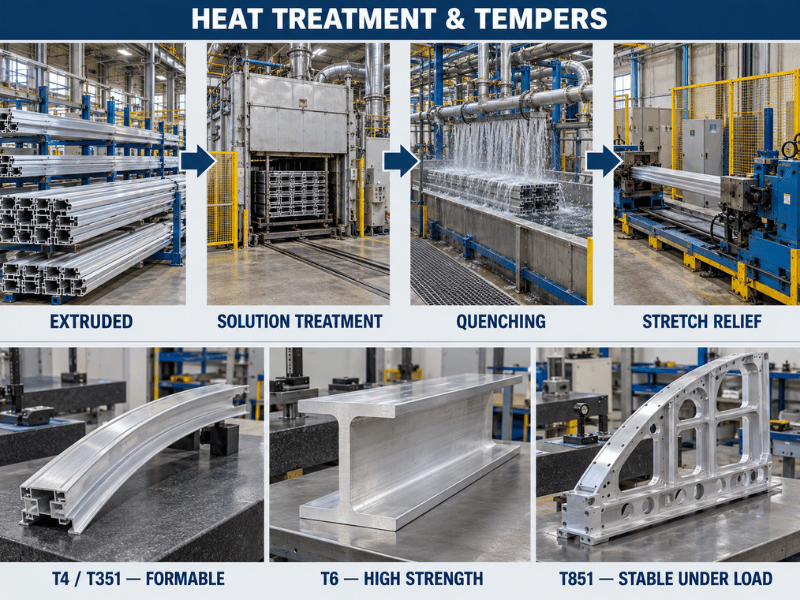
Ekstrüzyon, boyuna kesilmiş ve yaklaşık 400–480°C'ye (750–900°F) ısıtılmış yuvarlak bir 2024 kütükle başlar. Bu, alaşımı kalıptan yırtılmadan akacak kadar yumuşatır, ancak çözelti ısıl işlem sıcaklığının oldukça altında kalır.
Isıtılmış kütük pres konteynerine yüklenir ve bir hidrolik piston onu kalıp açıklığından iter. Ortaya çıkan profil soğutulur, genellikle T3/T4/T6 gibi yaşlandırma için suyla söndürülür, ardından düzleştirmek ve kalıntı gerilimi gidermek için hafifçe gerilir ve son olarak boyuna kesilir. Sıcaklık, hız ve söndürme zamanlaması nihai tane yapısını ve özellikleri etkiler, bu nedenle havacılık sınıfı çıktı için dar bir aralıkta tutulurlar.
Doğrudan ve Dolaylı Ekstrüzyon
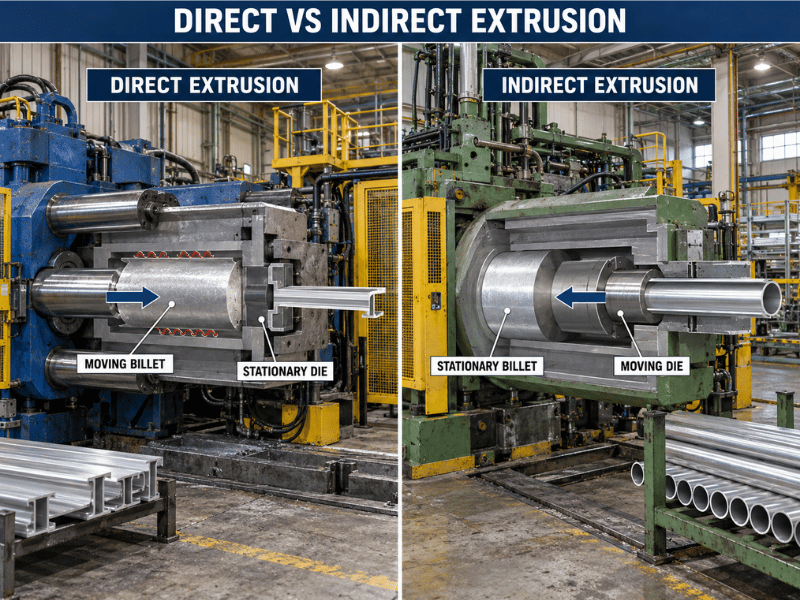
Alüminyum ekstrüzyona iki pres düzeni hakimdir ve fark hangi parçanın hareket ettiğidir. doğrudan (ileri) ekstrüzyonda, piston kütüğü sabit bir kalıptan iter; kütük konteynerin tüm uzunluğu boyunca kayar, böylece duvar sürtünmesi kuvvet ekler ve yük erken zirve yapar, ardından kütük kısaldıkça düşer. dolaylı (geri) ekstrüzyonda, kütük konteynerde sabit kalırken içi boş bir piston kalıbı içine taşır, böylece kütük-konteyner sürtünmesi neredeyse yoktur.
| Özellik | Doğrudan Ekstrüzyon | Dolaylı Ekstrüzyon |
|---|---|---|
| Kütük Hareketi | Konteyner boyunca hareket eder | Konteynerde sabit |
| Kalıp Hareketi | Sabit | İçi boş pistonla hareket eder |
| Sürtünme | Yüksek (kütük duvarı sıyırır) | Çok düşük (duvar kayması yok) |
| Gereken Kuvvet | Daha yüksek | ~–30 daha düşük |
| Profil Uzunluğu | Uzun boylar pratik | İçi boş piston çapıyla sınırlı |
| İçin En İyisi | Standart dolu kesitler, uzun parçalar | İnce duvarlar, içi boş, ince yüzey |
Dolaylı ekstrüzyon daha iyi yüzey kalitesi ve daha düşük kalıntı gerilim sağlar, bu da anodizasyon görünümüne yardımcı olur, ancak içi boş piston kesit boyutunu sınırlar ve takım maliyetini artırır. Doğrudan ekstrüzyon, daha basit olduğu ve daha uzun boyları işleyebildiği için çoğu 2024 profili için ana yöntem olmaya devam eder.
Ekstrüde 2024 İçin Isıl İşlem
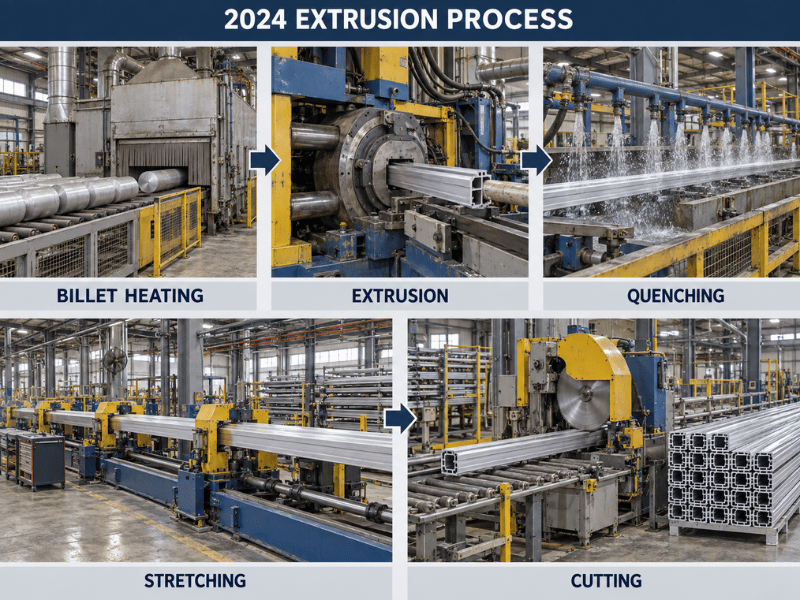
Ekstrüde 2024, ısıl işlem görene kadar yumuşaktır (O koşuluna yakın). Çözelti işlemi, bakır ve magnezyumu tekdüze bir katı çözelti içinde çözmek için yaklaşık 493°C'ye (919°F) ısıtır, ardından hızlı su veya polimer söndürme bu elementleri yerinde kilitler. Yaklaşık 190°C'de (375°F) yapay yaşlandırma, mukavemet ve sertliği artıran ince Al₂Cu parçacıklarını çökeltir.
Yaygın ekstrüzyon temperleri şunlardır:
- T3 / T4 — çözelti işlemi görmüş, soğuk işlenmiş (T3) veya işlenmemiş (T4), ardından doğal yaşlandırılmış; yüksek şekillendirilebilirlik, ekstrüzyondan sonra kesitin büküldüğü yerlerde tercih edilir.
- T351 / T3511 — çözelti işlemi görmüş, gerilerek gerilim giderilmiş (T3511 ayrıca düzleştirilmiş), doğal yaşlandırılmış; 470/325 MPa tipik değerlerle tipik ekstrüde yapısal temper.
- T6 / T851 — çözelti işlemi görmüş ve yapay yaşlandırılmış (T851 ayrıca gerilerek gerilim giderilmiş); maksimum mukavemetli parçalar için daha yüksek akma (~393–400 MPa).
Ekstrüde 2024 ile Çalışma
İşleme, 2024'ün güçlü yönüdür: standart işlenebilirlik ölçeğinde yaklaşık olarak derecelendirilir, 6061'den daha iyidir ve takımları yormayan kısa talaşlar üretir. CNC frezeleme ve tornalama, havacılık ve otomotiv bağlantı parçaları için sıkı toleransları korur.
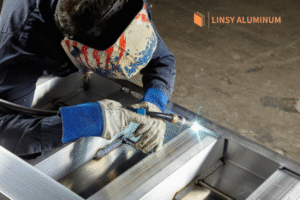
Kaynak zayıf noktadır. Isıdan etkilenen bölge (HAZ — kaynağın yanındaki hızlı ısınıp soğuyan bant) sıcak çatlamaya eğilimlidir, bu nedenle füzyon kaynağı 2319 dolgu malzemesi ve dikkatli prosedür gerektirir ve birçok yapısal iş, perçinler, yapıştırıcılar veya cıvatalar lehine kaynaktan tamamen kaçınır. Yüzey bitirme önemlidir çünkü 2024 serviste korozyona uğrar: anodizasyon (Tip I kromik veya Tip II sülfürik) veya saf alüminyum katmanla kaplama koruma oluşturur ve toz boyama dış mekan parçaları için çizilmeye dayanıklı bir bariyer ekler.
2024 Ekstrüzyon ile 6061 ve 7075 Karşılaştırması
| Mülkiyet | 2024 (T351/T6) | 6061 (T6) | 7075 (T6) |
|---|---|---|---|
| Çekme Mukavemeti (MPa) | 470–483 | 310 | 572 |
| Akma (MPa) | 325–393 | 276 | 503 |
| Termal İletkenlik (W/m-K) | ~121 | 154–167 | ~130 |
| Ekstrüde Edilebilirlik | Orta (daha düşük) | Yüksek | Düşük |
| Korozyon Direnci | Düşük | İyi | Orta–düşük |
| Kaynaklanabilirlik | Zayıf (HAZ çatlağı) | İyi | Zayıf |
| İşlenebilirlik | İyi | İyi | Adil |
Mukavemet-ağırlık ve yorulma, korozyon ve kaynaktan önce geldiğinde 2024'ü seçin. Kaynak yapmanız, ısı dağıtmanız veya karmaşık ince kesitleri ucuza ekstrüde etmeniz gerektiğinde 6061'i seçin. Yalnızca en yüksek mukavemete ihtiyaç duyduğunuzda ve kaynak yerine işleme yapabildiğinizde 7075'i seçin.
2024 Ekstrüzyonların Kullanıldığı Yerler
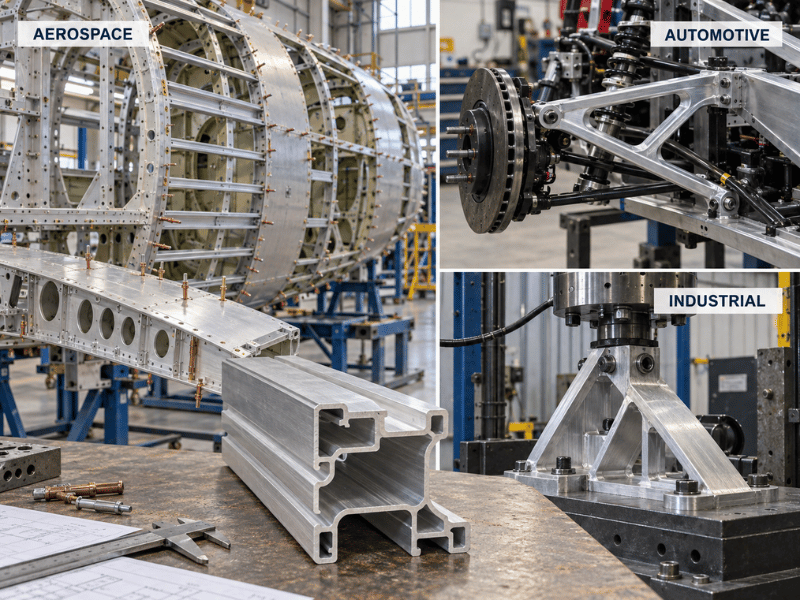
Havacılık tüketime öncülük eder: gövde boyuna kirişleri, kanat kirişleri ve kaburgaları ile cilt panelleri, düşük ağırlıkta yorulma ömrü için 2024 ekstrüzyonları kullanır. Savunma ve ticari hava araçları yapısal çerçeveler için aynı temperlere güvenir.
Otomotiv ve raylı sistemler, kilo başına mukavemetin kütleyi azalttığı süspansiyon kolları, şasi traversleri ve kamyon jantları için 2024 kullanır. Genel mühendislik, tekrarlanan yüke maruz kalan ancak korumalı veya kaplanmış bir ortamda bulunan yüksek yüklü braketler ve fikstürler için bu alaşımı spesifiye eder.
Go/No-Go
- Go uzun bir profilde 450+ MPa mukavemet gerekiyorsa ve düşük korozyonlu veya kaplamalı/kaplanmış bir ortamda kullanılıyorsa.
- Go montajda füzyon kaynağı yerine perçin, cıvata veya yapıştırıcı kullanılıyorsa.
- Go titreşim altındaki yorulma ömrü termal yayılmadan daha önemliyse.
- No-Go kesit ısı atmalıysa (ısı emiciler, soğutma plakaları) — ~150–200 W/m·K iletkenlikleri için 6061 veya 6063 seçin.
- No-Go füzyon kaynağı tek birleştirme yöntemiyse ve yük yapısalsa — HAZ çatlaması belirleyici olacaktır.
- No-Go parça korumasız olarak tuz spreyine maruz kalıyorsa — 2024’ün düşük korozyon direnci, kaplama veya boya olmadan erken arızaya yol açacaktır.
Artılar ve Sınırlamalar
| Artıları | Sınırlamalar |
|---|---|
| Ekstrüde edilebilirler arasında yüksek mukavemet-ağırlık oranı | 6xxx'e göre daha düşük ekstrüde edilebilirlik (daha yavaş, kusura yatkın) |
| Mükemmel yorulma direnci | Düşük korozyon direnci, kaplama/boya gerektirir |
| İyi işlenebilirlik (6061'den daha iyi) | Zayıf kaynaklanabilirlik, HAZ sıcak çatlaması |
| Şekillendirme ile mukavemet arasında çoklu temperler | Isı emiciler için termal iletkenlik çok düşük |
Sonuç
2024 alüminyum ekstrüzyon, uzun ve sabit kesitli profillerde havacılık sınıfı mukavemet sağlar, ancak yalnızca sınırlarına saygı gösterirseniz: 6xxx'ten daha yavaş ekstrüzyon, zorunlu ısıl işlem, korozyon için kaplama veya boya ve kaynak yerine perçin veya bağlantı elemanları. Temperi işe uygun seçin — şekillendirme için T351/T4, maksimum akma için T6/T851 — ve ısı emici ve korumasız denizcilik uygulamalarından uzak tutun.
Linsy Aluminum, 2024'ü plaka, çubuk, boru, tel, rulo, profil ve blok formlarında, şirket içi CNC işleme, TIG/MIG kaynağı, lazer kesim ve yüzey bitirme ile birlikte, her siparişte MTC ve talep üzerine SGS raporları ile sunar; düşük MOQ'lu özel ekstrüzyonlar tipik olarak 10–60 gün sürer. 2024 ekstrüzyonunuzu spesifiye etmek için — alaşım, temper ve kesit — çiziminizi veya gereksinimlerinizi teklif için ekibimize gönderin.
Sıkça Sorulan Sorular
2024 alüminyum 6061 gibi ekstrüde edilebilir mi?
Evet, ancak daha düşük ekstrüde edilebilirlikle: yüksek bakır içeriği daha yavaş pres hızları ve daha sıkı proses kontrolü gerektirir ve yüzey kusurları daha olasıdır. Standart bir ekstrüde edilebilir alaşımdır, ancak 6xxx serisi kadar hızlı veya ucuz çalıştırılamaz.
Bir 2024 ekstrüzyonu için hangi temperi belirtmeliyim?
Ekstrüzyondan sonra bükülebilecek yapısal kesitler için T351 veya T3511, doğal yaşlanmanın yeterli olduğu yerlerde T4 ve en yüksek akma (yaklaşık 393–400 MPa) gerektiğinde ve kaynak yerine işleme yapılabildiğinde T6 veya T851.
2024 neden ısı emiciler için kullanılmaz?
Termal iletkenliği yalnızca yaklaşık 121 W/m·K'dir çünkü bakır, ısı taşıyan elektronları saçtırır; bu, 6061-T6 (154–167) ve 6063 (200) değerlerinin oldukça altındadır. Isı transferi için bunun yerine 6061, 6063 veya 1050/1100 seçin.
2024 alüminyum kaynaklanabilir mi?
Füzyon kaynağı zayıftır çünkü ısıdan etkilenen bölge çatlar. Kaynak kaçınılmaz olduğunda kontrollü prosedürle 2319 dolgu malzemesi kullanın, ancak yapısal bağlantılar için perçinler, yapıştırıcılar veya mekanik bağlantı elemanları tercih edilir.
2024 ekstrüzyon 7075 ile nasıl karşılaştırılır?
7075 daha güçlüdür (572 MPa UTS) ancak ekstrüde edilmesi ve kaynaklanması daha da zordur; 2024, bir miktar tepe mukavemetten feragat ederek daha iyi işlenebilirlik ve yorulma ömrü sunar. Yorulma açısından kritik yapılar için 2024, işleyeceğiniz maksimum statik mukavemet için 7075 seçin.
2024 ekstrüzyon korozyon koruması gerektirir mi?
Evet. Çıplak 2024 kolayca korozyona uğrar, özellikle tuzlu veya endüstriyel atmosferlerde. Anodizasyon, alclad (saf alüminyum) kaplama veya toz boya standarttır ve kaplama, uçak sacı ve kesitlerinde yaygındır.