Czym jest wyciskarka do aluminium 2024
Aluminium 2024 Wyciskanie przepycha podgrzany wlewek 2024 przez ukształtowaną matrycę, tworząc długie profile o stałym przekroju — pręty, kształtowniki konstrukcyjne i kształty drążone — które zachowują wysoki stosunek wytrzymałości do masy stopu. Proces przekształca stop bogaty w miedź, poddawany obróbce cieplnej, w gotowe odcinki wykorzystywane w konstrukcjach lotniczych i pojazdowych tam, gdzie sztywność na kilogram ma znaczenie.
Wyciskanie to tylko połowa historii: 2024 opuszcza prasę w stanie miękkim i musi zostać poddane obróbce cieplnej, aby osiągnąć swoją nominalną wytrzymałość, a jego zachowanie przy korozji i spawaniu wyznacza twarde granice zastosowania profilu. Poniższe sekcje omawiają proces, wybór stanów i kompromisy, abyś mógł zdecydować, czy wyciskanie 2024 pasuje do zadania, zanim je zamówisz.
Dlaczego 2024 do kształtów wyciskanych
2024 zasługuje na swoje miejsce dzięki wytrzymałości i odporności na zmęczenie, którym większość stopów do wyciskania nie dorównuje. Przy miedzi na poziomie 3,8–4,91 TP3T oraz magnezie i manganie dopełniających skład, typowe stany osiągają wytrzymałość na rozciąganie 470–483 MPa i granicę plastyczności 325–345 MPa — znacznie powyżej 6061 i 6082 w tej samej formie profilu.
Ta wytrzymałość wiąże się z trzema kosztami, które musisz uwzględnić. Po pierwsze, zdolność do wyciskania 2024 jest niższa niż serii 6xxx: wysoka zawartość miedzi czyni metal trudniejszym do przepchnięcia, więc prędkości prasowania są wolniejsze, a ryzyko wad powierzchniowych wyższe. Po drugie, przewodność cieplna wynosi tylko około 121 W/m·K, roughly 251 TP3T poniżej 6061-T6, więc jest to zły wybór do odprowadzania ciepła. Po trzecie, odporność na korozję jest niska, a spawanie może pękać strefę wpływu ciepła, co kieruje montaż w stronę nitów, klejów lub łączników mechanicznych.
Proces wyciskania krok po kroku
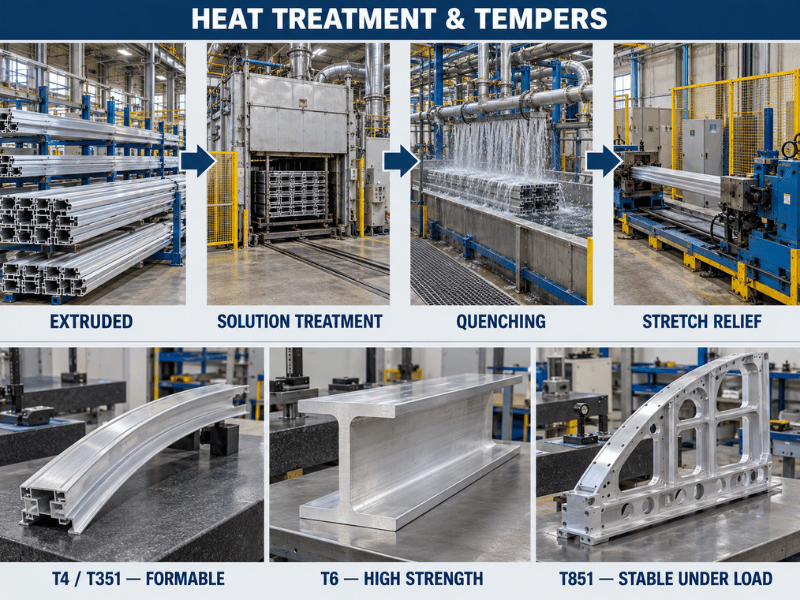
Wyciskanie rozpoczyna się od okrągłego wlewka 2024 dociętego na długość i podgrzanego do około 400–480°C (750–900°F). To zmiękcza stop na tyle, by płynął przez matrycę bez rozrywania, choć pozostaje znacznie poniżej temperatury przesycania.
Podgrzany wlewek ładuje się do pojemnika prasy, a tłok hydrauliczny przepycha go przez otwór matrycy. Wychodzący profil jest chłodzony, zwykle hartowany w wodzie dla stanów takich jak T3/T4/T6, następnie lekko rozciągany w celu wyprostowania i usunięcia naprężeń resztkowych, a na końcu cięty na długość. Temperatura, prędkość i czas hartowania wpływają na końcową strukturę ziarna i właściwości, więc są utrzymywane w wąskim oknie dla wyników klasy lotniczej.
Wyciskanie bezpośrednie vs pośrednie
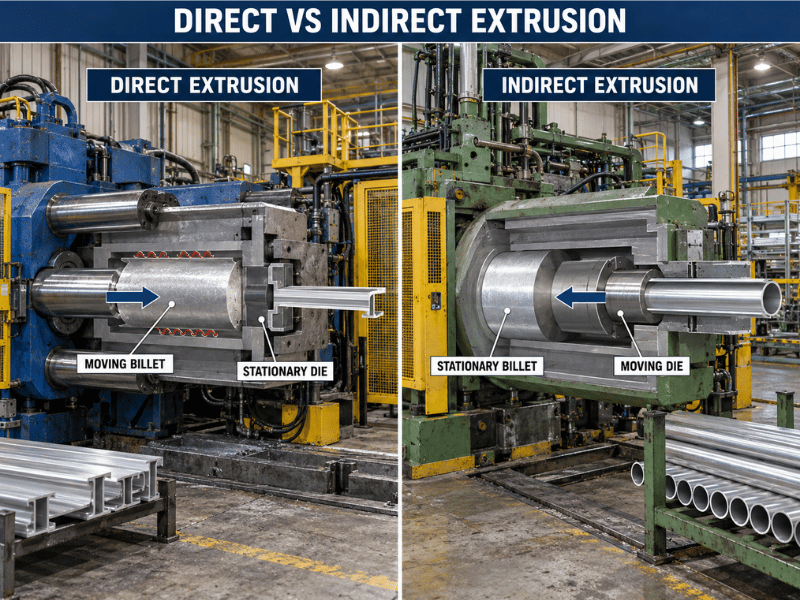
Dwa układy pras dominują w wyciskaniu aluminium, a różnica polega na tym, która część się porusza. W wyciskaniu bezpośrednim (współbieżnym), tłok przepycha wlewek przez nieruchomą matrycę; wlewek ślizga się na całej długości pojemnika, więc tarcie o ścianki zwiększa siłę, a obciążenie osiąga szczyt wcześnie, po czym spada w miarę skracania się wlewka. W wyciskaniu pośrednim (przeciwbieżnym), wlewek pozostaje na miejscu w pojemniku, podczas gdy drążony tłok prowadzi matrycę w jego głąb, więc tarcie między wlewkiem a pojemnikiem jest prawie zerowe.
| Cecha | Bezpośrednie wytłaczanie | Wytłaczanie pośrednie |
|---|---|---|
| Ruch kęsów | Porusza się przez pojemnik | Nieruchomy w pojemniku |
| Ruch matrycy | Stacjonarny | Porusza się z drążonym tłokiem |
| Tarcie | Wysokie (wlewek ociera o ścianki) | Bardzo niskie (brak poślizgu o ścianki) |
| Wymagana siła | Wyższy | ~25–301 TP3T niższa |
| Długość profilu | Długie odcinki praktyczne | Ograniczona średnicą drążonego tłoka |
| Najlepsze dla | Standardowe przekroje pełne, długie części | Cienkie ścianki, drążone, gładka powierzchnia |
Wyciskanie pośrednie daje lepszą gładkość powierzchni i niższe naprężenia resztkowe, co pomaga w wyglądzie po anodowaniu, ale drążony tłok ogranicza rozmiar przekroju i podnosi koszt oprzyrządowania. Wyciskanie bezpośrednie pozostaje koniem roboczym dla większości profili 2024, ponieważ jest prostsze i obsługuje dłuższe odcinki.
Obróbka cieplna wyciskanego 2024
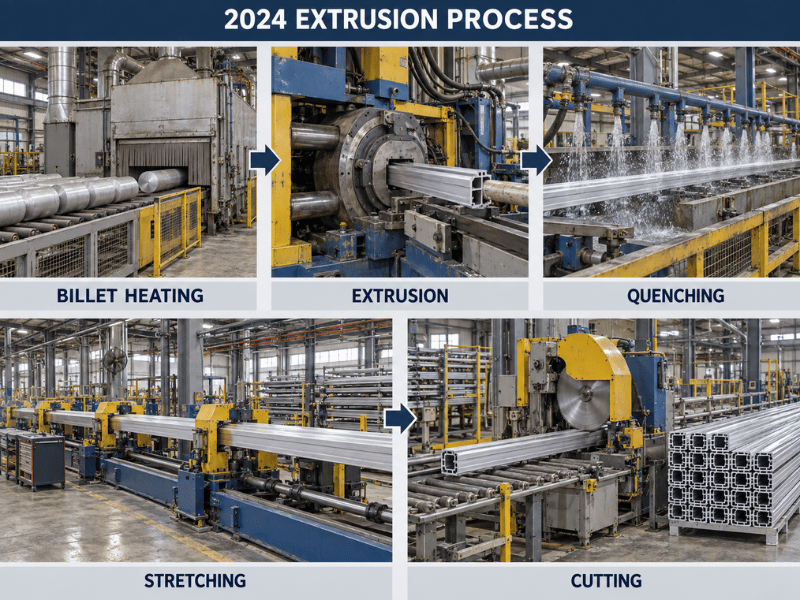
Wyciskany 2024 jest miękki (blisko stanu O) aż do obróbki cieplnej. Przesycanie podgrzewa go do około 493°C (919°F), aby rozpuścić miedź i magnez w jednorodnym roztworze stałym, następnie szybkie hartowanie w wodzie lub polimerze zatrzymuje te pierwiastki w miejscu. Sztuczne starzenie w około 190°C (375°F) wytrąca drobne cząstki Al₂Cu, które podnoszą wytrzymałość i twardość.
Typowe stany wyciskania to:
- T3 / T4 — przesycony, odkształcony na zimno (T3) lub nie (T4), następnie starzony naturalnie; wysoka podatność na formowanie, preferowany tam, gdzie przekrój jest gięty po wyciskaniu.
- T351 / T3511 — przesycony, odprężony przez rozciąganie (T3511 również prostowany), starzony naturalnie; typowy stan konstrukcyjny po wyciskaniu z typowymi 470/325 MPa.
- T6 / T851 — przesycony i starzony sztucznie (T851 również odprężony przez rozciąganie); wyższa granica plastyczności (~393–400 MPa) dla części o maksymalnej wytrzymałości.
Praca z wyciskanym 2024
Obróbka skrawaniem to mocna strona 2024: ocenia się na około 701 TP3T w standardowej skali obrabialności, lepiej niż 6061, i wytwarza krótkie wióry, które są łagodne dla narzędzi. Frezowanie CNC i toczenie utrzymują ciasne tolerancje dla elementów lotniczych i motoryzacyjnych.
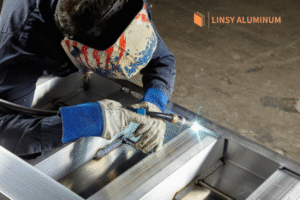
Spawanie jest słabym punktem. Strefa wpływu ciepła (HAZ — pasmo przy spoinie, które nagrzewa się i chłodzi szybko) jest podatna na pękanie na gorąco, więc spawanie fuzyjne wymaga spoiwa 2319 i starannej procedury, a wiele zadań konstrukcyjnych całkowicie go unika na rzecz nitów, klejów lub śrub. Wykończenie powierzchni ma znaczenie, ponieważ 2024 koroduje w eksploatacji: anodowanie (Typ I chromowe lub Typ II siarkowe) lub platerowanie warstwą czystego aluminium buduje ochronę, a powłoka proszkowa dodaje odporną na odpryski barierę dla części zewnętrznych.
Wyciskanie 2024 vs 6061 i 7075
| Nieruchomość | 2024 (T351/T6) | 6061 (T6) | 7075 (T6) |
|---|---|---|---|
| Wytrzymałość na rozciąganie (MPa) | 470–483 | 310 | 572 |
| Granica plastyczności (MPa) | 325–393 | 276 | 503 |
| Przewodność cieplna (W/m-K) | ~121 | 154–167 | ~130 |
| Wytłaczalność | Umiarkowana (niższa) | Wysoki | Niski |
| Odporność na korozję | Niski | Dobry | Umiarkowana–niska |
| Spawalność | Słaba (pękanie HAZ) | Dobry | Słaby |
| Obrabialność | Dobry | Dobry | Uczciwy |
Wybierz 2024, gdy stosunek wytrzymałości do masy i zmęczenie przewyższają korozję i spawalność. Wybierz 6061, gdy potrzebujesz spawać, odprowadzać ciepło lub tanio wyciskać złożone cienkościenne przekroje. Wybierz 7075 tylko wtedy, gdy potrzebujesz szczytowej wytrzymałości i możesz obrabiać mechanicznie zamiast spawać.
Gdzie stosuje się wyciskania 2024
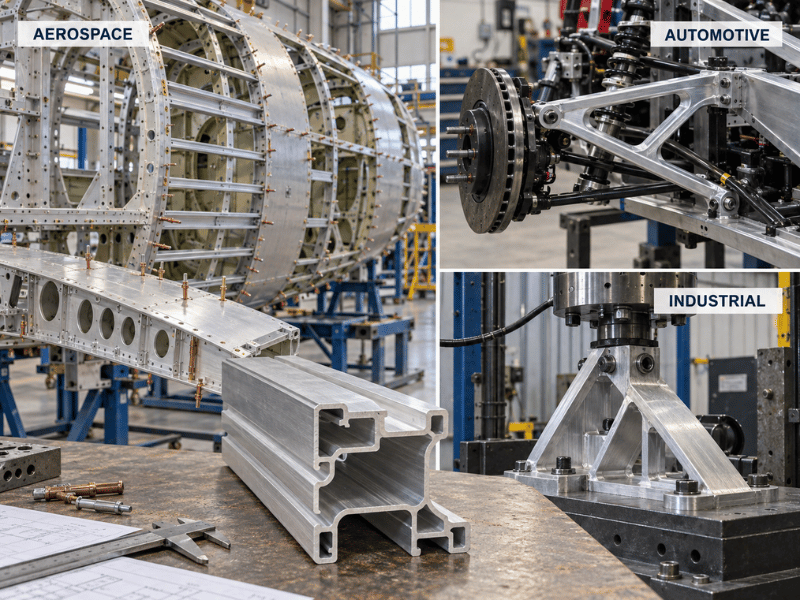
Lotnictwo prowadzi w zużyciu: podłużnice kadłuba, dźwigary i żebra skrzydeł oraz panele poszycia wykorzystują wyciskania 2024 ze względu na trwałość zmęczeniową przy niskiej masie. Konstrukcje obronne i komercyjne opierają się na tych samych stanach dla ram konstrukcyjnych.
Motoryzacja i kolej używają 2024 do wahaczy zawieszenia, poprzecznic podwozia i kół ciężarówek, gdzie wytrzymałość na kilogram zmniejsza masę. Inżynieria ogólna specyfikuje go do wsporników i uchwytów o dużym obciążeniu, które podlegają powtarzalnym obciążeniom, ale znajdują się w chronionym lub powlekanym środowisku.
Go/No-Go
- Go jeśli część wymaga wytrzymałości 450+ MPa w długim profilu i pracuje w środowisku o niskiej korozji lub jest platerowana/pokryta powłoką.
- Go jeśli montaż wykorzystuje nity, śruby lub kleje, a nie spoiny topliwe.
- Go jeśli trwałość zmęczeniowa pod drganiami ma większe znaczenie niż rozpraszanie ciepła.
- No-Go jeśli przekrój musi odprowadzać ciepło (radiatory, płyty chłodzące) — wybierz 6061 lub 6063 ze względu na ich przewodność ~150–200 W/m·K.
- No-Go jeśli spawanie topliwe jest jedyną metodą łączenia, a obciążenie jest konstrukcyjne — pękanie w strefie wpływu ciepła (HAZ) będzie czynnikiem decydującym.
- No-Go jeśli część jest narażona na działanie mgły solnej bez ochrony — niska odporność korozyjna 2024 doprowadzi do przedwczesnego uszkodzenia bez platerowania lub powłoki.
Zalety i ograniczenia
| Plusy | Ograniczenia |
|---|---|
| Wysoka wytrzymałość w stosunku do masy wśród stopów do wyciskania | Niższa podatność na wyciskanie niż 6xxx (wolniejsza, podatna na wady) |
| Doskonała odporność zmęczeniowa | Niska odporność korozyjna, wymaga platerowania/powłoki |
| Dobra obrabialność (lepsza niż 6061) | Słaba spawalność, pękanie na gorąco w HAZ |
| Wiele stanów utwardzenia dla formowania vs wytrzymałości | Przewodność cieplna zbyt niska dla radiatorów |
Wnioski
Wyciskanie aluminium 2024 daje wytrzymałość klasy lotniczej w długich profilach o stałym przekroju, ale tylko jeśli respektujesz jego ograniczenia: wolniejsze wyciskanie niż 6xxx, obowiązkowa obróbka cieplna, platerowanie lub powłoka dla ochrony antykorozyjnej oraz nity lub łączniki zamiast spoin. Dopasuj stan utwardzenia do zastosowania — T351/T4 do formowania, T6/T851 dla maksymalnej granicy plastyczności — i trzymaj go z dala od zastosowań jako radiator i niechronionych zastosowań morskich.
Linsy Aluminum dostarcza 2024 w formie płyt, prętów, rur, drutu, kręgów, profili i bloków z wewnętrzną obróbką CNC, spawaniem TIG/MIG, cięciem laserowym i wykończaniem powierzchni, plus MTC do każdego zamówienia i raporty SGS na życzenie; niestandardowe wyciskanie przy niskim MOQ zwykle trwa 10–60 dni. Aby określić specyfikację swojego wyciskania 2024 — stop, stan utwardzenia i przekrój — wyślij rysunek lub wymagania do naszego zespołu po wycenę.
Często zadawane pytania
Czy aluminium 2024 można wyciskać jak 6061?
Tak, ale z niższą podatnością na wyciskanie: wysoka zawartość miedzi wymaga wolniejszych prędkości prasowania i ściślejszej kontroli procesu, a wady powierzchniowe są bardziej prawdopodobne. Jest to standardowy stop do wyciskania, tylko nie tak szybki ani tani w obróbce jak seria 6xxx.
Który stan utwardzenia powinienem określić dla wyciskania 2024?
T351 lub T3511 dla przekrojów konstrukcyjnych, które mogą być gięte po wyciskaniu, T4 tam, gdzie starzenie naturalne jest wystarczające, oraz T6 lub T851, gdy potrzebujesz najwyższej granicy plastyczności (około 393–400 MPa) i możesz obrabiać mechanicznie zamiast spawać.
Dlaczego 2024 nie jest stosowane na radiatory?
Jego przewodność cieplna wynosi tylko około 121 W/m·K, ponieważ miedź rozprasza elektrony przenoszące ciepło, znacznie poniżej 6061-T6 (154–167) i 6063 (200). Do wymiany ciepła wybierz 6061, 6063 lub 1050/1100.
Czy stop aluminium 2024 jest spawalny?
Spawanie topliwe jest słabe, ponieważ strefa wpływu ciepła pęka. Stosuj spoiwo 2319 z kontrolowaną procedurą, gdy spawanie jest nieuniknione, ale nity, kleje lub łączniki mechaniczne są preferowane dla połączeń konstrukcyjnych.
Jak wyciskanie 2024 wypada w porównaniu z 7075?
7075 jest mocniejsze (572 MPa UTS), ale jeszcze trudniejsze do wyciskania i spawania; 2024 wymienia część wytrzymałości szczytowej na lepszą obrabialność i trwałość zmęczeniową. Wybierz 2024 do konstrukcji krytycznych pod względem zmęczenia, 7075 do maksymalnej wytrzymałości statycznej, którą będziesz obrabiać mechanicznie.
Czy wyciskanie 2024 wymaga ochrony antykorozyjnej?
Tak. Nieosłonięte 2024 łatwo koroduje, szczególnie w atmosferze morskiej lub przemysłowej. Anodowanie, platerowanie alclad (czystym aluminium) lub malowanie proszkowe jest standardem, a platerowanie jest powszechne na blachach i przekrojach lotniczych.