¿Qué es la extrusión de aluminio 2024?
2024 aluminio La extrusión fuerza un tocho de 2024 calentado a través de una matriz perfilada para fabricar perfiles largos de sección transversal constante —barras, secciones estructurales y formas huecas— que conservan la alta relación resistencia-peso de la aleación. El proceso convierte una aleación rica en cobre y tratable térmicamente en longitudes acabadas que las estructuras de aeronaves y vehículos utilizan donde la rigidez por kilo es determinante.
La extrusión es solo la mitad de la historia: el 2024 sale de la prensa blando y debe tratarse térmicamente para alcanzar su resistencia nominal, y su comportamiento frente a la corrosión y la soldadura establece límites estrictos sobre dónde puede emplearse el perfil. Las secciones siguientes recorren el proceso, las opciones de temple y las compensaciones para que pueda decidir si la extrusión de 2024 se ajusta al trabajo antes de especificarla.
Por qué elegir 2024 para formas extruidas
El 2024 se gana su lugar por la resistencia y la resistencia a la fatiga que la mayoría de las aleaciones extruibles no pueden igualar. Con cobre en 3,8–4,9% y magnesio más manganeso completando la mezcla, los temples típicos alcanzan 470–483 MPa de resistencia a la tracción última y 325–345 MPa de límite elástico —muy por encima del 6061 y el 6082 en la misma forma de perfil.
Esa resistencia conlleva tres costos que debe prever. Primero, la extrusibilidad del 2024 es menor que la de la serie 6xxx: el alto contenido de cobre hace que el metal sea más rígido de empujar, por lo que las velocidades de prensa son más lentas y el riesgo de defectos superficiales es mayor. Segundo, la conductividad térmica es de solo aproximadamente 121 W/m·K, cerca de 25% por debajo del 6061-T6, por lo que es una mala opción para disipación de calor. Tercero, la resistencia a la corrosión es baja, y la soldadura puede agrietar la zona afectada por el calor, lo que orienta el ensamblaje hacia remaches, adhesivos o sujetadores mecánicos.
El proceso de extrusión paso a paso
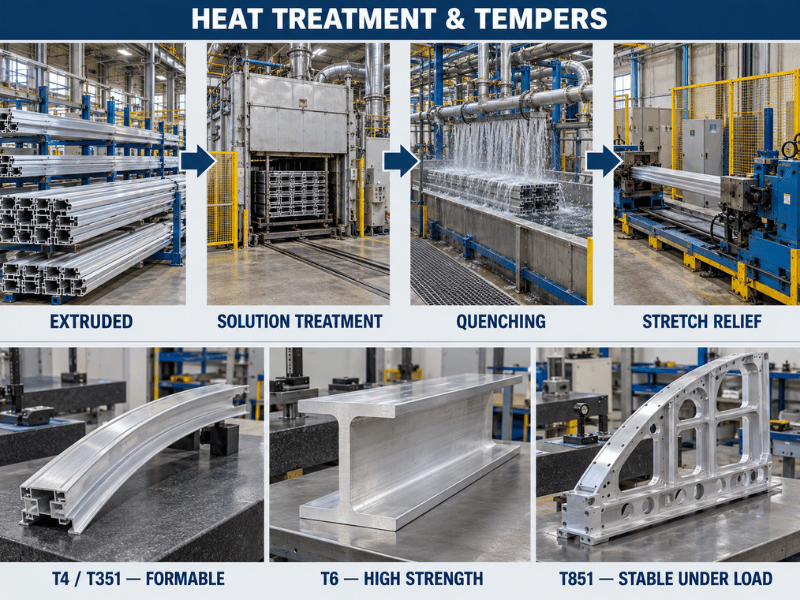
La extrusión comienza con un tocho redondo de 2024 cortado a longitud y calentado a aproximadamente 400–480 °C (750–900 °F). Esto ablanda la aleación lo suficiente para fluir a través de la matriz sin desgarrarse, aunque se mantiene muy por debajo de la temperatura de tratamiento de solución.
El tocho calentado se carga en el contenedor de la prensa, y un ariete hidráulico lo impulsa a través de la abertura de la matriz. El perfil emergente se enfría, generalmente mediante temple en agua para temples como T3/T4/T6, luego se estira ligeramente para enderezarlo y aliviar tensiones residuales, y finalmente se corta a longitud. La temperatura, la velocidad y el momento del temple afectan el grano final y las propiedades, por lo que se mantienen dentro de una ventana estricta para obtener una calidad de grado aeroespacial.
Extrusión directa vs. indirecta
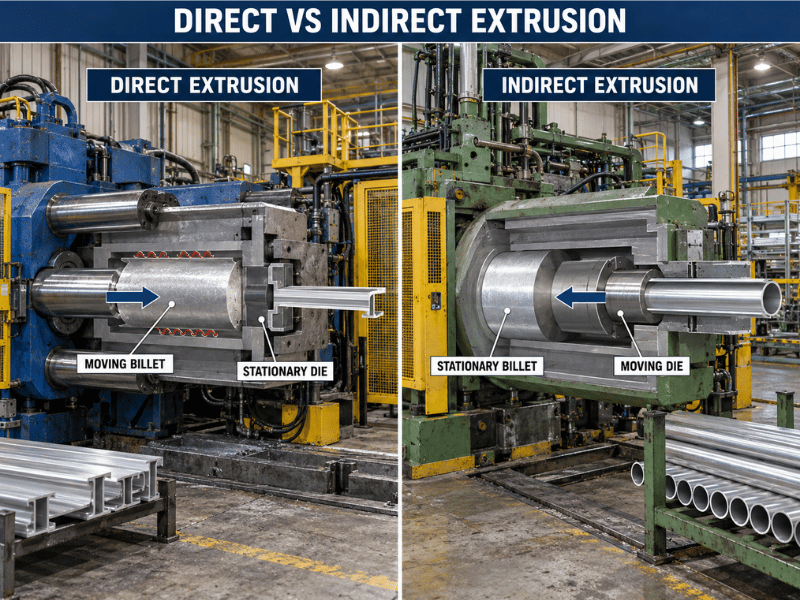
Dos configuraciones de prensa dominan la extrusión de aluminio, y la diferencia radica en qué parte se mueve. En la extrusión directa (hacia adelante), el ariete empuja el tocho a través de una matriz estacionaria; el tocho se desliza a lo largo de todo el contenedor, por lo que la fricción de pared añade fuerza y la carga alcanza su máximo al principio y luego disminuye a medida que el tocho se acorta. En la extrusión indirecta (hacia atrás), el tocho permanece fijo en el contenedor mientras un ariete hueco lleva la matriz hacia él, por lo que casi no hay fricción entre el tocho y el contenedor.
| Característica | Extrusión directa | Extrusión indirecta |
|---|---|---|
| Movimiento de palanquilla | Se desplaza por el contenedor | Estacionario en el contenedor |
| Movimiento del troquel | Estacionario | Se mueve con el ariete hueco |
| Fricción | Alta (el tocho roza la pared) | Muy baja (sin deslizamiento en la pared) |
| Fuerza requerida | Más alto | ~25–30% menor |
| Longitud del perfil | Tramos largos prácticos | Limitada por el diámetro interior del ariete hueco |
| Lo mejor para | Secciones sólidas estándar, piezas largas | Paredes delgadas, huecas, superficie fina |
La extrusión indirecta ofrece mejor acabado superficial y menor tensión residual, lo que favorece la apariencia del anodizado, pero el ariete hueco limita el tamaño de la sección y eleva el costo del utillaje. La extrusión directa sigue siendo el caballo de batalla para la mayoría de los perfiles de 2024 porque es más simple y maneja longitudes mayores.
Tratamiento térmico para el 2024 extruido
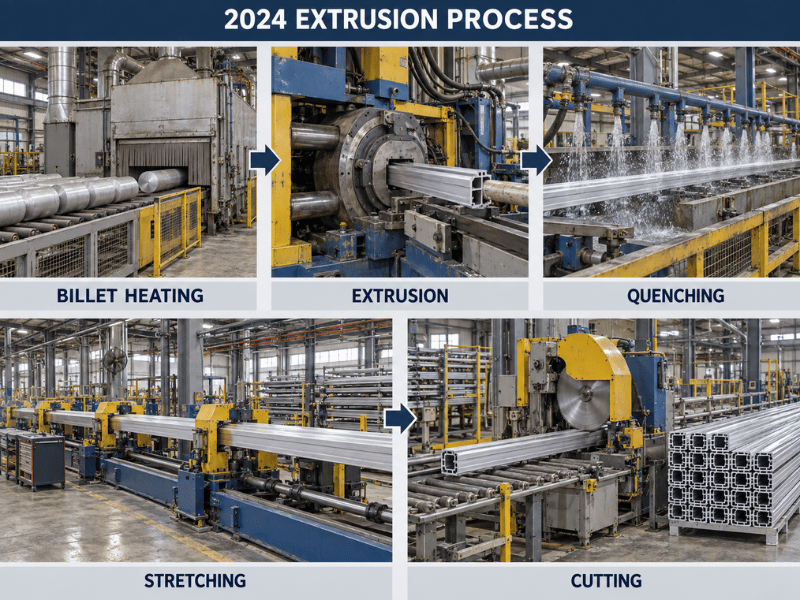
El 2024 extruido es blando (cerca de la condición O) hasta que se trata térmicamente. El tratamiento de solución lo calienta a aproximadamente 493 °C (919 °F) para disolver el cobre y el magnesio en una solución sólida uniforme, luego un temple rápido en agua o polímero fija esos elementos en su lugar. El envejecimiento artificial a aproximadamente 190 °C (375 °F) precipita entonces partículas finas de Al₂Cu que elevan la resistencia y la dureza.
Los temples de extrusión comunes son:
- T3 / T4 — tratado en solución, trabajado en frío (T3) o no (T4), luego envejecido naturalmente; alta conformabilidad, preferido donde la sección se dobla después de la extrusión.
- T351 / T3511 — tratado en solución, aliviado de tensiones por estirado (T3511 también enderezado), envejecido naturalmente; el temple estructural típico tal como se extruye con 470/325 MPa típicos.
- T6 / T851 — tratado en solución y envejecido artificialmente (T851 también aliviado de tensiones por estirado); mayor límite elástico (~393–400 MPa) para piezas de máxima resistencia.
Trabajar con 2024 extruido
El mecanizado es una fortaleza del 2024: se califica alrededor de 70% en la escala estándar de maquinabilidad, mejor que el 6061, y produce virutas cortas que son fáciles para el utillaje. El fresado y torneado CNC mantienen tolerancias estrictas para accesorios aeroespaciales y automotrices.
La soldadura es el punto débil. La zona afectada por el calor (ZAC — la banda junto a la soldadura que se calienta y enfría rápidamente) es propensa al agrietamiento en caliente, por lo que la soldadura por fusión requiere material de aporte 2319 y un procedimiento cuidadoso, y muchos trabajos estructurales la evitan por completo en favor de remaches, adhesivos o pernos. El acabado superficial importa porque el 2024 se corroe en servicio: el anodizado (Tipo I crómico o Tipo II sulfúrico) o el revestimiento con una capa de aluminio puro construyen la protección, y el recubrimiento en polvo añade una barrera resistente al astillado para piezas exteriores.
Extrusión de 2024 vs. 6061 y 7075
| Propiedad | 2024 (T351/T6) | 6061 (T6) | 7075 (T6) |
|---|---|---|---|
| Resistencia Máxima a Tracción (MPa) | 470–483 | 310 | 572 |
| Límite elástico (MPa) | 325–393 | 276 | 503 |
| Conductividad térmica (W/m-K) | ~121 | 154–167 | ~130 |
| Extrudabilidad | Moderada (menor) | Alta | Bajo |
| Resistencia a la corrosión | Bajo | Bien | Moderada–baja |
| Soldabilidad | Mala (agrietamiento en ZAC) | Bien | Pobre |
| Maquinabilidad | Bien | Bien | Feria |
Elija 2024 cuando la relación resistencia-peso y la fatiga superen a la corrosión y la soldadura. Elija 6061 cuando necesite soldar, disipar calor o extruir secciones delgadas complejas de forma económica. Elija 7075 solo cuando necesite la máxima resistencia y pueda mecanizar en lugar de soldar.
Dónde se utilizan las extrusiones de 2024
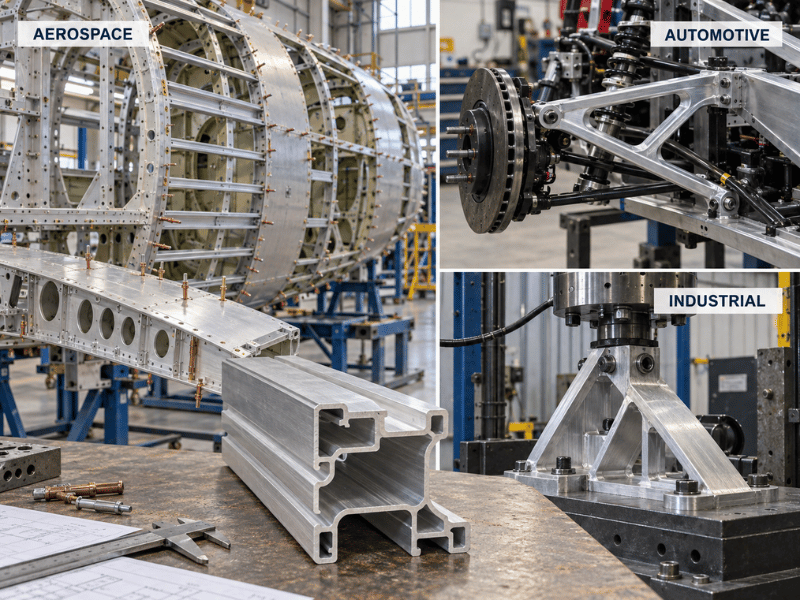
La industria aeroespacial lidera el consumo: larguerillos de fuselaje, largueros y costillas de ala, y paneles de revestimiento utilizan extrusiones de 2024 por su vida a la fatiga con bajo peso. Las células de aeronaves militares y comerciales dependen de los mismos temples para marcos estructurales.
La automoción y el ferrocarril utilizan 2024 para brazos de suspensión, travesaños de chasis y ruedas de camión donde la resistencia por kilo reduce la masa. La ingeniería general lo especifica para soportes y fijaciones de alta carga que soportan carga repetida pero se encuentran en un entorno protegido o recubierto.
Vía/No vía
- Vía si la pieza necesita una resistencia de 450+ MPa en un perfil largo y opera en un entorno de baja corrosión o con revestimiento/recubrimiento.
- Vía si el ensamblaje utiliza remaches, pernos o adhesivos en lugar de soldaduras por fusión.
- Vía si la vida a fatiga bajo vibración importa más que la disipación térmica.
- No vía si la sección debe disipar calor (disipadores de calor, placas de enfriamiento) — elija 6061 o 6063 por su conductividad de ~150–200 W/m·K.
- No vía si la soldadura por fusión es el único método de unión y la carga es estructural — el agrietamiento en la ZAT será el factor determinante.
- No vía si la pieza está expuesta a niebla salina sin protección — la baja resistencia a la corrosión del 2024 provocará fallas prematuras sin revestimiento o recubrimiento.
Ventajas y limitaciones
| Pros | Limitaciones |
|---|---|
| Alta relación resistencia-peso entre los extruibles | Menor extrusabilidad que la serie 6xxx (más lento, propenso a defectos) |
| Excelente resistencia a la fatiga | Baja resistencia a la corrosión, necesita revestimiento/recubrimiento |
| Buena maquinabilidad (mejor que el 6061) | Mala soldabilidad, agrietamiento en caliente en la ZAT |
| Múltiples temples para conformado vs. resistencia | Conductividad térmica demasiado baja para disipadores de calor |
Conclusión
La extrusión de aluminio 2024 le ofrece resistencia de grado aeroespacial en perfiles largos de sección constante, pero solo si respeta sus límites: extrusión más lenta que la serie 6xxx, tratamiento térmico obligatorio, revestimiento o recubrimiento para la corrosión, y remaches o sujetadores en lugar de soldaduras. Seleccione el temple según la aplicación — T351/T4 para conformado, T6/T851 para máxima fluencia — y manténgalo alejado de aplicaciones como disipadores de calor y entornos marinos sin protección.
Linsy Aluminum suministra 2024 en formas de placa, barra, tubo, alambre, bobina, perfil y bloque con mecanizado CNC interno, soldadura TIG/MIG, corte por láser y acabado superficial, además de MTC en cada pedido e informes SGS a solicitud; las extrusiones personalizadas con MOQ bajo suelen tener un plazo de 10–60 días. Para especificar su extrusión 2024 — aleación, temple y sección — envíe su plano o requisitos a nuestro equipo para una cotización.
Preguntas frecuentes
¿Se puede extruir el aluminio 2024 como el 6061?
Sí, pero con menor extrusabilidad: el alto contenido de cobre requiere velocidades de prensado más lentas y un control de proceso más estricto, y los defectos superficiales son más probables. Es una aleación extruible estándar, simplemente no es tan rápida ni económica de procesar como la serie 6xxx.
¿Qué temple debo especificar para una extrusión 2024?
T351 o T3511 para secciones estructurales que puedan doblarse después de la extrusión, T4 donde el envejecimiento natural sea suficiente, y T6 o T851 cuando necesite la máxima fluencia (aproximadamente 393–400 MPa) y pueda mecanizar en lugar de soldar.
¿Por qué no se utiliza el 2024 para disipadores de calor?
Su conductividad térmica es de solo aproximadamente 121 W/m·K porque el cobre dispersa los electrones portadores de calor, muy por debajo del 6061-T6 (154–167) y del 6063 (200). Para transferencia de calor, elija 6061, 6063 o 1050/1100 en su lugar.
¿Es soldable el aluminio 2024?
La soldadura por fusión es deficiente porque la zona afectada por el calor se agrieta. Utilice material de aporte 2319 con procedimiento controlado cuando la soldadura sea inevitable, pero se prefieren remaches, adhesivos o sujetadores mecánicos para uniones estructurales.
¿Cómo se compara la extrusión 2024 con la 7075?
La 7075 es más resistente (572 MPa de resistencia última a la tracción) pero aún más difícil de extruir y soldar; la 2024 sacrifica algo de resistencia máxima a cambio de mejor maquinabilidad y vida a fatiga. Elija 2024 para estructuras críticas a fatiga, 7075 para la máxima resistencia estática que vaya a mecanizar.
¿Necesita la extrusión 2024 protección contra la corrosión?
Sí. El 2024 desnudo se corroe fácilmente, especialmente en atmósferas salinas o industriales. El anodizado, el revestimiento de alclad (aluminio puro) o el recubrimiento en polvo son estándar, y el revestimiento es común en láminas y secciones de aeronaves.