


Что такое алюминий 5454?
5454 — это сплав серии 5xxx, созданный для решения конкретной проблемы: алюминиево-магниевые сплавы прочны и коррозионностойки при комнатной температуре, но становятся ненадёжными при нагреве. Содержание магния в нём ограничено 3,0%, что удерживает его чуть ниже порога, при котором высокомагниевые сплавы, такие как 5083 (4,0–4,9% Mg) и 5456 (4,7–5,5% Mg), начинают сенсибилизироваться и становиться подверженными коррозионному растрескиванию под напряжением выше примерно 65 °C. Марганец и хром добавляются в небольших контролируемых количествах для измельчения зеренной структуры и подавления выделения по границам зёрен, которое вызывает этот вид разрушения.
Результатом является термически неупрочняемый сплав, который сохраняет полезную прочность и коррозионную стойкость при непрерывной эксплуатации до примерно 150 °C — именно поэтому 5454 является одним из немногих сплавов серии 5xxx, признанных в нормах ASME для сосудов под давлением при изготовлении алюминиевых конструкций для повышенных температур. Он поставляется почти исключительно в виде плиты и листа и нормируется для сварных химических резервуаров, аппаратов для тёплых процессов, корпусов танкеров и морских компонентов, подвергающихся нагреву.
5454 не является самым прочным вариантом. Там, где определяющим фактором является максимальная прочность на растяжение при комнатной температуре, 5083 выигрывает, а 6061-T6 выигрывает с ещё большим отрывом. Вопрос выбора, на который отвечает 5454, иной: может ли сплав сохранять целостность при рабочей температуре, а не только на испытательном стенде.
Химический состав 5454
Пределы состава по ASTM B209 / EN 573-3, в массовых процентах.
| Элемент | Содержание (%) | Роль |
|---|---|---|
| Магний (Mg) | 2.4 – 3.0 | Твёрдорастворное упрочнение; ограничено для снижения сенсибилизации |
| Марганец (Mn) | 0.50 – 1.00 | Повышает прочность; измельчает зеренную структуру |
| Хром (Cr) | 0.05 - 0.20 | Подавляет выделение по границам зёрен |
| Кремний (Si) | 0,25 макс. | Примесь |
| Железо (Fe) | 0,40 макс. | Примесь |
| Медь (Cu) | 0.10 макс. | Поддерживается на низком уровне для коррозионной стойкости |
| Цинк (Zn) | 0,25 макс. | Следовые количества |
| Титан (Ti) | 0,20 макс. | Модификатор зерна |
| Другие (каждый) | 0,05 макс. | Следовые примеси |
| Прочие (всего) | 0,15 макс. | Сумма следовых примесей |
| Алюминий (Al) | Остаток | Основа |
Именно добавки марганца и хрома отличают 5454 от обычного листа из Al-Mg. Марганец добавляет примерно 10–15% к пределу прочности и пределу текучести по сравнению с сопоставимым уровнем Mg, а вместе с хромом он подавляет межзеренное выделение, которое в противном случае открыло бы путь коррозионному растрескиванию под напряжением в сварных соединениях при длительной нагрузке. Именно это сочетание является причиной того, что 5454 фигурирует в спецификациях на резервуары и сосуды там, где 5052 или 5754 не принимаются.
Механические свойства 5454 по состояниям поставки

Типичные значения для плиты и листа. Значения по ASTM B209 минимальные ниже и варьируются в зависимости от толщины — гарантированные показатели для конкретной партии берутся из сертификата качества завода-изготовителя.
| Темпер | Предел прочности при растяжении (МПа) | Предел текучести (МПа) | Удлинение (%) | Твердость (HB) |
|---|---|---|---|---|
| O | 250 | 117 | 22 | 62 |
| H32 | 275 | 207 | 10 | 73 |
| H34 | 305 | 241 | 10 | 81 |
| H36 | 340 | 276 | 8 | — |
| H38 | 370 | 310 | 8 | 100 |
| H111 | 260 | 179 | 14 | 70 |
| H112 | 250 | 124 | 18 | 62 |
Два фактора определяют большинство решений по выбору состояния поставки. Во-первых, H32 и H34 — это единственные два состояния, которые фактически используются в большинстве спецификаций на 5454 — H32 для формованных и сварных сосудов, H34 для несущих оболочек с меньшей степенью формовки. Во-вторых, серия H3x имеет значение так, как это не свойственно другим сплавам: состояния H1x являются только нагартованными, тогда как состояния H3x нагартованы, а затем стабилизированы низкотемпературной обработкой. В сварном сосуде под давлением такая стабилизация обеспечивает заметно лучшую стойкость к межкристаллитной коррозии после сварки. Для сварных конструкций предпочитайте H32 или H34 нестабилизированным аналогам.
H111 и H112 стоит знать, поскольку они не являются взаимозаменяемыми с O. H112 — это состояние после горячей прокатки, используемое для толстой плиты и сварных несущих конструкций, обладающее умеренной прочностью без отдельной операции холодной деформации. H111 — это лёгкая нагартовка после отжига, дающая немного большую прочность, чем O, при сохранении большей части пластичности.
Почему 5454 сопротивляется коррозионному растрескиванию под напряжением
Это тот раздел, который обосновывает применение сплава, поэтому стоит точно описать механизм.
В алюминиево-магниевых сплавах, содержащих более примерно 3% магния, длительное воздействие выше примерно 65 °C вызывает выделение магния в виде β-фазы (Al₃Mg₂) по границам зёрен. Эти границы становятся анодными и подверженными межкристаллитному поражению; при длительном растягивающем напряжении в коррозионной среде это превращается в коррозионное растрескивание под напряжением. Повреждение является накопительным и не может быть устранено термообработкой, поэтому плита из 5083 и 5456 несёт ограничение по рабочей температуре, а не процедуру ремонта.
Ограничивая магний на уровне 3,0% и добавляя хром, 5454 минимизирует это выделение. Практическое следствие — рабочее окно, которое открывается там, где у 5083 оно закрывается:
| Условия эксплуатации | 5454 | 5083 |
|---|---|---|
| Непрерывная эксплуатация, окружающая среда | Превосходно | Превосходно |
| Непрерывная эксплуатация выше ~65 °C | Допустимо — рассчитано примерно до 150 °C | Не рекомендуется; риск КРПН |
| Целостность после сварки при тёплой эксплуатации | Высокая — предпочтительны стабилизированные состояния H3x | Требуется состояние H116/H321 и контроль температуры |
| Признание в нормах ASME для сосудов под давлением, повышенная температура | Да | Ограничено температурным потолком |
Прочность также снижается с температурой, как и у любого алюминиевого сплава. 5454-H32 при 150 °C сохраняет примерно 200 МПа предела прочности против 275 МПа при комнатной температуре — около 70% сохранения, что является рабочей нагрузкой, а не остаточной. Выше примерно 200 °C снижение ускоряется независимо от сплава, и стандартным выбором материала становятся нержавеющие или никелевые сплавы.
Расчётные напряжения для работы под давлением должны браться из применимых таблиц допускаемых напряжений соответствующего кодекса для фактической расчётной температуры, а не из значений при комнатной температуре, приведённых в таблице выше. Показатель ~150 °C является широко признанным руководящим значением для непрерывной эксплуатации, а охват ASME распространяется на диапазон 150–200 °C для квалифицированной работы под давлением.
Физические свойства 5454
| Недвижимость | Значение |
|---|---|
| Плотность | 2,69 г/см³ |
| Интервал плавления | 602 – 646 °C |
| Теплопроводность | ~134 Вт/м·К |
| Электропроводность | ~34% IACS |
| Коэффициент теплового расширения | 23,6 × 10⁻⁶ /°C (20–100 °C) |
| Удельная теплоемкость | ~900 Дж/кг-К |
| Модуль упругости | ~70 ГПа |
| Коэффициент Пуассона | 0.33 |
Показатели электропроводности ниже, чем у 5052 (~138 Вт/м·К, ~35% IACS), потому что 5454 содержит больше магния и марганца в твёрдом растворе. Это ожидаемый компромисс: легирование для прочности и термической стабильности стоит некоторой электропроводности. Там, где применение определяется теплотехническими, а не конструкционными требованиями, 5052 или 3005 обычно будут лучшим и более дешёвым выбором.
Плита и лист из алюминия 5454: формы, размеры и состояния поставки
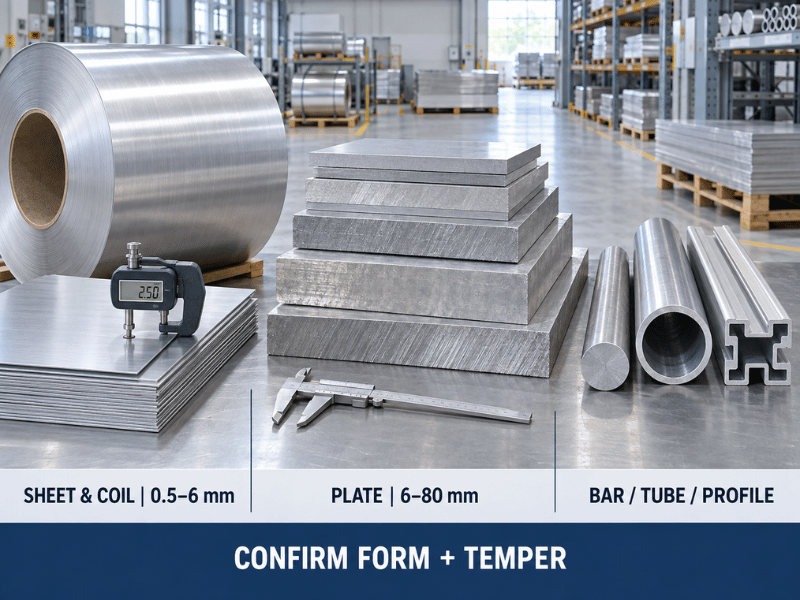
5454 — это преимущественно плоскокатаный сплав, и различие между плитой и листом — первое, что нужно определить при его спецификации. Разделительная линия — номинальная толщина: лист идёт примерно от 0,5 мм до 6 мм, а плита начинается с 6 мм. Плита используется для сварных оболочек, перегородок и несущих элементов, где толщина несёт нагрузку; лист из алюминия 5454 используется для формованных облицовок резервуаров, перегородок отсеков и обшивки, где панель формуется, а не несёт нагрузку.
| Форма | Толщина / диапазон размеров | Распространенные состояния |
|---|---|---|
| Лист и рулон | 0,5 – 6 мм | O, H32, H34, H38 |
| Тарелка | 6 – 80 мм | H32, H34, H111, H112 |
| Пруток (круглый, плоский, квадратный) | 6 – 300 мм | O, H111, H112 |
| Труба и трубопровод (бесшовные / сварные) | Наружный диаметр 6 – 400 мм, стенка 0,5 – 40 мм | O, H32, H34, H111, H112 |
| Прессованный профиль | По запросу | H111, H112 |
Несколько практических замечаний по выбору алюминиевого листа и плиты 5454:
- Более толстая плита почти всегда поставляется в состоянии H112 или H32. Холодноупрочнённые состояния становятся трудными в производстве и менее полезными при толщине примерно выше 25 мм, поэтому массивные сечения поставляются в состоянии после горячей прокатки или стабилизированном состоянии.
- H38 — это состояние для листа и тонкой плиты. Оно достигает 370 МПа, но относительное удлинение падает до 8%, поэтому оно подходит для износостойких настилов и несформированных деталей, а не для чего-либо с радиусом.
- Стандартный алюминиевый лист 5454 гнётся с меньшим радиусом, чем плита. В состоянии H32 тонкий лист допускает радиусы гибки, приближающиеся к толщине материала; плита в состоянии H34 обычно требует радиуса от одного до двух раз толщины, а более толстые сечения требуют большего.
- Пруток и труба поставляются в других состояниях, чем лист. Диапазон H32/H34 — это обозначение для плоского проката; пруток, труба и прессованный профиль поставляются в состояниях O, H111 или H112. Не переносите состояние листа на спецификацию прутка или профиля без подтверждения.
Коррозионная стойкость и эксплуатационные ограничения
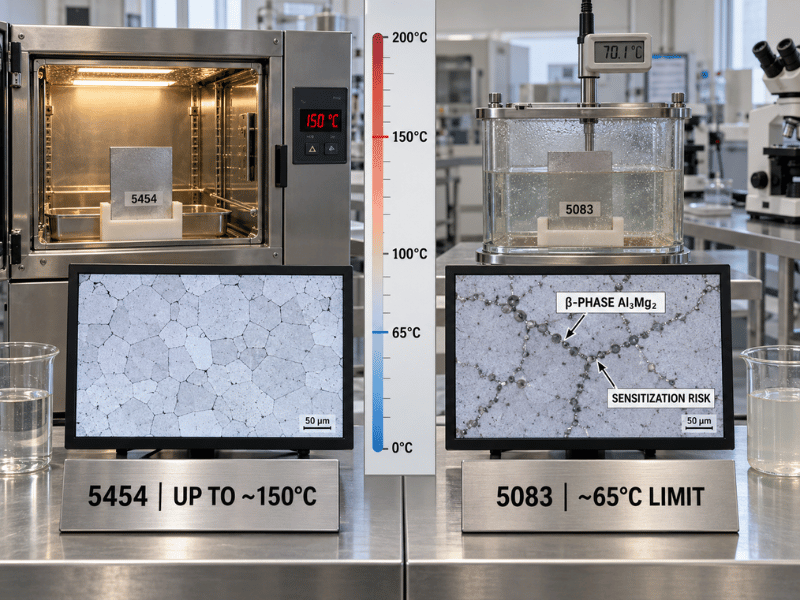
5454 противостоит морской воде, морской атмосфере, промышленным отходам и ряду химических воздействий. Умеренное содержание магния обеспечивает высокую общую коррозионную стойкость, а ограниченный химический состав устраняет путь сенсибилизации, который ограничивает сплавы с более высоким содержанием магния. Это сочетание — коррозионная стойкость, свариваемость и термическая стабильность в одном сплаве — делает 5454 стандартным материалом для хранения аммиачной селитры и некоторых нефтехимических продуктов, а также для корпусов автоцистерн и технологических сосудов, где содержимое поступает тёплым.
Два ограничения, которые следует учитывать. 5454 не является выбором для непрерывного погружения в морскую воду на heavily loaded конструкции: 5083 и 5086 прочнее и являются признанными марками для корпусной обшивки, и там, где их температурный предел не является ограничением, они являются лучшей спецификацией. И, как любой алюминиевый сплав, 5454 быстро корродирует при электрическом контакте с более благородным металлом во влажной среде, поэтому прямой контакт со сталью или медными сплавами требует изолирующего барьера.
Работа с 5454

Сварка. GTAW (TIG), GMAW (MIG), контактная сварка и сварка трением с перемешиванием — все работают. Решение по присадочному материалу — это то, что действительно имеет значение:
| Наполнитель | Химический состав | Прочность в состоянии после сварки | Влияние на эксплуатационные характеристики при повышенной температуре |
|---|---|---|---|
| ER5356 | Al-5% Mg | Выше | Незначительно снижает стойкость зоны сварного шва к коррозионному растрескиванию под напряжением при работе в тёплых условиях |
| ER5554 | Al-2,7% Mg | Немного ниже | Соответствует основному металлу; сохраняет полную термическую и коррозионную оценку |
Для структурных соединений и всего, что будет работать в тёплых условиях, ER5554 является стандартной рекомендацией, поскольку он соответствует основному сплаву и обеспечивает коррозионное поведение зоны сварного шва, согласующееся с плитой. ER5356 — правильный выбор там, где доминирует прочность после сварки и рабочая температура остаётся низкой. Для работ по нормам присадочный материал должен быть подтверждён в соответствии со спецификацией сварочной процедуры и расчётной температурой.
Предварительный подогрев и послесварочная термообработка не требуются. Как и в случае с любым термически неупрочняемым сплавом, зона термического влияния возвращается к отожжённой прочности и не может быть восстановлена термообработкой — проектируйте соединение по отожжённым значениям, а не по состоянию основного металла.
Формовка. 5454 хорошо формуется в состояниях O и H32. Глубокая вытяжка и гибка с малым радиусом практически осуществимы в состоянии O; гибка на листогибочном прессе плиты толщиной 6–8 мм распространена в состоянии H32 без промежуточного отжига. Скорость его деформационного упрочнения находится между 5052 и 5083 — достаточна для быстрого набора прочности, но не настолько, чтобы формовка превращалась в многоступенчатую операцию.
Механическая обработка. Удовлетворительная до умеренной, и заметно лучше в H34, чем в более мягких состояниях. Ожидайте вязкую стружку и наросты на кромке, поэтому используйте острую оснастку, высокие скорости резания и обильную смазку. Там, где деталь определяется обработкой резанием, а не изготовлением сосуда, 6061-T6 является лучшей отправной точкой.
Отжиг. Снятие напряжений обычно проводится при температуре около 343 °C (650 °F) с охлаждением на воздухе. Следует избегать длительного воздействия выше примерно 220 °C, поскольку это размягчает холодноупрочнённую структуру, а не восстанавливает её.
Анодирование. Стоит знать до того, как это станет проблемой: сплавы 5xxx анодируются в приглушённый серый цвет, а не в яркую, однородную отделку, которую дают прессованные марки 6xxx. Если на чертеже требуется декоративный анодированный вид, 5454 — неподходящий сплав, и это требование следует поднять на этапе спецификации, а не после анодирования.
5454 против 5052 против 5083 против 6061
| Сплав и состояние | Предел прочности при растяжении (МПа) | Предел текучести (МПа) | Удлинение (%) | Твердость (HB) | Работа в тёплых условиях | Лучшее для |
|---|---|---|---|---|---|---|
| 5454-H32 | 275 | 207 | 10 | 73 | ~150 °C | Сварные сосуды под давлением, тёплые химические и морские условия эксплуатации |
| 5454-H34 | 305 | 241 | 10 | 81 | ~150 °C | Несущие оболочки резервуаров, корпуса автоцистерн |
| 5052-H32 | 228 | 193 | 12 | 60 | Более низкая жаропрочность | Общие листовые металлоконструкции, топливные баки, корпуса |
| 5083-H116 | 317 | 228 | 16 | — | Предел ~65 °C | Корпусная обшивка морских судов, криогенные ёмкости |
| 6061-T6 | 310 | 276 | 12 | 95 | Прочность снижается при нагреве | Несущие рамы, обработанные детали |
5454 против 5052. 5052 — это более дешёвый, более широко складируемый листовой сплав Al-Mg общего назначения. 5454 добавляет марганец и хром, что повышает предел прочности примерно на 20% при сопоставимом уровне магния и — что важнее — улучшает сохранение прочности и коррозионное поведение после сварки при повышенной температуре. Выбирайте 5052 для общей fabrication, определяемой стоимостью, без термических требований; выбирайте 5454, когда сосуд или резервуар работает в тёплых условиях или подлежит квалификации по нормам.
5454 против 5083. 5083 примерно на 10–12% прочнее при комнатной температуре и является стандартной маркой для корпусной обшивки морских судов. Он также имеет предел сенсибилизации ~65 °C. Если расчётная температура пересекает эту границу, 5454 является предписанным сплавом — резервуары для перевозки химикатов, битума и тёплых технологических сосудов, а также компоненты морских выхлопных систем являются классическими случаями. Если она не пересекает эту границу, дополнительная прочность и морская сертификация 5083 обычно побеждают.
5454 против 6061. Разные категории. 6061-T6 подвергается термической обработке, примерно сопоставим по пределу прочности при растяжении, значительно лучше обрабатывается резанием и является стандартным выбором для конструкционных и механически обработанных деталей. Однако он не является стандартной маркой для сосудов под давлением или химического оборудования, а незащищённый 6061 корродирует в морской воде и многих химических средах. Там, где коррозионная стойкость и свариваемость важнее обрабатываемости, ответом является 5454.
Годен/Не годен: когда следует указывать 5454
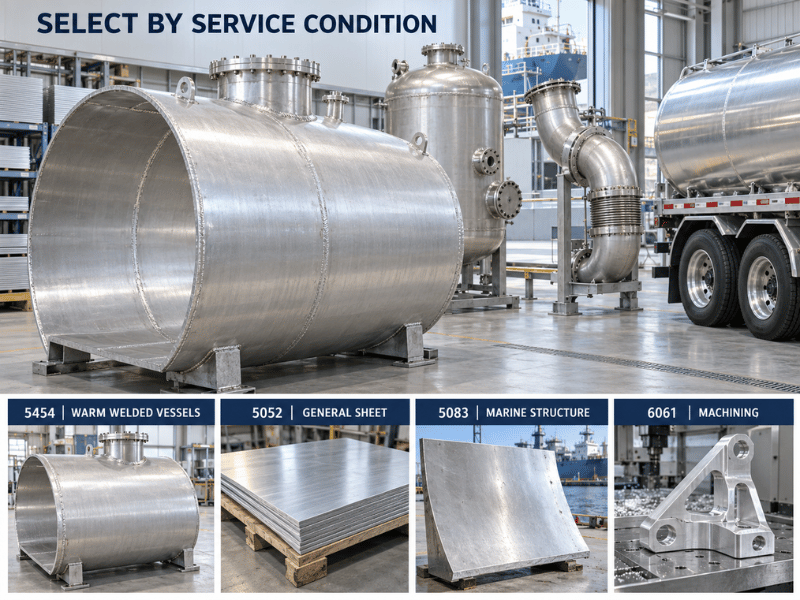
Указывайте 5454, когда:
- Температура длительной эксплуатации находится в диапазоне примерно от 65 °C до 150 °C, а среда включает морскую воду, химические вещества или промышленные отходы — это определяющий диапазон применения 5454
- Применение представляет собой сварной сосуд под давлением или резервуар для хранения, требующий квалификации по нормам
- Коррозионная стойкость, свариваемость и термическая стабильность требуются одновременно в одном материале
- Деталь представляет собой плоский прокат — лист или плиту, которые будут формоваться и свариваться
- Требуется умеренная прочность с документированным сертификатом заводских испытаний
Ищите другое, когда:
- Предел прочности при растяжении при комнатной температуре выше примерно 330 МПа является основным требованием — 5083-H116 прочнее, а 6061-T6 или 7075-T6 ещё прочнее, если допустимо применение термически обрабатываемого сплава
- Температура непрерывной эксплуатации превышает примерно 150 °C или пиковые значения превышают примерно 200 °C — алюминий быстро теряет прочность в этом диапазоне, и стандартным выбором становятся нержавеющая сталь или никелевые сплавы
- Задано блестящее равномерное анодированное покрытие — сплавы серии 5xxx анодируются до приглушённо-серого цвета
- Непрерывное погружение в морскую воду на нагруженной конструкции — 5083 или 5086 в состоянии H116/H321
- Крупносерийная обработка на ЧПУ является основным методом производства — 6061-T6 или 7075-T6 обрабатываются значительно лучше
- Стоимость является доминирующим ограничением и термические требования отсутствуют — 5052 или 5754 выполнят ту же задачу дешевле
Где применяется 5454
| Сектор | Типичные детали | Почему 5454 |
|---|---|---|
| Химическая переработка | Резервуары для хранения, транспортные сосуды, трубопроводы для нитратов и нефтехимикатов | Коррозионная стойкость при повышенных температурах плюс свариваемость |
| Сосуды под давлением | Сварные сосуды по нормам ASME для эксплуатации при умеренных температурах | Признание по нормам и сохранение прочности до ~150 °C |
| Транспорт | Корпуса автомобильных цистерн, железнодорожных вагонов-цистерн, оболочки топливных и химических цистерн | Прочность на единицу массы при допустимости тёплого груза |
| Морские и шельфовые применения | Компоненты выхлопных систем, трубопроводы охлаждающей воды, резервуары для тёплых технологических сред, палубная арматура | Морская коррозионная стойкость там, где применимо температурное ограничение 5083 |
| Промышленное оборудование | Корпуса теплообменников, технологические трубопроводы, компоненты скрубберов | Термическая стабильность при длительной нагрузке |
Преимущества и ограничения вкратце
| Размер | Преимущество | Обратите внимание |
|---|---|---|
| Повышенная температура | Рассчитан на ~150 °C непрерывно, тогда как 5083 ограничен ~65 °C | Прочность всё равно снижается; выше ~200 °C следует рассматривать другие материалы |
| Коррозия | Превосходная стойкость к морской воде, химическим веществам и промышленным отходам | Не предназначен для нагруженного непрерывного погружения в морскую воду |
| Свариваемость | Чистая сварка TIG/MIG/FSW; без предварительного подогрева и послесварочной термообработки | Зона термического влияния возвращается к отожжённой прочности — проектируйте с учётом этого |
| Сопротивление КРН | Прочный, в том числе в сварных соединениях | Выбор присадочного материала имеет значение — ER5554 для эксплуатации при повышенных температурах |
| Прочность | Выше, чем 5052 при сопоставимом содержании Mg | Ниже 5083 и значительно ниже 6061-T6 |
| Формуемость | Хорош в состояниях O и H32; стабилизация H3x помогает при сварных работах | H38 — это состояние листа с удлинением 8% |
| Обработка | Обрабатываемый | Вязкая стружка; уступает 6061 с явным отрывом |
| Качество поверхности | Хорошо воспринимает краску, порошковое покрытие и прокатную отделку | Анодируется до приглушённо-серого цвета — не декоративный сплав |
| Стоимость и доступность | Стандартная продукция в виде плит и листов | Цена выше, чем у 5052; специальная марка |
Заключение
5454 существует потому, что алюминиево-магниевые сплавы теряют надёжность при нагреве — и некоторые применения не могут этого допустить. Ограничив содержание магния на уровне 3,0% и добавив марганец и хром, он сохраняет полезную прочность и коррозионную стойкость примерно до 150 °C — за пределами точки, где 5083 и 5456 начинают сенсибилизироваться, что обеспечило ему признание ASME для работы под давлением при повышенных температурах. Платой за это является умеренная прочность по сравнению с 5083 при комнатной температуре, приглушённая анодированная отделка и более высокая цена по сравнению с 5052 — справедливый компромисс, когда сосуд работает в нагретом состоянии и соединение сварное, и неправильный выбор для корпуса, работающего при комнатной температуре, или обработанного на станке кронштейна. Поэтому сначала задайте расчётную температуру, затем состояние поставки — и остальное решение примет себя само.
Компания Linsy Aluminum поставляет 5454 в виде плиты, листа, рулона, прутка, трубы, и прессованного профиля в распространённых состояниях поставки, с собственными услугами механической обработки, сварки, лазерной резки, анодирования и полировки — пришлите ваш чертёж с указанием расчётной температуры и деталей сварки, и мы проверим эксплуатационный предел и присадочный материал до того, как вы примете окончательное решение.
Часто задаваемые вопросы
Что делает алюминий 5454 пригодным для эксплуатации при повышенных температурах?
Содержание магния в нём ограничено 3,0%. При содержании Mg выше примерно 3% сплавы серии 5xxx становятся подвержены коррозионному растрескиванию под напряжением при температуре выше примерно 65 °C, поскольку магний выделяется в виде β-фазы (Al₃Mg₂) по границам зёрен. Ограничение содержания магния и добавление хрома для торможения этого выделения сохраняют пригодность 5454 для непрерывной эксплуатации примерно до 150 °C с сохранением коррозионной стойкости. Расчётные напряжения для работы под давлением всё равно следует брать из соответствующих таблиц нормативных документов для фактической расчётной температуры.
Насколько твёрд алюминий 5454?
Типичная твёрдость по Бринеллю составляет 62 HB в отожжённом состоянии O, 73 HB в H32, 81 HB в H34 и 100 HB в H38. Состояния H111 и H112 находятся на уровне около 70 HB и 62 HB соответственно. Публикуемые значения несколько различаются в зависимости от источника и толщины, поэтому рассматривайте их как типичные и подтверждайте гарантированные значения по сертификату качества завода-изготовителя. Твёрдость полезна для входного контроля; для расчётов размеров следует использовать предел прочности при растяжении и предел текучести.
В чём разница между 5454-H32 и H34?
Оба состояния являются нагартованными и стабилизированными, поэтому оба сохраняют свои свойства, а не разупрочняются со временем. H32 — это четвертьнагартованное состояние — около 275 МПа предела прочности при растяжении и 207 МПа предела текучести — и является стандартным выбором для формованных и сварных сосудов. H34 — это половинное нагартовывание с примерно 305 МПа предела прочности при растяжении и 241 МПа предела текучести, используется для несущих оболочек, где требуется меньшая степень формообразования. Переход от H32 к H34 даёт примерно 11% прироста прочности и стоит некоторой потери технологичности при формообразовании, поэтому H32 остаётся более безопасным выбором по умолчанию для всего, что подвергается гибке.
Какой присадочный материал следует использовать для сварки сплава 5454?
ER5554 является стандартной рекомендацией для конструкционных соединений и всего, что работает в нагретом состоянии, поскольку его содержание магния ~2,7% соответствует основному сплаву и сохраняет коррозионную стойкость и температурный рейтинг зоны сварного шва. ER5356 обеспечивает более высокую прочность в состоянии после сварки, но слегка снижает стойкость зоны сварного шва к коррозионному растрескиванию под напряжением при повышенной температуре, поэтому он подходит для низкотемпературной эксплуатации, где прочность имеет определяющее значение. Для работ под давлением, квалифицированных по нормативным документам, подтверждайте присадочный материал по спецификации технологии сварки и расчётной температуре.
5454 — это то же самое, что 5754?
Нет — они родственные, но не взаимозаменяемые. 5754 — это сплав Al-Mg с содержанием магния 2,6–3,6% и без добавления хрома; он широко используется в автомобилестроении и для общего листового производства, где наиболее важна способность к глубокой вытяжке. 5454 добавляет марганец для примерно 10–15% прироста прочности плюс хром для контроля границ зёрен, что и улучшает его характеристики сопротивления коррозионному растрескиванию под напряжением и температурный рейтинг. Если спецификация требует работы в качестве сосуда под давлением или в условиях горячей химической среды, правильным классом является 5454, и 5754 не является его заменителем.






