


Cos'è l'alluminio 5454?
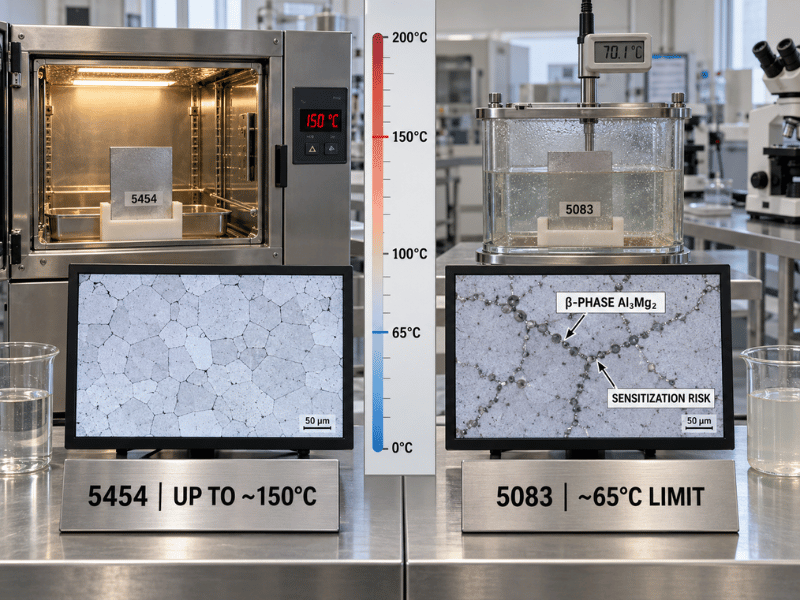
5454 è la lega della serie 5xxx sviluppata per un problema specifico: le leghe alluminio-magnesio che sono resistenti e resistenti alla corrosione a temperatura ambiente, ma che diventano inaffidabili quando si riscaldano. Il suo contenuto di magnesio è limitato al 3,0%, mantenendolo appena al di sotto della soglia in cui le leghe ad alto contenuto di magnesio come la 5083 (4,0–4,9% Mg) e la 5456 (4,7–5,5% Mg) iniziano a sensibilizzarsi e diventano vulnerabili alla rottura per corrosione sotto sforzo al di sopra di circa 65 °C. Manganese e cromo sono aggiunti in piccole quantità controllate per affinare la struttura del grano e sopprimere la precipitazione ai bordi del grano che determina tale modalità di cedimento.
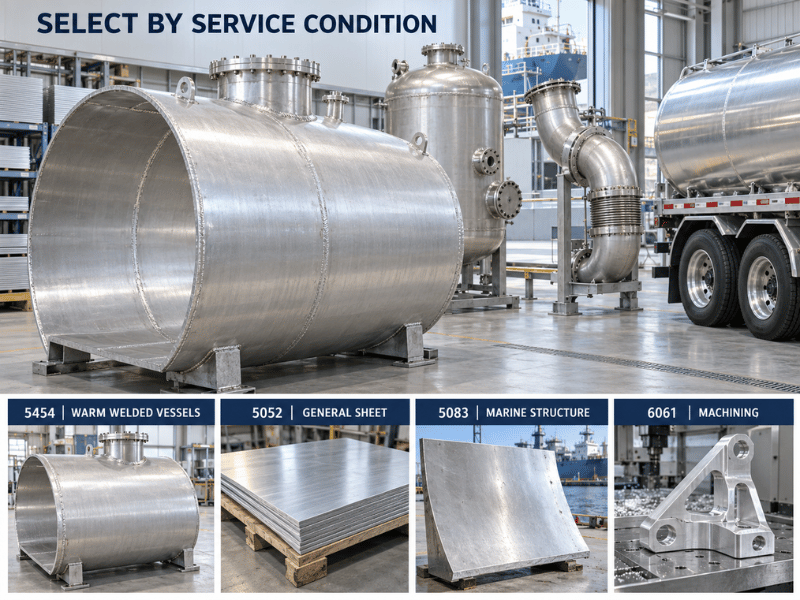
Il risultato è una lega non trattabile termicamente che mantiene una resistenza utile e la resistenza alla corrosione in servizio continuo fino a circa 150 °C — la ragione per cui la 5454 è una delle poche leghe della serie 5xxx riconosciute nei codici ASME per recipienti a pressione per la costruzione in alluminio ad alta temperatura. Viene fornita quasi interamente come lamiera e lastra, ed è specificata per serbatoi chimici saldati, recipienti per processi a caldo, fasciame di cisterne e componenti marini soggetti a calore.
Ciò che la 5454 non è, è l'opzione più resistente. Dove la resistenza a trazione di picco a temperatura ambiente è il fattore decisivo, la 5083 vince e la 6061-T6 vince ancora di più. La questione di selezione a cui la 5454 risponde è diversa: la lega può rimanere integra alla temperatura di esercizio, non solo al banco di prova.
Composizione chimica della 5454
Limiti di composizione secondo ASTM B209 / EN 573-3, in percentuale in peso.
| Elemento | Contenuto (%) | Ruolo |
|---|---|---|
| Magnesio (Mg) | 2.4 – 3.0 | Rafforzamento per soluzione solida; limitato per contenere la sensibilizzazione |
| Manganese (Mn) | 0.50 – 1.00 | Aumenta la resistenza; affina la struttura del grano |
| Cromo (Cr) | 0.05 - 0.20 | Sopprime la precipitazione ai bordi del grano |
| Silicio (Si) | 0,25 max | Impurezza |
| Ferro (Fe) | 0,40 max | Impurezza |
| Rame (Cu) | 0,10 max | Mantenuto basso per la resistenza alla corrosione |
| Zinco (Zn) | 0,25 max | Tracce |
| Titanio (Ti) | Famiglia | Affinatore di grano |
| Altri (ciascuno) | 0,05 max | Tracce di impurità |
| Altri (totale) | 0,15 max | Somma delle impurezze in tracce |
| Alluminio (Al) | Resto | Base |
Le aggiunte di manganese e cromo sono ciò che distingue la 5454 dalla semplice lamiera Al-Mg. Il manganese aggiunge circa il 10–15% alla resistenza a trazione e allo snervamento rispetto a un livello di Mg comparabile, e insieme al cromo inibisce la precipitazione intergranulare che altrimenti aprirebbe un percorso di corrosione sotto sforzo nei giunti saldati sotto carico sostenuto. Tale combinazione è il motivo per cui la 5454 compare nelle specifiche di serbatoi e recipienti dove la 5052 o la 5754 non sono accettate.
Proprietà meccaniche della 5454 per tempra

Valori tipici per lamiera e lastra. I valori ASTM B209 minimi sono inferiori e variano con lo spessore — i valori garantiti per uno specifico lotto provengono dal certificato di collaudo del laminatoio.
| Temperamento | Resistenza a trazione (MPa) | Carico di snervamento (MPa) | Allungamento (%) | Durezza (HB) |
|---|---|---|---|---|
| O | 250 | 117 | 22 | 62 |
| H32 | 275 | 207 | 10 | 73 |
| H34 | 305 | 241 | 10 | 81 |
| H36 | 340 | 276 | 8 | — |
| H38 | 370 | 310 | 8 | 100 |
| H111 | 260 | 179 | 14 | 70 |
| H112 | 250 | 124 | 18 | 62 |
Due fattori guidano la maggior parte delle decisioni sulla tempra in questo caso. Primo, H32 e H34 sono le uniche due tempra che la maggior parte delle specifiche della 5454 utilizza effettivamente — H32 per recipienti formatati e saldati, H34 per fasciame portante con meno formatura. Secondo, la serie H3x è importante in un modo che non lo è per altre leghe: le tempra H1x sono solo incrudite per deformazione, mentre le tempra H3x sono incrudite per deformazione e poi stabilizzate con un trattamento a bassa temperatura. In un recipiente a pressione saldato quella stabilizzazione garantisce una resistenza misurabilmente migliore alla corrosione intergranulare dopo la saldatura. Per costruzioni saldate, preferire H32 o H34 rispetto agli equivalenti non stabilizzati.
H111 e H112 vale la pena conoscerle perché non sono intercambiabili con O. H112 è la condizione come laminata a caldo utilizzata per lastre spesse e lavori strutturali saldati, con resistenza moderata senza una fase separata di lavorazione a freddo. H111 è leggermente incrudita per deformazione dopo la ricottura, offrendo un po' più di resistenza rispetto a O mantenendo gran parte della sua duttilità.
Perché la 5454 resiste alla rottura per corrosione sotto sforzo
Questa è la sezione che giustifica la lega, quindi vale la pena essere precisi sul meccanismo.
Nelle leghe alluminio-magnesio contenenti più di circa il 3% di magnesio, l'esposizione prolungata al di sopra di circa 65 °C provoca la precipitazione del magnesio come fase β (Al₃Mg₂) lungo i bordi del grano. Tali bordi diventano anodici e suscettibili all'attacco intergranulare; sotto sollecitazione di trazione sostenuta in un ambiente corrosivo, ciò diventa rottura per corrosione sotto sforzo. Il danno è cumulativo e non può essere invertito mediante trattamento termico, motivo per cui la lastra 5083 e 5456 porta un'avvertenza sulla temperatura di esercizio piuttosto che una procedura di riparazione.
Limitando il magnesio al 3,0% e aggiungendo cromo, la 5454 minimizza tale precipitazione. La conseguenza pratica è una finestra di servizio che si apre dove quella della 5083 si chiude:
| Condizione di servizio | 5454 | 5083 |
|---|---|---|
| Servizio continuo, ambiente | Eccellente | Eccellente |
| Servizio continuo al di sopra di ~65 °C | Accettato — classificato fino a circa 150 °C | Non raccomandato; rischio di SCC |
| Integrità post-saldatura in servizio a caldo | Forte — preferite le tempra H3x stabilizzate | Richiede condizione H116/H321 e controllo della temperatura |
| Riconoscimento ASME per recipienti a pressione, alta temperatura | Sì | Limitato dal tetto di temperatura |
Anche la resistenza diminuisce con la temperatura, come per ogni lega di alluminio. La 5454-H32 a 150 °C mantiene circa 200 MPa di resistenza a trazione rispetto ai suoi 275 MPa a temperatura ambiente — circa il 70% trattenuto, che è un carico di lavoro, non un valore residuo. Al di sopra di circa 200 °C il declino si accentua indipendentemente dalla lega e gli acciai inossidabili o le leghe di nichel diventano la scelta materiale standard.
Le sollecitazioni di progetto per il servizio in pressione devono essere tratte dalle tabelle delle sollecitazioni ammissibili del codice applicabile per la temperatura di progetto effettiva, non dai valori a temperatura ambiente nella tabella sopra. Il valore di ~150 °C è una linea guida ampiamente accettata per il servizio continuo, e la copertura ASME si estende nella fascia 150–200 °C per il servizio in pressione qualificato.
Proprietà fisiche della 5454
| Proprietà | Valore |
|---|---|
| Densità | 2,69 g/cm³ |
| Intervallo di fusione | 602 – 646 °C |
| Conducibilità termica | ~134 W/m·K |
| Conducibilità elettrica | ~34% IACS |
| Coefficiente di dilatazione termica | 23,6 × 10⁻⁶ /°C (20–100 °C) |
| Capacità termica specifica | ~900 J/kg-K |
| Modulo di elasticità | ~70 GPa |
| Coefficiente di Poisson | 0.33 |
I valori di conduttività sono inferiori a quelli della 5052 (~138 W/m·K, ~35% IACS) perché la 5454 contiene più magnesio e manganese in soluzione solida. Questo è il compromesso atteso: la lega per resistenza e stabilità termica costa un po’ di conduttività. Dove l'applicazione è guidata termicamente piuttosto che strutturalmente, la 5052 o la 3005 saranno di solito la scelta migliore ed economica.
Lastra e lamiera di alluminio 5454: forme, dimensioni e tempra
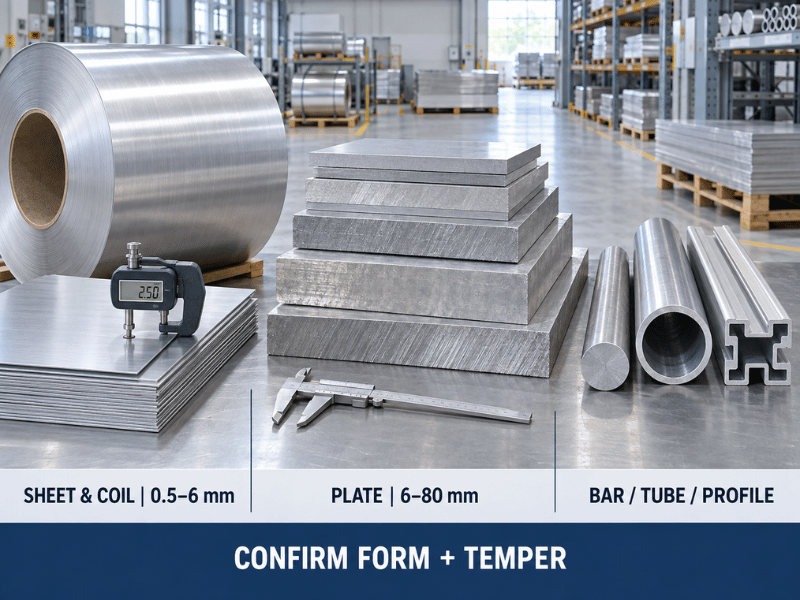
La 5454 è prevalentemente una lega laminata piatta, e la distinzione tra lastra e lamiera è la prima cosa da stabilire quando la si specifica. La linea di demarcazione è lo spessore nominale: la lamiera va da circa 0,5 mm fino a 6 mm, e la lastra inizia da 6 mm. La lastra è utilizzata per fasciame saldato, deflettori e elementi strutturali dove lo spessore porta il carico; la lamiera di alluminio 5454 è utilizzata per rivestimenti di serbatoi formatati, pareti divisorie di compartimenti e rivestimenti dove il pannello è sagomato piuttosto che portante.
| Forma | Spessore / intervallo dimensionale | 1000–6000 mm o bobina |
|---|---|---|
| Lamiera e coil | 0,5 – 6 mm | O, H32, H34, H38 |
| Piatto | 6 – 80 mm | H32, H34, H111, H112 |
| Barra (tonda, piatta, quadra) | 6 – 300 mm | O, H111, H112 |
| Tubo e tubazione (senza saldatura / saldato) | OD 6 – 400 mm, parete 0,5 – 40 mm | O, H32, H34, H111, H112 |
| Profilo estruso | Su richiesta | H111, H112 |
Alcune note pratiche sulla specifica della piastra e della lamiera in alluminio 5454:
- Le piastre più spesse sono quasi sempre H112 o H32. I temperamenti incruditi diventano difficili da produrre e meno utili al di sopra di circa 25 mm, quindi le sezioni pesanti arrivano nello stato di laminazione a caldo o stabilizzato.
- H38 è un temperamento per lamiera e piastra sottile. Raggiunge 370 MPa ma l'allungamento scende all'8%, quindi si adatta a pavimentazioni resistenti all'usura e parti non formate piuttosto che a qualsiasi cosa con un raggio.
- La lamiera standard in alluminio 5454 si piega più strettamente della piastra. In H32, la lamiera sottile assume raggi di piegatura che si avvicinano allo spessore del materiale; la piastra in H34 generalmente richiede un raggio da una a due volte lo spessore, e le sezioni più spesse ne richiedono di più.
- Le barre e i tubi arrivano in temperamenti diversi dalla lamiera. La gamma H32/H34 è una designazione per laminati piatti; barre, tubi e profili estrusi arrivano in O, H111 o H112. Non trasferire un temperamento della lamiera a una specifica di barra o profilo senza confermarlo.
Resistenza alla corrosione e limiti di servizio
Il 5454 resiste all'acqua di mare, all'atmosfera marina, ai rifiuti industriali e a una gamma di esposizioni chimiche. Il livello moderato di magnesio mantiene elevata la resistenza generale alla corrosione, mentre la chimica controllata elimina il percorso di sensibilizzazione che limita i gradi con contenuto di magnesio più elevato. Questa combinazione — resistenza alla corrosione, saldabilità e stabilità termica in un'unica lega — è ciò che rende il 5454 un materiale standard per lo stoccaggio di nitrato di ammonio e di alcuni prodotti petrolchimici, e per le casse dei camion cisterna e i recipienti di processo in cui il contenuto arriva caldo.
Due limiti da tenere presenti. Il 5454 non è la scelta per l'immersione continua in acqua di mare su una struttura fortemente caricata: il 5083 e il 5086 sono più resistenti e sono i gradi riconosciuti per le lamiere di scafo, e dove il loro limite di temperatura non è un vincolo sono la specifica migliore. E come qualsiasi lega di alluminio, il 5454 si corrode rapidamente quando è accoppiato elettricamente a un metallo più nobile in un ambiente umido, quindi il contatto diretto con acciaio o leghe di rame richiede una barriera isolante.
Lavorare con il 5454

Saldatura. GTAW (TIG), GMAW (MIG), saldatura per resistenza e saldatura per attrito rimescolato funzionano tutti. La decisione sul materiale d'apporto è quella che conta davvero:
| Riempitivo | Chimica | Resistenza allo stato saldato | Effetto sulle prestazioni ad alta temperatura |
|---|---|---|---|
| ER5356 | Al-5% Mg | Più alto | Riduce leggermente la resistenza alla SCC della zona saldata in servizio caldo |
| ER5554 | Al-2,7% Mg | Leggermente inferiore | Corrisponde al metallo base; preserva la piena qualificazione termica e di corrosione |
Per giunti strutturali e qualsiasi cosa che operi a caldo, ER5554 è la raccomandazione standard perché corrisponde alla lega base e mantiene il comportamento alla corrosione della zona saldata coerente con la piastra. ER5356 è la scelta giusta dove domina la resistenza allo stato saldato e la temperatura di servizio rimane bassa. Per il lavoro a codice, il materiale d'apporto deve essere confermato rispetto alla specifica di procedura di saldatura e alla temperatura di progetto.
Non sono richiesti né preriscaldamento né trattamento termico post-saldatura. Come con ogni lega non trattabile termicamente, la zona termicamente alterata ritorna verso la resistenza allo stato ricotto e non può essere recuperata mediante trattamento termico — progettare il giunto in base ai valori allo stato ricotto, non al temperamento del metallo base.
Formatura. Il 5454 si forma bene in O e H32. L'imbutitura profonda e la piegatura a raggio stretto sono praticabili in O; il lavoro con pressa piegatrice su piastra da 6–8 mm è comune in H32 senza ricottura intermedia. Il suo tasso di incrudimento si colloca tra il 5052 e il 5083 — sufficiente per costruire resistenza rapidamente, ma non tanto da rendere la formatura un'operazione a più fasi.
Lavorazione a macchina. Da discreta a moderata, e sensibilmente migliore in H34 rispetto ai temperamenti più teneri. Aspettarsi trucioli gommosi e tagliente di risulta, quindi utilizzare utensili affilati, alte velocità di taglio e lubrificazione abbondante. Dove una parte è dominata dalla lavorazione meccanica piuttosto che dalla costruzione di recipienti, il 6061-T6 è il punto di partenza migliore.
Ricottura. Il rilassamento delle tensioni viene tipicamente eseguito intorno ai 343 °C (650 °F) con raffreddamento ad aria. L'esposizione prolungata al di sopra di circa 220 °C dovrebbe essere evitata, poiché rammollisce la struttura incrudita anziché ripristinarla.
Anodizzazione. Da sapere prima che diventi un problema: le leghe 5xxx si anodizzano in un grigio tenue, non nella finitura brillante e uniforme che producono i gradi estrusi 6xxx. Se il disegno richiede un aspetto anodizzato decorativo, il 5454 è la lega sbagliata e tale requisito dovrebbe essere sollevato in fase di specifica, non dopo l'anodizzazione.
5454 vs 5052 vs 5083 vs 6061
| Lega e tempera | Resistenza a trazione (MPa) | Snervamento (MPa) | Allungamento (%) | Durezza (HB) | Servizio caldo | Il migliore per |
|---|---|---|---|---|---|---|
| 5454-H32 | 275 | 207 | 10 | 73 | ~150 °C | Recipienti a pressione saldati, servizio chimico e marino caldo |
| 5454-H34 | 305 | 241 | 10 | 81 | ~150 °C | Gusci di serbatoi portanti, casse di camion cisterna |
| 5052-H32 | 228 | 193 | 12 | 60 | Resistenza a caldo inferiore | Lamiera metallica generica, serbatoi di carburante, involucri |
| 5083-H116 | 317 | 228 | 16 | — | Limite di ~65 °C | Lamiera di scafo marino, contenimento criogenico |
| 6061-T6 | 310 | 276 | 12 | 95 | La resistenza diminuisce con il calore | Telai strutturali, componenti lavorati meccanicamente |
5454 vs 5052. Il 5052 è la lega di lamiera Al-Mg per uso generale più economica e più ampiamente disponibile. Il 5454 aggiunge manganese e cromo, il che eleva la resistenza a trazione di circa il 20% a un livello di magnesio comparabile e — cosa più importante — migliora il mantenimento della resistenza e il comportamento alla corrosione post-saldatura alle temperature elevate. Scegliere il 5052 per la fabbricazione generale guidata dal costo senza requisiti termici; scegliere il 5454 quando il recipiente o il serbatoio opera a caldo o richiede una qualificazione a codice.
5454 vs 5083. Il 5083 è circa il 10–12% più resistente a temperatura ambiente ed è il grado standard per lamiere di scafo marino. Porta anche il limite di sensibilizzazione di ~65 °C. Se la temperatura di progetto supera quella linea, il 5454 è la lega specificata — serbatoi per trasporto chimico, recipienti per asfalto e processi caldi, e componenti per scarichi marini sono i casi classici. Se non la supera, la resistenza extra e la certificazione marina del 5083 di solito prevalgono.
5454 vs 6061. Categorie diverse. Il 6061-T6 è trattabile termicamente, approssimativamente comparabile in resistenza a trazione, molto più lavorabile meccanicamente, ed è la scelta standard per parti strutturali e lavorate. Ma non è il grado predefinito per recipienti a pressione o servizio chimico, e il 6061 nudo si corrode in acqua salata e in molti prodotti chimici. Dove l'integrità alla corrosione e la saldabilità contano più della lavorabilità meccanica, il 5454 è la risposta.
Go/No-Go: When to Specify 5454
Specify 5454 when:
- Sustained service temperature falls between roughly 65 °C and 150 °C, and the environment involves saltwater, chemicals, or industrial waste — this is 5454’s defining window
- The application is a welded pressure vessel or storage tank requiring code qualification
- Corrosion resistance, weldability, and thermal stability are all required in one material
- The part is flat-rolled plate or sheet that will be formed and welded
- You need moderate strength with a documented mill test certificate
Cercare altrove quando:
- Room-temperature tensile strength above roughly 330 MPa is the primary requirement — 5083-H116 is stronger, and 6061-T6 or 7075-T6 are stronger still if a heat-treatable alloy is acceptable
- Continuous service temperature exceeds about 150 °C, or peaks beyond roughly 200 °C — aluminium loses strength rapidly in that range and stainless or nickel alloys become the standard choice
- A bright, uniform anodised finish is specified — 5xxx alloys anodise to a muted grey
- Continuous seawater immersion on a loaded structure — 5083 or 5086 in H116/H321 condition
- High-volume CNC machining is the primary production method — 6061-T6 or 7075-T6 machine far better
- Cost is the dominant constraint and there is no thermal requirement — 5052 or 5754 will do the same job for less
Where 5454 Is Used
| Settore | Parti tipiche | Why 5454 |
|---|---|---|
| Chemical processing | Storage tanks, transport vessels, piping for nitrates and petrochemicals | Elevated-temperature corrosion resistance plus weldability |
| Recipienti in pressione | ASME-code welded vessels for moderate-temperature service | Code recognition and retained strength to ~150 °C |
| Trasporto | Road tanker bodies, rail tank cars, fuel and chemical tank shells | Strength-to-weight with warm-cargo tolerance |
| Marine and offshore | Exhaust components, cooling-water piping, warm-process tanks, deck fittings | Marine corrosion resistance where 5083’s temperature limit applies |
| Industrial equipment | Heat-exchanger shells, process piping, scrubber components | Thermal stability under sustained load |
Vantaggi e Limitazioni in Sintesi
| Dimensione | Vantaggio | Attenzione |
|---|---|---|
| Elevated temperature | Rated to ~150 °C continuous, where 5083 stops at ~65 °C | Strength still declines; above ~200 °C look to other materials |
| Corrosione | Excellent marine, chemical, and industrial-waste resistance | Not for loaded continuous seawater immersion |
| Saldabilità | Clean TIG/MIG/FSW; no preheat or post-weld heat treatment | HAZ reverts toward annealed strength — design to it |
| Resistenza alla SCC | Strong, including in welded joints | Filler choice matters — ER5554 for warm service |
| La forza | Higher than 5052 at comparable Mg | Below 5083 and well below 6061-T6 |
| Formabilità | Good in O and H32; H3x stabilisation aids welded work | H38 is a sheet temper with 8% elongation |
| Lavorazione meccanica | Workable | Gummy chips; behind 6061 by a clear margin |
| Finitura superficiale | Takes paint, powder coat, and mill finish well | Anodises to muted grey — not a decorative alloy |
| Cost and availability | Standard plate and sheet product | Priced above 5052; a specialty grade |
Conclusione
5454 exists because aluminium-magnesium alloys lose reliability when they get hot — and some applications can’t tolerate that. By capping magnesium at 3.0% and adding manganese and chromium, it holds useful strength and corrosion resistance to about 150°C, past the point where 5083 and 5456 begin to sensitise, earning ASME recognition for elevated-temperature pressure service. The price is moderate strength against 5083 at room temperature, a muted anodised finish, and a premium over 5052 — fair trade-offs when the vessel runs warm and the joint is welded, the wrong ones for a room-temperature enclosure or a machined bracket. So set the design temperature first, the temper second, and the rest of the decision makes itself.
Linsy Aluminum fornisce 5454 in plate, sheet, coil, bar, tube, and extruded profile across the common tempers, with in-house machining, welding, laser cutting, anodizing, and polishing — send your drawing with the design temperature and weld details, and we’ll check the service limit and filler before you commit.
Domande frequenti
What makes 5454 aluminum suitable for elevated-temperature service?
Its magnesium content is capped at 3.0%. Above about 3% Mg, 5xxx alloys become susceptible to stress-corrosion cracking above roughly 65 °C, as magnesium precipitates as β-phase (Al₃Mg₂) along grain boundaries. Capping the magnesium, and adding chromium to inhibit that precipitation, keeps 5454 usable in continuous service to about 150 °C with its corrosion resistance intact. Design stresses for pressure service should still be taken from the applicable code tables for the actual design temperature.
How hard is 5454 aluminum?
Typical Brinell hardness runs 62 HB in the annealed O condition, 73 HB in H32, 81 HB in H34, and 100 HB in H38. The H111 and H112 conditions sit around 70 HB and 62 HB respectively. Published figures vary somewhat by source and thickness, so treat these as typical and confirm guaranteed values against the mill test certificate. Hardness is useful for receiving inspection; sizing calculations should use tensile and yield strength.
What is the difference between 5454-H32 and H34?
Both are strain hardened and stabilised, so both hold their properties rather than age-softening. H32 is quarter-hard — about 275 MPa tensile and 207 MPa yield — and is the standard choice for formed and welded vessels. H34 is half-hard at roughly 305 MPa tensile and 241 MPa yield, used for load-bearing shells where less forming is required. Moving from H32 to H34 buys about 11% more strength and costs some formability, so H32 remains the safer default for anything that gets bent.
Quale metallo d'apporto dovrebbe essere utilizzato per saldare la 5454?
ER5554 is the standard recommendation for structural joints and anything running warm, because its ~2.7% magnesium matches the base alloy and preserves the weld zone’s corrosion resistance and thermal rating. ER5356 gives higher as-welded strength but slightly reduces weld-zone SCC resistance at elevated temperature, so it suits low-temperature service where strength dominates. For code-qualified pressure work, confirm the filler against the welding procedure specification and design temperature.
Is 5454 the same as 5754?
No — they are related but not interchangeable. 5754 is an Al-Mg alloy with 2.6–3.6% magnesium and no chromium addition; it is widely used for automotive and general sheet work where deep formability matters most. 5454 adds manganese for roughly 10–15% more strength plus chromium for grain-boundary control, which is what improves its stress-corrosion performance and elevated-temperature rating. If a specification calls for pressure-vessel or warm-chemical service, 5454 is the correct grade and 5754 is not a substitute.






