


Wat is 5454-aluminium?
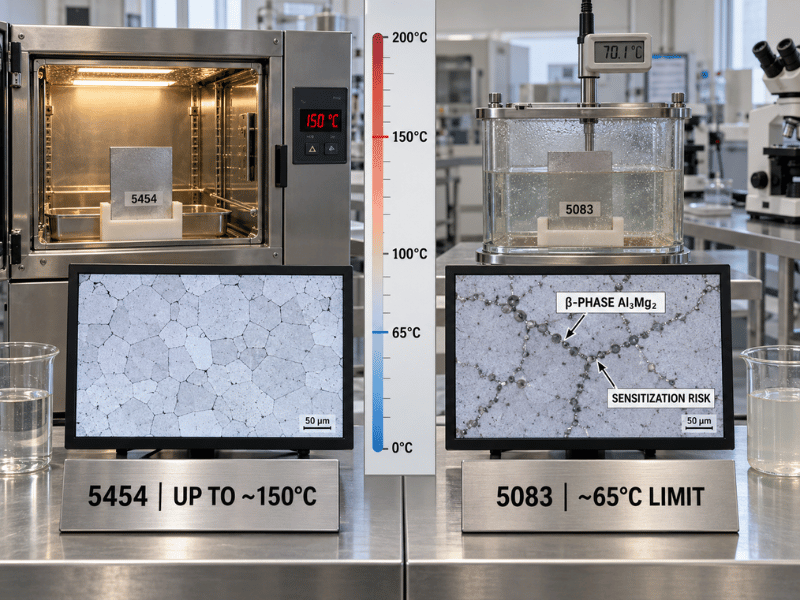
5454 is de 5xxx-legering die voor een specifiek probleem is ontwikkeld: aluminium-magnesiumsoorten die sterk en corrosiebestendig zijn bij kamertemperatuur, maar onbetrouwbaar worden wanneer ze warm worden. Het magnesiumgehalte is beperkt tot 3,0%, net onder de drempel waarbij hoog-magnesiumsoorten zoals 5083 (4,0–4,9% Mg) en 5456 (4,7–5,5% Mg) beginnen te sensitizeren en kwetsbaar worden voor spanningscorrosie boven ongeveer 65 °C. Mangaan en chroom worden in kleine, gecontroleerde hoeveelheden toegevoegd om de korrelstructuur te verfijnen en de korrelgrens precipitatie te onderdrukken die dit faalmechanisme veroorzaakt.
Het resultaat is een niet-warmtebehandelbare legering die bruikbare sterkte en corrosiebestendigheid behoudt bij continu gebruik tot ongeveer 150 °C — de reden waarom 5454 een van de weinige 5xxx-soorten is die in ASME drukvatcodes worden erkend voor aluminiumconstructies bij verhoogde temperatuur. Het wordt vrijwel uitsluitend geleverd als plaat en plaatmateriaal, en het wordt gespecificeerd voor gelaste chemische tanks, warme procesvaten, tankwanden en mariene componenten die warmte ondervinden.
Wat 5454 niet is, is de sterkste optie. Waar piek-treksterkte bij kamertemperatuur de beslissende factor is, wint 5083 en wint 6061-T6 nog meer. De selectievraag die 5454 beantwoordt is anders: kan de legering intact blijven bij de bedrijfstemperatuur, niet alleen op de testbank.
5454 Chemische samenstelling
Samenstellingsgrenzen volgens ASTM B209 / EN 573-3, in gewichtsprocent.
| Element | Inhoud (%) | Rol |
|---|---|---|
| Magnesium (Mg) | 2.4 – 3.0 | Vastestofversterking; beperkt om sensitizering te limiteren |
| Mangaan (Mn) | 0.50 – 1.00 | Verhoogt sterkte; verfijnt korrelstructuur |
| Chroom (Cr) | 0.05 - 0.20 | Onderdrukt korrelgrens precipitatie |
| Silicium (Si) | 0,25 max | Onzuiverheid |
| IJzer (Fe) | 0,40 max | Onzuiverheid |
| Koper (Cu) | 0,10 max | Laag gehouden voor corrosiebestendigheid |
| Zink (Zn) | 0,25 max | Sporen |
| Titanium (Ti) | maximaal 0,20 | Korrelverfijner |
| Overige (per stuk) | 0,05 max | Sporen van onzuiverheden |
| Overige (totaal) | 0,15 max | Som van spore-onzuiverheden |
| Aluminium (Al) | Rest | Basismetaal |
De toevoegingen van mangaan en chroom onderscheiden 5454 van gewoon Al-Mg plaatmateriaal. Mangaan voegt ruwweg 10–15% toe aan trek- en vloeisterkte vergeleken met een vergelijkbaar Mg-niveau, en samen met chroom remt het de interkristallijne precipitatie die anders een spanningscorrosiepad zou openen in gelaste verbindingen onder aanhoudende belasting. Die combinatie is de reden waarom 5454 voorkomt in tank- en vatspecificaties waar 5052 of 5754 niet worden geaccepteerd.
5454 Mechanische eigenschappen per temper

Typische waarden voor plaat en plaatmateriaal. ASTM B209 minimum waarden zijn lager en variëren met dikte — de gegarandeerde cijfers voor een specifiek lot komen van het walserijcertificaat.
| Temper | Treksterkte (MPa) | Rekgrens (MPa) | Rek (%) | Hardheid (HB) |
|---|---|---|---|---|
| O | 250 | 117 | 22 | 62 |
| H32 | 275 | 207 | 10 | 73 |
| H34 | 305 | 241 | 10 | 81 |
| H36 | 340 | 276 | 8 | - |
| H38 | 370 | 310 | 8 | 100 |
| H111 | 260 | 179 | 14 | 70 |
| H112 | 250 | 124 | 18 | 62 |
Twee dingen bepalen hier de meeste temperkeuzes. Ten eerste, H32 en H34 zijn de enige twee tempers die de meeste 5454-specificaties daadwerkelijk gebruiken — H32 voor gevormde en gelaste vaten, H34 voor dragende wanden met minder vormgeving. Ten tweede, de H3x-serie is van belang op een manier die het niet heeft voor andere legeringen: H1x-tempers zijn alleen koudverstevigd, terwijl H3x-tempers koudverstevigd en vervolgens gestabiliseerd zijn met een lage-temperatuurbehandeling. In een gelast drukvat levert die stabilisatie meetbaar betere weerstand na het lassen tegen interkristallijne corrosie. Voor gelaste constructies verdient H32 of H34 de voorkeur boven de niet-gestabiliseerde equivalenten.
H111 en H112 zijn het kennen waard omdat ze niet uitwisselbaar zijn met O. H112 is de warmgewalste toestand die wordt gebruikt voor dikke plaat en gelast constructiewerk, met matige sterkte zonder een aparte koudvervormingsstap. H111 is licht koudverstevigd na gloeien, wat iets meer sterkte geeft dan O terwijl het meeste van zijn ductiliteit behouden blijft.
Waarom 5454 bestand is tegen spanningscorrosie
Dit is de sectie die de legering rechtvaardigt, dus het is de moeite waard om precies te zijn over het mechanisme.
In aluminium-magnesiumlegeringen met meer dan ongeveer 3% magnesium veroorzaakt aanhoudende blootstelling boven ruwweg 65 °C dat het magnesium precipiteert als β-fase (Al₃Mg₂) langs korrelgrenzen. Die grenzen worden anodisch en vatbaar voor interkristallijne aantasting; onder aanhoudende trekbelasting in een corrosieve omgeving wordt dat spanningscorrosie. De schade is cumulatief en kan niet worden omgekeerd door warmtebehandeling, wat de reden is waarom 5083- en 5456-plaat een bedrijfstemperatuurvoorbehoud draagt in plaats van een reparatieprocedure.
Door magnesium te beperken tot 3,0% en chroom toe te voegen, minimaliseert 5454 die precipitatie. Het praktische gevolg is een bedrijfsvenster dat opent waar dat van 5083 sluit:
| Bedrijfsconditie | 5454 | 5083 |
|---|---|---|
| Continu gebruik, omgevingstemperatuur | Uitstekend | Uitstekend |
| Continu gebruik boven ~65 °C | Geaccepteerd — geschikt tot ongeveer 150 °C | Niet aanbevolen; SCC-risico |
| Integriteit na het lassen bij warm gebruik | Sterk — gestabiliseerde H3x-tempers hebben de voorkeur | Vereist H116/H321-conditie en temperatuurcontrole |
| ASME drukvat-erkenning, verhoogde temperatuur | Ja | Beperkt door het temperatuurplafond |
Sterkte daalt ook met de temperatuur, zoals bij elke aluminiumlegering. 5454-H32 bij 150 °C behoudt ruwweg 200 MPa treksterkte tegenover zijn kamertemperatuurwaarde van 275 MPa — ongeveer 70% behouden, wat een werkbelasting is, niet een restbelasting. Boven ongeveer 200 °C wordt de daling steiler ongeacht de legering en worden roestvrij staal of nikkellegeringen de standaard materiaalkeuze.
Ontwerpspanningen voor drukdienst moeten worden genomen uit de toepasselijke code-toelaatbare-spanningstabellen voor de werkelijke ontwerptemperatuur, niet uit de kamertemperatuurwaarden in de bovenstaande tabel. De ~150 °C waarde is een breed geaccepteerde richtlijn voor continu gebruik, en ASME-dekking strekt zich uit tot in de band van 150–200 °C voor gekwalificeerde drukdienst.
5454 Fysische eigenschappen
| Eigendom | Waarde |
|---|---|
| Dichtheid | 2,69 g/cm³ |
| Smelttraject | 602 – 646 °C |
| Thermische geleidbaarheid | ~134 W/m·K |
| Elektrische geleidbaarheid | ~34% IACS |
| Thermische uitzettingscoëfficiënt | 23,6 × 10⁻⁶ /°C (20–100 °C) |
| Specifieke warmtecapaciteit | ~900 J/kg-K |
| Elasticiteitsmodulus | ~70 GPa |
| Poissonratio | 0.33 |
De geleidbaarheidswaarden zijn lager dan die van 5052 (~138 W/m·K, ~35% IACS) omdat 5454 meer magnesium en mangaan in vaste oplossing bevat. Dat is de verwachte afweging: legeren voor sterkte en thermische stabiliteit kost enige geleidbaarheid. Waar de toepassing thermisch gedreven is in plaats van structureel gedreven, zullen 5052 of 3005 gewoonlijk de betere en goedkopere keuze zijn.
5454 Aluminium plaat en plaatmateriaal: Vormen, maten en tempers
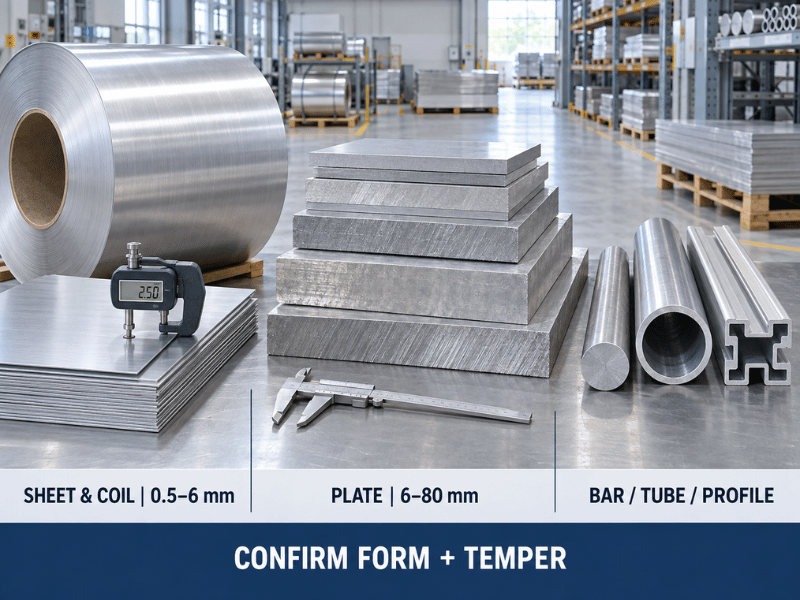
5454 is overweldigend een vlakgewalste legering, en het onderscheid tussen plaat en plaatmateriaal is het eerste dat moet worden vastgesteld bij het specificeren ervan. De scheidslijn is nominale dikte: plaatmateriaal loopt van ongeveer 0,5 mm tot 6 mm, en plaat begint bij 6 mm. Plaat wordt gebruikt voor gelaste wanden, schotten en structurele onderdelen waar dikte de belasting draagt; 5454 aluminium plaatmateriaal wordt gebruikt voor gevormde tankvoeringen, compartimentscheidingen en bekleding waar het paneel wordt gevormd in plaats van dragend.
| Formulier | Dikte / maatbereik | Veelvoorkomende hardingen |
|---|---|---|
| Sheet and coil | 0,5 – 6 mm | O, H32, H34, H38 |
| Plaat | 6 – 80 mm | H32, H34, H111, H112 |
| Staaf (rond, plat, vierkant) | 6 – 300 mm | O, H111, H112 |
| Buis en pijp (naadloos / gelast) | OD 6 – 400 mm, wand 0,5 – 40 mm | O, H32, H34, H111, H112 |
| Geëxtrudeerd profiel | Op aanvraag | H111, H112 |
Enkele praktische opmerkingen bij het specificeren van 5454 aluminium plaat en dunne plaat:
- Dikkere plaat is vrijwel altijd H112 of H32. Koudvervormde hardheden worden moeilijk te produceren en minder bruikbaar boven ongeveer 25 mm, dus zware secties worden geleverd in de warmgewalste of gestabiliseerde toestand.
- H38 is een hardheid voor dunne plaat en dunne plaat. Het bereikt 370 MPa maar de rek daalt tot 8%, dus het is geschikt voor slijtvaste dekplaten en niet-gevormde onderdelen rather dan iets met een radius.
- Standaard 5454 aluminium dunne plaat buigt strakker dan plaat. In H32 neemt dunne plaat buigradii aan die de materiaaldikte benaderen; plaat in H34 heeft over het algemeen een radius van één tot twee keer de dikte nodig, en dikkere secties hebben meer nodig.
- Staaf en buis worden geleverd in andere hardheden dan plaat. Het H32/H34-bereik is een aanduiding voor vlakgewalste producten; staaf, buis en geëxtrudeerd profiel komen in O, H111 of H112. Draag een plaat-hardheid niet over naar een staaf- of profielspecificatie zonder dit te bevestigen.
Corrosieweerstand en gebruiksgrenzen
5454 is bestand tegen zeewater, mariene atmosfeer, industrieel afval en een reeks chemische blootstellingen. Het gematigde magnesiumgehalte houdt de algemene corrosieweerstand hoog, terwijl de afgetopte chemie het sensibilisatiepad verwijdert dat hogere magnesiumgraden beperkt. Deze combinatie — corrosieweerstand, lasbaarheid en thermische stabiliteit in één legering — is wat 5454 tot een standaardmateriaal maakt voor ammoniumnitraat en bepaalde petrochemische opslag, en voor wegtransporttanks en procesvaten waarin de inhoud warm aankomt.
Twee beperkingen om in het oog te houden. 5454 is niet de keuze voor continu onderdompeling in zeewater op een zwaar belaste constructie: 5083 en 5086 zijn sterker en zijn de erkende huidplaatgraden, en waar hun temperatuurplafond geen beperking vormt, zijn zij de betere specificatie. En zoals elke aluminiumlegering corrodeert 5454 snel wanneer het elektrisch gekoppeld is aan een edeler metaal in een natte omgeving, dus direct contact met staal of koperlegeringen vereist een isolerende barrière.
Werken met 5454

Lassen. GTAW (TIG), GMAW (MIG), weerstandslassen en friction stir welding werken allemaal. De keuze van het toevoegmateriaal is degene die er echt toe doet:
| Vulstof | Chemie | Sterkte in gelaste toestand | Effect op prestaties bij verhoogde temperatuur |
|---|---|---|---|
| ER5356 | Al-5% Mg | Hoger | Vermindert enigszins de SCC-weerstand van de laszone in warme dienst |
| ER5554 | Al-2,7% Mg | Iets lager | Komt overeen met het basismetaal; behoudt de volledige thermische en corrosieclassificatie |
Voor constructieve verbindingen en alles wat warm zal draaien, is ER5554 de standaardaanbeveling omdat het overeenkomt met de basiselegering en het corrosiegedrag van de laszone consistent houdt met de plaat. ER5356 is de juiste keuze waar de sterkte in gelaste toestand domineert en de bedrijfstemperatuur laag blijft. Voor codewerk moet het toevoegmateriaal worden bevestigd tegen de lasprocedure-specificatie en de ontwerptemperatuur.
Geen voorverwarming en geen warmtebehandeling na het lassen zijn vereist. Zoals bij elke niet-warmtebehandelbare legering keert de warmte-beïnvloede zone terug naar gegloeide sterkte en kan niet worden hersteld door warmtebehandeling — ontwerp de verbinding op basis van de gegloeide waarden, niet de hardheid van het moedermetaal.
Vormen. 5454 laat zich goed vormen in O en H32. Dieptrekken en buigen met strakke radius zijn praktisch in O; kantbankwerk op plaat van 6–8 mm is gebruikelijk in H32 zonder tussentijdse gloeiing. De snelheid van koudversteviging ligt tussen 5052 en 5083 — voldoende om snel sterkte op te bouwen, maar niet zo veel dat vormen een meertrapsbewerking wordt.
Bewerking. Redelijk tot matig, en merkbaar beter in H34 dan in zachtere hardheden. Verwacht kleverige spanen en opgebouwde snijkanten, dus gebruik scherp gereedschap, hoge snijsnelheden en royale smering. Waar een onderdeel meer door verspaning dan door vatgebruik wordt bepaald, is 6061-T6 het betere uitgangspunt.
Uitgloeien. Spanningsarm gloeien wordt doorgaans uitgevoerd rond 343 °C (650 °F) met luchtkoeling. Aanhoudende blootstelling boven ongeveer 220 °C moet worden vermeden, omdat dit de koudvervormde structuur verzacht in plaats van herstelt.
Anodiseren. De moeite waard om te weten voordat het een probleem wordt: 5xxx-legeringen anodiseren tot een gedempt grijs, niet de heldere, uniforme afwerking die 6xxx-extrusiegraden produceren. Als de tekening een decoratief geanodiseerd uiterlijk vereist, is 5454 de verkeerde legering en die eis moet op het moment van specificatie naar voren worden gebracht, niet na het anodiseren.
5454 vs 5052 vs 5083 vs 6061
| Legering en tempering | Treksterkte (MPa) | Rekgrens (MPa) | Rek (%) | Hardheid (HB) | Warme dienst | Geschikt voor |
|---|---|---|---|---|---|---|
| 5454-H32 | 275 | 207 | 10 | 73 | ~150 °C | Gelaste drukvaten, warme chemische en mariene dienst |
| 5454-H34 | 305 | 241 | 10 | 81 | ~150 °C | Dragende tankschalen, tankwagenlichamen |
| 5052-H32 | 228 | 193 | 12 | 60 | Lagere warmsterkte | Algemeen plaatwerk, brandstoftanks, behuizingen |
| 5083-H116 | 317 | 228 | 16 | - | ~65 °C limiet | Mariene scheepshuidplaat, cryogene containment |
| 6061-T6 | 310 | 276 | 12 | 95 | Sterkte neemt af met warmte | Constructieve frames, verspanende componenten |
5454 vs 5052. 5052 is de goedkopere, breder op voorraad zijnde algemene Al-Mg plaatlegering. 5454 voegt mangaan en chroom toe, wat de treksterkte met ongeveer 20% verhoogt bij een vergelijkbaar magnesiumgehalte en — belangrijker — de sterktebehoud en corrosiegedrag na het lassen bij verhoogde temperatuur verbetert. Kies 5052 voor kostengedreven algemene fabricage zonder thermische eis; kies 5454 wanneer het vat of de tank warm draait of een codekwalificatie draagt.
5454 vs 5083. 5083 is ongeveer 10–12% sterker bij kamertemperatuur en is de standaard mariene scheepshuidgraad. Het draagt ook de ~65 °C sensibilisatielimiet. Als de ontwerptemperatuur die grens overschrijdt, is 5454 de gespecificeerde legering — chemische transporttanks, asfalt- en warme procesvaten, en mariene uitlaatcomponenten zijn de klassieke gevallen. Als dat niet het geval is, winnen de extra sterkte en mariene certificering van 5083 meestal.
5454 vs 6061. Verschillende categorieën. 6061-T6 is warmtebehandelbaar, ongeveer vergelijkbaar in treksterkte, veel beter verspaanbaar, en de standaardkeuze voor constructieve en verspanende onderdelen. Maar het is niet de standaard drukvat- of chemische-dienstgraad, en blank 6061 corrodeert in zoutwater en veel chemicaliën. Waar corrosie-integriteit en lasbaarheid belangrijker zijn dan verspaanbaarheid, is 5454 het antwoord.
Go/No-Go: Wanneer 5454 specificeren
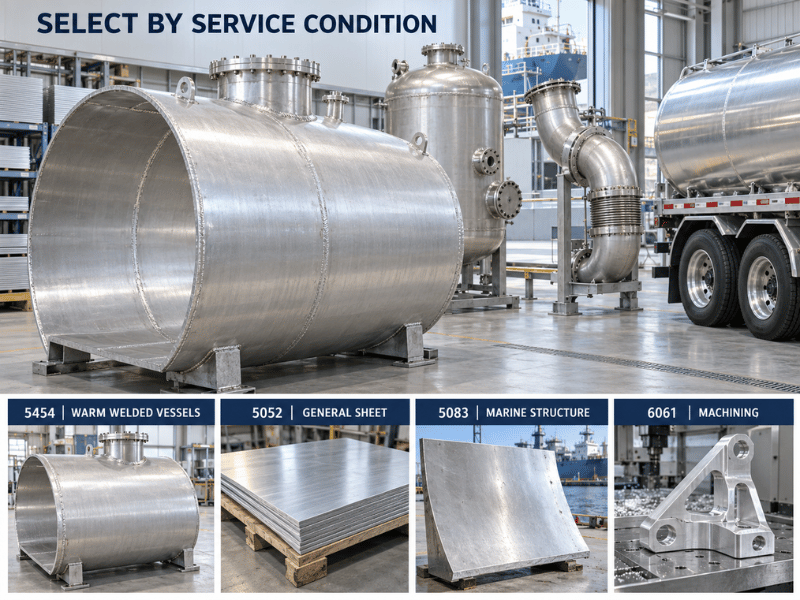
Specificeer 5454 wanneer:
- De aanhoudende bedrijfstemperatuur tussen ruwweg 65 °C en 150 °C ligt, en de omgeving zoutwater, chemicaliën of industrieel afval bevat — dit is het bepalende venster van 5454
- De toepassing een gelast drukvat of opslagtank is die codekwalificatie vereist
- Corrosiebestendigheid, lasbaarheid en thermische stabiliteit allemaal in één materiaal vereist zijn
- Het onderdeel platgewalste plaat of plaatmateriaal is dat zal worden gevormd en gelast
- U matige sterkte nodig hebt met een gedocumenteerd walscertificaat
Kijk elders wanneer:
- Treksterkte bij kamertemperatuur boven ruwweg 330 MPa de primaire eis is — 5083-H116 is sterker, en 6061-T6 of 7075-T6 zijn nog sterker als een warmtebehandelbare legering acceptabel is
- De continue bedrijfstemperatuur ongeveer 150 °C overschrijdt, of pieken boven ruwweg 200 °C — aluminium verliest in dat bereik snel sterkte en roestvast staal of nikkellegeringen worden de standaardkeuze
- Een helder, uniform geanodiseerd oppervlak gespecificeerd is — 5xxx-legeringen anodiseren tot een gedempt grijs
- Continue onderdompeling in zeewater op een belaste constructie — 5083 of 5086 in H116/H321-conditie
- Hoogvolume CNC-bewerking de primaire productiemethode is — 6061-T6 of 7075-T6 bewerken veel beter
- Kosten de dominante beperking zijn en er geen thermische eis is — 5052 of 5754 doen hetzelfde werk voor minder
Waar 5454 wordt gebruikt
| Sector | Typische onderdelen | Waarom 5454 |
|---|---|---|
| Chemische verwerking | Opslagtanks, transportvaten, leidingen voor nitraten en petrochemicaliën | Corrosiebestendigheid bij verhoogde temperatuur plus lasbaarheid |
| Drukvaten | ASME-gecodeerde gelaste vaten voor matige temperatuurdienst | Code-erkenning en behouden sterkte tot ~150 °C |
| Transport | Wegtransporttanklichamen, spoortankwagens, brandstof- en chemicaliëntankschalen | Sterkte-gewichtsverhouding met tolerantie voor warme lading |
| Maritiem en offshore | Uitlaatcomponenten, koelwaterleidingen, warme procestanks, dekbeslag | Mariene corrosiebestendigheid waar de temperatuurlimiet van 5083 van toepassing is |
| Industriële apparatuur | Warmtewisselaarsmantels, procesleidingen, scrubbercomponenten | Thermische stabiliteit onder aanhoudende belasting |
Voor- en nadelen in één oogopslag
| Afmeting | Voordeel | Aandachtspunt |
|---|---|---|
| Verhoogde temperatuur | Gekwalificeerd tot ~150 °C continu, waar 5083 stopt bij ~65 °C | Sterkte neemt nog steeds af; boven ~200 °C kijk naar andere materialen |
| Corrosie | Uitstekende bestendigheid tegen zeewater, chemicaliën en industrieel afval | Niet voor belaste continue onderdompeling in zeewater |
| Lasbaarheid | Schoon TIG/MIG/FSW; geen voorverwarming of warmtebehandeling na het lassen | HAZ keert terug naar gegloeide sterkte — ontwerp daarop |
| SCC-weerstand | Sterk, ook in gelaste verbindingen | Keuze van toevoegmateriaal is belangrijk — ER5554 voor warme dienst |
| Sterkte | Hoger dan 5052 bij vergelijkbaar Mg | Lager dan 5083 en ruim lager dan 6061-T6 |
| Vervormbaarheid | Goed in O en H32; H3x-stabilisatie helpt bij gelast werk | H38 is een plaatmateriaaltemper met 8% rek |
| Bewerking | Bewerkbaar | Kleverige spanen; duidelijk achter op 6061 |
| Oppervlakteafwerking | Neemt verf, poedercoating en walshuid goed op | Anodiseert tot gedempt grijs — geen decoratieve legering |
| Kosten en beschikbaarheid | Standaard plaat- en plaatmateriaalproduct | Geprijsd boven 5052; een specialiteitskwaliteit |
Conclusie
5454 bestaat omdat aluminium-magnesiumlegeringen betrouwbaarheid verliezen wanneer ze heet worden — en sommige toepassingen kunnen dat niet tolereren. Door magnesium te beperken tot 3,0% en mangaan en chroom toe te voegen, behoudt het bruikbare sterkte en corrosiebestendigheid tot ongeveer 150°C, voorbij het punt waarop 5083 en 5456 beginnen te sensitizeren, wat ASME-erkenning oplevert voor drukdienst bij verhoogde temperatuur. De prijs is matige sterkte ten opzichte van 5083 bij kamertemperatuur, een gedempt geanodiseerd oppervlak, en een premie ten opzichte van 5052 — eerlijke afwegingen wanneer het vat warm draait en de verbinding gelast is, de verkeerde voor een omhulling bij kamertemperatuur of een gefreesde beugel. Stel dus eerst de ontwerptemperatuur in, dan de temper, en de rest van de beslissing wijst zichzelf.
Linsy Aluminum levert 5454 in plaat, plaatmateriaal, coil, staaf, buis, en geëxtrudeerd profiel over de gangbare tempers, met in-house machining, lassen, lasersnijden, anodiseren en polijsten — stuur uw tekening met de ontwerptemperatuur en lasdetails, en wij controleren de servicelimiet en het vulmateriaal voordat u zich vastlegt.
Veelgestelde vragen
Wat maakt 5454-aluminium geschikt voor dienst bij verhoogde temperatuur?
Het magnesiumgehalte is beperkt tot 3,0%. Boven ongeveer 3% Mg worden 5xxx-legeringen gevoelig voor spanningscorrosie boven ruwweg 65 °C, doordat magnesium als β-fase (Al₃Mg₂) langs korrelgrenzen precipiteert. Door het magnesium te beperken en chroom toe te voegen om die precipitatie te remmen, blijft 5454 bruikbaar in continu bedrijf tot ongeveer 150 °C met behoud van corrosieweerstand. Ontwerpspanningen voor drukdienst moeten nog steeds worden overgenomen uit de toepasselijke code-tabellen voor de werkelijke ontwerptemperatuur.
Hoe hard is 5454-aluminium?
De typische Brinell-hardheid bedraagt 62 HB in de gegloeide O-toestand, 73 HB in H32, 81 HB in H34 en 100 HB in H38. De toestanden H111 en H112 liggen rond respectievelijk 70 HB en 62 HB. Gepubliceerde waarden variëren enigszins per bron en dikte, dus beschouw deze als typisch en bevestig gegarandeerde waarden aan de hand van het mill test certificate. Hardheid is nuttig voor inkomende inspectie; voor dimensioneringsberekeningen moeten treksterkte en vloeigrens worden gebruikt.
Wat is het verschil tussen 5454-H32 en H34?
Beide zijn koudverstevigd en gestabiliseerd, dus beide behouden hun eigenschappen in plaats van te verouderen en zachter te worden. H32 is quarter-hard — ongeveer 275 MPa treksterkte en 207 MPa vloeigrens — en is de standaardkeuze voor gevormde en gelaste vaten. H34 is half-hard met ruwweg 305 MPa treksterkte en 241 MPa vloeigrens, gebruikt voor dragende mantels waar minder vormgeving nodig is. De overstap van H32 naar H34 levert ongeveer 11% meer sterkte op en kost enige vormbaarheid, dus H32 blijft de veiligere standaard voor alles wat wordt gebogen.
Welk toevoegmateriaal moet worden gebruikt voor het lassen van 5454?
ER5554 is de standaardaanbeveling voor constructieve verbindingen en alles wat warm draait, omdat het magnesiumgehalte van ~2,7% overeenkomt met de basalegering en de corrosieweerstand en thermische classificatie van de laszone behoudt. ER5356 geeft hogere sterkte in de las-als-afgewerkte toestand, maar vermindert de SCC-weerstand van de laszone bij verhoogde temperatuur enigszins, waardoor het geschikt is voor dienst bij lage temperatuur waar sterkte overheerst. Voor code-gekwalificeerd drukdienstwerk moet het vulmateriaal worden bevestigd aan de hand van de lasprocedure-specificatie en de ontwerptemperatuur.
Is 5454 hetzelfde als 5754?
Nee — ze zijn verwant maar niet uitwisselbaar. 5754 is een Al-Mg-legering met 2,6–3,6% magnesium en zonder chroomtoevoeging; deze wordt veel gebruikt voor automotive en algemeen plaatwerk waar diepe vormbaarheid het belangrijkst is. 5454 voegt mangaan toe voor ruwweg 10–15% meer sterkte plus chroom voor korrelgrensbeheersing, wat de spanningscorrosieprestaties en de classificatie voor verhoogde temperatuur verbetert. Als een specificatie drukvat- of warme-chemische dienst vereist, is 5454 de juiste grade en is 5754 geen substituut.






