


Qu'est-ce que l'aluminium 5454 ?
Le 5454 est l'alliage de la série 5xxx conçu pour répondre à un problème spécifique : les nuances aluminium-magnésium qui sont résistantes et résistantes à la corrosion à température ambiante, mais qui deviennent peu fiables lorsqu'elles chauffent. Sa teneur en magnésium est plafonnée à 3,01 % en poids, ce qui le maintient juste en dessous du seuil où les nuances à haute teneur en magnésium telles que le 5083 (4,0–4,9 % Mg) et le 5456 (4,7–5,5 % Mg) commencent à se sensibiliser et deviennent vulnérables à la fissuration par corrosion sous contrainte au-dessus d'environ 65 °C. Le manganèse et le chrome sont ajoutés en petites quantités contrôlées pour affiner la structure du grain et supprimer la précipitation aux joints de grains qui provoque ce mode de défaillance.
Le résultat est un alliage non traitable thermiquement qui conserve une résistance utile et une résistance à la corrosion en service continu jusqu'à environ 150 °C — la raison pour laquelle le 5454 est l'une des rares nuances 5xxx reconnues dans les codes ASME pour appareils à pression pour la construction en aluminium à température élevée. Il est fourni presque entièrement sous forme de tôles fortes et de feuilles, et il est spécifié pour les réservoirs chimiques soudés, les récipients de traitement à chaud, les coques de citernes et les composants marins exposés à la chaleur.
Ce que le 5454 n'est pas, c'est l'option la plus résistante. Lorsque la résistance à la traction maximale à température ambiante est le facteur décisif, le 5083 l'emporte et le 6061-T6 l'emporte davantage. La question de sélection à laquelle le 5454 répond est différente : l'alliage peut-il rester intact à la température de service, et pas seulement sur le banc d'essai.
Composition chimique du 5454
Limites de composition selon ASTM B209 / EN 573-3, en pourcentage en poids.
| Élément | Contenu (%) | Rôle |
|---|---|---|
| Magnésium (Mg) | 2.4 – 3.0 | Durcissement par solution solide ; plafonné pour limiter la sensibilisation |
| Manganèse (Mn) | 0.50 – 1.00 | Augmente la résistance ; affine la structure du grain |
| Chrome (Cr) | 0.05 - 0.20 | Supprime la précipitation aux joints de grains |
| Silicium (Si) | 0,25 max | Impureté |
| Fer (Fe) | 0,40 max | Impureté |
| Cuivre (Cu) | 0,10 max | Maintenu à un faible niveau pour la résistance à la corrosion |
| Zinc (Zn) | 0,25 max | Trace |
| Titane (Ti) | 0,20 max | Affineur de grain |
| Autres (chacun) | 0,05 max | Impuretés à l'état de traces |
| Autres (total) | 0,15 max | Somme des impuretés à l'état de traces |
| Aluminium (Al) | Reste | Base |
Les ajouts de manganèse et de chrome sont ce qui distingue le 5454 de la tôle Al-Mg ordinaire. Le manganèse ajoute environ 10–15 % à la résistance à la traction et à la limite d'élasticité par rapport à un niveau de Mg comparable, et conjointement avec le chrome, il inhibe la précipitation intergranulaire qui ouvrirait autrement un chemin de corrosion sous contrainte dans les joints soudés sous charge soutenue. Cette combinaison explique pourquoi le 5454 apparaît dans les spécifications de réservoirs et de récipients là où le 5052 ou le 5754 ne sont pas acceptés.
Propriétés mécaniques du 5454 par état

Valeurs typiques pour tôles fortes et feuilles. Les valeurs ASTM B209 minimales sont plus basses et varient avec l'épaisseur — les chiffres garantis pour un lot spécifique proviennent du certificat d'essai de l'usine.
| Tempérer | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Élongation (%) | Dureté (HB) |
|---|---|---|---|---|
| O | 250 | 117 | 22 | 62 |
| H32 | 275 | 207 | 10 | 73 |
| H34 | 305 | 241 | 10 | 81 |
| H36 | 340 | 276 | 8 | — |
| H38 | 370 | 310 | 8 | 100 |
| H111 | 260 | 179 | 14 | 70 |
| H112 | 250 | 124 | 18 | 62 |
Deux éléments déterminent la plupart des décisions d'état ici. Premièrement, H32 et H34 sont les deux seuls états que la plupart des spécifications du 5454 utilisent réellement — H32 pour les récipients formés et soudés, H34 pour les coques porteuses avec moins de formage. Deuxièmement, la série H3x importe d'une manière qui ne s'applique pas aux autres alliages : les états H1x sont écrouis uniquement, tandis que les états H3x sont écrouis puis stabilisés par un traitement à basse température. Dans un appareil à pression soudé, cette stabilisation procure une meilleure résistance mesurable à la corrosion intergranulaire après soudage. Pour la construction soudée, préférer H32 ou H34 aux équivalents non stabilisés.
H111 et H112 méritent d'être connus car ils ne sont pas interchangeables avec O. H112 est l'état tel que laminé à chaud utilisé pour les tôles fortes et les travaux structurels soudés, offrant une résistance modérée sans étape de travail à froid séparée. H111 est légèrement écroui après recuit, donnant un peu plus de résistance que O tout en conservant la majeure partie de sa ductilité.
Pourquoi le 5454 résiste à la fissuration par corrosion sous contrainte
C'est la section qui justifie l'alliage, il vaut donc la peine d'être précis sur le mécanisme.
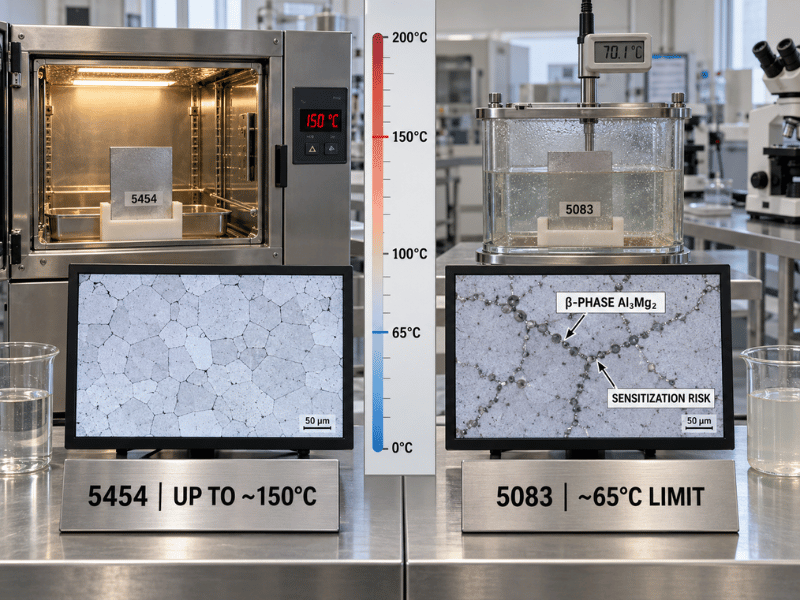
Dans les alliages aluminium-magnésium contenant plus d'environ 3 % de magnésium, une exposition prolongée au-dessus d'environ 65 °C provoque la précipitation du magnésium sous forme de phase β (Al₃Mg₂) le long des joints de grains. Ces joints deviennent anodiques et sensibles à l'attaque intergranulaire ; sous contrainte de traction soutenue dans un environnement corrosif, cela devient de la fissuration par corrosion sous contrainte. Les dommages sont cumulatifs et ne peuvent pas être inversés par traitement thermique, ce qui explique pourquoi les tôles fortes 5083 et 5456 portent une mise en garde sur la température de service plutôt qu'une procédure de réparation.
En plafonnant le magnésium à 3,01 % et en ajoutant du chrome, le 5454 minimise cette précipitation. La conséquence pratique est une fenêtre de service qui s'ouvre là où celle du 5083 se ferme :
| Condition de service | 5454 | 5083 |
|---|---|---|
| Service continu, ambiant | Excellent | Excellent |
| Service continu au-dessus d'environ 65 °C | Accepté — homologué jusqu'à environ 150 °C | Non recommandé ; risque de CSC |
| Intégrité après soudage en service à chaud | Forte — états H3x stabilisés préférés | Nécessite l'état H116/H321 et un contrôle de température |
| Reconnaissance ASME pour appareils à pression, température élevée | Oui | Limité par le plafond de température |
La résistance diminue également avec la température, comme pour tout alliage d'aluminium. Le 5454-H32 à 150 °C conserve environ 200 MPa de résistance à la traction contre sa valeur de 275 MPa à température ambiante — environ 70 % retenus, ce qui constitue une charge de travail, et non une charge résiduelle. Au-dessus d'environ 200 °C, le déclin s'accentue quel que soit l'alliage et les aciers inoxydables ou les alliages de nickel deviennent le choix de matériau standard.
Les contraintes de calcul pour le service sous pression doivent être tirées des tableaux de contraintes admissibles du code applicable pour la température de calcul réelle, et non des valeurs à température ambiante du tableau ci-dessus. La valeur d'environ 150 °C est une directive de service continu largement acceptée, et la couverture ASME s'étend dans la plage de 150–200 °C pour le service sous pression qualifié.
Propriétés physiques du 5454
| Propriété | Valeur |
|---|---|
| Densité | 2,69 g/cm³ |
| Intervalle de fusion | 602 – 646 °C |
| Conductivité thermique | ~134 W/m·K |
| Conductivité électrique | ~34 % IACS |
| Coefficient de dilatation thermique | 23,6 × 10⁻⁶ /°C (20–100 °C) |
| Capacité thermique massique | ~900 J/kg-K |
| Module d'élasticité | ~70 GPa |
| Coefficient de Poisson | 0.33 |
Les valeurs de conductivité sont inférieures à celles du 5052 (~138 W/m·K, ~35 % IACS) parce que le 5454 contient plus de magnésium et de manganèse en solution solide. C'est le compromis attendu : l'alliage pour la résistance et la stabilité thermique coûte une certaine conductivité. Lorsque l'application est thermiquement motivée plutôt que structurellement motivée, le 5052 ou le 3005 sera généralement le choix meilleur et moins cher.
Tôles fortes et feuilles en aluminium 5454 : formes, dimensions et états
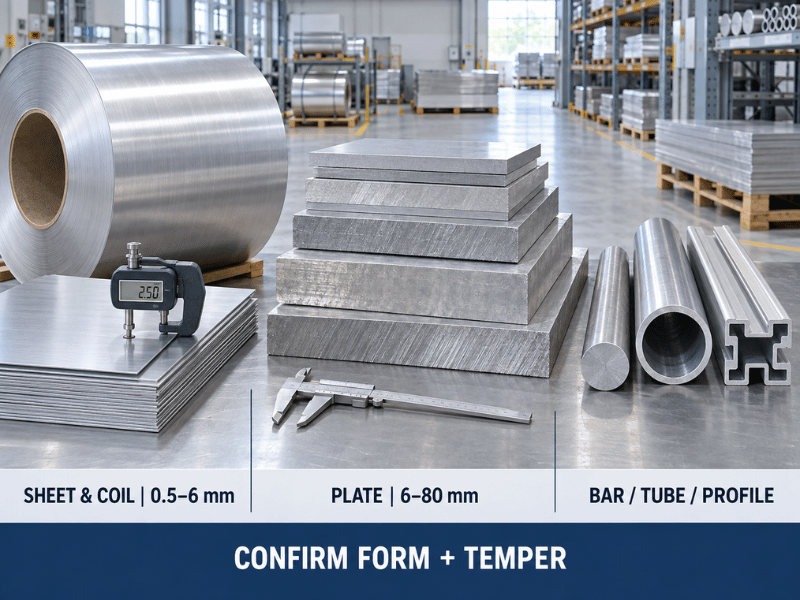
Le 5454 est avant tout un alliage laminé plat, et la distinction entre tôle forte et feuille est la première chose à régler lors de sa spécification. La ligne de démarcation est l'épaisseur nominale : la feuille va d'environ 0,5 mm jusqu'à 6 mm, et la tôle forte commence à 6 mm. La tôle forte est utilisée pour les coques soudées, les chicanes et les éléments structurels où l'épaisseur porte la charge ; la feuille d'aluminium 5454 est utilisée pour les revêtements de réservoirs formés, les cloisons de compartiments et le bardage où le panneau est mis en forme plutôt que porteur.
| Formulaire | Épaisseur / plage de dimensions | États courants |
|---|---|---|
| Tôles et bobines | 0,5 – 6 mm | O, H32, H34, H38 |
| Assiette | 6 – 80 mm | H32, H34, H111, H112 |
| Barres (rondes, plates, carrées) | 6 – 300 mm | O, H111, H112 |
| Tubes et tuyaux (sans soudure / soudés) | OD 6 – 400 mm, paroi 0,5 – 40 mm | O, H32, H34, H111, H112 |
| Profilé extrudé | Sur demande | H111, H112 |
Quelques notes pratiques sur la spécification des tôles et plaques en aluminium 5454 :
- Les plaques plus épaisses sont presque toujours en H112 ou H32. Les tempers écrouis deviennent difficiles à produire et moins utiles au-delà d'environ 25 mm, de sorte que les sections épaisses arrivent à l'état laminé à chaud ou stabilisé.
- Le H38 est un temper pour tôles minces et tôles de faible épaisseur. Il atteint 370 MPa mais l'allongement chute à 8%, ce qui le destine aux planchers résistants à l'usure et aux pièces non formées plutôt qu'à tout élément comportant un rayon.
- La tôle standard en aluminium 5454 se plie plus serré que la plaque. En H32, la tôle mince accepte des rayons de pliage approchant l'épaisseur du matériau ; la plaque en H34 nécessite généralement un rayon d'une à deux fois l'épaisseur, et les sections plus épaisses en demandent davantage.
- Les barres et tubes arrivent dans des tempers différents de ceux des tôles. La gamme H32/H34 est une désignation pour produits laminés à plat ; les barres, tubes et profilés extrudés sont livrés en O, H111 ou H112. Ne transposez pas un temper de tôle vers une spécification de barre ou de profilé sans le confirmer.
Résistance à la corrosion et limites de service
Le 5454 résiste à l'eau de mer, à l'atmosphère marine, aux déchets industriels et à une gamme d'expositions chimiques. La teneur modérée en magnésium maintient une résistance élevée à la corrosion générale, tandis que la chimie plafonnée élimine la voie de sensibilisation qui limite les nuances à teneur plus élevée en magnésium. Cette combinaison — résistance à la corrosion, soudabilité et stabilité thermique dans un seul alliage — est ce qui fait du 5454 un matériau standard pour le stockage du nitrate d'ammonium et de certains produits pétrochimiques, ainsi que pour les citernes routières et les récipients de procédé dont le contenu arrive chaud.
Deux limites à garder à l'esprit. Le 5454 n'est pas le choix pour une immersion continue en eau de mer sur une structure fortement chargée : le 5083 et le 5086 sont plus résistants et constituent les nuances reconnues pour les tôles de coque, et lorsque leur plafond de température n'est pas une contrainte, ils représentent la meilleure spécification. Et comme tout alliage d'aluminium, le 5454 se corrode rapidement lorsqu'il est couplé électriquement à un métal plus noble en milieu humide, de sorte que le contact direct avec l'acier ou les alliages de cuivre nécessite une barrière isolante.
Mise en œuvre du 5454

Soudage. Le soudage GTAW (TIG), GMAW (MIG), par résistance et par friction-malaxage fonctionnent tous. Le choix du métal d'apport est ce qui compte réellement :
| Remplisseur | Chimie | Résistance à l'état soudé | Effet sur les performances à température élevée |
|---|---|---|---|
| ER5356 | Al-5% Mg | Plus élevé | Réduit légèrement la résistance à la CSC de la zone soudée en service chaud |
| ER5554 | Al-2,7% Mg | Légèrement inférieur | Correspond au métal de base ; préserve la pleine qualification thermique et de corrosion |
Pour les assemblages structuraux et tout élément fonctionnant à chaud, l'ER5554 est la recommandation standard car il correspond à l'alliage de base et maintient le comportement à la corrosion de la zone soudée cohérent avec celui de la plaque. L'ER5356 est le bon choix lorsque la résistance à l'état soudé domine et que la température de service reste basse. Pour les travaux soumis à code, le métal d'apport doit être confirmé par rapport au descriptif de mode opératoire de soudage et à la température de calcul.
Aucun préchauffage ni traitement thermique après soudage n'est requis. Comme pour tout alliage non trempable, la zone affectée thermiquement revient vers la résistance à l'état recuit et ne peut être récupérée par traitement thermique — concevez l'assemblage sur la base des valeurs à l'état recuit, et non du temper du métal de base.
Formage. Le 5454 se forme bien en O et H32. L'emboutissage profond et le pliage à rayon serré sont réalisables en O ; le travail à la presse-plieuse sur plaque de 6–8 mm est courant en H32 sans recuit intermédiaire. Son taux d'écrouissage se situe entre le 5052 et le 5083 — suffisant pour acquérir rapidement de la résistance, mais pas au point que le formage devienne une opération en plusieurs étapes.
Usinage. Moyenne à modérée, et nettement meilleure en H34 que dans les tempers plus doux. Attendez-vous à des copeaux collants et à une arête rapportée, donc utilisez un outillage affûté, des vitesses de coupe élevées et une lubrification généreuse. Lorsqu'une pièce est dominée par l'usinage plutôt que par la fonction de récipient, le 6061-T6 est un meilleur point de départ.
Recuit. Le détensionnement est généralement effectué autour de 343 °C (650 °F) avec refroidissement à l'air. Une exposition prolongée au-dessus d'environ 220 °C doit être évitée, car elle ramollit la structure écrouie plutôt que de la restaurer.
Anodisation. À savoir avant que cela ne devienne un problème : les alliages 5xxx s'anodisent en gris mat, et non en finition brillante et uniforme comme les nuances extrudées 6xxx. Si le plan exige un aspect anodisé décoratif, le 5454 n'est pas le bon alliage et cette exigence doit être soulevée au moment de la spécification, pas après l'anodisation.
5454 vs 5052 vs 5083 vs 6061
| Alliage et tempérament | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Élongation (%) | Dureté (HB) | Service à chaud | Meilleur pour |
|---|---|---|---|---|---|---|
| 5454-H32 | 275 | 207 | 10 | 73 | ~150 °C | Récipients sous pression soudés, service chimique et marin à chaud |
| 5454-H34 | 305 | 241 | 10 | 81 | ~150 °C | Enveloppes de réservoirs porteuses, caisses de citernes |
| 5052-H32 | 228 | 193 | 12 | 60 | Résistance à chaud inférieure | Tôlerie générale, réservoirs de carburant, enceintes |
| 5083-H116 | 317 | 228 | 16 | — | Limite ~65 °C | Tôles de coque marine, confinement cryogénique |
| 6061-T6 | 310 | 276 | 12 | 95 | La résistance diminue avec la chaleur | Cadres structuraux, composants usinés |
5454 vs 5052. Le 5052 est l'alliage de tôle Al-Mg d'usage général le moins cher et le plus largement stocké. Le 5454 ajoute du manganèse et du chrome, ce qui augmente la résistance à la traction d'environ 20% à teneur en magnésium comparable et — plus important encore — améliore la rétention de résistance et le comportement à la corrosion après soudage à température élevée. Choisissez le 5052 pour la fabrication générale guidée par le coût sans exigence thermique ; choisissez le 5454 lorsque le récipient ou le réservoir fonctionne à chaud ou porte une qualification de code.
5454 vs 5083. Le 5083 est environ 10 à 12 % plus résistant à température ambiante et constitue la nuance standard pour les tôles de coque marine. Il présente également la limite de sensibilisation d'environ 65 °C. Si la température de conception dépasse ce seuil, le 5454 est l'alliage spécifié — les citernes de transport chimique, les cuves pour bitume et procédés à chaud, ainsi que les composants d'échappement marins en sont les cas classiques. Dans le cas contraire, la résistance supplémentaire et la certification marine du 5083 l'emportent généralement.
5454 vs 6061. Catégories différentes. Le 6061-T6 est traitable thermiquement, d'une résistance à la traction à peu près comparable, bien plus usinable, et constitue le choix standard pour les pièces structurelles et usinées. Cependant, il n'est pas la nuance par défaut pour les appareils à pression ou les services chimiques, et le 6061 nu se corrode dans l'eau de mer et de nombreux produits chimiques. Lorsque l'intégrité face à la corrosion et la soudabilité importent plus que l'usinabilité, le 5454 est la réponse.
Go/No-Go : Quand spécifier le 5454
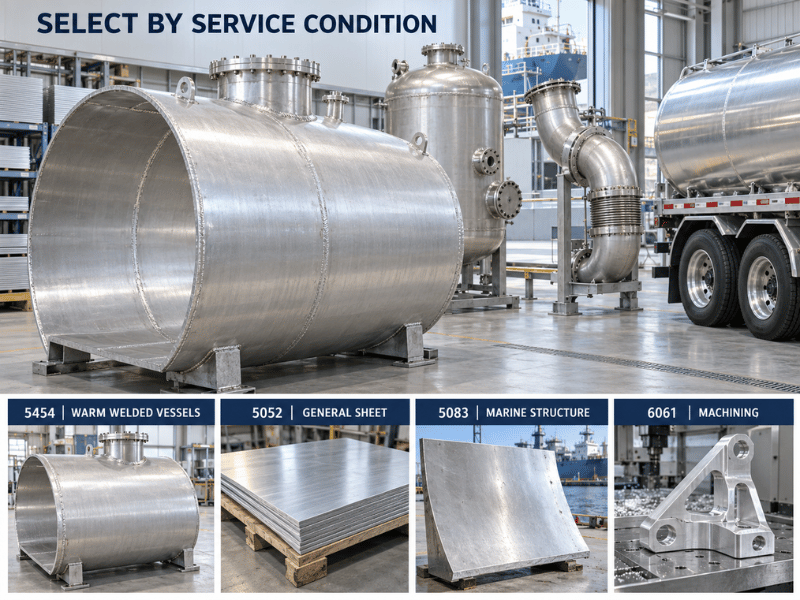
Spécifier le 5454 lorsque :
- La température de service continue se situe entre environ 65 °C et 150 °C, et l'environnement implique de l'eau de mer, des produits chimiques ou des déchets industriels — c'est la fenêtre caractéristique du 5454
- L'application est un appareil à pression ou un réservoir de stockage soudé nécessitant une qualification selon les codes
- La résistance à la corrosion, la soudabilité et la stabilité thermique sont toutes requises dans un seul matériau
- La pièce est une tôle ou une plaque laminée à plat qui sera formée et soudée
- Vous avez besoin d'une résistance modérée avec un certificat d'essai en usine documenté
Cherchez ailleurs lorsque :
- Une résistance à la traction à température ambiante supérieure à environ 330 MPa est l'exigence principale — le 5083-H116 est plus résistant, et le 6061-T6 ou le 7075-T6 le sont encore plus si un alliage traitable thermiquement est acceptable
- La température de service continu dépasse environ 150 °C, ou les pics dépassent environ 200 °C — l'aluminium perd rapidement de sa résistance dans cette plage et les aciers inoxydables ou les alliages de nickel deviennent le choix standard
- Une finition anodisée brillante et uniforme est spécifiée — les alliages de la série 5xxx s'anodisent en gris mat
- Immersion continue en eau de mer sur une structure chargée — 5083 ou 5086 à l'état H116/H321
- L'usinage CNC à grand volume est la principale méthode de production — le 6061-T6 ou le 7075-T6 s'usinent bien mieux
- Le coût est la contrainte dominante et il n'y a aucune exigence thermique — le 5052 ou le 5754 feront le même travail pour moins cher
Où le 5454 est utilisé
| Secteur | Pièces typiques | Pourquoi le 5454 |
|---|---|---|
| Traitement chimique | Réservoirs de stockage, citernes de transport, tuyauteries pour nitrates et produits pétrochimiques | Résistance à la corrosion à température élevée et soudabilité |
| Récipients sous pression | Appareils soudés selon le code ASME pour service à température modérée | Reconnaissance par les codes et résistance conservée jusqu'à ~150 °C |
| Transport | Caisses de camions-citernes routiers, wagons-citernes ferroviaires, enveloppes de citernes à carburant et produits chimiques | Rapport résistance/poids avec tolérance aux charges à chaud |
| Marine et offshore | Composants d'échappement, tuyauteries d'eau de refroidissement, cuves pour procédés à chaud, accessoires de pont | Résistance à la corrosion marine lorsque la limite de température du 5083 s'applique |
| Équipement industriel | Enveloppes d'échangeurs de chaleur, tuyauteries de procédé, composants de laveurs | Stabilité thermique sous charge continue |
Avantages et limites en un coup d'œil
| Dimension | Avantage | Points d'attention |
|---|---|---|
| Température élevée | Qualifié pour ~150 °C en continu, là où le 5083 s'arrête à ~65 °C | La résistance diminue tout de même ; au-delà de ~200 °C, envisager d'autres matériaux |
| Corrosion | Excellente résistance marine, chimique et aux déchets industriels | Ne convient pas à l'immersion continue en eau de mer sous charge |
| Soudabilité | TIG/MIG/FSW propre ; aucun préchauffage ni traitement thermique après soudage | La ZAT revient vers la résistance à l'état recuit — concevoir en conséquence |
| Résistance à la SCC | Résistant, y compris dans les joints soudés | Le choix du métal d'apport est important — ER5554 pour service à chaud |
| La force | Supérieur au 5052 à teneur en Mg comparable | Inférieur au 5083 et bien inférieur au 6061-T6 |
| Formabilité | Bon à l'état O et H32 ; la stabilisation H3x facilite le travail soudé | Le H38 est un état de tôle avec 8 % d'allongement |
| Usinage | Usinable | Copeaux collants ; nettement en retrait par rapport au 6061 |
| Fini de surface | Accepte bien la peinture, le revêtement en poudre et la finition brute de laminage | S'anodise en gris mat — alliage non décoratif |
| Coût et disponibilité | Produits standard en plaque et tôle | Prix supérieur au 5052 ; une nuance spécialisée |
Conclusion
Le 5454 existe parce que les alliages aluminium-magnésium perdent en fiabilité lorsqu'ils chauffent — et certaines applications ne peuvent pas le tolérer. En plafonnant le magnésium à 3,01 % et en ajoutant du manganèse et du chrome, il conserve une résistance utile et une résistance à la corrosion jusqu'à environ 150 °C, au-delà du point où le 5083 et le 5456 commencent à se sensibiliser, ce qui lui vaut la reconnaissance ASME pour le service sous pression à température élevée. Le prix à payer est une résistance modérée par rapport au 5083 à température ambiante, un fini anodisé terne et un supplément par rapport au 5052 — des compromis équitables lorsque la cuve fonctionne à chaud et que le joint est soudé, les mauvais choix pour une enceinte à température ambiante ou un support usiné. Il faut donc définir d'abord la température de conception, ensuite le revenu, et le reste de la décision se prend de lui-même.
Linsy Aluminum fournit Le 5454 en plaque, tôle, bobine, barre, tube, et profilé extrudé dans les revenus courants, avec usinage, soudage, découpe laser, anodisation et polissage en interne — envoyez votre plan avec la température de conception et les détails de soudage, et nous vérifierons la limite de service et le métal d'apport avant que vous ne vous engagiez.
Questions fréquemment posées
Qu'est-ce qui rend l'aluminium 5454 adapté au service à température élevée ?
Sa teneur en magnésium est plafonnée à 3,01 %. Au-delà d'environ 3 % de Mg, les alliages de la série 5xxx deviennent sensibles à la fissuration par corrosion sous contrainte au-dessus d'environ 65 °C, le magnésium précipitant sous forme de phase β (Al₃Mg₂) le long des joints de grains. Le plafonnement du magnésium, et l'ajout de chrome pour inhiber cette précipitation, maintiennent le 5454 utilisable en service continu jusqu'à environ 150 °C avec sa résistance à la corrosion intacte. Les contraintes de calcul pour le service sous pression doivent toujours être tirées des tables de code applicables pour la température de conception réelle.
Quelle est la dureté de l'aluminium 5454 ?
La dureté Brinell typique est de 62 HB à l'état recuit O, 73 HB en H32, 81 HB en H34 et 100 HB en H38. Les états H111 et H112 se situent respectivement autour de 70 HB et 62 HB. Les valeurs publiées varient quelque peu selon la source et l'épaisseur, il faut donc les considérer comme typiques et confirmer les valeurs garanties par rapport au certificat d'essai de l'usine. La dureté est utile pour le contrôle à réception ; les calculs de dimensionnement doivent utiliser la résistance à la traction et la limite d'élasticité.
Quelle est la différence entre le 5454-H32 et le H34 ?
Les deux sont écrouis et stabilisés, donc tous deux conservent leurs propriétés plutôt que de s'adoucir par vieillissement. Le H32 est quart-dur — environ 275 MPa en traction et 207 MPa en limite d'élasticité — et constitue le choix standard pour les cuves formées et soudées. Le H34 est demi-dur à environ 305 MPa en traction et 241 MPa en limite d'élasticité, utilisé pour les enveloppes porteuses où moins de formage est nécessaire. Passer du H32 au H34 apporte environ 11 % de résistance en plus et coûte de la formabilité, donc le H32 reste le choix par défaut le plus sûr pour tout ce qui est plié.
Quel métal d'apport doit être utilisé pour souder le 5454 ?
L'ER5554 est la recommandation standard pour les joints structuraux et tout ce qui fonctionne à chaud, car son magnésium à ~2,7 % correspond à l'alliage de base et préserve la résistance à la corrosion et la classification thermique de la zone soudée. L'ER5356 donne une résistance à l'état soudé plus élevée mais réduit légèrement la résistance à la CSC de la zone soudée à température élevée, il convient donc au service à basse température où la résistance domine. Pour les travaux sous pression qualifiés par code, confirmez le métal d'apport par rapport à la spécification de mode opératoire de soudage et à la température de conception.
Le 5454 est-il identique au 5754 ?
Non — ils sont apparentés mais non interchangeables. Le 5754 est un alliage Al-Mg avec 2,6–3,6 % de magnésium et sans ajout de chrome ; il est largement utilisé pour l'automobile et la tôlerie générale où la formabilité profonde prime. Le 5454 ajoute du manganèse pour environ 10–15 % de résistance en plus, ainsi que du chrome pour le contrôle des joints de grains, ce qui améliore ses performances en corrosion sous contrainte et sa classification à température élevée. Si une spécification exige un service en appareil à pression ou en milieu chimique chaud, le 5454 est la nuance correcte et le 5754 n'est pas un substitut.






