


Czym jest stop 5454?
5454 to stop 5xxx opracowany dla konkretnego problemu: gatunki aluminium-magnez, które są wytrzymałe i odporne na korozję w temperaturze pokojowej, ale stają się zawodne, gdy się nagrzewają. Jego zawartość magnezu jest ograniczona do 3,0%, utrzymując go tuż poniżej progu, przy którym gatunki o wysokiej zawartości magnezu, takie jak 5083 (4,0–4,9% Mg) i 5456 (4,7–5,5% Mg), zaczynają ulegać uczuleniu i stają się podatne na pękanie naprężeniowo-korozyjne powyżej około 65 °C. Mangan i chrom są dodawane w małych, kontrolowanych ilościach w celu rafinacji struktury ziaren i tłumienia wydzielania na granicach ziaren, które napędza ten tryb awarii.
Rezultatem jest stop niepoddawany obróbce cieplnej, który zachowuje użyteczną wytrzymałość i odporność na korozję w ciągłej eksploatacji do około 150 °C — co jest powodem, dla którego 5454 jest jednym z niewielu gatunków 5xxx uznanych w normach ASME dla zbiorników ciśnieniowych do konstrukcji aluminiowych pracujących w podwyższonych temperaturach. Jest dostarczany niemal wyłącznie jako blacha gruba i cienka, i jest specyfikowany dla spawanych zbiorników chemicznych, aparatów do procesów cieplnych, płaszczy cystern i elementów morskich narażonych na działanie ciepła.
5454 nie jest najwytrzymalszą opcją. Tam, gdzie szczytowa wytrzymałość na rozciąganie w temperaturze pokojowej jest czynnikiem decydującym, 5083 wygrywa, a 6061-T6 wygrywa bardziej. Pytanie selekcyjne, na które odpowiada 5454, jest inne: czy stop może pozostać nienaruszony w temperaturze eksploatacji, a nie tylko na stanowisku badawczym.
Skład chemiczny 5454
Granice składu według ASTM B209 / EN 573-3, w procentach wagowych.
| Element | Zawartość (%) | Rola |
|---|---|---|
| Magnez (Mg) | 2.4 – 3.0 | Umocnienie roztworowe; ograniczony w celu zmniejszenia uczulenia |
| Mangan (Mn) | 0.50 – 1.00 | Zwiększa wytrzymałość; rafinuje strukturę ziaren |
| Chrom (Cr) | 0.05 - 0.20 | Tłumi wydzielanie na granicach ziaren |
| Krzem (Si) | 0,25 maks | Zanieczyszczenie |
| Żelazo (Fe) | maks. 0,40 | Zanieczyszczenie |
| Miedź (Cu) | 0,10 maks | Utrzymywany na niskim poziomie dla odporności na korozję |
| Cynk (Zn) | 0,25 maks | Śladowe ilości |
| Tytan (Ti) | 0,20 maks. | Rafinator ziarna |
| Inni (każdy) | 0.05 max | Zanieczyszczenia śladowe |
| Inne (łącznie) | 0,15 maks | Suma śladowych zanieczyszczeń |
| Aluminium (Al) | Reszta | Podstawa |
Dodatki manganu i chromu odróżniają 5454 od zwykłej blachy Al-Mg. Mangan dodaje około 10–15% do wytrzymałości na rozciąganie i granicy plastyczności w porównaniu z porównywalnym poziomem Mg, a wraz z chromem hamuje wydzielanie międzykrystaliczne, które w przeciwnym razie otworzyłoby ścieżkę korozji naprężeniowej w spawanych złączach pod stałym obciążeniem. Ta kombinacja jest powodem, dla którego 5454 pojawia się w specyfikacjach zbiorników i aparatów, gdzie 5052 lub 5754 nie są akceptowane.
Właściwości mechaniczne 5454 według stanu

Typowe wartości dla blachy grubej i cienkiej. Wartości według ASTM B209 minimalne są niższe i zmieniają się wraz z grubością — gwarantowane wartości dla konkretnej partii pochodzą ze świadectwa badania młyna.
| Temperament | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Wydłużenie (%) | Twardość (HB) |
|---|---|---|---|---|
| O | 250 | 117 | 22 | 62 |
| H32 | 275 | 207 | 10 | 73 |
| H34 | 305 | 241 | 10 | 81 |
| H36 | 340 | 276 | 8 | — |
| H38 | 370 | 310 | 8 | 100 |
| H111 | 260 | 179 | 14 | 70 |
| H112 | 250 | 124 | 18 | 62 |
Dwie rzeczy napędzają większość decyzji dotyczących stanu tutaj. Po pierwsze, H32 i H34 to jedyne dwa stany, które większość specyfikacji 5454 faktycznie stosuje — H32 dla formowanych i spawanych zbiorników, H34 dla nośnych płaszczy o mniejszym formowaniu. Po drugie, seria H3x ma znaczenie w sposób, w jaki nie ma go dla innych stopów: stany H1x są tylko umocnione odkształceniowo, podczas gdy stany H3x są umocnione odkształceniowo, a następnie stabilizowane obróbką niskotemperaturową. W spawanym zbiorniku ciśnieniowym ta stabilizacja zapewnia wymiernie lepszą odporność na korozję międzykrystaliczną po spawaniu. Dla konstrukcji spawanych preferuj H32 lub H34 nad niestabilizowanymi odpowiednikami.
H111 i H112 warto znać, ponieważ nie są wymienne z O. H112 to stan po walcowaniu na gorąco stosowany dla grubej blachy i spawanych konstrukcji nośnych, zapewniający umiarkowaną wytrzymałość bez oddzielnego etapu obróbki na zimno. H111 jest lekko umocniony odkształceniowo po wyżarzaniu, dając nieco większą wytrzymałość niż O przy zachowaniu większości ciągliwości.
Dlaczego 5454 jest odporny na pękanie naprężeniowo-korozyjne
To jest sekcja, która uzasadnia ten stop, więc warto być precyzyjnym co do mechanizmu.
W stopach aluminium-magnez zawierających więcej niż około 3% magnezu, ciągłe narażenie powyżej około 65 °C powoduje, że magnez wydziela się jako faza β (Al₃Mg₂) wzdłuż granic ziaren. Te granice stają się anodowe i podatne na atak międzykrystaliczny; pod stałym naprężeniem rozciągającym w środowisku korozyjnym staje się to pękaniem naprężeniowo-korozyjnym. Uszkodzenie jest kumulatywne i nie może być odwrócone przez obróbkę cieplną, dlatego blacha 5083 i 5456 nosi zastrzeżenie dotyczące temperatury eksploatacji, a nie procedurę naprawy.
Ograniczając magnez do 3,0% i dodając chrom, 5454 minimalizuje to wydzielanie. Praktyczną konsekwencją jest okno eksploatacyjne, które otwiera się tam, gdzie zamyka się okno 5083:
| Warunek eksploatacji | 5454 | 5083 |
|---|---|---|
| Ciągła eksploatacja, temperatura otoczenia | Doskonały | Doskonały |
| Ciągła eksploatacja powyżej ~65 °C | Akceptowane — dopuszczone do około 150 °C | Niezalecane; ryzyko SCC |
| Integralność po spawaniu w ciepłej eksploatacji | Silna — preferowane stabilizowane stany H3x | Wymaga stanu H116/H321 i kontroli temperatury |
| Uznanie ASME dla zbiorników ciśnieniowych, podwyższona temperatura | Tak | Ograniczone przez górny limit temperatury |
Wytrzymałość również spada wraz z temperaturą, jak w przypadku każdego stopu aluminium. 5454-H32 w 150 °C zachowuje około 200 MPa wytrzymałości na rozciąganie wobec 275 MPa w temperaturze pokojowej — około 70% zachowanych, co jest obciążeniem roboczym, a nie resztkowym. Powyżej około 200 °C spadek się nasila niezależnie od stopu i stale lub stopy niklu stają się standardowym wyborem materiałowym.
Naprężenia projektowe dla eksploatacji ciśnieniowej muszą być pobrane z odpowiednich tabel dopuszczalnych naprężeń w normie dla rzeczywistej temperatury projektowej, a nie z wartości w temperaturze pokojowej w powyższej tabeli. Wartość ~150 °C jest powszechnie akceptowaną wytyczną dla ciągłej eksploatacji, a zakres ASME rozciąga się na pasmo 150–200 °C dla kwalifikowanej eksploatacji ciśnieniowej.
Właściwości fizyczne 5454
| Nieruchomość | Wartość |
|---|---|
| Gęstość | 2,69 g/cm³ |
| Zakres topnienia | 602 – 646 °C |
| Przewodność cieplna | ~134 W/m·K |
| Przewodność elektryczna | ~34% IACS |
| Współczynnik rozszerzalności cieplnej | 23,6 × 10⁻⁶ /°C (20–100 °C) |
| Ciepło właściwe | ~900 J/kg-K |
| Moduł sprężystości | ~70 GPa |
| Współczynnik Poissona | 0.33 |
Wartości przewodności są niższe niż dla 5052 (~138 W/m·K, ~35% IACS), ponieważ 5454 zawiera więcej magnezu i manganu w roztworze stałym. To oczekiwany kompromis: stopowanie dla wytrzymałości i stabilności termicznej kosztuje nieco przewodności. Tam, gdzie zastosowanie jest napędzane termicznie, a nie strukturalnie, 5052 lub 3005 będą zwykle lepszym i tańszym wyborem.
Blacha gruba i cienka ze stopu 5454: formy, rozmiary i stany
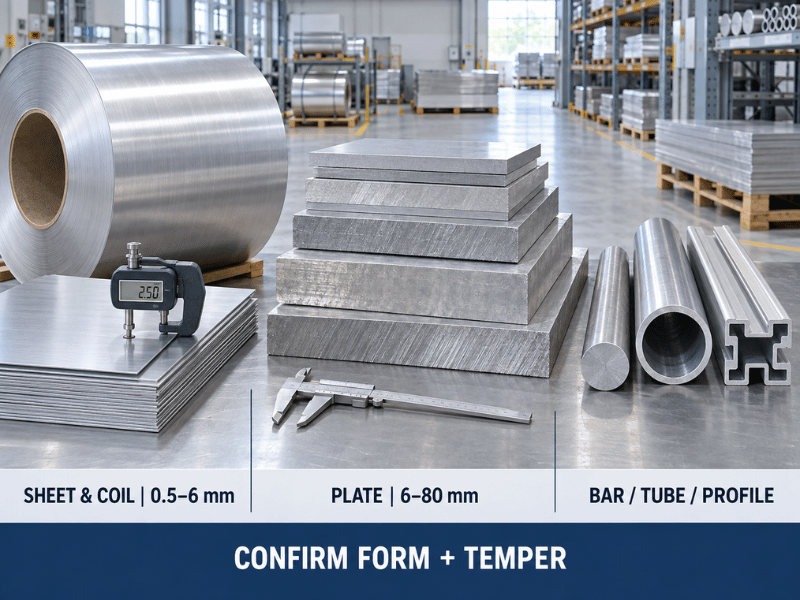
5454 jest w przeważającej mierze stopem walcowanym płasko, a rozróżnienie blacha gruba versus cienka jest pierwszą rzeczą do ustalenia przy specyfikowaniu. Linia podziału to grubość nominalna: blacha cienka ma od około 0,5 mm do 6 mm, a blacha gruba zaczyna się od 6 mm. Blacha gruba jest stosowana na spawane płaszcze, przegrody i elementy konstrukcyjne, gdzie grubość przenosi obciążenie; blacha cienka ze stopu 5454 jest stosowana na formowane wykładziny zbiorników, przegrody komór i okładziny, gdzie panel jest kształtowany, a nie nośny.
| Formularz | Zakres grubości / rozmiaru | Typowe stany |
|---|---|---|
| Blacha i taśma zwijana | 0,5 – 6 mm | O, H32, H34, H38 |
| Płyta | 6 – 80 mm | H32, H34, H111, H112 |
| Pręty (okrągłe, płaskie, kwadratowe) | 6 – 300 mm | O, H111, H112 |
| Rury i przewody (bezszwowe / spawane) | OD 6 – 400 mm, ścianka 0,5 – 40 mm | O, H32, H34, H111, H112 |
| Profil wyciskany | Na życzenie | H111, H112 |
Kilka praktycznych uwag dotyczących specyfikowania blachy i taśm aluminiowych 5454:
- Grubsze blachy są prawie zawsze w stanie H112 lub H32. Stany umocnione przez zgniot stają się trudne do wytworzenia i mniej użyteczne powyżej około 25 mm, dlatego grube przekroje dostarczane są w stanie po walcowaniu na gorąco lub stabilizowanym.
- H38 to stan dla taśm i cienkich blach. Osiąga 370 MPa, ale wydłużenie spada do 8%, dlatego nadaje się na pokłady odporne na zużycie i części niepoddawane formowaniu, a nie na elementy z promieniem.
- Standardowa taśma aluminiowa 5454 zgina się ciaśniej niż blacha. W stanie H32 cienka taśma przyjmuje promienie gięcia zbliżone do grubości materiału; blacha w stanie H34 generalnie wymaga promienia od jednej do dwóch grubości, a grubsze przekroje wymagają więcej.
- Pręty i rury dostarczane są w innych stanach niż taśma. Zakres H32/H34 to oznaczenie dla wyrobów płaskich walcowanych; pręty, rury i profile wyciskane występują w stanach O, H111 lub H112. Nie należy przenosić stanu taśmy na specyfikację pręta lub profilu bez potwierdzenia.
Odporność korozyjna i granice eksploatacyjne
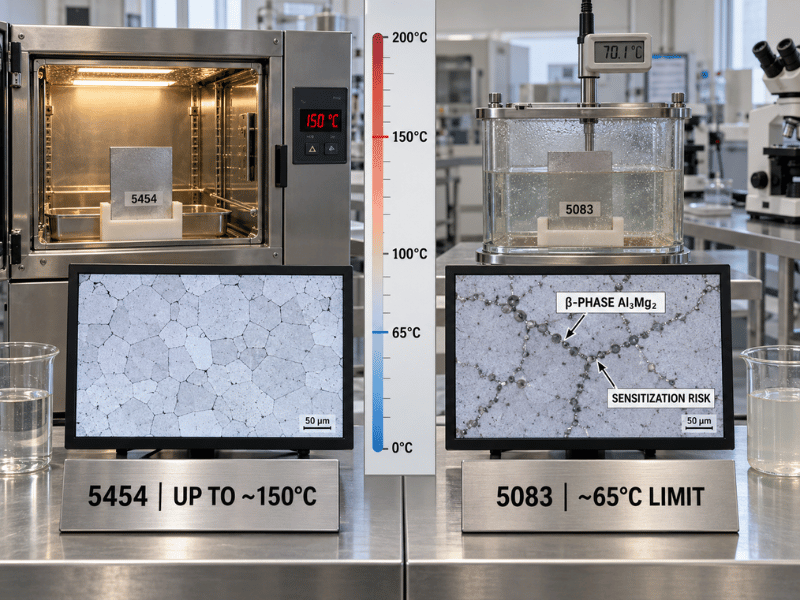
5454 jest odporny na wodę morską, atmosferę morską, odpady przemysłowe i szereg ekspozycji chemicznych. Umiarkowany poziom magnezu utrzymuje wysoką ogólną odporność korozyjną, a ograniczony skład chemiczny eliminuje ścieżkę uczulenia, która ogranicza stopy o wyższej zawartości magnezu. Ta kombinacja — odporność korozyjna, spawalność i stabilność termiczna w jednym stopie — czyni 5454 standardowym materiałem do przechowywania saletry amonowej i niektórych produktów petrochemicznych oraz do kadłubów cystern drogowych i zbiorników procesowych, w których zawartość jest dostarczana w podwyższonej temperaturze.
Dwa ograniczenia do zapamiętania. 5454 nie jest wyborem do ciągłego zanurzenia w wodzie morskiej na mocno obciążonej konstrukcji: 5083 i 5086 są mocniejsze i są uznanymi gatunkami blach kadłubowych, a tam gdzie ich górna granica temperaturowa nie jest ograniczeniem, są lepszą specyfikacją. I jak każdy stop aluminium, 5454 koroduje szybko, gdy jest sprzężony elektrycznie z metalem szlachetniejszym w wilgotnym środowisku, więc bezpośredni kontakt ze stalą lub stopami miedzi wymaga bariery izolacyjnej.
Obróbka 5454

Spawanie. GTAW (TIG), GMAW (MIG), zgrzewanie oporowe i zgrzewanie tarciowe z mieszaniem (FSW) — wszystkie działają. Decyzja o materiale dodatkowym jest tą, która naprawdę ma znaczenie:
| Wypełniacz | Skład chemiczny | Wytrzymałość w stanie po spawaniu | Wpływ na właściwości w podwyższonej temperaturze |
|---|---|---|---|
| ER5356 | Al-5% Mg | Wyższy | Nieznacznie obniża odporność strefy spoiny na SCC w eksploatacji w podwyższonej temperaturze |
| ER5554 | Al-2,7% Mg | Nieco niższy | Odpowiada metalowi rodzimemu; zachowuje pełną klasyfikację termiczną i korozyjną |
Do połączeń konstrukcyjnych i wszystkiego, co będzie pracować w podwyższonej temperaturze, ER5554 jest standardowym zaleceniem, ponieważ odpowiada stopowi rodzimemu i utrzymuje spójność zachowania korozyjnego strefy spoiny z blachą. ER5356 jest właściwym wyborem tam, gdzie dominuje wytrzymałość w stanie po spawaniu, a temperatura eksploatacji pozostaje niska. W przypadku prac zgodnych z normami materiał dodatkowy musi być potwierdzony względem specyfikacji technologii spawania i temperatury projektowej.
Podgrzewanie wstępne ani obróbka cieplna po spawaniu nie są wymagane. Jak w przypadku każdego stopu nieutwardzalnego wydzieleniowo, strefa wpływu ciepła powraca do wytrzymałości w stanie wyżarzonym i nie może być odzyskana przez obróbkę cieplną — należy projektować połączenie na podstawie wartości w stanie wyżarzonym, a nie stanu metalu rodzimego.
Formowanie. 5454 dobrze się formuje w stanach O i H32. Głębokie tłoczenie i gięcie o ciasnym promieniu są praktyczne w stanie O; obróbka na prasie krawędziowej blachy 6–8 mm jest powszechna w stanie H32 bez międzyoperacyjnego wyżarzania. Tempo umocnienia przez zgniot plasuje się między 5052 a 5083 — wystarczające, by szybko budować wytrzymałość, ale nie tak duże, by formowanie stawało się operacją wieloetapową.
Obróbka skrawaniem. Przeciętna do umiarkowanej, zauważalnie lepsza w stanie H34 niż w miękkich stanach. Należy oczekiwać ciągliwych wiórów i narostu na krawędzi skrawającej, dlatego należy stosować ostre narzędzia, wysokie prędkości skrawania i obfite smarowanie. Tam gdzie część jest zdominowana przez obróbkę skrawaniem, a nie przez zastosowanie zbiornikowe, 6061-T6 jest lepszym punktem wyjścia.
Wyżarzanie. Odprężanie przeprowadza się zazwyczaj w temperaturze około 343 °C (650 °F) z chłodzeniem powietrzem. Należy unikać ciągłej ekspozycji powyżej około 220 °C, ponieważ zmiękcza ona strukturę umocnioną przez zgniot, a nie ją przywraca.
Anodowanie. Warto wiedzieć, zanim stanie się to problemem: stopy serii 5xxx anodują się na matowy szary, a nie na jasne, jednolite wykończenie, które dają gatunki wyciskane serii 6xxx. Jeśli rysunek wymaga dekoracyjnego wyglądu anodowanego, 5454 jest niewłaściwym stopem i to wymaganie powinno być zgłoszone na etapie specyfikacji, a nie po anodowaniu.
5454 vs 5052 vs 5083 vs 6061
| Stop i stan (temper) | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Wydłużenie (%) | Twardość (HB) | Eksploatacja w podwyższonej temperaturze | Najlepsze dla |
|---|---|---|---|---|---|---|
| 5454-H32 | 275 | 207 | 10 | 73 | ~150 °C | Spawane zbiorniki ciśnieniowe, ciepłe zastosowania chemiczne i morskie |
| 5454-H34 | 305 | 241 | 10 | 81 | ~150 °C | Nośne płaszcze zbiorników, kadłuby cystern |
| 5052-H32 | 228 | 193 | 12 | 60 | Niższa wytrzymałość na gorąco | Ogólna blacharstwo, zbiorniki paliwa, obudowy |
| 5083-H116 | 317 | 228 | 16 | — | Granica ~65 °C | Blacha kadłubowa okrętowa, zbiorniki kriogeniczne |
| 6061-T6 | 310 | 276 | 12 | 95 | Wytrzymałość spada wraz z ciepłem | Ramy konstrukcyjne, komponenty obrabiane maszynowo |
5454 vs 5052. 5052 to tańszy, szerzej dostępny ogólnego przeznaczenia stop taśmy Al-Mg. 5454 zawiera dodatek manganu i chromu, co podnosi wytrzymałość na rozciąganie o około 20% przy porównywalnym poziomie magnezu i — co ważniejsze — poprawia retencję wytrzymałości i zachowanie korozyjne po spawaniu w podwyższonej temperaturze. Wybierz 5052 do ogólnej produkcji zdominowanej kosztowo bez wymagań termicznych; wybierz 5454, gdy zbiornik lub kadłub pracuje w podwyższonej temperaturze lub wymaga kwalifikacji normowej.
5454 vs 5083. 5083 jest o około 10–12% mocniejszy w temperaturze pokojowej i jest standardowym gatunkiem blachy kadłubowej okrętowej. Nosi również ograniczenie uczulenia ~65 °C. Jeśli temperatura projektowa przekracza tę granicę, 5454 jest specyfikowanym stopem — cysterny do transportu chemikaliów, zbiorniki na asfalt i procesy ciepłe oraz komponenty układów wydechowych okrętowych to klasyczne przypadki. Jeśli nie przekracza, dodatkowa wytrzymałość i certyfikacja morska 5083 zwykle wygrywają.
5454 vs 6061. Różne kategorie. 6061-T6 jest utwardzalny wydzieleniowo, o porównywalnej wytrzymałości na rozciąganie, znacznie lepiej obrabialny i jest standardowym wyborem do części konstrukcyjnych i obrabianych maszynowo. Ale nie jest domyślnym gatunkiem na zbiorniki ciśnieniowe ani do zastosowań chemicznych, a nagi 6061 koroduje w wodzie morskiej i wielu chemikaliach. Tam gdzie integralność korozyjna i spawalność mają większe znaczenie niż obrabialność, 5454 jest odpowiedzią.
Go/No-Go: When to Specify 5454
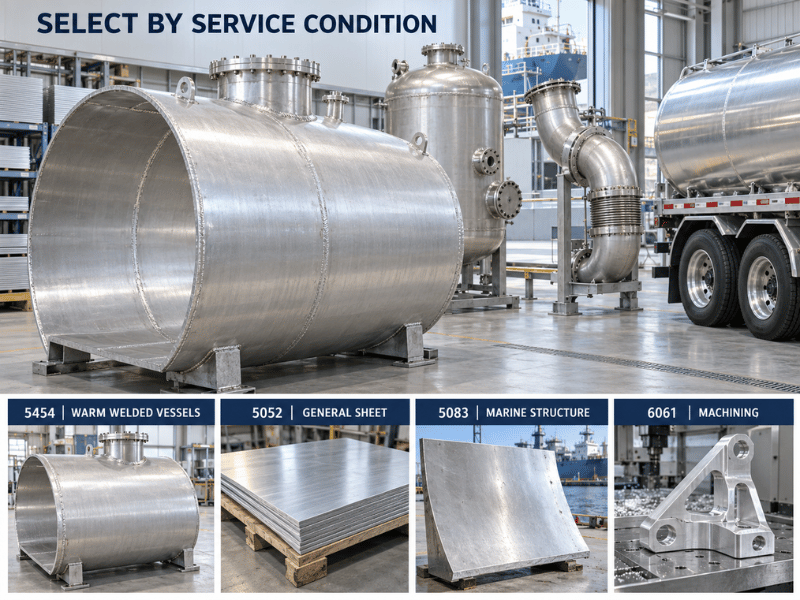
Specify 5454 when:
- Sustained service temperature falls between roughly 65 °C and 150 °C, and the environment involves saltwater, chemicals, or industrial waste — this is 5454’s defining window
- The application is a welded pressure vessel or storage tank requiring code qualification
- Corrosion resistance, weldability, and thermal stability are all required in one material
- The part is flat-rolled plate or sheet that will be formed and welded
- You need moderate strength with a documented mill test certificate
Szukaj innych rozwiązań, gdy:
- Room-temperature tensile strength above roughly 330 MPa is the primary requirement — 5083-H116 is stronger, and 6061-T6 or 7075-T6 are stronger still if a heat-treatable alloy is acceptable
- Continuous service temperature exceeds about 150 °C, or peaks beyond roughly 200 °C — aluminium loses strength rapidly in that range and stainless or nickel alloys become the standard choice
- A bright, uniform anodised finish is specified — 5xxx alloys anodise to a muted grey
- Continuous seawater immersion on a loaded structure — 5083 or 5086 in H116/H321 condition
- High-volume CNC machining is the primary production method — 6061-T6 or 7075-T6 machine far better
- Cost is the dominant constraint and there is no thermal requirement — 5052 or 5754 will do the same job for less
Where 5454 Is Used
| Sektor | Typowe części | Why 5454 |
|---|---|---|
| Chemical processing | Storage tanks, transport vessels, piping for nitrates and petrochemicals | Elevated-temperature corrosion resistance plus weldability |
| Zbiorniki ciśnieniowe | ASME-code welded vessels for moderate-temperature service | Code recognition and retained strength to ~150 °C |
| Transport | Road tanker bodies, rail tank cars, fuel and chemical tank shells | Strength-to-weight with warm-cargo tolerance |
| Marine and offshore | Exhaust components, cooling-water piping, warm-process tanks, deck fittings | Marine corrosion resistance where 5083’s temperature limit applies |
| Industrial equipment | Heat-exchanger shells, process piping, scrubber components | Thermal stability under sustained load |
Zalety i Ograniczenia w Skrócie
| Wymiar | Przewaga | Watch-out |
|---|---|---|
| Elevated temperature | Rated to ~150 °C continuous, where 5083 stops at ~65 °C | Strength still declines; above ~200 °C look to other materials |
| Odporność korozyjna | Excellent marine, chemical, and industrial-waste resistance | Not for loaded continuous seawater immersion |
| Spawalność | Clean TIG/MIG/FSW; no preheat or post-weld heat treatment | HAZ reverts toward annealed strength — design to it |
| Odporność na SCC | Strong, including in welded joints | Filler choice matters — ER5554 for warm service |
| Siła | Higher than 5052 at comparable Mg | Below 5083 and well below 6061-T6 |
| Formowalność | Good in O and H32; H3x stabilisation aids welded work | H38 is a sheet temper with 8% elongation |
| Obróbka skrawaniem | Workable | Gummy chips; behind 6061 by a clear margin |
| Wykończenie powierzchni | Takes paint, powder coat, and mill finish well | Anodises to muted grey — not a decorative alloy |
| Cost and availability | Standard plate and sheet product | Priced above 5052; a specialty grade |
Wnioski
5454 exists because aluminium-magnesium alloys lose reliability when they get hot — and some applications can’t tolerate that. By capping magnesium at 3.0% and adding manganese and chromium, it holds useful strength and corrosion resistance to about 150°C, past the point where 5083 and 5456 begin to sensitise, earning ASME recognition for elevated-temperature pressure service. The price is moderate strength against 5083 at room temperature, a muted anodised finish, and a premium over 5052 — fair trade-offs when the vessel runs warm and the joint is welded, the wrong ones for a room-temperature enclosure or a machined bracket. So set the design temperature first, the temper second, and the rest of the decision makes itself.
Linsy Aluminum dostarcza 5454 in plate, sheet, coil, bar, tube, and extruded profile across the common tempers, with in-house machining, welding, laser cutting, anodizing, and polishing — send your drawing with the design temperature and weld details, and we’ll check the service limit and filler before you commit.
Często zadawane pytania
What makes 5454 aluminum suitable for elevated-temperature service?
Its magnesium content is capped at 3.0%. Above about 3% Mg, 5xxx alloys become susceptible to stress-corrosion cracking above roughly 65 °C, as magnesium precipitates as β-phase (Al₃Mg₂) along grain boundaries. Capping the magnesium, and adding chromium to inhibit that precipitation, keeps 5454 usable in continuous service to about 150 °C with its corrosion resistance intact. Design stresses for pressure service should still be taken from the applicable code tables for the actual design temperature.
How hard is 5454 aluminum?
Typical Brinell hardness runs 62 HB in the annealed O condition, 73 HB in H32, 81 HB in H34, and 100 HB in H38. The H111 and H112 conditions sit around 70 HB and 62 HB respectively. Published figures vary somewhat by source and thickness, so treat these as typical and confirm guaranteed values against the mill test certificate. Hardness is useful for receiving inspection; sizing calculations should use tensile and yield strength.
What is the difference between 5454-H32 and H34?
Both are strain hardened and stabilised, so both hold their properties rather than age-softening. H32 is quarter-hard — about 275 MPa tensile and 207 MPa yield — and is the standard choice for formed and welded vessels. H34 is half-hard at roughly 305 MPa tensile and 241 MPa yield, used for load-bearing shells where less forming is required. Moving from H32 to H34 buys about 11% more strength and costs some formability, so H32 remains the safer default for anything that gets bent.
Jakiego spoiwa należy użyć do spawania stopu 5454?
ER5554 is the standard recommendation for structural joints and anything running warm, because its ~2.7% magnesium matches the base alloy and preserves the weld zone’s corrosion resistance and thermal rating. ER5356 gives higher as-welded strength but slightly reduces weld-zone SCC resistance at elevated temperature, so it suits low-temperature service where strength dominates. For code-qualified pressure work, confirm the filler against the welding procedure specification and design temperature.
Is 5454 the same as 5754?
No — they are related but not interchangeable. 5754 is an Al-Mg alloy with 2.6–3.6% magnesium and no chromium addition; it is widely used for automotive and general sheet work where deep formability matters most. 5454 adds manganese for roughly 10–15% more strength plus chromium for grain-boundary control, which is what improves its stress-corrosion performance and elevated-temperature rating. If a specification calls for pressure-vessel or warm-chemical service, 5454 is the correct grade and 5754 is not a substitute.






