


5251 alüminyum, Alüminyum Birliği tarafından tescil edilmiş ve EN 485 ile AS/NZS 1734'te belirtilen %2 magnezyum, %0,3 manganez sac ve levha alaşımıdır — ancak ASTM B209'da hiçbir satırı yoktur. Tedarikçinin hangi mukavemet sınırlarını karşılaması gerektiğini bilmesi için siparişte geçerli EN veya AS/NZS standardını belirtin.
5251 bazen 5052 yerine sunulur, ancak otomatik olarak birbirinin yerine kullanılamaz. Bileşim sınırları farklıdır ve akma mukavemeti gereksinimleri standarda, temper durumuna ve kalınlığa bağlıdır.
5251 Nedir ve Standardın Onu Nerede Sabitlediği
5251, ısıl işlemle sertleştirilemeyen bir alüminyum-magnezyum alaşımıdır; EN AW-5251 ve eski Almanca ile ISO notasyonunda AlMg2 olarak tanımlanır. Magnezyum içeriği bakımından 5005'in üzerinde ve 5052'nin altında yer alır; mukavemetini katı çözeltideki magnezyumdan ve soğuk işlemeden kazanır. Bileşimi şu şekilde sabitlenmiştir: EN 573-3, sac, şerit ve levha için mekanik özellikler EN 485-2, seviyesine ulaşmıştır ve 2024'te AS/NZS 1734 Avustralya ve Yeni Zelanda'da kullanılır. BS 1470 tarafından tarihsel olarak kapsanmış olup geri çekilmiştir; ASTM B209 onu listelemez.
ASTM B209 5052“ye atıfta bulunan bir Kuzey Amerika çizimi 5251 ile karşılanamaz ve ”ASTM B209'a uygun 5251" başlıklı bir sertifika var olmayan bir spesifikasyonu tanımlar.
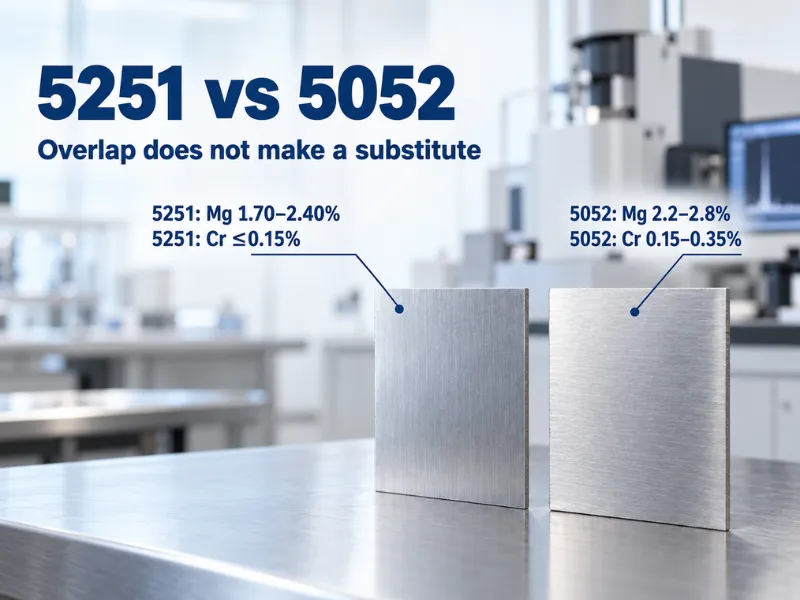
Kimyasal Bileşim: 5251'nin 5052'den Farkı
Limitler EN 573-3 değerleridir ve 5052 yanına eklenmiştir çünkü alıcıların sorduğu karşılaştırma budur.
| Element | 5251 (EN 573-3) | 5052 (ASTM B209) | Sayının ne yaptığı |
|---|---|---|---|
| Mg | 1.70–2.40 | 2.2–2.8 | Dayanımı ve tuzlu su performansını belirler |
| Mn | 0.10–0.50 | 0,10 maks. | Tane yapısını inceltir, kaynak bölgesinde yumuşamayı yavaşlatır |
| Cr | 0,15 maks. | 0.15–0.35 | Tane büyümesini ve gerilme-korozyon hassasiyetini kontrol eder |
| Fe | 0,50 maks | 0,40 maks | Safsızlık; süneklik için düşük olması daha iyidir |
| Si | 0,40 maks | 0,25 maks. | Safsızlık |
| Cu | 0,15 maks. | 0,10 maks. | Safsızlık; korozyon için düşük tutulur |
| Zn | 0,15 maks. | 0,10 maks. | Safsızlık |
| Ti | 0,15 maks. | Diğer element sınırlarını kontrol edin | Tane inceltici olarak işlev görebilir |
| Diğerleri | Her biri 0,05 / toplam 0,15 | Her biri 0,05 / toplam 0,15 | — |
Sınırlar farklıdır ancak tamamen ayrı değildir: krom her ikisini de %0,15'te karşılayabilir ve manganez %0,10'da. Bu dar örtüşme, kaliteleri birbirinin yerine kullanılabilir kılmaz. Herhangi bir çift sertifikasyon tüm bileşim, mekanik ve ürün standardı gereksinimlerini karşılamalıdır.
Mekanik Özellikler: Akma Dayanımındaki Fark
Limitler, bu kalitenin çoğunun satın alındığı 1,5–3,0 mm bandındaki sac için EN 485-2 değerleridir. Tek değerler minimumlardır; aralıklar çekme pencereleridir.
| Temper | Çekme Rm (MPa) | %0,2 akma Rp0,2 (MPa) |
|---|---|---|
| O | 160–200 | ≥60 |
| H22 | 190–230 | ≥6 |
| H24 | 210–250 | ≥140 |
| H26 | 230–270 | ≥170 |
| H32 | 190–230 | ≥6 |
| H34 | 210–250 | ≥140 |
| H36 | 230–270 | ≥170 |
| H38 | ≥255 | ≥200 |
Burada karşılaştırılan H32 koşulları için listelenen akma minimumları EN 485-2 kapsamında 5251 için 120 MPa ve ASTM B209 kapsamında 5052 için 160 MPa'dır. Bu, bu belirtilen sınırlar arasında 'lik bir farktır, her ürün için değil. 160 MPa gerektiren bir tasarım, yalnızca 120 MPa garanti edilen malzemeye güvenemez. İkame öncesinde tam standart baskısını ve kalınlığı kontrol edin.
Onay olmadan H2x'i H3x yerine kullanmayın. H22 soğuk işlemle sertleştirilip kısmen tavlanmıştır; H32 soğuk işlemle sertleştirilip stabilize edilmiştir. Bu tablodaki değerlerin eşleşmesi işlemlerini aynı kılmaz. Her ikisi de sipariş edilen standardın gereksinimlerini karşılamalıdır. Çizimde belirtilen temper durumunu tedarik edin.
Standart, kabul sınırlarını değiştirir. EN ve AS/NZS gereksinimleri aynı alaşım ve temper durumu için farklılık gösterebilir. Bir sonuç bir spesifikasyonu geçip diğerinde başarısız olabilir. Sorguda standart baskısını ve kalınlığı belirtin ve tasarımınızda kullanılan akma mukavemeti gereksinimini açıkça talep edin.
Şekillendirme ve Temper Seçimi
Şekillendirme temper durumu seçerken mukavemetin yanı sıra uzamayı da kontrol edin. Aynı 1,5–3,0 mm bandında EN 485-2, O'da ≥, H22 ve H32'de ≥%8, H24 ve H34'te ≥%6, H26 ve H36'da ≥%5 ve H28 ve H38'de ≥%3 garanti eder.
O derin çekme ve rulo şekillendirmeye uygundur; H22 ve H24 sert şekillendirme olmadan formunu korur; H32 iş atıdır, çeyrek sert, stabilize edilmiş, en geniş kalınlık aralığı; H34 uzamada gerçek bir maliyetle 20 MPa akma ekler; H36 ve H38 kesme ve geniş yarıçaplı bükme dışında çok az şey bırakır.
Aşağıdaki bükme yarıçapları önerilerdir, garantiler değil; t sac kalınlığı anlamına gelir. Kullanmadan önce bükme hattı yönelimini haddeleme yönüne göre doğrulayın.
| Temper | 0,4 mm | 0,8 mm | 1,6 mm | 3,2 mm |
|---|---|---|---|---|
| O | 0t | 0t | 0t | ½t |
| H32 | 0t | 0t | 1t | 1½t |
| H34 | 0t | 1t | 1½t | 2t |
| H36 | 1t | 1t | 1½t | 2½t |
| H38 | 1t | 1½t | 2½t | 3t |
Gerçek bükme sınırları bükme hattı yönelimine, takım durumuna, kalıp genişliğine ve tedarik edilen temper durumuna bağlıdır. H22 ve H32 benzer mukavemet değerlerine rağmen farklı davranabilir. Sıkı bükmeler için önce amaçlanan takımla malzemenin bir şeridini test edin.
Korozyon ve Servis Sıcaklığı
5251 deniz suyuna, tuz spreyine ve atmosferik maruziyete karşı iyi direnç gösterir. Koruyucu bir kaplamanın gerekli olup olmadığına karar vermeden önce gerçek ortamı kontrol edin.
Yüksek magnezyumlu 5xxx alaşımları, uzun süreli yüksek sıcaklık maruziyeti sırasında tane sınırları boyunca magnezyumca zengin fazlar oluşturabilir ve taneler arası korozyona ve gerilme korozyonu çatlamasına karşı direnci azaltabilir. Bu, 65 °C üzerinde sürekli servis konusundaki dikkatı açıklar. %2,4'ten fazla Mg içermeyen 5251 bu mekanizmaya daha az duyarlıdır, ancak izin verilen sıcaklığı hâlâ mukavemete, kaynak dolgu malzemesine ve servis koşullarına bağlıdır. H116 veya H321, 5083'teki yüksek sıcaklık riskini ortadan kaldırmaz.
Sürekli daldırma için, belirtilen 5083'ü 5251 ile değiştirmeden önce korozyon gereksinimlerini ve test verilerini karşılaştırın. Yalnızca magnezyum içeriği denkliği kanıtlamaz.
Tekdüze dekoratif anodik kaplama için önce bir numuneyi onaylayın. Bileşim, yüzey durumu ve işleme görünümü etkiler. Sonuç uygun değilse 5005 veya 1050'yi düşünün.
Kaynak: Yanlış Aktarılan Dolgu Seçimi
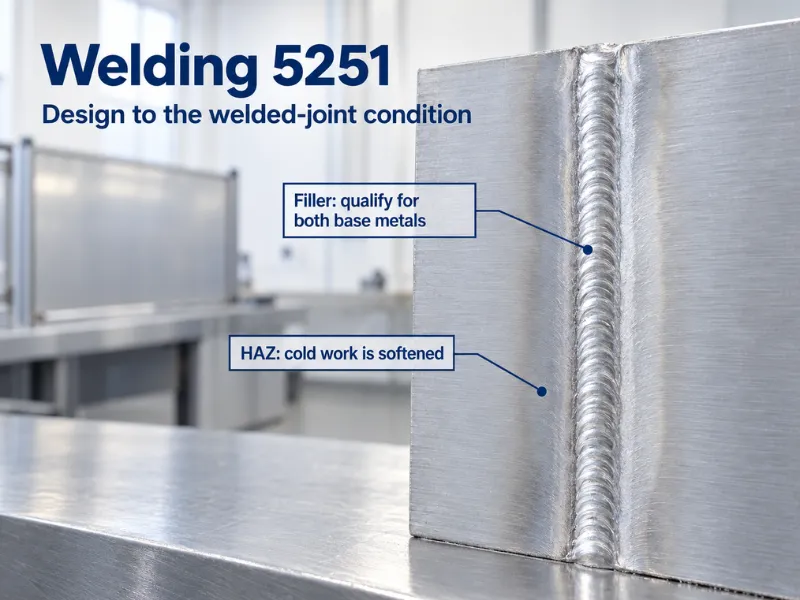
5251, GMAW ve GTAW ile kolayca kaynaklanır ve dolgu seçimi çoğu veri sayfasının ima ettiğinden daha dardır.
5356 5251-5251 bağlantıları ve bazı farklı alaşım bağlantıları için yaygın olarak önerilir. Her iki ana metal ve servis koşulları için uygunluğu doğrulayın; bileşimi 5251'den farklıdır.
4043 5251 ile düşük magnezyumlu veya magnezyumsuz alaşımlar arasındaki belirli bağlantılara uygun olabilir. Yalnızca alaşım ailesine göre karar vermeyin: tam ana metal çifti için dolgu malzemesi kılavuzunu kontrol edin ve prosedürü kalifiye edin. Her iki parçanın da 5251 olması nedeniyle otomatik olarak uygun değildir.
Kaynak, ısıdan etkilenen bölgede soğuk işlenmiş malzemeyi yumuşatır ve ısıl işlem bu sertleştirmeyi geri kazandıramaz. Kaynaksız H-temper mukavemetini değil, geçerli kaynaklı bağlantı tasarım değerlerini kullanın.
5251 ile 5052, 5754 ve 5083 karşılaştırması
| Alaşım Sınıfı | 5251 | 5052 | 5754 | 5083 |
|---|---|---|---|---|
| Standart | EN 485-2, AS/NZS 1734 | ASTM B209, EN 485-2 | ASTM B209, EN 485-2 | ASTM B209, B928 |
| Mg (%) | 1.70–2.40 | 2.2–2.8 | 2.6–3.6 | 4.0–4.9 |
| Cr (%) | 0,15 maks. | 0.15–0.35 | 0,30 maks. | 0.05–0.25 |
| H32 akma minimumu (MPa) | 120 (EN, yukarıdaki koşullar) | 160 (B209, yukarıdaki koşullar) | Standardı ve kalınlığı kontrol edin | Standardı ve kalınlığı kontrol edin |
| Denizcilik temperleri | Uygulanamaz | Uygulanamaz | Uygulanamaz | H116, H321 |
| ASTM B209 satırı | Hayır | Evet | Evet | Evet |
5052'ye karşı, önce belirtilen alaşımı ve standardı kontrol edin. B209 5052 gerektiren bir çizim, onaylı bir değişiklik olmadan 5251 ile karşılanamaz. Aynı şekilde, belirtilen 5251'nin 5052-H32 ile değiştirilmesi onay ve mukavemet, şekillendirme ve korozyon gereksinimlerinin kontrolünü gerektirir.
5754'e karşı, magnezyum aralıkları farklıdır: 5251 %1,70–2,40 iken 5754 %2,6–3,6'dır. Her ikisi de kaynaklı sac işlerine uygun olabilir ancak otomatik ikame değildir. Sipariş edilen temper durumu ve kalınlıkta standart gereksinimlerini karşılaştırın, ardından tedarik edilen malzemeyi bunlara göre doğrulayın. Herhangi bir alaşım değişikliği tasarım ve kaynak incelemesi gerektirir.
5083'e karşı daldırma hizmetinde karşılaştırma yoktur. Bir çizim korozyon kontrollü bir denizcilik temperi gerektirdiğinde, 5083 buna sahip olan kalitedir.
Git / Gitme ve 5251'in Kullanıldığı Yerler
Go 5251 çizimi, malzeme standardını ve onaylı imalat prosedürünü karşıladığında. Şekillendirilmiş veya kaynaklı montajlar için gerçek yükü, korozyon maruziyetini ve sıcaklığı kontrol edin. Düşük magnezyum bir hassaslaşma riskini azaltır; montajın sıcaklık sınıfını belirlemez. Uzun süreli sıcak servis için kaynak dolgu malzemesini de sac kadar inceleyin: 5356 yüksek magnezyumlu bir kaynak birikintisi oluşturabilir.
Gitme 5251 belirtilen ürün standardının dışında olduğunda, seçilen temper durumu gerekli akma mukavemetini garanti edemediğinde veya gerekli bir deniz korozyon temper durumu mevcut olmadığında. Dekoratif anodik kaplama için taahhütten önce bir numuneyi onaylayın.
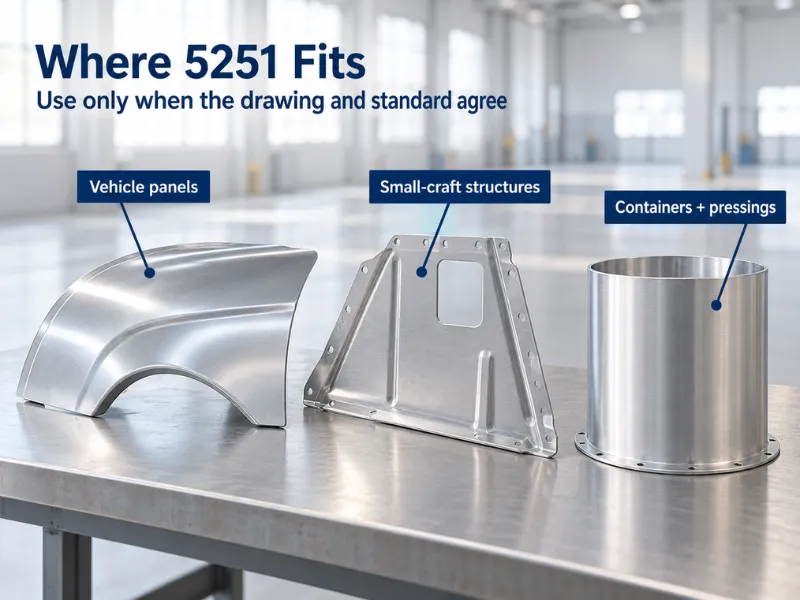
Tipik uygulamalar arasında küçük tekne gövdeleri ve üst yapıları, araç panelleri, silolar, konteynerler ve mimari preslemeler bulunur. 2,69 g/cm³ yoğunluğunda, eşit hacimde çeliğin yaklaşık üçte biri ağırlığındadır. Bu ağırlık avantajı yük kapasitesini kanıtlamaz; yapısal parçalar hâlâ tasarım kontrolleri gerektirir.
5251'in Belirtilmesi ve Tedariki
Siparişinize bu dört gereksinimi dahil edin:
- Sadece alaşımı değil, standardı da belirtin. “EN 485-2”ye göre 5251-H32“ yorumlanacak hiçbir şey bırakmaz; tek başına ”5251-H32" farklı limitlere sahip bir standarda sertifika verilmesine izin verir.
- İhtiyacınız olan akma mukavemetini belirtin. Tasarım 160 MPa gerektiriyorsa bunu belirtin ve hangi temper durumunun bunu garanti ettiğini kontrol edin. Burada listelenen H32 minimumu bunu garanti etmez.
- Temperi tam olarak adlandırın. H22 ve H32, tablo değerleri eşleşse bile birbirinin yerine kullanılamaz.
- EN 10204 3.1 talep edin. Bu sertifika, üretim tesisinde imzalanmış olarak ısıl işlemin gerçek analizini ve mekanik sonuçlarını taşır ve metali belirttiğiniz limitlere göre kontrol etmenizi sağlar.
5251 sac ve ruloyu O, H22, H24, H32, H34 ve H38 temper durumlarında haddeleriz ve levhayı çiziminize göre keseriz; 5251 alüminyum levha ve rulo sayfamız işlediğimiz kalınlıkları ve genişlikleri içerir. Stokta olmayan boyutlar ve temper durumları için üretim seçeneklerini ve teslim süresini doğrulamamızı isteyin, düşük minimum sipariş miktarlı partilerde tipik olarak 10–60 gün. Çubuk, boru veya tel için sac değerlerini uygulamak yerine geçerli ürün standardını ve gerekli özellikleri doğrulayın.
Sonuç
5251 ve 5052 farklı bileşim sınırlarına sahiptir ve otomatik ikame olarak değerlendirilemez. Garanti edilen mukavemetleri de standarda, temper durumuna ve kalınlığa bağlıdır. 5251'yi geçerli bir ürün standardı kapsamında belirtin, şekillendirme ve servis gereksinimlerini kontrol edin ve ikameler için onay alın. Düşük magnezyum içeriği yüksek magnezyum hassaslaşma riskini azaltır ancak sıcaklık veya kaynak kontrollerini ortadan kaldırmaz.
5251'yi siparişiniz için kararlaştırılan geçerli standarda göre tedarik ediyoruz; temper durumu ve akma minimumu siparişe yazılır ve o partinin gerçek sonuçlarını taşıyan bir 3.1 sertifikası verilir.
Çiziminizi standart numarası, temper ve gerekli akma mukavemeti ile gönderin; 5251'in doğru cevap olup olmadığını veya 5754'ün sizi daha az evrak işiyle oraya ulaştırıp ulaştırmayacağını teyit ederiz.
Sıkça Sorulan Sorular
5251, 5052 ile aynı mıdır?
Hayır. Bileşim sınırları farklıdır, ancak krom ve manganez sınırlarında örtüşürler. Yalnızca kimyanın eşleşmesi denkliği kanıtlamaz. İkame öncesinde belirtilen standardı, temper durumunu, kalınlığı ve mekanik gereksinimleri kontrol edin.
5251 neden ASTM B209'da yer almıyor?
Ürün standartları seçilmiş alaşımları ve temper durumlarını listeler; yalnızca tescil, dahil edilmeyi garanti etmez. 5251, B209 yerine EN 485 ve AS/NZS 1734'te belirtilmiştir. B209 gerekliyse, 5052 veya 5754 gibi kapsanan bir alaşımı değerlendirin ve ikame onayı alın.
5251 için hangi dolgu teli kullanmalıyım?
5356 yaygın bir seçenektir. Her iki ana metale ve servis gereksinimlerine bağlı olarak 4043 de uygun olabilir. Tam bağlantı için dolgu malzemesi kılavuzunu kontrol edin ve özellikle farklı alaşımlar veya yüksek sıcaklık servisi için prosedür kalifikasyonu yoluyla seçimi doğrulayın.
5251 levha için teslim süresi ve minimum sipariş miktarı nedir?
Düşük minimum sipariş miktarlı özel üretimler mevcuttur; stok kalınlıkları daha hızlı sevk edilir. Tipik teslim süresi kalınlık, genişlik ve temper durumuna bağlı olarak 10–60 gündür ve her sipariş bir MTC ile birlikte sevk edilir.






