什么是2024铝合金挤压型材
2024 铝 挤压工艺将加热后的2024铝合金坯料通过成型模具挤出,制成具有恒定横截面的长型材——棒材、结构型材和空心型材——同时保持该合金的高强度重量比。该工艺将一种富铜、可热处理合金加工成成品定尺材料,供飞机和车辆结构在每公斤刚度至关重要的场合使用。.
挤压只是故事的一半:2024合金出压机时处于软态,必须经过热处理才能达到其额定强度,而且其耐腐蚀性和焊接性能对型材的应用范围设定了严格限制。以下各节将逐步介绍工艺流程、回火态选择以及各种权衡,以便您在选定规格之前判断2024挤压型材是否适合该任务。.
为什么选择2024用于挤压型材
2024合金凭借大多数可挤压合金无法匹敌的强度和抗疲劳性能赢得其地位。铜含量为3.8–4.9%,加上镁和锰完成配比,典型回火态可达到470–483 MPa的抗拉强度和325–345 MPa的屈服强度——在相同型材形式下远高于6061和6082。.
这种强度伴随着三项必须提前规划的成本。第一,2024的可挤压性低于6xxx系:高铜含量使金属更难推动,因此挤压速度更慢,表面缺陷风险更高。第二,热导率仅为约121 W/m·K,比6061-T6低约25%,因此不适合用于散热。第三,耐腐蚀性低,焊接可能导致热影响区开裂,这使装配方式倾向于铆接、粘接或机械紧固。.
挤压工艺逐步详解
挤压从将2024圆铸锭切割至定尺并加热至约400–480°C(750–900°F)开始。这使合金软化到足以流过模具而不撕裂,但仍远低于固溶处理温度。.
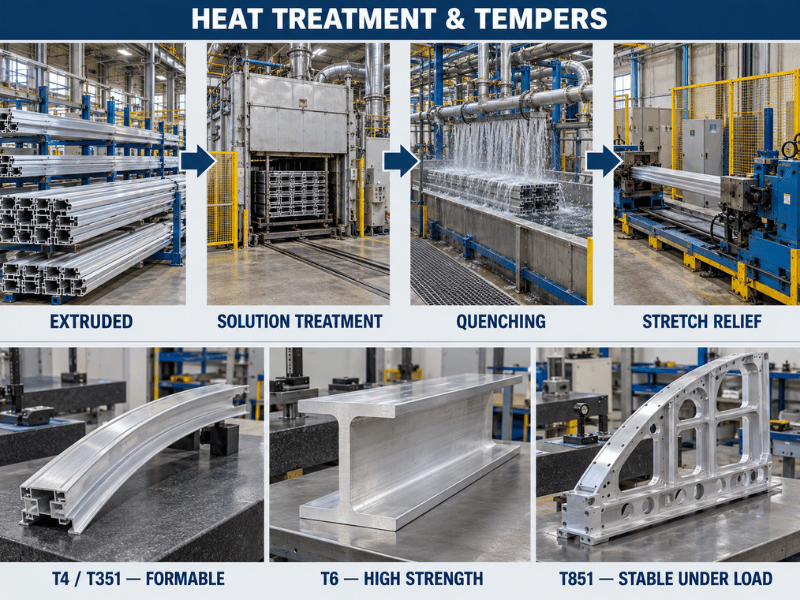
加热后的铸锭装入挤压筒,液压柱塞将其推过模孔。挤出的型材经冷却,通常对T3/T4/T6等时效态采用水淬,然后轻微拉伸以矫直并消除残余应力,最后锯切成定尺。温度、速度和淬火时机都会影响最终晶粒和组织性能,因此为达到航空级产出,这些参数被控制在严格的窗口内。.
正向挤压与反向挤压
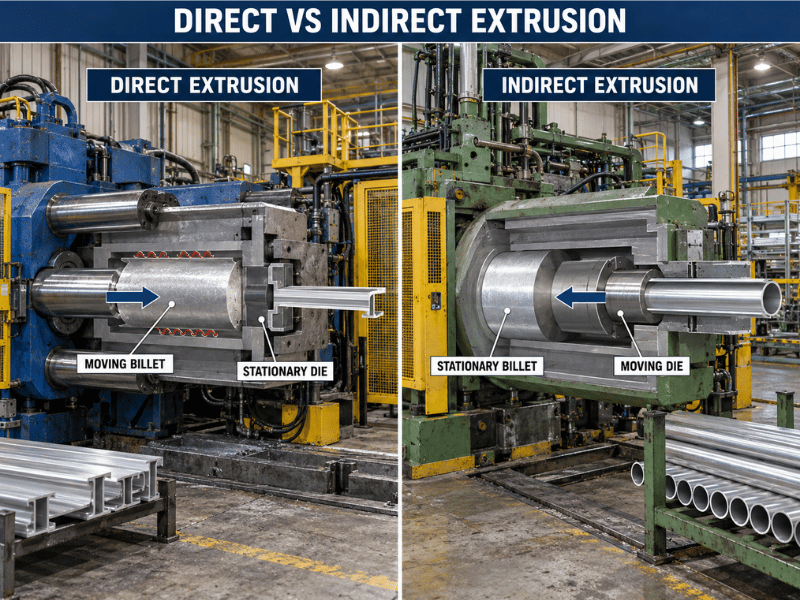
两种挤压机布局主导着铝挤压,区别在于哪个部件运动。在 正向(前进)挤压, 中,柱塞将铸锭推过固定模具;铸锭沿挤压筒全长滑动,因此壁面摩擦增加挤压力,载荷在早期达到峰值,随后随铸锭缩短而下降。在 反向(后退)挤压, 中,铸锭在挤压筒中保持不动,而空心柱塞将模具带入铸锭,因此几乎没有铸锭与挤压筒之间的摩擦。.
| 特点 | 直接挤压 | 间接挤压 |
|---|---|---|
| 钢坯机芯 | 在挤压筒中移动 | 在挤压筒中静止 |
| 模具运动 | 固定式 | 随空心柱塞移动 |
| 摩擦力 | 高(铸锭刮擦筒壁) | 极低(无壁面滑移) |
| 所需力 | 更高 | 约低25–30% |
| 型材长度 | 可实际生产长料 | 受空心柱塞内孔限制 |
| 最适合 | 标准实心型材、长零件 | 薄壁、空心、精细表面 |
反向挤压可获得更好的表面光洁度和更低的残余应力,有利于阳极氧化外观,但空心柱塞限制了截面尺寸并提高了模具成本。正向挤压仍是大多数2024型材的主力工艺,因为它更简单且能处理更长的长度。.
挤压2024的热处理
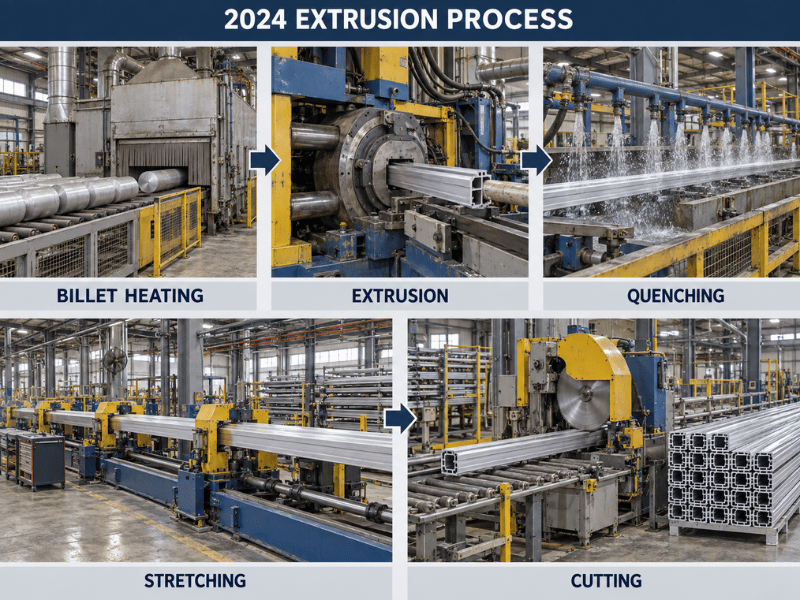
挤压后的2024在热处理前是软的(接近O态)。固溶处理将其加热至约493°C(919°F),使铜和镁溶解为均匀固溶体,然后快速水淬或聚合物淬火将这些元素锁定在位。在约190°C(375°F)进行人工时效,随后析出细小的Al₂Cu颗粒,从而提升强度和硬度。.
常见的挤压回火态有:
- T3 / T4 — 固溶处理后冷加工(T3)或未冷加工(T4),然后自然时效;成形性高,适用于挤压后需弯曲的型材。.
- T351 / T3511 — 固溶处理后通过拉伸消除应力(T3511还进行矫直),自然时效;典型的挤压态结构回火,典型值为470/325 MPa。.
- T6 / T851 — 固溶处理后人工时效(T851还进行拉伸消除应力);更高的屈服强度(约393–400 MPa),用于最大强度零件。.
2024挤压型材的加工
机加工是2024的强项:在标准可加工性标度上约为70%,优于6061,且产生短切屑,对刀具磨损小。CNC铣削和车削可为航空航天和汽车配件保持严格公差。.
焊接是薄弱环节。热影响区(HAZ——焊缝旁边快速加热和冷却的带状区域)容易产生热裂纹,因此熔焊需要2319填充焊丝和谨慎的工艺规程,许多结构件完全避免焊接,转而采用铆接、粘接或螺栓连接。表面处理很重要,因为2024在使用中会腐蚀:阳极氧化(I型铬酸或II型硫酸)或包覆纯铝层可建立保护,粉末涂装为户外零件增加抗崩裂屏障。.
2024挤压型材与6061和7075的对比
| 财产 | 2024(T351/T6) | 6061(T6) | 7075(T6) |
|---|---|---|---|
| 极限抗拉强度(MPa) | 470–483 | 310 | 572 |
| 屈服强度 (MPa) | 325–393 | 276 | 503 |
| 导热系数(瓦/米-千克) | ~121 | 154–167 | ~130 |
| 挤出性 | 中等(较低) | 高 | 低 |
| 耐腐蚀性 | 低 | 良好 | 中等–低 |
| 焊接性 | 差(热影响区开裂) | 良好 | 贫穷 |
| 机械加工性能 | 良好 | 良好 | 公平 |
当强度重量比和疲劳性能优先于耐腐蚀性和焊接性时,选择2024。当需要焊接、散热或经济地挤压复杂薄壁型材时,选择6061。仅当需要峰值强度且可以机加工而非焊接时,选择7075。.
2024挤压型材的应用领域
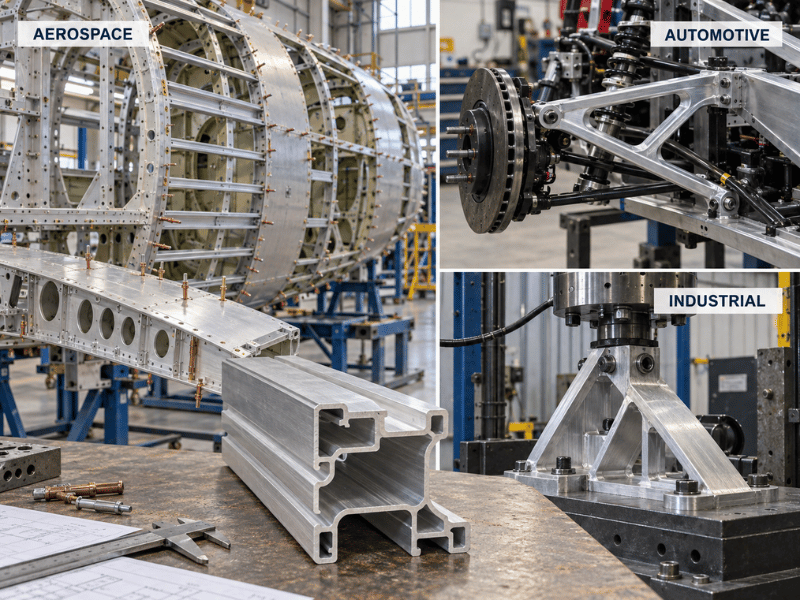
航空航天引领消费:机身桁条、翼梁和翼肋以及蒙皮壁板使用2024挤压型材,因其在低重量下具有疲劳寿命优势。国防和商用机体依靠相同的回火态制造结构框架。.
汽车和轨道交通将2024用于悬挂臂、底盘横梁和卡车车轮,每公斤强度可减轻质量。通用工程将其用于高载荷支架和夹具,这些部件承受反复载荷但处于受保护或涂覆环境中。.
可行/不可行
- 可行 如果该零件需要在长型材中达到450+ MPa强度,且处于低腐蚀环境或包覆/涂层环境中。.
- 可行 如果装配采用铆钉、螺栓或粘合剂,而非熔焊。.
- 可行 如果振动条件下的疲劳寿命比散热更重要。.
- 不可行 如果该截面必须散热(散热器、冷却板)——选择6061或6063,因其导热系数约为150–200 W/m·K。.
- 不可行 如果熔焊是唯一的连接方式且载荷为结构性的——热影响区开裂将成为控制因素。.
- 不可行 如果零件在无保护条件下暴露于盐雾环境——2024的低耐腐蚀性将在无包覆或涂层的情况下导致早期失效。.
优点与局限
| 优点 | 局限性 |
|---|---|
| 可挤压合金中高强度重量比 | 挤压性低于6xxx(速度更慢,易产生缺陷) |
| 优异的疲劳抗力 | 耐腐蚀性低,需要包覆/涂层 |
| 良好的切削加工性(优于6061) | 焊接性差,热影响区热裂纹 |
| 多种回火状态可兼顾成形性与强度 | 导热系数过低,不适合散热器 |
结论
2024铝挤压材可在长等截面型材中提供航空级强度,但前提是必须尊重其局限性:挤压速度比6xxx慢、必须进行热处理、需包覆或涂层以防腐蚀、采用铆钉或紧固件而非焊接。根据用途匹配回火状态——T351/T4用于成形,T6/T851用于最大屈服强度——并避免将其用于散热器和无保护的海洋环境。.
Linsy Aluminum供应2024板材、棒材、管材、线材、卷材、型材和块材,具备内部CNC加工、TIG/MIG焊接、激光切割和表面处理能力,每笔订单附MTC,可应要求提供SGS报告;低MOQ定制挤压通常交期为10–60天。如需确定您的2024挤压材规格——合金、回火状态和截面——请将图纸或需求发送给我们的团队以获取报价。.
常见问题
2024铝可以像6061一样挤压吗?
可以,但挤压性较低:高铜含量需要更慢的挤压速度和更严格的工艺控制,且表面缺陷更易出现。它是一种标准可挤压合金,只是速度和成本不如6xxx系列。.
2024挤压材应指定哪种回火状态?
对于挤压后可能弯曲的结构型材,选用T351或T3511;自然时效足够时选用T4;当需要最高屈服强度(约393–400 MPa)且可机加工而非焊接时,选用T6或T851。.
为什么2024不用于散热器?
其导热系数仅约121 W/m·K,因为铜会散射载热电子,远低于6061-T6(154–167)和6063(200)。对于传热应用,应选择6061、6063或1050/1100。.
2024铝可焊接吗?
熔焊性能差,因为热影响区会开裂。当焊接不可避免时,使用2319填充焊丝并控制工艺规程,但对于结构接头,优选铆钉、粘合剂或机械紧固件。.
2024挤压材与7075相比如何?
7075强度更高(572 MPa极限抗拉强度),但更难挤压和焊接;2024以部分峰值强度换取更好的切削加工性和疲劳寿命。疲劳关键结构选用2024,需要最大静态强度且将进行机加工时选用7075。.
2024挤压材需要腐蚀防护吗?
需要。裸2024容易腐蚀,尤其是在盐雾或工业环境中。阳极氧化、铝包覆(纯铝)或粉末涂装是标准做法,包覆在飞机板材和型材中很常见。.