什么是5356铝合金?
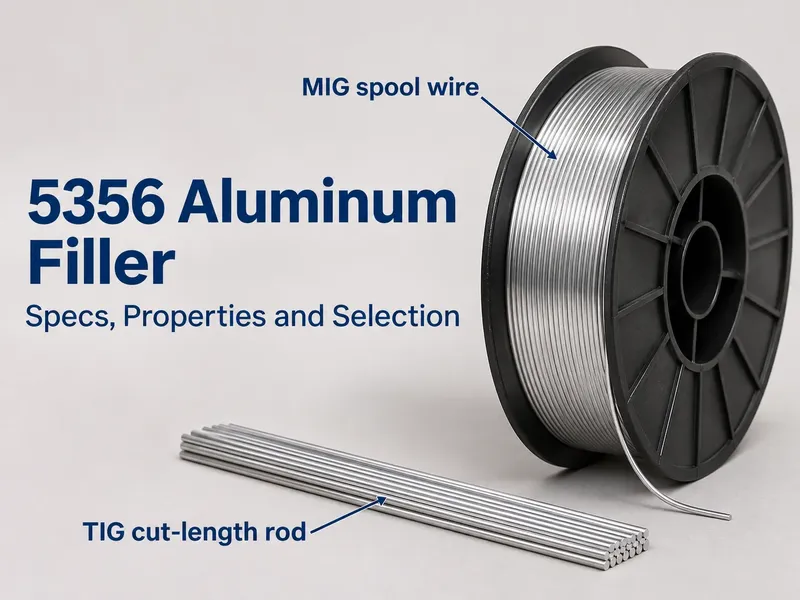
5356是一种铝镁填充合金。它含有约5%的镁,这使其化学成分接近其所设计用于连接的5xxx系列板材和片材合金——5083、5086、5056、5454和5456。.
镁的匹配正是关键所在。当焊接5xxx系母材时,熔池是填充金属与熔化母材的混合物。如果填充金属在化学成分上接近母材,则完成的焊缝性能与零件其余部分一致:相似的强度、相似的腐蚀电位、相似的阳极氧化响应。如果不匹配,焊缝就成为薄弱环节——或者成为腐蚀起始的部位。.
对规范而言一个重要说明:5356注册为变形铝合金,出现在棒材、杆材和线材标准中,但实际上生产的几乎所有5356都用于焊接填充材料。它不是结构级合金。你不会看到5356像5083-H116或5456-H116那样被指定为结构板材。当5356以棒材形式出现时,它是注定要成为或用于制造填充材料的棒材。.
规格与等效牌号
关于“规范”的问题应当从实际的规范编号开始,因为这才是写入WPS和采购订单的内容。.
| 标准 | 名称 |
|---|---|
| AWS A5.10(美国) | ER5356 |
| EN ISO 18273(欧洲) | S Al 5356(AlMg5Cr(A)) |
| DIN 1732(旧版德国标准) | 3.3556 |
| JIS Z 3232(日本) | A5356-WY(焊丝)/ A5356-BY(焊棒) |
| 合金系列 | 5xxx系,Al-Mg,非热处理强化 |
主要填充材料制造商的商用焊丝通常可获得船级社认证——ABS、BV、LR、DNV、TÜV和DB出现在ER5356数据表上。如果您的项目需要船级社认可的消耗品,请按名称索取认证证书,而不要假设库存焊丝带有该认证。.
化学成分
以下成分限值为AWS A5.10 / EN ISO 18273对裸实心焊丝的规定值。.
| 要素 | 重量 % |
|---|---|
| 硅 (Si) | 最大 0.25 |
| 铁(Fe) | 0.40(上限) |
| 铜 (Cu) | 最大 0.10 |
| 锰 (Mn) | 0.05 - 0.20 |
| 镁(Mg) | 4.5 - 5.5 |
| 铬 (Cr) | 0.05 - 0.20 |
| 锌 (Zn) | 最大 0.10 |
| 钛 (Ti) | 0.06 - 0.20 |
| 铍(Be) | 最大0.0003 |
| 其他元素,单项/总计 | 0.05 / 0.15 |
| 铝 (Al) | 平衡 |
有两种元素值得仔细关注。. 镁含量4.5–5.5% 是使5356成为高镁母材良好匹配的原因——同时也是本指南后文讨论的温度限制的成因。. 钛含量0.06–0.20% 是有意添加的:它细化焊缝的凝固晶粒组织并降低热裂纹敏感性。.
硅含量上限0.25%同样是有意设定的。保持低硅含量可限制当5356被含硅母材稀释时Mg₂Si的形成。.
填充合金的部分物理性能。这些是焊丝制造商数据——AWS A5.10并未规定这些参数:
| 财产 | 价值 |
|---|---|
| 密度 | 2.68 克/立方厘米 |
| 熔化范围 | 575 – 633 °C |
| 导热性 | ~120 W/m·K |
| 导电性 | ~29 % IACS |
产品形式、直径和包装
填充焊丝按 直径和包装, 来指定,而非按H态。AWS A5.10和EN ISO 18273控制成分、直径公差和表面状态;用于变形产品的应变硬化状态(H22、H32、H18等)不作为填充材料分类出现。“5356-H32” designation仅描述拉拔态硬度——不具有规范意义。.
真正影响工艺的是焊丝的拉拔状态。MIG焊丝通常以硬拉状态供应,这是有益的:5356比硅系填充材料更硬挺,这种柱强度正是它在MIG焊枪中送丝比ER4043更可靠的原因。较软的焊丝会在导管中弯曲并在驱动轮处缠结。.
典型商用规格:
| 过程 | 直径 | 标准包装 |
|---|---|---|
| MIG (GMAW) | 0.8、1.0、1.2、1.6 mm | 7 kg盘;0.5 kg小盘 |
| 氩弧焊(GTAW) | 1.6、2.0、2.4、3.2 mm | 定尺长度,通常1000 mm,2 kg管装 |
直径选择取决于截面厚度和熔敷效率:0.8–1.0 mm用于薄板和短路过渡,1.2 mm为通用规格,1.6 mm及以上用于厚板和喷射过渡。.
焊态力学性能
这些是熔敷填充金属的典型全焊缝金属值,而非接头的值。实际接头强度取决于母材、稀释率、接头设计和工艺规程。.
| 财产 | ER5356 | ER4043 |
|---|---|---|
| 抗拉强度,典型值 | 250 – 300 MPa | 165 – 200 MPa |
| 抗拉强度,AWS A5.10最小值 | 240 兆帕 | 165 兆帕 |
| 屈服强度,典型值 | 120 – 145 MPa | 55 – 90 MPa |
| 屈服强度,AWS A5.10最小值 | 未说明 | 未说明 |
| 伸长率,典型值 | 18 – 25% | 12 – 20% |
| 剪切强度,近似值 | 170 – 190 MPa | 110 – 130 MPa |
2021版AWS A5.10引入了ER5356的最低抗拉强度要求——240 MPa。屈服强度和伸长率经测试并在证书上报告,但不具有分类最小值,因此应将这些数据视为焊丝制造商的典型值而非规范下限。.
近似剪切值约为抗拉强度的60–65%,仅应作为参考指标。对于结构接头,应按适用规范中的许用应力进行设计——美国铝结构采用AWS D1.2,或采用相关EN标准或船级社规范。.
核心结论是:5356焊丝的焊态抗拉强度比4043高出约50%。这正是它成为5xxx系铝合金默认结构焊丝的原因。.
为什么5356与5xxx母材匹配
三种机制,按其对焊接质量的决定频率排序。.
耐腐蚀兼容性。. 焊缝金属与母材处于同一电解液中。若二者的腐蚀电位不同,其中一方将成为阳极并优先腐蚀。用镁含量匹配的焊丝填充高镁板材(如 5083-H321 ),可使焊缝区的电位接近母材,从而避免接头成为固有的腐蚀薄弱点。.
避免脆性金属间化合物。. 含硅焊丝稀释进入高镁母材后,会在焊缝金属中形成Mg₂Si。数量较多时会降低延性并使接头脆化。5356的低硅上限正是为了防止这种情况。.
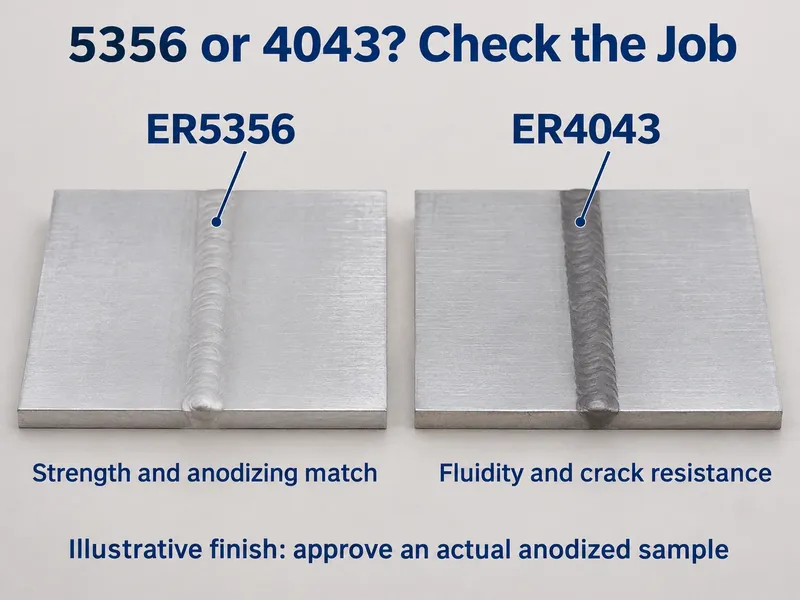
阳极氧化一致性。. 富镁焊缝经阳极氧化后呈浅色、近白色表面,与5xxx母材接近。含硅焊丝则变为深灰色至黑色。当外观作为规格要求时,仅此一项即可决定焊丝选择。.
5356 vs 4043:如何选择
这是铝材加工中最常见的焊丝选择决策。该决策中含硅焊丝一侧的内容请参阅我们的 4043焊丝指南.
| 系数 | ER5356 | ER4043 |
|---|---|---|
| 焊丝体系 | Al-5%Mg | Al-5%Si |
| 最佳匹配母材 | Mg含量>3%的5xxx系(5083、5086、5456、5056) | 6xxx系(6061、6063)、铸件(A356、319) |
| 焊态抗拉强度 | 250 – 300 MPa | 165 – 200 MPa |
| 剪切强度 | 更高 | 较低 |
| 抗热裂性 | 良好 | 更优 |
| 熔池流动性 | 较低——5356润湿性不如4043 | 较高,焊缝控制更容易 |
| 凝固温度区间 | 较宽 | 较窄,因此开裂倾向更小 |
| 阳极氧化颜色 | 浅色,与5xxx母材匹配 | 深灰色至黑色 |
| 与5xxx的海洋腐蚀匹配性 | 良好 | 差——应避免 |
| 持续服役温度高于65 °C | 否 | 是 |
工作准则:焊丝镁含量应与母材匹配。高镁母材、常温服役→5356。6xxx母材→4043或5356,取决于抗裂性还是阳极氧化外观更重要。铸件→4043。持续高温→4043,或更好的选择是低镁5xxx焊丝。.
关于海洋应用的一点注意事项。人们所描述的失效模式——4043焊缝在5xxx船体上优先腐蚀——是真实存在的,且在造船领域有充分文献记载,但该电偶的极性取决于具体的稀释程度,不应作为普遍规律来陈述。安全且站得住脚的表述是:电化学失配使焊缝区成为盐水中可能的腐蚀攻击部位,这足以构成避免使用的理由。.
其他5xxx焊丝:5183、5556和5554
5356是通用型选择,但不是唯一选择。焊接高镁板材时,以下三种也经常被考虑。.
| 填料 | Mg % | Mn % | 适用场景 |
|---|---|---|---|
| ER5356 | 4.5 - 5.5 | 0.05 - 0.20 | 5xxx母材的默认选择;强度、送丝性和表面质量的综合表现最佳 |
| ER5183 | 4.3 – 5.2 | 0.50 – 1.00 | 5083及类似高强度海洋板材,且WPS要求含锰焊丝时 |
| ER5556 | 4.7 - 5.5 | 0.50 – 1.00 | 强度最高的5xxx焊丝;指定用于5456及重型高镁焊接结构 |
| ER5554 | 2.4 – 3.0 | 0.50 – 1.00 | 持续服役温度高于65 °C ——镁含量保持在3%的应力腐蚀开裂阈值以下 |
ER5554的代价是强度。它被刻意设计为强度较低,这是将镁含量保持在阈值以下所付出的代价——而正是这一阈值使其他三种焊丝不适用于高温服役环境。.
ER4943是一种较新的铝-硅-镁焊丝,值得了解。它是4043的改进型,旨在提高焊态强度的同时保持4043级别的抗裂性,正越来越多地被指定用于6xxx系产品的焊接生产。其阳极氧化后的颜色匹配不如5356可预测,因此若外观重要,应进行测试。.
65 °C限制:应力腐蚀开裂
这是最容易让人忽视的限制条件,也是在任何5356焊丝规格中应首先核查的一项。.
任何镁含量超过3%的铝合金都容易发生应力腐蚀开裂。这包括5083和5086等5xxx系母材——也包括几乎所有常见的5xxx系填充金属: 5356、5183和5556均超过该阈值。.
必须同时满足四个条件:
- 合金中镁含量至少为3%。.
- 存在拉应力。焊缝残余应力几乎总是足以满足此条件。.
- 存在电解质——例如盐水。.
- 接头在约65 °C(150 °F)以上保持足够长时间,使微观组织发生敏化。.
这些条件不需要同时发生。一旦接头经历过高温,β相(Al₃Mg₂)已在晶界析出,微观组织即已敏化。之后降温并不能逆转这一过程——在应力和电解质存在的条件下,开裂仍可能发生。.
实际后果:
- 对于连续运行温度高于65 °C的部件,不要指定使用ER5356。发动机支架、热交换器、排气附近部件和高温工艺管道均属于此类别。.
- 如果需要在高温环境下使用5xxx系填充金属,请使用 ER5554 ——其配方设计使镁含量保持在3%以下。接受较低的强度。.
- 对于高温服役的6xxx系合金,ER4043通常是更好的选择。.
- 这同样适用于母材。诸如5083或5456等高镁板材,无论采用何种焊接材料,都不应在65 °C以上使用。.
这里有一个值得特别指出的陷阱,因为很容易踩进去。. 选择5454正是因为它能耐高温服役。. 如果用ER5356焊接 5454 然后将其投入高温服役环境,填充金属会重新引入母材原本要避免的问题。对于设计用于高温运行的5454容器或储罐,应指定使用ER5554。.
焊接对母材的影响
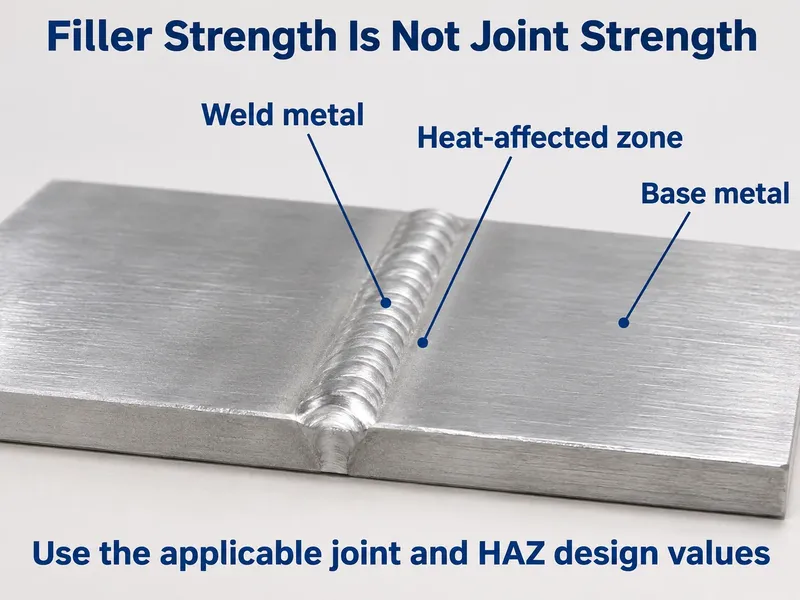
填充金属的强度只是接头的一半。另一半是电弧对母材的作用,而对于不可热处理的5xxx系合金,这会造成实际的强度损失。.
焊接5xxx系接头的热影响区实际上是退火状态。应变硬化态——H116、H321、H32——在热影响区失去其加工硬化效果,且由于该合金不可热处理,这种强度无法通过焊后热处理恢复。5083-H116板材在ASTM B928下的规定最小屈服强度为215 MPa(典型值为228 MPa);在热影响区,屈服强度降至接近退火态数值,损失约35–45%。.
设计时应相应处理:热影响区应采用AWS D1.2(或适用规范)中的退火态许用应力,而非母材的时效态数值。同样的原则适用于6061-T6,尽管填充金属选择不同,其热影响区也会过时效软化。.
实用焊接注意事项
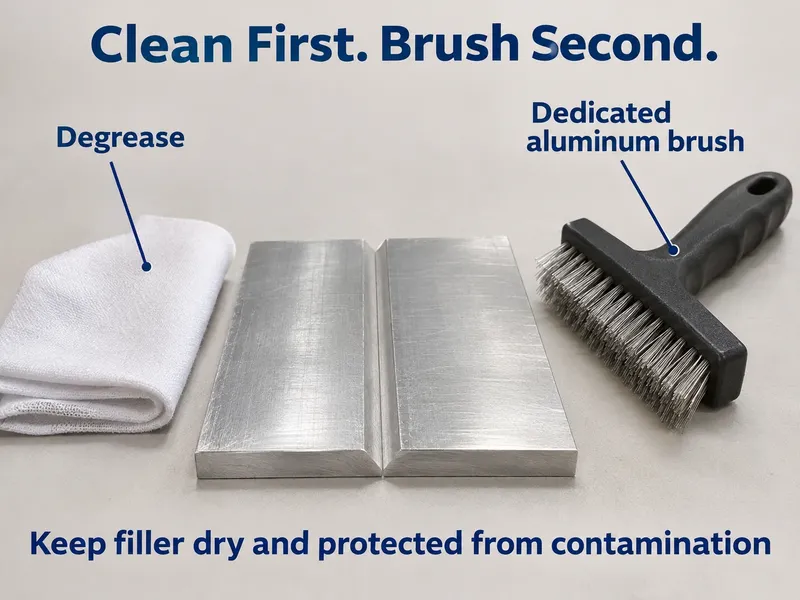
车间现场大多数5356的问题都是送丝和清洁度问题,而非冶金问题。.
| 项目 | 建议 |
|---|---|
| 保护气体 | 大多数工作使用100%氩气;较厚截面使用氩/氦混合气 |
| 极性 | MIG:直流反接(DCEP)。TIG:交流(AC) |
| 驱动轮 | 使用专为铝材设计的U形槽驱动轮——V形槽会使软质焊丝变形 |
| 导管 | 使用清洁的特氟龙或尼龙导管,尺寸适配铝焊丝 |
| 导电嘴 | 使用标有铝材专用的大孔径导电嘴;减少回烧 |
| 焊枪电缆 | 保持短且尽可能平直 |
| 清洁 | 先脱脂,然后用专用于铝材的不锈钢刷进行刷洗 |
| 操作技巧 | 采用直线焊道或紧密的步进-停顿手法;5356的润湿性不如4043,因此避免大幅摆动 |
| 弧坑 | 始终填满弧坑以避免弧坑裂纹 |
| 存储 | 保持干燥并密封在原包装中;铝焊丝容易吸潮和表面污染 |
ER5356的电导率高于钢焊丝,因此回烧至导电嘴是常见问题。使用大孔径导电嘴和清洁导管可解决大部分问题。.
阳极氧化与外观
如果零件需要阳极氧化处理,5356通常是正确的填充金属,而4043通常是错误的选择。5356焊道阳极氧化后呈浅色、略带灰色的表面,与5xxx系母材接近。4043焊道则变为深灰色至接近黑色,因为焊缝金属中的硅无法像周围铝材那样进行阳极氧化。.
对于图纸要求颜色匹配的建筑或装饰性工作,不要仅依赖一般规则。用实际填充金属批次在实际阳极氧化生产线上运行试片,并在生产前确认样品。.
通过/不通过:何时指定5356
选用 — 在以下情况下指定5356:
- 母材为镁含量超过3%的5xxx合金——5083、5086、5056、5456——且使用温度低于65 °C。.
- 接头接触海水或海洋大气环境,且焊缝区域不得成为腐蚀部位。.
- 零件将进行阳极氧化处理,焊缝必须与母材匹配。.
- 焊态强度或抗剪强度是设计驱动因素,而4043无法达到要求。.
- 工艺为MIG,送丝性能至关重要——5356比更软的硅基焊丝送丝更可靠。.
禁用 — 在以下情况下不得使用5356:
- 组件持续运行温度高于65 °C。改用ER5554或ER4043。.
- 母材为高硅铸件,如A356、356或319。ER4043是标准的修复焊丝,其硅含量可抑制铸件中的热裂纹。.
- 您正在进行大批量6xxx生产,熔池流动性和抗裂性比强度或阳极氧化性能更为重要。ER4043或ER4943更为适合。.
- 焊道外观优先于强度——4043焊道更光滑、更光亮。.
- 有人试图将5356指定为结构板材、薄板或棒材。它是焊丝;母材的选择是独立的工程决策。.
5356的应用场景
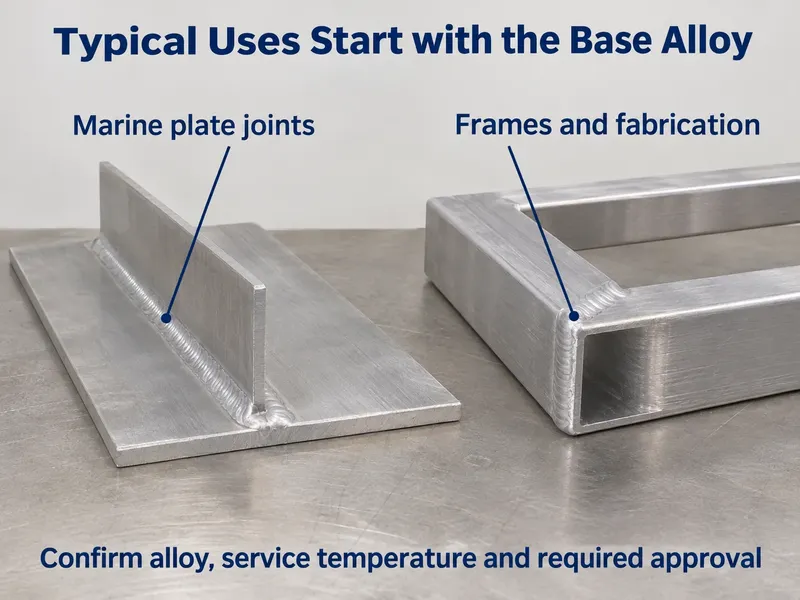
| 行业领域 | 典型接头 |
|---|---|
| 海运 | 船体外板、甲板、上层建筑、燃油舱和水舱、舷梯 |
| 公路和铁路运输 | 卡车挂车、罐车车身、底盘和车架焊缝、铁路车体 |
| 结构制造 | 框架、脚手架、平台、常温储罐 |
| 汽车和自行车 | 车架、支架、防滚结构 |
| 压力设备 | 5083和5086制容器及储罐,常温运行 |
注意压力设备的限定条件。常温使用的5083容器是5356的正常应用场景。用于高温服务的5454容器则不是——那种情况需要ER5554。.
本表中的每个接头均使用5356铝焊丝焊接,按MIG卷盘供货或按TIG定尺切断供货。.
优点与局限性一览
| 优点 | 局限性 |
|---|---|
| 镁含量与5xxx母材匹配 | 不适用于65 °C以上的持续服役(应力腐蚀开裂风险) |
| 焊态抗拉强度比4043高约50% | 流动性和润湿窗口均低于硅基焊丝 |
| 在海洋环境中与5xxx母材的耐蚀性匹配 | 不适用于高硅铸件 |
| 阳极氧化后呈浅色表面,与母材匹配 | 比钢焊丝更容易回烧;需要铝专用设置 |
| 焊丝较硬,通过MIG焊枪送丝更顺畅 | 焊道外观不如4043光滑 |
结论
5356是5xxx铝合金的默认焊丝,原因在于化学成分:镁含量为4.5–5.5%时,它与所连接板材的匹配程度足以使焊缝在强度、耐蚀性和阳极氧化处理方面表现得与结构其余部分一致。这种镁含量的代价是严格的服役温度上限。高于约65 °C时,接头变得对应力腐蚀开裂敏感,唯一的解决办法是改用低镁焊丝(如ER5554)或改用硅基焊丝。先解决温度问题再解决强度问题,其余选型便迎刃而解。.
我们供应5356 MIG卷盘焊丝和TIG定尺焊条,直径和包装满足您的工艺需求,并对任何ER5554更为安全的作业进行标注提示。.
请提供母材合金、截面厚度、工艺和使用温度,我们将在您编写WPS之前确认焊丝选型。.
常见问题
5356和4043填充材料有什么区别?
5356是用于5xxx母材的5%镁焊丝。4043是用于6xxx合金和铸件的5%硅焊丝。.
- 实力 — 5356的焊态抗拉强度约高50%。.
- 耐腐蚀性 — 5356与5xxx母材匹配,而4043不匹配。.
- 阳极氧化 — 5356保持浅色;4043会变暗。.
- 流畅性 — 4043在6061上润湿性更好、裂纹更少。.
5356焊缝的最高使用温度是多少?
以65 °C(150 °F)作为连续使用的标准上限。.
高于65 °C时,镁含量超过3%的合金——包括5356、5183和5556——会发生敏化,在盐水中承受应力时可能开裂。高温服役请指定ER5554,其镁含量保持在3%以下。.
5356适用于船舶焊接吗?
是的。它是5xxx海洋工程的标准焊丝。.
5083和5086船体、甲板、储罐和上层建筑依赖它,因为镁含量匹配使焊缝区域的腐蚀电位接近母材。唯一的例外是高温服役:高于65 °C时,改用ER5554。.
5356焊丝的最低起订量是多少,能否提供检测证书?
可提供低起订量生产,每笔订单均附带工厂检测证书。.
- 库存尺寸 — 标准直径从库存发货。.
- 非标准 — 定制直径和卷轴重量需10–60天。.
- 文件 — 默认提供MTC;可根据要求提供SGS成分或力学报告。.