Qu'est-ce que l'aluminium 5356 ?
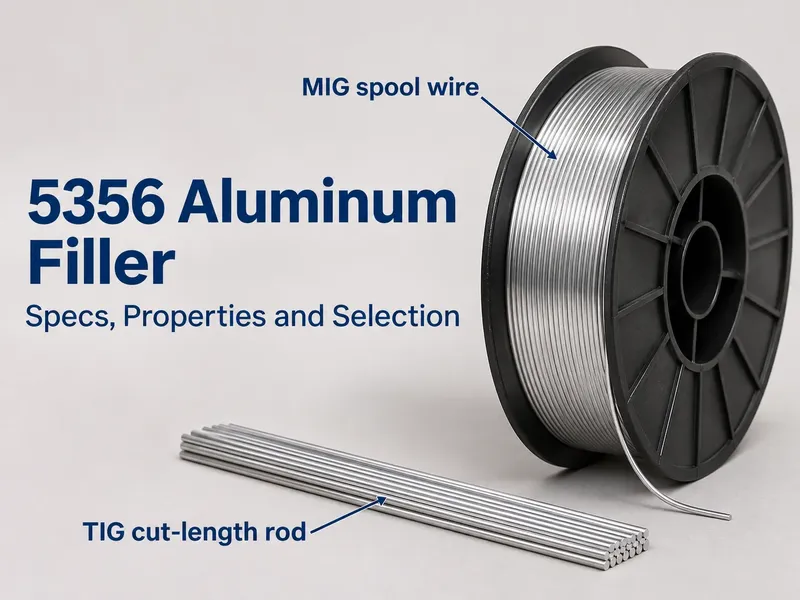
Le 5356 est un alliage d'apport aluminium-magnésium. Il contient environ 5% de magnésium, ce qui rapproche sa composition chimique des alliages de plaque et de tôle de la série 5xxx qu'il est conçu pour assembler — 5083, 5086, 5056, 5454 et 5456.
Cette correspondance en magnésium est tout l'intérêt. Lorsque vous soudez un métal de base 5xxx, le bain de fusion est un mélange de métal d'apport et de métal parent fondu. Si le métal d'apport est chimiquement proche du métal parent, la soudure finie se comporte comme le reste de la pièce : résistance similaire, potentiel de corrosion similaire, réponse similaire à l'anodisation. Dans le cas contraire, la soudure devient le point faible — ou le site où la corrosion commence.
Une clarification importante pour la spécification : le 5356 est enregistré comme alliage corroyé et figure dans les normes relatives aux baguettes, barres et fils, mais en pratique la quasi-totalité du 5356 produit est destinée au métal d'apport de soudage. Ce n'est pas une nuance structurelle. Vous ne verrez pas le 5356 spécifié comme plaque structurelle de la même manière que le 5083-H116 ou le 5456-H116. Lorsque le 5356 apparaît sous forme de barre, il s'agit de barres destinées à devenir ou à alimenter du métal d'apport.
Spécifications et désignations équivalentes
Une question sur les “ spécifications ” doit commencer par les numéros de spécification réels, car ce sont eux qui figurent sur un WPS et un bon de commande.
| Standard | Désignation |
|---|---|
| AWS A5.10 (États-Unis) | ER5356 |
| EN ISO 18273 (Europe) | S Al 5356 (AlMg5Cr(A)) |
| DIN 1732 (allemande, héritée) | 3.3556 |
| JIS Z 3232 (Japon) | A5356-WY (fil) / A5356-BY (baguette) |
| Famille d'alliages | 5xxx, Al-Mg, non traitable thermiquement |
Les approbations des sociétés de classification sont couramment disponibles sur le fil commercial des principaux fabricants de métaux d'apport — ABS, BV, LR, DNV, TÜV et DB figurent sur les fiches techniques de l'ER5356. Si votre projet exige un consommable approuvé par une société de classification, demandez le certificat d'approbation par son nom plutôt que de supposer que le fil en stock en dispose.
Composition chimique
Les limites de composition ci-dessous sont les valeurs AWS A5.10 / EN ISO 18273 pour le fil plein nu.
| Élément | Poids % |
|---|---|
| Silicium (Si) | 0,25 max |
| Fer (Fe) | 0,40 max |
| Cuivre (Cu) | 0,10 max |
| Manganèse (Mn) | 0.05 - 0.20 |
| Magnésium (Mg) | 4.5 - 5.5 |
| Chrome (Cr) | 0.05 - 0.20 |
| Zinc (Zn) | 0,10 max |
| Titane (Ti) | 0.06 - 0.20 |
| Béryllium (Be) | 0,0003 max |
| Autres, chacun / total | 0.05 / 0.15 |
| Aluminium (Al) | Équilibre |
Deux éléments méritent une lecture attentive. Le magnésium à 4,5–5,5% est ce qui fait du 5356 un bon choix pour les métaux de base à haute teneur en magnésium — et c'est aussi ce qui crée la limite de température discutée plus loin dans ce guide. Le titane à 0,06–0,20% est un ajout délibéré : il affine la structure granulaire de solidification du cordon de soudure et réduit la sensibilité à la fissuration à chaud.
La limite du silicium à 0,25% est tout aussi délibérée. Maintenir le silicium à un faible niveau limite la formation de Mg₂Si lorsque le 5356 est dilué par un métal de base contenant du silicium.
Propriétés physiques sélectionnées de l'alliage d'apport. Ce sont des données de fabricant de fil — l'AWS A5.10 ne les spécifie pas :
| Propriété | Valeur |
|---|---|
| Densité | 2,68 g/cm³ |
| Intervalle de fusion | 575 – 633 °C |
| Conductivité thermique | ~120 W/m·K |
| Conductivité électrique | ~29 % IACS |
Formes de produit, diamètres et conditionnement
Le fil d'apport est spécifié par diamètre et conditionnement, et non par la trempe H. L'AWS A5.10 et l'EN ISO 18273 contrôlent la composition, la tolérance de diamètre et l'état de surface ; les trempes écrouies utilisées pour les produits corroyés (H22, H32, H18, etc.) n'apparaissent pas comme classifications de métal d'apport. Une désignation “ 5356-H32 ” ne décrit que la dureté à l'état étiré — elle n'a aucune signification normative.
Ce qui affecte réellement votre procédé, c'est l'état étiré du fil. Le fil MIG est normalement fourni écroui, et c'est bénéfique : le 5356 est plus rigide que les métaux d'apport au silicium, et cette rigidité de colonne est la raison pour laquelle il s'alimente plus fiablement dans un pistolet MIG que l'ER4043. Un fil plus mou flambe dans la gaine et forme des nids d'oiseau au niveau des galets d'entraînement.
Tailles commerciales typiques :
| Processus | Diamètres | Conditionnement standard |
|---|---|---|
| MIG (GMAW) | 0,8 ; 1,0 ; 1,2 ; 1,6 mm | Bobines de 7 kg ; mini-bobines de 0,5 kg |
| TIG (GTAW) | 1,6 ; 2,0 ; 2,4 ; 3,2 mm | Longueurs coupées, généralement 1000 mm, en tubes de 2 kg |
Le choix du diamètre dépend de l'épaisseur de la section et du taux de dépôt : 0,8–1,0 mm pour les tôles minces et le transfert par court-circuit, 1,2 mm comme dimension polyvalente, 1,6 mm et plus pour les plaques épaisses et le transfert par pulvérisation.
Propriétés mécaniques à l'état brut de soudage
Ce sont des valeurs typiques de métal tout-soudé pour le métal d'apport déposé, et non pour le joint fini. La résistance réelle du joint dépend du métal de base, de la dilution, de la conception du joint et du mode opératoire.
| Propriété | ER5356 | ER4043 |
|---|---|---|
| Résistance à la traction, typique | 250 – 300 MPa | 165 – 200 MPa |
| Résistance à la traction, minimum AWS A5.10 | 240 MPa | 165 MPa |
| Limite d'élasticité, typique | 120 – 145 MPa | 55 – 90 MPa |
| Limite d'élasticité, minimum AWS A5.10 | Non spécifié | Non spécifié |
| Allongement, typique | 18 – 25% | 12 – 20% |
| Résistance au cisaillement, approximative | 170 – 190 MPa | 110 – 130 MPa |
L'édition 2021 de l'AWS A5.10 a introduit une exigence minimale de résistance à la traction pour l'ER5356 — 240 MPa. La limite d'élasticité et l'allongement sont testés et reportés sur le certificat mais ne portent aucun minimum de classification ; lisez donc ces chiffres comme des valeurs typiques de fabricant de fil plutôt que comme un plancher normatif.
Les valeurs de cisaillement approximatives sont dérivées à environ 60–65 % de la résistance à la traction et doivent être considérées comme indicatives uniquement. Pour un assemblage structurel, concevoir selon les contraintes admissibles du code applicable — AWS D1.2 pour les structures en aluminium aux États-Unis, ou la norme EN ou la règle de société de classification pertinente.
Le point principal est que le 5356 offre environ 50 % de résistance à la traction à l'état soudé en plus par rapport au 4043. C'est la raison pour laquelle il constitue le métal d'apport structurel par défaut pour les travaux sur 5xxx.
Pourquoi le 5356 correspond aux métaux de base 5xxx
Trois mécanismes, par ordre de fréquence à laquelle ils déterminent le résultat.
Compatibilité à la corrosion. Le cordon de soudure et la tôle mère se trouvent dans le même électrolyte. Si leurs potentiels de corrosion diffèrent, l'un devient l'anode et se corrode préférentiellement. Remplir une tôle à haute teneur en magnésium telle que 5083-H321 avec un métal d'apport à teneur en magnésium adaptée maintient la zone soudée proche du métal de base en termes de potentiel, de sorte que l'assemblage ne devienne pas un site de corrosion intégré.
Éviter les intermétalliques fragiles. Un métal d'apport contenant du silicium dilué dans un métal de base à haute teneur en magnésium forme du Mg₂Si dans le métal fondu. En quantité, cela réduit la ductilité et rend l'assemblage fragile. La limite basse en silicium du 5356 est précisément là pour éviter cela.
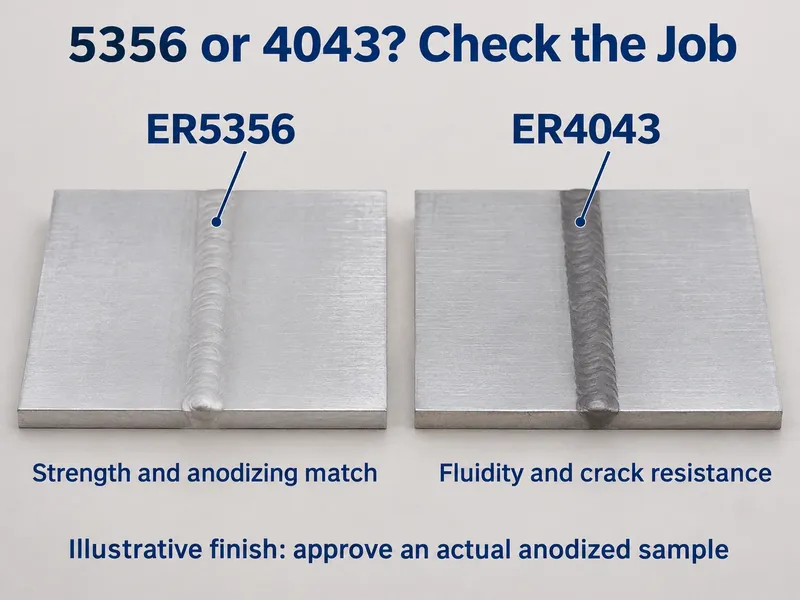
Homogénéité de l'anodisation. Un cordon riche en magnésium s'anodise en une finition claire, presque blanche, proche de la tôle mère 5xxx. Les métaux d'apport au silicium deviennent gris foncé à noir. Lorsque l'apparence constitue une ligne de spécification, cela détermine à lui seul le choix du métal d'apport.
5356 vs 4043 : comment choisir
Il s'agit de la décision de métal d'apport la plus courante en fabrication d'aluminium. Le volet silicium de la même décision est traité dans notre guide du métal d'apport 4043.
| Facteur | ER5356 | ER4043 |
|---|---|---|
| Système de métal d'apport | Al-5 % Mg | Al-5 % Si |
| Métaux de base les mieux adaptés | 5xxx avec >3 % Mg (5083, 5086, 5456, 5056) | 6xxx (6061, 6063), pièces moulées (A356, 319) |
| Résistance à la traction à l'état soudé | 250 – 300 MPa | 165 – 200 MPa |
| Résistance au cisaillement | Plus élevé | Plus bas |
| Résistance à la fissuration à chaud | Bon | Meilleur |
| Fluidité du bain de fusion | Plus faible — le 5356 mouille moins facilement | Plus élevée, contrôle du cordon plus facile |
| Plage de solidification | Plus large | Plus étroite, ce qui explique qu'il fissure moins |
| Couleur après anodisation | Claire, correspond à la tôle mère 5xxx | Gris foncé à noir |
| Compatibilité de corrosion marine avec les 5xxx | Bon | Mauvaise — à éviter |
| Service continu au-dessus de 65 °C | Non | Oui |
La règle pratique : adapter la teneur en magnésium du métal d'apport au métal de base. Métal de base à haute teneur en magnésium, service à température ambiante → 5356. Métal de base 6xxx → 4043 ou 5356 selon que la résistance à la fissuration ou l'anodisation importe davantage. Pièces moulées → 4043. Chaleur continue → 4043, ou mieux, un métal d'apport 5xxx à faible teneur en magnésium.
Une mise en garde concernant le cas marin. Le mode de défaillance décrit — une soudure 4043 se corrodant préférentiellement sur une coque 5xxx — est réel et bien documenté dans la construction navale, mais la polarité de ce couple dépend de la dilution exacte et ne doit pas être énoncée comme une règle universelle. L'affirmation sûre et défendable est que le déséquilibre électrochimique fait de la zone soudée le site d'attaque probable en eau salée, et cela suffit à justifier de l'éviter.
Autres métaux d'apport 5xxx : 5183, 5556 et 5554
Le 5356 est l'option polyvalente, pas la seule. Lorsque vous soudez une tôle à haute teneur en magnésium, ces trois-là reviennent régulièrement.
| Remplisseur | Mg % | Mn % | L'utiliser lorsque |
|---|---|---|---|
| ER5356 | 4.5 - 5.5 | 0.05 - 0.20 | Par défaut pour les métaux de base 5xxx ; meilleure combinaison de résistance, d'aptitude au dévidage et de finition |
| ER5183 | 4.3 – 5.2 | 0.50 – 1.00 | 5083 et tôles marines à haute résistance similaires où le DMOS exige un métal d'apport contenant du manganèse |
| ER5556 | 4.7 - 5.5 | 0.50 – 1.00 | Métal d'apport 5xxx de plus haute résistance ; spécifié pour le 5456 et les assemblages soudés lourds à haute teneur en Mg |
| ER5554 | 2.4 – 3.0 | 0.50 – 1.00 | Service continu au-dessus de 65 °C — le magnésium reste sous le seuil de 3 % pour la CSC |
Le compromis avec le ER5554 est la résistance. Il est délibérément plus faible, ce qui est le prix à payer pour rester sous le seuil de magnésium qui rend les trois autres inadaptés au service à chaud.
Le ER4943 est un métal d'apport aluminium-silicium-magnésium plus récent qu'il vaut la peine de connaître. Il s'agit d'une modification du 4043 développée pour une résistance à l'état soudé plus élevée tout en conservant la résistance à la fissuration du niveau 4043, et il est de plus en plus spécifié pour la soudure de production de 6xxx. La correspondance de couleur après anodisation peut être moins prévisible qu'avec le 5356, aussi testez-le si l'apparence importe.
La limite de 65 °C : fissuration par corrosion sous contrainte
C'est la limitation qui surprend les gens, et c'est celle qui devrait être vérifiée en premier sur toute spécification de 5356.
Tout alliage d'aluminium contenant plus de 3% de magnésium est susceptible à la corrosion sous contrainte. Cela inclut les métaux de base de la série 5xxx tels que le 5083 et le 5086 — et cela inclut presque tous les fils d'apport courants de la série 5xxx : 5356, 5183 et 5556 dépassent tous le seuil.
Quatre conditions doivent être réunies :
- L'alliage contient au moins 3% de magnésium.
- Une contrainte de traction est présente. La contrainte résiduelle de soudage suffit presque toujours.
- Un électrolyte est disponible — l'eau salée, par exemple.
- Le joint a été maintenu au-dessus d'environ 65 °C (150 °F) suffisamment longtemps pour que la microstructure se sensibilise.
Elles ne doivent pas toutes se produire en même temps. Une fois que le joint a été exposé à une température élevée, la phase β (Al₃Mg₂) a précipité le long des joints de grains et la microstructure est sensibilisée. L'abaissement ultérieur de la température ne l'annule pas — en présence de contrainte et d'un électrolyte, la fissuration peut toujours se produire.
Les conséquences pratiques :
- Ne spécifiez pas l'ER5356 pour les composants fonctionnant en continu au-dessus de 65 °C. Les supports de moteur, les échangeurs de chaleur, les pièces adjacentes à l'échappement et les conduites de process chaudes entrent dans cette catégorie.
- Si vous avez besoin d'un fil d'apport 5xxx à température élevée, utilisez ER5554 — il est formulé pour rester sous 3% de magnésium. Acceptez la résistance inférieure.
- Pour les alliages 6xxx en service à température élevée, l'ER4043 est généralement la meilleure réponse.
- Cela s'applique également au métal de base. Les tôles à haute teneur en magnésium telles que le 5083 ou le 5456 ne doivent pas être utilisées au-dessus de 65 °C, quel que soit le fil d'apport utilisé pour le soudage.
Il existe un piège spécifique ici qui mérite d'être nommé car il est facile d'y tomber. Le 5454 est choisi précisément parce qu'il tolère un service à température élevée. Si vous soudez 5454 avec de l'ER5356 puis le mettez en service à chaud, le fil d'apport réintroduit le problème que le métal de base avait été choisi pour éviter. Pour les récipients ou réservoirs en 5454 conçus pour fonctionner à chaud, spécifiez l'ER5554.
Ce que le soudage fait au métal de base
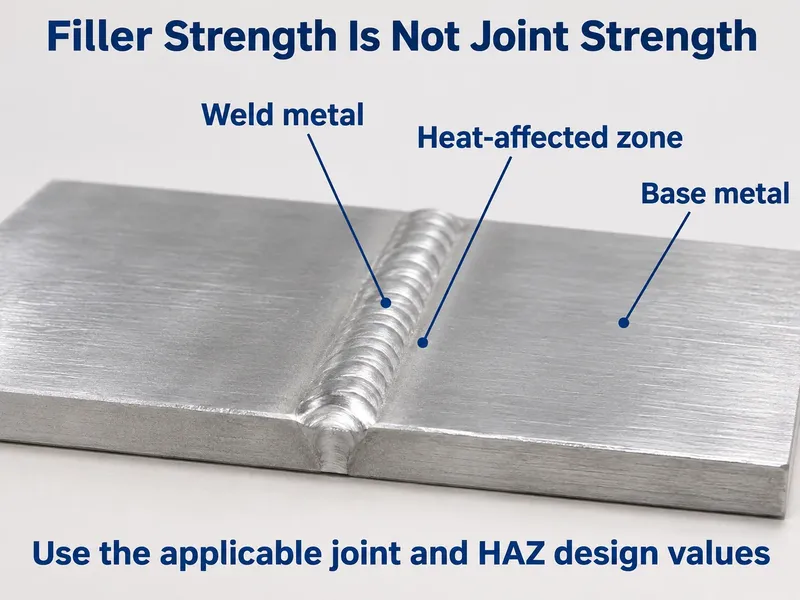
La résistance du fil d'apport ne représente que la moitié du joint. L'autre moitié est ce que l'arc fait à la tôle mère, et sur les alliages 5xxx non traitables thermiquement, c'est une véritable perte de résistance.
La zone affectée thermiquement d'un joint 5xxx soudé est effectivement recuite. Les états écrouis — H116, H321, H32 — perdent leur écrouissage dans la ZAT, et comme l'alliage n'est pas traitable thermiquement, cette résistance ne peut pas être restaurée par un traitement thermique après soudage. Une tôle 5083-H116 présente une limite d'élasticité minimale spécifiée de 215 MPa selon l'ASTM B928 (228 MPa est typique) ; dans la ZAT, la limite d'élasticité redescend vers les valeurs à l'état recuit, soit une perte d'environ 35–45%.
Concevez en conséquence : utilisez les contraintes admissibles à l'état recuit de l'AWS D1.2 (ou du code applicable) pour la ZAT plutôt que les valeurs de l'état du métal de base. Le même principe s'applique au 6061-T6, où la ZAT sur-vieillit et s'adoucit même si le choix du fil d'apport est différent.
Notes pratiques de soudage
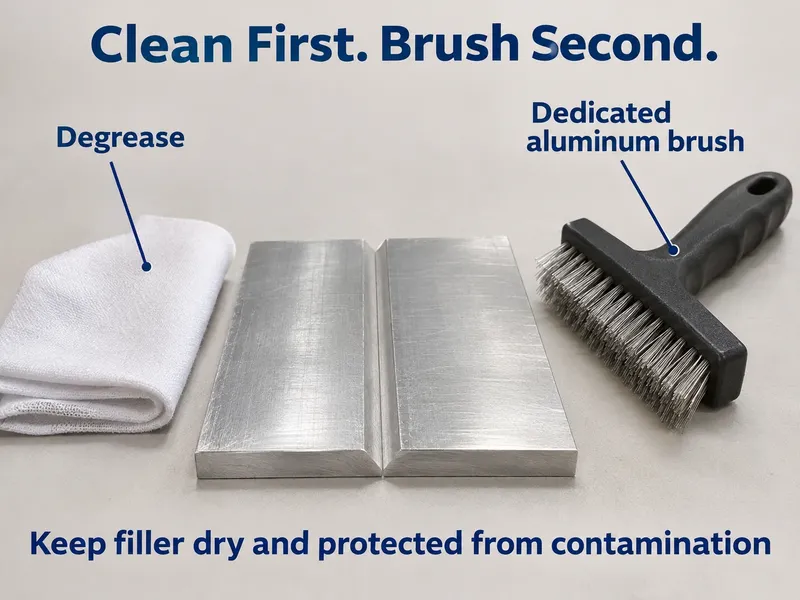
La plupart des problèmes liés au 5356 en atelier sont des questions d'alimentation et de propreté, pas de métallurgie.
| Élément | Recommandation |
|---|---|
| Gaz de protection | Argon à 100% pour la plupart des travaux ; mélanges argon/hélium pour les sections plus épaisses |
| Polarité | MIG : DCEP. TIG : CA |
| Galets d'entraînement | Galets à gorge en U destinés à l'aluminium — les gorges en V déforment le fil mou |
| Gaine | Gaine propre en Téflon ou en nylon dimensionnée pour l'aluminium |
| Tube-contact | Tube-contact surdimensionné marqué pour l'aluminium ; réduit le retour d'arc |
| Câble de torche | Gardez-le court et aussi droit que possible |
| Nettoyage | Dégraisser d'abord, puis brosser avec une brosse en inox réservée exclusivement à l'aluminium |
| Technique | Cordons tirés ou pas de progression serré ; le 5356 ne mouille pas aussi facilement que le 4043, évitez donc les tissages larges |
| Cratères | Remplissez toujours les cratères pour éviter la fissuration de cratère |
| Stockage | Gardez au sec et scellé dans l'emballage d'origine ; le fil d'aluminium absorbe l'humidité et la contamination de surface |
L'ER5356 a une conductivité électrique plus élevée que le fil d'acier, de sorte que le retour d'arc dans le tube-contact est une plainte courante. Des tubes-contact surdimensionnés et des gaines propres résolvent la majeure partie du problème.
Anodisation et aspect
Si la pièce doit être anodisée, le 5356 est généralement le bon fil d'apport et le 4043 généralement le mauvais. Un cordon 5356 s'anodise en une finition claire, légèrement grise, proche d'une tôle mère 5xxx. Un cordon 4043 devient gris foncé à presque noir, car le silicium du métal fondu ne s'anodise pas comme l'aluminium environnant.
Pour les travaux architecturaux ou décoratifs où la correspondance des couleurs figure sur le plan, ne vous fiez pas à la règle générale seule. Faites passer une éprouvette dans la ligne d'anodisation réelle avec le lot de fil d'apport réel et approuvez l'échantillon avant la production.
Go/No-Go : quand spécifier le 5356
Choisir — spécifier 5356 lorsque :
- Le métal de base est un alliage 5xxx contenant plus de 3 % de magnésium — 5083, 5086, 5056, 5456 — et que le service reste en dessous de 65 °C.
- Le joint est exposé à l'eau de mer ou à une atmosphère marine, et la zone de soudure ne doit pas devenir le siège de la corrosion.
- La pièce sera anodisée et la soudure doit correspondre à la tôle mère.
- La résistance à l'état brut de soudage ou la résistance au cisaillement est un critère de dimensionnement et le 4043 ne l'atteint pas.
- Le procédé est le MIG et la facilité d'alimentation compte — le 5356 s'alimente plus fiablement que les fils au silicium plus tendres.
À exclure — ne pas utiliser le 5356 lorsque :
- L'assemblage fonctionne en continu au-dessus de 65 °C. Utiliser l'ER5554 ou l'ER4043 à la place.
- Le métal de base est une pièce coulée à haute teneur en silicium telle que A356, 356 ou 319. L'ER4043 est le fil de réparation standard et sa teneur en silicium supprime la fissuration à chaud dans les pièces coulées.
- Vous êtes en production 6xxx à grand volume où la fluidité du bain et la résistance à la fissuration importent plus que la résistance mécanique ou l'anodisation. L'ER4043 ou l'ER4943 convient mieux.
- L'esthétique du cordon prime sur la résistance — le 4043 dépose un cordon plus lisse et plus brillant.
- Quelqu'un cherche à spécifier le 5356 comme tôle, feuille ou barre de structure. C'est un fil d'apport ; le choix du métal de base est une décision d'ingénierie distincte.
Où le 5356 est utilisé
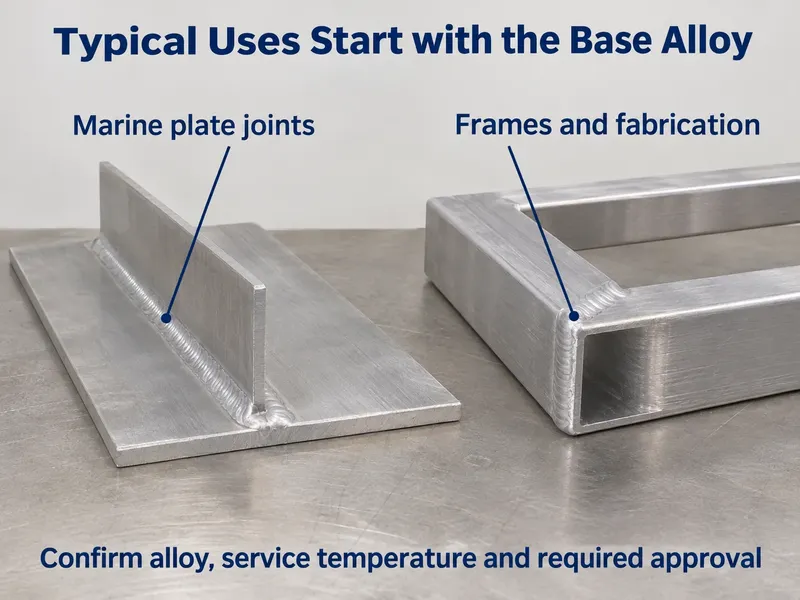
| Secteur | Joints typiques |
|---|---|
| Marine | Bordé de coque, ponts, superstructures, réservoirs de carburant et d'eau, passerelles |
| Transport routier et ferroviaire | Semi-remorques, citernes, châssis et soudures de cadre, caisses de wagons ferroviaires |
| Fabrication structurelle | Cadres, échafaudages, plateformes, réservoirs de stockage à température ambiante |
| Automobile et cycle | Cadres, supports, structures de protection |
| Équipements sous pression | Récipients et réservoirs en 5083 et 5086 fonctionnant à température ambiante |
Noter la restriction sur les équipements sous pression. Les récipients en 5083 en service à température ambiante constituent une application normale du 5356. Un récipient en 5454 destiné à un service à température élevée ne l'est pas — celui-là nécessite l'ER5554.
Chaque joint de ce tableau est soudé avec du fil aluminium 5356, fourni en bobine pour le MIG ou coupé à longueur pour le TIG.
Avantages et limites en un coup d'œil
| Points forts | Limites |
|---|---|
| Magnésium adapté aux métaux de base 5xxx | Pas pour un service continu au-dessus de 65 °C (risque de CSC) |
| Environ 50 % de résistance à la traction à l'état brut de soudage en plus par rapport au 4043 | Fluidité inférieure et fenêtre de mouillage plus étroite que les fils au silicium |
| Correspondance de corrosion avec le métal de base 5xxx en service marin | Pas le bon choix pour les pièces coulées à haute teneur en silicium |
| S'anodise en une finition claire qui correspond à la tôle mère | Plus sujet au retour de flamme que le fil acier ; nécessite un réglage spécifique à l'aluminium |
| Un fil plus rigide s'alimente mieux dans les torches MIG | L'aspect du cordon est moins lisse qu'avec le 4043 |
Conclusion
Le 5356 est le fil d'apport par défaut pour l'aluminium 5xxx, et la raison est chimique : à 4,5–5,5 % de magnésium, il correspond à la tôle qu'il assemble de manière suffisamment étroite pour que la soudure se comporte comme le reste de la structure — en résistance, en corrosion et sous anodisation. Le coût de ce magnésium est un plafond de service strict. Au-dessus d'environ 65 °C, le joint devient sensible à la fissuration par corrosion sous contrainte, et les seules solutions sont un fil à faible teneur en magnésium tel que l'ER5554 ou un passage à un fil au silicium. Traiter la question de la température avant celle de la résistance, et le reste de la sélection suit.
Nous fournissons le 5356 en fil en bobine pour MIG et en baguette coupée à longueur pour TIG dans les diamètres et conditionnements adaptés à votre procédé, et nous signalons toute application où l'ER5554 serait le fil d'apport plus sûr.
Envoyez l'alliage de base, l'épaisseur de section, le procédé et la température de service, et nous confirmerons le fil d'apport avant que vous ne rédigiez le WPS.
Questions fréquemment posées
Quelle est la différence entre les alliages d'apport 5356 et 4043 ?
Le 5356 est un fil à 5 % de magnésium pour les métaux de base 5xxx. Le 4043 est un fil à 5 % de silicium pour les alliages 6xxx et les pièces coulées.
- La force — Le 5356 dépose environ 50 % de résistance à la traction à l'état brut de soudage en plus.
- Corrosion — Le 5356 correspond au métal de base 5xxx, contrairement au 4043.
- Anodisation — Le 5356 reste clair ; le 4043 fonce.
- Fluidité — Le 4043 mouille mieux et fissure moins sur le 6061.
Quelle est la température de service maximale pour les soudures en 5356 ?
Considérer 65 °C (150 °F) comme le plafond standard pour un service continu.
Au-dessus de 65 °C, les alliages contenant plus de 3 % de magnésium — dont le 5356, le 5183 et le 5556 — se sensibilisent et peuvent fissurer sous contrainte en eau salée. Pour un service à chaud, spécifier l'ER5554, qui reste en dessous de 3 % de magnésium.
Le 5356 est-il adapté au soudage maritime ?
Oui. C'est le fil d'apport standard pour les travaux marins en 5xxx.
Les coques, ponts, réservoirs et superstructures en 5083 et 5086 y font appel parce que la correspondance en magnésium maintient le potentiel de corrosion de la zone de soudure proche de celui de la tôle mère. La seule exception est le service à température élevée : au-dessus de 65 °C, passer à l'ER5554.
Quel est le minimum de commande pour le fil 5356, et pouvez-vous fournir des certificats d'essai ?
La production à faible MOQ est disponible, et chaque commande est accompagnée d'un certificat d'essai de l'usine.
- Dimensions en stock — les diamètres standard sont expédiés depuis le stock.
- Non standard — les diamètres personnalisés et les poids de bobine nécessitent 10 à 60 jours.
- Documents — Certificat MTC standard ; rapports de composition ou mécaniques SGS sur demande.