Что такое алюминий 5356?
5356 — это алюминиево-магниевый присадочный сплав. Он содержит примерно 5% магния, что делает его химический состав близким к составу листовых и плитных сплавов серии 5xxx, для соединения которых он предназначен — 5083, 5086, 5056, 5454 и 5456.
Именно это соответствие по магнию и является сутью. При сварке основного металла серии 5xxx сварочная ванна представляет собой смесь присадочного металла и расплавленного основного металла. Если присадочный металл химически близок к основному, готовый сварной шов ведёт себя так же, как и остальная часть детали: аналогичная прочность, аналогичный коррозионный потенциал, аналогичная реакция на анодирование. Если нет — сварной шов становится слабым звеном или местом зарождения коррозии.
Одно уточнение, важное для спецификации: 5356 зарегистрирован как деформируемый сплав и присутствует в стандартах на прутки, стержни и проволоку, но на практике практически весь производимый 5356 идёт на сварочные присадочные материалы. Это не конструкционный сплав. Вы не увидите 5356 в спецификации как конструкционную плиту так, как увидите 5083-H116 или 5456-H116. Там, где 5356 поставляется в виде прутка, это пруток, предназначенный для производства или подачи присадочного материала.
Спецификации и эквивалентные обозначения
Вопрос о “спецификациях” следует начинать с фактических номеров спецификаций, поскольку именно они указываются в WPS и заказе на закупку.
| Стандарт | Наименование |
|---|---|
| AWS A5.10 (США) | ER5356 |
| EN ISO 18273 (Европа) | S Al 5356 (AlMg5Cr(A)) |
| DIN 1732 (устаревший немецкий) | 3.3556 |
| JIS Z 3232 (Япония) | A5356-WY (проволока) / A5356-BY (пруток) |
| Семейство сплавов | 5xxx, Al-Mg, неупрочняемый термообработкой |
Одобрения классификационных обществ обычно доступны на коммерческой проволоке от крупных производителей присадочных материалов — ABS, BV, LR, DNV, TÜV и DB указаны в паспортах ER5356. Если ваш проект требует расходный материал, одобренный классификационным обществом, запрашивайте сертификат одобрения по названию, а не предполагайте, что складская проволока его имеет.
Химический состав
Приведённые ниже пределы состава соответствуют значениям AWS A5.10 / EN ISO 18273 для сплошной проволоки без покрытия.
| Элемент | Вес % |
|---|---|
| Кремний (Si) | 0,25 макс. |
| Железо (Fe) | 0,40 макс. |
| Медь (Cu) | 0.10 макс. |
| Марганец (Mn) | 0.05 - 0.20 |
| Магний (Mg) | 4.5 - 5.5 |
| Хром (Cr) | 0.05 - 0.20 |
| Цинк (Zn) | 0.10 макс. |
| Титан (Ti) | 0.06 - 0.20 |
| Бериллий (Be) | 0,0003 макс. |
| Прочие, каждый / суммарно | 0.05 / 0.15 |
| Алюминий (Al) | Баланс |
Два элемента заслуживают внимательного рассмотрения. Магний при 4,5–5,5% — это то, что делает 5356 хорошим соответствием для основных металлов с высоким содержанием магния, а также то, что создаёт температурное ограничение, рассматриваемое далее в этом руководстве. Титан при 0,06–0,20% — это намеренная добавка: он измельчает структуру затвердевания зерна сварного валика и снижает чувствительность к горячим трещинам.
Ограничение кремния на уровне 0,25% макс. столь же намеренно. Поддержание низкого содержания кремния ограничивает образование Mg₂Si, когда 5356 разбавляется основным металлом, содержащим кремний.
Избранные физические свойства присадочного сплава. Это данные производителей проволоки — AWS A5.10 их не устанавливает:
| Недвижимость | Значение |
|---|---|
| Плотность | 2,68 г/см³ |
| Интервал плавления | 575 – 633 °C |
| Теплопроводность | ~120 Вт/(м·К) |
| Электропроводность | ~29% IACS |
Формы продукции, диаметры и упаковка
Присадочная проволока указывается по диаметру и упаковке, а не по H-состоянию. AWS A5.10 и EN ISO 18273 регулируют состав, допуск по диаметру и состояние поверхности; нагартованные состояния, используемые для деформируемых продуктов (H22, H32, H18 и т.д.), не фигурируют как классификации присадочных материалов. Обозначение “5356-H32” описывает только твёрдость в состоянии после волочения — оно не несёт смысла в контексте спецификации.
На ваш процесс влияет состояние проволоки после волочения. Проволока для MIG обычно поставляется твёрдотянутой, и это полезно: 5356 жёстче кремниевых присадочных материалов, и эта продольная жёсткость обеспечивает более надёжную подачу через MIG-горелку, чем у ER4043. Более мягкая проволока изгибается в канале и образует «птичьи гнёзда» на подающих роликах.
Типичные коммерческие размеры:
| Процесс | Диаметры | Стандартная упаковка |
|---|---|---|
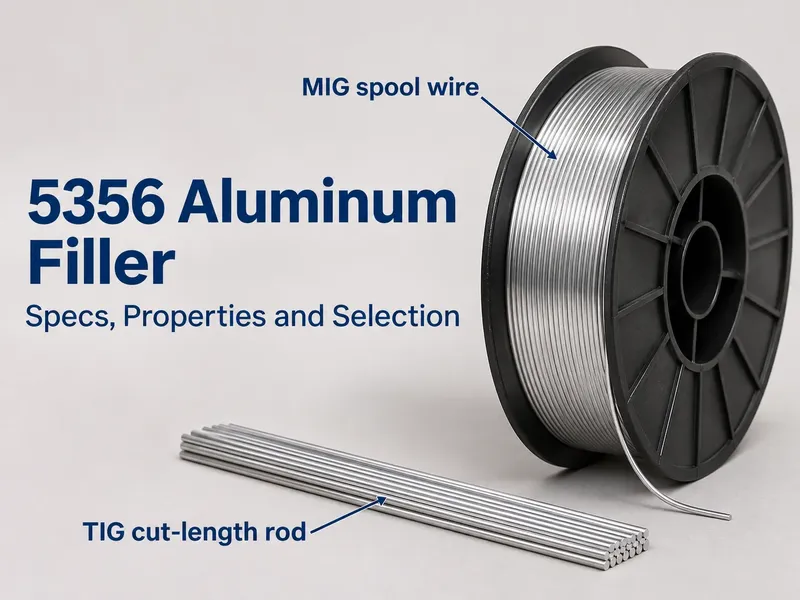
| MIG (GMAW) | 0,8; 1,0; 1,2; 1,6 мм | Катушки 7 кг; мини-катушки 0,5 кг |
| TIG (GTAW) | 1,6; 2,0; 2,4; 3,2 мм | Отрезные длины, обычно 1000 мм, в тубах по 2 кг |
Выбор диаметра зависит от толщины сечения и скорости наплавки: 0,8–1,0 мм для тонкого листа и струйного переноса, 1,2 мм как универсальный размер, 1,6 мм и выше для толстой плиты и струйного переноса.
Механические свойства в состоянии после сварки
Это типичные значения для наплавленного металла присадочного материала, а не для готового соединения. Фактическая прочность соединения зависит от основного металла, разбавления, конструкции соединения и процедуры.
| Недвижимость | ER5356 | ER4043 |
|---|---|---|
| Предел прочности при растяжении, типичный | 250 – 300 МПа | 165 – 200 МПа |
| Предел прочности при растяжении, минимум по AWS A5.10 | 240 МПа | 165 МПа |
| Предел текучести, типичный | 120 – 145 МПа | 55 – 90 МПа |
| Предел текучести, минимум по AWS A5.10 | Не указано | Не указано |
| Удлинение, типичное | 18 – 25% | 12 – 20% |
| Прочность при сдвиге, приблизительно | 170–190 МПа | 110 – 130 МПа |
Издание AWS A5.10 2021 года ввело минимальное требование к пределу прочности при растяжении для ER5356 — 240 МПа. Предел текучести и удлинение испытываются и указываются в сертификате, но не имеют классификационного минимума, поэтому рассматривайте эти цифры как типичные значения производителей проволоки, а не как нормативный минимум.
Приблизительные значения прочности на сдвиг получают на уровне примерно 60–65% от предела прочности при растяжении, и их следует рассматривать только как ориентировочные. Для конструктивного соединения проектирование следует вести по допускаемым напряжениям в соответствии с применимым кодом — AWS D1.2 для алюминиевых конструкций в США, либо по соответствующим правилам EN или классификационного общества.
Главное: 5356 обеспечивает примерно на 50% более высокую прочность при растяжении в состоянии после сварки, чем 4043. Именно поэтому он является присадочным материалом по умолчанию для конструкционных работ по 5xxx.
Почему 5356 соответствует основным металлам 5xxx
Три механизма, в порядке частоты их определяющего влияния на задачу.
Коррозионная совместимость. Сварной валик и основной металл находятся в одном электролите. Если их коррозионные потенциалы различаются, один из них становится анодом и корродирует преимущественно. Заполнение высокомагниевой плиты, такой как 5083-H321 присадочным материалом с соответствующим содержанием магния, сохраняет зону сварного шва близкой по потенциалу к основному металлу, так что соединение не становится встроенным коррозионным элементом.
Избегание хрупких интерметаллидов. Кремнийсодержащий присадочный материал, разбавленный в высокомагниевом основном металле, образует Mg₂Si в металле шва. В значительном количестве это снижает пластичность и делает соединение хрупким. Низкое содержание кремния в 5356 предназначено именно для предотвращения этого.
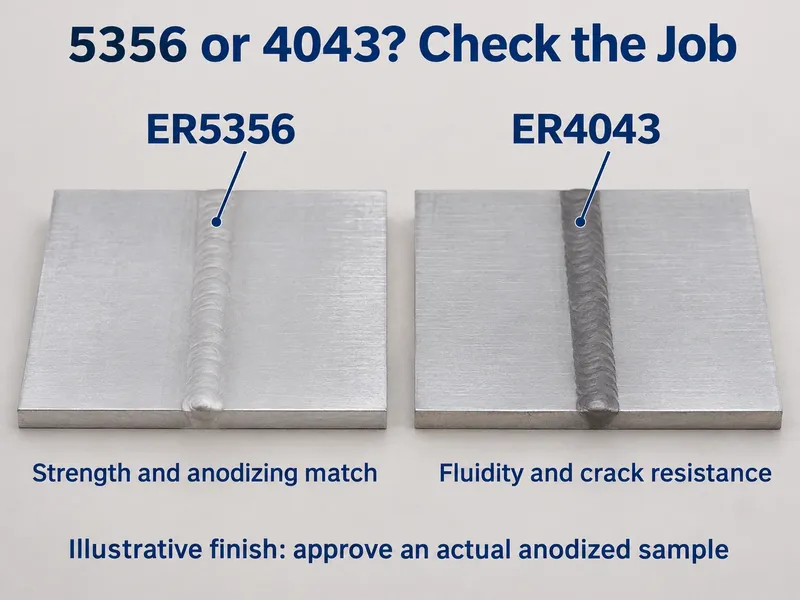
Однородность анодирования. Валик с высоким содержанием магния при анодировании приобретает светлый, почти белый цвет, близкий к основному металлу 5xxx. Кремниевые присадочные материалы дают тёмно-серый или чёрный цвет. Там, где внешний вид является требованием спецификации, это само по себе определяет выбор присадочного материала.
5356 против 4043: как выбрать
Это наиболее распространённое решение по выбору присадочного материала в алюминиевом производстве. Кремниевая сторона того же решения рассмотрена в нашем руководстве по присадочному материалу 4043.
| Фактор | ER5356 | ER4043 |
|---|---|---|
| Система присадочного материала | Al-5%Mg | Al-5%Si |
| Наилучшее соответствие основным металлам | 5xxx с >3% Mg (5083, 5086, 5456, 5056) | 6xxx (6061, 6063), литейные сплавы (A356, 319) |
| Прочность при растяжении после сварки | 250 – 300 МПа | 165 – 200 МПа |
| Предел прочности при срезе | Выше | Нижний |
| Стойкость к горячим трещинам | Хорошо | Лучше |
| Текучесть сварочной ванны | Ниже — 5356 хуже смачивает | Выше, легче контролировать валик |
| Интервал кристаллизации | Шире | Уже, поэтому меньше трещин |
| Цвет после анодирования | Светлый, соответствует основному металлу 5xxx | От тёмно-серого до чёрного |
| Коррозионное соответствие с 5xxx в морской среде | Хорошо | Плохое — избегать |
| Длительная эксплуатация выше 65 °C | Нет | Да |
Рабочее правило: содержание магния в присадочном материале должно соответствовать основному металлу. Высокомагниевый основной металл, эксплуатация при нормальной температуре → 5356. Основной металл 6xxx → 4043 или 5356 в зависимости от того, что важнее — стойкость к трещинам или анодирование. Литейные сплавы → 4043. Длительный нагрев → 4043 или, лучше, низкомагниевый присадочный материал 5xxx.
Одно предостережение по морскому случаю. Описываемый механизм отказа — преимущественная коррозия шва 4043 на корпусе из 5xxx — реален и хорошо задокументирован в судостроении, но полярность этой гальванопары зависит от точного разбавления и не может быть сформулирована как универсальное правило. Безопасное и обоснованное утверждение состоит в том, что электрохимическое несоответствие делает зону сварного шва вероятным местом поражения в морской воде, и этого достаточно, чтобы избегать его.
Другие присадочные материалы 5xxx: 5183, 5556 и 5554
5356 — универсальный вариант, но не единственный. При сварке высокомагниевой плиты регулярно рассматриваются эти три.
| Наполнитель | Mg % | Mn % | Применять, когда |
|---|---|---|---|
| ER5356 | 4.5 - 5.5 | 0.05 - 0.20 | По умолчанию для основных металлов 5xxx; лучшее сочетание прочности, подаваемости и отделки |
| ER5183 | 4.3 – 5.2 | 0.50 – 1.00 | 5083 и аналогичная высокопрочная морская плита, где WPS требует присадочный материал, содержащий марганец |
| ER5556 | 4.7 - 5.5 | 0.50 – 1.00 | Наиболее прочный присадочный материал 5xxx; предписан для 5456 и тяжёлых сварных конструкций с высоким содержанием Mg |
| ER5554 | 2.4 – 3.0 | 0.50 – 1.00 | Длительная эксплуатация выше 65 °C — магний остаётся ниже порога 3% для коррозионного растрескивания под напряжением |
Компромисс с ER5554 — прочность. Он намеренно слабее, и это цена за то, чтобы оставаться ниже порога по магнию, который делает остальные три непригодными для работы при повышенных температурах.
ER4943 — более новый алюминиево-кремниево-магниевый присадочный материал, о котором стоит знать. Это модификация 4043, разработанная для более высокой прочности после сварки при сохранении стойкости к трещинам на уровне 4043, и он всё чаще предписывается для серийной сварки 6xxx. Соответствие цвета после анодирования может быть менее предсказуемым, чем с 5356, поэтому проверяйте его, если внешний вид важен.
Предел 65 °C: коррозионное растрескивание под напряжением
Это ограничение, которое застаёт людей врасплох, и именно его следует проверять в первую очередь в любой спецификации на 5356.
Любой алюминиевый сплав, содержащий более 3% магния, подвержен коррозионному растрескиванию под напряжением. Это включает основные металлы серии 5xxx, такие как 5083 и 5086, — и почти все распространённые присадочные материалы серии 5xxx: 5356, 5183 и 5556 — все превышают порог.
Должны совпасть четыре условия:
- Сплав содержит не менее 3% магния.
- Присутствует растягивающее напряжение. Остаточных сварочных напряжений почти всегда достаточно.
- Имеется электролит — например, солёная вода.
- Соединение выдерживалось при температуре выше примерно 65 °C (150 °F) достаточно долго для сенсибилизации микроструктуры.
Не обязательно все условия должны выполняться одновременно. Как только соединение подверглось воздействию повышенной температуры, β-фаза (Al₃Mg₂) выделилась по границам зёрен и микроструктура сенсибилизирована. Последующее снижение температуры это не отменяет — при наличии напряжения и электролита растрескивание всё равно может произойти.
Практические последствия:
- Не указывайте ER5356 для компонентов, работающих непрерывно при температуре выше 65 °C. К этой категории относятся кронштейны двигателей, теплообменники, детали, прилегающие к выхлопной системе, и тёплые технологические трубопроводы.
- Если вам нужен присадочный материал 5xxx для работы при повышенной температуре, используйте ER5554 — он разработан так, чтобы содержание магния оставалось ниже 3%. Примите более низкую прочность.
- Для сплавов 6xxx в условиях повышенных температур ER4043 обычно является лучшим решением.
- Это относится и к основному металлу. Высокомагниевые листы, такие как 5083 или 5456, не следует использовать при температуре выше 65 °C независимо от того, чем они сварены.
Здесь есть специфическая ловушка, которую стоит назвать, потому что в неё легко попасть. 5454 выбирается именно потому, что он допускает эксплуатацию при повышенных температурах. Если вы свариваете 5454 с ER5356 и затем помещаете изделие в условия повышенных температур, присадочный материал вновь вносит проблему, которую основной металл был выбран, чтобы избежать. Для сосудов или резервуаров из 5454, рассчитанных на работу в горячих условиях, указывайте ER5554.
Что сварка делает с основным металлом
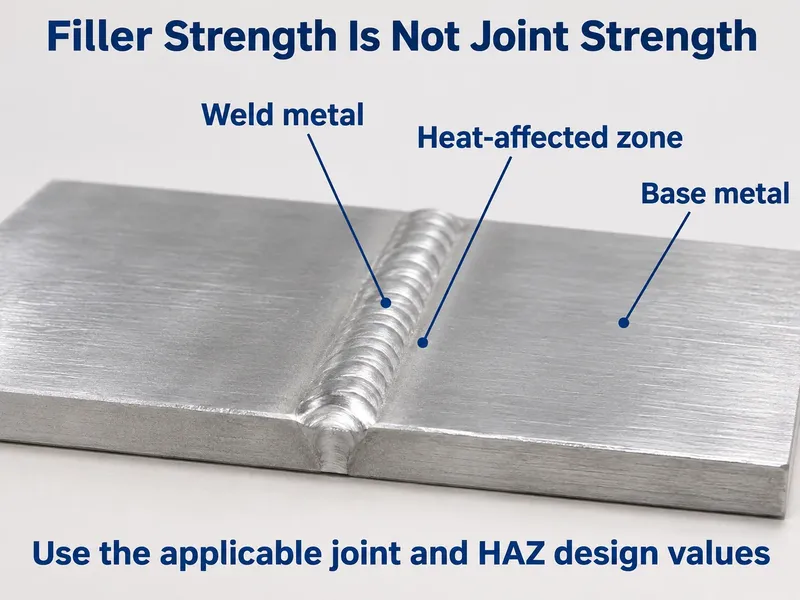
Прочность присадочного материала — это лишь половина соединения. Другая половина — это то, что дуга делает с основным металлом, и на неупрочняемых термически сплавах 5xxx это реальная потеря прочности.
Зона термического влияния сварного соединения 5xxx фактически отожжена. Нагартованные состояния — H116, H321, H32 — теряют наклёп в ЗТВ, и поскольку сплав неупрочняем термически, эта прочность не может быть восстановлена последующей термической обработкой. Лист 5083-H116 имеет нормируемый минимальный предел текучести 215 МПа по ASTM B928 (типичное значение — 228 МПа); в ЗТВ предел текучести снижается до значений, близких к отожжённому состоянию, — потеря примерно 35–45%.
Проектируйте соответственно: используйте допускаемые напряжения для отожжённого состояния из AWS D1.2 (или применимого кодекса) для ЗТВ, а не значения для состояния основного металла. Тот же принцип применим к 6061-T6, где ЗТВ перестаривается и разупрочняется, хотя выбор присадочного материала иной.
Практические замечания по сварке
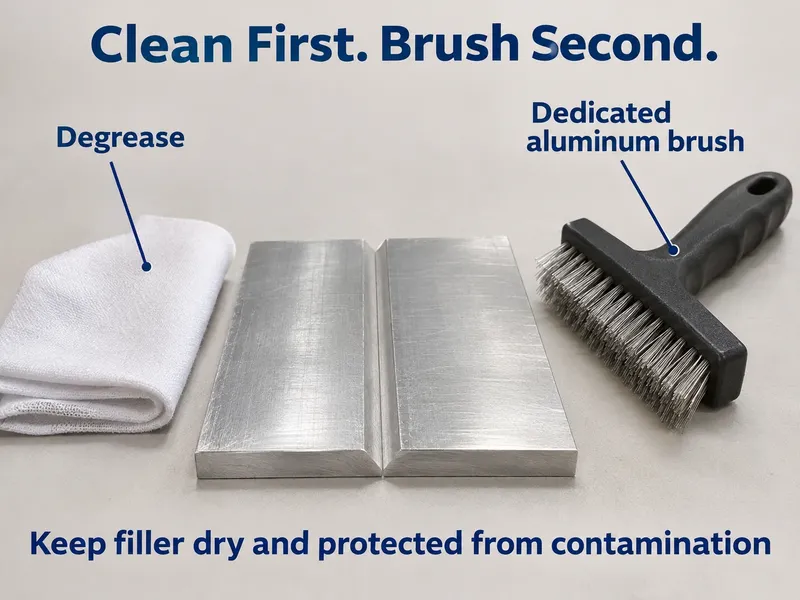
Большинство проблем с 5356 на производстве связаны с подачей проволоки и чистотой, а не с металлургией.
| Параметр | Рекомендации |
|---|---|
| Защитный газ | 100% аргон для большинства работ; аргоногелиевые смеси для толстых сечений |
| Полярность | MIG: DCEP. TIG: AC |
| Подающие ролики | Ролики с U-образным ручьём, предназначенные для алюминия — V-образные ручьи деформируют мягкую проволоку |
| Направляющий канал | Чистый тефлоновый или нейлоновый канал, рассчитанный на алюминий |
| Токосъёмный наконечник | Наконечник увеличенного размера, маркированный для алюминия; снижает обратное обгорание |
| Кабель горелки | Держите его коротким и как можно более прямым |
| Очистка | Сначала обезжирьте, затем обработайте щёткой из нержавеющей стали, используемой только для алюминия |
| Техника | Ниточные валики или плотный шаговый режим с паузой; 5356 не растекается так легко, как 4043, поэтому избегайте широких колебаний |
| Кратеры | Всегда заполняйте кратеры во избежание кратерного растрескивания |
| Хранение | Храните в сухом виде и в герметичной оригинальной упаковке; алюминиевая проволока поглощает влагу и поверхностные загрязнения |
ER5356 имеет более высокую электропроводность, чем стальная проволока, поэтому обратное обгорание в токосъёмный наконечник — частая жалоба. Наконечники увеличенного размера и чистые каналы решают большую часть проблемы.
Анодирование и внешний вид
Если деталь будет анодироваться, 5356 обычно является правильным присадочным материалом, а 4043 — обычно неправильным. Валик 5356 анодируется в светлый, слегка серый цвет, близкий к основному металлу 5xxx. Валик 4043 становится тёмно-серым, почти чёрным, потому что кремний в металле шва не анодируется так, как окружающий алюминий.
Для архитектурных или декоративных работ, где соответствие цвета указано на чертеже, не полагайтесь только на общее правило. Прогоните образец через реальную линию анодирования с фактической партией присадочного материала и утвердите образец до производства.
Годен/Не годен: когда указывать 5356
Go — specify 5356 when:
- Основной металл — сплав 5xxx с содержанием магния более 3% — 5083, 5086, 5056, 5456 — и условия эксплуатации остаются ниже 65 °C.
- Соединение подвергается воздействию морской воды или морской атмосферы, и зона сварки не должна становиться местом коррозии.
- Деталь будет анодирована, и сварной шов должен соответствовать основному металлу.
- Прочность в состоянии после сварки или прочность на сдвиг является определяющим фактором при проектировании, и 4043 не обеспечивает её.
- Процесс — MIG, и подача проволоки имеет значение — 5356 подаётся надёжнее, чем более мягкие кремниевые присадки.
No-go — не используйте 5356, когда:
- Узел работает непрерывно выше 65 °C. Используйте ER5554 или ER4043 вместо него.
- Основной металл — высококремниевое литьё, такое как A356, 356 или 319. ER4043 является стандартной присадкой для ремонта, и его содержание кремния подавляет горячее растрескивание в отливках.
- Вы ведёте крупносерийное производство 6xxx, где текучесть сварочной ванны и стойкость к растрескиванию важнее прочности или анодирования. ER4043 или ER4943 подходит лучше.
- Внешний вид валика преобладает над прочностью — 4043 даёт более гладкий, блестящий валик.
- Кто-то пытается указать 5356 в качестве конструкционной плиты, листа или прутка. Это присадочный материал; выбор основного металла — отдельное инженерное решение.
Где применяется 5356
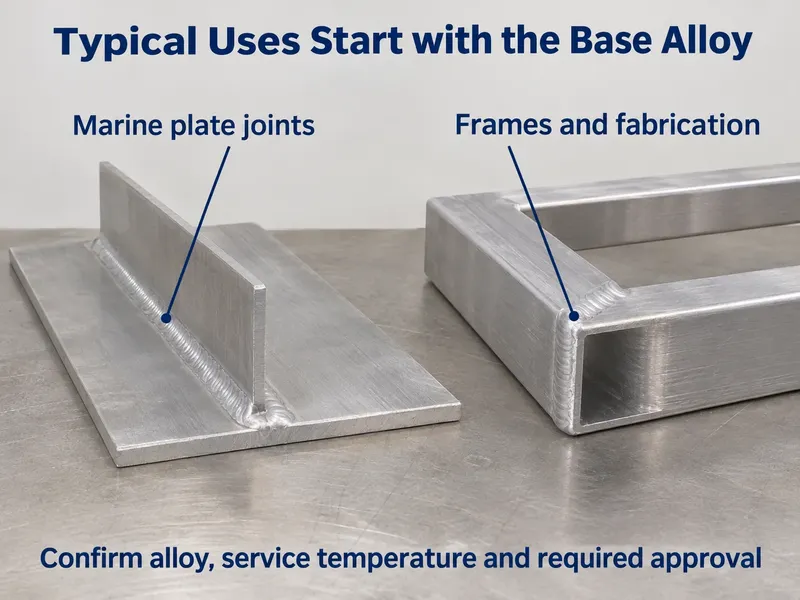
| Сектор | Типичные соединения |
|---|---|
| Морской | Обшивка корпуса, палубы, надстройки, топливные и водяные танки, сходни |
| Дорожный и железнодорожный транспорт | Прицепы грузовиков, корпуса цистерн, шасси и рамные сварные соединения, кузова железнодорожных вагонов |
| Строительные металлоконструкции | Рамы, строительные леса, платформы, резервуары для хранения при температуре окружающей среды |
| Автомобилестроение и велопроизводство | Рамы, кронштейны, элементы roll-структур |
| Оборудование под давлением | Сосуды и резервуары из 5083 и 5086, работающие при температуре окружающей среды |
Обратите внимание на оговорку по оборудованию под давлением. Сосуды из 5083 при эксплуатации при температуре окружающей среды — это стандартное применение 5356. Сосуд из 5454, предназначенный для работы при повышенных температурах, — нет; для него требуется ER5554.
Каждое соединение в этой таблице сваривается алюминиевой проволокой 5356, поставляемой на катушках для MIG или нарезанной по длине для TIG.
Преимущества и ограничения вкратце
| Преимущества | Ограничения |
|---|---|
| Магний соответствует основным металлам 5xxx | Не для длительной эксплуатации выше 65 °C (риск SCC) |
| Примерно на 50% больше прочности на растяжение в состоянии после сварки, чем у 4043 | Более низкая текучесть и более узкое окно смачивания, чем у кремниевых присадок |
| Соответствие коррозионной стойкости с основным металлом 5xxx в морских условиях | Не является правильным выбором для высококремниевого литья |
| Анодируется до светлой отделки, соответствующей основному металлу | Более склонна к обратному прожигу, чем стальная проволока; требует специальной настройки для алюминия |
| Более жёсткая проволока подаётся лучше через MIG-горелки | Внешний вид валика менее гладкий, чем у 4043 |
Заключение
5356 является присадкой по умолчанию для алюминия 5xxx, и причина этому — химический состав: при 4,5–5,5% магния она настолько близко соответствует соединяемому металлу, что сварной шов ведёт себя как остальная часть конструкции — по прочности, по коррозионной стойкости и при анодировании. Платой за этот магний является жёсткий потолок эксплуатации. Выше примерно 65 °C соединение становится подверженным коррозионному растрескиванию под напряжением, и единственные решения — присадка с низким содержанием магния, такая как ER5554, или переход на кремниевую присадку. Проработайте вопрос температуры до вопроса прочности, и остальной выбор последует.
Мы поставляем 5356 в виде проволоки на катушках для MIG и нарезанных прутков для TIG в диаметрах и упаковке, необходимых для вашего процесса, и мы отмечаем любую работу, где ER5554 был бы более безопасной присадкой.
Сообщите основной сплав, толщину сечения, процесс и рабочую температуру, и мы подтвердим присадку до того, как вы составите WPS.
Часто задаваемые вопросы
В чем разница между присадочными материалами 5356 и 4043?
5356 — это присадка с 5% магния для основных металлов 5xxx. 4043 — это присадка с 5% кремния для сплавов 6xxx и литья.
- Прочность — 5356 обеспечивает примерно на 50% большую прочность на растяжение в состоянии после сварки.
- Коррозия — 5356 соответствует основному металлу 5xxx, а 4043 — нет.
- Анодирование — 5356 остаётся светлым; 4043 темнеет.
- Текучесть — 4043 лучше смачивает и меньше трескается на 6061.
Какова максимальная рабочая температура для сварных швов 5356?
Считайте 65 °C (150 °F) стандартным потолком для непрерывной эксплуатации.
Выше 65 °C сплавы с содержанием магния более 3% — среди них 5356, 5183 и 5556 — сенсибилизируются и могут растрескиваться под напряжением в солёной воде. Для горячей эксплуатации указывайте ER5554, который остаётся ниже 3% магния.
Подходит ли 5356 для морской сварки?
Да. Это стандартная присадка для морских работ с 5xxx.
Корпуса, палубы, танки и надстройки из 5083 и 5086 полагаются на неё, потому что соответствие по магнию поддерживает коррозионный потенциал зоны сварки близким к основному металлу. Единственное исключение — горячая эксплуатация: выше 65 °C переходите на ER5554.
Каков минимальный заказ на проволоку 5356, и можете ли вы предоставить сертификаты испытаний?
Доступно производство с низким MOQ, и каждый заказ сопровождается сертификатом заводских испытаний.
- Размеры на складе — стандартные диаметры отгружаются со склада.
- Нестандартные — нестандартные диаметры и вес катушек: срок изготовления 10–60 дней.
- Документы — стандартный сертификат MTC; сертификаты состава или механических свойств SGS по запросу.