¿Qué es el aluminio 5356?
El 5356 es una aleación de aporte de aluminio-magnesio. Contiene aproximadamente un 5% de magnesio, lo que sitúa su composición química cerca de las aleaciones de placa y chapa de la serie 5xxx que está diseñada para unir — 5083, 5086, 5056, 5454 y 5456.
Esa coincidencia en magnesio es precisamente el objetivo. Cuando se suelda un metal base de la serie 5xxx, el baño de fusión es una mezcla de material de aporte y metal base fundido. Si el material de aporte es químicamente similar al metal base, la soldadura terminada se comporta como el resto de la pieza: resistencia similar, potencial de corrosión similar, respuesta similar al anodizado. Si no lo es, la soldadura se convierte en el eslabón débil — o en el punto donde comienza la corrosión.
Una aclaración importante para la especificación: el 5356 está registrado como aleación forjada y aparece en las normas de varilla, barra y alambre, pero en la práctica esencialmente todo el 5356 producido se destina a material de aporte para soldadura. No es una aleación estructural. No se verá el 5356 especificado como placa estructural de la manera en que se especifica el 5083-H116 o el 5456-H116. Cuando el 5356 aparece en forma de barra, es una barra destinada a convertirse en material de aporte o a alimentar su producción.
Especificaciones y designaciones equivalentes
Una pregunta sobre “especificaciones” debe comenzar por los números de especificación reales, porque eso es lo que figura en un WPS y en una orden de compra.
| Estándar | Denominación |
|---|---|
| AWS A5.10 (EE. UU.) | ER5356 |
| EN ISO 18273 (Europa) | S Al 5356 (AlMg5Cr(A)) |
| DIN 1732 (alemana, heredada) | 3.3556 |
| JIS Z 3232 (Japón) | A5356-WY (alambre) / A5356-BY (varilla) |
| Familia de aleaciones | 5xxx, Al-Mg, no tratable térmicamente |
Las aprobaciones de sociedades de clasificación están comúnmente disponibles en alambre comercial de los principales fabricantes de material de aporte — ABS, BV, LR, DNV, TÜV y DB aparecen en las hojas de datos del ER5356. Si su proyecto requiere un consumible aprobado por una sociedad de clasificación, solicite el certificado de aprobación por su nombre en lugar de suponer que el alambre en stock lo posee.
Composición química
Los límites de composición a continuación son los valores de AWS A5.10 / EN ISO 18273 para alambre sólido desnudo.
| Elemento | Peso % |
|---|---|
| Silicio (Si) | 0,25 máx. |
| Hierro (Fe) | 0.40 máx. |
| Cobre (Cu) | 0,10 máx. |
| Manganeso (Mn) | 0.05 - 0.20 |
| Magnesio (Mg) | 4.5 - 5.5 |
| Cromo (Cr) | 0.05 - 0.20 |
| Zinc (Zn) | 0,10 máx. |
| Titanio (Ti) | 0.06 - 0.20 |
| Berilio (Be) | 0,0003 máx. |
| Otros, cada uno / total | 0.05 / 0.15 |
| Aluminio (Al) | Saldo |
Vale la pena leer con atención dos elementos. El magnesio en 4,5–5,5% es lo que hace del 5356 una buena opción para metales base con alto contenido de magnesio — y también es lo que crea el límite de temperatura que se analiza más adelante en esta guía. El titanio en 0,06–0,20% es una adición deliberada: refina la estructura de grano de solidificación del cordón de soldadura y reduce la sensibilidad al agrietamiento en caliente.
El límite de silicio en 0,25% es igualmente deliberado. Mantener bajo el silicio limita la formación de Mg₂Si cuando el 5356 se diluye con un metal base que contiene silicio.
Propiedades físicas seleccionadas de la aleación de aporte. Estos son datos del fabricante de alambre — AWS A5.10 no los especifica:
| Propiedad | Valor |
|---|---|
| Densidad | 2,68 g/cm³ |
| Rango de fusión | 575 – 633 °C |
| Conductividad térmica | ~120 W/m·K |
| Conductividad eléctrica | ~29 % IACS |
Formas de producto, diámetros y embalaje
El alambre de aporte se especifica por diámetro y embalaje, no por temple H. AWS A5.10 y EN ISO 18273 controlan la composición, la tolerancia de diámetro y la condición superficial; los temples endurecidos por deformación utilizados para productos forjados (H22, H32, H18, etc.) no aparecen como clasificaciones de material de aporte. Una designación “5356-H32” describe únicamente la dureza tal como se estira — no tiene significado desde el punto de vista de la especificación.
Lo que sí afecta su proceso es la condición de estirado del alambre. El alambre MIG normalmente se suministra estirado en frío, y eso es beneficioso: el 5356 es más rígido que los materiales de aporte con silicio, y esa rigidez de columna es la razón por la que se alimenta a través de una pistola MIG de manera más fiable que el ER4043. El alambre más blando se pandea en el revestimiento y forma nidos de pájaro en los rodillos de arrastre.
Tamaños comerciales típicos:
| Proceso | Diámetros | Embalaje estándar |
|---|---|---|
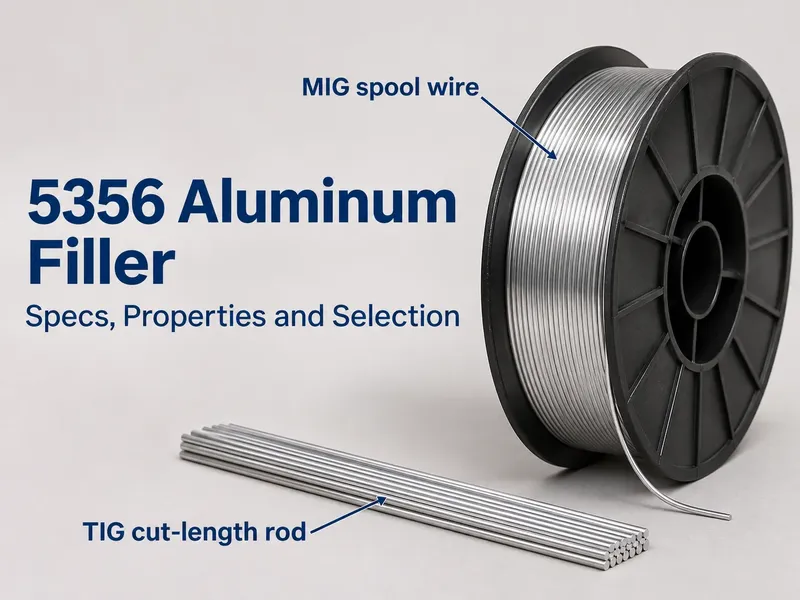
| MIG (GMAW) | 0,8; 1,0; 1,2; 1,6 mm | Carretes de 7 kg; minicarretes de 0,5 kg |
| TIG (GTAW) | 1,6; 2,0; 2,4; 3,2 mm | Longitudes cortadas, típicamente 1000 mm, en tubos de 2 kg |
La elección del diámetro depende del espesor de la sección y de la tasa de deposición: 0,8–1,0 mm para chapa delgada y transferencia por cortocircuito, 1,2 mm como tamaño de uso general, 1,6 mm y superiores para placa gruesa y transferencia por pulverización.
Propiedades mecánicas en estado de soldadura
Estos son valores típicos de metal de soldadura todo-aporte para el material de aporte depositado, no para la junta terminada. La resistencia real de la junta depende del metal base, la dilución, el diseño de la junta y el procedimiento.
| Propiedad | ER5356 | ER4043 |
|---|---|---|
| Resistencia a la tracción, típica | 250 – 300 MPa | 165 – 200 MPa |
| Resistencia a la tracción, mínimo según AWS A5.10 | 240 MPa | 165 MPa |
| Límite elástico, típico | 120 – 145 MPa | 55 – 90 MPa |
| Límite elástico, mínimo según AWS A5.10 | No especificado | No especificado |
| Alargamiento, típico | 18 – 25% | 12 – 20% |
| Resistencia al cizallamiento, aproximada | 170 – 190 MPa | 110 – 130 MPa |
La edición de 2021 de AWS A5.10 introdujo un requisito mínimo de resistencia a la tracción para el ER5356 — 240 MPa. El límite elástico y el alargamiento se ensayan y se reportan en el certificado, pero no tienen un mínimo de clasificación, por lo que esas cifras deben leerse como valores típicos del fabricante de alambre y no como un piso de especificación.
Los valores de cizalladura aproximados se derivan en torno al 60–65 % de la resistencia a la tracción y deben considerarse únicamente indicativos. Para una unión estructural, diséñese frente a las tensiones admisibles del código aplicable — AWS D1.2 para estructuras de aluminio en EE. UU., o la norma EN o de sociedad de clasificación correspondiente.
El titular es que el 5356 proporciona aproximadamente un 50 % más de resistencia a la tracción en estado soldado que el 4043. Esa es la razón por la que es el material de aporte estructural por defecto para trabajos con 5xxx.
Por qué el 5356 coincide con los metales base 5xxx
Tres mecanismos, ordenados según la frecuencia con que deciden el trabajo.
Compatibilidad frente a la corrosión. El cordón de soldadura y la placa base están en el mismo electrolito. Si sus potenciales de corrosión difieren, uno se convierte en ánodo y se corroe preferentemente. Rellenar una placa de alto magnesio como 5083-H321 con un material de aporte de magnesio equivalente mantiene la zona de soldadura cerca del potencial del material base, de modo que la unión no se convierte en un sitio de corrosión incorporado.
Evitar intermetálicos frágiles. Un material de aporte con silicio diluido en una base de alto magnesio forma Mg₂Si en el metal de soldadura. En cantidad, reduce la ductilidad y vuelve frágil la unión. El límite bajo de silicio del 5356 está precisamente para evitarlo.
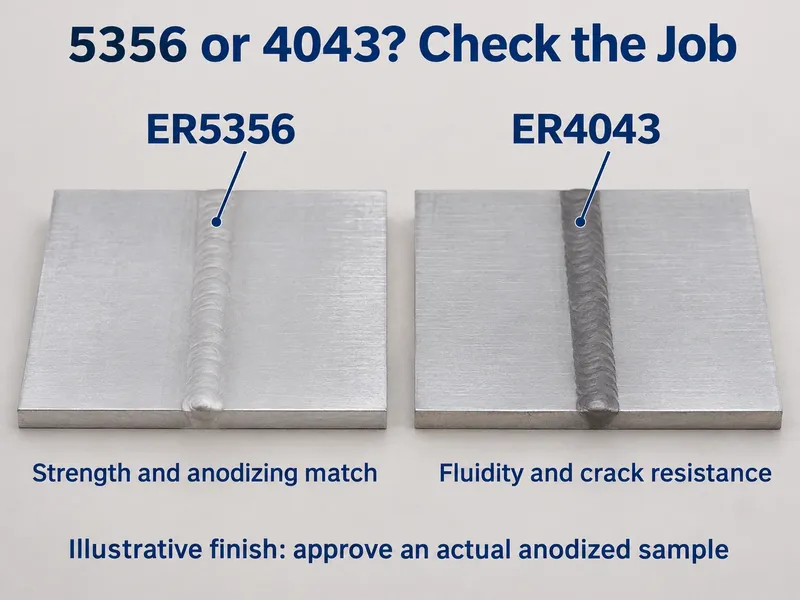
Consistencia en el anodizado. Un cordón rico en magnesio se anodiza con un acabado claro, casi blanco, cercano al de la placa base 5xxx. Los materiales de aporte con silicio quedan de gris oscuro a negro. Cuando la apariencia es una línea de especificación, esto decide por sí solo el material de aporte.
5356 vs 4043: cómo elegir
Esta es la decisión sobre material de aporte más común en la fabricación con aluminio. El lado del silicio de la misma decisión se cubre en nuestra guía del material de aporte 4043.
| Factor | ER5356 | ER4043 |
|---|---|---|
| Sistema de aporte | Al-5 % Mg | Al-5 % Si |
| Metales base con mejor correspondencia | 5xxx con >3 % Mg (5083, 5086, 5456, 5056) | 6xxx (6061, 6063), fundiciones (A356, 319) |
| Tracción en estado soldado | 250 – 300 MPa | 165 – 200 MPa |
| Resistencia al corte | Más alto | Baja |
| Resistencia al agrietamiento en caliente | Bien | Mejor |
| Fluidez del baño de fusión | Menor — el 5356 no moja tan fácilmente | Mayor, control del cordón más sencillo |
| Intervalo de solidificación | Más amplio | Más estrecho, por lo que agrieta menos |
| Color tras anodizado | Claro, coincide con el material base 5xxx | De gris oscuro a negro |
| Correspondencia de corrosión marina con 5xxx | Bien | Deficiente — evitar |
| Servicio sostenido por encima de 65 °C | No | Sí |
La regla práctica: igualar el nivel de magnesio del material de aporte al del metal base. Base de alto magnesio, servicio a temperatura ambiente → 5356. Base 6xxx → 4043 o 5356 según si importa más la resistencia al agrietamiento o el anodizado. Fundiciones → 4043. Calor sostenido → 4043 o, mejor, un material de aporte 5xxx bajo en magnesio.
Una advertencia sobre el caso marino. El modo de fallo que la gente describe — una soldadura 4043 corroyéndose preferentemente en un casco 5xxx — es real y está bien documentado en la construcción naval, pero la polaridad de ese par depende de la dilución exacta y no es algo que deba afirmarse como regla universal. La afirmación segura y defendible es que el desajuste electroquímico convierte la zona de soldadura en el sitio probable de ataque en agua salada, y eso es razón suficiente para evitarlo.
Otros materiales de aporte 5xxx: 5183, 5556 y 5554
El 5356 es la opción de uso general, no la única. Cuando se suelda placa de alto magnesio, estos tres aparecen con regularidad.
| Relleno | Mg % | Mn % | Úsese cuando |
|---|---|---|---|
| ER5356 | 4.5 - 5.5 | 0.05 - 0.20 | Opción por defecto para metales base 5xxx; mejor combinación de resistencia, alimentabilidad y acabado |
| ER5183 | 4.3 – 5.2 | 0.50 – 1.00 | 5083 y placa marina de alta resistencia similar donde el WPS exige un material de aporte con manganeso |
| ER5556 | 4.7 - 5.5 | 0.50 – 1.00 | Material de aporte 5xxx de mayor resistencia; especificado para 5456 y soldaduras pesadas de alto Mg |
| ER5554 | 2.4 – 3.0 | 0.50 – 1.00 | Servicio sostenido por encima de 65 °C — el magnesio se mantiene por debajo del umbral del 3 % para SCC |
El compromiso con el ER5554 es la resistencia. Es deliberadamente más débil, que es el precio de mantenerse por debajo del umbral de magnesio que hace a los otros tres inadecuados para servicio en caliente.
El ER4943 es un material de aporte aluminio-silicio-magnesio más reciente que vale la pena conocer. Es una modificación del 4043 desarrollada para mayor resistencia en estado soldado manteniendo la resistencia al agrietamiento del nivel del 4043, y se especifica cada vez más para la soldadura de producción de 6xxx. La correspondencia de color tras el anodizado puede ser menos predecible que con el 5356, así que pruébese si la apariencia importa.
El límite de 65 °C: agrietamiento por corrosión bajo tensión
Esta es la limitación que sorprende a la gente, y es la que debería verificarse primero en cualquier especificación de 5356.
Cualquier aleación de aluminio que contenga más de 3% de magnesio es susceptible a la fisuración por corrosión bajo tensión. Esto incluye los metales base de la serie 5xxx como el 5083 y el 5086 — y incluye casi todos los materiales de aporte comunes de la serie 5xxx: 5356, 5183 y 5556 superan todos el umbral.
Se tienen que alinear cuatro condiciones:
- La aleación contiene al menos 3% de magnesio.
- Hay una tensión de tracción presente. La tensión residual de soldadura casi siempre es suficiente.
- Hay un electrolito disponible — agua salada, por ejemplo.
- La junta se ha mantenido por encima de aproximadamente 65 °C (150 °F) el tiempo suficiente para que la microestructura se sensibilice.
No es necesario que todas ocurran al mismo tiempo. Una vez que la junta ha estado expuesta a temperatura elevada, la fase β (Al₃Mg₂) ha precipitado a lo largo de los límites de grano y la microestructura está sensibilizada. Bajar la temperatura después no lo revierte — dadas la tensión y un electrolito, la fisuración aún puede producirse.
Las consecuencias prácticas:
- No especifique ER5356 para componentes que operen continuamente por encima de 65 °C. Soportes de motor, intercambiadores de calor, piezas adyacentes al escape y líneas de proceso calientes entran en esta categoría.
- Si necesita un material de aporte 5xxx a temperatura elevada, use ER5554 — está formulado para mantenerse por debajo de 3% de magnesio. Acepte la menor resistencia.
- Para aleaciones 6xxx en servicio a temperatura elevada, el ER4043 suele ser la mejor respuesta.
- Esto aplica también al metal base. Las placas de alto magnesio como el 5083 o el 5456 no deben usarse por encima de 65 °C independientemente de con qué se suelden.
Hay una trampa específica aquí que vale la pena nombrar porque es fácil de pasar por alto. El 5454 se selecciona precisamente porque tolera el servicio a temperatura elevada. Si suelda 5454 con ER5356 y luego lo pone en servicio caliente, el material de aporte reintroduce el problema que el metal base fue elegido para evitar. Para recipientes o tanques de 5454 diseñados para operar en caliente, especifique ER5554.
Qué le hace la soldadura al metal base
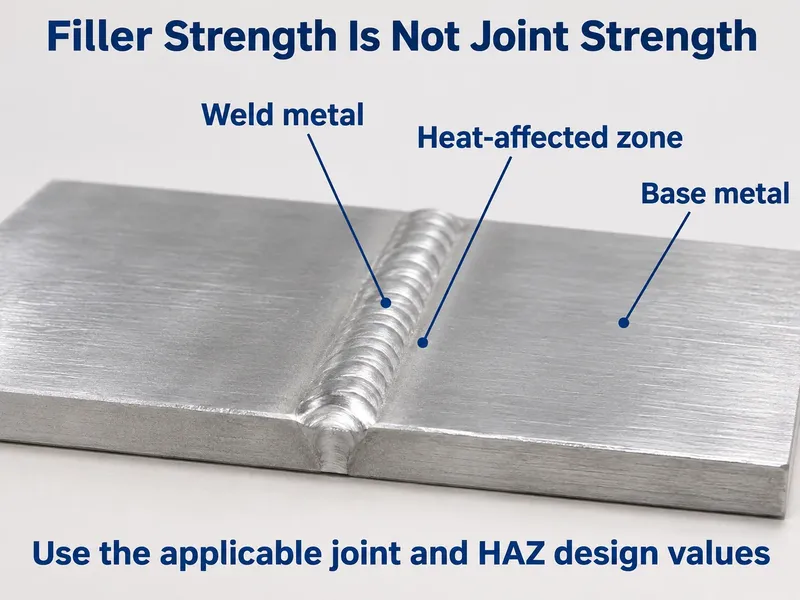
La resistencia del material de aporte es solo la mitad de la junta. La otra mitad es lo que el arco le hace a la placa base, y en las aleaciones 5xxx no tratables térmicamente eso es una pérdida real de resistencia.
La zona afectada por el calor de una junta soldada 5xxx queda efectivamente recocida. Los temples endurecidos por deformación — H116, H321, H32 — pierden su endurecimiento por trabajo en la ZAC, y como la aleación no es tratable térmicamente, esa resistencia no se puede recuperar mediante tratamiento térmico post-soldadura. Una placa 5083-H116 tiene un límite elástico mínimo especificado de 215 MPa según ASTM B928 (228 MPa es lo típico); en la ZAC el límite elástico cae hacia valores de recocido, una pérdida de aproximadamente 35–45%.
Diseñe en consecuencia: use las tensiones admisibles de recocido de AWS D1.2 (o el código aplicable) para la ZAC en lugar de los valores del temple del metal base. El mismo principio aplica al 6061-T6, donde la ZAC sobreeenvejece y se ablanda aunque la elección del material de aporte sea diferente.
Notas prácticas de soldadura
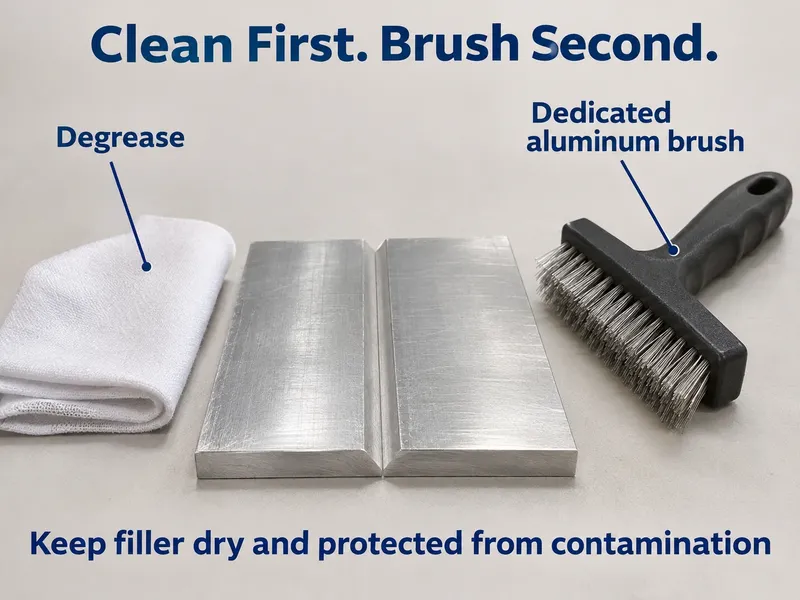
La mayoría de los problemas con el 5356 en el taller son cuestiones de alimentación y limpieza, no de metalurgia.
| Elemento | Recomendación |
|---|---|
| Gas de protección | Argón al 100% para la mayoría de los trabajos; mezclas de argón/helio para secciones más gruesas |
| Polaridad | MIG: DCEP. TIG: CA |
| Rodillos de arrastre | Rodillos con ranura en U destinados al aluminio — las ranuras en V deforman el alambre blando |
| Guía | Guía de Teflón o nailon limpia dimensionada para aluminio |
| Punta de contacto | Punta sobredimensionada marcada para aluminio; reduce el retroceso del arco |
| Cable de la antorcha | Manténgalo corto y lo más recto posible |
| Limpieza | Desengrase primero, luego cepille con un cepillo de acero inoxidable reservado solo para aluminio |
| Técnica | Cordones rectos o una pausa escalonada ajustada; el 5356 no moja tan fácilmente como el 4043, así que evite el tejido amplio |
| Cráteres | Siempre rellene los cráteres para evitar fisuración por cráter |
| Almacenamiento | Mantenga seco y sellado en el embalaje original; el alambre de aluminio absorbe humedad y contaminación superficial |
El ER5356 tiene mayor conductividad eléctrica que el alambre de acero, por lo que el retroceso del arco hacia la punta de contacto es una queja común. Las puntas sobredimensionadas y las guías limpias resuelven la mayor parte.
Anodizado y apariencia
Si la pieza va a ser anodizada, el 5356 suele ser el material de aporte correcto y el 4043 suele ser el incorrecto. Un cordón de 5356 se anodiza con un acabado claro, ligeramente gris, que se aproxima a una placa base 5xxx. Un cordón de 4043 se vuelve gris oscuro a casi negro, porque el silicio en el metal de soldadura no se anodiza de la misma manera que el aluminio circundante.
Para trabajos arquitectónicos o decorativos donde la coincidencia de color está en el plano, no confíe solo en la regla general. Pase una probeta por la línea de anodizado real con el lote de material de aporte real y apruebe la muestra antes de la producción.
Go/No-Go: Cuándo especificar 5356
Vaya — especifique 5356 cuando:
- El metal base es una aleación 5xxx con más de 3% de magnesio — 5083, 5086, 5056, 5456 — y el servicio se mantiene por debajo de 65 °C.
- La junta está expuesta a agua salada o a una atmósfera marina, y la zona de soldadura no debe convertirse en el sitio de corrosión.
- La pieza será anodizada y la soldadura debe coincidir con la placa base.
- La resistencia en estado soldado o la resistencia al cizallamiento es un factor de diseño y el 4043 no la alcanza.
- El proceso es MIG y la alimentabilidad importa — el 5356 se alimenta de forma más fiable que los fundentes de silicio más blandos.
No apto — no utilice 5356 cuando:
- El conjunto funciona continuamente por encima de 65 °C. Utilice ER5554 o ER4043 en su lugar.
- El metal base es una fundición con alto contenido de silicio como A356, 356 o 319. El ER4043 es el fundente de reparación estándar y su contenido de silicio suprime el agrietamiento en caliente en las fundiciones.
- Se trata de producción de alto volumen en 6xxx donde la fluidez del baño de fusión y la resistencia al agrietamiento importan más que la resistencia o la anodización. El ER4043 o el ER4943 se ajustan mejor.
- La estética del cordón domina sobre la resistencia — el 4043 deposita un cordón más suave y brillante.
- Alguien intenta especificar el 5356 como placa, chapa o barra estructural. Es un fundente; la elección del metal base es una decisión de ingeniería separada.
Dónde se utiliza el 5356
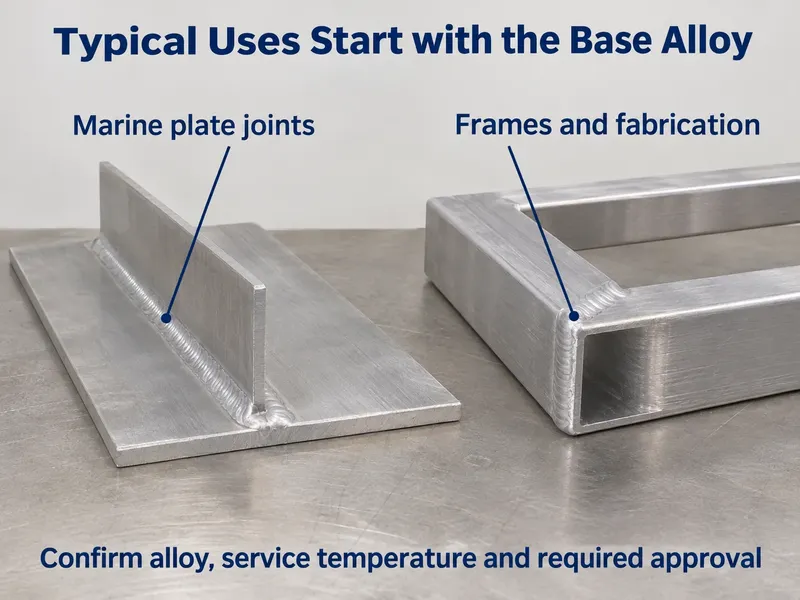
| Sector | Juntas típicas |
|---|---|
| Marina | Chapas de casco, cubiertas, superestructura, tanques de combustible y agua, pasarelas |
| Transporte por carretera y ferrocarril | Remolques de camión, cuerpos de cisternas, chasis y soldaduras de bastidor, carrocerías de vagones de ferrocarril |
| Fabricación estructural | Bastidores, andamios, plataformas, tanques de almacenamiento a temperatura ambiente |
| Automoción y ciclismo | Cuadros, soportes, estructuras de protección |
| Equipos a presión | Recipientes y tanques de 5083 y 5086 que operan a temperatura ambiente |
Tenga en cuenta el calificador sobre equipos a presión. Los recipientes de 5083 en servicio a temperatura ambiente son una aplicación normal del 5356. Un recipiente de 5454 destinado a servicio a temperatura elevada no lo es — ese necesita ER5554.
Cada junta en esta tabla se suelda con alambre de aluminio 5356, suministrado en bobina para MIG o cortado a longitud para TIG.
Ventajas y limitaciones de un vistazo
| Fortalezas | Limitaciones |
|---|---|
| Magnesio equiparado a los metales base 5xxx | No para servicio sostenido por encima de 65 °C (riesgo de SCC) |
| Aproximadamente 50% más de resistencia a la tracción en estado soldado que el 4043 | Menor fluidez y una ventana de humectación más estrecha que los fundentes de silicio |
| Coincidencia de corrosión con el metal base 5xxx en servicio marino | No es la elección correcta para fundiciones con alto contenido de silicio |
| Se anodiza con un acabado claro que coincide con la placa base | Más propenso al retroceso de arco que el alambre de acero; requiere configuración específica para aluminio |
| El alambre más rígido se alimenta mejor a través de pistolas MIG | La apariencia del cordón es menos suave que la del 4043 |
Conclusión
El 5356 es el fundente predeterminado para el aluminio 5xxx, y la razón es química: con 4,5–5,5% de magnesio coincide con la placa que une lo suficientemente estrechamente como para que la soldadura se comporte como el resto de la estructura — en resistencia, en corrosión y bajo anodización. El costo de ese magnesio es un techo de servicio rígido. Por encima de aproximadamente 65 °C la junta se vuelve susceptible al agrietamiento por corrosión bajo tensión, y las únicas soluciones son un fundente bajo en magnesio como el ER5554 o un cambio a un fundente de silicio. Aborde la cuestión de la temperatura antes que la cuestión de la resistencia, y el resto de la selección se deduce.
Suministramos 5356 como alambre en bobina para MIG y varilla cortada a longitud para TIG en los diámetros y embalajes que su proceso necesita, y señalamos cualquier trabajo donde el ER5554 sería el fundente más seguro.
Envíe la aleación base, el espesor de sección, el proceso y la temperatura de servicio, y confirmaremos el fundente antes de que redacte el WPS.
Preguntas frecuentes
¿Cuál es la diferencia entre el material de aporte 5356 y 4043?
El 5356 es un fundente con 5% de magnesio para metales base 5xxx. El 4043 es un fundente con 5% de silicio para aleaciones 6xxx y fundiciones.
- Fuerza — El 5356 deposita aproximadamente 50% más de tracción en estado soldado.
- Corrosión — El 5356 coincide con el metal base 5xxx, mientras que el 4043 no.
- Anodizado — El 5356 se mantiene claro; el 4043 se oscurece.
- Fluidez — El 4043 humecta mejor y agrieta menos en el 6061.
¿Cuál es la temperatura máxima de servicio para las soldaduras de 5356?
Considere 65 °C (150 °F) como el techo estándar para servicio continuo.
Por encima de 65 °C, las aleaciones con más de 3% de magnesio — entre ellas 5356, 5183 y 5556 — se sensibilizan y pueden agrietarse bajo tensión en agua salada. Para servicio en caliente especifique ER5554, que se mantiene por debajo del 3% de magnesio.
¿Es adecuado el 5356 para soldadura marina?
Sí. Es el fundente estándar para trabajos marinos en 5xxx.
Los cascos, cubiertas, tanques y superestructura de 5083 y 5086 dependen de él porque la coincidencia de magnesio mantiene el potencial de corrosión de la zona de soldadura cercano al de la placa base. La única excepción es el servicio en caliente: por encima de 65 °C, cambie a ER5554.
¿Cuál es el pedido mínimo para alambre 5356, y pueden suministrar certificados de ensayo?
La producción con MOQ bajo está disponible, y cada pedido lleva un certificado de ensayo de fábrica.
- Tamaños de stock — los diámetros estándar se envían desde inventario.
- No estándar — los diámetros personalizados y los pesos de bobina requieren de 10 a 60 días.
- Documentos — MTC estándar; informes de composición o mecánicos SGS bajo solicitud.