O que é o Alumínio 5356?
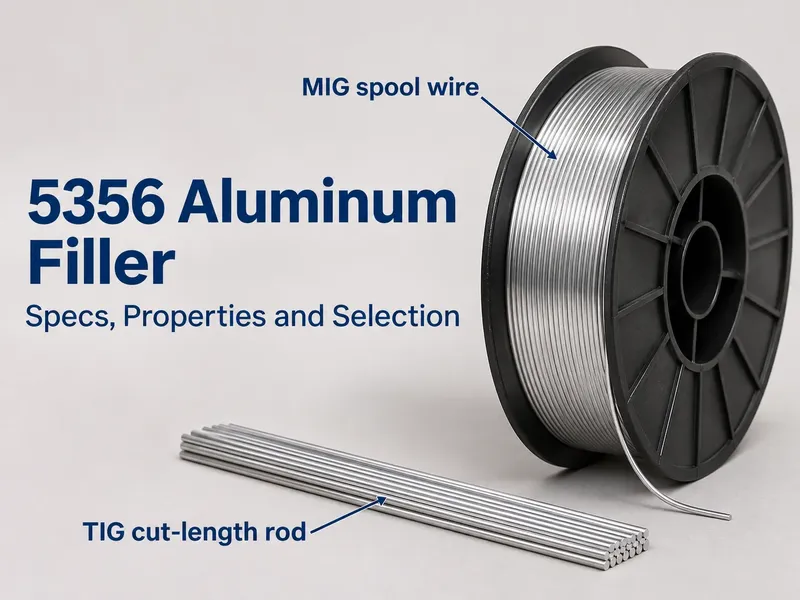
O 5356 é uma liga de adição de alumínio-magnésio. Contém aproximadamente 5% de magnésio, o que coloca sua composição química próxima das ligas de chapa e placa da série 5xxx que foi projetada para unir — 5083, 5086, 5056, 5454 e 5456.
Essa correspondência de magnésio é o ponto central. Quando você solda um metal base 5xxx, a poça de fusão é uma mistura de metal de adição e metal de base fundido. Se o metal de adição for quimicamente próximo ao metal de base, a solda resultante se comporta como o restante da peça: resistência semelhante, potencial de corrosão semelhante, resposta semelhante à anodização. Se não for, a solda se torna o elo fraco — ou o local onde a corrosão se inicia.
Uma clarificação importante para especificação: o 5356 é registrado como liga forjada e aparece em normas de vareta, barra e arame, mas na prática essencialmente todo o 5356 produzido é destinado a consumíveis de soldagem. Não é um grau estrutural. Você não verá o 5356 especificado como chapa estrutural da forma como vê o 5083-H116 ou o 5456-H116. Onde o 5356 aparece na forma de barra, trata-se de barra destinada a se tornar ou alimentar consumíveis de soldagem.
Especificações e Designações Equivalentes
Uma pergunta sobre “especificações” deve começar pelos números reais das normas, porque é isso que consta em uma EPS (Especificação de Procedimento de Soldagem) e em um pedido de compra.
| Padrão | Designação |
|---|---|
| AWS A5.10 (EUA) | ER5356 |
| EN ISO 18273 (Europa) | S Al 5356 (AlMg5Cr(A)) |
| DIN 1732 (alemã legada) | 3.3556 |
| JIS Z 3232 (Japão) | A5356-WY (arame) / A5356-BY (vareta) |
| Família de ligas | 5xxx, Al-Mg, não tratável termicamente |
Aprovações de sociedades classificadoras estão comumente disponíveis em arames comerciais dos principais fabricantes de consumíveis — ABS, BV, LR, DNV, TÜV e DB aparecem nas fichas técnicas do ER5356. Se o seu projeto exige um consumível aprovado por sociedade classificadora, solicite o certificado de aprovação pelo nome em vez de presumir que o arame em estoque o possui.
Composição química
Os limites de composição abaixo são os valores da AWS A5.10 / EN ISO 18273 para arame sólido nu.
| Elemento | Peso % |
|---|---|
| Silício (Si) | 0,25 máximo |
| Ferro (Fe) | 0,40 máx |
| Cobre (Cu) | 0,10 máximo |
| Manganês (Mn) | 0.05 - 0.20 |
| Magnésio (Mg) | 4.5 - 5.5 |
| Cromo (Cr) | 0.05 - 0.20 |
| Zinco (Zn) | 0,10 máximo |
| Titânio (Ti) | 0.06 - 0.20 |
| Berílio (Be) | 0,0003 máx. |
| Outros, cada / total | 0.05 / 0.15 |
| Alumínio (Al) | Equilíbrio |
Dois elementos merecem leitura atenta. Magnésio em 4,5–5,5% é o que torna o 5356 uma boa correspondência para metais base com alto teor de magnésio — e é também o que cria o limite de temperatura discutido mais adiante neste guia. Titânio em 0,06–0,20% é uma adição deliberada: refina a estrutura de grãos de solidificação do cordão de solda e reduz a sensibilidade à fissuração a quente.
O limite de silício em 0,25% é igualmente deliberado. Manter o silício baixo limita a formação de Mg₂Si quando o 5356 é diluído por um metal base contendo silício.
Propriedades físicas selecionadas da liga de adição. Estes são dados de fabricantes de arame — a AWS A5.10 não os especifica:
| Propriedade | Valor |
|---|---|
| Densidade | 2,68 g/cm³ |
| Faixa de fusão | 575 – 633 °C |
| Condutividade térmica | ~120 W/m·K |
| Condutividade elétrica | ~29% IACS |
Formas de Produto, Diâmetros e Embalagens
O arame de adição é especificado por diâmetro e embalagem, não por têmpera H. A AWS A5.10 e a EN ISO 18273 controlam composição, tolerância de diâmetro e condição superficial; as têmperas encruadas usadas para produtos forjados (H22, H32, H18 e assim por diante) não aparecem como classificações de consumíveis. A designação “5356-H32” descreve apenas a dureza conforme trefilado — não carrega significado normativo.
O que afeta o seu processo é a condição trefilada do arame. O arame MIG é normalmente fornecido duro-trefilado, e isso é benéfico: o 5356 é mais rígido que os consumíveis com silício, e essa rigidez de coluna é o motivo pelo qual ele alimenta através de uma tocha MIG de forma mais confiável que o ER4043. Arames mais macios flambam no conduíte e formam ninhos de passarinho nos rolos de arraste.
Tamanhos comerciais típicos:
| Processo | Diâmetros | Embalagem padrão |
|---|---|---|
| MIG (GMAW) | 0,8; 1,0; 1,2; 1,6 mm | Carretéis de 7 kg; mini-carretéis de 0,5 kg |
| TIG (GTAW) | 1,6; 2,0; 2,4; 3,2 mm | Comprimentos cortados, tipicamente 1000 mm, em tubos de 2 kg |
A escolha do diâmetro segue a espessura da seção e a taxa de deposição: 0,8–1,0 mm para chapa fina e transferência por curto-circuito, 1,2 mm como tamanho de uso geral, 1,6 mm e acima para chapa espessa e transferência por spray.
Propriedades Mecânicas Conforme Soldado
Estes são valores típicos de metal de solda depositado, não da junta acabada. A resistência real da junta depende do metal base, diluição, projeto da junta e procedimento.
| Propriedade | ER5356 | ER4043 |
|---|---|---|
| Resistência à tração, típica | 250 – 300 MPa | 165 – 200 MPa |
| Resistência à tração, mínimo AWS A5.10 | 240 MPa | 165 MPa |
| Limite de escoamento, típico | 120 – 145 MPa | 55 – 90 MPa |
| Limite de escoamento, mínimo AWS A5.10 | Não especificado | Não especificado |
| Alongamento, típico | 18 – 25% | 12 – 20% |
| Resistência ao cisalhamento, aproximada | 170 – 190 MPa | 110 – 130 MPa |
A edição de 2021 da AWS A5.10 introduziu um requisito mínimo de resistência à tração para o ER5356 — 240 MPa. Limite de escoamento e alongamento são ensaiados e reportados no certificado, mas não possuem mínimo de classificação, portanto leia esses valores como típicos de fabricante de arame e não como piso normativo.
Os valores aproximados de cisalhamento são derivados em cerca de 60–65% da resistência à tração e devem ser tratados apenas como indicativos. Para uma junta estrutural, projete contra as tensões admissíveis no código aplicável — AWS D1.2 para estruturas de alumínio nos EUA, ou a norma EN relevante ou regra de sociedade classificadora.
O ponto principal é que o 5356 proporciona aproximadamente 50% mais resistência à tração no estado soldado do que o 4043. Essa é a razão pela qual é o consumível estrutural padrão para trabalhos com 5xxx.
Por que o 5356 combina com metais base 5xxx
Três mecanismos, em ordem de frequência com que decidem o trabalho.
Compatibilidade de corrosão. O cordão de solda e a chapa-mãe estão no mesmo eletrólito. Se seus potenciais de corrosão diferirem, um se torna o ânodo e corrói preferencialmente. Preencher uma chapa de alto magnésio como 5083-H321 com um consumível de magnésio equivalente mantém a zona de solda próxima ao metal de base em potencial, de modo que a junta não se torne um sítio de corrosão embutido.
Evitar intermetálicos frágeis. Consumível contendo silício diluído em uma base de alto magnésio forma Mg₂Si no metal de solda. Em quantidade, reduz a ductilidade e torna a junta frágil. O limite baixo de silício no 5356 existe exatamente para evitar isso.
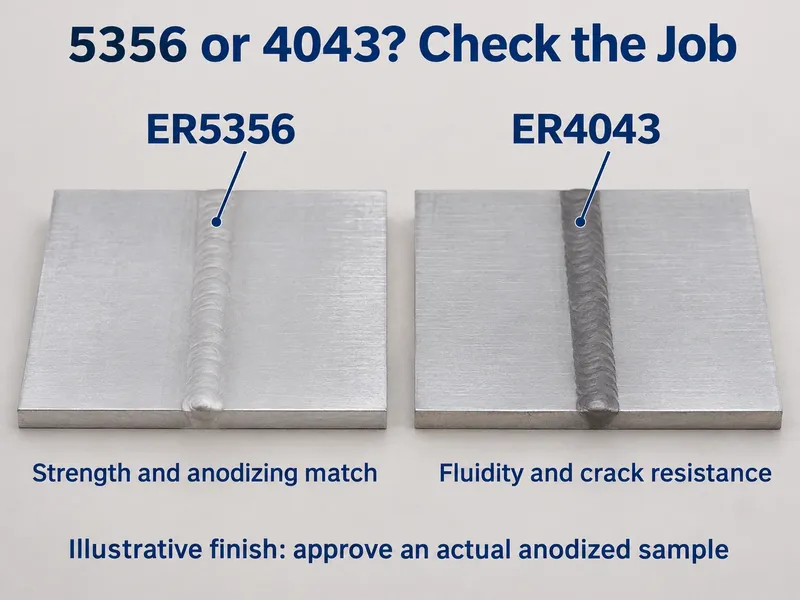
Consistência na anodização. Um cordão rico em magnésio anodiza-se com um acabamento claro, quase branco, próximo ao da chapa-mãe 5xxx. Consumíveis com silício ficam cinza-escuro a preto. Quando a aparência é uma linha de especificação, isso decide o consumível por si só.
5356 vs 4043: Como escolher
Esta é a decisão de consumível mais comum na fabricação de alumínio. O lado do silício da mesma decisão é abordado no nosso guia de consumível 4043.
| Fator | ER5356 | ER4043 |
|---|---|---|
| Sistema de consumível | Al-5%Mg | Al-5%Si |
| Metais base mais compatíveis | 5xxx com >3% Mg (5083, 5086, 5456, 5056) | 6xxx (6061, 6063), fundidos (A356, 319) |
| Tração no estado soldado | 250 – 300 MPa | 165 – 200 MPa |
| Resistência ao cisalhamento | Mais alto | Inferior |
| Resistência à fissuração a quente | Bom | Melhor |
| Fluidez da poça | Menor — o 5356 não molha com a mesma facilidade | Maior, controle de cordão mais fácil |
| Faixa de solidificação | Mais ampla | Mais estreita, razão pela qual fissura menos |
| Cor após anodização | Clara, compatível com a chapa-mãe 5xxx | Cinza-escuro a preto |
| Compatibilidade de corrosão marinha com 5xxx | Bom | Ruim — evitar |
| Serviço contínuo acima de 65 °C | Não | Sim |
A regra prática: iguale o teor de magnésio do consumível ao do metal de base. Base de alto magnésio, serviço à temperatura ambiente → 5356. Base 6xxx → 4043 ou 5356, dependendo se a resistência à fissuração ou a anodização é mais importante. Fundidos → 4043. Calor contínuo → 4043, ou melhor, um consumível 5xxx de baixo magnésio.
Uma ressalva sobre o caso marinho. O modo de falha que as pessoas descrevem — uma solda 4043 corroendo preferencialmente em um casco 5xxx — é real e bem documentado na construção naval, mas a polaridade desse par depende da diluição exata e não é algo a ser afirmado como regra universal. A afirmação segura e defensável é que a incompatibilidade eletroquímica torna a zona de solda o provável sítio de ataque em água salgada, e isso é razão suficiente para evitá-la.
Outros consumíveis 5xxx: 5183, 5556 e 5554
O 5356 é a opção de uso geral, não a única. Ao soldar chapa de alto magnésio, estes três aparecem regularmente.
| Enchimento | Mg % | Mn % | Use quando |
|---|---|---|---|
| ER5356 | 4.5 - 5.5 | 0.05 - 0.20 | Padrão para metais base 5xxx; melhor combinação de resistência, alimentabilidade e acabamento |
| ER5183 | 4.3 – 5.2 | 0.50 – 1.00 | 5083 e chapa marinha de alta resistência similar, onde a EPS exige um consumível com manganês |
| ER5556 | 4.7 - 5.5 | 0.50 – 1.00 | Consumível 5xxx de maior resistência; especificado para 5456 e soldagens pesadas de alto Mg |
| ER5554 | 2.4 – 3.0 | 0.50 – 1.00 | Serviço contínuo acima de 65 °C — o magnésio permanece abaixo do limite de 3% para SCC |
O compromisso com o ER5554 é a resistência. Ele é deliberadamente mais fraco, o que é o preço de permanecer abaixo do limite de magnésio que torna os outros três inadequados para serviço em temperatura elevada.
O ER4943 é um consumível alumínio-silício-magnésio mais recente que vale a pena conhecer. É uma modificação do 4043 desenvolvida para maior resistência no estado soldado, mantendo a resistência à fissuração do nível do 4043, e está cada vez mais especificado para soldagem de produção de 6xxx. A correspondência de cor após anodização pode ser menos previsível do que com o 5356, então teste se a aparência for importante.
O limite de 65 °C: Fissuração por corrosão sob tensão
Esta é a limitação que pega as pessoas de surpresa, e é a que deve ser verificada primeiro em qualquer especificação de 5356.
Qualquer liga de alumínio contendo mais de 3% de magnésio está suscetível à corrosão sob tensão. Isso inclui os metais base da série 5xxx, como 5083 e 5086 — e inclui quase todos os consumíveis comuns da série 5xxx: 5356, 5183 e 5556 excedem todos o limite.
Quatro condições precisam estar alinhadas:
- A liga contém pelo menos 3% de magnésio.
- Há tensão de tração presente. A tensão residual de soldagem quase sempre é suficiente.
- Há um eletrólito disponível — água salgada, por exemplo.
- A junta foi mantida acima de aproximadamente 65 °C (150 °F) por tempo suficiente para a microestrutura se sensitizar.
Não é necessário que todas ocorram ao mesmo tempo. Uma vez que a junta tenha sido exposta a temperatura elevada, a fase β (Al₃Mg₂) precipitou ao longo dos contornos de grão e a microestrutura está sensitizada. Reduzir a temperatura afterwards não reverte isso — havendo tensão e um eletrólito, a trinca ainda pode ocorrer.
As consequências práticas:
- Não especifique ER5356 para componentes que operam continuamente acima de 65 °C. Suportes de motor, trocadores de calor, peças adjacentes ao escapamento e linhas de processo aquecidas se enquadram nesta categoria.
- Se você precisar de um consumível 5xxx em temperatura elevada, use ER5554 — ele é formulado para permanecer abaixo de 3% de magnésio. Aceite a resistência menor.
- Para ligas 6xxx em serviço a temperatura elevada, o ER4043 geralmente é a melhor resposta.
- Isso se aplica também ao metal base. Chapas com alto teor de magnésio, como 5083 ou 5456, não devem ser usadas acima de 65 °C independentemente do consumível com que são soldadas.
Há uma armadilha específica aqui que vale a pena nomear porque é fácil cair nela. O 5454 é selecionado justamente porque tolera serviço em temperatura elevada. Se você soldar 5454 com ER5356 e depois colocá-lo em serviço aquecido, o consumível reintroduz o problema que o metal base foi escolhido para evitar. Para vasos ou tanques de 5454 projetados para operar a quente, especifique ER5554.
O que a Soldagem Faz com o Metal Base
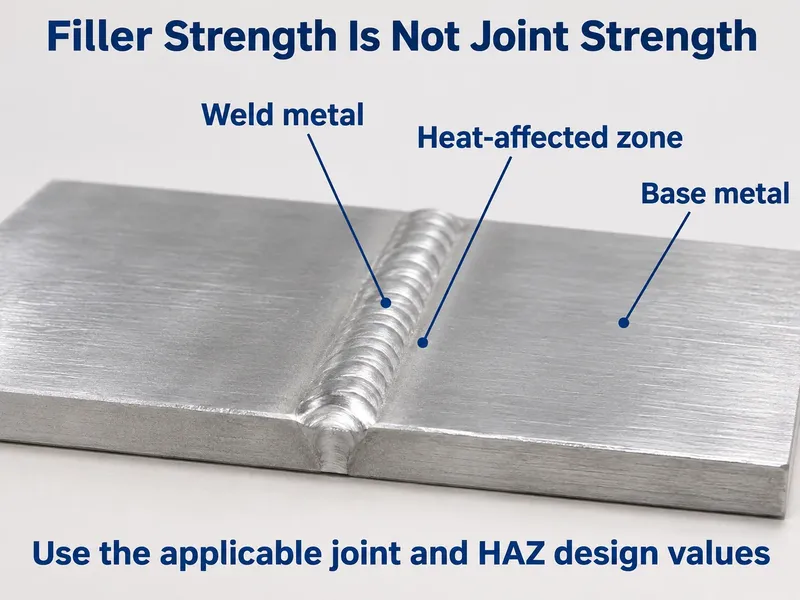
A resistência do consumível é apenas metade da junta. A outra metade é o que o arco faz com a chapa mãe e, nas ligas 5xxx não tratáveis termicamente, isso representa uma perda real de resistência.
A zona afetada pelo calor de uma junta 5xxx soldada é efetivamente recozida. Os têmperas encruados — H116, H321, H32 — perdem seu encruamento na ZAC e, como a liga não é tratável termicamente, essa resistência não pode ser recuperada por tratamento térmico pós-soldagem. Uma chapa 5083-H116 apresenta um limite de escoamento mínimo especificado de 215 MPa sob a ASTM B928 (228 MPa é típico); na ZAC o escoamento cai de volta para valores de recozido, uma perda de aproximadamente 35–45%.
Projete accordingly: use as tensões admissíveis de recozido da AWS D1.2 (ou do código aplicável) para a ZAC em vez dos valores de têmpera do metal base. O mesmo princípio se aplica ao 6061-T6, onde a ZAC superenvelhece e amolece mesmo que a escolha do consumível seja diferente.
Notas Práticas de Soldagem
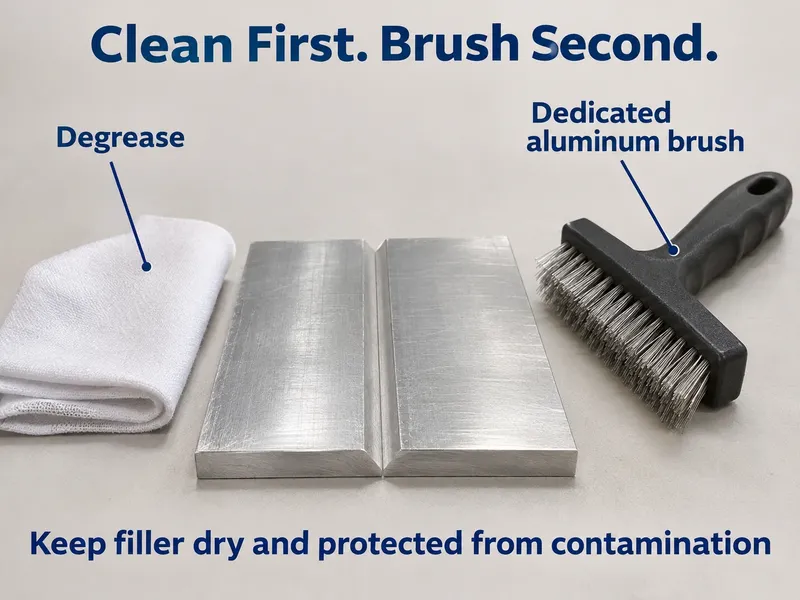
A maioria dos problemas com 5356 no chão de fábrica são questões de alimentação e limpeza, não de metalurgia.
| Item | Recomendação |
|---|---|
| Gás de proteção | Argônio 100% para a maioria dos trabalhos; misturas de argônio/hélio para seções mais espessas |
| Polaridade | MIG: DCEP. TIG: CA |
| Cilindros de arraste | Cilindros com ranhura em U destinados ao alumínio — ranhuras em V deformam o arame macio |
| Conduíte | Conduíte limpo de Teflon ou náilon dimensionado para alumínio |
| Bico de contato | Bico sobredimensionado marcado para alumínio; reduz o burnback |
| Cabo da tocha | Mantenha-o curto e o mais reto possível |
| Limpeza | Desengordure primeiro, depois escove com uma escova de aço inoxidável mantida exclusivamente para alumínio |
| Técnica | Cordões em filete ou passo-pausa compacto; o 5356 não molha tão facilmente quanto o 4043, então evite tecimento largo |
| Crateras | Sempre preencha as crateras para evitar trincas de cratera |
| Armazenamento | Mantenha seco e selado na embalagem original; o arame de alumínio absorve umidade e contaminação superficial |
O ER5356 tem condutividade elétrica maior que o arame de aço, então o burnback no bico de contato é uma queixa comum. Bicos sobredimensionados e conduítes limpos resolvem a maior parte disso.
Anodização e Aparência
Se a peça for anodizada, o 5356 geralmente é o consumível correto e o 4043 geralmente é o errado. Um cordão de 5356 anodiza para um acabamento claro, levemente acinzentado, que fica próximo de uma chapa mãe 5xxx. Um cordão de 4043 fica cinza-escuro a quase preto, porque o silício no metal de solda não anodiza da mesma forma que o alumínio ao redor.
Para trabalhos arquitetônicos ou decorativos onde a correspondência de cor está no desenho, não confie apenas na regra geral. Rode um cupom pela linha de anodização real com o lote real de consumível e aprove a amostra antes da produção.
Go/No-Go: Quando Especificar 5356
Escolha — especifique 5356 quando:
- O metal base é uma liga 5xxx com mais de 3% de magnésio — 5083, 5086, 5056, 5456 — e o serviço permanece abaixo de 65 °C.
- A junta está exposta a água salgada ou atmosfera marinha, e a zona de solda não deve tornar-se o ponto de corrosão.
- A peça será anodizada e a solda deve corresponder à chapa-mãe.
- A resistência no estado soldado ou a resistência ao cisalhamento é um fator de projeto e o 4043 não a alcança.
- O processo é MIG e a alimentabilidade é importante — o 5356 alimenta de forma mais confiável do que os consumíveis de silício mais macios.
Não usar — não utilize 5356 quando:
- O conjunto opera continuamente acima de 65 °C. Use ER5554 ou ER4043 em vez disso.
- O metal base é uma fundição com alto teor de silício, como A356, 356 ou 319. O ER4043 é o consumível de reparo padrão e seu teor de silício suprime a fissuração a quente em fundições.
- Você está executando produção em alto volume de 6xxx onde a fluidez da poça e a resistência à fissuração importam mais do que a resistência ou a anodização. O ER4043 ou ER4943 se adequa melhor.
- A estética do cordão predomina sobre a resistência — o 4043 deposita um cordão mais liso e brilhante.
- Alguém está tentando especificar 5356 como chapa, folha ou barra estrutural. É um consumível; a escolha do metal base é uma decisão de engenharia separada.
Onde o 5356 é utilizado
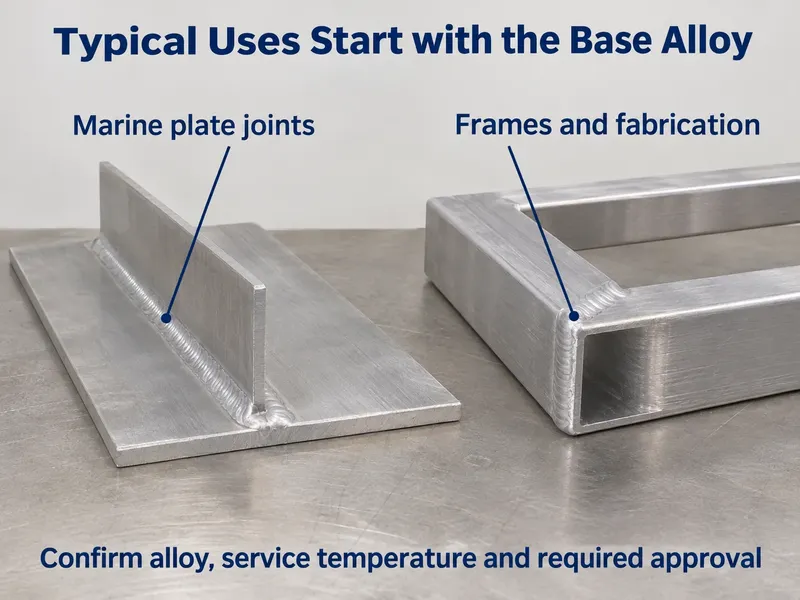
| Setor | Juntas típicas |
|---|---|
| Marinha | Chapas de casco, convés, superestrutura, tanques de combustível e água, pranchas de embarque |
| Transporte rodoviário e ferroviário | Carrocerias de reboques, corpos de tanques, soldas de chassi e quadro, carrocerias de vagões ferroviários |
| Fabricação estrutural | Quadros, andaimes, plataformas, tanques de armazenamento à temperatura ambiente |
| Automotivo e ciclístico | Quadros, suportes, estruturas de proteção |
| Equipamentos de pressão | Vasos e tanques em 5083 e 5086 operando à temperatura ambiente |
Observe o qualificador em equipamentos de pressão. Vasos em 5083 em serviço à temperatura ambiente são uma aplicação normal do 5356. Um vaso em 5454 destinado a serviço em temperatura elevada não é — esse necessita de ER5554.
Cada junta nesta tabela é soldada com arame de alumínio 5356, fornecido em carretel para MIG ou cortado no comprimento para TIG.
Vantagens e Limitações em Resumo
| Pontos fortes | Limitações |
|---|---|
| Magnésio compatível com metais base 5xxx | Não indicado para serviço contínuo acima de 65 °C (risco de SCC) |
| Aproximadamente 50% mais resistência à tração no estado soldado do que o 4043 | Menor fluidez e janela de molhamento mais estreita do que os consumíveis de silício |
| Compatibilidade de corrosão com o metal base 5xxx em serviço marinho | Não é a escolha correta para fundições com alto teor de silício |
| Anodiza com acabamento claro que corresponde à chapa-mãe | Mais propenso a burnback do que arame de aço; requer configuração específica para alumínio |
| Arame mais rígido alimenta melhor através de tochas MIG | A aparência do cordão é menos lisa do que o 4043 |
Conclusão
O 5356 é o consumível padrão para alumínio 5xxx, e a razão é química: com 4,5–5,5% de magnésio, ele corresponde à chapa que está unindo de forma suficientemente próxima para que a solda se comporte como o restante da estrutura — em resistência, em corrosão e sob anodização. O custo desse magnésio é um teto rígido de serviço. Acima de aproximadamente 65 °C, a junta torna-se suscetível à fissuração por corrosão sob tensão, e as únicas soluções são um consumível com baixo magnésio, como o ER5554, ou uma mudança para um consumível de silício. Resolva a questão da temperatura antes da questão da resistência, e o restante da seleção se segue.
Fornecemos o 5356 como arame em carretel para MIG e vareta cortada para TIG nos diâmetros e embalagens que seu processo necessita, e sinalizamos qualquer trabalho onde o ER5554 seria o consumível mais seguro.
Envie a liga base, a espessura da seção, o processo e a temperatura de serviço, e confirmaremos o consumível antes de você redigir a EPS.
Perguntas frequentes
Qual é a diferença entre os metais de enchimento 5356 e 4043?
O 5356 é um consumível com 5% de magnésio para metais base 5xxx. O 4043 é um consumível com 5% de silício para ligas 6xxx e fundições.
- Força — O 5356 deposita aproximadamente 50% mais resistência à tração no estado soldado.
- Corrosão — O 5356 corresponde ao metal base 5xxx, enquanto o 4043 não.
- Anodização — O 5356 permanece claro; o 4043 escurece.
- Fluidez — O 4043 molha melhor e fissura menos no 6061.
Qual é a temperatura máxima de serviço para soldas com 5356?
Considere 65 °C (150 °F) como o teto padrão para serviço contínuo.
Acima de 65 °C, as ligas com mais de 3% de magnésio — entre elas 5356, 5183 e 5556 — sensitizam-se e podem fissurar sob tensão em água salgada. Para serviço a quente, especifique ER5554, que permanece abaixo de 3% de magnésio.
O 5356 é adequado para soldagem marinha?
Sim. É o consumível padrão para trabalho marinho em 5xxx.
Cascos, convés, tanques e superestrutura em 5083 e 5086 dependem dele porque a correspondência de magnésio mantém o potencial de corrosão da zona de solda próximo ao da chapa-mãe. A única exceção é o serviço a quente: acima de 65 °C, mude para ER5554.
Qual é o pedido mínimo para arame 5356, e vocês podem fornecer certificados de ensaio?
Produção com MOQ baixo está disponível, e cada pedido acompanha certificado de ensaio do fabricante.
- Tamanhos de estoque — diâmetros padrão enviados a partir do estoque.
- Não padrão — diâmetros personalizados e pesos de bobina levam de 10 a 60 dias.
- Documentos — MTC padrão; relatórios de composição ou mecânicos SGS sob solicitação.