


Che cos'è l'alluminio 5356?
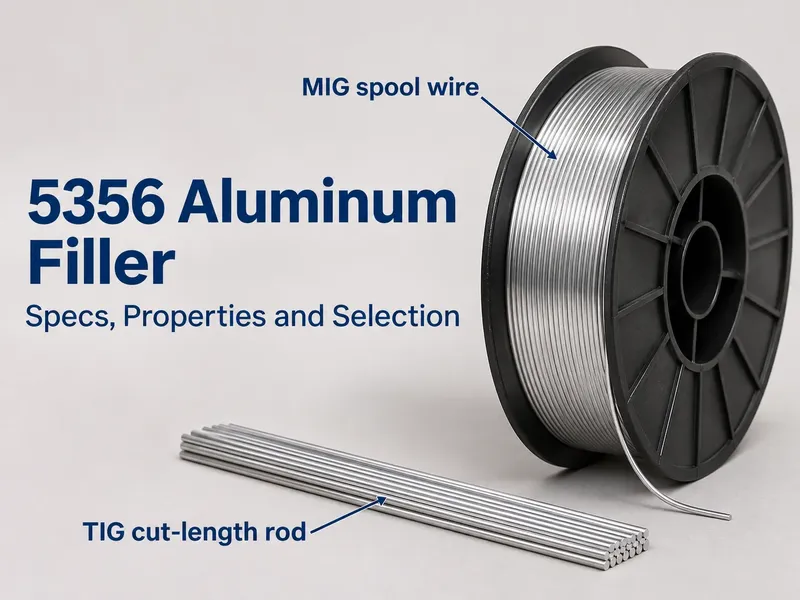
Il 5356 è una lega di apporto alluminio-magnesio. Contiene circa il 5% di magnesio, il che rende la sua composizione chimica vicina a quella delle lamiere e lastre della serie 5xxx che è progettato per giuntare — 5083, 5086, 5056, 5454 e 5456.
La corrispondenza del magnesio è l'intero punto. Quando si salda un metallo base 5xxx, il bagno di saldatura è una miscela di materiale d'apporto e metallo base fuso. Se il materiale d'apporto è chimicamente vicino al metallo base, la saldatura finita si comporta come il resto del pezzo: resistenza simile, potenziale di corrosione simile, risposta simile all'anodizzazione. In caso contrario, la saldatura diventa l'anello debole — o il punto in cui inizia la corrosione.
Un chiarimento importante ai fini della specifica: il 5356 è registrato come lega lavorata e appare nelle norme per vergelle, barre e fili, ma in pratica essenzialmente tutto il 5356 prodotto è destinato al materiale d'apporto per saldatura. Non è un grado strutturale. Non si vedrà il 5356 specificato come lamiera strutturale nel modo in cui si vedono il 5083-H116 o il 5456-H116. Dove il 5356 appare in forma di barra, si tratta di barra destinata a diventare o alimentare materiale d'apporto.
Specifiche e designazioni equivalenti
Una domanda sulle “specifiche” dovrebbe iniziare dai numeri di specifica effettivi, perché è ciò che compare su una WPS e su un ordine di acquisto.
| Standard | Denominazione |
|---|---|
| AWS A5.10 (USA) | ER5356 |
| EN ISO 18273 (Europa) | S Al 5356 (AlMg5Cr(A)) |
| DIN 1732 (tedesca storica) | 3.3556 |
| JIS Z 3232 (Giappone) | A5356-WY (filo) / A5356-BY (verga) |
| Famiglia di leghe | 5xxx, Al-Mg, non trattabile termicamente |
Le approvazioni delle società di classificazione sono comunemente disponibili sul filo commerciale dei principali produttori di materiali d'apporto — ABS, BV, LR, DNV, TÜV e DB compaiono nelle schede tecniche dell'ER5356. Se il progetto richiede un consumabile approvato da una società di classificazione, richiedere il certificato di approvazione per nome anziché presumere che il filo in stock lo possieda.
Composizione chimica
I limiti di composizione riportati di seguito sono i valori AWS A5.10 / EN ISO 18273 per filo pieno nudo.
| Elemento | Peso % |
|---|---|
| Silicio (Si) | 0,25 max |
| Ferro (Fe) | 0,40 max |
| Rame (Cu) | 0,10 max |
| Manganese (Mn) | 0.05 - 0.20 |
| Magnesio (Mg) | 4.5 - 5.5 |
| Cromo (Cr) | 0.05 - 0.20 |
| Zinco (Zn) | 0,10 max |
| Titanio (Ti) | 0.06 - 0.20 |
| Berillio (Be) | 0,0003 max |
| Altri, ciascuno / totale | 0.05 / 0.15 |
| Alluminio (Al) | Equilibrio |
Due elementi meritano una lettura attenta. Il magnesio al 4,5–5,5% è ciò che rende il 5356 una buona corrispondenza per i metalli base ad alto contenuto di magnesio — ed è anche ciò che crea il limite di temperatura discusso più avanti in questa guida. Il titanio allo 0,06–0,20% è un'aggiunta deliberata: affina la struttura granulare di solidificazione del cordone di saldatura e riduce la sensibilità alla criccatura a caldo.
Il limite del silicio allo 0,25% è ugualmente deliberato. Mantenere basso il silicio limita la formazione di Mg₂Si quando il 5356 viene diluito da un metallo base contenente silicio.
Proprietà fisiche selezionate della lega d'apporto. Si tratta di dati dei produttori di filo — la AWS A5.10 non le specifica:
| Proprietà | Valore |
|---|---|
| Densità | 2,68 g/cm³ |
| Intervallo di fusione | 575 – 633 °C |
| Conducibilità termica | ~120 W/m·K |
| Conducibilità elettrica | ~29 % IACS |
Forme di prodotto, diametri e imballaggio
Il filo d'apporto è specificato per diametro e imballaggio, non per tempra H. La AWS A5.10 e la EN ISO 18273 controllano composizione, tolleranza di diametro e condizione superficiale; le tempre incrudite utilizzate per i prodotti lavorati (H22, H32, H18 e così via) non compaiono come classificazioni del materiale d'apporto. La designazione “5356-H32” descrive solo la durezza allo stato trafilato — non ha alcun significato normativo.
Ciò che influisce sul processo è la condizione di trafilatura del filo. Il filo MIG è normalmente fornito trafilato a freddo, e ciò è vantaggioso: il 5356 è più rigido dei materiali d'apporto al silicio, e quella rigidità è il motivo per cui si alimenta attraverso una torcia MIG in modo più affidabile dell'ER4043. Il filo più morbido si piega nella guaina e si aggroviglia nei rulli di trascinamento.
Dimensioni commerciali tipiche:
| Processo | Diametri | Imballaggio standard |
|---|---|---|
| MIG (GMAW) | 0,8, 1,0, 1,2, 1,6 mm | Bobine da 7 kg; mini-bobine da 0,5 kg |
| TIG (GTAW) | 1,6, 2,0, 2,4, 3,2 mm | Lunghezze tagliate, tipicamente 1000 mm, in tubi da 2 kg |
La scelta del diametro segue lo spessore della sezione e la velocità di deposizione: 0,8–1,0 mm per lamiera sottile e trasferimento a corto arco, 1,2 mm come dimensione universale, 1,6 mm e oltre per piastre spesse e trasferimento a spruzzo.
Proprietà meccaniche allo stato di saldatura
Questi sono valori tipici del metallo di saldatura tutto-apporto depositato, non del giunto finito. La resistenza effettiva del giunto dipende dal metallo base, dalla diluizione, dal design del giunto e dalla procedura.
| Proprietà | ER5356 | ER4043 |
|---|---|---|
| Resistenza a trazione, tipica | 250 – 300 MPa | 165 – 200 MPa |
| Resistenza a trazione, minimo AWS A5.10 | 240 MPa | 165 MPa |
| Resistenza allo snervamento, tipica | 120 – 145 MPa | 55 – 90 MPa |
| Resistenza allo snervamento, minimo AWS A5.10 | Non specificato | Non specificato |
| Allungamento, tipico | 18 – 25% | 12 – 20% |
| Resistenza al taglio, approssimativa | 170 – 190 MPa | 110 – 130 MPa |
L'edizione 2021 di AWS A5.10 ha introdotto un requisito minimo di resistenza a trazione per ER5356 — 240 MPa. Snervamento e allungamento sono testati e riportati sul certificato ma non hanno un minimo di classificazione, quindi leggere quei valori come tipici del produttore di filo piuttosto che come soglia di specifica.
I valori approssimativi di taglio sono derivati a circa il 60–65% della resistenza a trazione e devono essere considerati solo indicativi. Per un giunto strutturale, progettare secondo le sollecitazioni ammissibili del codice applicabile — AWS D1.2 per le strutture in alluminio negli Stati Uniti, o la pertinente norma EN o regola di società di classificazione.
Il dato principale è che il 5356 offre circa il 50% in più di resistenza a trazione allo stato grezzo rispetto al 4043. Questo è il motivo per cui è il filler strutturale predefinito per i lavori su 5xxx.
Perché il 5356 si abbina ai metalli base 5xxx
Tre meccanismi, in ordine di quanto spesso decidono il lavoro.
Compatibilità alla corrosione. Il cordone di saldatura e la lamiera madre si trovano nello stesso elettrolita. Se i loro potenziali di corrosione differiscono, uno diventa l'anodo e corrode preferenzialmente. Riempire una lamiera ad alto magnesio come 5083-H321 con un filler a magnesio abbinato mantiene la zona di saldatura vicina al metallo base in potenziale, così il giunto non diventa un sito di corrosione integrato.
Evitare intermedi metallici fragili. Un filler contenente silicio diluito in una base ad alto magnesio forma Mg₂Si nel metallo di saldatura. In quantità riduce la duttilità e rende il giunto fragile. Il basso tenore di silicio nel 5356 serve proprio a prevenire questo.
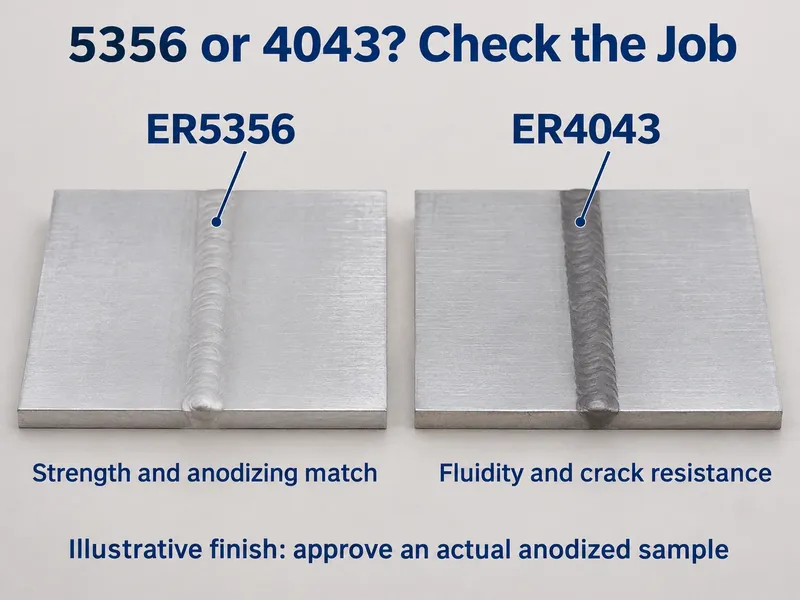
Coerenza dell'anodizzazione. Un cordone ricco di magnesio si anodizza con una finitura chiara, quasi bianca, vicina alla lamiera madre 5xxx. I filler al silicio diventano grigio scuro o neri. Dove l'aspetto è una voce di specifica, questo decide da solo il filler.
5356 vs 4043: come scegliere
Questa è la decisione sul filler più comune nella fabbricazione dell'alluminio. Il lato silicio della stessa decisione è trattato nella nostra guida al filler 4043.
| Fattore | ER5356 | ER4043 |
|---|---|---|
| Sistema di filler | Al-5%Mg | Al-5%Si |
| Metalli base più abbinati | 5xxx con >3% Mg (5083, 5086, 5456, 5056) | 6xxx (6061, 6063), fusioni (A356, 319) |
| Resistenza a trazione allo stato grezzo | 250 – 300 MPa | 165 – 200 MPa |
| Resistenza a taglio | Più alto | Più basso |
| Resistenza alla criccatura a caldo | Buono | Migliore |
| Fluidità della pozza | Inferiore — il 5356 non bagna altrettanto facilmente | Superiore, controllo del cordone più facile |
| Intervallo di solidificazione | Più ampio | Più stretto, ecco perché cricca meno |
| Colore dopo anodizzazione | Chiaro, si abbina al metallo base 5xxx | Grigio scuro tendente al nero |
| Compatibilità alla corrosione marina con 5xxx | Buono | Scarsa — evitare |
| Servizio continuativo sopra 65 °C | No | Sì |
La regola pratica: abbinare il livello di magnesio del filler al metallo base. Base ad alto magnesio, servizio a temperatura ambiente → 5356. Base 6xxx → 4043 o 5356 a seconda che conti di più la resistenza alla criccatura o l'anodizzazione. Fusioni → 4043. Calore continuativo → 4043, o meglio, un filler 5xxx a basso magnesio.
Una cautela sul caso marino. Il modo di cedimento che viene descritto — una saldatura 4043 che corrode preferenzialmente su uno scafo 5xxx — è reale e ben documentato nella costruzione navale, ma la polarità di quella coppia galvanica dipende dall'esatta diluizione e non è qualcosa da enunciare come regola universale. L'affermazione sicura e difendibile è che la discrepanza elettrochimica rende la zona di saldatura il probabile sito di attacco in acqua salata, e questo è motivo sufficiente per evitarla.
Altri filler 5xxx: 5183, 5556 e 5554
Il 5356 è l'opzione general-purpose, non l'unica. Quando si salda lamiera ad alto magnesio, questi tre emergono regolarmente.
| Riempitivo | Mg % | Mn % | Usarlo quando |
|---|---|---|---|
| ER5356 | 4.5 - 5.5 | 0.05 - 0.20 | Predefinito per i metalli base 5xxx; migliore combinazione di resistenza, alimentabilità e finitura |
| ER5183 | 4.3 – 5.2 | 0.50 – 1.00 | 5083 e lamiera marina ad alta resistenza simile dove la WPS richiede un filler contenente manganese |
| ER5556 | 4.7 - 5.5 | 0.50 – 1.00 | Filler 5xxx ad altissima resistenza; specificato per 5456 e saldature pesanti ad alto Mg |
| ER5554 | 2.4 – 3.0 | 0.50 – 1.00 | Servizio continuativo sopra 65 °C — il magnesio resta sotto la soglia del 3% per la SCC |
Il compromesso con ER5554 è la resistenza. È deliberatamente più debole, che è il prezzo per restare sotto la soglia di magnesio che rende gli altri tre inadatti al servizio a caldo.
ER4943 è un filler alluminio-silicio-magnesio più recente che vale la pena conoscere. È una modifica del 4043 sviluppata per una maggiore resistenza allo stato grezzo mantenendo la resistenza alla criccatura a livello del 4043, ed è sempre più specificato per la saldatura di produzione dei 6xxx. L'abbinamento cromatico dopo anodizzazione può essere meno prevedibile rispetto al 5356, quindi testarlo se l'aspetto è importante.
Il limite di 65 °C: corrosione sotto sforzo
Questa è la limitazione che coglie di sorpresa, ed è quella che dovrebbe essere verificata per prima in qualsiasi specifica del 5356.
Qualsiasi lega di alluminio contenente più del 3% di magnesio è suscettibile alla corrosione sotto sforzo. Ciò include i metalli base della serie 5xxx come il 5083 e il 5086 — e include quasi tutti i materiali d'apporto comuni della serie 5xxx: 5356, 5183 e 5556 superano tutti la soglia.
Devono verificarsi quattro condizioni contemporaneamente:
- La lega contiene almeno il 3% di magnesio.
- È presente una sollecitazione di trazione. La tensione residua di saldatura è quasi sempre sufficiente.
- È disponibile un elettrolita — l'acqua salata, ad esempio.
- Il giunto è stato mantenuto al di sopra di circa 65 °C (150 °F) per un tempo sufficiente alla sensibilizzazione della microstruttura.
Non è necessario che tutte si verifichino contemporaneamente. Una volta che il giunto è stato esposto a temperatura elevata, la fase β (Al₃Mg₂) è precipitata lungo i bordi dei grani e la microstruttura è sensibilizzata. Abbassare successivamente la temperatura non annulla il processo — in presenza di sollecitazione ed elettrolita, la criccatura può comunque verificarsi.
Le conseguenze pratiche:
- Non specificare ER5356 per componenti che operano continuamente al di sopra di 65 °C. Staffe motore, scambiatori di calore, parti adiacenti allo scarico e linee di processo calde rientrano in questa categoria.
- Se è necessario un materiale d'apporto 5xxx ad alta temperatura, utilizzare ER5554 — è formulato per rimanere al di sotto del 3% di magnesio. Accettare la resistenza inferiore.
- Per le leghe 6xxx in servizio ad alta temperatura, ER4043 è solitamente la scelta migliore.
- Questo vale anche per il metallo base. Lastre ad alto contenuto di magnesio come 5083 o 5456 non dovrebbero essere utilizzate al di sopra di 65 °C indipendentemente dal materiale d'apporto impiegato.
C'è una trappola specifica qui che vale la pena menzionare perché è facile caderci. Il 5454 viene scelto proprio perché tollera il servizio ad alta temperatura. Se si salda 5454 con ER5356 e poi si mette in servizio a caldo, il materiale d'apporto reintroduce il problema che il metallo base era stato scelto per evitare. Per recipienti o serbatoi in 5454 progettati per funzionare a caldo, specificare ER5554.
Cosa fa la saldatura al metallo base
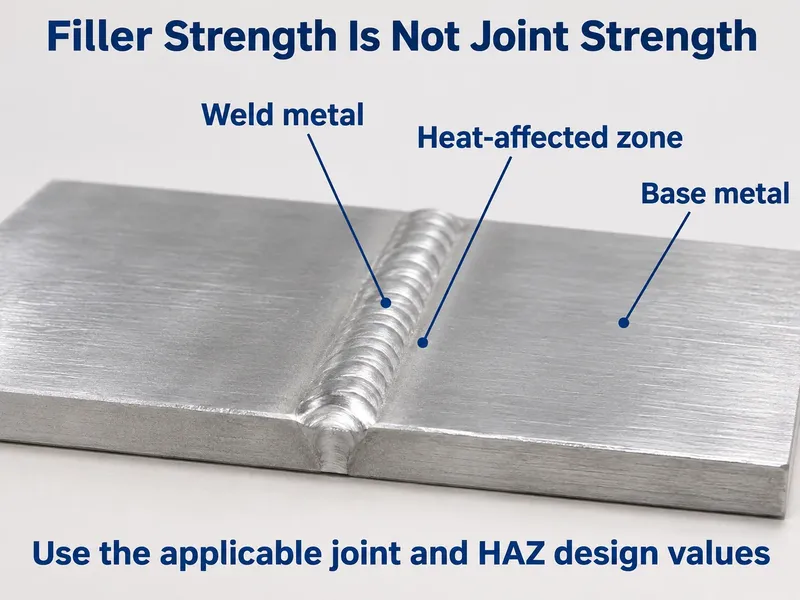
La resistenza del materiale d'apporto è solo metà del giunto. L'altra metà è ciò che l'arco fa alla piastra madre, e sulle leghe 5xxx non trattabili termicamente si tratta di una perdita di resistenza reale.
La zona termicamente alterata di un giunto saldato in 5xxx è effettivamente ricotta. I temperamenti incruditi — H116, H321, H32 — perdono il loro incrudimento nella ZTA, e poiché la lega non è trattabile termicamente, tale resistenza non può essere ripristinata mediante trattamento termico post-saldatura. Una lastra 5083-H116 presenta uno snervamento minimo specificato di 215 MPa secondo ASTM B928 (228 MPa è tipico); nella ZTA lo snervamento scende verso i valori dello stato ricotto, con una perdita di circa 35–45%.
Progettare di conseguenza: utilizzare le sollecitazioni ammissibili allo stato ricotto da AWS D1.2 (o dal codice applicabile) per la ZTA anziché i valori del temperamento del metallo base. Lo stesso principio si applica al 6061-T6, dove la ZTA sovratempra e si rammollisce anche se la scelta del materiale d'apporto è diversa.
Note pratiche di saldatura
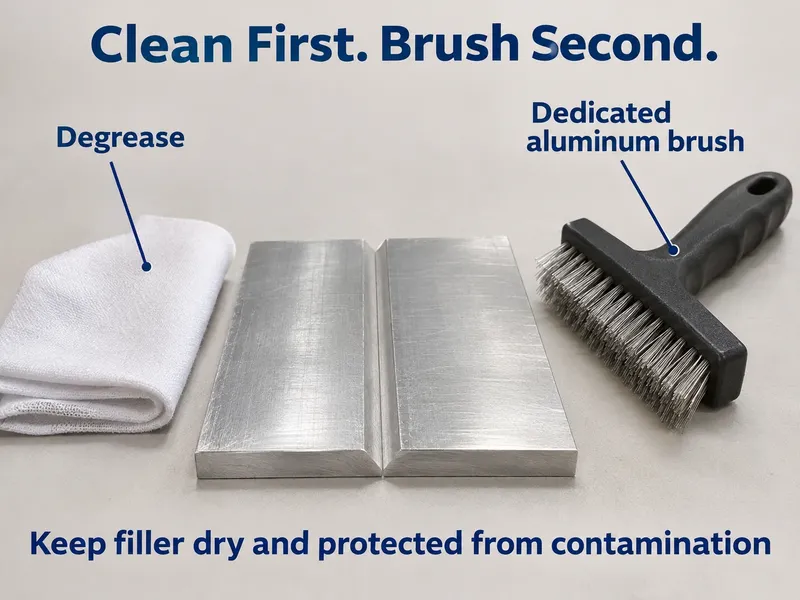
La maggior parte dei problemi con il 5356 in officina riguarda l'alimentazione del filo e la pulizia, non la metallurgia.
| Articolo | Raccomandazione |
|---|---|
| Gas di protezione | Argon al 100% per la maggior parte dei lavori; miscele argon/elio per sezioni più spesse |
| Polarità | MIG: DCEP. TIG: AC |
| Rulli di trascinamento | Rulli con scanalatura a U destinati all'alluminio — le scanalature a V deformano il filo tenero |
| Guaina | Guaina in Teflon o nylon pulita, dimensionata per l'alluminio |
| Punta di contatto | Punta sovradimensionata contrassegnata per l'alluminio; riduce il burnback |
| Cavo della torcia | Mantenerlo corto e il più dritto possibile |
| Pulizia | Sgrassare prima, poi spazzolare con una spazzola in acciaio inossidabile riservata esclusivamente all'alluminio |
| Tecnica | Cordoni lineari o una pausa-passo serrata; il 5356 non bagna facilmente come il 4043, quindi evitare oscillazioni ampie |
| Crateri | Riempire sempre i crateri per evitare cricche da cratere |
| Stoccaggio | Mantenere asciutto e sigillato nella confezione originale; il filo di alluminio assorbe umidità e contaminazione superficiale |
L'ER5356 ha una conduttività elettrica superiore al filo di acciaio, quindi il burnback nella punta di contatto è un problema comune. Punte sovradimensionate e guaine pulite risolvono la maggior parte del problema.
Anodizzazione e aspetto
Se il pezzo deve essere anodizzato, il 5356 è solitamente il materiale d'apporto corretto e il 4043 è solitamente quello sbagliato. Un cordone in 5356 si anodizza con una finitura chiara, leggermente grigia, vicina a quella di una piastra madre 5xxx. Un cordone in 4043 diventa grigio scuro fino a quasi nero, perché il silicio nel metallo di saldatura non si anodizza come l'alluminio circostante.
Per lavori architettonici o decorativi in cui la corrispondenza del colore è indicata sul disegno, non affidarsi alla sola regola generale. Eseguire un provino attraverso la linea di anodizzazione effettiva con il lotto di riempitivo reale e approvare il campione prima della produzione.
Go/No-Go: quando specificare 5356
Go — specificare 5356 quando:
- Il metallo base è una lega 5xxx con più del 3% di magnesio — 5083, 5086, 5056, 5456 — e il servizio rimane al di sotto dei 65 °C.
- Il giunto è esposto ad acqua salata o atmosfera marina e la zona di saldatura non deve diventare il sito di corrosione.
- Il pezzo sarà anodizzato e la saldatura deve corrispondere alla piastra madre.
- La resistenza allo stato grezzo di saldatura o la resistenza al taglio è un fattore progettuale determinante e il 4043 non la raggiunge.
- Il processo è MIG e la capacità di avanzamento del filo è importante — il 5356 si alimenta in modo più affidabile rispetto ai riempitivi al silicio più morbidi.
No-go — non utilizzare 5356 quando:
- L'assemblaggio funziona continuamente al di sopra dei 65 °C. Utilizzare invece ER5554 o ER4043.
- Il metallo base è una fusione ad alto contenuto di silicio come A356, 356 o 319. ER4043 è il riempitivo standard per riparazioni e il suo contenuto di silicio sopprime la criccatura a caldo nelle fusioni.
- Si opera in produzione ad alto volume di 6xxx dove la fluidità del bagno di fusione e la resistenza alla criccatura contano più della resistenza o dell'anodizzazione. ER4043 o ER4943 sono più adatti.
- L'estetica del cordone prevale sulla resistenza — il 4043 depone un cordone più liscio e lucido.
- Qualcuno sta cercando di specificare il 5356 come piastra, lamiera o barra strutturale. È un riempitivo; la scelta del metallo base è una decisione ingegneristica separata.
Dove viene utilizzato il 5356
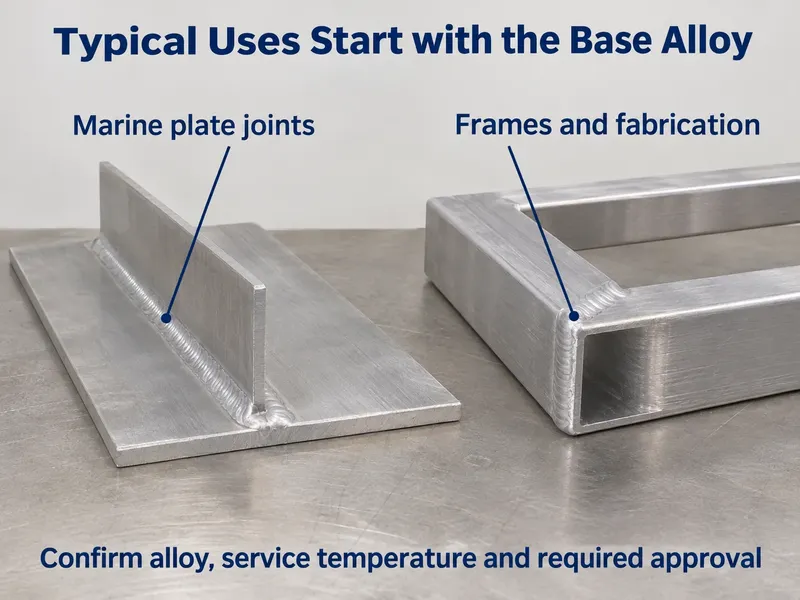
| Settore | Giunti tipici |
|---|---|
| Marina | Fasciame dello scafo, ponti, sovrastrutture, serbatoi di carburante e acqua, passerelle |
| Trasporto stradale e ferroviario | Rimorchi per camion, corpi di autocisterne, telai e saldature del telaio, casse di carri ferroviari |
| Fabbricazione strutturale | Telai, ponteggi, piattaforme, serbatoi di stoccaggio a temperatura ambiente |
| Automotive e ciclismo | Telai, staffe, strutture roll-bar |
| Apparecchiature in pressione | Recipienti e serbatoi in 5083 e 5086 operanti a temperatura ambiente |
Notare il qualificatore sulle apparecchiature in pressione. I recipienti in 5083 in servizio a temperatura ambiente sono una normale applicazione del 5356. Un recipiente in 5454 destinato a servizio ad alta temperatura non lo è — quello richiede ER5554.
Ogni giunto in questa tabella è saldato con filo di alluminio 5356, fornito in bobina per MIG o tagliato a misura per TIG.
Vantaggi e Limitazioni in Sintesi
| Punti di forza | Limitazioni |
|---|---|
| Magnesio abbinato ai metalli base 5xxx | Non per servizio continuativo al di sopra dei 65 °C (rischio SCC) |
| Circa il 50% in più di resistenza a trazione allo stato grezzo di saldatura rispetto al 4043 | Fluidità inferiore e finestra di bagnabilità più stretta rispetto ai riempitivi al silicio |
| Corrispondenza di corrosione con il metallo base 5xxx in servizio marino | Non è la scelta giusta per fusioni ad alto contenuto di silicio |
| Si anodizza con una finitura chiara che corrisponde alla piastra madre | Più soggetto al burnback rispetto al filo d'acciaio; richiede configurazione specifica per alluminio |
| Il filo più rigido si alimenta meglio attraverso le torce MIG | L'aspetto del cordone è meno liscio rispetto al 4043 |
Conclusione
Il 5356 è il riempitivo predefinito per l'alluminio 5xxx, e la ragione è chimica: al 4,5–5,5% di magnesio corrisponde alla piastra che sta unendo in modo sufficientemente stretto che la saldatura si comporta come il resto della struttura — in resistenza, in corrosione e sotto anodizzazione. Il costo di quel magnesio è un limite massimo di servizio rigido. Al di sopra di circa 65 °C il giunto diventa suscettibile alla criccatura da corrosione sotto sforzo, e le uniche soluzioni sono un riempitivo a basso magnesio come ER5554 o un passaggio a un riempitivo al silicio. Affrontare la questione della temperatura prima di quella della resistenza, e il resto della selezione consegue.
Forniamo il 5356 come filo in bobina per MIG e bacchetta tagliata a misura per TIG nei diametri e nelle confezioni richiesti dal vostro processo, e segnaliamo qualsiasi lavoro in cui ER5554 sarebbe il riempitivo più sicuro.
Inviate la lega base, lo spessore della sezione, il processo e la temperatura di servizio, e confermeremo il riempitivo prima che scriviate la WPS.
Domande frequenti
Qual è la differenza tra i materiali d'apporto 5356 e 4043?
Il 5356 è un riempitivo al 5% di magnesio per metalli base 5xxx. Il 4043 è un riempitivo al 5% di silicio per leghe 6xxx e fusioni.
- La forza — Il 5356 deposita circa il 50% in più di resistenza a trazione allo stato grezzo di saldatura.
- Corrosione — Il 5356 corrisponde al metallo base 5xxx, mentre il 4043 no.
- Anodizzazione — Il 5356 rimane chiaro; il 4043 si scurisce.
- Fluidità — Il 4043 bagna meglio e cricca meno sul 6061.
Qual è la temperatura massima di servizio per le saldature in 5356?
Considerare 65 °C (150 °F) come limite standard per il servizio continuativo.
Al di sopra dei 65 °C, le leghe con più del 3% di magnesio — tra cui 5356, 5183 e 5556 — si sensibilizzano e possono criccare sotto sforzo in acqua salata. Per servizio a caldo specificare ER5554, che rimane al di sotto del 3% di magnesio.
Il 5356 è adatto per la saldatura marina?
Sì. È il riempitivo standard per i lavori marini su 5xxx.
Scafi, ponti, serbatoi e sovrastrutture in 5083 e 5086 si basano su di esso perché la corrispondenza del magnesio mantiene il potenziale di corrosione della zona di saldatura vicino a quello della piastra madre. L'unica eccezione è il servizio a caldo: al di sopra dei 65 °C, passare a ER5554.
Qual è l'ordine minimo per il filo 5356 e potete fornire certificati di collaudo?
È disponibile la produzione a MOQ ridotto e ogni ordine è accompagnato da un certificato di collaudo del produttore.
- Dimensioni a magazzino — i diametri standard vengono spediti da inventario.
- Non standard — i diametri personalizzati e i pesi delle bobine richiedono 10–60 giorni.
- Documenti — MTC standard; rapporti di composizione o meccanici SGS su richiesta.






