


Was ist 5356-Aluminium?
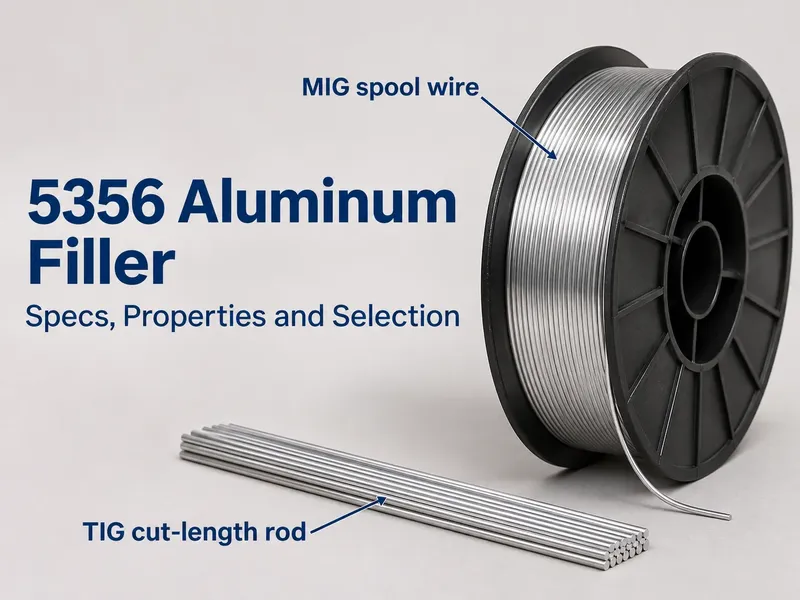
5356 ist eine Aluminium-Magnesium-Schweißzusatzlegierung. Sie enthält etwa 5% Magnesium, was ihre chemische Zusammensetzung nahe an die 5xxx-Blech- und Plattenlegierungen heranführt, für deren Verbindung sie ausgelegt ist — 5083, 5086, 5056, 5454 und 5456.
Diese Magnesiumübereinstimmung ist der entscheidende Punkt. Beim Schweißen eines 5xxx-Grundwerkstoffs ist das Schmelzbad eine Mischung aus Zusatzwerkstoff und aufgeschmolzenem Grundmetall. Ist der Zusatzwerkstoff chemisch nahe am Grundwerkstoff, verhält sich die fertige Schweißnaht wie der restliche Bauteil: ähnliche Festigkeit, ähnliches Korrosionspotenzial, ähnliches Verhalten beim Eloxieren. Ist dies nicht der Fall, wird die Schweißnaht zum schwachen Glied — oder zur Stelle, an der Korrosion beginnt.
Eine Klarstellung, die für die Spezifikation wichtig ist: 5356 ist als Knetlegierung registriert und erscheint in Stab-, Barren- und Drahtnormen, aber in der Praxis geht im Wesentlichen die gesamte produzierte Menge an 5356 in Schweißzusatzwerkstoffe. Es ist keine Strukturgüte. Sie werden 5356 nicht als Strukturblech spezifiziert sehen, so wie Sie 5083-H116 oder 5456-H116 sehen. Wo 5356 in Stabform erscheint, handelt es sich um Stabmaterial, das dazu bestimmt ist, Zusatzwerkstoff zu werden oder diesen zu speisen.
Spezifikationen und äquivalente Bezeichnungen
Eine “Spezifikationen”-Frage sollte mit den tatsächlichen Spezifikationsnummern beginnen, denn diese stehen auf einer WPS und einer Bestellung.
| Standard | Bezeichnung |
|---|---|
| AWS A5.10 (USA) | ER5356 |
| EN ISO 18273 (Europa) | S Al 5356 (AlMg5Cr(A)) |
| DIN 1732 (veraltet, Deutschland) | 3.3556 |
| JIS Z 3232 (Japan) | A5356-WY (Draht) / A5356-BY (Stab) |
| Legierungsfamilie | 5xxx, Al-Mg, nicht aushärtbar |
Klassifikationsgesellschaftliche Zulassungen sind üblicherweise für kommerziellen Draht von großen Zusatzwerkstoffherstellern erhältlich — ABS, BV, LR, DNV, TÜV und DB erscheinen auf ER5356-Datenblättern. Wenn Ihr Projekt einen gesellschaftlich zugelassenen Schweißzusatz erfordert, fordern Sie das Zulassungszertifikat namentlich an, anstatt davon auszugehen, dass der Lagerdraht dieses trägt.
Chemische Zusammensetzung
Die unten aufgeführten Zusammensetzungsgrenzwerte sind die AWS A5.10 / EN ISO 18273-Werte für blanken Massivdraht.
| Element | Gewicht % |
|---|---|
| Silizium (Si) | 0,25 max |
| Eisen (Fe) | 0,40 max. |
| Kupfer (Cu) | 0,10 max |
| Mangan (Mn) | 0.05 - 0.20 |
| Magnesium (Mg) | 4.5 - 5.5 |
| Chrom (Cr) | 0.05 - 0.20 |
| Zink (Zn) | 0,10 max |
| Titan (Ti) | 0.06 - 0.20 |
| Beryllium (Be) | 0,0003 max. |
| Sonstige, jeweils / gesamt | 0.05 / 0.15 |
| Aluminium (Al) | Bilanz |
Zwei Elemente verdienen besondere Aufmerksamkeit. Magnesium bei 4,5–5,5% ist das, was 5356 zu einem guten Partner für hochmagnesiumhaltige Grundwerkstoffe macht — und es ist auch das, was die später in diesem Leitfaden besprochene Temperaturgrenze erzeugt. Titan bei 0,06–0,20% ist ein bewusster Zusatz: Es verfeinert die Erstarrungskornstruktur der Schweißraupe und verringert die Heißrissempfindlichkeit.
Die Siliziumobergrenze bei 0,25% ist ebenso bewusst gewählt. Die Niedrighaltung von Silizium begrenzt die Bildung von Mg₂Si, wenn 5356 durch ein siliziumhaltiges Grundmetall verdünnt wird.
Ausgewählte physikalische Eigenschaften der Zusatzlegierung. Dies sind Herstellerdaten — AWS A5.10 spezifiziert diese nicht:
| Eigentum | Wert |
|---|---|
| Dichte | 2,68 g/cm³ |
| Schmelzbereich | 575 – 633 °C |
| Wärmeleitfähigkeit | ~120 W/m·K |
| Elektrische Leitfähigkeit | ~29 % IACS |
Produktformen, Durchmesser und Verpackung
Schweißdraht wird spezifiziert nach Durchmesser und Verpackung, nicht nach H-Zustand. AWS A5.10 und EN ISO 18273 regeln Zusammensetzung, Durchmessertoleranz und Oberflächenbeschaffenheit; die kaltverfestigten Zustände, die für Knetprodukte verwendet werden (H22, H32, H18 usw.), erscheinen nicht als Zusatzwerkstoffklassifikationen. Eine Bezeichnung “5356-H32” beschreibt nur die Härte im gezogenen Zustand — sie hat keine spezifikationsrelevante Bedeutung.
Was Ihren Prozess tatsächlich beeinflusst, ist der Ziehzustand des Drahtes. MIG-Draht wird normalerweise hartgezogen geliefert, und das ist vorteilhaft: 5356 ist steifer als die Silizium-Zusatzwerkstoffe, und diese Säulensteifigkeit ist der Grund, warum er zuverlässiger durch eine MIG-Pistole gefördert wird als ER4043. Weicherer Draht knickt im Drahtführungsrohr und bildet Vogelnester an den Antriebsrollen.
Typische kommerzielle Größen:
| Prozess | Durchmesser | Standardverpackung |
|---|---|---|
| MIG (GMAW) | 0,8; 1,0; 1,2; 1,6 mm | 7-kg-Spulen; 0,5-kg-Minispulen |
| WIG (GTAW) | 1,6; 2,0; 2,4; 3,2 mm | Abschnittslängen, typischerweise 1000 mm, in 2-kg-Rohren |
Die Durchmesserwahl richtet sich nach der Querschnittsdicke und der Abschmelzleistung: 0,8–1,0 mm für dünnes Blech und Kurzlichtbogenübergang, 1,2 mm als Universalgröße, 1,6 mm und darüber für dickes Blech und Sprühlichtbogenübergang.
Mechanische Eigenschaften im Schweißzustand
Dies sind typische Rein-Schweißgutwerte für den abgeschiedenen Zusatzwerkstoff, nicht für die fertige Verbindung. Die tatsächliche Verbindungsfestigkeit hängt von Grundwerkstoff, Verdünnung, Verbindungsausführung und Verfahren ab.
| Eigentum | ER5356 | ER4043 |
|---|---|---|
| Zugfestigkeit, typisch | 250 – 300 MPa | 165 – 200 MPa |
| Zugfestigkeit, AWS A5.10 Mindestwert | 240 MPa | 165 MPa |
| Streckgrenze, typisch | 120 – 145 MPa | 55 – 90 MPa |
| Streckgrenze, AWS A5.10 Mindestwert | Keine Angaben | Keine Angaben |
| Dehnung, typisch | 18 – 25% | 12 – 20% |
| Scherfestigkeit, ungefähr | 170 – 190 MPa | 110 – 130 MPa |
Die Ausgabe 2021 von AWS A5.10 führte eine Mindestzugfestigkeitsanforderung für ER5356 ein — 240 MPa. Streckgrenze und Dehnung werden geprüft und auf dem Zertifikat angegeben, tragen jedoch keinen Klassifikationsmindestwert, sodass diese Zahlen als typische Herstellerwerte und nicht als spezifikatorische Untergrenze zu lesen sind.
Ungefähre Scherwerte werden bei etwa 60–65 % der Zugfestigkeit abgeleitet und sollten nur als Richtwerte betrachtet werden. Für eine strukturelle Verbindung ist nach den zulässigen Spannungen in der anwendbaren Norm auszulegen — AWS D1.2 für Aluminiumkonstruktionen in den USA oder die einschlägige EN- oder Klassifikationsgesellschafts-Regel.
Die Kernaussage ist, dass 5356 etwa 50 % mehr Zugfestigkeit im Schweißzustand liefert als 4043. Das ist der Grund, warum es der Standard-Strukturzusatzwerkstoff für 5xxx-Arbeiten ist.
Warum 5356 zu 5xxx-Grundwerkstoffen passt
Drei Mechanismen, geordnet nach der Häufigkeit, mit der sie die Aufgabe entscheiden.
Korrosionskompatibilität. Die Schweißraupe und das Grundblech befinden sich im selben Elektrolyten. Wenn ihre Korrosionspotentiale differieren, wird eines zur Anode und korrodiert bevorzugt. Das Füllen eines hochmagnesiumhaltigen Blechs wie 5083-H321 mit einem magnesiumangepassten Zusatzwerkstoff hält die Schweißzone potentialmäßig nahe am Grundwerkstoff, sodass die Verbindung nicht zu einer eingebauten Korrosionsstelle wird.
Vermeidung spröder intermetallischer Phasen. Siliziumhaltiger Zusatzwerkstoff, der in einen hochmagnesiumhaltigen Grundwerkstoff verdünnt wird, bildet Mg₂Si im Schweißgut. In entsprechender Menge reduziert es die Duktilität und macht die Verbindung spröde. Die niedrige Siliziumobergrenze bei 5356 dient genau dazu, dies zu verhindern.
Gleichmäßigkeit beim Anodisieren. Eine magnesiumreiche Raupe anodisiert zu einem hellen, nahezu weißen Finish, das dem 5xxx-Grundblech nahekommt. Siliziumhaltige Zusatzwerkstoffe werden dunkelgrau bis schwarz. Wo das Erscheinungsbild eine Spezifikationszeile ist, entscheidet dies allein über den Zusatzwerkstoff.
5356 vs. 4043: So wählen Sie
Dies ist die häufigste Zusatzwerkstoff-Entscheidung in der Aluminiumfertigung. Die Siliziumseite derselben Entscheidung wird in unserem 4043-Zusatzwerkstoff-Leitfaden.
| Faktor | ER5356 | ER4043 |
|---|---|---|
| Zusatzwerkstoffsystem | Al-5%Mg | Al-5%Si |
| Am besten passende Grundwerkstoffe | 5xxx mit >3 % Mg (5083, 5086, 5456, 5056) | 6xxx (6061, 6063), Gussstücke (A356, 319) |
| Zugfestigkeit im Schweißzustand | 250 – 300 MPa | 165 – 200 MPa |
| Scherfestigkeit | Höher | Unter |
| Heißrissbeständigkeit | Gut | Besser |
| Fließfähigkeit des Schmelzbades | Geringer — 5356 benetzt nicht so leicht | Höher, einfachere Rauenkontrolle |
| Erstarrungsbereich | Breiter | Schmaler, weshalb es weniger reißt |
| Anodisierte Farbe | Hell, passt zum 5xxx-Grundwerkstoff | Dunkelgrau bis schwarz |
| Marine-Korrosionsübereinstimmung mit 5xxx | Gut | Schlecht — vermeiden |
| Dauerbetrieb über 65 °C | Nein | Ja |
Die Arbeitsregel: Passen Sie den Magnesiumgehalt des Zusatzwerkstoffs an den Grundwerkstoff an. Hochmagnesiumhaltiger Grundwerkstoff, Umgebungstemperaturbetrieb → 5356. 6xxx-Grundwerkstoff → 4043 oder 5356, je nachdem, ob Rissbeständigkeit oder Anodisieren wichtiger ist. Gussstücke → 4043. Dauerhafte Wärme → 4043 oder besser ein magnesiumarmer 5xxx-Zusatzwerkstoff.
Eine Vorsicht zum Marinefall. Der beschriebene Versagensmodus — eine 4043-Schweißnaht, die an einem 5xxx-Rumpf bevorzugt korrodiert — ist real und im Bootsbau gut dokumentiert, aber die Polarität dieses Paares hängt von der genauen Verdünnung ab und ist nichts, was als allgemeingültige Regel festgehalten werden sollte. Die sichere und vertretbare Aussage ist, dass die elektrochemische Fehlpaarung die Schweißzone zur wahrscheinlichen Angriffsstelle in Salzwasser macht, und das ist Grund genug, sie zu vermeiden.
Andere 5xxx-Zusatzwerkstoffe: 5183, 5556 und 5554
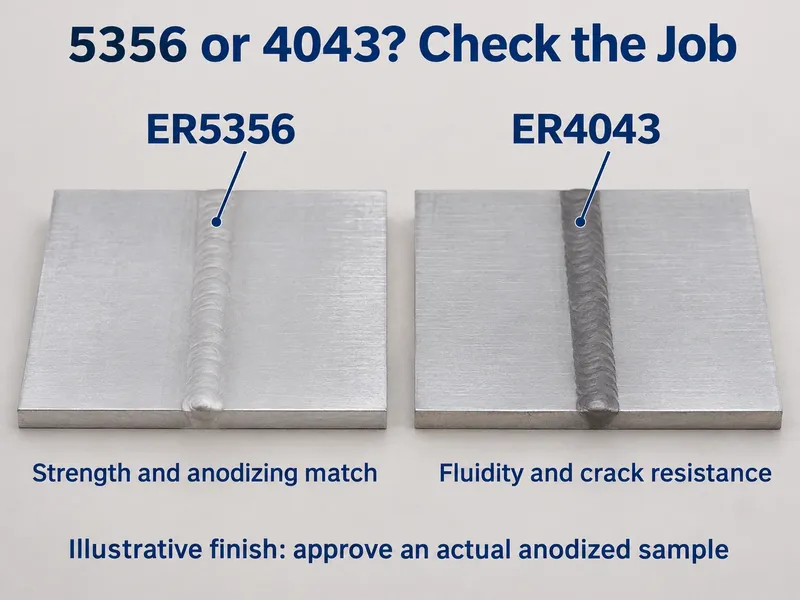
5356 ist die Allzweckoption, nicht die einzige. Beim Schweißen von hochmagnesiumhaltigem Blech kommen diese drei regelmäßig ins Spiel.
| Füllstoff | Mg % | Mn % | Verwenden Sie ihn, wenn |
|---|---|---|---|
| ER5356 | 4.5 - 5.5 | 0.05 - 0.20 | Standard für 5xxx-Grundwerkstoffe; beste Kombination aus Festigkeit, Förderbarkeit und Finish |
| ER5183 | 4.3 – 5.2 | 0.50 – 1.00 | 5083 und ähnliches hochfestes Marineblech, wo die WPS einen manganhaltigen Zusatzwerkstoff vorschreibt |
| ER5556 | 4.7 - 5.5 | 0.50 – 1.00 | Höchstfester 5xxx-Zusatzwerkstoff; spezifiziert für 5456 und schwere hoch-Mg-Schweißkonstruktionen |
| ER5554 | 2.4 – 3.0 | 0.50 – 1.00 | Dauerbetrieb über 65 °C — das Magnesium bleibt unter der 3-%-SCC-Schwelle |
Der Kompromiss bei ER5554 ist die Festigkeit. Er ist bewusst schwächer, was der Preis dafür ist, unter der Magnesiumschwelle zu bleiben, die die anderen drei für warmen Betrieb ungeeignet macht.
ER4943 ist ein neuerer Aluminium-Silizium-Magnesium-Zusatzwerkstoff, den man kennen sollte. Er ist eine Modifikation von 4043, entwickelt für höhere Zugfestigkeit im Schweißzustand bei Beibehaltung der Rissbeständigkeit auf 4043-Niveau, und wird zunehmend für die Produktionsschweißung von 6xxx spezifiziert. Die Farbübereinstimmung nach dem Anodisieren kann weniger vorhersehbar sein als bei 5356, daher testen Sie ihn, wenn das Erscheinungsbild wichtig ist.
Die 65-°C-Grenze: Spannungsrisskorrosion
Dies ist die Einschränkung, die Menschen überrascht, und diejenige, die bei jeder 5356-Spezifikation zuerst geprüft werden sollte.
Any aluminum alloy containing more than 3% magnesium is susceptible to stress corrosion cracking. That includes the 5xxx base metals such as 5083 and 5086 — and it includes almost all the common 5xxx fillers: 5356, 5183 and 5556 all exceed the threshold.
Four conditions have to line up:
- The alloy contains at least 3% magnesium.
- A tensile stress is present. Weld residual stress is almost always enough.
- An electrolyte is available — salt water, for example.
- The joint has been held above roughly 65 °C (150 °F) long enough for the microstructure to sensitize.
They do not all need to happen at the same time. Once the joint has seen elevated temperature, β-phase (Al₃Mg₂) has precipitated along the grain boundaries and the microstructure is sensitized. Dropping the temperature afterwards does not undo it — given stress and an electrolyte, cracking can still follow.
The practical consequences:
- Do not specify ER5356 for components running continuously above 65 °C. Engine brackets, heat exchangers, exhaust-adjacent parts and warm process lines fall in this category.
- If you need a 5xxx filler at elevated temperature, use ER5554 — it is formulated to stay under 3% magnesium. Accept the lower strength.
- For 6xxx alloys in elevated service, ER4043 is usually the better answer.
- This applies to the base metal too. High-magnesium plate such as 5083 or 5456 should not be used above 65 °C regardless of what it is welded with.
There is a specific trap here that is worth naming because it is easy to walk into. 5454 is selected precisely because it tolerates elevated-temperature service. If you weld 5454 with ER5356 and then put it into warm service, the filler reintroduces the problem the base metal was chosen to avoid. For 5454 vessels or tanks designed to run hot, specify ER5554.
What Welding Does to the Base Metal
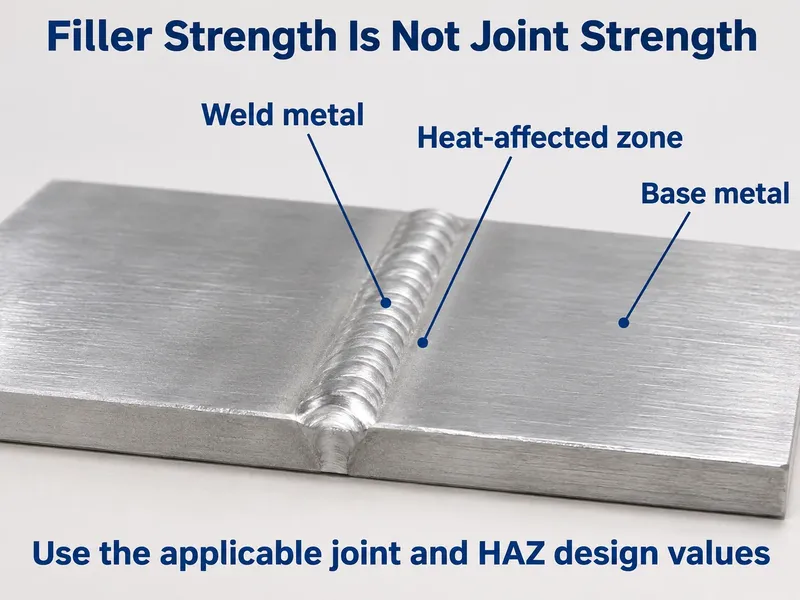
Filler strength is only half the joint. The other half is what the arc does to the parent plate, and on non-heat-treatable 5xxx alloys that is a real strength loss.
The heat-affected zone of a welded 5xxx joint is effectively annealed. Strain-hardened tempers — H116, H321, H32 — lose their work hardening in the HAZ, and because the alloy is non-heat-treatable, that strength cannot be brought back by post-weld heat treatment. A 5083-H116 plate carries a specified minimum yield of 215 MPa under ASTM B928 (228 MPa is typical); in the HAZ the yield drops back toward annealed values, a loss of roughly 35–45%.
Design accordingly: use the annealed allowable stresses from AWS D1.2 (or the applicable code) for the HAZ rather than the parent-metal temper values. The same principle applies to 6061-T6, where the HAZ overages and softens even though the filler choice is different.
Practical Welding Notes
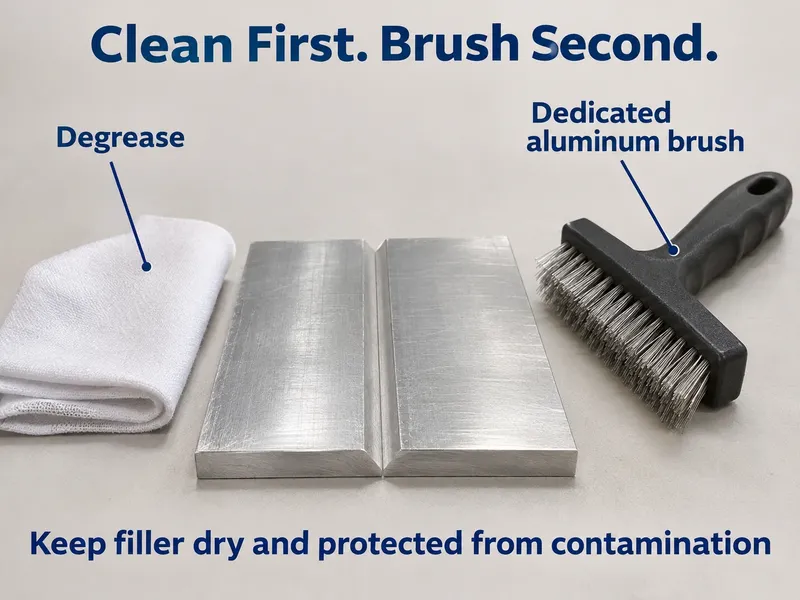
Most 5356 problems on the shop floor are feeding and cleanliness issues, not metallurgy.
| Artikel | Recommendation |
|---|---|
| Shielding gas | 100% argon for most work; argon/helium mixtures for thicker sections |
| Polarity | MIG: DCEP. TIG: AC |
| Drive rolls | U-groove rolls intended for aluminum — V-grooves deform soft wire |
| Liner | Clean Teflon or nylon liner sized for aluminum |
| Contact tip | Oversized tip marked for aluminum; reduces burnback |
| Gun cable | Keep it short and as straight as possible |
| Cleaning | Degrease first, then brush with a stainless brush kept only for aluminum |
| Technique | Stringer beads or a tight step-pause; 5356 does not wet out as readily as 4043, so avoid wide weaving |
| Craters | Always fill craters to avoid crater cracking |
| Storage | Keep dry and sealed in original packaging; aluminum wire picks up moisture and surface contamination |
ER5356 has higher electrical conductivity than steel wire, so burnback into the contact tip is a common complaint. Oversized tips and clean liners address most of it.
Anodizing and Appearance
If the part will be anodized, 5356 is usually the right filler and 4043 is usually the wrong one. A 5356 bead anodizes to a light, slightly gray finish that sits close to a 5xxx parent plate. A 4043 bead goes dark gray to near black, because the silicon in the weld metal does not anodize the way the surrounding aluminum does.
For architectural or decorative work where color match is on the drawing, do not rely on the general rule alone. Run a coupon through the actual anodizing line with the actual filler lot and approve the sample before production.
Go/No-Go: When to Specify 5356
Go — specify 5356 when:
- The base metal is a 5xxx alloy with more than 3% magnesium — 5083, 5086, 5056, 5456 — and service stays below 65 °C.
- The joint sees saltwater or a marine atmosphere, and the weld zone must not become the corrosion site.
- The part will be anodized and the weld has to match the parent plate.
- As-welded strength or shear strength is a design driver and 4043 does not reach it.
- The process is MIG and feedability matters — 5356 feeds more reliably than the softer silicon fillers.
No-go — do not use 5356 when:
- The assembly runs continuously above 65 °C. Use ER5554 or ER4043 instead.
- The base metal is a high-silicon casting such as A356, 356 or 319. ER4043 is the standard repair filler and its silicon content suppresses hot cracking in castings.
- You are running high-volume 6xxx production where puddle fluidity and crack resistance matter more than strength or anodizing. ER4043 or ER4943 fits better.
- Bead cosmetics dominate over strength — 4043 lays a smoother, shinier bead.
- Someone is trying to specify 5356 as structural plate, sheet or bar. It is a filler; the base metal choice is a separate engineering decision.
Where 5356 Is Used
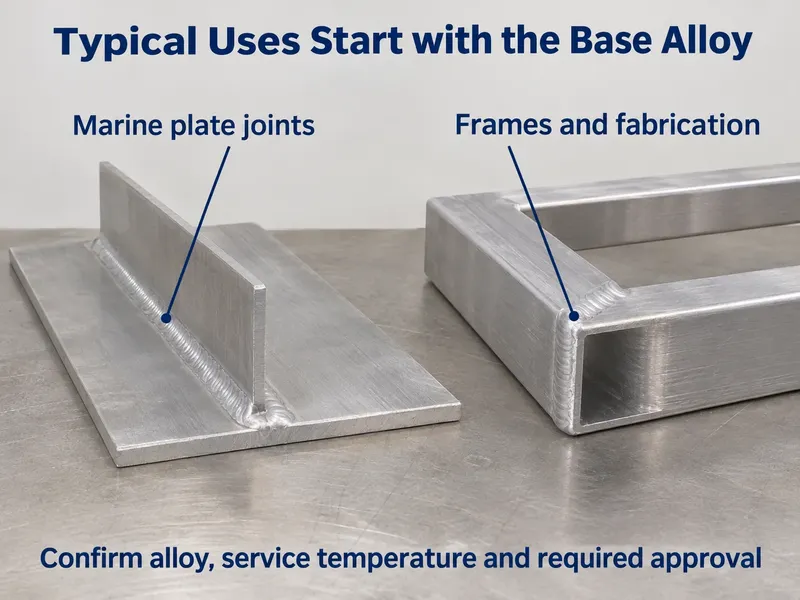
| Sektor | Typical joints |
|---|---|
| Marine | Hull plating, decks, superstructure, fuel and water tanks, gangways |
| Road and rail transport | Truck trailers, tanker bodies, chassis and frame welds, rail car bodies |
| Structural fabrication | Frames, scaffolding, platforms, storage tanks at ambient temperature |
| Automotive and cycle | Frames, brackets, roll structures |
| Pressure equipment | 5083 and 5086 vessels and tanks operating at ambient temperature |
Note the qualifier on pressure equipment. 5083 vessels at ambient service are a normal 5356 application. A 5454 vessel intended for elevated-temperature service is not — that one needs ER5554.
Every joint in this table is welded with 5356 aluminum wire, supplied spooled for MIG or cut to length for TIG.
Vor- und Nachteile im Überblick
| Stärken | Beschränkungen |
|---|---|
| Magnesium-matched to 5xxx base metals | Not for sustained service above 65 °C (SCC risk) |
| Roughly 50% more as-welded tensile strength than 4043 | Lower fluidity and a narrower wetting window than silicon fillers |
| Corrosion match with 5xxx parent metal in marine service | Not the right choice for high-silicon castings |
| Anodizes to a light finish that matches the parent plate | More prone to burnback than steel wire; needs aluminum-specific setup |
| Stiffer wire feeds better through MIG guns | Bead appearance is less smooth than 4043 |
Schlussfolgerung
5356 is the default filler for 5xxx aluminum, and the reason is chemistry: at 4.5–5.5% magnesium it matches the plate it is joining closely enough that the weld behaves like the rest of the structure — in strength, in corrosion, and under anodizing. The cost of that magnesium is a hard service ceiling. Above roughly 65 °C the joint becomes susceptible to stress corrosion cracking, and the only fixes are a low-magnesium filler such as ER5554 or a change to a silicon filler. Work through the temperature question before the strength question, and the rest of the selection follows.
We supply 5356 as MIG spool wire and TIG cut-length rod in the diameters and packaging your process needs, and we flag any job where ER5554 would be the safer filler.
Send the base alloy, section thickness, process and service temperature, and we will confirm the filler before you write the WPS.
Häufig gestellte Fragen
Was ist der Unterschied zwischen 5356- und 4043-Zusatzwerkstoff?
5356 is a 5% magnesium filler for 5xxx base metals. 4043 is a 5% silicon filler for 6xxx alloys and castings.
- Stärke — 5356 deposits roughly 50% more as-welded tensile.
- Korrosion — 5356 matches 5xxx parent metal, while 4043 does not.
- Eloxieren — 5356 stays light; 4043 darkens.
- Flüssigkeit — 4043 wets out better and cracks less on 6061.
What is the maximum service temperature for 5356 welds?
Treat 65 °C (150 °F) as the standard ceiling for continuous service.
Above 65 °C, alloys holding more than 3% magnesium — 5356, 5183 and 5556 among them — sensitize and can crack under stress in salt water. For hot service specify ER5554, which stays under 3% magnesium.
Ist 5356 für das Schweißen im Schiffsbau geeignet?
Yes. It is the standard filler for 5xxx marine work.
5083 and 5086 hulls, decks, tanks and superstructure rely on it because the magnesium match keeps weld-zone corrosion potential close to the parent plate. The one exception is warm service: above 65 °C, change to ER5554.
What is the minimum order for 5356 wire, and can you supply test certificates?
Low-MOQ production is available, and every order carries a mill test certificate.
- Stock sizes — standard diameters ship from inventory.
- Non-standard — custom diameters and spool weights run 10–60 days.
- Dokumente — MTC standard; SGS composition or mechanical reports on request.






