5356 Alüminyum Nedir?
5356, bir alüminyum-magnezyum dolgu alaşımıdır. Yaklaşık %5 magnezyum içerir ve bu da kimyasını, birleştirmek üzere tasarlandığı 5xxx plaka ve sac alaşımlarına — 5083, 5086, 5056, 5454 ve 5456 — yaklaştırır.
Bu magnezyum uyumu işin özüdür. Bir 5xxx ana metalini kaynakladığınızda, kaynak banyosu dolgu malzemesi ile erimiş ana metalin bir karışımıdır. Dolgu malzemesi kimyasal olarak ana metale yakınsa, tamamlanan kaynak parçanın geri kalanı gibi davranır: benzer mukavemet, benzer korozyon potansiyeli, anodizasyona benzer tepki. Yakın değilse, kaynak zayıf halka — ya da korozyonun başladığı nokta — haline gelir.
Şartname açısından önemli bir açıklama: 5356, işlenmiş alaşım olarak tescil edilmiştir ve çubuk, bar ve tel standartlarında yer alır, ancak pratikte üretilen 5356'nın neredeyse tamamı kaynak dolgu malzemesine gider. Yapısal bir sınıf değildir. 5083-H116 veya 5456-H116 gibi 5356'nın yapısal plaka olarak belirtildiğini görmezsiniz. 5356'nın çubuk formunda göründüğü yerlerde, bu çubuk dolgu malzemesi olmaya veya dolgu malzemesini beslemeye yöneliktir.
Spesifikasyonlar ve Eşdeğer Tanımlamalar
Bir “şartnameler” sorusu gerçek şartname numaralarıyla başlamalıdır, çünkü bir WPS'e ve satın alma siparişine giren şey budur.
| Standart | Tanımlama |
|---|---|
| AWS A5.10 (ABD) | ER5356 |
| EN ISO 18273 (Avrupa) | S Al 5356 (AlMg5Cr(A)) |
| DIN 1732 (eski Alman standardı) | 3.3556 |
| JIS Z 3232 (Japonya) | A5356-WY (tel) / A5356-BY (çubuk) |
| Alaşım ailesi | 5xxx, Al-Mg, ısıl işlemle sertleştirilemez |
Klas kuruluşu onayları, büyük dolgu malzemesi üreticilerinin ticari tellerinde yaygın olarak mevcuttur — ABS, BV, LR, DNV, TÜV ve DB, ER5356 veri sayfalarında görünür. Projeniz bir klas kuruluşu onaylı sarf malzemesi gerektiriyorsa, stok telin bunu taşıdığını varsaymak yerine onay sertifikasını adıyla talep edin.
Kimyasal Bileşim
Aşağıdaki bileşim sınırları, çıplak masif tel için AWS A5.10 / EN ISO 18273 değerleridir.
| Element | Ağırlık % |
|---|---|
| Silisyum (Si) | 0,25 maks. |
| Demir (Fe) | 0,40 maks |
| Bakır (Cu) | 0,10 maks. |
| Manganez (Mn) | 0.05 - 0.20 |
| Magnezyum (Mg) | 4.5 - 5.5 |
| Krom (Cr) | 0.05 - 0.20 |
| Çinko (Zn) | 0,10 maks. |
| Titanyum (Ti) | 0.06 - 0.20 |
| Berilyum (Be) | Maks. 0,0003 |
| Diğerleri, her biri / toplam | 0.05 / 0.15 |
| Alüminyum (Al) | Denge |
Dikkatle okunmaya değer iki element vardır. %4,5–5,5 aralığındaki magnezyum, 5356'yı yüksek magnezyumlu ana metaller için iyi bir eşleşme yapan şeydir — ve aynı zamanda bu kılavuzun ilerleyen bölümlerinde ele alınan sıcaklık sınırını da yaratan şeydir. %0,06–0,20 aralığındaki titanyum, kasıtlı bir ilavedir: kaynak dikişinin katılaşma tane yapısını inceltir ve sıcak çatlak hassasiyetini azaltır.
%0,25'lik silisyum üst sınırı da aynı derecede kasıtlıdır. Silisyumun düşük tutulması, 5356 silisyum içeren bir ana metal tarafından seyreltildiğinde Mg₂Si oluşumunu sınırlar.
Dolgu alaşımının seçilmiş fiziksel özellikleri. Bunlar tel üreticisi verileridir — AWS A5.10 bunları belirtmez:
| Mülkiyet | Değer |
|---|---|
| Yoğunluk | 2,68 g/cm³ |
| Erime aralığı | 575 – 633 °C |
| Termal iletkenlik | ~120 W/m·K |
| Elektriksel iletkenlik | ~29 % IACS |
Ürün Formları, Çaplar ve Ambalajlama
Dolgu teli, çap ve ambalaj, ile belirtilir, H-temper ile değil. AWS A5.10 ve EN ISO 18273 bileşimi, çap toleransını ve yüzey durumunu kontrol eder; işlenmiş ürünler için kullanılan soğuk şekillendirme temperleri (H22, H32, H18 vb.) dolgu sınıflandırması olarak yer almaz. “5356-H32” tanımı yalnızca çekildiği hâldeki sertliği tanımlar — hiçbir şartname anlamı taşımaz.
Prosesinizi etkileyen şey telin çekilmiş durumudur. MIG teli normalde sert çekilmiş olarak tedarik edilir ve bu faydalıdır: 5356, silisyumlu dolgu malzemelerinden daha serttir ve bu kolon mukavemeti, ER4043'e kıyasla bir MIG tabancasından daha güvenilir şekilde beslenmesinin nedenidir. Daha yumuşak tel, kılavuz içinde bükülür ve tahrik makaralarında yumak oluşturur.
Tipik ticari boyutlar:
| Süreç | Çaplar | Standart ambalajlama |
|---|---|---|
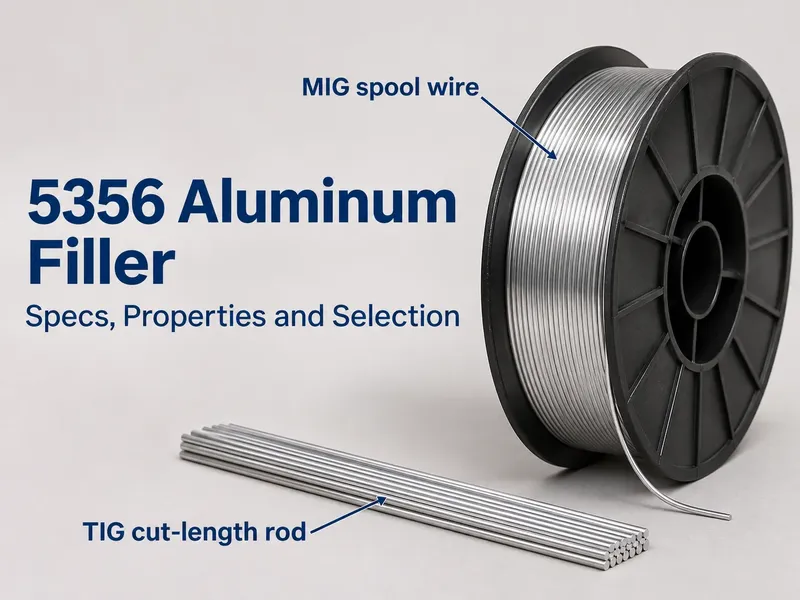
| MIG (GMAW) | 0,8, 1,0, 1,2, 1,6 mm | 7 kg makaralar; 0,5 kg mini makaralar |
| TIG (GTAW) | 1,6, 2,0, 2,4, 3,2 mm | Kesme boyları, tipik olarak 1000 mm, 2 kg tüplerde |
Çap seçimi kesit kalınlığına ve yığma hızına bağlıdır: ince sac ve daldırma transferi için 0,8–1,0 mm, genel amaçlı boyut olarak 1,2 mm, kalın plaka ve sprey transferi için 1,6 mm ve üzeri.
Kaynak Sonrası Mekanik Özellikler
Bunlar, yığılan dolgu malzemesi için tipik tamamen kaynak metali değerleridir, tamamlanmış bağlantı için değil. Gerçek bağlantı mukavemeti ana metale, seyrelmeye, bağlantı tasarımına ve prosedüre bağlıdır.
| Mülkiyet | ER5356 | ER4043 |
|---|---|---|
| Çekme mukavemeti, tipik | 250 – 300 MPa | 165 – 200 MPa |
| Çekme mukavemeti, AWS A5.10 minimum | 240 MPa | 165 MPa |
| Akma mukavemeti, tipik | 120 – 145 MPa | 55 – 90 MPa |
| Akma mukavemeti, AWS A5.10 minimum | Belirtilmemiş | Belirtilmemiş |
| Uzama, tipik | 18 – 25% | 12 – 20% |
| Kayma mukavemeti, yaklaşık | 170 – 190 MPa | 110 – 130 MPa |
AWS A5.10'un 2021 baskısı, ER5356 için minimum bir çekme gereksinimi getirdi — 240 MPa. Akma ve uzama test edilir ve sertifikada raporlanır ancak herhangi bir sınıflandırma minimumu taşımaz, bu nedenle bu rakamları bir şartname tabanı yerine tipik tel üreticisi değerleri olarak okuyun.
Yaklaşık kayma değerleri, çekme mukavemetinin kabaca –65'i seviyesinde elde edilir ve yalnızca gösterge niteliğinde kabul edilmelidir. Yapısal bir bağlantı için, geçerli yönetmelikteki — ABD'de alüminyum yapılar için AWS D1.2 veya ilgili EN ya da klas kuruluşu kuralı — izin verilen gerilmelere göre tasarım yapılmalıdır.
Öne çıkan nokta, 5356'nın kaynak sonrası çekme mukavemeti açısından 4043'ten kabaca daha fazla değer sağlamasıdır. Bu nedenle 5xxx işleri için varsayılan yapısal dolgu malzemesidir.
5356 Neden 5xxx Ana Metallerle Eşleşir
İşi belirleme sıklıklarına göre sıralanmış üç mekanizma.
Korozyon uyumluluğu. Kaynak dikişi ve ana plaka aynı elektrolit içinde bulunur. Korozyon potansiyelleri farklıysa, biri anot haline gelir ve tercihen korozyona uğrar. Yüksek magnezyumlu bir plakayı, örneğin 5083-H321 magnezyumla eşleştirilmiş bir dolgu malzemesiyle doldurmak, kaynak bölgesinin potansiyelini ana metale yakın tutar; böylece bağlantı yerleşik bir korozyon noktası haline gelmez.
Gevrek intermetaliklerden kaçınma. Silisyum içeren dolgu malzemesi, yüksek magnezyumlu bir ana metale seyreltildiğinde kaynak metalinde Mg₂Si oluşturur. Miktar olarak süneklikği azaltır ve bağlantıyı gevrek yapar. 5356'daki düşük silisyum üst sınırı tam olarak bunu önlemek içindir.
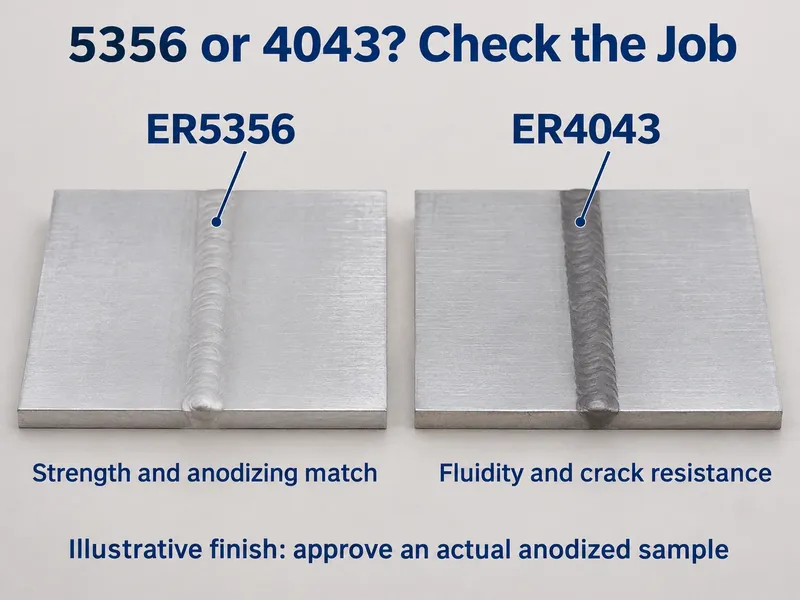
Anodizasyon tutarlılığı. Magnezyumca zengin bir dikiş, 5xxx ana plakasına yakın açık, neredeyse beyaz bir yüzeye anodize olur. Silisyumlu dolgu malzemeleri koyu gri ile siyah arasına döner. Görünüm bir şartname maddesi olduğunda, bu tek başına dolgu malzemesini belirler.
5356 ile 4043: Nasıl Seçilir
Bu, alüminyum imalatındaki en yaygın tek dolgu malzemesi kararıdır. Aynı kararın silisyum tarafı şu rehberimizde ele alınmaktadır: 4043 dolgu malzemesi rehberi.
| Faktör | ER5356 | ER4043 |
|---|---|---|
| Dolgu malzemesi sistemi | Al-5%Mg | Al-5%Si |
| En iyi eşleşen ana metaller | %3'ten fazla Mg içeren 5xxx (5083, 5086, 5456, 5056) | 6xxx (6061, 6063), dökümler (A356, 319) |
| Kaynak sonrası çekme | 250 – 300 MPa | 165 – 200 MPa |
| Kesme mukavemeti | Daha yüksek | Daha düşük |
| Sıcak çatlama direnci | İyi | Daha iyi |
| Ergiyiğin akışkanlığı | Daha düşük — 5356 o kadar kolay ıslatmaz | Daha yüksek, daha kolay dikiş kontrolü |
| Katılaşma aralığı | Daha geniş | Daha dar, bu yüzden daha az çatlar |
| Anodize renk | Açık, 5xxx ana metaliyle eşleşir | Koyu gri ile siyah arası |
| 5xxx ile denizcilik korozyon uyumu | İyi | Zayıf — kaçının |
| 65 °C üzerinde sürekli servis | Hayır | Evet |
Çalışma kuralı: dolgu malzemesinin magnezyum seviyesini ana metale eşleştirin. Yüksek magnezyumlu ana metal, ortam sıcaklığında servis → 5356. 6xxx ana metal → çatlak direncinin mi yoksa anodizasyonun mu daha önemli olduğuna bağlı olarak 4043 veya 5356. Dökümler → 4043. Sürekli ısı → 4043 veya daha iyisi, düşük magnezyumlu bir 5xxx dolgu malzemesi.
Denizcilik durumuyla ilgili bir uyarı. İnsanların tarif ettiği arıza modu — bir 5xxx teknesinde 4043 kaynağının tercihen korozyona uğraması — gerçektir ve tekne yapımında iyi belgelenmiştir, ancak bu galvanik çiftin polaritesi tam seyreltmeye bağlıdır ve evrensel bir kural olarak ifade edilecek bir şey değildir. Güvenli ve savunulabilir ifade, elektrokimyasal uyumsuzluğun tuzlu suda kaynak bölgesini olası saldırı noktası haline getirdiği ve bunun kaçınmak için yeterli bir neden olduğudur.
Diğer 5xxx Dolgu Malzemeleri: 5183, 5556 ve 5554
5356 genel amaçlı seçenektir, tek seçenek değildir. Yüksek magnezyumlu plaka kaynak yaparken bu üçü düzenli olarak gündeme gelir.
| Dolgu | Mg % | Mn % | Şu durumlarda kullanın |
|---|---|---|---|
| ER5356 | 4.5 - 5.5 | 0.05 - 0.20 | 5xxx ana metaller için varsayılan; mukavemet, beslenebilirlik ve yüzey kalitesinin en iyi kombinasyonu |
| ER5183 | 4.3 – 5.2 | 0.50 – 1.00 | WPS'nin manganez içeren bir dolgu malzemesi gerektirdiği 5083 ve benzeri yüksek mukavemetli denizcilik plakaları |
| ER5556 | 4.7 - 5.5 | 0.50 – 1.00 | En yüksek mukavemetli 5xxx dolgu malzemesi; 5456 ve ağır yüksek Mg kaynaklı yapılar için belirtilir |
| ER5554 | 2.4 – 3.0 | 0.50 – 1.00 | 65 °C üzerinde sürekli servis — magnezyum %3 SCC eşiğinin altında kalır |
ER5554 ile ödünleşim mukavemettir. Kasıtlı olarak daha zayıftır; bu, diğer üçünü sıcak servis için uygunsuz kılan magnezyum eşiğinin altında kalmanın bedelidir.
ER4943, bilinmesi gereken daha yeni bir alüminyum-silisyum-magnezyum dolgu malzemesidir. 4043'ün bir modifikasyonu olup, 4043 seviyesinde çatlak direncini korurken daha yüksek kaynak sonrası mukavemet için geliştirilmiştir ve 6xxx üretim kaynağı için giderek daha fazla belirtilmektedir. Anodizasyon sonrası renk eşleşmesi 5356'ya göre daha az öngörülebilir olabilir; görünüm önemliyse test edin.
65 °C Sınırı: Gerilme Korozyonlu Çatlama
İnsanları hazırlıksız yakalayan sınırlama budur ve herhangi bir 5356 şartnamesinde ilk kontrol edilmesi gereken de budur.
%3'ten fazla magnezyum içeren her alüminyum alaşımı gerilme korozyonu çatlamasına duyarlıdır. Buna 5083 ve 5086 gibi 5xxx ana metalleri de dahildir — ve neredeyse tüm yaygın 5xxx dolgu metallerini kapsar: 5356, 5183 ve 5556'nın tümü eşiği aşmaktadır.
Dört koşulun bir arada olması gerekir:
- Alaşım en az %3 magnezyum içerir.
- Çekme gerilmesi mevcuttur. Kaynak artık gerilmesi neredeyse her zaman yeterlidir.
- Bir elektrolit mevcuttur — örneğin tuzlu su.
- Bağlantı, mikroyapının hassaslaşması için yeterince uzun süre yaklaşık 65 °C (150 °F) üzerinde tutulmuştur.
Bunların hepsinin aynı anda gerçekleşmesi gerekmez. Bağlantı bir kez yüksek sıcaklığa maruz kaldığında, tane sınırları boyunca β-fazı (Al₃Mg₂) çökelmiş ve mikroyapı hassaslaşmıştır. Sonrasında sıcaklığın düşürülmesi bunu geri almaz — gerilme ve elektrolit verildiğinde çatlama yine de takip edebilir.
Pratik sonuçlar:
- Sürekli olarak 65 °C üzerinde çalışan bileşenler için ER5356 belirtmeyin. Motor braketleri, ısı eşanjörleri, egzoza yakın parçalar ve sıcak proses hatları bu kategoriye girer.
- Yüksek sıcaklıkta bir 5xxx dolgu metali gerekiyorsa, şunu kullanın: ER5554 — %3 magnezyumun altında kalmak üzere formüle edilmiştir. Daha düşük mukavemeti kabul edin.
- Yüksek sıcaklık servisindeki 6xxx alaşımları için ER4043 genellikle daha iyi bir cevaptır.
- Bu, ana metal için de geçerlidir. 5083 veya 5456 gibi yüksek magnezyumlu levhalar, neyle kaynaklandığından bağımsız olarak 65 °C üzerinde kullanılmamalıdır.
Burada, kolayca tuzağa düşülebileceği için adlandırılmaya değer belirli bir tuzak vardır. 5454 tam olarak yüksek sıcaklık servisine dayanabildiği için seçilir. Eğer şunu kaynaklarsanız: 5454 ER5356 ile kaynak yapıp ardından sıcak servise sokarsanız, dolgu metali ana metalin kaçınmak için seçildiği sorunu yeniden ortaya çıkarır. Sıcak çalışacak şekilde tasarlanmış 5454 kaplar veya tanklar için ER5554 belirtin.
Kaynağın Ana Metale Etkisi
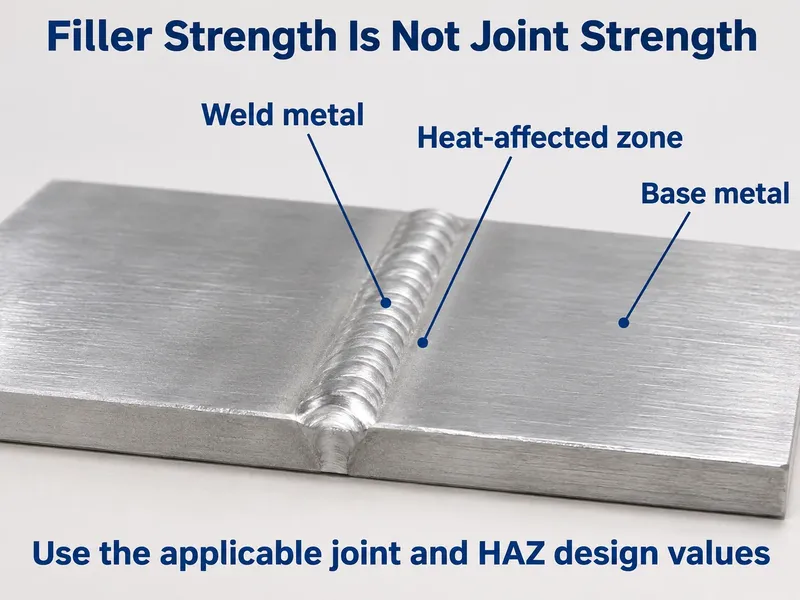
Dolgu mukavemeti bağlantının yalnızca yarısıdır. Diğer yarısı arkın ana levhaya ne yaptığıdır ve ısıl işlem görmeyen 5xxx alaşımlarında bu gerçek bir mukavemet kaybıdır.
Kaynaklı bir 5xxx bağlantısının ısıdan etkilenen bölgesi fiilen tavlanmış durumdadır. Deformasyon sertleşmeli temperler — H116, H321, H32 — ITAB'da iş sertleşmesini kaybeder ve alaşım ısıl işlem görmeyen olduğundan bu mukavemet kaynak sonrası ısıl işlemle geri kazandırılamaz. 5083-H116 levha, ASTM B928 kapsamında 215 MPa belirtilen minimum akma değerine sahiptir (228 MPa tipiktir); ITAB'da akma değeri tavlanmış değerlere geri düşer, yaklaşık –45'lik bir kayıp.
Buna göre tasarlayın: ITAB için ana metal temper değerleri yerine AWS D1.2'deki (veya geçerli kodda) tavlanmış izin verilen gerilmeleri kullanın. Aynı ilke, dolgu seçimi farklı olsa da ITAB'ın aşırı yaşlanıp yumuşadığı 6061-T6 için de geçerlidir.
Pratik Kaynak Notları
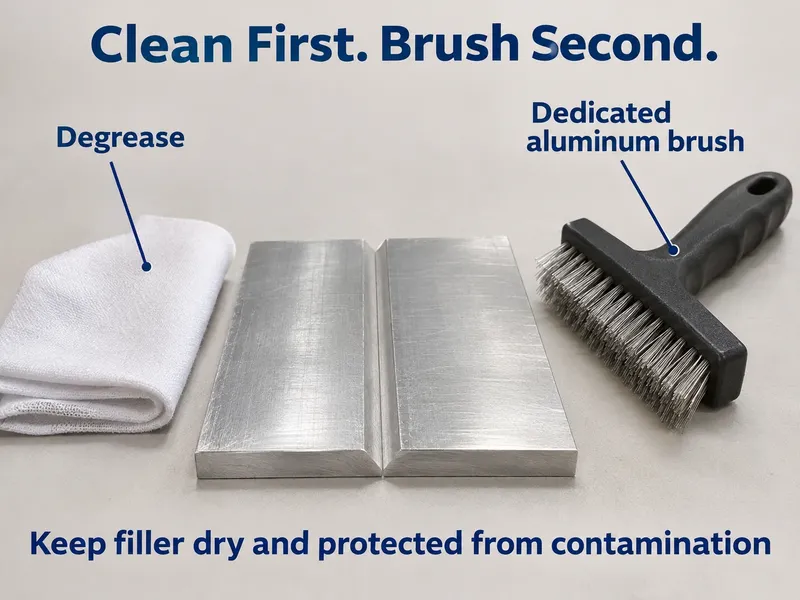
Atölyedeki 5356 sorunlarının çoğu metalurji değil, tel besleme ve temizlik sorunlarıdır.
| Öğe | Öneri |
|---|---|
| Koruyucu gaz | Çoğu iş için 0 argon; daha kalın kesitler için argon/helyum karışımları |
| Polarite | MIG: DCEP. TIG: AC |
| Sürme makaraları | Alüminyum için tasarlanmış U-oluklu makaralar — V-oluklar yumuşak teli deforme eder |
| Klavuz | Alüminyum için boyutlandırılmış temiz Teflon veya naylon klavuz |
| Kontak ucu | Alüminyum için işaretlenmiş büyük çaplı uç; geri yanmayı azaltır |
| Tabanca kablosu | Kısa ve mümkün olduğunca düz tutun |
| Temizlik | Önce yağı giderin, ardından yalnızca alüminyum için ayrılmış paslanmaz fırça ile fırçalayın |
| Teknik | Düz dikişler veya sıkı adım-duraklama; 5356, 4043 kadar kolay ıslatmaz, bu nedenle geniş salınımdan kaçının |
| Kraterler | Krater çatlamasını önlemek için kraterleri her zaman doldurun |
| Depolama | Orijinal ambalajında kuru ve kapalı tutun; alüminyum tel nem ve yüzey kirliliği çeker |
ER5356, çelik telden daha yüksek elektrik iletkenliğine sahiptir, bu nedenle kontak ucuna geri yanma yaygın bir şikayettir. Büyük çaplı uçlar ve temiz klavuzlar bunun çoğunu giderir.
Anodizasyon ve Görünüm
Parça anodize edilecekse, 5356 genellikle doğru dolgu ve 4043 genellikle yanlış olandır. 5356 dikişi, 5xxx ana levhaya yakın açık, hafif grimsi bir yüzeye anodize olur. 4043 dikişi koyu griden neredeyse siyaha döner, çünkü kaynak metalindeki silisyum çevredeki alüminyum gibi anodize olmaz.
Renk uyumunun çizimde olduğu mimari veya dekoratif işler için yalnızca genel kurala güvenmeyin. Gerçek dolgu partisiyle gerçek anodizasyon hattından bir numune geçirin ve üretimden önce numuneyi onaylayın.
Git/Gitme: 5356 Ne Zaman Belirtilmeli
Git — 5356'yı şu durumlarda belirtin:
- Ana metal, %3'ten fazla magnezyum içeren bir 5xxx alaşımıdır — 5083, 5086, 5056, 5456 — ve servis sıcaklığı 65 °C'nin altında kalır.
- Bağlantı tuzlu suya veya deniz atmosferine maruz kalır ve kaynak bölgesi korozyon noktası haline gelmemelidir.
- Parça anodize edilecek ve kaynak ana plakayla uyumlu olmalıdır.
- Kaynak sonrası mukavemet veya kayma mukavemeti tasarım belirleyicisidir ve 4043 buna ulaşmaz.
- Proses MIG'dir ve tel beslenebilirliği önemlidir — 5356, daha yumuşak silisyum dolgu tellerinden daha güvenilir şekilde beslenir.
Kullanmayın — 5356'yı şu durumlarda kullanmayın:
- Montaj sürekli olarak 65 °C'nin üzerinde çalışır. Bunun yerine ER5554 veya ER4043 kullanın.
- Ana metal, A356, 356 veya 319 gibi yüksek silisyumlu bir dökümdür. ER4043 standart onarım dolgu telidir ve silisyum içeriği dökümlerde sıcak çatlamayı bastırır.
- Mukavemet veya anodizasyondan daha çok havuz akışkanlığı ve çatlak direncinin önemli olduğu yüksek hacimli 6xxx üretimi yapıyorsunuz. ER4043 veya ER4943 daha uygun olur.
- Dikiş görünümü mukavemetten daha baskındır — 4043 daha pürüzsüz, daha parlak bir dikiş bırakır.
- Birisi 5356'yı yapısal plaka, sac veya çubuk olarak belirtmeye çalışıyorsa. Bu bir dolgu telidir; ana metal seçimi ayrı bir mühendislik kararıdır.
5356'nın Kullanıldığı Yerler
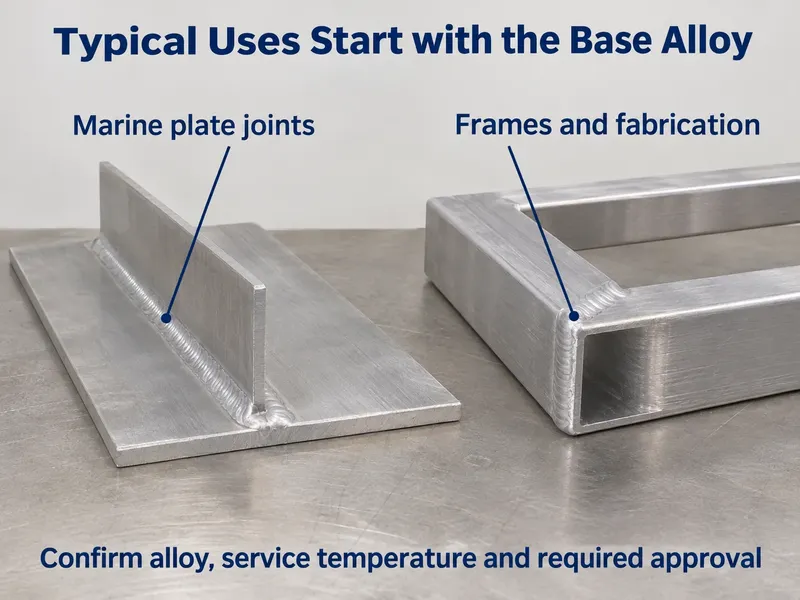
| Sektör | Tipik bağlantılar |
|---|---|
| Denizcilik | Tekne kaplaması, güverteler, üst yapı, yakıt ve su tankları, iskeleler |
| Karayolu ve demiryolu taşımacılığı | Kamyon dorseleri, tanker gövdeleri, şasi ve şasi kaynakları, vagon gövdeleri |
| Yapısal imalat | Çerçeveler, iskeleler, platformlar, ortam sıcaklığındaki depolama tankları |
| Otomotiv ve bisiklet | Çerçeveler, braketler, devrilme yapıları |
| Basınçlı ekipman | Ortam sıcaklığında çalışan 5083 ve 5086 kaplar ve tanklar |
Basınçlı ekipman üzerindeki niteleyiciye dikkat edin. Ortam servisindeki 5083 kaplar normal bir 5356 uygulamasıdır. Yüksek sıcaklık servisi için tasarlanmış bir 5454 kap değildir — bunun için ER5554 gerekir.
Bu tablodaki her bağlantı 5356 alüminyum tel ile kaynaklanır; MIG için makaraya sarılı veya TIG için boya kesilmiş olarak tedarik edilir.
Artılar ve Sınırlamalar Bir Bakışta
| Güçlü Yönler | Sınırlamalar |
|---|---|
| 5xxx ana metallerle magnezyum uyumlu | 65 °C üzerinde sürekli servis için uygun değildir (SCC riski) |
| 4043'e kıyasla yaklaşık daha fazla kaynak sonrası çekme mukavemeti | Silisyum dolgu tellerine kıyasla daha düşük akışkanlık ve daha dar ıslatma aralığı |
| Deniz servisinde 5xxx ana metalle korozyon uyumu | Yüksek silisyumlu dökümler için doğru seçim değildir |
| Ana plakayla uyumlu açık bir yüzeye anodize olur | Çelik tele kıyasla geri yanmaya daha yatkındır; alüminyuma özgü kurulum gerektirir |
| Daha sert tel MIG tabancalarından daha iyi beslenir | Dikiş görünümü 4043'ten daha az pürüzsüzdür |
Sonuç
5356, 5xxx alüminyum için varsayılan dolgu telidir ve bunun nedeni kimyasıdır: %4,5–5,5 magnezyum içeriğiyle, birleştirdiği plakayla yeterince yakından eşleşir; böylece kaynak, mukavemet, korozyon ve anodizasyon açısından yapının geri kalanı gibi davranır. Bu magnezyumun bedeli katı bir servis tavanıdır. Yaklaşık 65 °C'nin üzerinde bağlantı gerilme korozyonlu çatlamaya yatkın hale gelir ve tek çözüm ER5554 gibi düşük magnezyumlu bir dolgu teli veya silisyum dolgu teline geçiştir. Mukavemet sorusundan önce sıcaklık sorusunu ele alın, geri kalan seçim kendiliğinden gelir.
5356'yı prosesinizin ihtiyaç duyduğu çaplarda ve ambalajlarda MIG makara teli ve TIG boy kesim çubuk olarak tedarik ediyoruz ve ER5554'ün daha güvenli dolgu teli olacağı her işi işaretliyoruz.
Ana alaşımı, kesit kalınlığını, prosesi ve servis sıcaklığını gönderin; WPS yazmadan önce dolgu telini onaylayalım.
Sıkça Sorulan Sorular
5356 ve 4043 dolgu arasındaki fark nedir?
5356, 5xxx ana metaller için %5 magnezyumlu bir dolgu telidir. 4043, 6xxx alaşımları ve dökümler için %5 silisyumlu bir dolgu telidir.
- Güç — 5356 yaklaşık daha fazla kaynak sonrası çekme mukavemeti sağlar.
- Korozyon — 5356, 5xxx ana metalle eşleşir; 4043 ise eşleşmez.
- Eloksal — 5356 açık kalır; 4043 koyulaşır.
- Akışkanlık — 4043, 6061 üzerinde daha iyi ıslatır ve daha az çatlar.
5356 kaynakları için maksimum servis sıcaklığı nedir?
Sürekli servis için standart tavan olarak 65 °C'yi (150 °F) kabul edin.
65 °C'nin üzerinde, %3'ten fazla magnezyum içeren alaşımlar — bunlar arasında 5356, 5183 ve 5556 — hassaslaşır ve tuzlu suda gerilme altında çatlayabilir. Sıcak servis için %3'ün altında magnezyum içeren ER5554'ü belirtin.
5356 denizcilik kaynağı için uygun mudur?
Evet. 5xxx deniz uygulamaları için standart dolgu telidir.
5083 ve 5086 tekneler, güverteler, tanklar ve üst yapılar buna güvenir çünkü magnezyum uyumu kaynak bölgesi korozyon potansiyelini ana plakaya yakın tutar. Tek istisna sıcak servistir: 65 °C'nin üzerinde ER5554'e geçin.
5356 tel için minimum sipariş miktarı nedir ve test sertifikaları sağlayabilir misiniz?
Düşük minimum sipariş miktarıyla üretim mümkündür ve her sipariş bir fabrika test sertifikası ile birlikte gelir.
- Stok boyutları — standart çaplar stoktan sevk edilir.
- Standart dışı — özel çaplar ve makara ağırlıkları 10–60 gün sürer.
- Belgeler — MTC standart; talep üzerine SGS bileşim veya mekanik raporlar.