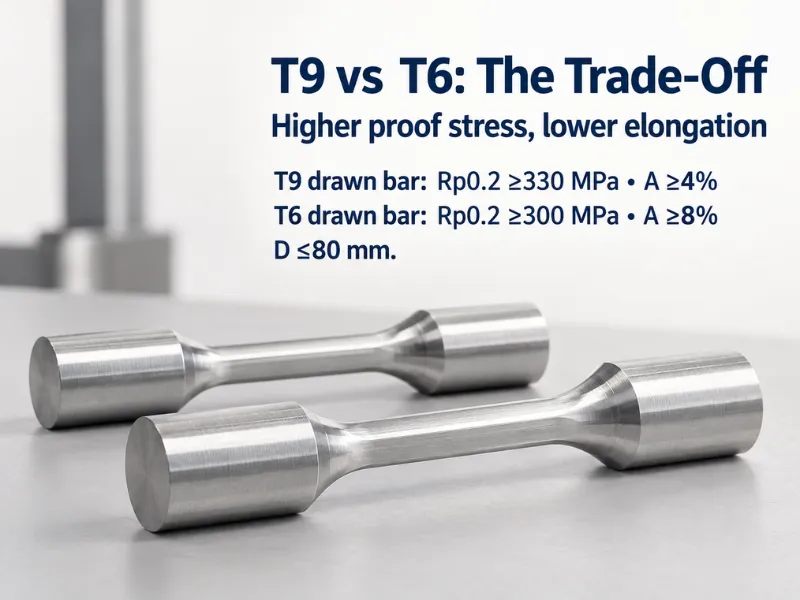
当机加工零件需要在该合金允许范围内尽可能抵抗永久变形,且之后绝不会再弯曲时,应指定6026-T9状态。时效后对棒材进行冷加工可将0.2%规定塑性延伸强度提升至330 MPa,比T6高30 MPa,同时剩余4%的断后伸长率可用,而非8%。.
强度只是决策的一半。生产顺序还决定了每种状态可对应的产品形态,而一种我们无法生产的形态上的状态,不是您可以下达的规格。.
6026是什么
6026是一种6xxx系Al–Mg–Si合金,其强度来源于人工时效过程中析出的Mg₂Si。其标志性特征是易切削添加元素:铋含量为0.50–1.50%,起到断屑作用,而铅被限制在0.40%以下,并非断屑机制。这既保留了普通6xxx合金的耐腐蚀性和阳极氧化响应,又增加了易切削牌号的切屑控制能力——这正是6262和6012所扮演的角色,只不过由铋来完成断屑。.
权衡之处在于该合金的定位,而非其能力。铋不会提高强度,因此6026首先是机加工牌号,其次才是结构牌号;当以最大强度为驱动因素时,6082或7075能更好地胜任。在实际应用中,决定6026零件的是状态,因为T6、T8、T9和T6510/T6511之间的规定塑性延伸强度从300 MPa到330 MPa、断后伸长率从8%到4%不等——差距足以决定零件能否成形。.
化学成分(EN 573-3)
铋是有意添加元素;锡和铅处于杂质上限。这一区别在阅读 mill certificate(工厂质保书)时很重要,因为锡含量偏高是污染信号,而非易切削益处。.
| 要素 | 6026(EN 573-3,wt%) | 其作用 |
|---|---|---|
| Si | 0.60–1.40 | 与Mg形成Mg₂Si——强度来源 |
| 铁 | 0.70(最大值) | 杂质;影响表面质量和韧性 |
| 铜 | 0.20-0.50 | 提高强度并硬化析出相 |
| 锰 | 0.20–1.00 | 控制晶粒组织和再结晶 |
| 镁 | 0.60–1.20 | 与Si平衡形成Mg₂Si |
| Cr | 0.30(上限) | 该牌号中的杂质 |
| 锌 | 0.30(上限) | 杂质 |
| Ti | 0.20(最大值) | 晶粒细化剂 |
| Bi | 0.50–1.50 | 易切削添加元素——断屑 |
| Pb | 0.40(上限) | 残留元素;ELV和RoHS豁免所允许的上限 |
| Sn | 0.05 最大值 | 杂质上限,非添加元素 |
| 其他 | 单项≤0.05,合计≤0.15 | — |
| Al | 平衡 | — |
在接受一个炉次前,请检查质保书上的三行:Bi在0.50–1.50%范围内,Sn等于或低于0.05%,Pb等于或低于0.40%。Bi低于0.50%的炉次切削时呈长条状切屑;Sn高于0.05%的炉次表明是废料污染,而非设计变更。.
T状态如何生产
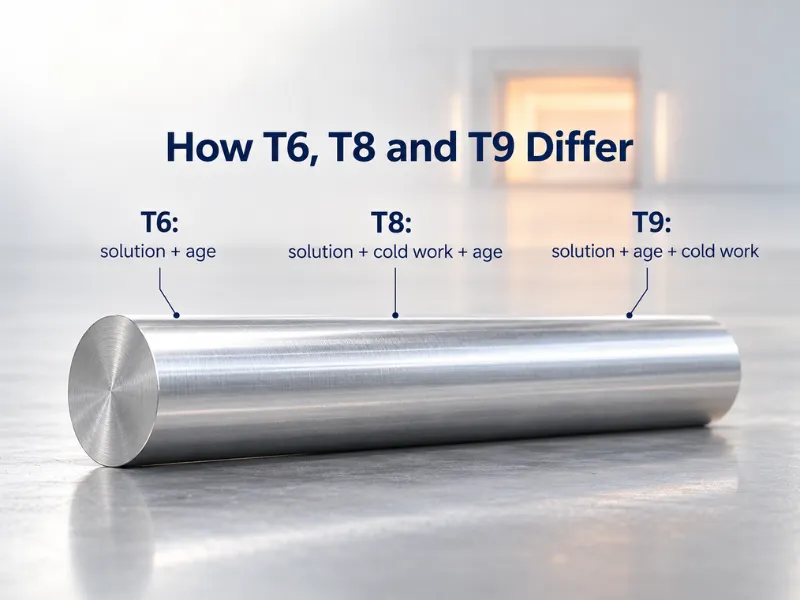
每一种时效硬化6xxx状态都以相同方式开始:铸锭经固溶热处理使合金元素溶解,淬火将其截留在过饱和固溶体中,然后时效使其以细小颗粒形式析出。T后的后缀记录了围绕该核心工序所发生的过程——而冷加工相对于时效的顺序正是T8与T9的区别所在。.
- T6 ——固溶热处理,然后人工时效。无冷加工。.
- T8 ——固溶热处理,冷加工,然后人工时效。冷加工在时效之前。.
- T9 ——固溶热处理,人工时效,然后冷加工。冷加工为最终工序。.
- T6510 ——T6后通过拉伸进行应力消除,圆棒、棒材、型材和管材的永久变形量为1–3%(拉制管为0.5–3%),拉伸后不再进行矫直。.
- T6511 ——与T6510相同,但允许在拉伸后进行轻度矫直以满足尺寸公差。.
T9是五种状态中唯一在时效后对棒材进行冷加工的。时效已使析出相定型;随后的冷拉在其上叠加位错强化,并在同一道次中固定直径。T9棒材到货时其尺寸和残余应力已经稳定,这就是精密车削零件通常指定T9的原因——您加工到的直径就是棒材所保持的直径。.
T8则相反。冷加工在时效之前进行,因此棒材在其拉制尺寸下时效,而非时效后再拉制。T8棒材达到315 MPa规定塑性延伸强度和345 MPa抗拉强度,断后伸长率为4%——规定塑性延伸强度高于T6,比T9低15 MPa。.
6026-T9数据一览
以下最小值来自EN 754-2(冷拉棒材)和EN 755-2(挤压产品)。T9仅以拉制产品形式存在;T6510和T6511仅以挤压产品形式存在,且在各尺寸区间与T6具有相同的强度线。.
| 脾气 | 形态与标准 | 尺寸范围 | Rm最小值(MPa) | Rp0.2最小值(MPa) | A最小值(%) | HB(典型值) |
|---|---|---|---|---|---|---|
| T6 | 拉制棒材,EN 754-2 | D ≤ 80 mm | 370 | 300 | 8 | 95 |
| T8 | 拉制棒材,EN 754-2 | D ≤ 80 mm | 345 | 315 | 4 | 95 |
| T9 | 拉制棒材,EN 754-2 | D ≤ 80 mm | 360 | 330 | 4 | 95 |
| T6 / T6510 / T6511 | 挤压材,EN 755-2 | D ≤ 140 mm | 370 | 300 | 8 | 95 |
| T6 / T6510 / T6511 | 挤压材,EN 755-2 | 140 < D ≤ 200 mm | 340 | 250 | 8 | 90 |
| T6 / T6510 / T6511 | 挤压材,EN 755-2 | 200 < D ≤ 250 mm | 300 | 200 | 8 | 90 |
依据规定塑性延伸强度列而非抗拉强度列进行选择。T9保持最高屈服强度330 MPa,比T6高30 MPa,而其抗拉强度最小值360 MPa实际上比T6的370 MPa低10 MPa——对时效态组织进行冷加工以牺牲抗拉强度和伸长率为代价换取抗永久变形能力。 低 T6的370——对时效态组织进行冷加工以牺牲抗拉强度和伸长率为代价换取抗永久变形能力。.
物理性能处于6xxx的常规水平;以下为典型值,非最小值:密度2.72 g/cm³,弹性模量约69–70 GPa,热导率172 W/(m·K),电导率约26 MS/m(约44% IACS),20至100 °C之间热膨胀系数为23.4 × 10⁻⁶/K。凝固温度范围约为575–650 °C。.
T9 vs T6 vs T8 vs T6510/T6511
| 脾气 | 序列 | Rm最小值 | Rp0.2最小值 | A min | 适用情形 |
|---|---|---|---|---|---|
| T6 | 固溶+时效 | 370 | 300 | 8% | 您需要最佳的拉伸-延伸率平衡,否则该零件是挤压成型而非拉拔成型 |
| T8 | 固溶+冷加工+时效 | 345 | 315 | 4% | 棒材已经过冷拉拔,且零件在相同4%延伸率下需要比T6更高的规定塑性延伸应力 |
| T9 | 固溶+时效+冷加工 | 360 | 330 | 4% | 成品零件是切削加工而非成型的,且必须在牌号允许的最高载荷下保持其定形 |
| T6510 | T6+拉伸,不再矫直 | 370 | 300 | 8% | 大型挤压型材被加工成平面或方面,残余应力会导致其变形 |
| T6511 | T6510+轻度矫直 | 370 | 300 | 8% | 与T6510相同,但型材需要在拉伸后于标准公差范围内进行矫直 |
T9 当零件完全通过机加工生产且设计载荷在屈服点以下承载时,这是正确的选择。330 MPa的规定塑性延伸应力是该合金提供的最高值,而冷精加工直径意味着棒材已经处于公差要求的位置。代价是4%的延伸率:T9在交付后几乎不留弯曲、旋压或压接的余地。.
T6 覆盖最广泛的加工范围。其370 MPa抗拉强度和8%延伸率为热处理后的成型或矫直提供了空间,也是挤压管材和型材的常见状态。如果零件在时效后需要任何变形,T6或其去应力版本是仍能承受的选择。.
T8 介于两者之间且容易被忽视。它是像T9一样的拉拔棒材状态,但冷加工在时效之前:315 MPa规定塑性延伸应力、345 MPa抗拉强度,延伸率仍为4%。当图纸要求比T6更高的规定塑性延伸应力且零件不会成型时,应指定T8——但如果T9可用,它在相同延伸率下多提供15 MPa的规定塑性延伸应力,因此在同等图纸比较中T8通常处于劣势。.
T6510和T6511 是T6的去应力版本,仅存在于挤压产品中。它们改变的是残余应力而非强度指标,因此它们与T6之间的选择关乎机加工后的变形而非承载能力。T6510禁止拉伸后矫直;T6511允许轻度矫直以保持公差,这就是它在标准挤压型材中更常见的原因。.
形状和尺寸
状态通常决定形态。T9和T8是拉拔棒材状态;T6510和T6511是挤压状态;T6两者皆有。当图纸需要的状态标准形态不具备时,工艺路线会改变——订单不会被拒绝。.
- 棒材和杆材 ——圆棒6–400 mm,六角和方棒6–200 mm,长度1000–6000 mm。T9通常为冷拉圆棒。.
- 板材和厚板 ——厚度0.5–120 mm,宽度1000–2600 mm,长度1000–6000 mm。.
- 管材 ——外径10–300 mm,壁厚0.5–30 mm。.
- 线圈 ——按询价供货。请告知所需状态、宽度和卷重,我们确认轧机可生产的规格;卷材不是该牌号的常备库存形态。.
- 定制型材 ——按您的截面图纸挤压(定制挤压型材的生产方式 涵盖从图纸到模具的流程)。.
非标截面和尺寸按订单生产。低起订量定制批次通常需要10–60天,具体取决于尺寸和加工工艺;超出标准范围的尺寸改变的是生产路线和交货期,而非我们是否报价。.
可行/不可行
- 可行 当零件需要大批量车削或铣削加工、询价必须通过RoHS或ELV合规、而6061-T6强度不足且2xxx或7xxx牌号超出设计需求时。铋的切屑控制是选用该合金的价值所在,在自动车床上大批量生产时收益最大。.
- 可行 当零件同时需要阳极氧化表面处理和易切削性能时;含铅易切削牌号会使该表面处理变暗并带来自身的合规负担。注意限定条件:6026符合ELV和RoHS 在铝合金铅豁免条款下, ,该条款允许最高0.40%的Pb。它是低铅牌号,而非零铅牌号,如果您的合规文件对豁免条款和物质禁令区别对待,这一区分至关重要。.
- 不可行 当图纸将仍需成型的零件固定为T9或T8时。这是状态不匹配而非合金局限性——6026在O和T4状态下可成型,图纸应更改状态而非牌号。.
- 不可行 当使用环境需要5xxx合金的耐海水性能时,或当6061或 6063 已满足图纸要求时。6026的成本高于两者,只有在易切削性能和合规优势同时被利用时,溢价才有回报。.
6026的规格与采购
询价单上的四行信息可以避免大多数错误交付:
- 注明标准,而不仅是合金牌号。.
6026-T9按EN 754-2确定了产品形态、尺寸范围和性能表;;仅写6026-T9则三者皆未确定。. - 将状态与标准所涵盖的形态配对。. T9和T8属于EN 754-2下的拉拔棒材;T6、T6510和T6511属于EN 755-2下的挤压产品。要求
T9挤压型材会导致询价被退回要求澄清。. - 给出尺寸范围,而不仅是公称尺寸。. EN 755-2的最低值在140 mm和200 mm处分别递减,因此210 mm的棒材按300 MPa抗拉强度而非370 MPa进行规格制定。.
- 要求EN 10204 3.1证书。. 该证书载有该炉次的实际化学成分和力学结果,由生产工厂签署,是唯一能让您对照上述限值核查Bi、Sn和Pb的文件。.
我们的 6026 铝合金 页面列出了我们可供的形态和状态,因此可以在撰写询价前核对尺寸和状态。.
结论
T9 gives 6026 its highest proof stress at 330 MPa and its lowest elongation at 4%, so it suits a part that is machined to final form and loaded below yield, and rules out anything that still has to bend. T6, T8 and T6510/T6511 trade that yield back for formability or for lower residual stress in large sections.
We draw and supply 6026 in T6, T8, T9, T6510 and T6511 across bar, sheet, tube and custom profiles, with MTC on every order and coil quoted on enquiry.
Send your drawing with the standard, temper and size band, and we will confirm the production route and lead time before you commit.
常见问题
What is 6026 T9 aluminum?
6026 is a low-lead free-machining 6xxx alloy, and T9 is the temper produced by aging the bar and then cold working it. Because the cold draw is the last step, the bar arrives strengthened and dimensionally finished — which is why T9 suits precision turned parts.
Is 6026 T9 stronger than T6?
It depends which strength you mean. T9 reaches a higher 0.2% proof stress, 330 MPa against T6’s 300, so it resists permanent set better. Its tensile minimum is 360 MPa against T6’s 370 — 10 MPa lower — and its elongation drops from 8% to 4%.
Can 6026 T9 be welded?
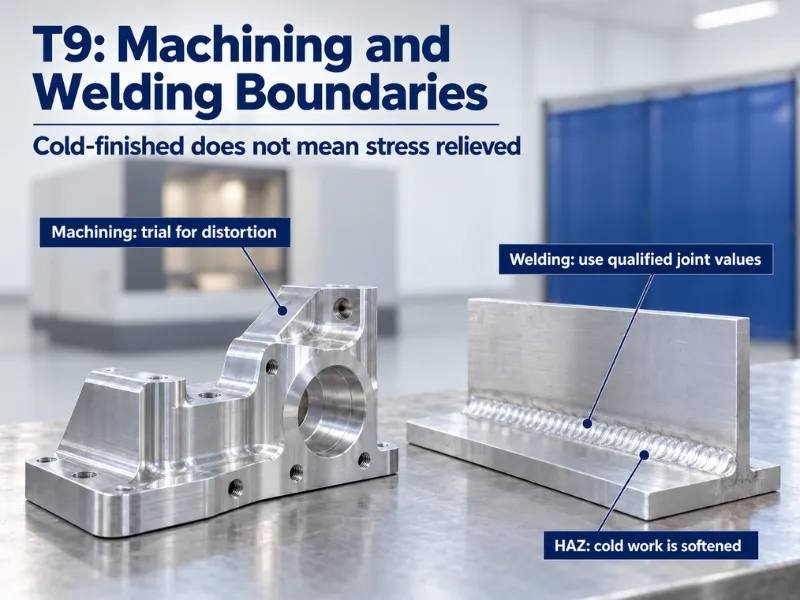
Yes, by TIG or MIG, but the joint will not hold T9 properties. The heat-affected zone reverts toward the annealed condition, and no post-weld aging treatment restores the T9 structure in this grade. If the finished assembly must carry T9 strength across a weld, change the design to a mechanical joint or pick a temper you can accept losing.
Which tempers do you supply, and what is the minimum order?
We supply bar, sheet, tube and custom profiles in T6, T8, T9, T6510 and T6511. Coil is quoted on enquiry. Round bar runs 6–400 mm and sheet 0.5–120 mm thick.
Non-standard sizes go to low-MOQ custom production, typically 10–60 days. Send the drawing, temper and size band for a route and a price.