


7055 ist eine der hochfestesten kommerziell erhältlichen Knetlegierungen auf Aluminiumbasis und basiert auf einer höheren Zink- und Kupferbeladung als die umliegenden 7xxx-Güten. Alcoa führte sie 1991 ein — T7751 für Blech, T77511 für Strangpressprofile — und zielte damit direkt auf druckdominierte Strukturen: obere Flügelhaut, Höhenleitwerke und Kielbalken.
Die Entscheidung, die sie erzwingt, ist eng. 7055 erkauft garantierte Festigkeit in dicken Querschnitten, die kein Standard- 7075 oder 6061-Produkt erreicht, und im Gegenzug kommt sie in einer kurzen Liste von Formen und Luftfahrt-Spezifikationen, ist keine Schmelzschweißlegierung und benötigt weiterhin konstruktiv vorgesehenen Korrosionsschutz. Wenn das Teil geschweißt wird oder gegen 7075 bepreist wird, ist 7055 nicht die Antwort.
Was ist die Aluminiumlegierung 7055?
7055 ist eine warmaushärtbare Al-Zn-Mg-Cu-Legierung, registriert von der Aluminum Association und im UNS-System als A97055 gelistet. Zink und Magnesium bilden das verstärkende MgZn₂-Ausscheidungsphasen; Kupfer erhöht Festigkeit und Bruchzähigkeit; Zirkonium bildet Al₃Zr-Dispersoide, die Korngrenzen verankern und der Rekristallisation während der Warmumformung widerstehen.
| Element | Bereich (% nach Gewicht) | Rolle |
| Zink (Zn) | 7.6–8.4 | Primäres Verfestigungselement |
| Magnesium (Mg) | 1.8–2.3 | Bildet mit Zink die verstärkende MgZn₂-Phase |
| Kupfer (Cu) | 2.0–2.6 | Erhöht Festigkeit und Bruchzähigkeit; der Haupttreiber der Korrosionsempfindlichkeit |
| Zirkonium (Zr) | 0.08–0.25 | Kornfeinung; verbessert die Härtbarkeit in dicken Blechen |
| Silizium (Si) | ≤0,10 | Verunreinigungsgrenzwert |
| Eisen (Fe) | ≤0,15 | Verunreinigungsgrenzwert |
| Titan (Ti) | ≤0,06 | Kornfeinungsmittel |
| Chrom (Cr) | ≤0,04 | Kontrolle der Kornstruktur |
| Mangan (Mn) | ≤0,05 | Spurengrenze |
| Sonstige (jeweils / gesamt) | ≤0,05 / ≤0,15 | Spurengrenzwerte |
| Aluminium (Al) | Balance (85,9–88,5) | Unedles Metall |
Die Grenzwerte folgen der Registrierung der Aluminum Association. Die Dichte beträgt 2,86 g/cm³ (0,103 lb/in³), gegenüber etwa 2,81 g/cm³ bei 7075 — die Legierung trägt eine dichtere Zink- und Kupferbeladung im Austausch für ihre Festigkeit, weshalb Designvergleiche auf spezifischer Festigkeit statt auf absoluten MPa basieren.
Zwei Punkte zur Form sind vor allem anderen wichtig. 7055 ist keine Kataloglegierung, und ihre Luftfahrt-Werkstoffspezifikationen decken nur zwei Familien ab: AMS 4206 für Blech und AMS 4324, 4336 und 4337 für stranggepresste Stangen, Rohre und Profile. Alles außerhalb dieser Querschnitte und Größen wird nach Ihrer Zeichnung gefertigt. Nennen Sie die Form und ihre geltende Spezifikation in der Anfrage, da sich das Zustandssuffix mit der Form ändert.
Die Steifigkeit verbessert sich nicht mit der Legierung. Der Elastizitätsmodul beträgt 71,7 GPa (10,4 × 10³ ksi), im Wesentlichen derselbe wie bei 6061 mit 68,9 GPa, sodass 7055 Festigkeit und Gewicht erkauft — niemals Steifigkeit. Ein Teil, das sich in 6061 zu weit durchbiegt, wird sich in 7055 immer noch zu weit durchbiegen.
Zustände und Auslagerungsrouten
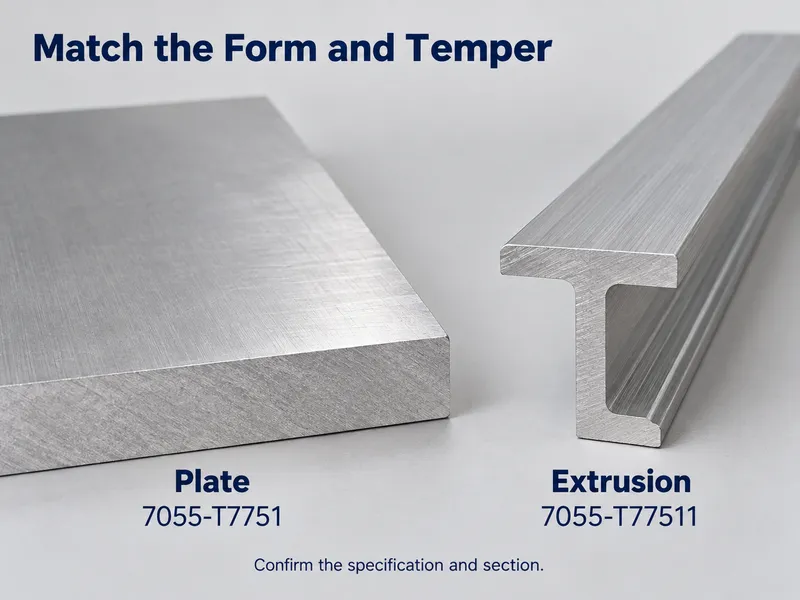
7055 wird in ihren Luftfahrt-Spezifikationen niemals spitzausgehärtet geliefert. Jeder veröffentlichte Zustand ist eine Wärmebehandlung vom T7-Typ, und der Unterschied zwischen ihnen besteht darin, wie viel Überalterung der Legierung gewährt wird, um Korrosionsreserve zu erkaufen.
- T74-Typ — zweistufige Überalterung. Am widerstandsfähigsten gegen Spannungsrisskorrosion, niedrigste Festigkeit der drei.
- T76-Typ — zweistufige Überalterung, weniger stark. Höhere Festigkeit als T74, mit Schichtkorrosionsbeständigkeit als Designziel.
- T77-Typ — Retrogression und Wiederauslagerung (RRA): Die Legierung wird spitzausgehärtet, kurzzeitig bei hoher Temperatur retrogradiert und dann wiederausgelagert. Dies stellt nahezu Spitzenfestigkeit wieder her, während Schichtkorrosionsbeständigkeit der T76-Klasse erhalten bleibt, und es ist die Behandlung, die 7055 für Flügelhäute viable machte.
| Temperament | Formular | Geltende Spezifikation | Auslagerungsroute | Designminimum, Rm / Rp0,2 (L) |
| T7751 | Platte | AMS 4206 | RRA | 614 / 593 MPa (0,5–1,5 in) |
| T77511 | Extrusion | AMS 4337 | RRA | 648 / 620 MPa (0,5–1,5 in) |
| T76511 | Extrusion | AMS 4336 | Zweistufige Überalterung (T76) | 614 / 586 MPa (≤0,25 in) |
| T74511 | Extrusion | AMS 4324 | Zweistufige Überalterung (T74) | 572 / 524 MPa (≤0,25 in) |
Wählen Sie nach Querschnitt und Umgebung statt nach der Festigkeitsspalte: Die RRA-Zustände, T7751 und T77511, sind die Festigkeitswahl, und T74511 ist das, was zu spezifizieren ist, wo anhaltende Zugspannung in einer feuchten oder chloridhaltigen Umgebung das maßgebliche Risiko darstellt. Lesen Sie jedes Minimum gegen die daneben gedruckte Dickenspalte — die Werte für dünne Strangpressprofile und dicke Bleche sind unterschiedliche Messungen, keine Rangfolge der Zustände.
Das einzelne und doppelte Suffix ist die Form. Gemäß ANSI H35.1 gilt eine T_51-Behandlung für gewalztes Blech und eine T_511-Behandlung für stranggepresste Stangen, Stäbe, Rohre und Profile, weshalb Blech T7751 und das Strangpressprofil T77511 ist. Eine Zeichnung, die “7055-T7451” ohne die zweite 1 verlangt, beschreibt üblicherweise ein Strangpressprofil; bestätigen Sie, welche Form gemeint ist, bevor Sie anbieten.
7055-T7751: Designminimum versus Typisch
Minimumwerte bestimmen das Design; Typischwerte sagen Ihnen, was tatsächlich ankommt. Beide Spalten unten gelten für die L-Richtung in 7055-T7751-Blech.
| Eigentum | Designminimum, AMS 4206 (0,5–1,5 in) | Typisch, Alcoa (25,4 mm) |
| Zugfestigkeit, Rm | 614 MPa (L und LT) | 669 MPa (L) / 627 MPa (LT) |
| Streckgrenze, Rp0,2 | 593 MPa (L) / 586 MPa (LT) | 655 MPa (L) / 614 MPa (LT) |
| Druckstreckgrenze, Fcy | 593 MPa (L) / 614 MPa (LT) | 669 MPa (L) |
| Dehnung | 7% (L) / 8% (LT) | 11% (L) / 10% (LT) |
Auslegung auf das Minimum der Spalte und Behandlung der typischen Werte als Planungsrichtwert: Die Garantie, die für Ihre Charge gilt, ist die auf dem Werkszeugnis angegebene, nicht die Zahl auf einem Herstellerdatenblatt. Beachten Sie, wo der Druckwert liegt — in LT-Richtung liegt die minimale Druckstreckgrenze 28 MPa über der minimalen Zugstreckgrenze, und auf dieser Eigenschaft basiert die druckkritische Auslegung von Flügel- und Trägerdimensionierung.
7055 vs. 7075 vs. 6061
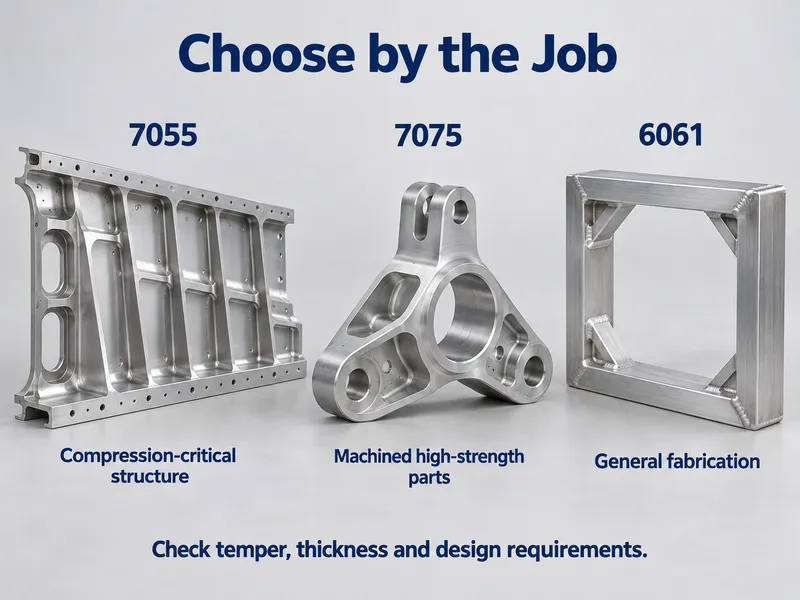
| Legierung / Zustand | Typische Streckgrenze Rp0,2 (MPa) | Typische Zugfestigkeit Rm (MPa) | Schweißeignung | Blanke Korrosion | Einsatzbereich |
| 6061-T6 | ~276 | ~310 | Ausgezeichnet | Gut | Allgemeiner Struktur- und Schweißbau, breit verfügbar |
| 7075-T6 | ~503 | ~572 | Schlecht | Begrenzt | Flugzeugzellenbauteile mit komplexer Geometrie; die breiteste Lieferantenauswahl der 7xxx-Reihe |
| 7055-T7751 | ~655 | ~669 | Schlecht | Eingeschränkt, aber besser als T6-Typ | Druckkritische Dickbleche und Strangpressprofile |
Die typischen Werte beziehen sich auf etwa 25 mm in L-Richtung. Gemessen an dieser Basis liegt das Auslegungsminimum von 7055-T7751 mit 593 MPa bereits über der typischen Streckgrenze von 7075-T6 mit etwa 503 MPa bei ähnlicher Dicke, sodass die Festigkeitsfrage geklärt und nicht knapp ist. Der Kompromiss verschiebt sich auf alles andere: 7055 ist in weit weniger Formen und Zuständen erhältlich, kostet mehr und wird nach einer Luftfahrt-Spezifikation gekauft statt aus dem Regal entnommen. Veröffentlichte Übersichten zur Entwicklung von Flugzeuglegierungen beziffern den Gewinn von 7055-T77 auf etwa 8–12% gegenüber 7150-T77, der Güte, zu deren Verbesserung sie entwickelt wurde.
Wenn der Querschnitt dünn, die Form komplex oder der Zeitplan knapp ist, ist 7075-T6 die praktische Antwort. Wenn die maßgebende Last Druck in dickem Blech ist, ist 7055 der Grund, warum diese Bauteilklasse existiert.
Wo 7055 eingesetzt wird
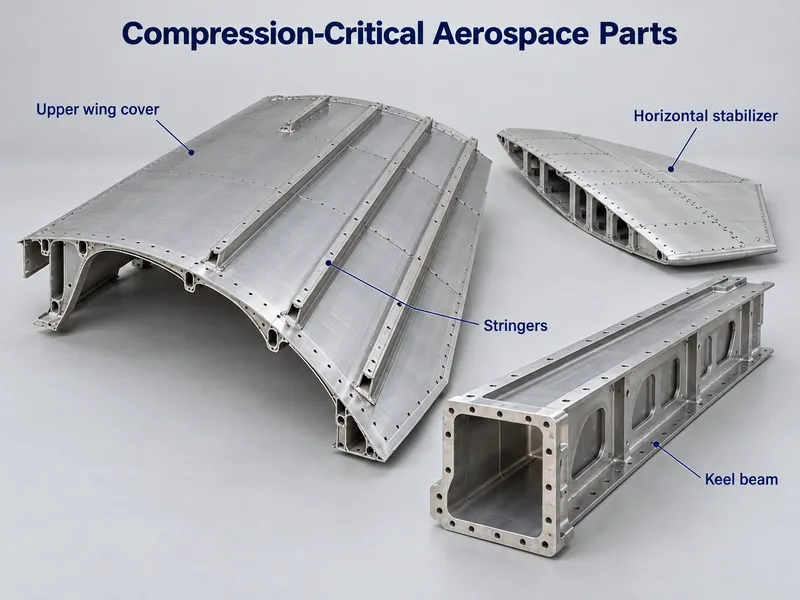
7055 wurde für den oberen Flügel der Boeing 777 entwickelt, wo es noch heute als T7751-Blech und T77511-Strangpressprofil verwendet wird. Obere Flügelhaut, Höhenleitwerk und Kielbalken gehören zur selben Bauteilfamilie.
Blickt man hinter den Flugzeugnamen, ist jedes davon dasselbe Element — dick, aus Blech gefräst oder aus einem schweren Strangpressprofil geschnitten, hauptsächlich auf Druck oder Biegung beansprucht und eher geschraubt als geschweißt.
Diese Lesart nach Bauteiltyp ist die dauerhafte, denn Programme veralten schnell: Neuere Widebody-Flügel sind weitgehend auf Verbundwerkstoffe umgestiegen. Die Frage, die es wert ist, gestellt zu werden, ist, ob Ihr Bauteil ein dickes, druckbeanspruchtes Metallteil ist. Wenn ja, gehört 7055 in den Vergleich; wenn nicht, bringt der Aufpreis nichts.
Arbeiten mit 7055
Schweißen und Fügen
7055 ist keine Schmelzschweißlegierung. Lichtbogenschweißen zerstört die Ausscheidungsstruktur in der Schweißnaht und der wärmebeeinflussten Zone, und der hohe Kupfergehalt hinterlässt diese Zonen sowohl schwach als auch anfällig für Spannungsrisskorrosion, weshalb Luftfahrt-Spezifikationen Schmelzschweißnähte in kritischen 7055-Bauteilen vermeiden. Die Struktur wird stattdessen geschraubt oder geklebt.
Rührreibschweißen erzeugt einwandfreie 7xxx-Verbindungen, wenn eine Nachschweißalterung angewendet wird, und es ist der Forschungsweg für integral versteifte Platten. Es ist kein Verfahren, das eine allgemeine Fertigungswerkstatt anbieten kann, daher ist es als Produktionsentscheidung und nicht als Ausweichlösung zu behandeln. Wenn Schweißen die primäre Fügemethode ist, ist die Güte falsch: 7003 und 7005 mit 5xxx-Zusatzwerkstoff schweißen und Festigkeit aufgeben, die Sie möglicherweise nicht benötigen.
Zerspanung und Umformung
7055 lässt sich in den T7-Typ-Zuständen sauber zerspanen. Es ist hart und erzeugt kurze, gut gebrochene Späne statt der langen Fäden, die eine weiche Güte wirft, sodass die Oberflächengüte leicht zu halten ist — vorausgesetzt, die Aufspannung ist starr, die Werkzeuge sind scharfes Hartmetall und das Kühlmittel erreicht den Schnitt unter Druck.
Verzug ist das eigentliche Risiko. Dickbleche und schwere Strangpressprofile tragen Eigenspannungen aus Abschrecken und Recken, und ungleichmäßig entferntes Material wird sich bewegen. Halten Sie den Materialabtrag über den Querschnitt ausgewogen, führen Sie Schlichtgänge leicht aus und rechnen Sie damit, ein Teil in zwei Aufspannungen statt einer bearbeiten zu müssen, das flach bleiben muss.
Die Umformung ist begrenzt. Die T7-Typ-Zustände bieten nicht genügend Duktilität für enge Biegungen, sodass ein Bauteil mit Umformdetails normalerweise stattdessen aus Blech gefräst wird. Auslegen Sie die Geometrie von Anfang an für den Zerspanungsweg.
Korrosions- und Spannungsrisskorrosionsgrenzen
Die blanke Korrosionsbeständigkeit ist begrenzt. Mit Kupfer bei 2,0–2,6% gehört 7055 zur selben Familie wie 7075 und benötigt Eloxieren, Grundierung und Lack oder Dichtstoffe in jedem feuchten oder chloridhaltigen Einsatz, plus Isolierung überall dort, wo es an ein andersartiges Metall geschraubt wird.
Was die T7-Typ-Zustände bringen, ist jedoch real. MIL-HDBK-5 merkt an, dass der T77-Typ-Zustand eine Exfoliationsbeständigkeit vergleichbar mit den T76-Typ-Zuständen anderer 7xxx-Güten aufweist, sodass 7055-T7751 in dieser Hinsicht besser abschneidet als 7075-T6 — der Vergleich, den die Festigkeitstabelle nicht zeigt.
Spannungsrisskorrosion bleibt eine Auslegungsgrenze und kein Randfall. Halten Sie die dauerhafte Zugspannung innerhalb der zulässigen Werte für den Zustand und Querschnitt, den Sie kaufen, und geben Sie die Einsatzumgebung bei der Anfrage an, damit die Zustandsempfehlung dazu passt.
Einsatztemperatur
Behandeln Sie 7055 als Strukturlegierung für Raumtemperatur. Wie jede ausscheidungsgehärtete Güte überaltert es und verliert Festigkeit, wenn die Einsatztemperatur steigt, sodass die Umgebungstemperatur-Zulässigwerte nicht die richtige Basis für ein heißes Bauteil sind. Wo die Einsatztemperatur erhöht ist, arbeiten Sie mit den Hochtemperaturdaten für den Zustand und die Dicke, die Sie verwenden.
Go/No-Go-Grenzen
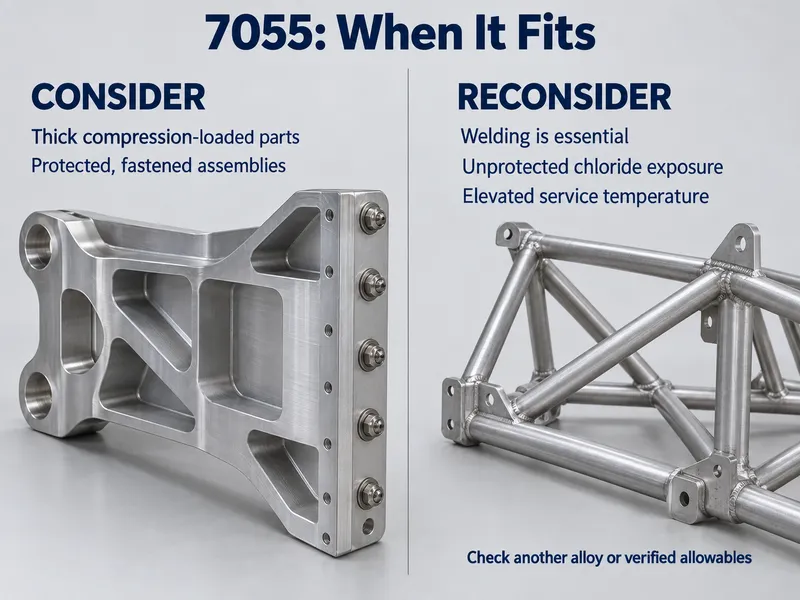
Los — spezifizieren Sie 7055, wenn:
- Die maßgebende Last Druck oder Biegung in einem dicken Querschnitt ist und das Bauteil aus Blech gefräst oder aus einem schweren Strangpressprofil geschnitten wird.
- Die Festigkeitsberechnung dickenbegrenzt ist, sodass eine höhere Druckstreckgrenze sich in tatsächlichem Gewicht aus der Struktur niederschlägt.
- Das Fügen durch Verbindungselemente oder Klebstoff erfolgt und die Baugruppe nie eine Schmelzschweißnaht sieht.
- Die Korrosionsbelastung eingeplant ist, mit Beschichtung, Abdichtung und Isolierung gegen andersartige Metalle in der Zeichnung.
No-Go — suchen Sie woanders wenn:
- Schweißen die primäre Fügemethode ist. Verwenden Sie stattdessen 7003, 7005 oder eine Güte der 6000er-Reihe.
- Blankes Salzwasser, Spritzwasserzone oder Chloridbeanspruchung ohne Beschichtung zu erwarten ist. Verwenden Sie 5083 oder eine geschützte 6xxx-Güte.
- Das Bauteil dünn, geometrisch komplex oder kurzfristig benötigt wird — 7075-T6 ist in weit mehr Formen, Zuständen und Größen auf Lager.
- Standardfestigkeit mit einfacher Fertigung ausreicht. 6061-T6 kostet weniger und lässt sich weit einfacher verarbeiten.
- Die Zeichnung einen 7055-Zustand außerhalb des AMS-Blech- und Strangpressbereichs nennt. Bestätigen Sie die maßgebende Spezifikation vor der Angebotsabgabe.
Beschaffungshinweise: Was Sie vor Ihrer Bestellung bestätigen sollten
7055 ist kein Katalogmaterial wie 7075, daher muss die Anfrage mehr Informationen enthalten als üblich. 7055-Blech kommt nach AMS 4206 und stranggepresste Stangen, Rohre und Profile nach AMS 4324, 4336 oder 4337, und das Zustandssuffix sagt Ihnen, welche Form Sie kaufen: T7751 ist Blech, T77511 ist Strangpressprofil. Ein Angebot, das stillschweigend das eine in das andere umwandelt, ist ein Angebot für ein anderes Bauteil. Die Form ist nicht die Einschränkung — Querschnitte, Größen und Profile außerhalb des Standardbereichs werden nach Ihrer Zeichnung gefertigt.
Vier Zeilen in der Anfrage erledigen den Großteil der Arbeit:
- Maßgebende Spezifikation und Form — AMS 4206 für Blech; AMS 4324, 4336 oder 4337 für Strangpressprofile.
- Temperament — T7751 oder T77511 für Festigkeit, T74511 oder T76511, wo SCC-Reserve die Wahl bestimmt.
- Governing thickness — published minimums are tabulated by thickness column, and thick sections carry the lower values.
- Documentation level — MTC as standard, plus independent test reports where the programme requires them.
On documents, the MTC that ships with every order carries the chemistry and mechanical results for that lot, which is the evidence an aerospace or defence buyer actually reviews. SGS chemical, mechanical, and ultrasonic reports are available on request at extra cost where third-party verification is required. If your project works to certificate levels, EN 10204 3.1 is signed by the manufacturer’s own inspection representative while 3.2 adds an independent countersignature.
Schlussfolgerung
7055 Aluminium is the strength ceiling of wrought aluminium in thick section, and the price of that ceiling is specific: a short list of forms and AMS tempers, no fusion welding on load-carrying structure, and corrosion protection that has to be designed in rather than assumed. It is a compression-driven choice, not a general-purpose upgrade.
We supply 7055 plate and extruded bar, tube, and profile to your drawing, including the T7-type tempers and non-standard sizes that fall outside the standard range, with an MTC on every order.
Send us the drawing with the temper and the load case for a grade-fit review.
Häufig gestellte Fragen
Is 7075 a drop-in substitute for 7055?
Not where thickness or compressive load drives the design. 7055 raises minimum yield noticeably in thick plate, so a part sized on 7075-T6 may be over-built rather than safe. Re-run the strength and toughness check against your own section before switching either way.
How much does 7055 cost, and what is the minimum order?
Expect an aerospace-grade premium over 7075, so fix the temper and the form before comparing quotations. Standard sizes ship from stock; non-standard tempers and dimensions run as low-MOQ custom production, typically 10–60 days.
What documents come with a 7055 order?
A mill test certificate ships with every order, listing the chemistry and mechanical results for that lot. SGS chemical, mechanical and ultrasonic reports are available on request at extra cost, and EN 10204 3.2 adds a third-party countersignature.
Why can 7055 not be welded?
Because the copper level that gives the alloy its strength is the same element that ruins a fusion weld. The heat-affected zone over-ages, loses strength and gains stress-corrosion risk, and no post-weld treatment brings it back. Fasten or bond 7055 structure instead.






