


Le 7055 est l'un des alliages d'aluminium corroyés à la plus haute résistance disponibles dans le commerce, reposant sur une teneur en zinc et en cuivre plus élevée que les nuances 7xxx qui l'entourent. Alcoa l'a introduit en 1991 — T7751 pour les tôles, T77511 pour les profilés extrudés — ciblant directement les structures dominées par la compression : revêtements d'ailes supérieures, stabilisateurs horizontaux et poutres de quille.
La décision qu'il impose est étroite. Le 7055 garantit une résistance en section épaisse qu'aucun produit standard 7075 ou 6061 n'atteint, et en échange, il n'est disponible que dans une liste restreinte de formes et de spécifications aérospatiales, n'est pas un alliage soudable par fusion et nécessite encore une protection contre la corrosion intégrée à la conception. Si la pièce est soudée, ou évaluée par rapport au 7075, le 7055 n'est pas la solution.
Qu'est-ce que l'alliage d'aluminium 7055 ?
Le 7055 est un alliage Al-Zn-Mg-Cu à durcissement structural, enregistré par l'Aluminum Association et répertorié dans le système UNS sous la référence A97055. Le zinc et le magnésium forment le précipité durcissant MgZn₂ ; le cuivre augmente la résistance et la ténacité à la rupture ; le zirconium forme des dispersoïdes Al₃Zr qui épinglent les joints de grains et résistent à la recristallisation lors du travail à chaud.
| Élément | Plage (% en poids) | Rôle |
| Zinc (Zn) | 7.6–8.4 | Élément de renforcement principal |
| Magnésium (Mg) | 1.8–2.3 | Forme la phase durcissante MgZn₂ avec le zinc |
| Cuivre (Cu) | 2.0–2.6 | Augmente la résistance et la ténacité à la rupture ; principal facteur de sensibilité à la corrosion |
| Zirconium (Zr) | 0.08–0.25 | Affinage du grain ; améliore la trempabilité en tôle épaisse |
| Silicium (Si) | ≤0,10 | Limite d'impuretés |
| Fer (Fe) | ≤0,15 | Limite d'impuretés |
| Titane (Ti) | ≤0,06 | Affineur de grain |
| Chrome (Cr) | ≤0,04 | Contrôle de la structure du grain |
| Manganèse (Mn) | ≤0,05 | Limite de trace |
| Autres (chaque / total) | ≤0,05 / ≤0,15 | Limites à l'état de traces |
| Aluminium (Al) | Équilibre (85,9–88,5) | Métal commun |
Les limites suivent l'enregistrement de l'Aluminum Association. La densité est de 2,86 g/cm³ (0,103 lb/in³), contre environ 2,81 g/cm³ pour le 7075 — l'alliage porte une charge plus dense en zinc et en cuivre en échange de sa résistance, ce qui explique pourquoi les comparaisons de conception reposent sur la résistance spécifique plutôt que sur les MPa absolus.
Deux points concernant la forme importent avant tout. Le 7055 n'est pas un alliage de catalogue, et ses spécifications de matériaux aérospatiaux ne couvrent que deux familles : AMS 4206 pour les tôles et AMS 4324, 4336 et 4337 pour les barres, tubes et profilés extrudés. Tout ce qui sort de ces sections et dimensions est produit selon votre plan. Indiquez la forme et sa spécification applicable dans la demande, car le suffixe de traitement change selon la forme.
La rigidité ne s'améliore pas avec l'alliage. Le module d'élasticité est de 71,7 GPa (10,4 × 10³ ksi), essentiellement le même que le 6061 à 68,9 GPa, donc le 7055 apporte résistance et légèreté — jamais la rigidité. Une pièce qui fléchit trop en 6061 fléchira encore trop en 7055.
Traitements thermiques et voies de vieillissement
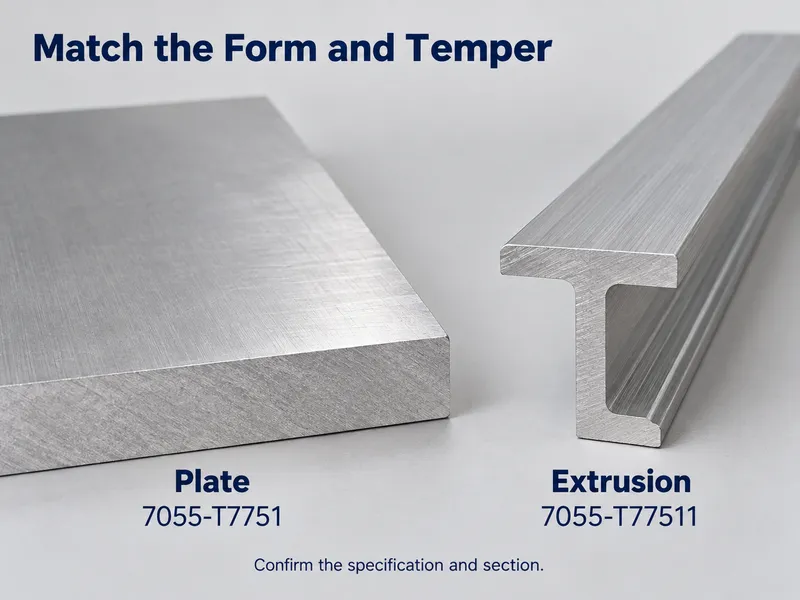
Le 7055 n'est jamais fourni à l'état de vieillissement maximal dans ses spécifications aérospatiales. Chaque traitement publié est un traitement de type T7, et la différence entre eux réside dans le degré de survieillissement appliqué à l'alliage pour obtenir une marge de corrosion.
- Type T74 — survieillissement en deux étapes. Le plus résistant à la fissuration par corrosion sous contrainte, la résistance la plus faible des trois.
- Type T76 — survieillissement en deux étapes, moins sévère. Résistance supérieure au T74, avec la résistance à l'exfoliation comme objectif de conception.
- Type T77 — régression et revieillissement (RRA) : l'alliage est vieilli au maximum, brièvement régressé à haute température, puis revieilli. Cela récupère une résistance proche du maximum tout en maintenant une résistance à l'exfoliation de classe T76, et c'est le traitement qui a rendu le 7055 viable pour les revêtements d'ailes.
| Tempérer | Formulaire | Spécification applicable | Voie de vieillissement | Minimum de conception, Rm / Rp0,2 (L) |
| T7751 | Assiette | AMS 4206 | RRA | 614 / 593 MPa (0,5–1,5 in) |
| T77511 | Extrusion | AMS 4337 | RRA | 648 / 620 MPa (0,5–1,5 in) |
| T76511 | Extrusion | AMS 4336 | Survieillissement en deux étapes (T76) | 614 / 586 MPa (≤0,25 in) |
| T74511 | Extrusion | AMS 4324 | Survieillissement en deux étapes (T74) | 572 / 524 MPa (≤0,25 in) |
Choisissez en fonction de la section et de l'environnement plutôt que de la colonne de résistance : les traitements RRA, T7751 et T77511, sont le choix de la résistance, et le T74511 est ce qu'il faut spécifier lorsque la contrainte de traction soutenue dans un environnement humide ou chargé en chlorures est le risque déterminant. Lisez chaque minimum par rapport à la colonne d'épaisseur imprimée à côté — les valeurs pour les profilés minces et les tôles épaisses sont des mesures différentes, et non un classement des traitements.
Le suffixe simple ou double indique la forme. Selon ANSI H35.1, un traitement T_51 s'applique aux tôles laminées et un traitement T_511 aux barres, tiges, tubes et profilés extrudés, ce qui explique pourquoi la tôle est T7751 et le profilé extrudé est T77511. Un plan qui demande “ 7055-T7451 ” sans le second 1 décrit généralement un profilé extrudé ; confirmez la forme visée avant de chiffrer.
7055-T7751 : Minimum de conception versus typique
Les minimums régissent la conception ; les valeurs typiques indiquent ce qui arrive réellement. Les deux colonnes ci-dessous concernent la direction L dans la tôle 7055-T7751.
| Propriété | Minimum de conception, AMS 4206 (0,5–1,5 in) | Typique, Alcoa (25,4 mm) |
| Traction, Rm | 614 MPa (L et LT) | 669 MPa (L) / 627 MPa (LT) |
| Limite d'élasticité, Rp0,2 | 593 MPa (L) / 586 MPa (LT) | 655 MPa (L) / 614 MPa (LT) |
| Limite d'élasticité en compression, Fcy | 593 MPa (L) / 614 MPa (LT) | 669 MPa (L) |
| Élongation | 7% (L) / 8% (LT) | 11% (L) / 10% (LT) |
Concevoir selon la colonne minimale et traiter les valeurs typiques comme un guide de planification : la garantie qui régit votre lot est celle imprimée sur le certificat de coulée, et non le chiffre figurant sur une fiche technique de producteur. Notez où se situe la valeur de compression — dans la direction LT, la limite d'élasticité minimale en compression dépasse de 28 MPa la limite d'élasticité minimale en traction, propriété sur laquelle repose le dimensionnement des voilures et des poutres critiques en compression.
7055 vs 7075 vs 6061
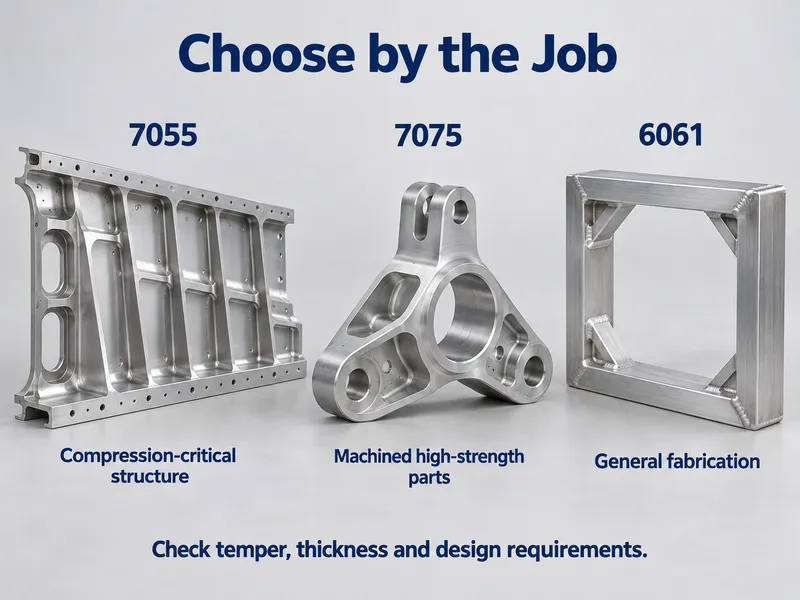
| Alliage / état métallurgique | Limite d'élasticité typique Rp0,2 (MPa) | Résistance à la traction typique Rm (MPa) | Soudabilité | Corrosion à nu | Où il s'inscrit |
| 6061-T6 | ~276 | ~310 | Excellent | Bon | Travaux structurels généraux et soudés, largement en stock |
| 7075-T6 | ~503 | ~572 | Pauvre | Limitée | Pièces de cellule à géométrie complexe ; le choix de fournisseur le plus large en 7xxx |
| 7055-T7751 | ~655 | ~669 | Pauvre | Limité, mais en avance sur le type T6 | Tôles épaisses et profilés critiques en compression |
Les valeurs typiques sont à environ 25 mm dans la direction L. Sur cette base, le minimum de conception du 7055-T7751 de 593 MPa se situe déjà au-dessus de la limite d'élasticité typique du 7075-T6 d'environ 503 MPa à une épaisseur similaire, de sorte que la question de la résistance est réglée plutôt que serrée. L'arbitrage se déplace vers tout le reste : le 7055 est disponible en bien moins de formes et de traitements thermiques, coûte plus cher, et s'achète selon une spécification aérospatiale plutôt que sur étagère. Les revues publiées sur le développement des alliages aéronautiques situent le gain du 7055-T77 à environ 8–12% par rapport au 7150-T77, la nuance qu'il a été développé pour améliorer.
Si la section est mince, la forme complexe ou le délai court, le 7075-T6 est la réponse pratique. Si la charge déterminante est en compression dans une tôle épaisse, le 7055 est la raison d'être de cette classe de pièce.
Où le 7055 est utilisé
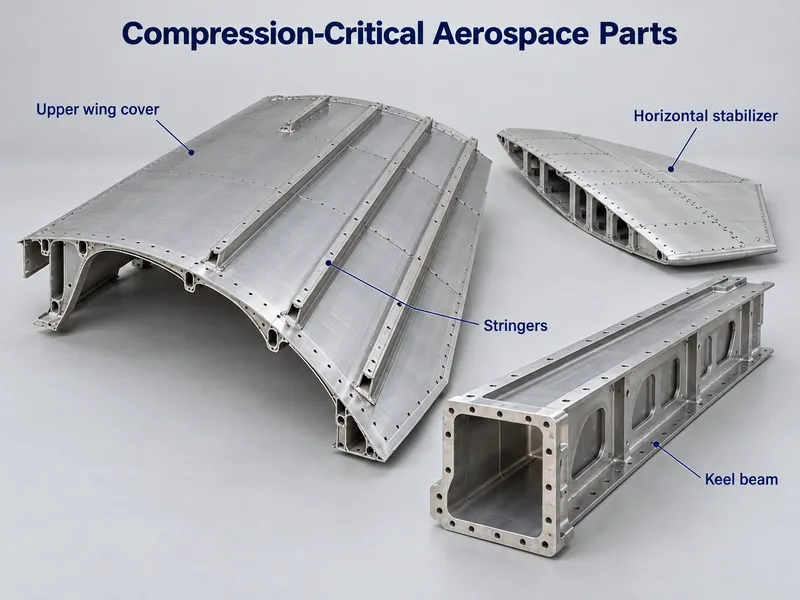
Le 7055 a été développé pour l'aile supérieure du Boeing 777, où il est encore utilisé en tôle T7751 et en profilé T77511. Les revêtements d'aile supérieure, le stabilisateur horizontal et les poutres de quille appartiennent à la même famille de pièces.
Au-delà du nom de l'aéronef, chacun est le même élément — épais, usiné dans la masse à partir de tôle ou découpé dans un profilé lourd, chargé principalement en compression ou en flexion, et assemblé par fixation plutôt que soudé.
Cette lecture par type de pièce est la plus durable, car les programmes vieillissent vite : les nouvelles voilures gros-porteurs sont largement passées aux composites. La question à se poser est de savoir si votre pièce est un élément métallique épais chargé en compression. Si oui, le 7055 a sa place dans la comparaison ; sinon, le surcoût n'apporte rien.
Travailler avec le 7055
Soudage et assemblage
Le 7055 n'est pas un alliage soudable par fusion. Le soudage à l'arc détruit la structure de précipitation dans le cordon et la zone affectée thermiquement, et la teneur élevée en cuivre rend ces zones à la fois faibles et sujettes à la fissuration par corrosion sous contrainte, de sorte que les spécifications aérospatiales évitent les soudures par fusion dans les composants critiques en 7055. La structure est assemblée par fixation ou collage à la place.
Le soudage par friction-malaxage produit des joints 7xxx sains lorsqu'un vieillissement post-soudage est appliqué, et c'est la voie de recherche pour les panneaux à raidisseurs intégrés. Ce n'est pas un procédé qu'un atelier de fabrication générale peut proposer, donc traitez-le comme une décision de production plutôt qu'un recours. Si le soudage est le mode d'assemblage principal, la nuance est mauvaise : 7003 et 7005 souder avec un métal d'apport 5xxx et renoncer à une résistance dont vous n'avez peut-être pas besoin.
Usinage et formage
Le 7055 s'usine proprement dans les traitements thermiques de type T7. Il est dur et produit des copeaux courts et bien fragmentés plutôt que les longs filaments qu'une nuance tendre génère, de sorte que l'état de surface est facile à tenir — à condition que le montage soit rigide, l'outillage en carbure affûté et le liquide de coupe atteigne la coupe sous pression.
La déformation est le vrai risque. Les tôles épaisses et les profilés lourds portent des contraintes résiduelles de trempe et d'étirage, et la matière enlevée de façon irrégulière va bouger. Gardez l'enlèvement de matière équilibré sur toute la section, prenez des passes de finition légères, et prévoyez d'usiner une pièce qui doit rester plane en deux montages plutôt qu'un seul.
Le formage est limité. Les traitements thermiques de type T7 n'offrent pas assez de ductilité pour des pliages serrés, donc une pièce avec des détails formés est normalement usinée dans la masse à partir de tôle. Concevez la géométrie pour la voie d'usinage dès le départ.
Limites de corrosion et de corrosion sous contrainte
La résistance à la corrosion à nu est limitée. Avec un cuivre à 2,0–2,6%, le 7055 appartient à la même famille que le 7075 et nécessite anodisation, primaire et peinture, ou mastics dans tout service humide ou chargé en chlorures, plus une isolation partout où il est boulonné à un métal dissemblable.
Ce que les traitements thermiques de type T7 apportent est réel, cependant. Le MIL-HDBK-5 note que le traitement thermique de type T77 a une résistance à l'exfoliation comparable aux traitements thermiques de type T76 d'autres nuances 7xxx, de sorte que le 7055-T7751 se comporte mieux à cet égard que le 7075-T6 — la comparaison que le tableau de résistance ne montre pas.
La fissuration par corrosion sous contrainte reste une limite de conception plutôt qu'un cas marginal. Maintenez la contrainte de traction soutenue dans les valeurs admissibles pour le traitement thermique et la section que vous achetez, et précisez l'environnement de service sur la demande afin que la recommandation de traitement thermique y corresponde.
Température de service
Traitez le 7055 comme un alliage structurel pour température ambiante. Comme toute nuance à durcissement par précipitation, il subit un survieillissement et perd de la résistance à mesure que la température de service augmente, donc les valeurs admissibles à température ambiante ne constituent pas la bonne base pour une pièce chaude. Lorsque la température de service est élevée, travaillez à partir des données à température élevée pour le traitement thermique et l'épaisseur que vous utilisez.
Limites Go/No-Go
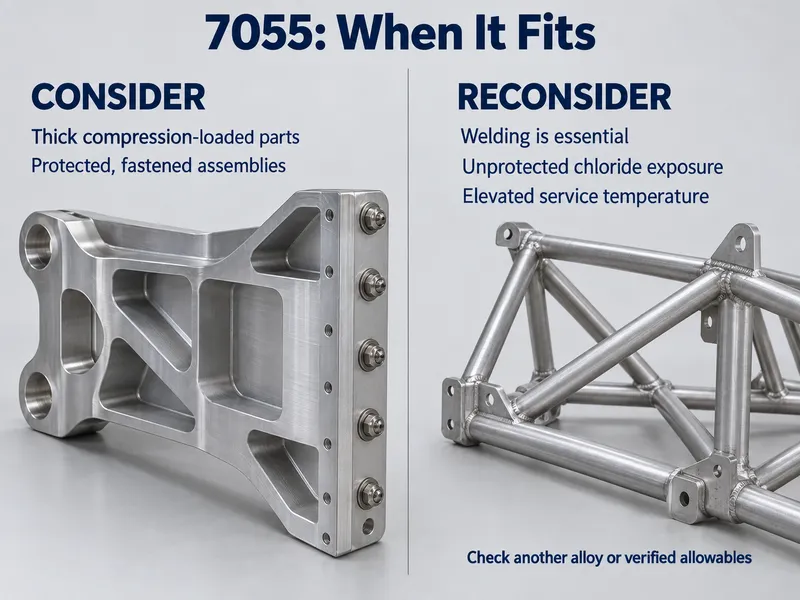
Allez-y — spécifiez le 7055 lorsque :
- La charge déterminante est en compression ou en flexion dans une section épaisse, et la pièce est usinée dans la masse à partir de tôle ou découpée dans un profilé lourd.
- Le calcul de résistance est limité par l'épaisseur, de sorte qu'une limite d'élasticité en compression plus élevée se traduit par un gain de poids réel dans la structure.
- L'assemblage se fait par fixations ou adhésif, et l'ensemble ne voit jamais de soudure par fusion.
- L'exposition à la corrosion est prise en compte par conception, avec revêtement, étanchéité et isolation des métaux dissemblables intégrés au plan.
No-Go — cherchez ailleurs lorsque :
- Le soudage est le mode d'assemblage principal. Utilisez plutôt le 7003, le 7005 ou une nuance de la série 6000.
- Un service en eau de mer à nu, en zone d'éclaboussure ou en présence de chlorures sans revêtement est prévu. Utilisez le 5083 ou une nuance 6xxx protégée.
- La pièce est mince, géométriquement complexe ou nécessaire à court terme — le 7075-T6 est en stock dans bien plus de formes, de traitements thermiques et de dimensions.
- Une résistance standard avec une fabrication facile suffit. Le 6061-T6 coûte moins cher et se transforme bien plus facilement.
- Le plan nomme un traitement thermique 7055 en dehors de la gamme AMS pour tôles et profilés. Confirmez la spécification applicable avant de chiffrer.
Notes d'approvisionnement : ce qu'il faut confirmer avant de commander
Le 7055 n'est pas un matériau de catalogue comme le 7075, donc la demande doit porter plus d'informations que d'habitude. Tôle 7055 est conforme à l'AMS 4206 et les barres, tubes et profilés extrudés à l'AMS 4324, 4336 ou 4337, et le suffixe de traitement thermique vous indique quelle forme vous achetez : T7751 est la tôle, T77511 est le profilé extrudé. Un devis qui convertit silencieusement l'un en l'autre est un devis pour une pièce différente. La forme n'est pas la contrainte — les sections, dimensions et profilés hors de la gamme standard sont produits selon votre plan.
Quatre lignes sur la demande font l'essentiel du travail :
- Spécification applicable et forme — AMS 4206 pour la tôle ; AMS 4324, 4336 ou 4337 pour les profilés extrudés.
- Tempérer — T7751 ou T77511 pour la résistance, T74511 ou T76511 lorsque la marge de CSC guide le choix.
- Épaisseur déterminante — les minimums publiés sont tabulés par colonne d'épaisseur, et les sections épaisses portent les valeurs inférieures.
- Niveau de documentation — MTC en standard, plus rapports d'essais indépendants lorsque le programme l'exige.
Sur les documents, le MTC qui accompagne chaque commande porte les résultats chimiques et mécaniques de ce lot, ce qui constitue la preuve qu'un acheteur de l'aérospatiale ou de la défense examine réellement. Les rapports chimiques, mécaniques et ultrasonores SGS sont disponibles sur demande à coût supplémentaire lorsque une vérification par tierce partie est requise. Si votre projet fonctionne selon des niveaux de certificat, l'EN 10204 3.1 est signé par le représentant de l'inspection du fabricant lui-même, tandis que le 3.2 ajoute une contresignature indépendante.
Conclusion
Aluminium 7055 constitue le plafond de résistance de l'aluminium corroyé en section épaisse, et le prix de ce plafond est spécifique : une liste restreinte de formes et de tempers AMS, aucune soudure par fusion sur structure porteuse, et une protection contre la corrosion qui doit être conçue dès le départ plutôt que supposée. C'est un choix guidé par la compression, et non une amélioration polyvalente.
Nous fournissons la plaque 7055 et la barre extrudée, le tube et le profilé selon votre plan, y compris les tempers de type T7 et les dimensions non standard qui sortent de la gamme standard, avec un MTC sur chaque commande.
Envoyez-nous le plan avec le temper et le cas de charge pour une revue d'adéquation de la nuance.
Questions fréquemment posées
Le 7075 est-il un substitut direct pour le 7055 ?
Pas lorsque l'épaisseur ou la charge compressive guide la conception. Le 7055 augmente sensiblement la limite d'élasticité minimale en plaque épaisse, de sorte qu'une pièce dimensionnée sur 7075-T6 peut être surdimensionnée plutôt que sûre. Refaites la vérification de résistance et de ténacité sur votre propre section avant de basculer dans un sens ou dans l'autre.
Combien coûte le 7055, et quel est le minimum de commande ?
Attendez-vous à une prime de qualité aérospatiale par rapport au 7075, donc fixez le temper et la forme avant de comparer les devis. Les dimensions standard sont expédiées du stock ; les tempers et dimensions non standard sont produits en fabrication personnalisée à faible MOQ, généralement 10 à 60 jours.
Quels documents accompagnent une commande de 7055 ?
Un certificat d'essai de laminage accompagne chaque commande, listant les résultats chimiques et mécaniques de ce lot. Les rapports chimiques, mécaniques et ultrasonores SGS sont disponibles sur demande à coût supplémentaire, et l'EN 10204 3.2 ajoute une contresignature par tierce partie.
Pourquoi le 7055 ne peut-il pas être soudé ?
Parce que le niveau de cuivre qui confère sa résistance à l'alliage est le même élément qui ruine une soudure par fusion. La zone affectée thermiquement subit un sur-vieillissement, perd de la résistance et gagne un risque de corrosion sous contrainte, et aucun traitement post-soudure ne la restaure. Assemblez ou collez plutôt la structure en 7055.






