


7055 è una delle leghe di alluminio wrought ad altissima resistenza disponibili in commercio, costruita su un tenore di zinco e rame più elevato rispetto ai gradi 7xxx circostanti. Alcoa l'ha introdotta nel 1991 — T7751 per le lastre, T77511 per gli estrusi — mirando direttamente a strutture dominate da compressione: pelli alari superiori, stabilizzatori orizzontali e travi di chiglia.
La decisione che impone è ristretta. Il 7055 garantisce resistenza in sezioni spesse che nessun prodotto standard 7075 o 6061 raggiunge, e in cambio è disponibile in una lista ristretta di forme e specifiche aerospaziali, non è una lega saldabile per fusione e richiede comunque una protezione dalla corrosione progettata. Se il pezzo è saldato, o se il prezzo è confrontato con il 7075, il 7055 non è la risposta.
Che cos'è la lega di alluminio 7055?
Il 7055 è una lega Al-Zn-Mg-Cu trattabile termicamente, registrata dall'Aluminum Association e classificata nel sistema UNS come A97055. Zinco e magnesio formano il precipitato indurente MgZn₂; il rame aumenta la resistenza e la tenacità alla frattura; lo zirconio forma dispersoidi Al₃Zr che bloccano i bordi dei grani e resistono alla ricristallizzazione durante la lavorazione a caldo.
| Elemento | Intervallo (% in peso) | Ruolo |
| Zinco (Zn) | 7.6–8.4 | Elemento rinforzante primario |
| Magnesio (Mg) | 1.8–2.3 | Forma la fase indurente MgZn₂ con lo zinco |
| Rame (Cu) | 2.0–2.6 | Aumenta la resistenza e la tenacità alla frattura; il principale responsabile della sensibilità alla corrosione |
| Zirconio (Zr) | 0.08–0.25 | Affinamento del grano; migliora la temprabilità nelle lastre spesse |
| Silicio (Si) | ≤0,10 | Limite di impurità |
| Ferro (Fe) | ≤0,15 | Limite di impurità |
| Titanio (Ti) | ≤0,06 | Affinatore di grano |
| Cromo (Cr) | ≤0,04 | Controllo della struttura granulare |
| Manganese (Mn) | ≤0,05 | Limite per le tracce |
| Altri elementi (ciascuno / totale) | ≤0,05 / ≤0,15 | Limiti in tracce |
| Alluminio (Al) | Bilanciamento (85,9–88,5) | Metallo comune |
I limiti seguono la registrazione dell'Aluminum Association. La densità è 2,86 g/cm³ (0,103 lb/in³), rispetto a circa 2,81 g/cm³ per il 7075 — la lega porta un carico più denso di zinco e rame in cambio della sua resistenza, ed è per questo che i confronti progettuali si basano sulla resistenza specifica piuttosto che sui MPa assoluti.
Due punti sulla forma contano prima di tutto il resto. Il 7055 non è una lega a catalogo, e le sue specifiche di materiale aerospaziale coprono solo due famiglie: AMS 4206 per le lastre e AMS 4324, 4336 e 4337 per barre, tubi e profili estrusi. Qualsiasi cosa al di fuori di quelle sezioni e dimensioni è prodotta su vostro disegno. Indicate la forma e la sua specifica di riferimento nella richiesta, perché il suffisso del temper cambia con la forma.
La rigidità non migliora con la lega. Il modulo elastico è 71,7 GPa (10,4 × 10³ ksi), essenzialmente lo stesso del 6061 a 68,9 GPa, quindi il 7055 compra resistenza e peso — mai rigidità. Un pezzo che flette troppo in 6061 fletterà ancora troppo in 7055.
Tempers e cicli di invecchiamento
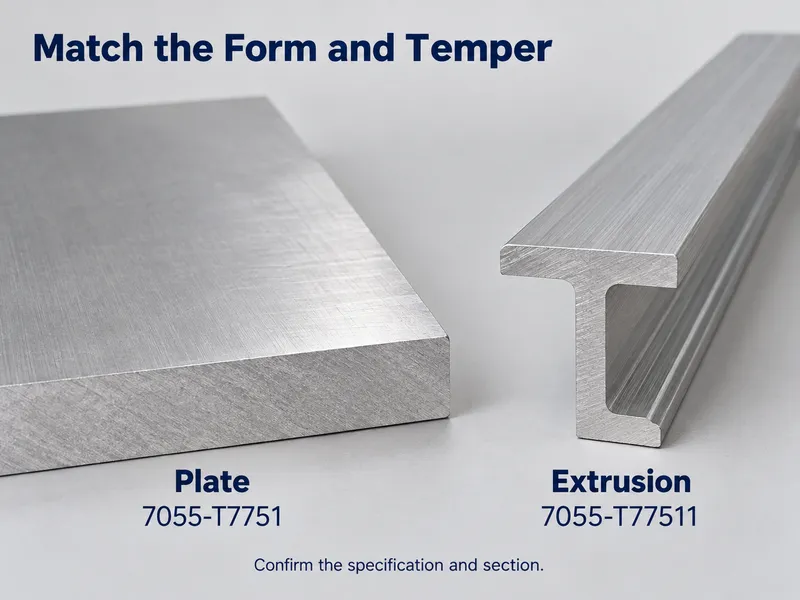
Il 7055 non viene mai fornito allo stato di picco di invecchiamento nelle sue specifiche aerospaziali. Ogni temper pubblicato è un trattamento di tipo T7, e la differenza tra essi è quanta sovrainvecchiamento viene dato alla lega per acquistare margine contro la corrosione.
- Tipo T74 — sovrainvecchiamento a due stadi. Il più resistente alla rottura per corrosione sotto sforzo, la resistenza più bassa dei tre.
- Tipo T76 — sovrainvecchiamento a due stadi, meno severo. Resistenza superiore al T74, con la resistenza all'esfoliazione come obiettivo di progetto.
- Tipo T77 — retrogressione e rinvecchiamento (RRA): la lega viene portata al picco di invecchiamento, brevemente retrogradata ad alta temperatura, poi rinvecchiata. Questo recupera una resistenza vicina al picco mantenendo una resistenza all'esfoliazione di classe T76, ed è il trattamento che ha reso il 7055 utilizzabile per le pelli alari.
| Temperamento | Forma | Specifica di riferimento | Ciclo di invecchiamento | Minimo di progetto, Rm / Rp0.2 (L) |
| T7751 | Piatto | AMS 4206 | RRA | 614 / 593 MPa (0,5–1,5 in) |
| T77511 | Estrusione | AMS 4337 | RRA | 648 / 620 MPa (0,5–1,5 in) |
| T76511 | Estrusione | AMS 4336 | Sovrainvecchiamento a due stadi (T76) | 614 / 586 MPa (≤0,25 in) |
| T74511 | Estrusione | AMS 4324 | Sovrainvecchiamento a due stadi (T74) | 572 / 524 MPa (≤0,25 in) |
Scegliete in base alla sezione e all'ambiente piuttosto che alla colonna della resistenza: i temper RRA, T7751 e T77511, sono la scelta per la resistenza, e T74511 è ciò che va specificato dove lo sforzo di trazione sostenuto in un ambiente umido o contenente cloruri è il rischio dominante. Leggete ogni minimo rispetto alla colonna di spessore stampata accanto — i valori per estrusi sottili e lastre spesse sono misurazioni diverse, non una classifica dei temper.
Il suffisso singolo e doppio indica la forma. Secondo ANSI H35.1, un trattamento T_51 si applica alle lastre laminate e un trattamento T_511 alle barre, ai tubi e ai profili estrusi, ed è per questo che la lastra è T7751 e l'estruso è T77511. Un disegno che richiede “7055-T7451” senza il secondo 1 di solito descrive un estruso; confermate quale forma è intesa prima di quotare.
7055-T7751: minimo di progetto versus tipico
I minimi governano il progetto; i tipici indicano ciò che effettivamente arriva. Entrambe le colonne seguenti sono per la direzione L nella lastra 7055-T7751.
| Proprietà | Minimo di progetto, AMS 4206 (0,5–1,5 in) | Tipico, Alcoa (25,4 mm) |
| Trazione, Rm | 614 MPa (L e LT) | 669 MPa (L) / 627 MPa (LT) |
| Snervamento, Rp0.2 | 593 MPa (L) / 586 MPa (LT) | 655 MPa (L) / 614 MPa (LT) |
| Snervamento a compressione, Fcy | 593 MPa (L) / 614 MPa (LT) | 669 MPa (L) |
| Allungamento | 7% (L) / 8% (LT) | 11% (L) / 10% (LT) |
Progettare sulla colonna minima e trattare i valori tipici come guida di pianificazione: la garanzia che governa il vostro lotto è quella stampata sul certificato di collaudo del laminatoio, non il numero sulla scheda tecnica del produttore. Notare dove si colloca il valore di compressione — nella direzione LT lo snervamento minimo a compressione è 28 MPa al di sopra dello snervamento minimo a trazione, che è la proprietà su cui si basa il dimensionamento di ali e travi critiche a compressione.
7055 vs 7075 vs 6061
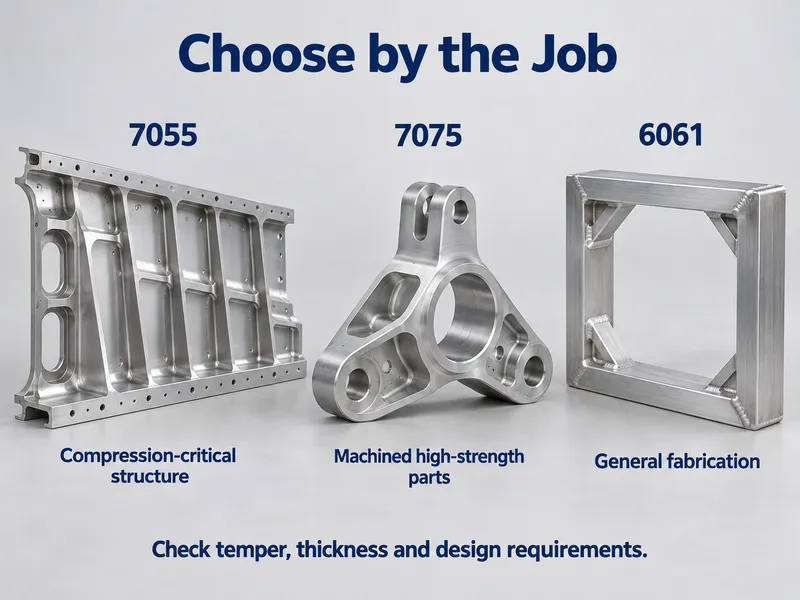
| Lega / tempra | Snervamento tipico Rp0,2 (MPa) | Carico di rottura tipico Rm (MPa) | Saldabilità | Corrosione allo stato nudo | Dove si adatta |
| 6061-T6 | ~276 | ~310 | Eccellente | Buono | Lavori strutturali generali e saldati, ampiamente disponibili a magazzino |
| 7075-T6 | ~503 | ~572 | Povero | Limitata | Parti di cellula con geometria complessa; la più ampia scelta di fornitori 7xxx |
| 7055-T7751 | ~655 | ~669 | Povero | Limitata, ma superiore al tipo T6 | Lamiere spesse e estrusi critici a compressione |
I valori tipici si riferiscono a circa 25 mm nella direzione L. Rispetto a tale base, il minimo di progetto del 7055-T7751 di 593 MPa si colloca già al di sopra dello snervamento tipico del 7075-T6 di circa 503 MPa a spessore simile, quindi la questione della resistenza è risolta anziché marginale. Il compromesso si sposta su tutto il resto: il 7055 è disponibile in molte meno forme e stati di trattamento, costa di più e viene acquistato secondo una specifica aerospaziale anziché prelevato da magazzino. Le recensioni pubblicate sullo sviluppo delle leghe aeronautiche collocano il guadagno del 7055-T77 a circa l’8–12% rispetto al 7150-T77, il grado che è stato sviluppato per migliorare.
Se la sezione è sottile, la forma è complessa o i tempi sono brevi, il 7075-T6 è la risposta pratica. Se il carico dominante è a compressione in lamiera spessa, il 7055 è la ragione per cui esiste quella classe di parti.
Dove viene utilizzato il 7055
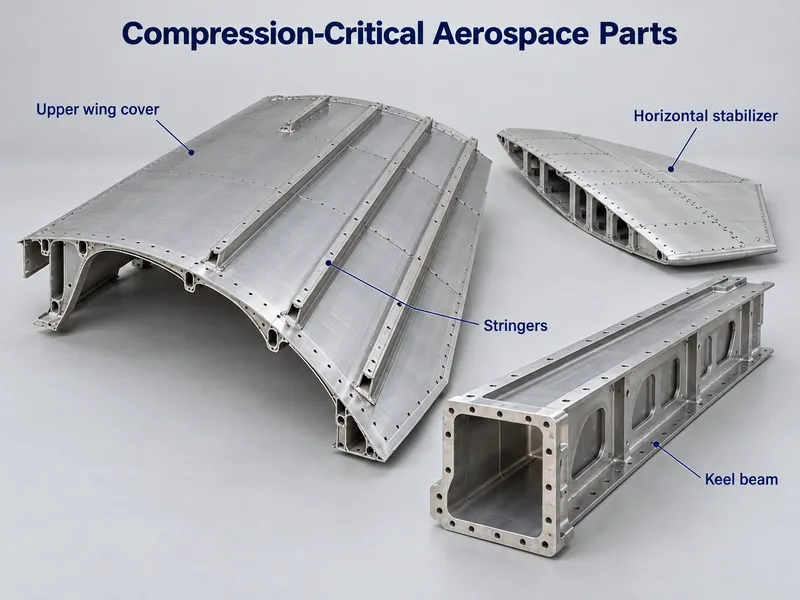
Il 7055 è stato sviluppato per l'ala superiore del Boeing 777, dove è ancora utilizzato come lamiera T7751 ed estruso T77511. Rivestimenti dell'ala superiore, stabilizzatore orizzontale e travi di chiglia appartengono alla stessa famiglia di parti.
Guardando oltre il nome dell'aereo, ognuno è lo stesso membro — spesso, lavorato da lamiera o tagliato da un estruso pesante, caricato principalmente a compressione o flessione, e fissato anziché saldato.
Questa lettura per tipo di parte è quella duratura, perché i programmi diventano rapidamente obsoleti: le ali dei widebody più recenti sono passate in gran parte al composito. La domanda che vale la pena porsi è se la vostra parte è un membro metallico spesso caricato a compressione. Se lo è, il 7055 appartiene al confronto; se non lo è, il premio non compra nulla.
Lavorare con il 7055
Saldatura e giunzione
Il 7055 non è una lega saldabile per fusione. La saldatura ad arco distrugge la struttura dei precipitati nel cordone e nella zona termicamente alterata, e l'elevato contenuto di rame rende tali zone sia deboli che soggette a cracking da corrosione sotto sforzo, per cui le specifiche aerospaziali evitano saldature per fusione nei componenti critici in 7055. La struttura viene invece fissata o incollata.
La saldatura per attrito e rimescolamento produce giunti 7xxx sani quando viene applicato un invecchiamento post-saldatura, ed è la via di ricerca per pannelli integralmente irrigiditi. Non è un processo che un'officina di fabbricazione generica può preventivare, quindi va trattato come una decisione di produzione anziché come un ripiego. Se la saldatura è il metodo di giunzione principale, il grado è sbagliato: 7003 e 7005 saldare con filler 5xxx e rinunciare alla resistenza di cui potreste non aver bisogno.
Lavorazione meccanica e formatura
Il 7055 si lavora in modo pulito negli stati di trattamento di tipo T7. È duro e produce trucioli corti e ben spezzati anziché i lunghi filamenti che un grado tenero genera, quindi la finitura superficiale è facile da mantenere — purché il setup sia rigido, l'utensileria sia in carburo affilato e il refrigerante raggiunga il taglio sotto pressione.
La distorsione è il vero rischio. Le lamiere spesse e gli estrusi pesanti portano tensioni residue dalla tempra e dallo stiramento, e il materiale rimosso in modo non uniforme si muoverà. Mantenere l'asportazione bilanciata sulla sezione, eseguire passate di finitura leggere e prevedere di lavorare una parte che deve rimanere piatta in due setup anziché uno.
La formatura è limitata. Gli stati di trattamento di tipo T7 non hanno sufficiente duttilità per pieghe strette, quindi una parte con dettagli formatati viene normalmente lavorata da lamiera. Progettare la geometria per il percorso di lavorazione meccanica fin dall'inizio.
Limiti di corrosione e corrosione sotto sforzo
La resistenza alla corrosione allo stato nudo è limitata. Con il rame a 2,0–2,6%, il 7055 appartiene alla stessa famiglia del 7075 e necessita di anodizzazione, primer e vernice, o sigillanti in qualsiasi servizio umido o contenente cloruri, oltre all'isolamento ovunque sia imbullonato a un metallo dissimile.
Ciò che gli stati di trattamento di tipo T7 offrono è però reale. Il MIL-HDBK-5 nota che lo stato di trattamento di tipo T77 ha una resistenza all'esfoliazione comparabile agli stati di tipo T76 di altri gradi 7xxx, quindi il 7055-T7751 si comporta meglio a tale riguardo rispetto al 7075-T6 — il confronto che la tabella delle resistenze non mostra.
Il cracking da corrosione sotto sforzo rimane un limite di progetto anziché un caso limite. Mantenere la sollecitazione di trazione sostenuta entro gli ammissibili per lo stato di trattamento e la sezione che state acquistando, e indicare l'ambiente di servizio nella richiesta affinché la raccomandazione sullo stato di trattamento sia coerente.
Temperatura di esercizio
Trattare il 7055 come una lega strutturale per temperatura ambiente. Come ogni grado indurito per precipitazione, subisce sovrainvecchiamento e perde resistenza all'aumentare della temperatura di esercizio, quindi gli ammissibili a temperatura ambiente non sono la base corretta per una parte calda. Dove la temperatura di esercizio è elevata, lavorare con i dati ad alta temperatura per lo stato di trattamento e lo spessore che state utilizzando.
Limiti Go/No-Go
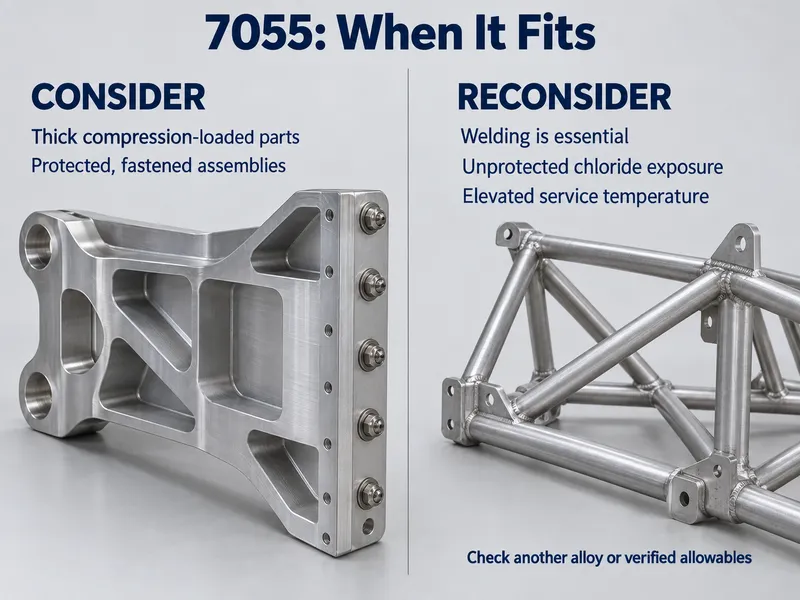
Procedere — specificare il 7055 quando:
- Il carico dominante è a compressione o flessione in una sezione spessa, e la parte è lavorata da lamiera o tagliata da un estruso pesante.
- Il calcolo della resistenza è limitato dallo spessore, quindi uno snervamento a compressione più elevato si traduce in peso reale sottratto alla struttura.
- La giunzione avviene tramite fissaggi o adesivo, e l'assemblaggio non vede mai una saldatura per fusione.
- L'esposizione alla corrosione è progettata, con rivestimento, sigillatura e isolamento da metalli dissimili integrati nel disegno.
Da evitare — cercare altrove quando:
- La saldatura è il metodo di giunzione principale. Utilizzare invece 7003, 7005 o un grado della serie 6000.
- È previsto servizio in acqua di mare allo stato nudo, zona di spruzzi o cloruri senza rivestimento. Utilizzare 5083 o un grado 6xxx protetto.
- La parte è sottile, geometricamente complessa o necessaria con breve preavviso — il 7075-T6 è disponibile in molte più forme, stati di trattamento e dimensioni.
- Una resistenza standard con fabbricazione facile è sufficiente. Il 6061-T6 costa meno e si lavora molto più facilmente.
- Il disegno indica uno stato di trattamento del 7055 al di fuori della gamma AMS per lamiera ed estrusi. Confermare la specifica applicabile prima di preventivare.
Note sull'approvvigionamento: cosa confermare prima di ordinare
Il 7055 non è un materiale a catalogo come il 7075, quindi la richiesta deve contenere più informazioni del solito. Lamiera in 7055 viene fornita secondo AMS 4206 e barra, tubo e profilo estrusi secondo AMS 4324, 4336 o 4337, e il suffisso dello stato di trattamento indica quale forma state acquistando: T7751 è lamiera, T77511 è estruso. Un preventivo che converte silenziosamente l'una nell'altro è un preventivo per una parte diversa. La forma non è il vincolo — sezioni, dimensioni e profili al di fuori della gamma standard vengono prodotti secondo il vostro disegno.
Quattro righe nella richiesta fanno la maggior parte del lavoro:
- Specifica applicabile e forma — AMS 4206 per la lamiera; AMS 4324, 4336 o 4337 per gli estrusi.
- Temperamento — T7751 o T77511 per la resistenza, T74511 o T76511 dove il margine di SCC guida la scelta.
- Spessore dominante — i minimi pubblicati sono tabulati per colonna di spessore, e le sezioni spesse portano i valori inferiori.
- Documentation level — MTC as standard, plus independent test reports where the programme requires them.
On documents, the MTC that ships with every order carries the chemistry and mechanical results for that lot, which is the evidence an aerospace or defence buyer actually reviews. SGS chemical, mechanical, and ultrasonic reports are available on request at extra cost where third-party verification is required. If your project works to certificate levels, EN 10204 3.1 is signed by the manufacturer’s own inspection representative while 3.2 adds an independent countersignature.
Conclusione
Alluminio 7055 is the strength ceiling of wrought aluminium in thick section, and the price of that ceiling is specific: a short list of forms and AMS tempers, no fusion welding on load-carrying structure, and corrosion protection that has to be designed in rather than assumed. It is a compression-driven choice, not a general-purpose upgrade.
We supply 7055 plate and extruded bar, tube, and profile to your drawing, including the T7-type tempers and non-standard sizes that fall outside the standard range, with an MTC on every order.
Send us the drawing with the temper and the load case for a grade-fit review.
Domande frequenti
Is 7075 a drop-in substitute for 7055?
Not where thickness or compressive load drives the design. 7055 raises minimum yield noticeably in thick plate, so a part sized on 7075-T6 may be over-built rather than safe. Re-run the strength and toughness check against your own section before switching either way.
How much does 7055 cost, and what is the minimum order?
Expect an aerospace-grade premium over 7075, so fix the temper and the form before comparing quotations. Standard sizes ship from stock; non-standard tempers and dimensions run as low-MOQ custom production, typically 10–60 days.
What documents come with a 7055 order?
A mill test certificate ships with every order, listing the chemistry and mechanical results for that lot. SGS chemical, mechanical and ultrasonic reports are available on request at extra cost, and EN 10204 3.2 adds a third-party countersignature.
Why can 7055 not be welded?
Because the copper level that gives the alloy its strength is the same element that ruins a fusion weld. The heat-affected zone over-ages, loses strength and gains stress-corrosion risk, and no post-weld treatment brings it back. Fasten or bond 7055 structure instead.






