


Le 1060 est un aluminium 1xxx de pureté commerciale — au moins 99,61 % d'aluminium, sans éléments d'alliage durcissables thermiquement à proprement parler. Cette pureté est tout l'intérêt : il échange de la résistance contre la conductivité électrique et thermique la plus élevée de toutes les nuances corroyées courantes, ainsi qu'un comportement de formage permettant l'emboutissage profond, le repoussage ou le cintrage en des formes que d'autres alliages refusent. La décision que ce guide traite n'est pas “ le 1060 est-il assez résistant ” — il ne l'est généralement pas — mais “ où sa conductivité et sa formabilité l'emportent, et quel écrouissage (O, H12, H14, H16, H18 ou les variantes H2x) convient à la pièce. ”
Si vous avez besoin de résistance structurale, arrêtez-vous ici et consultez 6061-T6; si vous avez besoin d'une pureté et d'une conductivité maximales à budget maîtrisé, le 1060 est la nuance à spécifier. Le reste de ce guide détaille la composition du 1060, comment chaque écrouissage modifie ses valeurs, et où il gagne sa place dans les barres omnibus, les cuves chimiques et les enceintes formées.
Qu'est-ce que l'aluminium 1060 ?
Le 1060 appartient à la série 1xxx, la famille des aluminiums de pureté commerciale où la teneur en aluminium reste égale ou supérieure à 99,0 %. À 99,6 % minimum, le 1060 se situe près du sommet de cette plage — plus pur que le 1100 (99,0 %) et légèrement plus pur que le 1050 (99,5 %), ce qui explique pourquoi les trois sont constamment comparés.
Comme il n'y a presque pas de magnésium, de silicium, de cuivre ou de zinc dans le mélange, le 1060 ne peut pas être renforcé par traitement thermique. Il acquiert le peu de résistance qu'il possède par écrouissage — le laminage ou l'étirage à froid du métal pour figer les dislocations. Ce seul fait façonne toutes les propriétés qui en découlent : excellente conductivité, mou et formable à l'état O, et faible par rapport à toute nuance 6xxx ou 7xxx.
Composition de l'aluminium 1060
Le 1060 est défini presque entièrement par sa teneur en aluminium ; les éléments résiduels sont plafonnés bas pour préserver la conductivité et la résistance à la corrosion.
| Élément | Poids % |
|---|---|
| Aluminium (Al) | 99,60 min |
| Silicium (Si) | 0,25 max |
| Fer (Fe) | 0,35 max |
| Cuivre (Cu) | 0,05 max |
| Manganèse (Mn) | 0,03 max |
| Magnésium (Mg) | 0,03 max |
| Zinc (Zn) | 0,05 max |
| Titane (Ti) | 0,03 max |
| Autres éléments (chacun) | 0,03 max |
Les plafonds bas en cuivre et en fer sont importants : tous deux figurent parmi les impuretés les plus dommageables pour la conductivité électrique, et c'est en les maintenant bas que le 1060 atteint son chiffre d'environ 61 % IACS.
Propriétés physiques et mécaniques
Au-delà de la chimie, c'est le profil physique du 1060 qui pousse les ingénieurs à le choisir pour les applications électriques et thermiques.
| Propriété | Valeur typique |
|---|---|
| Densité | 2,71 g/cm³ |
| Intervalle de fusion | 645–657 °C |
| Conductivité thermique | ~234 W/m·K |
| Conductivité électrique | ≥ 61 % IACS |
| Module d'élasticité | ~69 GPa |
| Coefficient de dilatation thermique | 23,6 µm/m·K |
| Réflectivité | Élevée (visible et infrarouge) |
La résistance mécanique dépend fortement de l'écrouissage (voir la section suivante), mais à l'état O mou, le 1060 se situe autour de 90 MPa en traction et 70 MPa en limite d'élasticité — environ un quart de ce que délivre le 6061-T6. Considérez le 1060 comme un conducteur et un matériau à former, jamais comme un chemin de charge.
Écrouissages du 1060 : choisir le bon état écroui
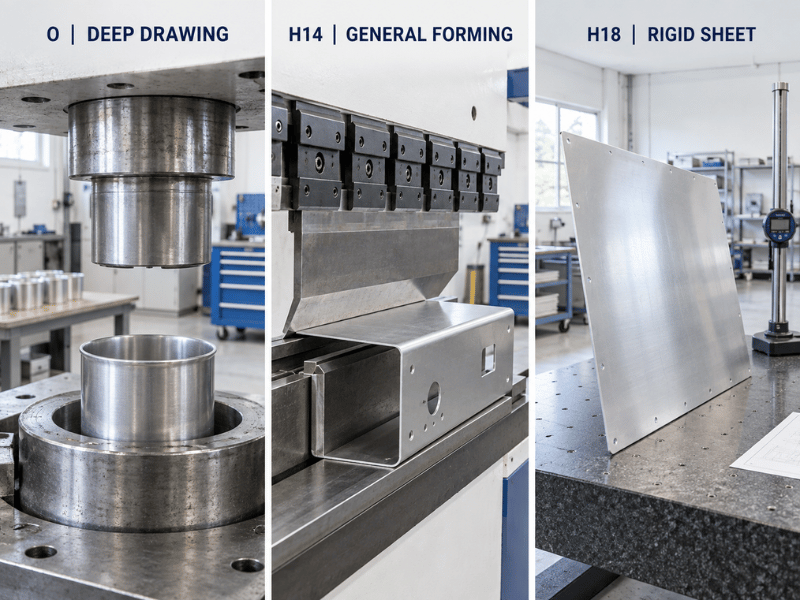
Le 1060 n'est pas durcissable thermiquement, donc “ écrouissage ” signifie ici la quantité de travail à froid appliquée. Les écrouissages H1x sont uniquement écrouis ; les écrouissages H2x sont écrouis puis partiellement recuits pour une meilleure ductilité à résistance donnée. Chaque palier sur l'échelle H échange de la formabilité contre de la rigidité.
| Tempérer | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Élongation % | Meilleure utilisation |
|---|---|---|---|---|
| O (recuit) | 90 | 70 | 43 | Emboutissage profond, repoussage, formabilité maximale |
| H12 | 105 | 85 | 25 | Structure légère, formage modéré |
| H14 | 125 | 103 | 20 | Tôle générale, pièces légèrement formées |
| H16 | 145 | 124 | 17 | Panneaux rigides, cintrage limité |
| H18 | 165 | 145 | 15 | Rigide, entièrement durci, formage minimal |
| H22 | 105 | 62 | 25 | Même résistance que H12, plus ductile |
| H24 | 125 | 82 | 20 | Même résistance que H14, plus ductile |
Pour les pièces qui doivent être cintrées ou embouties après découpe, restez en O ou H14 et gardez un rayon de cintrage généreux. Pour les enceintes rigides ou les réflecteurs qui ne seront pas formés davantage, H18 offre la tôle la plus rigide que le 1060 puisse fournir. Les variantes H2x permettent d'atteindre la même résistance avec plus de ductilité résiduelle, ce qui aide lorsque la pièce subit un formage secondaire.
1060 vs 1050 vs 1100 vs 6061
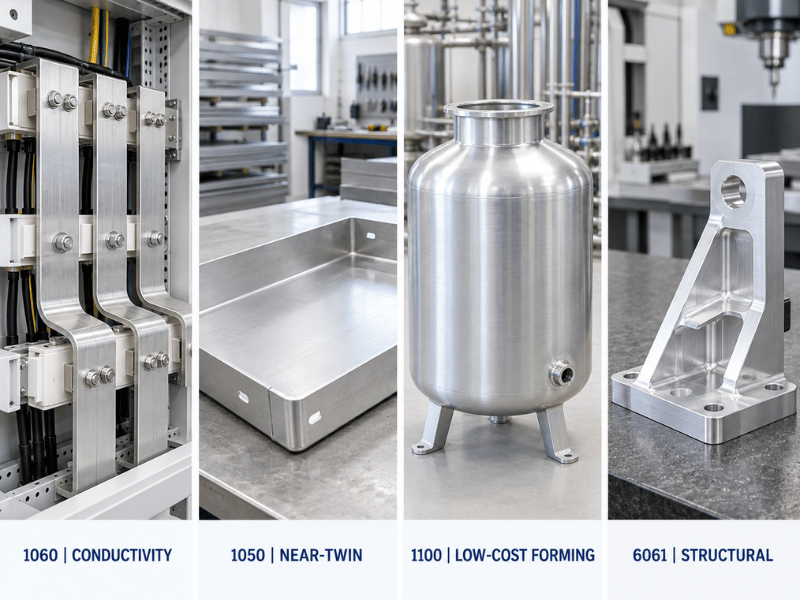
Le 1060 est rarement spécifié isolément — les acheteurs le comparent à ses proches parents quasi purs et, parfois, à un alliage structural lorsque la pièce a des rôles mixtes.
| Grade | Al % | Conductivité | Traction (O/H18) | Traitements thermiques | Notes |
|---|---|---|---|---|---|
| 1060 | 99.6 | ~61% IACS | 90 / 165 MPa | Non | Meilleure conductivité des trois, légèrement plus cher que le 1100 |
| 1050 | 99.5 | ~61% IACS | 90 / 160 MPa | Non | Quasi-jumeau du 1060 ; souvent interchangeable sur le prix |
| 1100 | 99.0 | ~59 % IACS | 90 / 165 MPa | Non | Le moins cher, légèrement moins pur, excellente formabilité |
| 6061-T6 | 95–98 | ~40 % IACS | 310 / — MPa | Oui | Résistance structurale ; mauvais choix là où la conductivité prime |
Choisir 1050 au 1060 uniquement lorsqu'un devis fournisseur ou la disponibilité en stock rend l'écart de pureté de 0,1 % sans pertinence — les performances sont effectivement identiques. Choisissez 1100 lorsque le budget et la formabilité l'emportent sur le dernier point de conductivité. Optez pour 6061-T6 uniquement lorsque la pièce doit porter une charge ; il conduit environ 35 % moins bien et coûte bien plus cher à transformer.
Où l'aluminium 1060 est utilisé
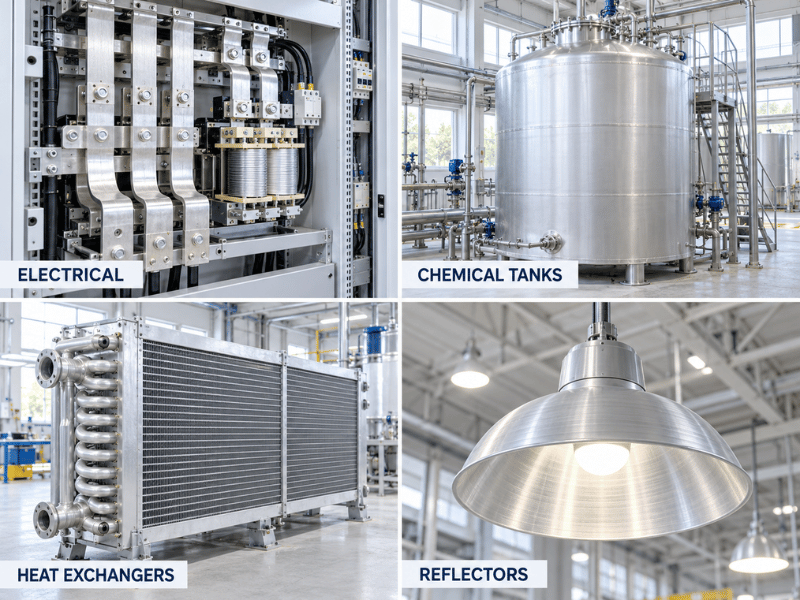
L'ensemble de propriétés du 1060 le destine à un ensemble clair d'applications :
- Barres omnibus et conducteurs électriques. La conductivité d'environ 61 % IACS fait du 1060 un choix standard pour les barres omnibus, les enroulements de transformateurs et les interconnexions de batteries où le coût par ampère compte.
- Cuves chimiques et alimentaires. La haute pureté résiste mieux à de nombreux acides et solutions alcalines que les nuances alliées, de sorte que le 1060 revêt les réservoirs, la tuyauterie et les enveloppes de récipients dans les équipements de procédé.
- Échangeurs de chaleur et ailettes. Une conductivité thermique élevée alliée à une bonne formabilité le destine aux ailettes de radiateurs et aux tôles pour condenseurs.
- Réflecteurs et éclairage. Sa réflectivité élevée dans le visible et l'IR favorise son utilisation dans les réflecteurs de lampes et les panneaux réfléchissants architecturaux.
- Pièces embouties profondément et repoussées au tour. Ustensiles de cuisine, capuchons décoratifs et boîtiers nécessitant une formabilité extrême sans exigence de résistance.
- Signalétique et plaques d'identification. Mou, facile à sérigraphier ou à gaufrer, et résistant aux intempéries.
Travail avec l'aluminium 1060
- Formage. Le 1060 est parmi les métaux les plus faciles à former. À l'état O, il s'emboutit profondément et se repousse au tour avec un retour élastique minimal ; même le H14 se plie proprement avec un large rayon. Maintenez les outils polis pour éviter d'arracher la surface tendre.
- Soudage. Le 1060 se soude facilement au TIG ou au MIG avec un métal d'apport 1100 ou 4043. Comme il n'est pas trempable, la zone de soudure ne s'adoucit pas comme le ferait un joint en 6xxx — mais le métal de base est si mou que la distorsion et le gauchissement constituent le véritable défi ; il faut donc bien brider et fixer.
- Usinage. L'usinage est médiocre. Le matériau est collant, accroche l'outil et forme un bourrelet ; utilisez des outils tranchants, polis, à forte dépouille, avec une avance élevée et une faible profondeur de passe pour le maîtriser. Dans la mesure du possible, formez plutôt qu'usinez.
- Anodisation et finition. Le 1060 s'anodise en un mince revêtement gris translucide et dur qui protège bien mais paraît terne — loin de la riche couleur décorative obtenue avec le 6063. Pour les pièces d'aspect, préférez la peinture ou une finition brillante. Il accepte également les adhésifs et la plupart des revêtements liquides sans préparation complexe.
Aluminium 1060 : à adopter ou à éviter
| Choisissez le 1060 lorsque… | Évitez le 1060 lorsque… |
|---|---|
| La pièce conduit l'électricité ou la chaleur | La pièce supporte une charge structurelle |
| Vous avez besoin d'emboutissage profond ou de repoussage au tour | Vous avez besoin d'une dureté supérieure à ~165 MPa |
| La résistance à la corrosion en service chimique est importante | Vous souhaitez une finition anodisée colorée |
| Le budget et la pureté comptent tous les deux | La pièce subit des contraintes cycliques élevées |
Avantages et limites
Avantages. Le 1060 offre la meilleure conductivité électrique et thermique parmi les aluminiums corroyés courants, se forme mieux que presque tout autre métal, résiste aux environnements atmosphériques et à de nombreux environnements chimiques, se soude sans complications de traitement thermique et reste bon marché car il ne nécessite ni alliage ni vieillissement.
Limites. Il est faible — inutilisable comme chemin de charge — ne peut être amélioré par traitement thermique, s'usine mal et s'anodise en un aspect décoratif terne. Spécifiez-le pour ce qu'il fait de mieux, et non comme substitut structurel général.
Conclusion
Le 1060 mérite sa place là où la conductivité et la formabilité décident de la conception, et non là où la résistance prime : barres omnibus, réservoirs chimiques, ailettes d'échangeurs de chaleur et pièces embouties profondément reposent tous sur sa pureté de 99,6% et son indice d'environ 61% IACS. Choisissez l'état en fonction du formage restant — O ou H14 pour l'emboutissage, H18 pour les panneaux rigides — et orientez-vous vers le 1050 ou le 1100 lorsque le prix ou le stock fait pencher la balance, ou vers le 6061-T6 lorsque la pièce doit réellement supporter une charge.
Linsy Aluminum fournit le 1060 en tôle, bobine et plaque avec certificats de contrôle en usine et inspection par tierce partie (SGS et autres) disponibles sur demande, soutenus par des services internes de découpe, CNC, soudage et finition de surface, avec des délais d'environ 10 à 60 jours à faibles quantités minimales de commande. Envoyez-nous votre plan ou spécification et nous confirmerons la disponibilité du stock et de l'état, puis retournerons un devis adapté.
Questions fréquemment posées
L'aluminium 1060 est-il identique au 1050 ?
Ce sont des quasi-jumeaux : le 1060 est de l'aluminium à 99,6%, le 1050 à 99,5%, et les deux atteignent environ 61% IACS de conductivité avec des résistances et formabilités identiques. Dans la plupart des conceptions, ils sont interchangeables, le choix se résumant généralement au prix et à ce que le fournisseur a en stock.
L'aluminium 1060 peut-il être traité thermiquement ?
Non. En tant qu'alliage de pureté commerciale de la série 1xxx, il ne contient aucun élément trempant, de sorte que la mise en solution et le vieillissement n'ont aucun effet sur lui. Toute la résistance provient de l'écrouissage — les états H12 à H18 — et tout chauffage le recuit simplement vers l'état O mou.
Le 1060 convient-il aux barres omnibus électriques ?
Oui. À environ 61% IACS, il est l'un des aluminiums corroyés les plus conducteurs disponibles, et son faible coût par ampère en fait une nuance standard pour barres omnibus et conducteurs. Dimensionnez la section en fonction de sa résistance modeste et vous obtenez un chemin de courant fiable et économique.
Quel état dois-je choisir pour le 1060 ?
Cela dépend du formage. Pour l'emboutissage profond ou le repoussage au tour, utilisez O ou H14 et gardez de larges rayons de pliage ; pour les panneaux rigides ou réflecteurs qui ne seront pas formés davantage, le H18 donne la tôle la plus rigide. Les états H2x (H22, H24) offrent la même résistance que leurs homologues H1x avec plus de ductilité résiduelle.
L'aluminium 1060 peut-il être anodisé ?
Oui, et il forme une fine couche protectrice dure — mais le résultat est un gris translucide terne, et non la riche couleur décorative obtenue avec le 6063. Pour les pièces à aspect critique, la peinture ou une finition mécanique brillante est la meilleure option ; pour la protection contre la corrosion, l'anodisation convient parfaitement.






