


1060 es un aluminio 1xxx de pureza comercial — al menos 99.6% de aluminio, sin elementos de aleación tratables térmicamente que valga la pena mencionar. Esa pureza es el punto clave: sacrifica resistencia por la mayor conductividad eléctrica y térmica de cualquier grado forjado común, además de un comportamiento de formado que permite embutición profunda, hilado o doblado en formas que otras aleaciones resisten. La decisión que aborda esta guía no es “si 1060 es lo suficientemente resistente” — generalmente no lo es — sino “dónde ganan su conductividad y formabilidad, y qué temple (O, H12, H14, H16, H18, o las variantes H2x) se ajusta a la pieza.”
Si necesita resistencia estructural, deténgase aquí y considere 6061-T6; si necesita máxima pureza y conductividad con un presupuesto limitado, 1060 es el grado a especificar. El resto de esta guía detalla de qué está hecho el 1060, cómo cada temple cambia sus valores, y dónde se gana su lugar en barras colectoras, tanques químicos y carcasas conformadas.
¿Qué es el Aluminio 1060?
El 1060 pertenece a la serie 1xxx, la familia de aluminio comercialmente puro donde el contenido de aluminio se mantiene en o por encima del 99.0%. Con un mínimo de 99.6%, el 1060 se sitúa cerca del extremo superior de ese rango — más puro que el 1100 (99.0%) y ligeramente más puro que el 1050 (99.5%), razón por la cual los tres se comparan constantemente.
Debido a que casi no hay magnesio, silicio, cobre o zinc en la mezcla, el 1060 no puede fortalecerse mediante tratamiento térmico. Gana la poca resistencia que tiene mediante endurecimiento por deformación — laminado o trefilado del metal en frío para fijar dislocaciones. Ese único hecho moldea cada propiedad que sigue: excelente conductividad, blando y formable en el temple O, y débil en comparación con cualquier grado 6xxx o 7xxx.
Composición del Aluminio 1060
El 1060 se define casi por completo por la cantidad de aluminio que contiene; los elementos residuales están limitados a niveles bajos para proteger la conductividad y la resistencia a la corrosión.
| Elemento | Peso % |
|---|---|
| Aluminio (Al) | 99.60 mín |
| Silicio (Si) | 0,25 máx. |
| Hierro (Fe) | 0,35 máx. |
| Cobre (Cu) | 0,05 máx. |
| Manganeso (Mn) | 0,03 máx. |
| Magnesio (Mg) | 0,03 máx. |
| Zinc (Zn) | 0,05 máx. |
| Titanio (Ti) | 0,03 máx. |
| Otros elementos (cada uno) | 0,03 máx. |
Los límites bajos de cobre y hierro importan: ambos están entre las impurezas más dañinas para la conductividad eléctrica, por lo que mantenerlos bajos es lo que permite al 1060 alcanzar su cifra de ~61% IACS.
Propiedades físicas y mecánicas
Más allá de la química, el perfil físico del 1060 es lo que hace que los ingenieros lo elijan para trabajos eléctricos y térmicos.
| Propiedad | Valor típico |
|---|---|
| Densidad | 2,71 g/cm³ |
| Rango de fusión | 645–657 °C |
| Conductividad térmica | ~234 W/m·K |
| Conductividad eléctrica | ≥ 61% IACS |
| Módulo de elasticidad | ~69 GPa |
| Coeficiente de expansión térmica | 23,6 µm/m·K |
| Reflectividad | Alta (visible e infrarroja) |
La resistencia mecánica depende en gran medida del temple (ver la siguiente sección), pero en la condición blanda O, el 1060 alcanza alrededor de 90 MPa de tracción y 70 MPa de fluencia — aproximadamente una cuarta parte de lo que ofrece el 6061-T6. Trate el 1060 como conductor y formable, nunca como ruta de carga.
Temple del 1060: Cómo Elegir el Estado Endurecido por Deformación Adecuado
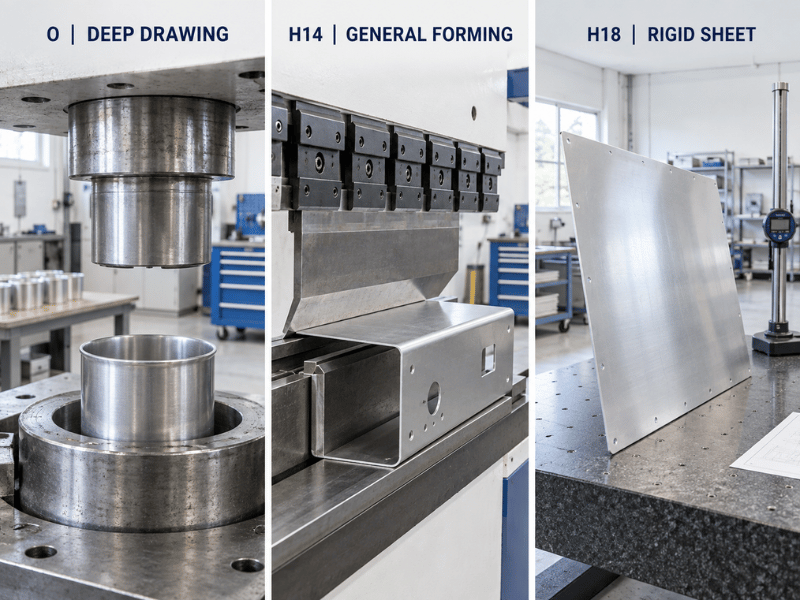
El 1060 no es tratable térmicamente, por lo que “temple” aquí significa cuánto trabajo en frío se ha aplicado. Los temples H1x son solo endurecidos por deformación; los temples H2x son endurecidos por deformación y luego recocidos parcialmente para mejor ductilidad a una resistencia dada. Cada paso hacia arriba en la escala H intercambia formabilidad por rigidez.
| Temple | Tracción (MPa) | Límite elástico (MPa) | Alargamiento % | Mejor uso |
|---|---|---|---|---|
| O (recocido) | 90 | 70 | 43 | Embutición profunda, hilado, máxima formabilidad |
| H12 | 105 | 85 | 25 | Estructural ligero, formado moderado |
| H14 | 125 | 103 | 20 | Chapa general, piezas suavemente formadas |
| H16 | 145 | 124 | 17 | Paneles rígidos, doblado limitado |
| H18 | 165 | 145 | 15 | Rígido, completamente duro, formado mínimo |
| H22 | 105 | 62 | 25 | Misma resistencia que H12, más dúctil |
| H24 | 125 | 82 | 20 | Misma resistencia que H14, más dúctil |
Para piezas que deben doblarse o embutirse después del corte, manténgase en O o H14 y conserve un radio de doblado generoso. Para carcasas rígidas o reflectores que no se formarán más, H18 ofrece la chapa más rígida que el 1060 puede proporcionar. Las variantes H2x permiten alcanzar la misma resistencia con más ductilidad remanente, lo que ayuda cuando la pieza recibe formado secundario.
1060 vs 1050 vs 1100 vs 6061
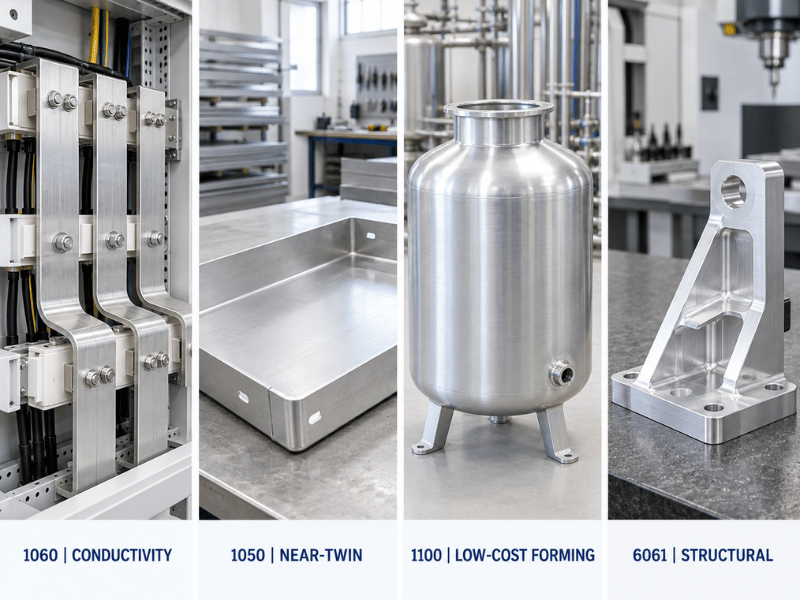
El 1060 rara vez se especifica de forma aislada — los compradores lo comparan con sus hermanos casi puros y, a veces, con una aleación estructural cuando la pieza tiene roles mixtos.
| Grado | Al % | Conductividad | Tracción (O/H18) | Tratable térmicamente | Notas |
|---|---|---|---|---|---|
| 1060 | 99.6 | ~61% IACS | 90 / 165 MPa | No | Máxima conductividad de los tres, ligeramente más costoso que el 1100 |
| 1050 | 99.5 | ~61% IACS | 90 / 160 MPa | No | Casi gemelo del 1060; a menudo intercambiable en precio |
| 1100 | 99.0 | ~59% IACS | 90 / 165 MPa | No | Más económico, ligeramente menos puro, excelente formabilidad |
| 6061-T6 | 95–98 | ~40% IACS | 310 / — MPa | Sí | Resistencia estructural; mala elección donde la conductividad es prioritaria |
Elige 1050 sobre el 1060 solo cuando una cotización de proveedor o disponibilidad de stock hace irrelevante la diferencia de 0.1% de pureza — el rendimiento es efectivamente idéntico. Elija 1100 cuando el presupuesto y la formabilidad superen el último punto de conductividad. Recurra al 6061-T6 solo cuando la pieza deba soportar carga; conduce aproximadamente 35% menos y cuesta mucho más de procesar.
Dónde se Utiliza el Aluminio 1060
El conjunto de propiedades del 1060 lo orienta a un conjunto claro de aplicaciones:
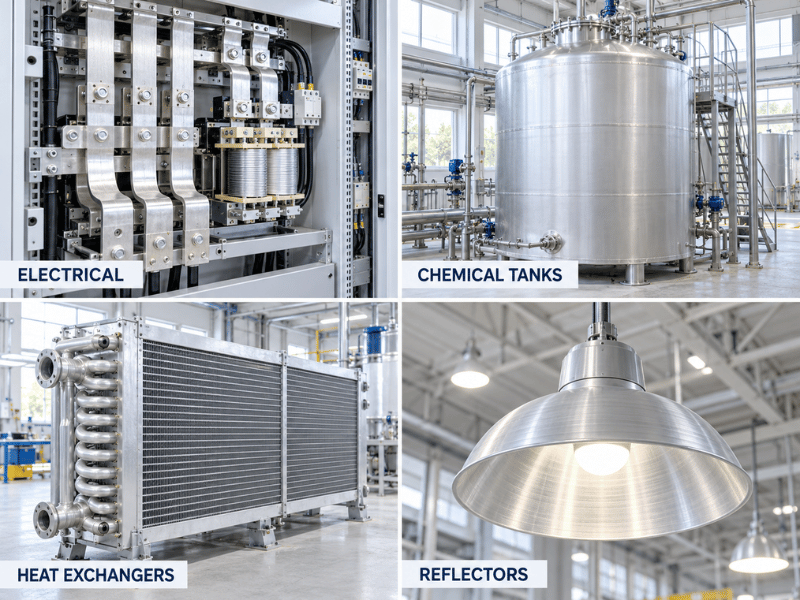
- Barras colectoras eléctricas y conductores. La conductividad de ~61% IACS hace del 1060 una opción estándar para barras colectoras, devanados de transformadores e interconexiones de baterías donde el costo por amperio importa.
- Tanques químicos y alimentarios. La alta pureza resiste muchos ácidos y soluciones alcalinas mejor que las calidades aleadas, por lo que los tanques de línea, tuberías y carcasas de recipientes en equipos de proceso utilizan 1060.
- Intercambiadores de calor y aletas. Su alta conductividad térmica junto con su formabilidad la hacen adecuada para aletas de radiadores y material para condensadores.
- Reflectores e iluminación. Su alta reflectividad visible e infrarroja impulsa su uso en reflectores de lámparas y paneles reflectantes arquitectónicos.
- Piezas embutidas profundamente y conformadas por hilado. Utensilios de cocina, tapas decorativas y carcasas que requieren formabilidad extrema sin necesidad de resistencia.
- Señalización y placas de identificación. Blando, fácil de serigrafiar o repujar, y resistente a la intemperie.
Trabajo con aluminio 1060
- Conformado. El 1060 es uno de los metales más fáciles de conformar. En temple O se embute profundamente y se hila con mínima recuperación elástica; incluso el H14 se dobla limpiamente con un radio amplio. Mantenga las herramientas pulidas para evitar que se adhiera la superficie blanda.
- Soldadura. El 1060 se suelda fácilmente con TIG o MIG utilizando aporte 1100 o 4043. Debido a que no es tratable térmicamente, la zona de soldadura no se ablanda como ocurre con una unión de la serie 6xxx — pero el metal base es tan blando que la distorsión y el alabeo son el verdadero desafío, por lo que debe sujetar y fijar bien.
- Mecanizado. El mecanizado es deficiente. El material es gomoso, agarra la herramienta y genera filo recrecido; utilice cortadores afilados y pulidos con alto ángulo de desprendimiento, alto avance y baja profundidad para mantenerlo controlable. Cuando sea posible, conforme en lugar de mecanizar.
- Anodizado y acabado. El 1060 se anodiza formando un recubrimiento gris translúcido, delgado y duro que protege bien pero se ve plano — no el color decorativo rico que se obtiene del 6063. Para trabajos de apariencia, pinte o aplique un acabado brillante en su lugar. También acepta adhesivos y la mayoría de los recubrimientos húmedos sin complicaciones de pretratamiento.
Aluminio 1060: ¿Proceder o no proceder?
| Elija 1060 cuando… | Evite 1060 cuando… |
|---|---|
| La pieza conduce electricidad o calor | La pieza soporta carga estructural |
| Necesite embutido profundo o hilado | Necesite dureza superior a ~165 MPa |
| La resistencia a la corrosión en servicio químico sea importante | Desee un acabado anodizado de color |
| El presupuesto y la pureza cuenten ambos | La pieza esté sometida a esfuerzos cíclicos elevados |
Ventajas y limitaciones
Fortalezas. El 1060 ofrece la mejor conductividad eléctrica y térmica entre los aluminios forjados comunes, se conforma mejor que casi cualquier otro metal, resiste ambientes atmosféricos y muchos entornos químicos, se suelda sin complicaciones de tratamiento térmico y se mantiene económico porque no requiere aleación ni envejecimiento.
Limitaciones. Es débil — inutilizable como ruta de carga — no puede tratarse térmicamente para mejorar, se mecaniza mal y se anodiza con un acabado decorativo plano. Especifíquelo para lo que es mejor, no como sustituto estructural general.
Conclusión
El 1060 gana su lugar donde la conductividad y la formabilidad deciden la construcción, no donde la resistencia lo hace: barras colectoras, tanques químicos, aletas de intercambiadores de calor y piezas embutidas profundamente funcionan gracias a su pureza del 99.6% y su cifra de ~61% IACS. Elija el temple según cuánto conformado necesite aún la pieza — O o H14 para embutido, H18 para paneles rígidos — y recurra al 1050 o 1100 cuando el precio o el inventario inclinen la balanza, o al 6061-T6 cuando la pieza deba soportar carga real.
Linsy Aluminum suministra 1060 en lámina, bobina y placa con certificados de prueba de fábrica e inspección de terceros (SGS y otros) disponibles bajo solicitud, respaldado por corte interno, CNC, soldadura y acabado de superficies, con plazos de entrega aproximados de 10 a 60 días y cantidades mínimas de pedido bajas. Envíe su plano o especificación y confirmaremos disponibilidad de stock y temple, luego devolveremos una cotización ajustada.
Preguntas frecuentes
¿Es el aluminio 1060 lo mismo que el 1050?
Son casi gemelos: el 1060 es aluminio al 99.6%, el 1050 es al 99.5%, y ambos alcanzan aproximadamente 61% de conductividad IACS con resistencia y formabilidad idénticas. En la mayoría de los diseños son intercambiables, por lo que la elección generalmente se reduce al precio y a lo que el proveedor tenga en stock.
¿Puede tratarse térmicamente el aluminio 1060?
No. Como aleación de pureza comercial de la serie 1xxx no tiene elementos tratables térmicamente, por lo que el tratamiento de solución y el envejecimiento no le hacen nada. Toda la resistencia proviene del trabajo en frío — los temples H12 a H18 — y cualquier calentamiento simplemente lo recuece de vuelta hacia la condición blanda O.
¿Es el 1060 bueno para barras colectoras eléctricas?
Sí. Con aproximadamente 61% IACS es uno de los aluminios forjados más conductores disponibles, y su bajo costo por amperio lo convierte en un grado estándar para barras colectoras y conductores. Dimensione la sección transversal para su resistencia moderada y obtendrá una ruta de corriente confiable y económica.
¿Qué temple debo elegir para el 1060?
Depende del conformado. Para embutido profundo o hilado, use O o H14 y mantenga radios de doblez amplios; para paneles rígidos o reflectores que no se conformarán más, el H18 proporciona la lámina más rígida. Los temples H2x (H22, H24) ofrecen la misma resistencia que sus contrapartes H1x con más ductilidad remanente.
¿Puede anodizarse el aluminio 1060?
Sí puede, y forma una capa protectora delgada y dura — pero el resultado es un gris translúcido plano, no el color decorativo rico que se obtiene del 6063. Para piezas donde la apariencia es crítica, la pintura o un acabado mecánico brillante es la mejor ruta; para protección contra la corrosión, el anodizado funciona bien.






