


1060 — это технически чистый алюминий серии 1xxx — содержание алюминия не менее 99,61%, без термически упрочняющих легирующих элементов как таковых. Именно в этой чистоте и заключается весь смысл: она достигается в ущерб прочности ради наивысшей электропроводности и теплопроводности среди всех распространённых деформируемых марок, а также ради способности к формообразованию, позволяющей глубоко вытягивать, давить или гнуть металл в формы, которым другие сплавы сопротивляются. Вопрос, который рассматривает данное руководство, — не “достаточно ли прочен 1060” (обычно нет), а “где его проводимость и технологичность дают преимущество и какой нагартовки (O, H12, H14, H16, H18 или варианты H2x) требует деталь”.”
Если вам нужна конструкционная прочность, остановитесь здесь и обратите внимание на 6061-T6; если вам нужна максимальная чистота и проводимость при ограниченном бюджете, 1060 — это марка, которую следует указывать в спецификации. Остальная часть данного руководства описывает, из чего состоит 1060, как каждая нагартовка изменяет его характеристики и где он занимает своё место в шинах, химических резервуарах и формованных корпусах.
Что такое алюминий 1060?
1060 относится к серии 1xxx — семейству технически чистого алюминия, в котором содержание алюминия остаётся на уровне 99,0% и выше. При минимуме 99,6% 1060 находится near the top of that range — чище, чем 1100 (99,0%), и чуть чище, чем 1050 (99,5%), поэтому эти три марки постоянно сравнивают.
Поскольку в составе почти нет магния, кремния, меди или цинка, 1060 не может быть упрочнён термической обработкой. Он приобретает свою небольшую прочность посредством деформационного упрочнения — холодной прокатки или волочения металла для закрепления дислокаций. Этот единственный факт определяет все последующие свойства: превосходную проводимость, мягкость и технологичность в состоянии O и слабость по сравнению с любой маркой серии 6xxx или 7xxx.
Химический состав алюминия 1060
1060 определяется почти исключительно содержанием алюминия; остаточные элементы ограничены на низком уровне для защиты проводимости и коррозионной стойкости.
| Элемент | Вес % |
|---|---|
| Алюминий (Al) | 99,60 мин. |
| Кремний (Si) | 0,25 макс. |
| Железо (Fe) | 0,35 макс. |
| Медь (Cu) | 0,05 макс. |
| Марганец (Mn) | 0,03 макс. |
| Магний (Mg) | 0,03 макс. |
| Цинк (Zn) | 0,05 макс. |
| Титан (Ti) | 0,03 макс. |
| Прочие примеси, каждая | 0,03 макс. |
Низкие предельные значения по меди и железу имеют значение: оба элемента относятся к наиболее вредным примесям для электропроводности, поэтому их ограничение и позволяет 1060 достигать показателя ~61% IACS.
Физические и механические свойства
Помимо химического состава, именно физические характеристики 1060 заставляют инженеров обращаться к нему в электротехнических и теплотехнических задачах.
| Недвижимость | Типичное значение |
|---|---|
| Плотность | 2,71 г/см³ |
| Интервал плавления | 645–657 °C |
| Теплопроводность | ~234 Вт/м·К |
| Электропроводность | ≥ 61% IACS |
| Модуль упругости | ~69 ГПа |
| Коэффициент теплового расширения | 23,6 мкм/м·К |
| Отражательная способность | Высокая (видимый и инфракрасный диапазон) |
Механическая прочность сильно зависит от нагартовки (см. следующий раздел), но в мягком состоянии O 1060 показывает предел прочности около 90 МПа и предел текучести 70 МПа — примерно четверть от того, что обеспечивает 6061-T6. Рассматривайте 1060 как проводник и материал для формовки, но никогда — как несущий элемент.
Нагартовки 1060: выбор правильного деформационно-упрочнённого состояния
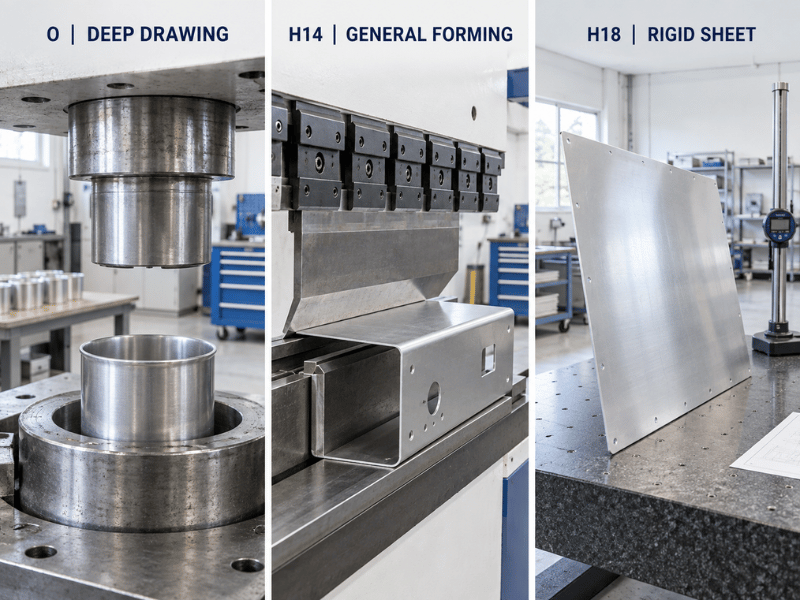
1060 не подвергается термическому упрочнению, поэтому “нагартовка” здесь означает степень холодной деформации. Нагартовки H1x — только деформационно-упрочнённые; нагартовки H2x — деформационно-упрочнённые с последующим неполным отжигом для лучшей пластичности при данной прочности. Каждая ступень по шкале H обменивает технологичность на жёсткость.
| Темпер | Предел прочности при растяжении (МПа) | Предел текучести (МПа) | Удлинение % | Оптимальное применение |
|---|---|---|---|---|
| O (отожженный) | 90 | 70 | 43 | Глубокая вытяжка, давильные работы, максимальная технологичность |
| H12 | 105 | 85 | 25 | Лёгкие несущие конструкции, умеренная формовка |
| H14 | 125 | 103 | 20 | Общий листовой прокат, детали с мягкой формовкой |
| H16 | 145 | 124 | 17 | Жёсткие панели, ограниченное гибье |
| H18 | 165 | 145 | 15 | Жёсткий, полностью нагартованный, минимальная формовка |
| H22 | 105 | 62 | 25 | Та же прочность, что у H12, но выше пластичность |
| H24 | 125 | 82 | 20 | Та же прочность, что у H14, но выше пластичность |
Для деталей, которые должны быть согнуты или вытянуты после резки, оставайтесь на O или H14 и сохраняйте большой радиус гиба. Для жёстких корпусов или отражателей, которые не будут подвергаться дальнейшей формовке, H18 даёт наиболее жёсткий лист, который может предложить 1060. Варианты H2x позволяют достичь той же прочности с большим остаточным запасом пластичности, что помогает, когда деталь подвергается вторичной формовке.
1060 против 1050, 1100 и 6061
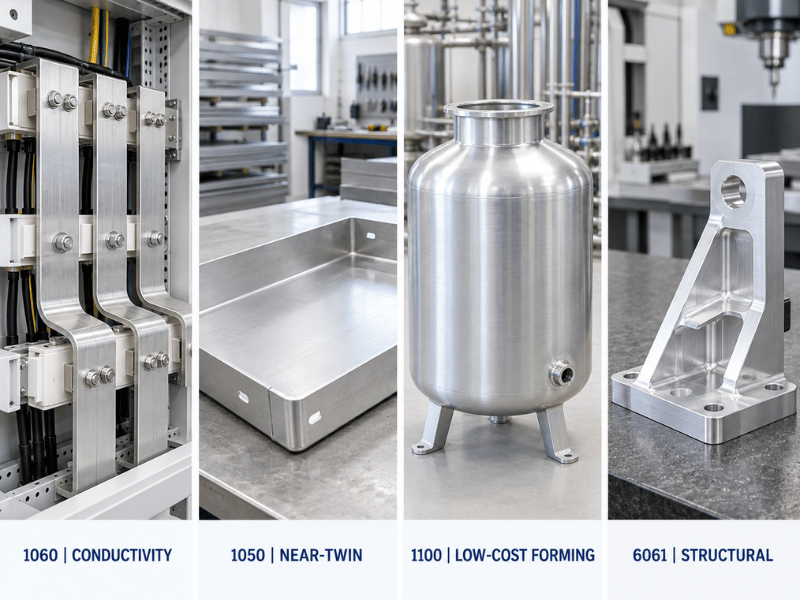
1060 редко указывается изолированно — покупатели сравнивают его с почти чистыми аналогами и иногда с конструкционным сплавом, когда деталь выполняет смешанные функции.
| Класс | Al, % | Электропроводность | Предел прочности (O/H18) | Термообработанный | Примечания |
|---|---|---|---|---|---|
| 1060 | 99.6 | ~61% IACS | 90 / 165 МПа | Нет | Наивысшая проводимость из трёх, немного дороже 1100 |
| 1050 | 99.5 | ~61% IACS | 90 / 160 МПа | Нет | Практически близнец 1060; часто взаимозаменяем по цене |
| 1100 | 99.0 | ~59% IACS | 90 / 165 МПа | Нет | Самый дешёвый, немного менее чистый, отличная формуемость |
| 6061-T6 | 95–98 | ~40% IACS | 310 / — МПа | Да | Конструкционная прочность; плохой выбор там, где решает проводимость |
Выберите 1050 вместо 1060 только тогда, когда котировка поставщика или наличие на складе делают разницу в чистоте 0,1% несущественной — характеристики фактически идентичны. Выбирайте 1100 когда бюджет и технологичность важнее последнего процентного пункта проводимости. Обращайтесь к 6061-T6 только тогда, когда деталь должна нести нагрузку; его проводимость примерно на 35% ниже, а стоимость обработки значительно выше.
Где применяется алюминий 1060
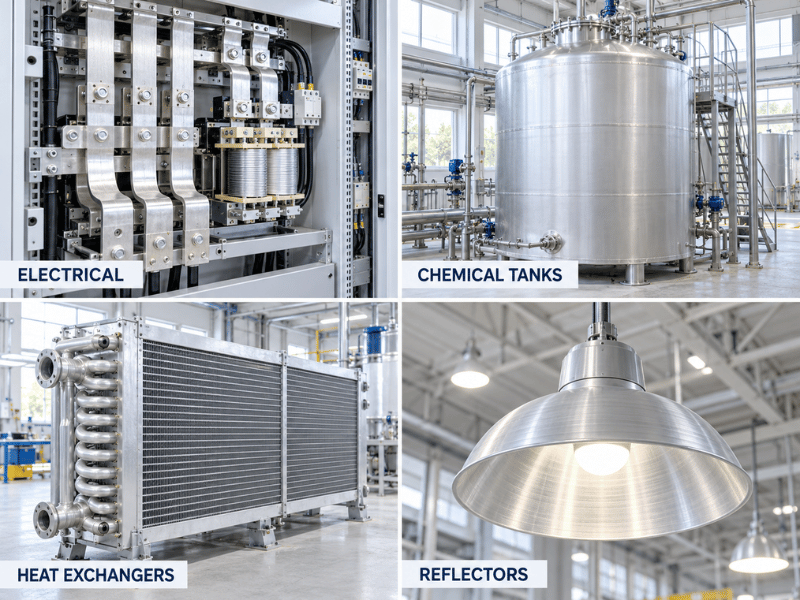
Набор свойств 1060 определяет чёткий перечень задач:
- Электрические шины и проводники. Проводимость ~61% IACS делает 1060 стандартным выбором для шин, обмоток трансформаторов и межэлементных соединений батарей, где важна стоимость на ампер.
- Химические и пищевые резервуары. Высокая чистота обеспечивает лучшую стойкость ко многим кислотам и щелочным растворам, чем легированные марки, поэтому из 1060 изготавливают резервуары, трубопроводы и корпуса сосудов в технологическом оборудовании.
- Теплообменники и ребра. Высокая теплопроводность в сочетании с формуемостью делает его пригодным для ребер радиаторов и заготовок конденсаторов.
- Отражатели и освещение. Высокая отражательная способность в видимом и ИК-диапазоне обусловливает его применение в отражателях ламп и архитектурных отражающих панелях.
- Глубоко вытянутые и ротационно выдавленные детали. Кухонная посуда, декоративные колпачки и корпуса, требующие предельной формуемости без требований к прочности.
- Вывески и таблички с наименованиями. Мягкий, легко поддается трафаретной печати или тиснению, устойчив к атмосферным воздействиям.
Работа с алюминием 1060
- Формовка. 1060 — один из самых легко формуемых металлов. В состоянии O он глубоко вытягивается и ротационно выдавливается с минимальным пружинением; даже H14 чисто гнется с большим радиусом. Держите инструмент отполированным, чтобы избежать налипания на мягкую поверхность.
- Сварка. 1060 хорошо сваривается TIG или MIG с присадкой 1100 или 4043. Поскольку он не упрочняется термической обработкой, зона сварного шва не размягчается так, как в соединении 6xxx, — но основной металл настолько мягкий, что коробление и деформация являются реальной проблемой, поэтому обеспечивайте надежное закрепление и фиксацию.
- Механическая обработка. Обрабатываемость резанием плохая. Материал вязкий, захватывает инструмент и наростообразует на кромке; используйте острые полированные резцы с большим передним углом, высокую подачу и малую глубину резания для контроля процесса. Где возможно, применяйте формообразование вместо механической обработки.
- Анодирование и отделка. 1060 анодируется с образованием тонкого твердого полупрозрачного серого покрытия, которое хорошо защищает, но выглядит тускло — не тот насыщенный декоративный цвет, который дает 6063. Для декоративных работ лучше окрашивать или применять яркую механическую отделку. Он также хорошо воспринимает адгезивы и большинство жидкостных покрытий без сложной предварительной подготовки.
Алюминий 1060: подходит или не подходит
| Выбирайте 1060, когда… | Избегайте 1060, когда… |
|---|---|
| Деталь проводит электричество или тепло | Деталь несет конструкционную нагрузку |
| Требуется глубокая вытяжка или ротационное выдавливание | Требуется твердость выше ~165 МПа |
| Важна коррозионная стойкость в химической среде | Нужно цветное анодированное покрытие |
| Важны и бюджет, и чистота | Деталь подвергается высоким циклическим напряжениям |
Преимущества и ограничения
Преимущества. 1060 обеспечивает лучшую электропроводность и теплопроводность среди распространенных деформируемых алюминиевых сплавов, формуется лучше почти любого другого металла, противостоит атмосферным и многим химическим воздействиям, сваривается без осложнений, связанных с термической обработкой, и остается дешевым, поскольку не требует легирования или старения.
Ограничения. Он слабый — непригоден в качестве несущего элемента — не может быть улучшен термической обработкой, плохо обрабатывается резанием и анодируется с получением тусклого декоративного вида. Задавайте его для того, в чем он лучший, а не как общий конструкционный заменитель.
Заключение
1060 заслуживает своего места там, где решение о конструкции определяют проводимость и формуемость, а не прочность: шины, химические резервуары, ребра теплообменников и глубоко вытянутые детали — все работают на его чистоте 99,6% и показателе ~61% IACS. Выбирайте состояние нагартовки в зависимости от того, сколько формообразования еще требуется детали — O или H14 для вытяжки, H18 для жестких панелей — и обращайтесь к 1050 или 1100, когда цена или наличие на складе склоняют баланс, или к 6061-T6, когда деталь действительно должна нести нагрузку.
Linsy Aluminum поставляет 1060 в виде листов, рулонов и плит с сертификатами заводских испытаний и независимой инспекцией (SGS и другие) по запросу, с поддержкой собственных услуг резки, ЧПУ-обработки, сварки и отделки поверхности, а также сроками поставки примерно 10–60 дней при малых минимальных объемах заказа. Отправьте ваш чертеж или спецификацию, и мы подтвердим наличие на складе и доступность состояния нагартовки, после чего предоставим соответствующее предложение.
Часто задаваемые вопросы
Алюминий 1060 — то же самое, что 1050?
Они почти близнецы: 1060 — это 99,6% алюминия, 1050 — 99,5%, и оба достигают проводимости около 61% IACS при идентичной прочности и формуемости. В большинстве конструкций они взаимозаменяемы, поэтому выбор обычно сводится к цене и тому, что есть в наличии у поставщика.
Можно ли термически обработать алюминий 1060?
Нет. Как коммерчески чистый сплав серии 1xxx, он не содержит элементов, обеспечивающих термическое упрочнение, поэтому закалка и старение ничего не дают. Вся прочность обеспечивается холодной деформацией — состояния от H12 до H18, — а любой нагрев просто отжигает его обратно к мягкому состоянию O.
Подходит ли 1060 для электрических шин?
Да. При проводимости примерно 61% IACS он является одним из самых проводящих деформируемых алюминиевых сплавов, а низкая стоимость на ампер делает его стандартной маркой для шин и проводников. Подберите поперечное сечение с учетом его умеренной прочности, и вы получите надежный, экономичный путь тока.
Какое состояние нагартовки выбрать для 1060?
Это зависит от формообразования. Для глубокой вытяжки или ротационного выдавливания используйте O или H14 и оставляйте большие радиусы гиба; для жестких панелей или отражателей, которые не будут подвергаться дальнейшему формованию, H18 дает наиболее жесткий лист. Состояния H2x (H22, H24) обеспечивают ту же прочность, что и их аналоги H1x, с большей остаточной пластичностью.
Можно ли анодировать алюминий 1060?
Можно, и при этом формируется тонкий твердый защитный слой — но результат представляет собой тусклый полупрозрачный серый цвет, а не насыщенный декоративный оттенок, который дает 6063. Для деталей с критичными требованиями к внешнему виду лучше подходит окрашивание или яркая механическая отделка; для защиты от коррозии анодирование вполне подходит.






