


1060 è un alluminio 1xxx di purezza commerciale — almeno 99,61% di alluminio, senza elementi leganti termotrattabili degni di nota. Questa purezza è il punto centrale: sacrifica la resistenza per la più alta conduttività elettrica e termica tra tutte le comuni leghe lavorate, oltre a un comportamento alla formatura che consente di imbutire profondamente, tornire o piegare il materiale in forme che altre leghe contrastano. La decisione che questa guida affronta non è “1060 è abbastanza resistente” — di solito non lo è — ma “dove vincono la sua conduttività e formabilità, e quale tempra (O, H12, H14, H16, H18 o le varianti H2x) si adatta al componente.”
Se hai bisogno di resistenza strutturale, fermati qui e guarda a 6061-T6; se hai bisogno della massima purezza e conduttività con un budget contenuto, 1060 è la lega da specificare. Il resto di questa guida illustra di cosa è fatto il 1060, come ogni tempra ne modifica i valori e dove si guadagna il suo posto in barre collettrici, serbatoi chimici e involucri formatati.
Che cos'è l'alluminio 1060?
Il 1060 appartiene alla serie 1xxx, la famiglia dell'alluminio commercialmente puro in cui il contenuto di alluminio rimane pari o superiore al 99,0%. Con un minimo del 99,6%, il 1060 si colloca vicino al vertice di questo intervallo — più puro del 1100 (99,0%) e leggermente più puro del 1050 (99,5%), motivo per cui i tre vengono costantemente confrontati.
Poiché nella miscela non c'è quasi magnesio, silicio, rame o zinco, il 1060 non può essere rafforzato mediante trattamento termico. Acquisisce la poca resistenza che ha attraverso l'incrudimento — laminazione o trafilatura a freddo del metallo per bloccare le dislocazioni. Questo singolo fatto plasma ogni proprietà che ne deriva: conduttività eccellente, morbido e formabile nella tempra O, e debole rispetto a qualsiasi lega 6xxx o 7xxx.
Composizione dell'alluminio 1060
Il 1060 è definito quasi interamente dalla quantità di alluminio che contiene; gli elementi residui sono limitati a valori bassi per proteggere la conduttività e la resistenza alla corrosione.
| Elemento | Peso % |
|---|---|
| Alluminio (Al) | 99,60 min |
| Silicio (Si) | 0,25 max |
| Ferro (Fe) | 0,35 max |
| Rame (Cu) | 0,05 max |
| Manganese (Mn) | 0,03 max |
| Magnesio (Mg) | 0,03 max |
| Zinco (Zn) | 0,05 max |
| Titanio (Ti) | 0,03 max |
| Altri elementi ciascuno | 0,03 max |
I bassi limiti di rame e ferro sono importanti: entrambi sono tra le impurità più dannose per la conduttività elettrica, quindi mantenerli bassi è ciò che consente al 1060 di raggiungere il suo valore di ~61% IACS.
Proprietà fisiche e meccaniche
Oltre alla chimica, il profilo fisico del 1060 è ciò che spinge gli ingegneri a sceglierlo per applicazioni elettriche e termiche.
| Proprietà | Valore tipico |
|---|---|
| Densità | 2,71 g/cm³ |
| Intervallo di fusione | 645–657 °C |
| Conducibilità termica | ~234 W/m·K |
| Conducibilità elettrica | ≥ 61% IACS |
| Modulo di elasticità | ~69 GPa |
| Coefficiente di dilatazione termica | 23,6 µm/m·K |
| Riflettività | Elevata (visibile e infrarosso) |
La resistenza meccanica dipende fortemente dalla tempra (vedi la sezione successiva), ma nella condizione O morbida il 1060 si attesta intorno a 90 MPa di carico di rottura e 70 MPa di snervamento — circa un quarto di quanto offre il 6061-T6. Tratta il 1060 come conduttore e materiale da formatura, mai come elemento portante.
Tempra del 1060: scegliere lo stato incrudito giusto
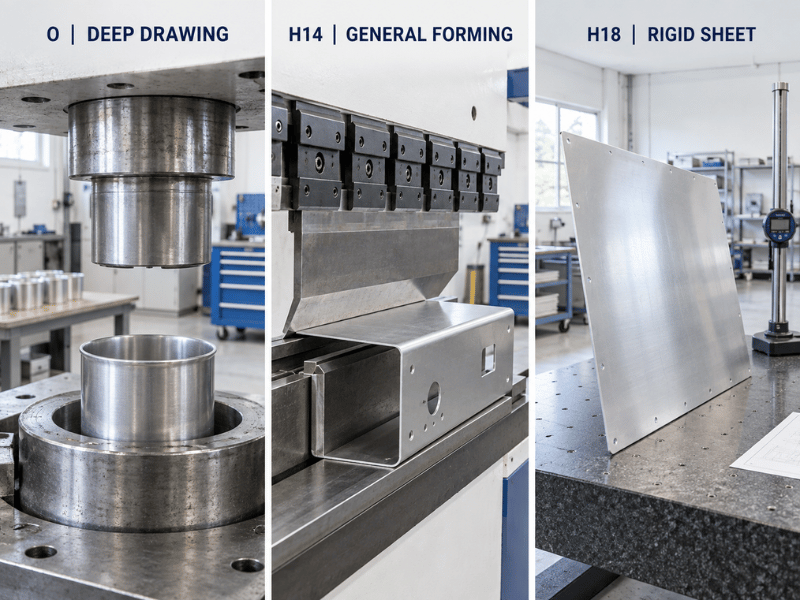
Il 1060 non è termotrattabile, quindi “tempra” qui significa quanta deformazione a freddo è stata applicata. Le tempra H1x sono solo incrudite; le tempra H2x sono incrudite e poi parzialmente ricotte per una migliore duttilità a parità di resistenza. Ogni passo verso l'alto nella scala H scambia formabilità con rigidità.
| Temperamento | Resistenza a trazione (MPa) | Snervamento (MPa) | Allungamento % | Uso ottimale |
|---|---|---|---|---|
| O (ricotto) | 90 | 70 | 43 | Imbutitura profonda, tornitura, massima formabilità |
| H12 | 105 | 85 | 25 | Strutturale leggero, formatura moderata |
| H14 | 125 | 103 | 20 | Lamiera generica, parti leggermente formate |
| H16 | 145 | 124 | 17 | Pannelli rigidi, piegatura limitata |
| H18 | 165 | 145 | 15 | Rigido, completamente duro, formatura minima |
| H22 | 105 | 62 | 25 | Stessa resistenza dell'H12, più duttile |
| H24 | 125 | 82 | 20 | Stessa resistenza dell'H14, più duttile |
Per parti che devono essere piegate o imbutite dopo il taglio, rimani su O o H14 e mantieni un raggio di piegatura generoso. Per involucri rigidi o riflettori che non verranno ulteriormente formati, H18 offre la lamiera più rigida che il 1060 possa fornire. Le varianti H2x permettono di raggiungere la stessa resistenza con più duttilità residua, il che aiuta quando il componente subisce una formatura secondaria.
1060 vs 1050 vs 1100 vs 6061
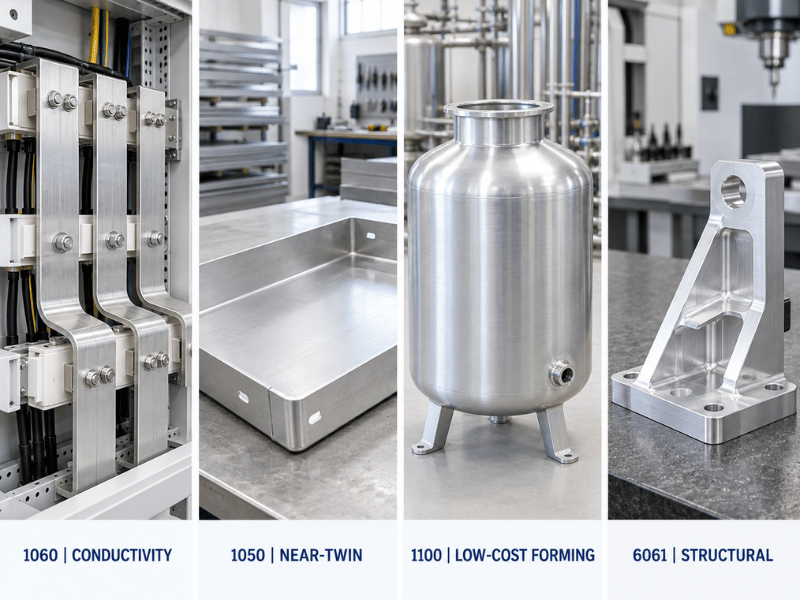
Il 1060 è raramente specificato in isolamento — gli acquirenti lo valutano rispetto ai suoi fratelli quasi puri e, talvolta, rispetto a una lega strutturale quando il componente ha ruoli misti.
| Grado | Al % | Conducibilità | Carico di rottura (O/H18) | Trattabile termicamente | Note |
|---|---|---|---|---|---|
| 1060 | 99.6 | ~61% IACS | 90 / 165 MPa | No | Migliore conduttività dei tre, leggermente più costoso del 1100 |
| 1050 | 99.5 | ~61% IACS | 90 / 160 MPa | No | Quasi gemello del 1060; spesso intercambiabile sul prezzo |
| 1100 | 99.0 | ~59% IACS | 90 / 165 MPa | No | Il più economico, leggermente meno puro, formatura eccellente |
| 6061-T6 | 95–98 | ~40% IACS | 310 / — MPa | Sì | Resistenza strutturale; scelta scarsa dove domina la conduttività |
Scegliere 1050 rispetto al 1060 solo quando un preventivo del fornitore o la disponibilità a magazzino rende irrilevante il divario di purezza dello 0,1% — le prestazioni sono effettivamente identiche. Scegli 1100 quando budget e formabilità battono l'ultimo punto di conduttività. Ricorri a 6061-T6 solo quando il componente deve sopportare carichi; conduce circa il 35% in meno e costa molto di più da lavorare.
Dove viene utilizzato l'alluminio 1060
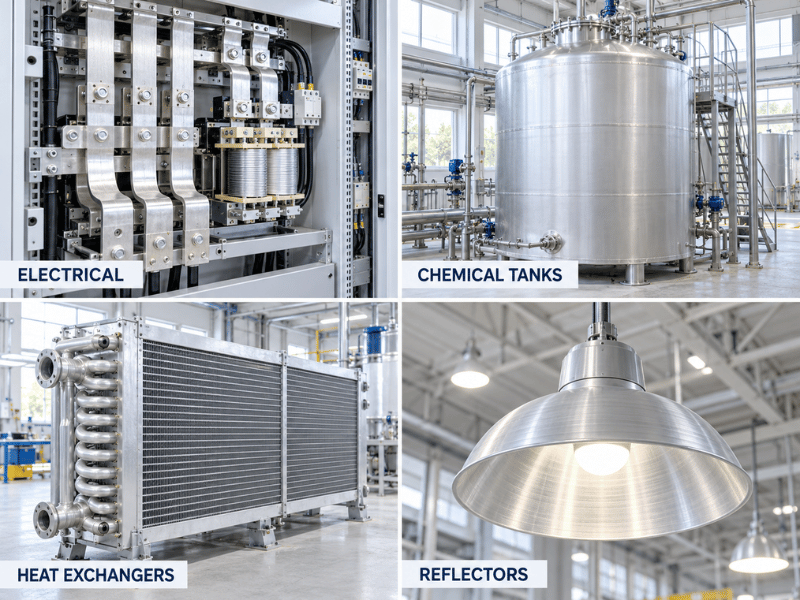
L'insieme di proprietà del 1060 lo indirizza verso una chiara serie di applicazioni:
- Barre collettrici e conduttori elettrici. La conduttività di ~61% IACS rende il 1060 una scelta standard per barre collettrici, avvolgimenti di trasformatori e interconnessioni di batterie dove il costo per ampere è determinante.
- Serbatoi chimici e alimentari. L'alta purezza resiste a molti acidi e soluzioni alcaline meglio delle leghe, quindi il 1060 riveste serbatoi, tubazioni e mantelli di recipienti nelle apparecchiature di processo.
- Scambiatori di calore e alette. L'elevata conduttività termica unita alla formabilità lo rende adatto ad alette di radiatori e materiale per condensatori.
- Riflettori e illuminazione. L'elevata riflettività nel visibile e nell'IR ne favorisce l'uso in riflettori per lampade e pannelli riflettenti architettonici.
- Parti imbutite profonde e tornite a stiro. Pentole, coperchi decorativi e involucri che richiedono estrema formabilità senza resistenza.
- Segnaletica e targhette. Morbido, facilmente serigrafabile o goffrabile e resistente agli agenti atmosferici.
Lavorare con l'alluminio 1060
- Formatura. Il 1060 è tra i metalli più facili da formare. Nella tempra O si imbutisce profondamente e si torna a stiro con un ritorno elastico minimo; anche l'H14 si piega in modo pulito con un raggio ampio. Mantenere gli utensili lucidati per evitare di graffiare la superficie morbida.
- Saldatura. Il 1060 si salda facilmente con TIG o MIG utilizzando filler 1100 o 4043. Poiché non è temprabile, la zona di saldatura non si ammorbidisce come in un giunto 6xxx — ma il metallo base è così morbido che la distorsione e l'imbarcamento sono la vera sfida, quindi serrare e fissare bene.
- Lavorazione a macchina. La lavorazione meccanica è scarsa. Il materiale è gommoso, afferra l'utensile e forma tagliente di riporto; usare frese affilate, lucidate, ad alto angolo di spoglia, avanzamento elevato e bassa profondità di passata per mantenerlo controllabile. Dove possibile, formare invece di lavorare.
- Anodizzazione e finitura. Il 1060 si anodizza formando un sottile rivestimento grigio traslucido e duro che protegge bene ma appare piatto — non il ricco colore decorativo che si ottiene dal 6063. Per lavori estetici, verniciarlo o finirlo brillante. Accetta inoltre adesivi e la maggior parte dei rivestimenti liquidi senza complicazioni di pretrattamento.
Alluminio 1060: da scegliere o da evitare
| Scegliere il 1060 quando… | Evitare il 1060 quando… |
|---|---|
| Il componente conduce elettricità o calore | Il componente sopporta carichi strutturali |
| È necessaria l'imbutitura profonda o la tornitura a stiro | È necessaria una durezza superiore a ~165 MPa |
| La resistenza alla corrosione in servizio chimico è importante | Si desidera una finitura anodizzata colorata |
| Budget e purezza contano entrambi | Il componente è soggetto a sollecitazioni cicliche elevate |
Vantaggi e Limitazioni
Punti di forza. Il 1060 offre la migliore conduttività elettrica e termica tra gli allumini lavorati comuni, si forma meglio di quasi qualsiasi altro metallo, resiste agli ambienti atmosferici e a molti ambienti chimici, si salda senza complicazioni legate al trattamento termico e rimane economico perché non richiede leghe o invecchiamento.
Limiti. È debole — inutilizzabile come percorso di carico — non può essere temprabile per migliorare, si lavora male meccanicamente e si anodizza con un aspetto decorativo piatto. Specificarlo per ciò in cui eccelle, non come sostituto strutturale generico.
Conclusione
Il 1060 si guadagna il suo posto dove conduttività e formabilità decidono la costruzione, non dove lo fa la resistenza: barre collettrici, serbatoi chimici, alette di scambiatori di calore e parti imbutite profondamente si basano tutti sulla sua purezza del 99,6% e sul valore di ~61% IACS. Scegliere la tempra in base a quanto forming necessita ancora il componente — O o H14 per l'imbutitura, H18 per pannelli rigidi — e orientarsi verso il 1050 o il 1100 quando prezzo o disponibilità in magazzino fanno pendere la bilancia, o verso il 6061-T6 quando il componente deve effettivamente sopportare carichi.
Linsy Aluminum fornisce il 1060 in lastre, coil e piastre con certificati di collaudo e ispezione di terze parti (SGS e altri) disponibili su richiesta, supportati da taglio, CNC, saldatura e finitura superficiale interni e tempi di consegna di circa 10–60 giorni con quantità minime d'ordine basse. Inviare il disegno o la specifica e confermeremo la disponibilità di stock e tempra, per poi restituire un preventivo abbinato.
Domande frequenti
L'alluminio 1060 è uguale al 1050?
Sono quasi gemelli: il 1060 è alluminio al 99,6%, il 1050 al 99,5%, ed entrambi raggiungono circa il 61% di conduttività IACS con resistenza e formabilità identiche. Nella maggior parte dei progetti sono intercambiabili, quindi la scelta si riduce solitamente al prezzo e a ciò che un fornitore ha in magazzino.
L'alluminio 1060 può essere temprabile?
No. In quanto lega di purezza commerciale della serie 1xxx, non contiene elementi temprabili, quindi la solubilizzazione e l'invecchiamento non producono effetti. Tutta la resistenza deriva dall'incrudimento a freddo — le tempra da H12 a H18 — e qualsiasi riscaldamento semplicemente lo ricuoce verso la condizione O morbida.
Il 1060 è adatto per barre collettrici elettriche?
Sì. Con circa il 61% IACS è uno degli allumini lavorati più conduttivi disponibili, e il suo basso costo per ampere lo rende una qualità standard per barre collettrici e conduttori. Dimensionare la sezione trasversale per la sua modesta resistenza e si ottiene un percorso di corrente affidabile ed economico.
Quale tempra dovrei scegliere per il 1060?
Dipende dalla formatura. Per imbutitura profonda o tornitura a stiro, usare O o H14 e mantenere raggi di piega ampi; per pannelli rigidi o riflettori che non verranno ulteriormente formati, l'H18 offre la lastra più rigida. Le tempra H2x (H22, H24) offrono la stessa resistenza delle corrispondenti H1x con maggiore duttilità residua.
L'alluminio 1060 può essere anodizzato?
Può esserlo, e forma un sottile strato protettivo duro — ma il risultato è un grigio traslucido piatto, non il ricco colore decorativo che si ottiene dal 6063. Per parti critiche dal punto di vista estetico, la verniciatura o una finitura meccanica brillante è la strada migliore; per la protezione dalla corrosione, l'anodizzazione funziona bene.






