


1060 to komercyjnie czysty aluminium z serii 1xxx — co najmniej 99,61% aluminium, bez pierwiastków stopowych poddających się obróbce cieplnej. Ta czystość jest tu kluczowa: wymienia się wytrzymałość na najwyższą przewodność elektryczną i cieplną spośród wszystkich powszechnych gatunków przerabianych plastycznie, a także na zachowanie przy formowaniu, które pozwala na głębokie tłoczenie, wyoblanie lub gięcie w kształty, którym inne stopy się opierają. Decyzja, którą omawia ten przewodnik, to nie “czy 1060 jest wystarczająco wytrzymałe” — zwykle nie jest — ale “gdzie jego przewodność i formowalność wygrywają i który stan (O, H12, H14, H16, H18 lub warianty H2x) pasuje do danej części”.”
Jeśli potrzebujesz wytrzymałości konstrukcyjnej, zatrzymaj się tutaj i spójrz na 6061-T6; jeśli potrzebujesz maksymalnej czystości i przewodności w rozsądnej cenie, 1060 to gatunek, który należy wskazać. Reszta tego przewodnika omawia, z czego składa się 1060, jak każdy stan zmienia jego parametry i gdzie znajduje swoje miejsce w szynach zbiorczych, zbiornikach chemicznych i formowanych obudowach.
Czym jest aluminium 1060?
1060 należy do serii 1xxx, rodziny komercyjnie czystego aluminium, w której zawartość aluminium wynosi co najmniej 99,0%. Przy minimum 99,6% gatunek 1060 znajduje się blisko górnej granicy tego zakresu — jest czystszy niż 1100 (99,0%) i odrobinę czystszy niż 1050 (99,5%), dlatego te trzy gatunki są stale porównywane.
Ponieważ w mieszance prawie nie ma magnezu, krzemu, miedzi ani cynku, 1060 nie można wzmacniać obróbką cieplną. Swą niewielką wytrzymałość zawdzięcza umocnieniu odkształceniowemu — walcowaniu lub ciągnieniu metalu na zimno w celu utrwalenia dyslokacji. Ten jeden fakt kształtuje wszystkie właściwości, które za nim idą: doskonałą przewodność, miękkość i formowalność w stanie O oraz niską wytrzymałość w porównaniu z każdym gatunkiem 6xxx lub 7xxx.
Skład aluminium 1060
1060 jest definiowane niemal wyłącznie przez zawartość aluminium; pierwiastki resztkowe są ograniczone do niskich poziomów, aby chronić przewodność i odporność na korozję.
| Element | Waga % |
|---|---|
| Aluminium (Al) | 99,60 min |
| Krzem (Si) | 0,25 maks |
| Żelazo (Fe) | 0,35 maks. |
| Miedź (Cu) | 0.05 max |
| Mangan (Mn) | maks. 0,03 |
| Magnez (Mg) | maks. 0,03 |
| Cynk (Zn) | 0.05 max |
| Tytan (Ti) | maks. 0,03 |
| Inne, każdy pierwiastek | maks. 0,03 |
Niskie górne granice miedzi i żelaza mają znaczenie: oba należą do najbardziej szkodliwych zanieczyszczeń dla przewodności elektrycznej, więc utrzymywanie ich na niskim poziomie pozwala 1060 osiągnąć wartość około 61% IACS.
Właściwości fizyczne i mechaniczne
Poza składem chemicznym to profil fizyczny 1060 sprawia, że inżynierowie sięgają po niego w zastosowaniach elektrycznych i cieplnych.
| Nieruchomość | Typowa wartość |
|---|---|
| Gęstość | 2,71 g/cm³ |
| Zakres topnienia | 645–657 °C |
| Przewodność cieplna | ~234 W/m·K |
| Przewodność elektryczna | ≥ 61% IACS |
| Moduł sprężystości | ~69 GPa |
| Współczynnik rozszerzalności cieplnej | 23,6 µm/m·K |
| Refleksyjność | Wysoka (światło widzialne i podczerwień) |
Wytrzymałość mechaniczna silnie zależy od stanu (patrz następna sekcja), ale w miękkim stanie O 1060 osiąga około 90 MPa wytrzymałości na rozciąganie i 70 MPa granicy plastyczności — mniej więcej jedną czwartą tego, co zapewnia 6061-T6. Traktuj 1060 jako przewodnik i materiał do formowania, nigdy jako element przenoszący obciążenie.
Stany 1060: wybór właściwego stanu umocnionego odkształceniowo
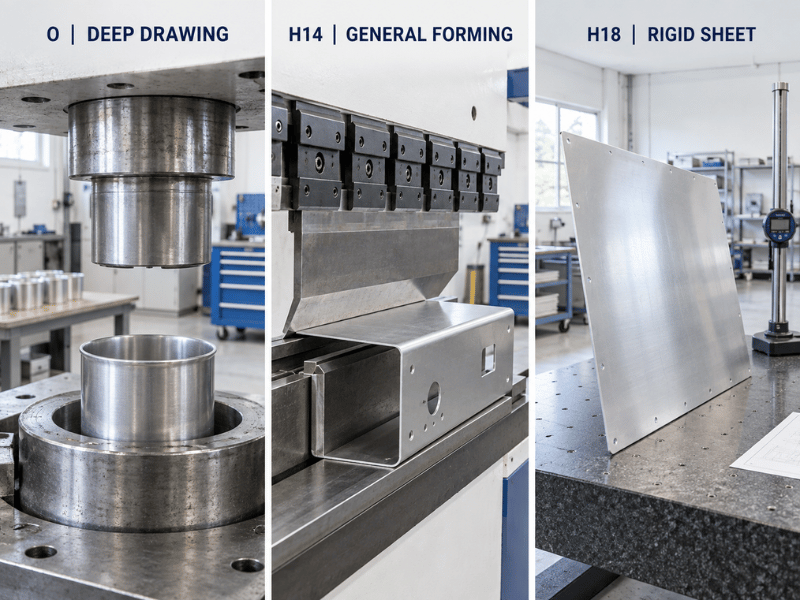
1060 nie poddaje się obróbce cieplnej, więc “stan” oznacza tu ilość zastosowanej obróbki na zimno. Stany H1x są tylko umocnione odkształceniowo; stany H2x są umocnione odkształceniowo, a następnie częściowo wyżarzone dla lepszej ciągliwości przy danej wytrzymałości. Każdy kolejny stopień w skali H wymienia formowalność na sztywność.
| Temperament | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Wydłużenie % | Najlepsze zastosowanie |
|---|---|---|---|---|
| O (wyżarzony) | 90 | 70 | 43 | Głębokie tłoczenie, wyoblanie, maksymalna formowalność |
| H12 | 105 | 85 | 25 | Lekkie konstrukcje, umiarkowane formowanie |
| H14 | 125 | 103 | 20 | Ogólne blachy, delikatnie formowane części |
| H16 | 145 | 124 | 17 | Sztywne panele, ograniczone gięcie |
| H18 | 165 | 145 | 15 | Sztywne, całkowicie twarde, minimalne formowanie |
| H22 | 105 | 62 | 25 | Ta sama wytrzymałość co H12, większa ciągliwość |
| H24 | 125 | 82 | 20 | Ta sama wytrzymałość co H14, większa ciągliwość |
W przypadku części, które muszą być gięte lub tłoczone po cięciu, pozostań przy O lub H14 i utrzymuj duży promień gięcia. W przypadku sztywnych obudów lub reflektorów, które nie będą dalej formowane, H18 daje najbardziej sztywną blachę, jaką może zaoferować 1060. Warianty H2x pozwalają osiągnąć tę samą wytrzymałość z większą rezerwą ciągliwości, co pomaga, gdy część przechodzi wtórne formowanie.
1060 vs 1050 vs 1100 vs 6061
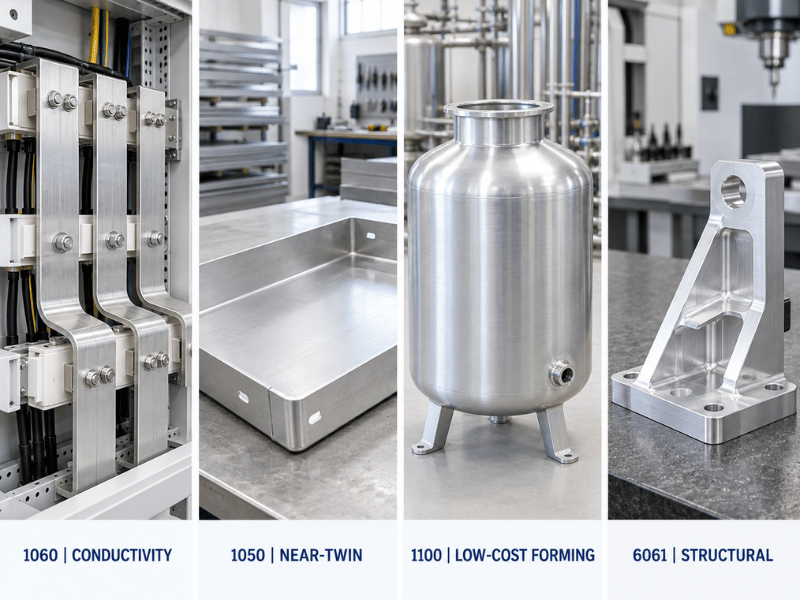
1060 jest rzadko wskazywane w izolacji — nabywcy ważą je przeciwko jego niemal czystym odpowiednikom, a czasem przeciwko stopowi konstrukcyjnemu, gdy część ma mieszane role.
| Klasa | Al % | Przewodność | Wytrzymałość na rozciąganie (O/H18) | Możliwość obróbki cieplnej | Uwagi |
|---|---|---|---|---|---|
| 1060 | 99.6 | ~61% IACS | 90 / 165 MPa | Nie | Najwyższa przewodność z trzech, nieco droższe niż 1100 |
| 1050 | 99.5 | ~61% IACS | 90 / 160 MPa | Nie | Niemal bliźniak 1060; często wymienne pod względem ceny |
| 1100 | 99.0 | ~59% IACS | 90 / 165 MPa | Nie | Najtańsze, nieco mniej czyste, doskonała formowalność |
| 6061-T6 | 95–98 | ~40% IACS | 310 / — MPa | Tak | Wytrzymałość konstrukcyjna; zły wybór tam, gdzie decyduje przewodność |
Wybierz 1050 zamiast 1060 tylko wtedy, gdy oferta dostawcy lub dostępność magazynowa czynią różnicę czystości 0,1% nieistotną — wydajność jest praktycznie identyczna. Wybierz 1100 gdy budżet i formowalność przeważają nad ostatnim punktem przewodności. Sięgnij po 6061-T6 tylko wtedy, gdy część musi przenosić obciążenie; przewodzi około 35% gorzej i kosztuje znacznie więcej w przetwarzaniu.
Gdzie stosuje się aluminium 1060
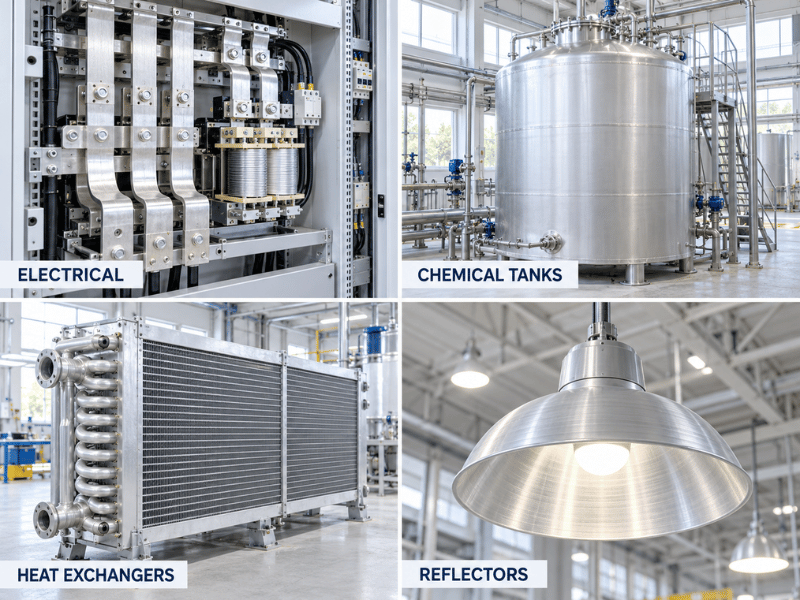
Zestaw właściwości 1060 kieruje je do jasno określonych zadań:
- Elektryczne szyny zbiorcze i przewodniki. Przewodność ~61% IACS czyni 1060 standardowym wyborem dla szyn zbiorczych, uzwojeń transformatorów i połączeń międzyogniwowych baterii, gdzie liczy się koszt na amper.
- Zbiorniki chemiczne i spożywcze. Wysoka czystość lepiej niż gatunki stopowe opiera się wielu kwasom i roztworom alkalicznym, dlatego 1060 wykłada zbiorniki, rurociągi i płaszcze aparatów w urządzeniach procesowych.
- Wymienniki ciepła i żebra. Wysoka przewodność cieplna w połączeniu z podatnością na formowanie czyni go odpowiednim na żebra chłodnic i półfabrykaty skraplaczy.
- Reflektory i oświetlenie. Jego wysoka refleksyjność w zakresie światła widzialnego i podczerwieni napędza zastosowanie w reflektorach lamp i architektonicznych panelach odblaskowych.
- Części głęboko tłoczone i wyoblane. Naczynia kuchenne, ozdobne nakładki i obudowy wymagające ekstremalnej podatności na formowanie bez wytrzymałości.
- Oznakowanie i tabliczki znamionowe. Miękki, łatwy do sitodruku lub tłoczenia, odporny na warunki atmosferyczne.
Praca z aluminium 1060
- Formowanie. 1060 należy do metali najłatwiejszych w formowaniu. W stanie O doskonale nadaje się do głębokiego tłoczenia i wyoblania przy minimalnym odprężeniu sprężystym; nawet H14 daje się czysto zginać z dużym promieniem. Narzędzia należy utrzymywać w stanie polerowanym, aby uniknąć zabrudzeń miękkiej powierzchni.
- Spawanie. 1060 dobrze się spawa metodą TIG lub MIG z użyciem spoiwa 1100 lub 4043. Ponieważ nie podlega obróbce cieplnej, strefa spoiny nie zmiękcza się tak jak w przypadku złącza 6xxx — ale metal rodzimy jest tak miękki, że odkształcenia i wypaczenia stanowią prawdziwe wyzwanie, dlatego należy dobrze mocować i ustalać elementy.
- Obróbka skrawaniem. Obróbka skrawaniem jest słaba. Materiał jest ciągliwy, chwyta narzędzie i tworzy narost; należy stosować ostre, polerowane noże o dużym kącie natarcia, duży posuw i małą głębokość skrawania, aby utrzymać kontrolę. Tam, gdzie to możliwe, formować zamiast obrabiać.
- Anodowanie i wykańczanie. 1060 anoduje się tworząc cienką, twardą, półprzezroczystą szarą powłokę, która dobrze chroni, ale wygląda płasko — nie daje bogatego dekoracyjnego koloru, jaki uzyskuje się z 6063. Do zastosowań wizualnych lepiej malować lub stosować jasne wykończenie. Przyjmuje również kleje i większość powłok mokrych bez problemów z przygotowaniem powierzchni.
Aluminium 1060: za czy przeciw
| Wybierz 1060, gdy… | Unikaj 1060, gdy… |
|---|---|
| Część przewodzi prąd elektryczny lub ciepło | Część przenosi obciążenia konstrukcyjne |
| Potrzebujesz głębokiego tłoczenia lub wyoblania | Potrzebujesz twardości powyżej ~165 MPa |
| Odporność na korozję w środowisku chemicznym ma znaczenie | Chcesz kolorowe wykończenie anodowane |
| Zarówno budżet, jak i czystość się liczą | Część jest narażona na wysokie naprężenia cykliczne |
Zalety i ograniczenia
Zalety. 1060 zapewnia najlepszą przewodność elektryczną i cieplną spośród powszechnie stosowanych aluminium kutych, formuje się lepiej niż prawie każdy inny metal, jest odporny na atmosferę i wiele środowisk chemicznych, spawa się bez komplikacji związanych z obróbką cieplną i pozostaje tani, ponieważ nie wymaga dodatków stopowych ani starzenia.
Ograniczenia. Jest słaby — nie nadaje się jako ścieżka przenoszenia obciążeń — nie można go ulepszyć obróbką cieplną, słabo się obrabia mechanicznie, a anodowanie daje płaski wygląd dekoracyjny. Należy go stosować do tego, w czym jest najlepszy, a nie jako ogólny zamiennik konstrukcyjny.
Wnioski
1060 zasługuje na swoje miejsce tam, gdzie o budowie decydują przewodność i podatność na formowanie, a nie wytrzymałość: szyny zbiorcze, zbiorniki chemiczne, żebra wymienników ciepła i części głęboko tłoczone — wszystko to opiera się na jego czystości 99,6% i przewodności ~61% IACS. Temperaturę należy dobrać do tego, ile formowania część jeszcze wymaga — O lub H14 do tłoczenia, H18 do sztywnych paneli — a sięgnąć po 1050 lub 1100, gdy cena lub dostępność przechylają szalę, albo po 6061-T6, gdy część musi faktycznie przenosić obciążenia.
Linsy Aluminum dostarcza 1060 w postaci blach, kręgów i płyt z atestami hutniczymi i inspekcją strony trzeciej (SGS i inne) dostępną na życzenie, wspierane przez wewnętrzne cięcie, CNC, spawanie i wykańczanie powierzchni oraz terminy realizacji około 10–60 dni przy niskich minimalnych ilościach zamówienia. Prześlij swój rysunek lub specyfikację, a potwierdzimy dostępność stanu i temperatury, a następnie zwrócimy dopasowaną wycenę.
Często zadawane pytania
Czy aluminium 1060 to to samo co 1050?
Są niemal bliźniacze: 1060 to 99,6% aluminium, 1050 to 99,5%, a oba osiągają około 61% przewodności IACS przy identycznej wytrzymałości i podatności na formowanie. W większości konstrukcji są wymienne, więc wybór sprowadza się zwykle do ceny i tego, co dostawca ma na stanie.
Czy aluminium 1060 można poddać obróbce cieplnej?
Nie. Jako stop o czystości handlowej z serii 1xxx nie zawiera pierwiastków umożliwiających utwardzanie wydzieleniowe, więc przesycanie i starzenie nic mu nie dają. Cała wytrzymałość pochodzi z odkształcenia na zimno — temperatury od H12 do H18 — a jakiekolwiek nagrzewanie po prostu wyżarza go z powrotem w kierunku miękkiego stanu O.
Czy 1060 nadaje się na szyny zbiorcze?
Tak. Przy około 61% IACS jest jednym z najbardziej przewodzących aluminium kutych dostępnych na rynku, a jego niski koszt na amper czyni go standardowym gatunkiem na szyny zbiorcze i przewody. Wystarczy dobrać przekrój do jego umiarkowanej wytrzymałości, aby uzyskać niezawodną, ekonomiczną ścieżkę prądu.
Którą temperaturę wybrać dla 1060?
To zależy od formowania. Do głębokiego tłoczenia lub wyoblania stosuj O lub H14 i utrzymuj szerokie promienie gięcia; do sztywnych paneli lub reflektorów, które nie będą dalej formowane, H18 daje najbardziej sztywną blachę. Temperatury H2x (H22, H24) oferują tę samą wytrzymałość co ich odpowiedniki H1x z większą pozostałą plastycznością.
Czy aluminium 1060 można anodować?
Można i tworzy cienką, twardą warstwę ochronną — ale wynikiem jest płaski, półprzezroczysty szary, a nie bogaty dekoracyjny kolor, jaki daje 6063. Do części o krytycznym wyglądzie lepszą drogą jest malowanie lub jasne wykończenie mechaniczne; do ochrony przed korozją anodowanie działa dobrze.






