


3105 to gatunek, po który kupujący sięga, gdy 3003 nie jest wystarczająco mocny, a 5052 kosztuje więcej, niż pozwala na to budżet zadania. Jest to stop z serii 3xxx z dodatkiem magnezu, który swoją pozycję zawdzięcza niemal wyłącznie blachom w kręgach malowanym i powlekanym: pokrycia dachowe, okładziny ścienne, rynny, przewody wentylacyjne.
Wybór jest wąski, dlatego tak często jest błędnie specyfikowany. Niniejszy przewodnik omawia, co faktycznie robi skład chemiczny, jak działa drabinka stanów utwardzenia i gdzie każdy stopień się kończy, jak stop zachowuje się pod prasą krawędziową i łukiem spawalniczym oraz do jakiego stopu przejść, gdy 3105 wyczerpie swoje możliwości.
Czym jest aluminium 3105
3105 to stop aluminium-manganu-magnezu nieulegający utwardzaniu cieplnemu, zarejestrowany jako AA 3105 / UNS A93105 oraz EN AW-3105 (AlMn0.5Mg0.5). Blachy i płyty objęte są normą ASTM B209; rury ciągnione – ASTM B210; pręty, drążki i drut – ASTM B211; wyroby wyciskane – ASTM B221.
Jego rola handlowa jest konkretna: stanowi podłoże pod blachy architektoniczne powlekane kolorem. Dodatek magnezu podnosi wytrzymałość powyżej 3003, zachowując jednocześnie zdolność do formowania i odporność na korozję atmosferyczną, które czynią rodzinę 3xxx domyślnym wyborem dla produktów budowlanych.
Wytrzymałość pochodzi z odkształcenia na zimno, nie z obróbki cieplnej. Dla tego stopu nie istnieje droga przesycania i starzenia ani stan T. Jeśli rysunek podaje 3105-T6, rysunek jest błędny.
Skład chemiczny 3105
Poniższe limity są wartościami zarejestrowanymi w normach ASTM B209 i EN 573-3.
| Element | Waga % |
|---|---|
| Krzem (Si) | 0,60 maks. |
| Żelazo (Fe) | 0,70 maks. |
| Miedź (Cu) | maks. 0,30 |
| Mangan (Mn) | 0.30 – 0.80 |
| Magnez (Mg) | 0.20 – 0.80 |
| Chrom (Cr) | 0,20 maks. |
| Cynk (Zn) | maks. 0,40 |
| Tytan (Ti) | 0,10 maks |
| Inne, każde / łącznie | 0.05 / 0.15 |
| Aluminium (Al) | Reszta |
Trzy wiersze decydują o całym gatunku. Magnez na poziomie 0,20–0,80% to dodatek, którego nie ma 3003, i to on jest powodem, dla którego 3105 plasuje się wyżej niż 3003 pod względem wytrzymałości.
Mangan to wiersz, który kupujący mylą. 3105 zawiera 0,30–0,80% Mn, znacznie poniżej 1,0–1,5% w 3003 — więc 3105 to nie 3003 z domieszanym magnezem. To baza o niższej zawartości manganu z dodatkiem magnezu, a efekt netto to umiarkowany wzrost wytrzymałości, a nie duży.
Chrom jest ograniczony do 0,20%, nie jest dodawany jako pierwiastek wzmacniający; uszlachetnia strukturę ziarna odlewu. Miedź to górny limit pozostałościowy chroniący odporność korozyjną i pozostaje tu pierwiastkiem śladowym.
Właściwości mechaniczne w zależności od stanu utwardzenia
System stanów H mówi, co zrobiono z metalem. H1x to wyłącznie utwardzanie odkształceniowe; H2x to utwardzanie odkształceniowe, a następnie częściowe wyżarzanie; H3x to utwardzanie odkształceniowe i stabilizacja. Blacha 3105 występuje w stanach O, H12, H14, H16, H18, H22, H24, H26 i H28, z H112 dla płyt obrabianych na gorąco.
| Temperament | Stan | Podstawa | Wytrzymałość na rozciąganie Rm (MPa) | Granica plastyczności Rp0,2 min (MPa) | Wydłużenie A50 min | Wybierany do |
|---|---|---|---|---|---|---|
| O | Wyżarzony | Minimum wg ASTM B209 | 97 – 145 | 35 | 16 – 20% | Głębokie tłoczenie, wyoblanie, obróbka blacharska |
| H12 | Quarter hard | Minimum wg ASTM B209 | 131 – 179 | 103 | 1 – 3% | Lekkie formowanie, blacha ogólnego przeznaczenia |
| H14 | Półtwardy | Minimum wg ASTM B209 | 152 – 200 | 124 | 1 – 2% | Panele, profile formowane walcowo |
| H18 | Pełno twardy | Typowa wartość hutnicza | 195 i powyżej | ≈180 | 11% lub mniej | Panele płaskie, odcinki cięte, sztywność |
Kolumna „Podstawa" jest tą, którą należy czytać: pierwsze trzy wiersze to minima wg ASTM B209, natomiast wiersz H18 to typowa wartość hutnicza i nie powinna trafiać do specyfikacji zakupowej jako gwarantowane minimum. ASTM B209 zestawia te minima według grubości, więc blacha 0,5 mm i 3,0 mm tego samego stanu nie mają tej samej wartości.
Dwie konsekwencje mają znaczenie przy odbiorze towaru. Po pierwsze, przedziały wytrzymałości na rozciąganie nakładają się między sąsiednimi stanami: O przy 97–145 MPa i H12 przy 131–179 MPa dzielą okno 14 MPa, a H12 i H14 również się nakładają, więc stan potwierdza się na podstawie granicy plastyczności, a nie wytrzymałości na rozciąganie. Po drugie, H18 ma najwyższe minimum granicy plastyczności wśród standardowych stanów blachy, przy czym H28 ma ten sam poziom wytrzymałości na rozciąganie i większą ciągliwość; oferta proponująca H19 wykracza poza zarejestrowaną drabinkę, więc należy zapytać, z jakiej normy pochodzi ta wartość.
H24 i H26 to wersje częściowo wyżarzane. Przy tym samym przedziale wytrzymałości na rozciąganie H24 ma niższe minimum granicy plastyczności niż H14, co jest dokładnie tym, czego chce formier walcowy: wystarczająca sztywność do obsługi kręgu i wystarczająca ciągliwość, by przetrwać ciasny profil bez pękania. H26 podnosi wytrzymałość z powrotem w górę dla długich paneli dachowych i dużych obciążeń wiatrem.
Formowanie 3105: gdzie kończy się promień gięcia
Stan O przyjmuje najciaśniejsze promienie i najgłębsze tłoczenia i jest stanem dla wyoblanych lub ręcznie formowanych obróbek blacharskich. H12 i H22 formują się lekko bez większej korekty odsprężynowania.
H14 i H24 to ogólne stany produkcyjne. Typowa praktyka hutnicza dla blachy 0,5–1,5 mm to promień wewnętrzny około 2,5t dla H14 i H24 oraz bliski zeru w stanie O. To punkt wyjścia, a nie gwarancja — stan narzędzi, jakość krawędzi i kierunek gięcia przesuwają ten limit.
H16 i H18 to stany o minimalnej zdolności do formowania. Szew podłużny, zagięcia i ciasne przetłoczenia pękną w H18, a zadzior po cięciu staje się inicjatorem pęknięcia w każdym twardym stanie, więc należy określić stan krawędzi, gdy część jest formowana po cięciu.
Dwie zasady pozwalają uniknąć większości awarii formowania. Giąć w poprzek kierunku walcowania, gdzie geometria na to pozwala, ponieważ ciągliwość jest wyższa w poprzek ziarna niż wzdłuż. A jeśli część wymaga jednocześnie pełnej wytrzymałości i ciasnego gięcia, rozwiązaniem jest miękczy stan plus grubość, a nie twardszy stan — nie ma obróbki cieplnej, która złagodziłaby gięcie po fakcie.
Odporność korozyjna i wykańczanie
3105 jest wystarczająco odporny na ogólną korozję atmosferyczną do niepomalowanej eksploatacji zewnętrznej i robi to bez platerowania ani powłoki. Niska zawartość miedzi jest tym, co to zapewnia: miedź to pierwiastek, który zamienia stop 3xxx w problem korozyjny, a tutaj jest utrzymywana na poziomie pozostałościowym.
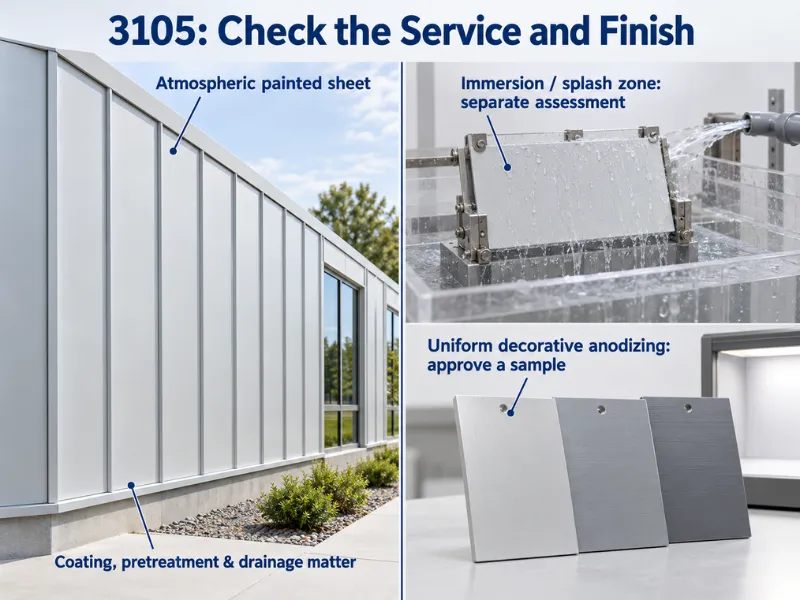
Nie jest przeznaczony do zanurzenia, strefy rozbryzgowej ani stałej eksploatacji w stanie mokrym, a powłoka nie zmienia tego, co stop może zrobić w tych warunkach.
Większość 3105 nigdy nie jest eksploatowana bez powłoki. Jest sprzedawany jako krąg do malowania, a system powłokowy — PE, SMP lub PVDF — wraz z linią obróbki wstępnej robi więcej dla trwałości eksploatacyjnej niż wybór stopu. Stop wnosi powierzchnię, która równomiernie przyjmuje powłokę konwersyjną, oraz stan, który przetrwa formowanie, przez które przejdzie powlekany krąg.
Anodowanie to miejsce, w którym kupujący dają się złapać. 3105 poddaje się anodowaniu, ale mangan wytwarza ciemniejszą, bardziej szarą powłokę, która jest mniej jednolita niż na stopie 6xxx. Na widocznej powierzchni ta różnica objawia się jako zmienność koloru w partii, co czyni anodowanie na 3105 krokiem ochronnym, a nie dekoracyjnym.
Spawanie 3105
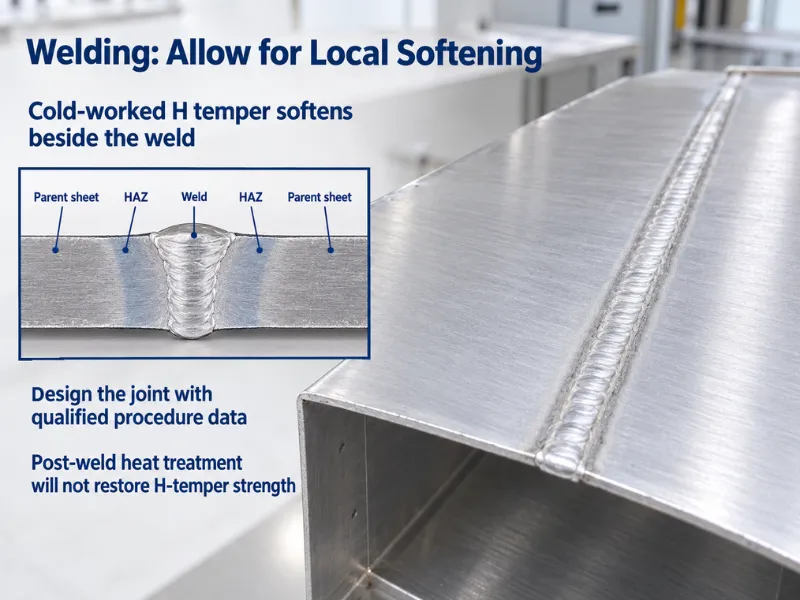
3105 spawa się standardowymi metodami dla aluminium: GTAW (TIG), GMAW (MIG) i spawanie oporowe działają, a cienkościenne przewody i rynny są zwykle spawane metodą TIG lub szwem oporowym, a nie MIG.
Dobór materiału dodatkowego podlega AWS A5.10. ER4043 to typowy wybór dla blachy 3xxx; ER5356 stosuje się, gdy wymagana jest większa wytrzymałość spoiny lub bliższy kolor po anodowaniu. Niezależnie od wyboru, należy kwalifikować procedurę na stopie i stanie faktycznie spawanym.
Strefa wpływu ciepła to kluczowa kwestia projektowa. Spawanie topieniowe wyżarza odkształcony na zimno metal przy spoinie, więc lokalne właściwości spadają z powrotem w kierunku przedziału stanu O — 97–145 MPa wytrzymałości na rozciąganie przy minimum granicy plastyczności 35 MPa, wobec 152–200 MPa i 124 MPa w blasze rodzimej H14. Należy wymiarować złącze na wartościach wyżarzonych, a nie na stanie rodzimym.
Nie ma drogi odzyskania. 3105 nie ulega utwardzaniu cieplnemu, więc obróbka cieplna po spawaniu nie może przywrócić utraconego odkształcenia na zimno; jedynie ponowne walcowanie mogłoby to zrobić, a to nie jest opcją na gotowej części.
3105 vs 3003, 5052, 1100 i 3005
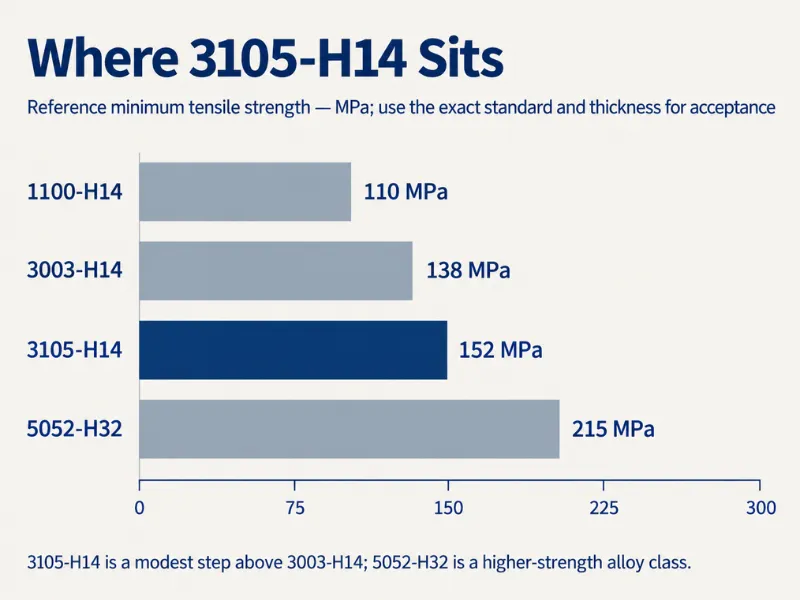
| Stop | Oś stopowania | Stan odniesienia | Wytrzymałość na rozciąganie min (MPa) | Granica plastyczności min (MPa) | Gdzie wygrywa |
|---|---|---|---|---|---|
| 1100 | Komercyjnie czysty | H14 | 110 | 97 | Zdolność do formowania, przewodność, koszt |
| 3003 | Mn 1,0–1,5, bez Mg | H14 | 138 | 117 | Głębokie tłoczenie, dostępność, cena |
| 3105 | Mn 0,30–0,80, Mg 0,20–0,80 | H14 | 152 | 124 | Powlekana blacha architektoniczna |
| 3005 | Mn 1,0–1,5, Mg 0,20–0,60 | H14 | — | — | Materiał na siding z wyższą zawartością Mn |
| 5052 | Mg 2,2–2,8 | H32 | 215 | 160 | Zastosowania morskie, wyższe obciążenia |
W porównaniu z 3003, zysk przy minimach H14 wynosi 14 MPa wytrzymałości na rozciąganie i 7 MPa granicy plastyczności — około 10% i 6%. To rzeczywisty zysk przy cienkich grubościach, gdzie sztywność i odporność na wgniecenia kupuje się ułamkiem milimetra, i nie wystarcza to do uratowania konstrukcji, której brakuje wytrzymałości o szeroki margines.
W porównaniu z 5052-H32, różnica biegnie w drugą stronę: 215 MPa wytrzymałości na rozciąganie i 160 MPa granicy plastyczności, około 41% i 29% powyżej minimów 3105-H14. To inna klasa stopu, a nie twardszy stan tego samego stopu.
W porównaniu z 1100, 3105-H14 jest o około 38% mocniejszy przy minimum, dlatego 3105 jest preferowanym podłożem do sidingu i podkładów pod oznakowanie.
3005 to sąsiedni gatunek, który zaskakuje nabywców. Zachowuje wysoką zawartość manganu z 3003 i dodaje nieco magnezu, co czyni go innym stopem, a nie wariantem 3105. Jeśli specyfikacja wymienia 3005, należy sprawdzić linię wytrzymałości wymaganą na rysunku, zamiast zakładać, że 3105 pokrywa ją przy tej samej grubości.
Go / No-Go: Czy 3105 jest odpowiedni dla części?
Oto warunki do sprawdzenia przed umieszczeniem gatunku w zamówieniu.
Stosuj 3105, gdy:
- Trasa produkcyjna to formowanie rolkowe lub tłoczenie z kręgów blach na pokrycia dachowe, okładziny, rynny lub elementy kanałów
- 3003 nie przeszedł kontroli wytrzymałości, odporności na wgniecenia lub obciążenia wiatrem, a 5052 to więcej stopu, niż wymaga zadanie
- Eksploatacja jest atmosferyczna, bez zanurzenia, strefy rozbryzgowej ani narażenia chemicznego
- Wykończenie to farba lub powłoka na kręgach, a podłoże musi jedynie równomiernie przyjmować obróbkę wstępną
- Występuje zespół spawany i złącze można wymiarować na wartościach wyżarzonych
Nie stosuj 3105, gdy:
- Eksploatacja obejmuje stałe zanurzenie, silne narażenie na chlorki lub chemikalia — przejdź na 5052 lub 5083
- Wymagane jest widoczne wykończenie anodowane — 5005 lub 6063 daje równomierną powłokę, której 3105 nie zapewnia
- Wymagane jest ponad około 200 MPa wytrzymałości na rozciąganie w stanie dostawy — 5052-H32 lub 6061-T6
- Konstrukcja opiera się na wytrzymałości metalu rodzimego przetrwaającego spawanie — żaden stop 3xxx na zimno nie spełni tego wymagania
- Planowany jest jakikolwiek etap obróbki cieplnej w celu podniesienia wytrzymałości — 3105 nie reaguje na obróbkę cieplną
Gdzie stosuje się 3105
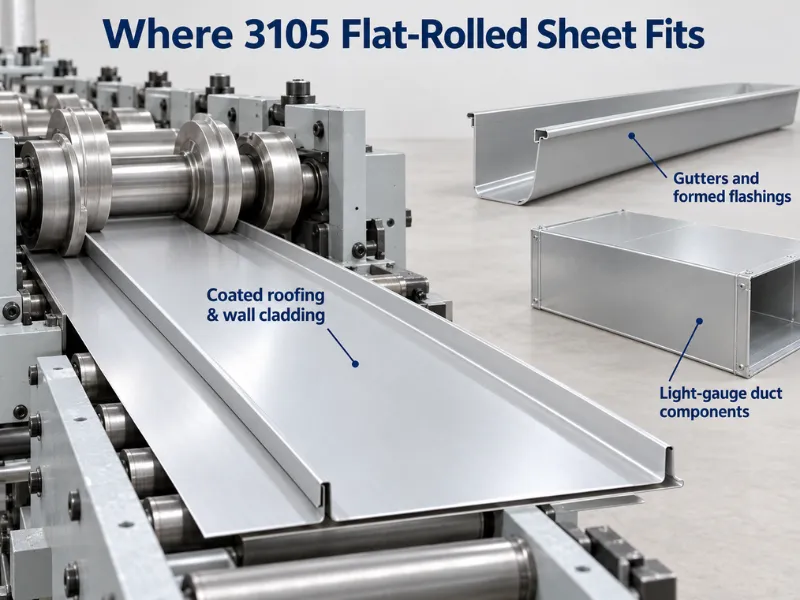
- Pokrycia dachowe i okładziny ścienne — panele na rąbek stojący, faliste i żebrowane, powlekane lub surowe
- Elementy odprowadzania wody — rynny, rury spustowe, obróbki okapowe i formowane obróbki blacharskie
- Siding mieszkaniowy i poszycia budynków transportowalnych
- Kanały HVAC, komory i kształtki z cienkiej blachy
- Półfabrykaty i panele podkładowe pod oznakowanie
- Obudowy urządzeń AGD i oświetlenia, gdzie końcowym zastosowaniem jest wykończenie malowane
Wnioski
3105 to wąski, celowo zaprojektowany gatunek: około 10% mocniejszy niż 3003, około 30% poniżej 5052-H32 pod względem minimalnej wytrzymałości na rozciąganie, i użyteczny właśnie dlatego, że mieści się w tej luce bez rezygnacji z zachowania formowania 3xxx. Jego ograniczenia są równie jasne — brak obróbki cieplnej, brak zastosowań morskich i brak równomiernego wykończenia anodowanego.
Dostarczamy blachę i kręgi 3105 w stanach od O do H28, blachę grubą w O, H12–H18 i H112, wymiarowane według rysunku, a każdy stan produkowany przez rynek możemy walcować na zamówienie, z MTC przy każdym zamówieniu.
Prześlij grubość, stan i szerokość kręgu, a potwierdzimy stan względem zapasu przed złożeniem zamówienia.
Często zadawane pytania
Czy 3105 może zastąpić 3003 bez zmiany rysunku?
Zazwyczaj tak, po uprzednim sprawdzeniu trzech kwestii:
- Temperament — 3105 jest o około 10% mocniejszy przy tym samym stanie utwardzenia, więc należy ponownie sprawdzić każdy ciasny promień formowania.
- Spawanie — należy ponownie zakwalifikować procedurę, zamiast rozszerzać procedurę dla 3003.
- Grubość — jeśli 3003 został dobrany na podstawie minimalnej wytrzymałości, 3105 może pozwolić na cieńszą grubość, co zmienia rysunek.
Jaki stan utwardzenia powinienem zamówić do blachodachówki formowanej na zimno?
Zamów H24 dla większości blachodachówek i okładzin formowanych na zimno lub H26 tam, gdzie obciążenie wiatrem i długość paneli wymagają większej wytrzymałości. H14 również poddaje się formowaniu na zimno, ale jego wyższa granica plastyczności pozostawia mniejszą ciągliwość w ciasnym profilu. Cokolwiek twardszego niż H26 to stan utwardzenia dla płaskich paneli, a nie do formowania.
Czy 3105 można anodować, aby uzyskać czyste wykończenie architektoniczne?
Nie. 3105 anoduje się na ciemniejszy, mniej jednolity szary kolor niż stop 6xxx z powodu zawartości manganu, dlatego jest złym wyborem dla widocznej anodowanej powierzchni. Należy określić 5005 lub 6063 dla anodowanych elementów wykończeniowych albo pozostać przy 3105 i pomalować go.
Jakie jest minimalne zamówienie na kręgi 3105?
Prowadzimy niestandardową produkcję 3105 o niskim MOQ w niestandardowych grubościach, szerokościach i stanach utwardzenia, z typowymi czasami realizacji 10–60 dni. Rozmiary magazynowe realizowane są szybciej. Prosimy przesłać stan utwardzenia, grubość, szerokość i wagę kręgu, a potwierdzimy zarówno ilość, jak i czas realizacji dla tej specyfikacji.






