


3105 é o grau que um comprador escolhe quando o 3003 não é suficientemente resistente e o 5052 custa mais do que o trabalho pode suportar. É uma liga 3xxx com adição de magnésio, e conquista o seu lugar quase inteiramente em bobinas pintadas e revestidas: coberturas, revestimento de paredes, calhas, condutas.
A decisão é restrita, e é por isso que é especificada incorretamente. Este guia aborda o que a química realmente faz, como funciona a escala de têmpera e onde cada etapa termina, como se comporta sob uma prensa dobradeira e um arco, e para qual liga migrar quando o 3105 esgota as suas possibilidades.
O que é o Alumínio 3105
O 3105 é uma liga de alumínio-manganês-magnésio não tratável termicamente, registada como AA 3105 / UNS A93105 e como EN AW-3105 (AlMn0.5Mg0.5). Chapas e placas são abrangidas pela ASTM B209; tubos estirados pela ASTM B210; barras, varões e fios pela ASTM B211; formas extrudidas pela ASTM B221.
O seu papel comercial é específico: é o substrato por trás da chapa arquitetónica pré-pintada. A adição de magnésio eleva a resistência acima do 3003, mantendo o comportamento de conformação e a resistência à corrosão atmosférica que fazem da família 3xxx a escolha padrão para produtos de construção.
A resistência vem do trabalho a frio, não do tratamento térmico. Não existe rota de solubilização e envelhecimento para esta liga, e não existe têmpera T. Se um desenho indica 3105-T6, o desenho está errado.
Composição Química do 3105
Os limites abaixo são os valores registados segundo a ASTM B209 e a EN 573-3.
| Elemento | Peso % |
|---|---|
| Silício (Si) | 0,60 máx. |
| Ferro (Fe) | 0,70 máx. |
| Cobre (Cu) | 0,30 máx |
| Manganês (Mn) | 0.30 – 0.80 |
| Magnésio (Mg) | 0.20 – 0.80 |
| Cromo (Cr) | 0,20 máx |
| Zinco (Zn) | 0,40 máx |
| Titânio (Ti) | 0,10 máximo |
| Outros, cada / total | 0.05 / 0.15 |
| Alumínio (Al) | Restante |
Três linhas carregam todo o grau. O magnésio a 0,20–0,80% é a adição que o 3003 não tem, e é a razão pela qual o 3105 se situa acima do 3003 em resistência.
O manganês é a linha que os compradores erram. O 3105 contém 0,30–0,80% de Mn, bem abaixo dos 1,0–1,5% do 3003 — portanto o 3105 não é 3003 com magnésio misturado. É uma base com menor teor de manganês com magnésio adicionado, e o efeito líquido é um ganho modesto de resistência, e não um ganho elevado.
O crómio está limitado a 0,20%, não é adicionado como elemento de reforço; refina a estrutura de grão fundido. O cobre é um limite residual que protege o desempenho contra a corrosão, e mantém-se como elemento vestigial aqui.
Propriedades Mecânicas por Têmpera
O sistema de têmpera H indica o que foi feito ao metal. H1x é apenas endurecido por deformação; H2x é endurecido por deformação e depois parcialmente recozido; H3x é endurecido por deformação e estabilizado. A chapa 3105 é produzida em O, H12, H14, H16, H18, H22, H24, H26 e H28, com H112 para placa trabalhada a quente.
| Temperamento | Condição | Base | Rm à tração (MPa) | Rp0,2 mínimo (MPa) | Alongamento A50 mín. | Escolhido para |
|---|---|---|---|---|---|---|
| O | Recozido | Mínimo ASTM B209 | 97 – 145 | 35 | 16 – 20% | Estampagem profunda, repuxamento, rufos |
| H12 | Quarto duro | Mínimo ASTM B209 | 131 – 179 | 103 | 1 – 3% | Conformação ligeira, chapa geral |
| H14 | Meio duro | Mínimo ASTM B209 | 152 – 200 | 124 | 1 – 2% | Painéis, perfis conformados por laminagem |
| H18 | Duro total | Valor típico de fábrica | 195 e acima | ≈180 | 11% ou menos | Painéis planos, comprimentos cortados, rigidez |
A coluna Base é a parte a ler: as três primeiras linhas são mínimos da ASTM B209, enquanto a linha H18 é um valor típico de fábrica e não deve constar de uma especificação de compra como mínimo garantido. A ASTM B209 tabula esses mínimos por espessura, pelo que uma chapa de 0,5 mm e uma de 3,0 mm da mesma têmpera não têm a mesma linha.
Duas consequências importam na receção de mercadoria. Primeiro, as faixas de tração sobrepõem-se entre têmperas vizinhas: O a 97–145 MPa e H12 a 131–179 MPa partilham uma janela de 14 MPa, e H12 e H14 também se sobrepõem, pelo que a têmpera é confirmada pela tensão de cedência e não pela tração. Segundo, H18 tem o maior mínimo de cedência entre as têmperas padrão de chapa, com H28 no mesmo nível de tração e maior ductilidade; uma cotação que ofereça H19 está fora da escala registada, pelo que se deve perguntar de que norma veio o valor.
H24 e H26 são as versões parcialmente recozidas. Na mesma faixa de tração, H24 tem um mínimo de cedência inferior ao H14, que é exatamente o que um conformador de perfis quer: rigidez suficiente para manusear a bobina e ductilidade suficiente para sobreviver a um perfil apertado sem fissurar. H26 volta a elevar a resistência para painéis de cobertura longos e cargas de vento elevadas.
Conformação do 3105: Onde o Raio de Dobra Esgota
A têmpera O suporta os raios mais apertados e as estampagens mais profundas, e é a condição para rufos repuxados ou conformados manualmente. H12 e H22 conformam-se ligeiramente sem grande correção de retorno elástico.
H14 e H24 são as têmperas de produção geral. A prática típica de fábrica para chapa de 0,5–1,5 mm é um raio interior de cerca de 2,5t para H14 e H24, e próximo de raio zero em O. Isso é um ponto de partida, não uma garantia — a condição do ferramental, a qualidade do bordo e a direção da dobra alteram todos o limite.
H16 e H18 são têmperas de conformação mínima. Costuras longitudinais, bainhas e nervuras apertadas fissurarão em H18, e a rebarba de corte torna-se um iniciador de fissura em qualquer têmpera dura, pelo que se deve especificar a condição do bordo quando a peça é conformada após corte.
Duas regras evitam a maioria das falhas de conformação. Dobrar transversalmente à direção de laminagem onde a geometria o permita, porque a ductilidade é maior transversalmente ao grão do que ao longo dele. E se a peça necessita tanto de resistência plena como de uma dobra apertada, a resposta é uma têmpera mais macia mais espessura, não uma têmpera mais dura — não há tratamento térmico para aliviar a dobra posteriormente.
Resistência à Corrosão e Acabamento
O 3105 resiste suficientemente bem à corrosão atmosférica geral para serviço exterior não pintado, e fá-lo sem revestimento ou camada de sacrifício. O baixo teor de cobre é o que mantém isso: o cobre é o elemento que transforma uma liga 3xxx num problema de corrosão, e aqui é mantido a nível residual.
Não está classificado para imersão, zona de salpicos ou serviço permanentemente húmido, e um revestimento não altera o que a liga pode fazer nessas condições.
A maior parte do 3105 nunca entra em serviço nua. É vendida como bobina para pintura, e o sistema de revestimento — PE, SMP ou PVDF — mais a linha de pré-tratamento fazem mais pela vida útil do que a escolha da liga. O que a liga contribui é uma superfície que recebe o revestimento de conversão uniformemente e uma têmpera que sobrevive à conformação por que a bobina revestida passará.
A anodização é onde os compradores são apanhados. O 3105 anodiza-se, mas o manganês produz um revestimento mais escuro e acinzentado, menos uniforme do que numa liga 6xxx. Numa face visível, essa diferença manifesta-se como variação de cor ao longo de um lote, o que faz da anodização no 3105 uma etapa protetora e não decorativa.
Soldadura do 3105
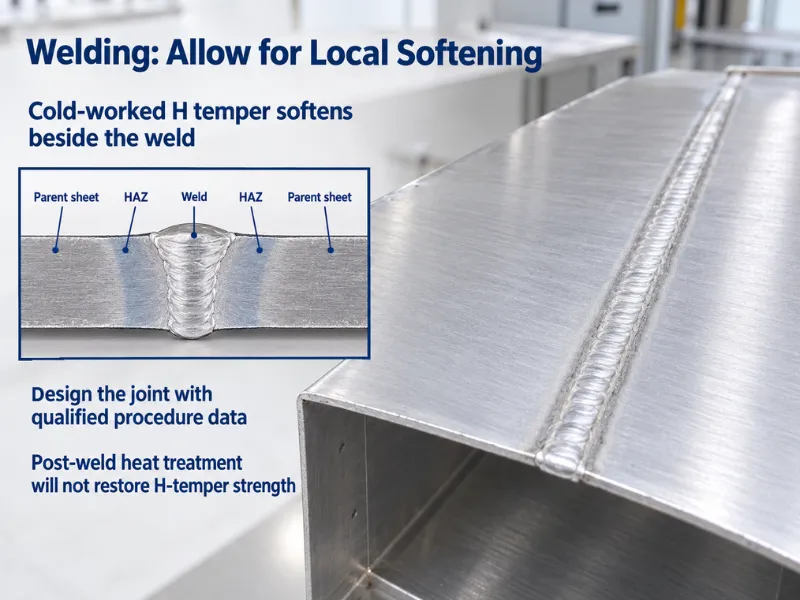
O 3105 solda-se com os processos padrão do alumínio: GTAW (TIG), GMAW (MIG) e soldadura por resistência funcionam todos, e o trabalho em condutas e calhas de espessura fina é geralmente TIG ou costura por resistência em vez de MIG.
A seleção do metal de adição segue a AWS A5.10. O ER4043 é a escolha comum para chapa 3xxx; o ER5356 é usado onde se deseja maior resistência da solda ou uma cor mais próxima após anodização. Qualquer que seja o usado, qualifique o procedimento na liga e têmpera que estão efetivamente a ser soldadas.
A zona afetada pelo calor é a questão de projeto. A soldadura por fusão recozem o metal endurecido por deformação junto à solda, pelo que as propriedades locais recuam para a faixa da têmpera O — 97–145 MPa de tração com um mínimo de cedência de 35 MPa, contra 152–200 MPa e 124 MPa na chapa H14 mãe. Dimensionar a junta pelos valores recozidos, não pela têmpera mãe.
Não há rota de recuperação. O 3105 é não tratável termicamente, pelo que o tratamento térmico pós-soldadura não pode restaurar o trabalho a frio perdido; apenas a relaminagem o faria, e isso não é uma opção numa peça acabada.
3105 vs 3003, 5052, 1100 e 3005
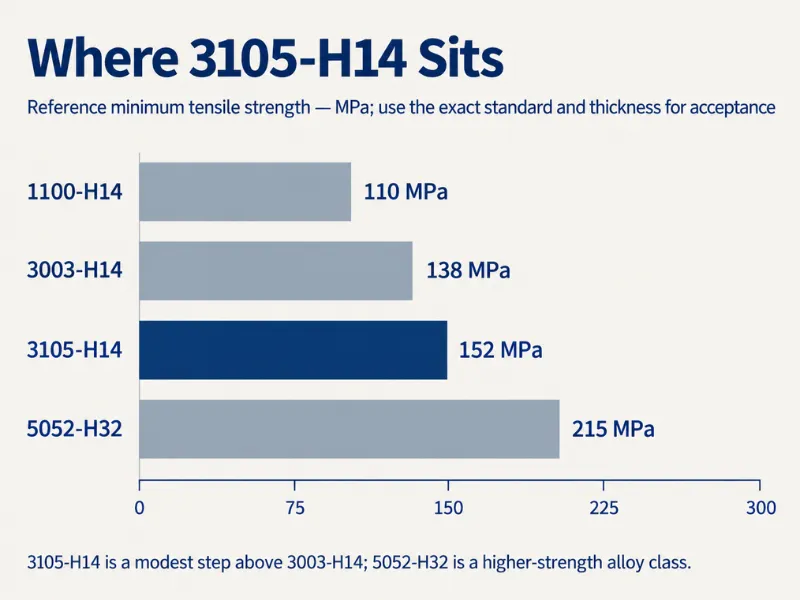
| Liga metálica | Eixo de liga | Têmpera de referência | Tração mín. (MPa) | Cedência mín. (MPa) | Onde vence |
|---|---|---|---|---|---|
| 1100 | Comercialmente puro | H14 | 110 | 97 | Conformabilidade, condutividade, custo |
| 3003 | Mn 1,0–1,5, sem Mg | H14 | 138 | 117 | Conformação profunda, disponibilidade, preço |
| 3105 | Mn 0,30–0,80, Mg 0,20–0,80 | H14 | 152 | 124 | Chapa arquitetônica revestida |
| 3005 | Mn 1,0–1,5, Mg 0,20–0,60 | H14 | — | — | Estoque para revestimento com base de Mn mais alta |
| 5052 | Mg 2,2–2,8 | H32 | 215 | 160 | Serviço marítimo, cargas mais elevadas |
Contra 3003, o ganho nos mínimos do H14 é de 14 MPa de tração e 7 MPa de limite de escoamento — cerca de 10% e 6%. Trata-se de um ganho real em bitola fina, onde rigidez e resistência a amassados são obtidas com uma fração de milímetro, e não é suficiente para salvar um projeto que está aquém da resistência por uma margem ampla.
Contra 5052-H32, a diferença corre no sentido oposto: 215 MPa de tração e 160 MPa de limite de escoamento, aproximadamente 41% e 29% acima dos mínimos do 3105-H14. Trata-se de uma classe de liga diferente, e não de um têmper mais duro da mesma liga.
Em comparação com o 1100, o 3105-H14 é cerca de 38% mais resistente no mínimo, razão pela qual o 3105 é o substrato de escolha para revestimento e suportes de sinalização.
O 3005 é o grau vizinho que pega os compradores de surpresa. Ele mantém o alto teor de manganês do 3003 e adiciona um pouco de magnésio, o que o torna uma liga diferente, e não uma variante do 3105. Se uma especificação indicar 3005, verifique a linha de resistência exigida pelo desenho em vez de assumir que o 3105 a atende na mesma bitola.
Go / No-Go: O 3105 é Adequado para a Peça?
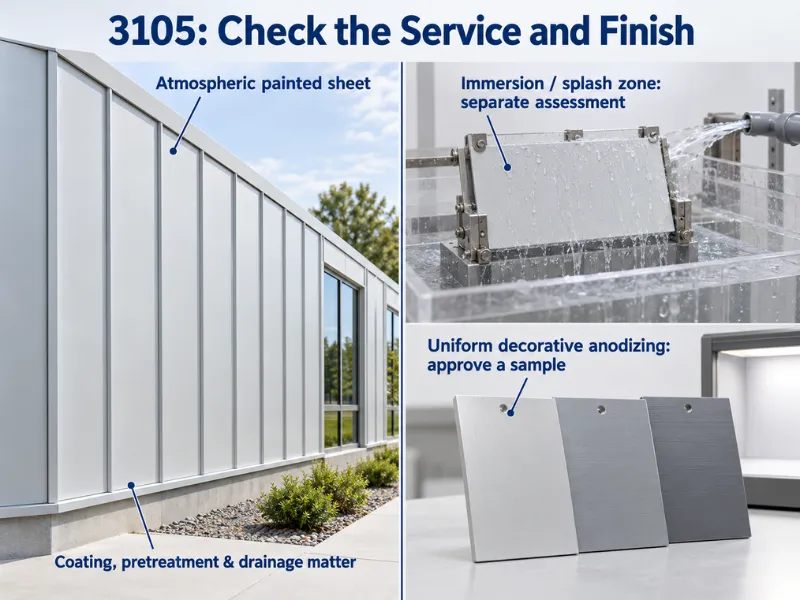
Estas são as condições a verificar antes de o grau entrar no pedido.
Use 3105 quando:
- A rota de produção for conformação por rolos ou estampagem alimentada por bobina de componentes de cobertura, revestimento, calhas ou dutos
- O 3003 tiver reprovado em um teste de resistência, resistência a amassados ou carga de vento, e o 5052 for uma liga mais sofisticada do que o trabalho exige
- O serviço for atmosférico, sem imersão, zona de respingos ou exposição química
- O acabamento for pintura ou revestimento em bobina, e o substrato precisar apenas receber o pré-tratamento de forma uniforme
- Houver uma montagem soldada envolvida e a junta puder ser dimensionada com valores de recozido
Não use 3105 quando:
- O serviço incluir imersão permanente, exposição intensa a cloretos ou produtos químicos — passe para 5052 ou 5083
- Um acabamento anodizado visível for especificado — 5005 ou 6063 proporcionam o revestimento uniforme que o 3105 não consegue
- For necessária mais de cerca de 200 MPa de tração na condição de entrega — 5052-H32 ou 6061-T6
- O projeto depender de a resistência do metal-base sobreviver a uma solda — nenhum 3xxx encruado fará isso
- Qualquer etapa de tratamento térmico estiver planejada para aumentar a resistência — o 3105 não responde a isso
Onde o 3105 É Usado
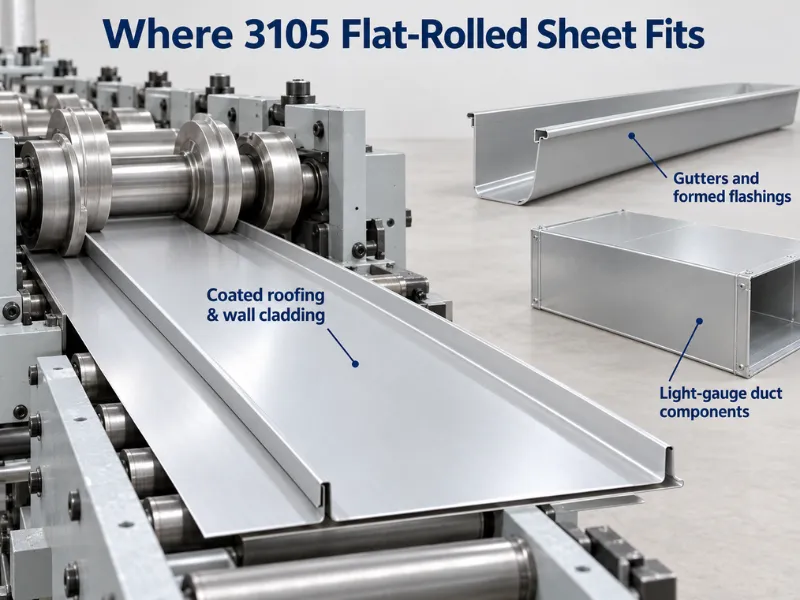
- Cobertura e revestimento de paredes — painéis de costura vertical, ondulados e nervurados, revestidos ou com acabamento de laminação
- Águas pluviais — calhas, condutores, fascias e rufos conformados
- Revestimento residencial e pele de edifícios transportáveis
- Dutos HVAC, plenum e conexões em bitola leve
- Blancos para sinalização e painéis de suporte
- Carcaças de eletrodomésticos e iluminação onde o acabamento pintado é o uso final
Conclusão
O 3105 é um grau estreito e de finalidade específica: cerca de 10% mais resistente que o 3003, aproximadamente 30% abaixo do 5052-H32 no mínimo de tração, e útil precisamente porque se situa nessa lacuna sem abrir mão do comportamento de conformação do 3xxx. Seus limites são igualmente claros — sem tratamento térmico, sem serviço marítimo e sem acabamento anodizado uniforme.
Fornecemos chapa e bobina 3105 de O a H28, chapa grossa em O, H12–H18 e H112, dimensionadas conforme seu desenho, e qualquer têmper que o mercado produza podemos laminar sob encomenda, com MTC em cada pedido.
Envie a bitola, o têmper e a largura da bobina, e confirmaremos o têmper em relação ao estoque antes de você fechar o pedido.
Perguntas frequentes
A 3105 pode substituir a 3003 sem alterar o desenho?
Normalmente sim, com três verificações primeiro:
- Temperamento — A 3105 é cerca de 10% mais resistente no mesmo temperamento, portanto, verifique novamente qualquer raio de conformação apertado.
- Soldagem — requalifique o procedimento em vez de estender o da 3003.
- Espessura — se a 3003 foi dimensionada com base em uma resistência mínima, a 3105 pode permitir uma espessura mais leve, o que altera o desenho.
Qual temperamento devo encomendar para telhas conformadas a frio?
Encomende H24 para a maioria das telhas e revestimentos conformados a frio, ou H26 onde a carga de vento e o comprimento da telha exigirem mais resistência. O H14 também é conformável a frio, mas sua maior tensão de prova deixa menos ductilidade em um perfil apertado. Qualquer temperamento mais duro que o H26 é um temperamento para painéis planos, não para conformação.
A 3105 pode ser anodizada para um acabamento arquitetônico limpo?
Não. A 3105 anodiza para um cinza mais escuro e menos uniforme do que uma liga 6xxx devido ao seu teor de manganês, portanto, é uma escolha ruim para uma face anodizada visível. Especifique 5005 ou 6063 para acabamentos anodizados, ou mantenha a 3105 e pinte-a em vez disso.
Qual é o pedido mínimo para bobina de 3105?
Realizamos produção personalizada com baixo MOQ em 3105 em espessuras, larguras e temperamentos fora de estoque, com prazos de entrega típicos de 10 a 60 dias. Os tamanhos em estoque são mais rápidos. Envie o temperamento, a espessura, a largura e o peso da bobina e confirmaremos tanto a quantidade quanto o prazo de entrega para essa especificação.






