


3105 je stupeň, po kterém kupující sáhne, když 3003 není dostatečně pevný a 5052 stojí více, než si zakázka může dovolit. Je to slitina řady 3xxx s přísadou hořčíku a své místo si vydobývá téměř výhradně v lakovaných a povlakovaných svitcích: střešní krytiny, obklady stěn, okapy, vzduchotechnické potrubí.
Rozhodnutí je úzké, a právě proto se často specifikuje nesprávně. Tato příručka pokrývá, co chemické složení skutečně dělá, jak funguje stupnice stavů a kde každý stupeň končí, jak se slitina chová pod ohýbacím lisem a elektrickým obloukem a na kterou slitinu přejít, když 3105 narazí na své limity.
Co je hliník 3105
3105 je netvrditelná slitina hliníku, manganu a hořčíku, registrovaná jako AA 3105 / UNS A93105 a jako EN AW-3105 (AlMn0,5Mg0,5). Plechy a desky jsou pokryty ASTM B209; tažené trubky ASTM B210; tyče, pruty a dráty ASTM B211; extrudované profily ASTM B221.
Jeho komerční role je specifická: je to podklad pod barevně lakovaný architektonický plech. Přídavek hořčíku zvyšuje pevnost nad 3003, zatímco zachovává tvářecí chování a odolnost proti atmosférické korozi, díky nimž je rodina 3xxx výchozí volbou pro stavební výrobky.
Pevnost pochází ze studeného tváření, nikoli z tepelného zpracování. Pro tuto slitinu neexistuje cesta rozpouštěcího žíhání a stárnutí a neexistuje žádný stav T. Pokud výkres uvádí 3105-T6, výkres je chybný.
Chemické složení 3105
Níže uvedené limity jsou registrované hodnoty podle ASTM B209 a EN 573-3.
| Prvek | Hmotnost % |
|---|---|
| Křemík (Si) | max. 0,60 |
| Železo (Fe) | 0,70 max. |
| Měď (Cu) | max. 0,30 |
| Mangan (Mn) | 0.30 – 0.80 |
| Hořčík (Mg) | 0.20 – 0.80 |
| Chrom (Cr) | max 0,20 |
| Zinek (Zn) | max 0,40 |
| Titan (Ti) | 0,10 max |
| Ostatní, každý / celkem | 0.05 / 0.15 |
| Hliník (Al) | Zbytek |
Tři řádky nesou celý stupeň. Hořčík při 0,20–0,80 % je přídavek, který 3003 nemá, a je důvodem, proč 3105 stojí na vyšší pevnosti než 3003.
Mangan je řádek, který kupující pletou. 3105 obsahuje 0,30–0,80 % Mn, výrazně méně než 1,0–1,5 % v 3003 — takže 3105 není 3003 s vmíchaným hořčíkem. Je to základ s nižším obsahem manganu s přidaným hořčíkem a čistý efekt je mírný nárůst pevnosti, nikoli velký.
Chrom je omezen na 0,20 %, nepřidává se jako zpevňující prvek; zjemňuje strukturu odlitku. Měď je zbytkový strop, který chrání korozní výkon, a zůstává zde stopovým prvkem.
Mechanické vlastnosti podle způsobu temperování
Systém stavů H vám říká, co bylo s kovem provedeno. H1x je pouze deformačně zpevněný; H2x je deformačně zpevněný a poté částečně vyžíhaný; H3x je deformačně zpevněný a stabilizovaný. Plech 3105 se dodává ve stavech O, H12, H14, H16, H18, H22, H24, H26 a H28, s H112 pro za tepla tvářené desky.
| Temperament | Stav | Základ | Pevnost v tahu Rm (MPa) | Mez kluzu Rp0,2 min (MPa) | Tažnost A50 min | Voleno pro |
|---|---|---|---|---|---|---|
| O | Žíhané | Minimum ASTM B209 | 97 – 145 | 35 | 16 – 20% | Hluboké tažení, rotační tváření, oplechování |
| H12 | Quarter hard | Minimum ASTM B209 | 131 – 179 | 103 | 1 – 3% | Lehké tváření, obecný plech |
| H14 | Polotvrdý | Minimum ASTM B209 | 152 – 200 | 124 | 1 – 2% | Panely, válcované profily |
| H18 | Plně tvrdý | Typická hodnota z válcovny | 195 a více | ≈180 | 11 % nebo méně | Ploché panely, řezané délky, tuhost |
Sloupec Základ je to, co je třeba číst: první tři řádky jsou minima ASTM B209, zatímco řádek H18 je typická hodnota z válcovny a neměl by se dostat do nákupní specifikace jako zaručené minimum. ASTM B209 tabeluje tato minima podle tloušťky, takže plech 0,5 mm a 3,0 mm stejného stavu nemají stejný řádek.
Při příjmu zboží jsou důsledky dva. Za prvé, pevnostní pásma se mezi sousedními stavy překrývají: O při 97–145 MPa a H12 při 131–179 MPa sdílejí okno 14 MPa a H12 a H14 se také překrývají, takže stav se potvrzuje na mezi kluzu, nikoli na pevnosti v tahu. Za druhé, H18 nese nejvyšší minimum meze kluzu ze standardních stavů plechu, přičemž H28 je na stejné úrovni pevnosti v tahu s větší tažností; nabídka nabízející H19 stojí mimo registrovanou stupnici, proto se ptejte, z jaké normy údaj pochází.
H24 a H26 jsou částečně vyžíhané verze. Ve stejném pevnostním pásmu nese H24 nižší minimum meze kluzu než H14, což je přesně to, co profilovací stroj chce: dostatek tuhosti pro manipulaci se svitkem a dostatek tažnosti, aby vydržel těsný profil bez prasknutí. H26 zvyšuje pevnost zpět pro dlouhé střešní pásy a vysoká zatížení větrem.
Tváření 3105: Kde končí poloměr ohybu
Stav O snáší nejtěsnější poloměry a nejhlubší tažení a je to podmínka pro rotačně nebo ručně tvářené oplechování. H12 a H22 se lehce tvářejí bez velkých korekcí odpružení.
H14 a H24 jsou obecné výrobní stavy. Typická praxe válcovny pro plech 0,5–1,5 mm je vnitřní poloměr asi 2,5t pro H14 a H24 a téměř nulový poloměr v O. To je výchozí bod, nikoli záruka — stav nástrojů, kvalita hrany a směr ohybu všechny posouvají limit.
H16 a H18 jsou stavy s minimální tvářitelností. Podélné švy, záhyby a těsné prolisy v H18 prasknou a ostřihový otřep se stává iniciátorem trhliny u jakéhokoli tvrdého stavu, proto specifikujte stav hrany, když je díl tvářen po ostřihu.
Dvě pravidla zabraňují většině selhání při tváření. Ohýbejte napříč směrem válcování, kde to geometrie dovoluje, protože tažnost je vyšší napříč zrnem než podél něj. A pokud díl potřebuje jak plnou pevnost, tak těsný ohyb, odpovědí je měkčí stav plus tloušťka, nikoli tvrdší stav — po ohybu neexistuje tepelné zpracování, které by ohyb uvolnilo.
Odolnost proti korozi a povrchová úprava
3105 odolává obecné atmosférické korozi dostatečně pro nelakovanou venkovní službu, a to bez plátování nebo povlaku. Nízký obsah mědi je to, co to zajišťuje: měď je prvek, který mění slitinu 3xxx v korozní problém, a zde je držena na zbytkové úrovni.
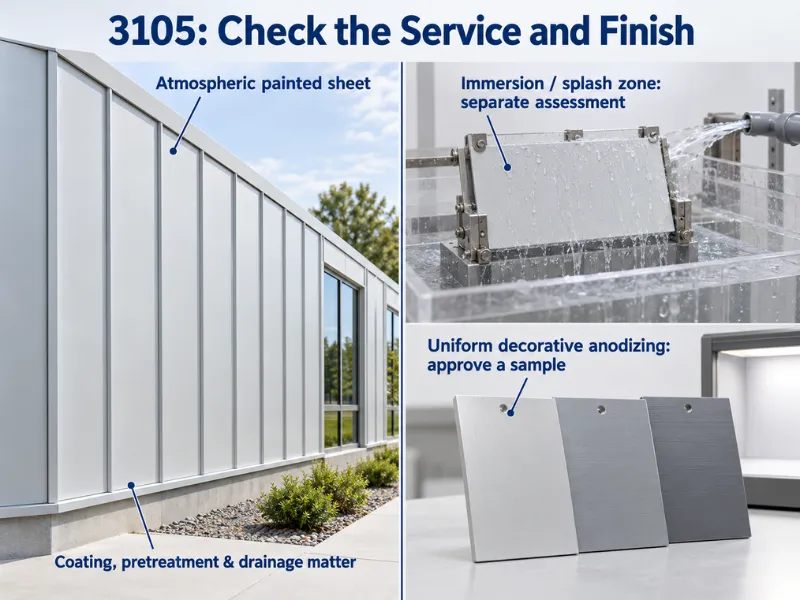
Není hodnocena pro ponoření, postřikovou zónu ani trvale mokré prostředí a povlak nemění to, co slitina v těchto podmínkách dokáže.
Většina 3105 nikdy neslouží nechráněná. Prodává se jako svitek k lakování a systém povlaku — PE, SMP nebo PVDF — plus linka předúpravy dělá pro životnost více než volba slitiny. Co slitina přispívá, je povrch, který rovnoměrně přijímá konverzní povlak, a stav, který vydrží tváření, jímž lakovaný svitek projde.
Anodizace je místo, kde se kupující nechají nachytat. 3105 se dá anodizovat, ale mangan produkuje tmavší, šedější povlak, který je méně rovnoměrný než na slitině 6xxx. Na viditelné ploše se tento rozdíl projeví jako kolísání barvy v rámci dávky, což činí anodizaci na 3105 ochranným krokem spíše než dekorativním.
Svařování 3105
3105 se svařuje standardními hliníkovými procesy: GTAW (TIG), GMAW (MIG) a odporové svařování všechny fungují a tenkostěnné potrubí a okapy se obvykle svařují TIG nebo odporovým švem, nikoli MIG.
Volba přídavného materiálu se řídí AWS A5.10. ER4043 je běžná volba pro plech 3xxx; ER5356 se používá tam, kde je požadována vyšší pevnost svaru nebo bližší barva po anodizaci. Ať se použije kterýkoli, kvalifikujte postup na slitině a stavu, které se skutečně svařují.
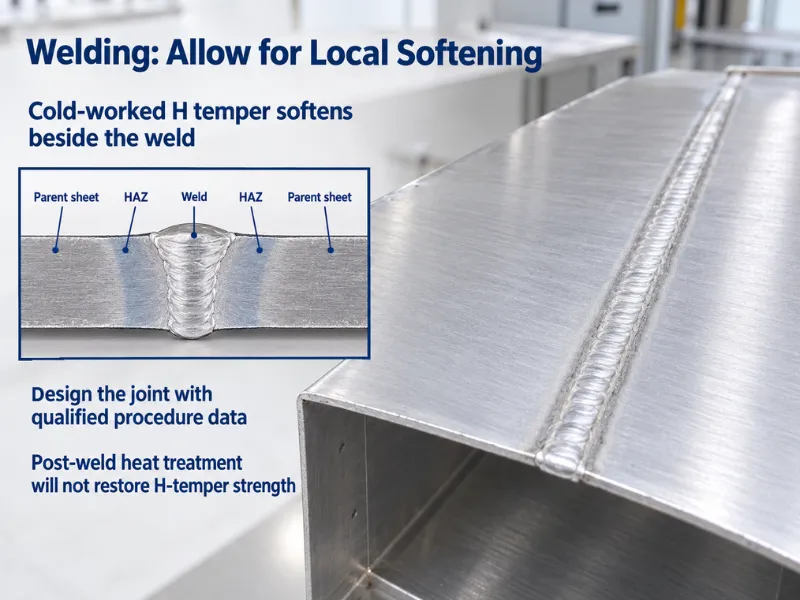
Tepelně ovlivněná zóna je konstrukční problém. Tavné svařování žíhá studeně tvářený kov vedle svaru, takže místní vlastnosti klesají zpět k pásmu stavu O — pevnost v tahu 97–145 MPa s minimem meze kluzu 35 MPa, oproti 152–200 MPa a 124 MPa v základním plechu H14. Dimenzujte spoj na vyžíhané hodnoty, nikoli na základní stav.
Neexistuje cesta obnovy. 3105 je netvrditelná, takže tepelné zpracování po svařování nemůže obnovit ztracené studené tváření; pouze opětovné válcování by to dokázalo, a to není u hotového dílu možné.
3105 vs 3003, 5052, 1100 a 3005
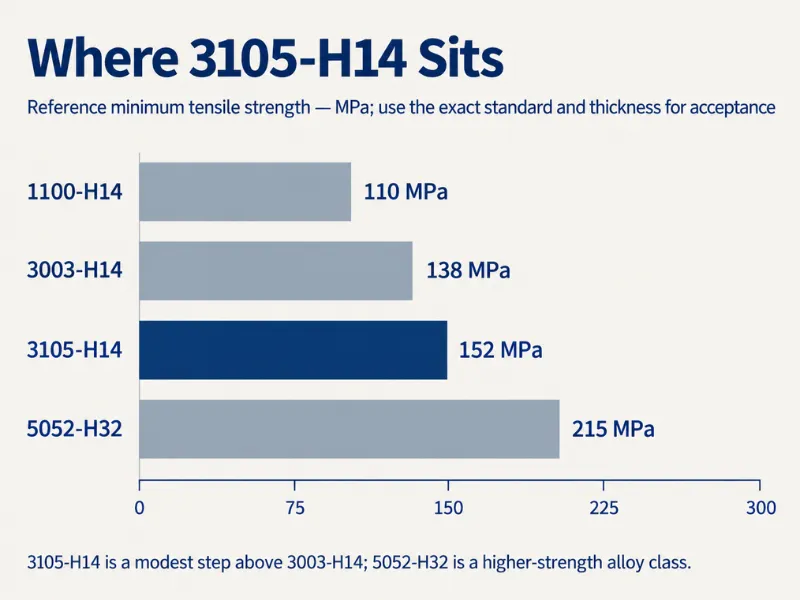
| Slitina | Legovací osa | Referenční stav | Min. pevnost v tahu (MPa) | Min. mez kluzu (MPa) | Kde vítězí |
|---|---|---|---|---|---|
| 1100 | Komerčně čistý | H14 | 110 | 97 | Tvářitelnost, vodivost, náklady |
| 3003 | Mn 1,0–1,5, bez Mg | H14 | 138 | 117 | Hluboké tváření, dostupnost, cena |
| 3105 | Mn 0,30–0,80, Mg 0,20–0,80 | H14 | 152 | 124 | Lakovaný architektonický plech |
| 3005 | Mn 1,0–1,5, Mg 0,20–0,60 | H14 | — | — | Obkladový materiál s vyšším základem Mn |
| 5052 | Mg 2,2–2,8 | H32 | 215 | 160 | Námořní provoz, vyšší zatížení |
Vůči 3003, je zisk při minimech H14 14 MPa v tahu a 7 MPa v mez kluzu — přibližně 10% a 6%. To je skutečný zisk u tenkého plechu, kde se tuhost a odolnost proti promáčknutí kupují zlomkem milimetru, a nestačí to na záchranu konstrukce, které výrazně chybí pevnost.
Vůči 5052-H32, mezera jde opačným směrem: 215 MPa v tahu a 160 MPa v mez kluzu, přibližně 41% a 29% nad minimy 3105-H14. To je jiná třída slitiny, nikoli tvrdší stav stejné slitiny.
Vůči 1100 je 3105-H14 na minimu přibližně o 38% pevnější, což je důvod, proč je 3105 preferovaným substrátem pro obklady a podklady pro značení.
3005 je sousední jakost, která kupující zaskočí. Zachovává vysoký mangan 3003 a přidává trochu hořčíku, což z něj činí jinou slitinu, nikoli variantu 3105. Pokud specifikace uvádí 3005, zkontrolujte pevnostní řádek, který výkres požaduje, místo abyste předpokládali, že 3105 jej pokryje při stejné tloušťce.
Go / No-Go: Je 3105 pro daný díl vhodná?
Toto jsou podmínky, které je třeba zkontrolovat před zařazením jakosti do objednávky.
Použijte 3105, když:
- Výrobní postup je kontinuální roll forming nebo lisování střešních, obkladových, okapových nebo vzduchotechnických komponentů
- 3003 nevyhověla kontrole pevnosti, odolnosti proti promáčknutí nebo zatížení větrem a 5052 je pro danou úlohu zbytečně vysoká slitina
- Provoz je atmosférický, bez ponoření, bez zóny stříkající vody a bez chemické expozice
- Povrchová úprava je nátěr nebo coil coating a substrát musí pouze rovnoměrně přijmout předúpravu
- Jedná se o svařovanou sestavu a spoj lze dimenzovat na hodnoty v žíhaném stavu
Nepoužívejte 3105, když:
- Provoz zahrnuje trvalé ponoření, silnou expozici chloridům nebo chemikáliím — přejděte na 5052 nebo 5083
- Je specifikována viditelná eloxovaná úprava — 5005 nebo 6063 poskytuje rovnoměrný povlak, kterého 3105 nedosáhne
- V dodaném stavu je požadováno více než přibližně 200 MPa v tahu — 5052-H32 nebo 6061-T6
- Konstrukce závisí na pevnosti základního kovu, která přežije svar — žádná za studena tvářená slitina 3xxx to nezajistí
- Je plánován jakýkoli krok tepelného zpracování pro zvýšení pevnosti — 3105 na něj nereaguje
Kde se 3105 používá
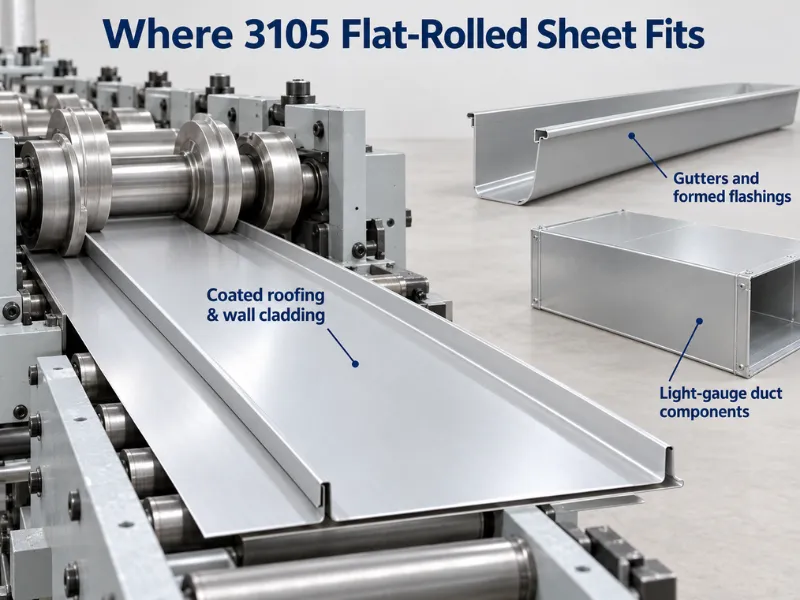
- Střešní a stěnové obklady — standing seam, trapézové a žebrované panely, lakované nebo bez povrchové úpravy
- Dešťové systémy — okapy, svody, fasádní lišty a tvarované oplechování
- Obytný obklad a pláště mobilních budov
- Vzduchotechnické potrubí, pléna a tvarovky v tenkém plechu
- Polotovary pro značení a podkladové panely
- Kryty spotřebičů a svítidel, kde je konečným účelem lakovaný povrch
Závěr
3105 je úzká, účelově navržená jakost: přibližně o 10% pevnější než 3003, přibližně 30% pod 5052-H32 v minimu pevnosti v tahu a užitečná právě proto, že leží v této mezeře, aniž by ztrácela tvářecí chování 3xxx. Její limity jsou stejně jasné — žádné tepelné zpracování, žádný námořní provoz a žádná rovnoměrná eloxovaná úprava.
Dodáváme plech a svitky 3105 ve stavech O až H28, plechy ve stavech O, H12–H18 a H112, na míru dle vašeho výkresu, a jakýkoli stav, který trh produkuje, můžeme válcovat na zakázku, s MTC ke každé objednávce.
Pošlete tloušťku, stav a šířku svitku a my potvrdíme stav vůči skladu, než se zavážete.
Často kladené otázky
Může 3105 nahradit 3003 bez změny výkresu?
Obvykle ano, nejprve však tři kontroly:
- Temperament — 3105 je při stejném stavu zhruba o 10% pevnější, proto znovu zkontrolujte každý těsný poloměr tváření.
- Svařování — znovu kvalifikujte postup namísto rozšíření postupu pro 3003.
- Tloušťka plechu — pokud byl 3003 dimenzován na minimální pevnost, 3105 může umožnit lehčí tloušťku, což mění výkres.
Jaký stav mám objednat pro válcované střešní krytiny?
Pro většinu válcovaných střešních krytin a obkladů objednejte H24, nebo H26 tam, kde zatížení větrem a délka panelu vyžadují vyšší pevnost. H14 se také válcuje, ale jeho vyšší mez kluzu ponechává méně tažnosti v těsném profilu. Cokoli tvrdšího než H26 je stav pro ploché panely, nikoli pro tváření.
Lze 3105 anodizovat do čistého architektonického povrchu?
Ne. 3105 se anodizuje do tmavší, méně rovnoměrné šedé než slitina 6xxx kvůli obsahu manganu, takže je špatnou volbou pro viditelnou anodizovanou plochu. Pro anodizované lišty specifikujte 5005 nebo 6063, nebo ponechte 3105 a místo toho jej natřete.
Jaké je minimální množství pro svitek 3105?
Provádíme zakázkovou výrobu 3105 s nízkým MOQ v nestandardních tloušťkách, šířkách a stavech, s typickými dodacími lhůtami 10–60 dní. Skladové rozměry jsou rychlejší. Zašlete stav, tloušťku, šířku a hmotnost svitku a potvrdíme jak množství, tak dodací lhůtu pro danou specifikaci.






