


3105 è il grado a cui un acquirente ricorre quando il 3003 non è abbastanza resistente e il 5052 costa più di quanto il lavoro possa sostenere. È una lega della serie 3xxx con aggiunta di magnesio, e si guadagna il suo posto quasi interamente nel coil verniciato e rivestito: coperture, rivestimento murale, grondaie, canalizzazioni.
La decisione è ristretta, ed è per questo che viene specificata in modo errato. Questa guida copre cosa fa effettivamente la chimica, come funziona la scala dei temper e dove si ferma ogni gradino, come si comporta sotto una pressa piegatrice e un arco, e a quale lega passare quando il 3105 esaurisce le sue possibilità.
Cos'è l'alluminio 3105
Il 3105 è una lega alluminio-manganese-magnesio non trattabile termicamente, registrata come AA 3105 / UNS A93105 e come EN AW-3105 (AlMn0.5Mg0.5). Lastre e piastre sono coperte dalla ASTM B209; tubi trafilati dalla ASTM B210; barre, tondini e fili dalla ASTM B211; forme estrose dalla ASTM B221.
Il suo ruolo commerciale è specifico: è il substrato dietro la lamiera architettonica preverniciata. L'aggiunta di magnesio eleva la resistenza al di sopra del 3003 mantenendo il comportamento di formatura e la resistenza alla corrosione atmosferica che rendono la famiglia 3xxx la scelta predefinita per i prodotti edilizi.
La resistenza deriva dall'incrudimento a freddo, non dal trattamento termico. Non esiste un percorso di soluzione e invecchiamento per questa lega, e non esiste alcun temper T. Se un disegno indica 3105-T6, il disegno è sbagliato.
Composizione chimica del 3105
I limiti seguenti sono i valori registrati secondo ASTM B209 e EN 573-3.
| Elemento | Peso % |
|---|---|
| Silicio (Si) | 0,60 max |
| Ferro (Fe) | 0,70 max |
| Rame (Cu) | 0,30 max |
| Manganese (Mn) | 0.30 – 0.80 |
| Magnesio (Mg) | 0.20 – 0.80 |
| Cromo (Cr) | Famiglia |
| Zinco (Zn) | 0,40 max |
| Titanio (Ti) | 0,10 max |
| Altri, ciascuno / totale | 0.05 / 0.15 |
| Alluminio (Al) | Resto |
Tre righe racchiudono l'intero grado. Il magnesio allo 0,20–0,80% è l'aggiunta che il 3003 non ha, ed è la ragione per cui il 3105 si colloca al di sopra del 3003 in quanto a resistenza.
Il manganese è la riga che gli acquirenti sbagliano. Il 3105 contiene 0,30–0,80% di Mn, ben al di sotto dell'1,0–1,5% del 3003 — quindi il 3105 non è un 3003 con magnesio mescolato. È una base a basso manganese con magnesio aggiunto, e l'effetto netto è un modesto guadagno di resistenza piuttosto che un grande guadagno.
Il cromo è limitato allo 0,20%, non aggiunto come elemento rinforzante; affina la struttura del grano colato. Il rame è un tetto residuo che protegge le prestazioni anticorrosive, e qui rimane un elemento in tracce.
Proprietà meccaniche in base al trattamento termico
Il sistema dei temper H indica cosa è stato fatto al metallo. H1x è solo incrudito; H2x è incrudito e poi parzialmente ricotto; H3x è incrudito e stabilizzato. La lamiera 3105 è disponibile in O, H12, H14, H16, H18, H22, H24, H26 e H28, con H112 per piastre lavorate a caldo.
| Temperamento | Condizione | Base | Rm a trazione (MPa) | Rp0,2 minimo (MPa) | Allungamento A50 min | Scelto per |
|---|---|---|---|---|---|---|
| O | Ricotto | Minimo ASTM B209 | 97 – 145 | 35 | 16 – 20% | Imbutitura profonda, tornitura, scossaline |
| H12 | Quarter hard | Minimo ASTM B209 | 131 – 179 | 103 | 1 – 3% | Formatura leggera, lamiera generica |
| H14 | Semiduro | Minimo ASTM B209 | 152 – 200 | 124 | 1 – 2% | Pannelli, profili roll-formati |
| H18 | Pieno duro | Valore tipico di laminazione | 195 e oltre | ≈180 | 11% o meno | Pannelli piani, lunghezze tagliate, rigidità |
La colonna Base è la parte da leggere: le prime tre righe sono minimi ASTM B209, mentre la riga H18 è un valore tipico di laminazione e non dovrebbe essere inserita in una specifica di acquisto come minimo garantito. La ASTM B209 tabula quei minimi per spessore, quindi una lamiera da 0,5 mm e una da 3,0 mm dello stesso temper non riportano la stessa riga.
Due conseguenze contano al ricevimento merci. Primo, le bande di trazione si sovrappongono tra temper adiacenti: O a 97–145 MPa e H12 a 131–179 MPa condividono una finestra di 14 MPa, e anche H12 e H14 si sovrappongono, quindi il temper si conferma sulla resistenza allo snervamento piuttosto che sulla trazione. Secondo, H18 porta il minimo di snervamento più alto tra i temper standard della lamiera, con H28 allo stesso livello di trazione e maggiore duttilità; un'offerta che propone H19 si colloca al di fuori della scala registrata, quindi chiedere da quale standard proviene il valore.
H24 e H26 sono le versioni parzialmente ricotte. Alla stessa banda di trazione, H24 porta un minimo di snervamento inferiore rispetto a H14, che è esattamente ciò che vuole un roll-former: rigidità sufficiente per gestire il coil e duttilità sufficiente per sopravvivere a un profilo stretto senza incrinarsi. H26 riporta la resistenza verso l'alto per pannelli di copertura lunghi e carichi di vento elevati.
Formatua del 3105: dove il raggio di piega si esaurisce
Il temper O sopporta i raggi più stretti e le imbutiture più profonde, ed è la condizione per scossaline tornite o formate a mano. H12 e H22 si formano leggermente senza molta correzione del ritorno elastico.
H14 e H24 sono i temper di produzione generale. La pratica tipica di laminazione per lamiera da 0,5–1,5 mm è un raggio interno di circa 2,5t per H14 e H24, e vicino a raggio zero in O. Questo è un punto di partenza, non una garanzia — condizione dell'attrezzatura, qualità del bordo e direzione della piega spostano tutti il limite.
H16 e H18 sono temper a formatura minima. Le giunzioni longitudinali, i bordi piegati e le nervature strette si incrineranno in H18, e la bava di taglio diventa un innesco di cricca su qualsiasi temper duro, quindi specificare la condizione del bordo quando il pezzo viene formato dopo il taglio.
Due regole evitano la maggior parte dei fallimenti di formatura. Piegare trasversalmente alla direzione di laminazione dove la geometria lo consente, perché la duttilità è maggiore trasversalmente rispetto alla direzione del grano. E se il pezzo richiede sia piena resistenza che una piega stretta, la risposta è un temper più morbido più spessore, non un temper più duro — non c'è trattamento termico per rilassare la piega successivamente.
Resistenza alla corrosione e finitura
Il 3105 resiste alla corrosione atmosferica generale sufficientemente bene per il servizio esterno non verniciato, e lo fa senza placcatura o rivestimento. Il basso contenuto di rame è ciò che lo mantiene tale: il rame è l'elemento che trasforma una lega 3xxx in un problema di corrosione, e qui è mantenuto a livello residuo.
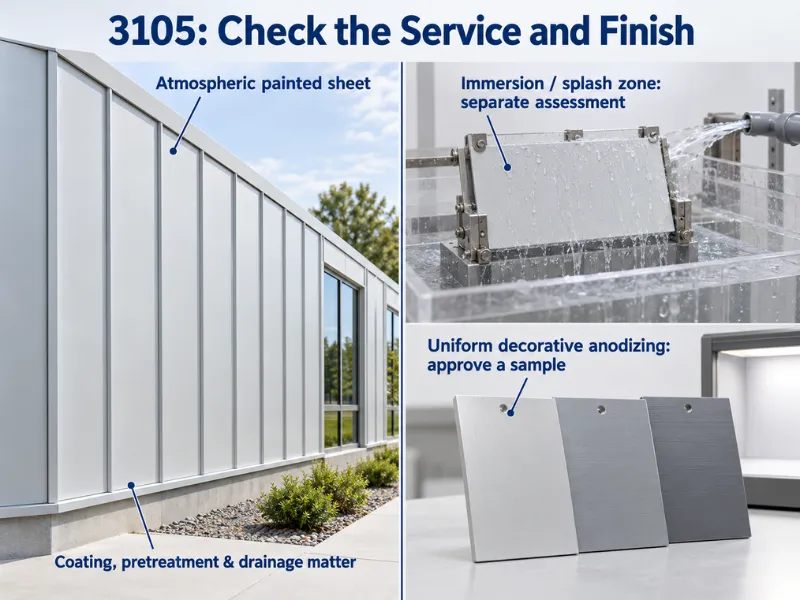
Non è classificato per immersione, zona di spruzzi o servizio permanentemente bagnato, e un rivestimento non cambia ciò che la lega può fare in quelle condizioni.
La maggior parte del 3105 non vede mai servizio nudo. È venduto come coil per verniciatura, e il sistema di rivestimento — PE, SMP o PVDF — più la linea di pretrattamento fanno più per la durata in servizio di quanto faccia la scelta della lega. Ciò che la lega contribuisce è una superficie che accoglie uniformemente il rivestimento di conversione e un temper che sopravvive alla formatura che il coil rivestito dovrà attraversare.
L'anodizzazione è dove gli acquirenti vengono colti. Il 3105 si anodizza, ma il manganese produce un rivestimento più scuro e più grigio che è meno uniforme rispetto a una lega 6xxx. Su una faccia visibile quella differenza si manifesta come variazione di colore all'interno di un lotto, il che rende l'anodizzazione sul 3105 un passo protettivo piuttosto che decorativo.
Saldatura del 3105
Il 3105 si salda con i processi standard per l'alluminio: GTAW (TIG), GMAW (MIG) e saldatura per resistenza funzionano tutti, e il lavoro su canali e grondaie di spessore sottile è di solito TIG o cucitura per resistenza piuttosto che MIG.
La selezione del materiale d'apporto segue la AWS A5.10. ER4043 è la scelta comune per lamiera 3xxx; ER5356 è usato dove si desidera maggiore resistenza della saldatura o un colore più vicino dopo l'anodizzazione. Qualunque sia usato, qualificare la procedura sulla lega e sul temper effettivamente saldati.
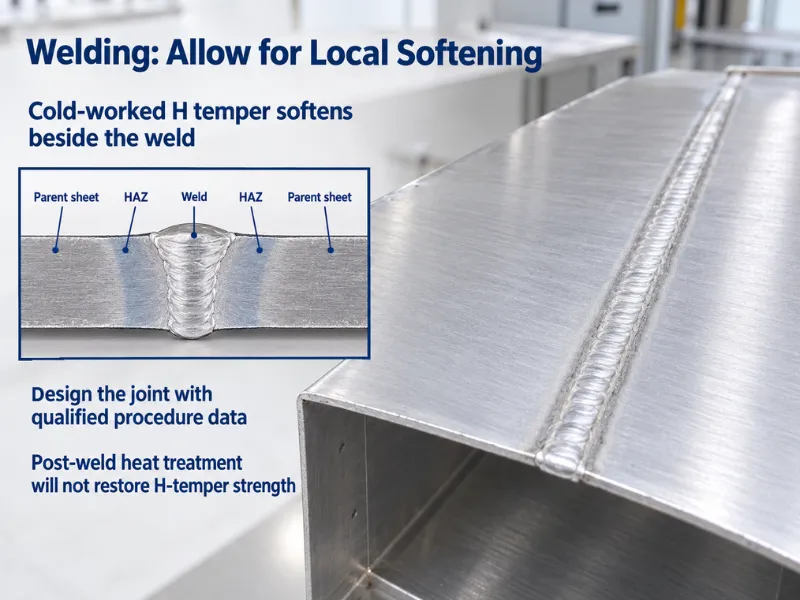
La zona termicamente alterata è il problema di progettazione. La saldatura per fusione ricotte il metallo incrudito accanto alla saldatura, quindi le proprietà locali ricadono verso la banda del temper O — 97–145 MPa di trazione con un minimo di snervamento di 35 MPa, contro 152–200 MPa e 124 MPa nella lamiera madre H14. Dimensionare il giunto sui valori ricotti, non sul temper del materiale base.
Non esiste un percorso di recupero. Il 3105 non è trattabile termicamente, quindi il trattamento termico post-saldatura non può ripristinare l'incrudimento perduto; solo una nuova laminazione potrebbe, e non è un'opzione su un pezzo finito.
3105 vs 3003, 5052, 1100 e 3005
| Lega | Asse di lega | Temper di riferimento | Trazione minima (MPa) | Snervamento minimo (MPa) | Dove vince |
|---|---|---|---|---|---|
| 1100 | Commercialmente puro | H14 | 110 | 97 | Formatabilità, conduttività, costo |
| 3003 | Mn 1,0–1,5, senza Mg | H14 | 138 | 117 | Formatura profonda, disponibilità, prezzo |
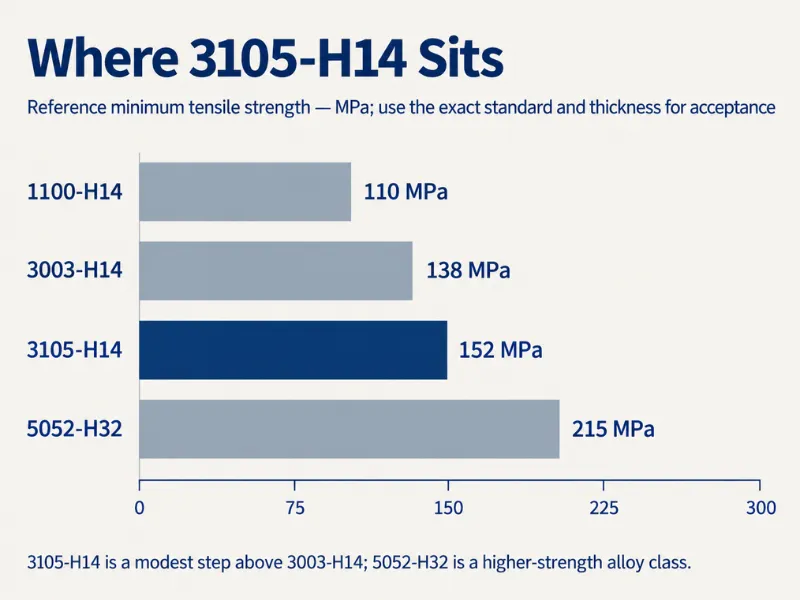
| 3105 | Mn 0,30–0,80, Mg 0,20–0,80 | H14 | 152 | 124 | Lamiera architettonica preverniciata |
| 3005 | Mn 1,0–1,5, Mg 0,20–0,60 | H14 | — | — | Materiale per rivestimenti con base Mn più elevata |
| 5052 | Mg 2,2–2,8 | H32 | 215 | 160 | Impiego marino, carichi più elevati |
Rispetto a 3003, il guadagno ai minimi H14 è di 14 MPa di resistenza a trazione e 7 MPa di snervamento — circa 10% e 6%. Si tratta di un guadagno reale negli spessori sottili, dove rigidità e resistenza alle ammaccature si ottengono con una frazione di millimetro, e non è sufficiente a salvare un progetto carente di resistenza in misura ampia.
Rispetto a 5052-H32, il divario va nella direzione opposta: 215 MPa di resistenza a trazione e 160 MPa di snervamento, circa 41% e 29% al di sopra dei minimi di 3105-H14. Si tratta di una classe di lega diversa, non di una tempra più dura della stessa.
Rispetto a 1100, il 3105-H14 è circa 38% più resistente ai minimi, ed è per questo che il 3105 è il substrato preferito per rivestimenti e supporti per insegne.
Il 3005 è la lega vicina che trae in inganno gli acquirenti. Mantiene l'elevato manganese del 3003 e aggiunge un po’ di magnesio, il che lo rende una lega diversa anziché una variante del 3105. Se una specifica indica il 3005, verificare la linea di resistenza richiesta dal disegno invece di presumere che il 3105 la copra allo stesso spessore.
Go / No-Go: il 3105 è adatto al componente?
Queste sono le condizioni da verificare prima di inserire la lega nell'ordine.
Utilizzare il 3105 quando:
- Il percorso produttivo è la profilatura o lo stampaggio a partire da coil per componenti di copertura, rivestimento, grondaie o canalizzazioni
- Il 3003 non ha superato una verifica di resistenza, resistenza alle ammaccature o carico del vento, e il 5052 è una lega più pregiata di quanto richieda l'applicazione
- L'impiego è atmosferico, senza immersione, zona di spruzzi o esposizione chimica
- La finitura è a vernice o coil coating, e il substrato deve solo ricevere uniformemente il pretrattamento
- È previsto un assemblaggio saldato e il giunto può essere dimensionato sui valori allo stato ricotto
Non utilizzare il 3105 quando:
- L'impiego prevede immersione permanente, forte esposizione a cloruri o agenti chimici — passare a 5052 o 5083
- È specificata una finitura anodizzata a vista — 5005 o 6063 garantiscono la copertura uniforme che il 3105 non può offrire
- Nella condizione di fornitura è richiesta una resistenza a trazione superiore a circa 200 MPa — 5052-H32 o 6061-T6
- Il progetto dipende dalla resistenza del metallo base che sopravvive a una saldatura — nessun 3xxx incrudito è in grado di farlo
- È prevista qualsiasi fase di trattamento termico per aumentare la resistenza — il 3105 non vi risponde
Dove viene utilizzato il 3105
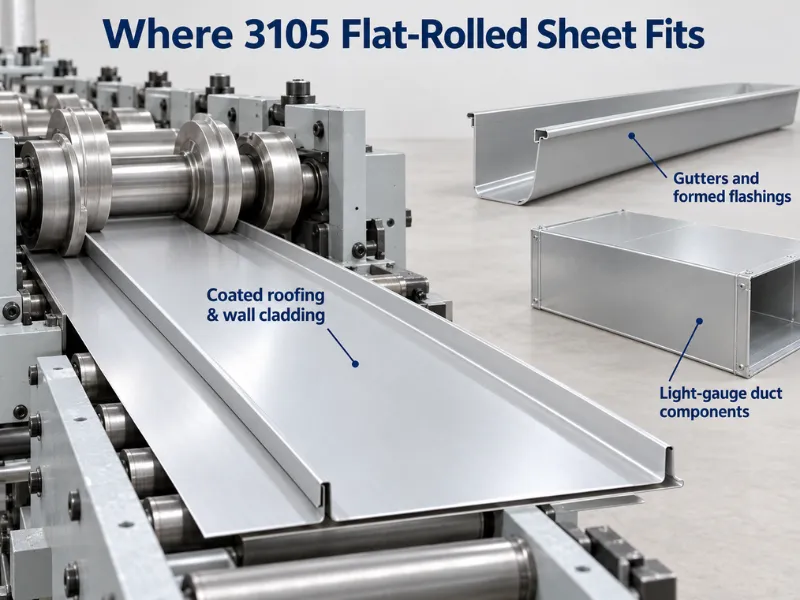
- Coperture e rivestimenti murali — pannelli a giunto verticale, ondulati e nervati, preverniciati o finiti grezzi
- Lattoneria per acque piovane — grondaie, pluviali, fasce e scossaline formate
- Rivestimenti residenziali e pelli per edifici trasportabili
- Canalizzazioni HVAC, plenum e raccordi in spessore sottile
- Sbozzati per insegne e pannelli di supporto
- Involucri per elettrodomestici e illuminazione dove la finitura verniciata è l'uso finale
Conclusione
Il 3105 è una lega ristretta e realizzata per uno scopo specifico: circa 10% più resistente del 3003, circa 30% al di sotto del 5052-H32 come minimo di trazione, e utile proprio perché si colloca in quel divario senza rinunciare al comportamento di formatura dei 3xxx. I suoi limiti sono altrettanto chiari — nessun trattamento termico, nessun impiego marino e nessuna finitura anodizzata uniforme.
Forniamo lamiera e coil in 3105 da O a H28, lastre in O, H12–H18 e H112, dimensionati secondo il vostro disegno, e qualsiasi tempra prodotta dal mercato possiamo laminarla su ordinazione, con un MTC su ogni ordine.
Inviate lo spessore, la tempra e la larghezza del coil, e confermeremo la tempra rispetto alla disponibilità prima che vi impegnate.
Domande frequenti
Il 3105 può sostituire il 3003 senza modificare il disegno?
Di solito sì, ma con tre verifiche preliminari:
- Temperamento — Il 3105 è circa il 10% più resistente a parità di tempra, quindi ricontrollare qualsiasi raggio di formatura stretto.
- Saldatura — Requalificare la procedura anziché estendere quella del 3003.
- Spessore — Se il 3003 era dimensionato su un minimo di resistenza, il 3105 può consentire uno spessore inferiore, il che modifica il disegno.
Quale tempra devo ordinare per coperture roll-formate?
Ordinare H24 per la maggior parte delle coperture e dei rivestimenti roll-formati, oppure H26 dove il carico del vento e la lunghezza delle lastre richiedono maggiore resistenza. Anche H14 è roll-formabile, ma la sua maggiore resistenza allo snervamento lascia meno duttilità attraverso un profilo stretto. Qualsiasi tempra più dura di H26 è una tempra per pannelli piani, non per formatura.
Il 3105 può essere anodizzato per una finitura architettonica pulita?
No. Il 3105 si anodizza in un grigio più scuro e meno uniforme rispetto a una lega 6xxx a causa del suo contenuto di manganese, quindi è una scelta scarsa per una faccia anodizzata a vista. Specificare 5005 o 6063 per profili anodizzati, oppure mantenere il 3105 e verniciarlo.
Qual è l'ordine minimo per bobina in 3105?
Eseguiamo produzione personalizzata a basso MOQ su 3105 in spessori, larghezze e tempre non a magazzino, con tempi di consegna tipici di 10–60 giorni. Le dimensioni a magazzino sono più rapide. Inviare tempra, spessore, larghezza e peso della bobina e confermeremo sia la quantità sia il tempo di consegna per quella specifica.






