


3105 es la aleación a la que recurre un comprador cuando el 3003 no es lo suficientemente resistente y el 5052 cuesta más de lo que el trabajo puede soportar. Es una aleación de la serie 3xxx con magnesio añadido, y se justifica casi enteramente en bobina pintada y recubierta: cubiertas, revestimiento de fachadas, canalones, conductos.
La decisión es ajustada, y por eso se especifica incorrectamente. Esta guía cubre lo que la química realmente hace, cómo funciona la escala de temple y dónde se detiene cada paso, cómo se comporta bajo una prensa plegadora y un arco, y a qué aleación pasar cuando el 3105 se queda sin margen.
Qué es el aluminio 3105
El 3105 es una aleación de aluminio-manganeso-magnesio no tratable térmicamente, registrada como AA 3105 / UNS A93105 y como EN AW-3105 (AlMn0.5Mg0.5). La chapa y la placa están cubiertas por ASTM B209; el tubo estirado por ASTM B210; la barra, varilla y alambre por ASTM B211; las formas extruidas por ASTM B221.
Su función comercial es específica: es el sustrato detrás de la chapa arquitectónica prelacada. La adición de magnesio eleva la resistencia por encima del 3003 mientras mantiene el comportamiento de conformado y la resistencia a la corrosión atmosférica que hacen de la familia 3xxx la opción por defecto para productos de construcción.
La resistencia proviene del trabajo en frío, no del tratamiento térmico. No existe una ruta de solución y envejecimiento para esta aleación, ni existe un temple T. Si un plano indica 3105-T6, el plano está mal.
Composición química del 3105
Los límites a continuación son los valores registrados según ASTM B209 y EN 573-3.
| Elemento | Peso % |
|---|---|
| Silicio (Si) | 0.60 máx. |
| Hierro (Fe) | 0,70 máximo |
| Cobre (Cu) | 0.30 máx |
| Manganeso (Mn) | 0.30 – 0.80 |
| Magnesio (Mg) | 0.20 – 0.80 |
| Cromo (Cr) | 0,20 como máximo |
| Zinc (Zn) | 0.40 máx. |
| Titanio (Ti) | 0,10 máx. |
| Otros, cada uno / total | 0.05 / 0.15 |
| Aluminio (Al) | Resto |
Tres filas concentran toda la aleación. El magnesio en 0,20–0,80% es la adición que el 3003 no tiene, y es la razón por la que el 3105 se sitúa por encima del 3003 en resistencia.
El manganeso es la fila que los compradores interpretan mal. El 3105 contiene 0,30–0,80% de Mn, muy por debajo del 1,0–1,5% del 3003 — por lo que el 3105 no es un 3003 con magnesio removido. Es una base con menor manganeso y magnesio añadido, y el efecto neto es una ganancia de resistencia modesta más que grande.
El cromo está limitado a 0,20%, no se añade como elemento endurecedor; refina la estructura de grano colado. El cobre es un techo residual que protege el desempeño frente a la corrosión, y aquí permanece como elemento traza.
Propiedades mecánicas según el estado de templado
El sistema de temple H indica lo que se hizo al metal. H1x es endurecido por deformación únicamente; H2x es endurecido por deformación y luego recocido parcialmente; H3x es endurecido por deformación y estabilizado. La chapa 3105 se suministra en O, H12, H14, H16, H18, H22, H24, H26 y H28, con H112 para placa trabajada en caliente.
| Temple | Condición | Base | Resistencia a la tracción Rm (MPa) | Límite elástico Rp0,2 mín. (MPa) | Alargamiento A50 mín. | Elegido para |
|---|---|---|---|---|---|---|
| O | Recocido | Mínimo ASTM B209 | 97 – 145 | 35 | 16 – 20% | Embutición profunda, repulsado, baberos |
| H12 | Quarter hard | Mínimo ASTM B209 | 131 – 179 | 103 | 1 – 3% | Conformado ligero, chapa general |
| H14 | Semiduro | Mínimo ASTM B209 | 152 – 200 | 124 | 1 – 2% | Paneles, perfiles conformados en rollo |
| H18 | Totalmente duro | Valor típico de laminador | 195 y superior | ≈180 | 11% o menos | Paneles planos, cortes a medida, rigidez |
La columna Base es la que hay que leer: las tres primeras filas son mínimos de ASTM B209, mientras que la línea H18 es una cifra típica de laminador y no debe incluirse en una especificación de compra como mínimo garantizado. ASTM B209 tabula esos mínimos por calibre, por lo que una chapa de 0,5 mm y una de 3,0 mm del mismo temple no llevan la misma línea.
Dos consecuencias importan en la recepción de mercancía. Primero, las bandas de tracción se solapan entre temples vecinos: O en 97–145 MPa y H12 en 131–179 MPa comparten una ventana de 14 MPa, y H12 y H14 también se solapan, por lo que el temple se confirma por el límite elástico y no por la tracción. Segundo, H18 lleva el mínimo de límite elástico más alto de los temples de chapa estándar, con H28 al mismo nivel de tracción y mayor ductilidad; una cotización que ofrezca H19 queda fuera de la escala registrada, así que pregunte de qué norma proviene la cifra.
H24 y H26 son las versiones recocidas parcialmente. En la misma banda de tracción, H24 lleva un límite elástico mínimo inferior al H14, que es exactamente lo que quiere un conformador de rollo: suficiente rigidez para manejar la bobina y suficiente ductilidad para sobrevivir a un perfil cerrado sin agrietarse. H26 vuelve a subir la resistencia para paneles de cubierta largos y cargas de viento elevadas.
Conformado del 3105: dónde se agota el radio de plegado
El temple O admite los radios más cerrados y las embuticiones más profundas, y es la condición para baberos repulsados o conformados a mano. H12 y H22 se conforman ligeramente sin mucha corrección de retroceso elástico.
H14 y H24 son los temples de producción general. La práctica típica de laminador para chapa de 0,5–1,5 mm es un radio interior de aproximadamente 2,5t para H14 y H24, y cercano a radio cero en O. Eso es un punto de partida, no una garantía — el estado de las herramientas, la calidad del borde y la dirección del plegado mueven el límite.
H16 y H18 son temples de conformado mínimo. Las costuras longitudinales, los dobladillos y las nervaduras cerradas se agrietarán en H18, y la rebaba de corte se convierte en iniciador de grieta en cualquier temple duro, así que especifique la condición del borde cuando la pieza se conforme después del corte.
Dos reglas evitan la mayoría de las fallas de conformado. Plega transversalmente a la dirección de laminación donde la geometría lo permita, porque la ductilidad es mayor transversalmente al grano que a lo largo de él. Y si la pieza necesita tanto resistencia plena como un plegado cerrado, la respuesta es un temple más blando más espesor, no un temple más duro — no hay tratamiento térmico para relajar el plegado después.
Resistencia a la corrosión y acabado
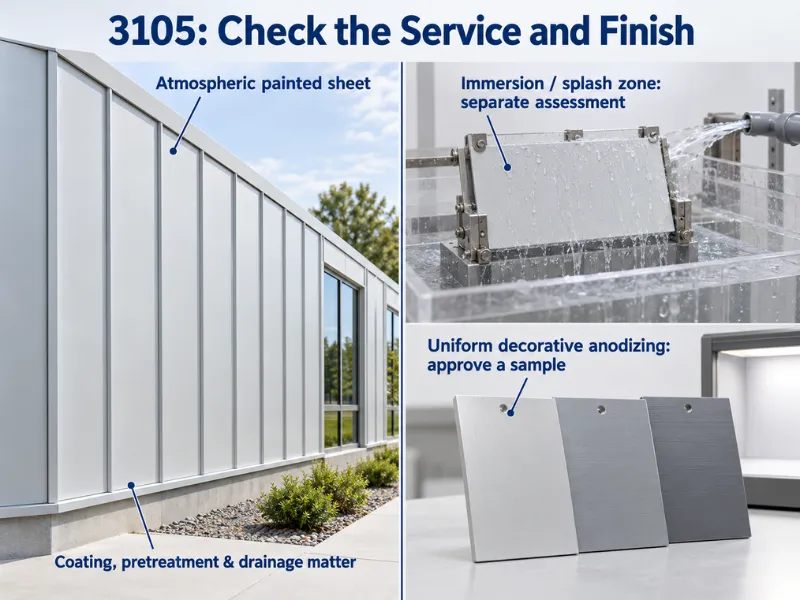
El 3105 resiste bien la corrosión atmosférica general para servicio exterior sin pintar, y lo hace sin cladding ni recubrimiento. El bajo contenido de cobre es lo que lo mantiene así: el cobre es el elemento que convierte una aleación 3xxx en un problema de corrosión, y aquí se mantiene a nivel residual.
No está clasificado para inmersión, zona de salpicaduras o servicio permanentemente húmedo, y un recubrimiento no cambia lo que la aleación puede hacer en esas condiciones.
La mayor parte del 3105 nunca entra en servicio desnudo. Se vende como bobina para pintar, y el sistema de recubrimiento — PE, SMP o PVDF — más la línea de pretratamiento hacen más por la vida útil que la elección de aleación. Lo que aporta la aleación es una superficie que recibe el recubrimiento de conversión de manera uniforme y un temple que sobrevive al conformado por el que pasará la bobina recubierta.
El anodizado es donde atrapan a los compradores. El 3105 se anodiza, pero el manganeso produce un recubrimiento más oscuro y grisáceo que es menos uniforme que en una aleación 6xxx. En una cara visible esa diferencia se manifiesta como variación de color dentro de un lote, lo que hace del anodizado en 3105 un paso protector más que decorativo.
Soldadura del 3105
El 3105 se suelda con los procesos estándar del aluminio: GTAW (TIG), GMAW (MIG) y soldadura por resistencia funcionan todos, y el trabajo de conductos y canalones de calibre delgado suele ser TIG o costura por resistencia en lugar de MIG.
La selección de material de aporte sigue AWS A5.10. ER4043 es la elección común para chapa 3xxx; ER5356 se usa donde se desea mayor resistencia de soldadura o un color más cercano tras el anodizado. Cualquiera que se use, califique el procedimiento sobre la aleación y el temple que realmente se suelda.
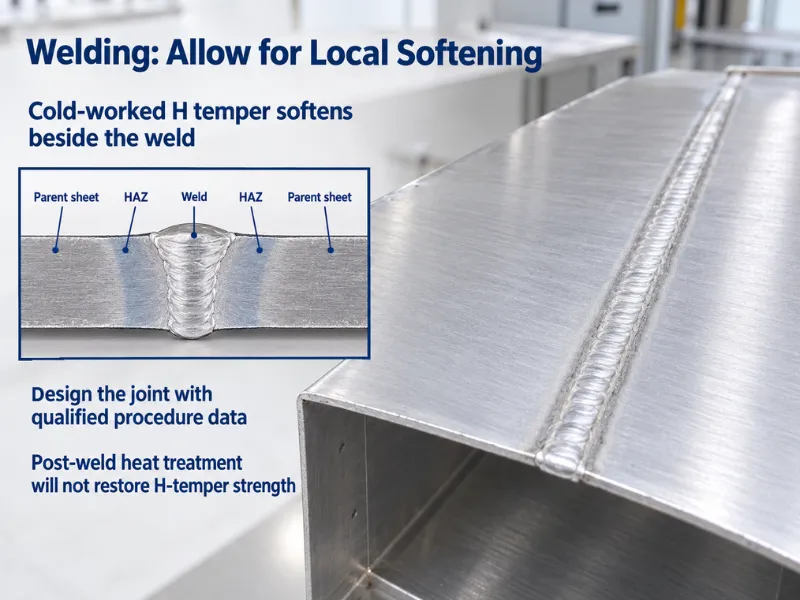
La zona afectada por el calor es el problema de diseño. La soldadura por fusión recuece el metal trabajado en frío junto a la soldadura, por lo que las propiedades locales caen hacia la banda del temple O — 97–145 MPa de tracción con un mínimo de límite elástico de 35 MPa, frente a 152–200 MPa y 124 MPa en la chapa H14 base. Dimensione la unión con los valores recocidos, no con el temple base.
No hay ruta de recuperación. El 3105 no es tratable térmicamente, por lo que el tratamiento térmico post-soldadura no puede restaurar el trabajo en frío perdido; solo el relaminado lo haría, y eso no es una opción en una pieza terminada.
3105 vs 3003, 5052, 1100 y 3005
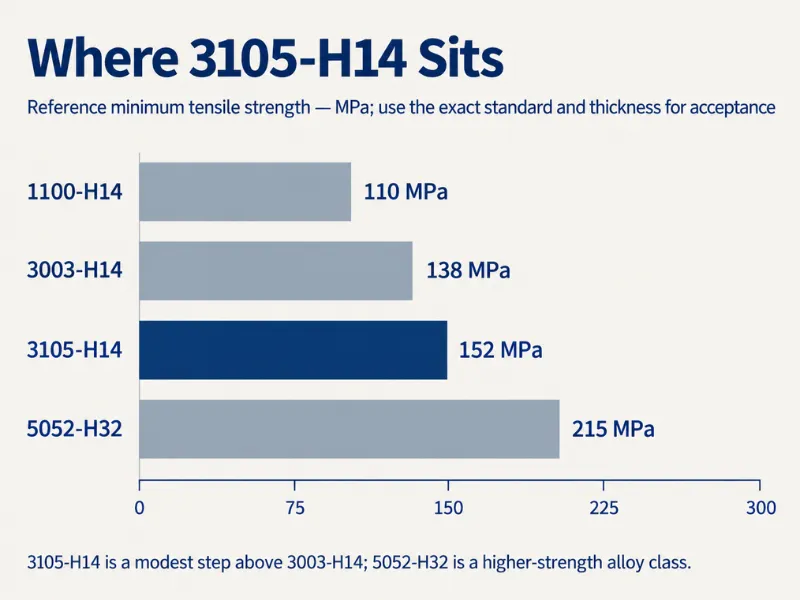
| Aleación | Eje de aleación | Temple de referencia | Tracción mín. (MPa) | Límite elástico mín. (MPa) | Dónde destaca |
|---|---|---|---|---|---|
| 1100 | Pureza comercial | H14 | 110 | 97 | Conformabilidad, conductividad, costo |
| 3003 | Mn 1,0–1,5, sin Mg | H14 | 138 | 117 | Conformado profundo, disponibilidad, precio |
| 3105 | Mn 0,30–0,80, Mg 0,20–0,80 | H14 | 152 | 124 | Chapa arquitectónica recubierta |
| 3005 | Mn 1,0–1,5, Mg 0,20–0,60 | H14 | — | — | Material para revestimiento con base de mayor Mn |
| 5052 | Mg 2,2–2,8 | H32 | 215 | 160 | Servicio marino, cargas mayores |
Frente a 3003, la ganancia en los mínimos de H14 es de 14 MPa en tracción y 7 MPa en límite elástico — aproximadamente 10% y 6%. Es una ganancia real en calibres delgados, donde la rigidez y la resistencia a las abolladuras se compran con una fracción de milímetro, y no es suficiente para rescatar un diseño que está corto de resistencia por un margen amplio.
Frente a 5052-H32, la diferencia va en sentido contrario: 215 MPa en tracción y 160 MPa en límite elástico, aproximadamente 41% y 29% por encima de los mínimos de 3105-H14. Es una clase de aleación diferente rather than un temple más duro de la misma.
Frente a 1100, el 3105-H14 es aproximadamente 38% más resistente en el mínimo, por lo que el 3105 es el sustrato de elección para revestimientos y paneles de respaldo para señalización.
El 3005 es el grado vecino que confunde a los compradores. Conserva el alto manganeso del 3003 y añade un poco de magnesio, lo que lo convierte en una aleación diferente rather than una variante del 3105. Si una especificación nombra el 3005, verifique la línea de resistencia que exige el plano en lugar de asumir que el 3105 lo cubre en el mismo calibre.
Ir / No Ir: ¿Es el 3105 adecuado para la pieza?
Estas son las condiciones a verificar antes de que el grado pase al pedido.
Utilice 3105 cuando:
- La ruta de producción sea conformado por rodillos alimentado por bobina o estampado de componentes de techado, revestimiento, canaletas o conductos
- El 3003 haya fallado una verificación de resistencia, resistencia a abolladuras o carga de viento, y el 5052 sea más aleación de la que el trabajo necesita
- El servicio sea atmosférico, sin inmersión, zona de salpicaduras ni exposición química
- El acabado sea pintura o recubrimiento en bobina, y el sustrato solo tenga que aceptar el pretratamiento de manera uniforme
- Se trate de un ensamblaje soldado y la junta pueda dimensionarse con valores de recocido
No utilice 3105 cuando:
- El servicio incluya inmersión permanente, exposición intensa a cloruros o químicos — pase a 5052 o 5083
- Se especifique un acabado anodizado visible — el 5005 o el 6063 proporcionan el recubrimiento uniforme que el 3105 no puede
- Se requieran más de aproximadamente 200 MPa en tracción en la condición de entrega — 5052-H32 o 6061-T6
- El diseño dependa de que la resistencia del metal base sobreviva a una soldadura — ninguna aleación 3xxx trabajada en frío lo logrará
- Se planifique cualquier paso de tratamiento térmico para aumentar la resistencia — el 3105 no responde a él
Dónde se utiliza el 3105
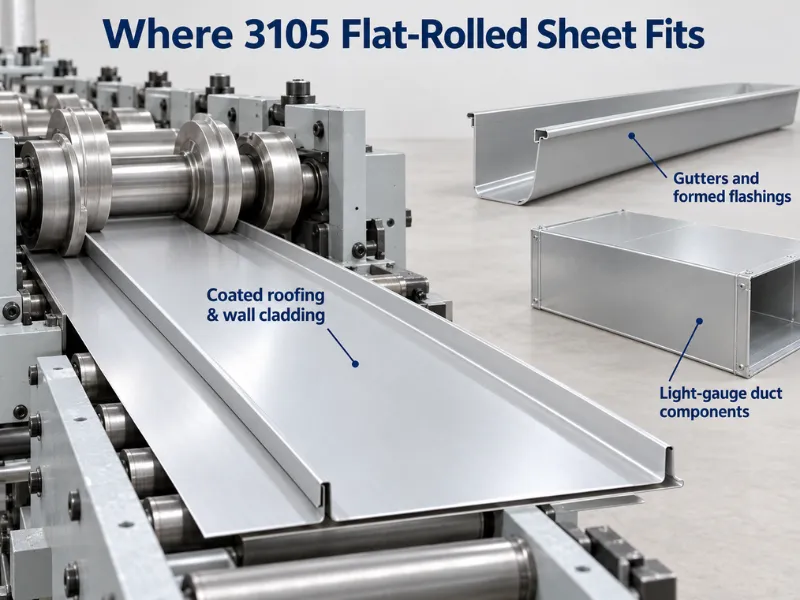
- Techado y revestimiento de paredes — junta alzada, paneles corrugados y acanalados, recubiertos o con acabado de laminación
- Artículos para lluvia — canaletas, bajantes, faldones y tapajuntas conformados
- Revestimiento residencial y pieles de edificios transportables
- Conductos HVAC, plenos y accesorios en calibre delgado
- Piezas en blanco para señalización y paneles de respaldo
- Carcasas de electrodomésticos e iluminación donde el acabado pintado es el uso final
Conclusión
El 3105 es una aleación estrecha y de propósito específico: aproximadamente un 10% más resistente que el 3003, alrededor de un 30% por debajo del 5052-H32 en mínimo de tracción, y útil precisamente porque se sitúa en esa brecha sin renunciar al comportamiento de conformado de la serie 3xxx. Sus límites son igualmente claros: sin tratamiento térmico, sin servicio marino y sin acabado anodizado uniforme.
Suministramos lámina y bobina de 3105 en O hasta H28, placa en O, H12–H18 y H112, dimensionadas según su plano, y cualquier temple que el mercado produzca podemos laminarlo bajo pedido, con un MTC en cada pedido.
Envíe el calibre, el temple y el ancho de bobina, y confirmaremos el temple contra el stock antes de que se comprometa.
Preguntas frecuentes
¿Puede el 3105 reemplazar al 3003 sin cambiar el plano?
Generalmente sí, con tres verificaciones primero:
- Temple — el 3105 es aproximadamente un 10% más resistente en el mismo temple, así que vuelva a verificar cualquier radio de conformado ajustado.
- Soldadura — recalifique el procedimiento en lugar de extender el del 3003.
- Calibre — si el 3003 se dimensionó sobre un mínimo de resistencia, el 3105 puede permitir un calibre más ligero, lo que cambia el plano.
¿Qué temple debo pedir para techado conformado en rollo?
Pida H24 para la mayoría de techado y revestimiento conformados en rollo, o H26 donde la carga de viento y la longitud del panel exijan más resistencia. El H14 también se conforma en rollo, pero su mayor límite elástico deja menos ductilidad a través de un perfil ajustado. Cualquier cosa más dura que H26 es un temple para panel plano, no para conformado.
¿Puede el 3105 anodizarse hasta un acabado arquitectónico limpio?
No. El 3105 se anodiza a un gris más oscuro y menos uniforme que una aleación 6xxx debido a su contenido de manganeso, por lo que es una mala elección para una cara anodizada visible. Especifique 5005 o 6063 para molduras anodizadas, o conserve el 3105 y píntelo en su lugar.
¿Cuál es el pedido mínimo para bobina de 3105?
Realizamos producción personalizada con MOQ bajo en 3105 en calibres, anchos y temple no estándar, con plazos de entrega típicos de 10–60 días. Los tamaños de stock avanzan más rápido. Envíe el temple, el calibre, el ancho y el peso de bobina y confirmaremos tanto la cantidad como el plazo de entrega para esa especificación.






