


Le 3105 est la nuance vers laquelle se tourne l'acheteur lorsque le 3003 n'est pas tout à fait assez résistant et que le 5052 coûte plus cher que ce que le projet peut supporter. Il s'agit d'un alliage de la série 3xxx avec ajout de magnésium, et il doit sa place presque entièrement aux bobines peintes et revêtues : toitures, bardages muraux, gouttières, gaines.
Le choix est étroit, ce qui explique pourquoi il est souvent mal spécifié. Ce guide couvre ce que la chimie fait réellement, comment fonctionne l'échelle des tempes et où chaque étape s'arrête, comment l'alliage se comporte sous une presse plieuse et un arc, et vers quel alliage se tourner lorsque le 3105 atteint ses limites.
Ce qu'est l'aluminium 3105
Le 3105 est un alliage aluminium-manganèse-magnésium non trempable, enregistré comme AA 3105 / UNS A93105 et comme EN AW-3105 (AlMn0,5Mg0,5). Les tôles et plaques sont couvertes par l'ASTM B209 ; les tubes étirés par l'ASTM B210 ; les barres, tiges et fils par l'ASTM B211 ; les formes extrudées par l'ASTM B221.
Son rôle commercial est spécifique : il constitue le substrat des tôles architecturales prélaquées. L'ajout de magnésium élève la résistance au-dessus du 3003 tout en conservant le comportement au formage et la résistance à la corrosion atmosphérique qui font de la famille 3xxx le choix par défaut pour les produits de construction.
La résistance provient de l'écrouissage, non d'un traitement thermique. Il n'existe pas de voie de mise en solution et vieillissement pour cet alliage, et aucune tempe T n'existe. Si un plan indique 3105-T6, le plan est erroné.
Composition chimique du 3105
Les limites ci-dessous sont les valeurs enregistrées selon l'ASTM B209 et l'EN 573-3.
| Élément | Poids % |
|---|---|
| Silicium (Si) | 0,60 max |
| Fer (Fe) | 0,70 max |
| Cuivre (Cu) | 0,30 max |
| Manganèse (Mn) | 0.30 – 0.80 |
| Magnésium (Mg) | 0.20 – 0.80 |
| Chrome (Cr) | 0,20 max |
| Zinc (Zn) | 0,40 max |
| Titane (Ti) | 0,10 max |
| Autres, chacun / total | 0.05 / 0.15 |
| Aluminium (Al) | Reste |
Trois lignes portent toute la nuance. Le magnésium à 0,20–0,80 % est l'ajout que le 3003 ne possède pas, et c'est la raison pour laquelle le 3105 se situe au-dessus du 3003 en résistance.
Le manganèse est la ligne que les acheteurs interprètent mal. Le 3105 contient 0,30–0,80 % de Mn, bien en dessous des 1,0–1,5 % du 3003 — le 3105 n'est donc pas un 3003 auquel on a ajouté du magnésium. C'est une base à plus faible teneur en manganèse avec ajout de magnésium, et l'effet net est un gain de résistance modeste plutôt qu'important.
Le chrome est plafonné à 0,20 %, non ajouté comme élément durcissant ; il affine la structure de grain à la coulée. Le cuivre est un plafond résiduel qui protège la performance en corrosion, et il reste un élément trace ici.
Propriétés mécaniques selon le traitement thermique
Le système de tempes H indique ce qui a été fait au métal. H1x est écroui uniquement ; H2x est écroui puis partiellement recuit ; H3x est écroui et stabilisé. La tôle 3105 est disponible en O, H12, H14, H16, H18, H22, H24, H26 et H28, avec H112 pour les plaques travaillées à chaud.
| Tempérer | État | Base | Résistance à la traction Rm (MPa) | Limite d'élasticité Rp0,2 min (MPa) | Allongement A50 min | Choisi pour |
|---|---|---|---|---|---|---|
| O | Recuit | Minimum ASTM B209 | 97 – 145 | 35 | 16 – 20% | Emboutissage profond, repoussage, solins |
| H12 | Quart dur | Minimum ASTM B209 | 131 – 179 | 103 | 1 – 3% | Formage léger, tôle générale |
| H14 | Demi-dur | Minimum ASTM B209 | 152 – 200 | 124 | 1 – 2% | Panneaux, profilés formés à la molette |
| H18 | Dur | Valeur typique de laminage | 195 et plus | ≈180 | 11 % ou moins | Panneaux plats, longueurs coupées, rigidité |
La colonne « Base » est celle à lire : les trois premières lignes sont des minimums ASTM B209, tandis que la ligne H18 est une valeur typique de laminage et ne doit pas figurer dans une spécification d'achat comme minimum garanti. L'ASTM B209 tabule ces minimums par épaisseur, de sorte qu'une tôle de 0,5 mm et une de 3,0 mm de même tempe ne portent pas la même ligne.
Deux conséquences importent à la réception. Premièrement, les bandes de traction se chevauchent entre tempes voisines : O à 97–145 MPa et H12 à 131–179 MPa partagent une fenêtre de 14 MPa, et H12 et H14 se chevauchent également, de sorte que la tempe est confirmée sur la limite d'élasticité plutôt que sur la traction. Deuxièmement, H18 porte le minimum de limite d'élasticité le plus élevé des tempes de tôle standard, avec H28 au même niveau de traction et plus de ductilité ; une offre proposant H19 se situe hors de l'échelle enregistrée, il faut donc demander de quelle norme provient la valeur.
H24 et H26 sont les versions partiellement recuites. À bande de traction égale, H24 porte une limite d'élasticité minimale inférieure à H14, ce qui est exactement ce que recherche un formeur à la molette : assez de rigidité pour manipuler la bobine et assez de ductilité pour survivre à un profil serré sans fissuration. H26 remonte la résistance pour les longs bacs de toiture et les charges de vent élevées.
Formage du 3105 : où le rayon de pliage atteint sa limite
La tempe O accepte les rayons les plus serrés et les emboutis les plus profonds, et c'est l'état pour les solins repoussés ou formés à la main. H12 et H22 se forment légèrement sans grande correction de retour élastique.
H14 et H24 sont les tempes de production courantes. La pratique typique de laminage pour une tôle de 0,5–1,5 mm est un rayon intérieur d'environ 2,5t pour H14 et H24, et proche de zéro en O. C'est un point de départ, pas une garantie — l'état de l'outillage, la qualité des bords et la direction du pliage déplacent tous la limite.
H16 et H18 sont des tempes à formage minimal. Les joints longitudinaux, les ourlets et les nervures serrées fissureront en H18, et la bavure de refendage devient un amorceur de fissure sur toute tempe dure, il faut donc spécifier l'état des bords lorsque la pièce est formée après refendage.
Deux règles évitent la plupart des échecs de formage. Plier perpendiculairement à la direction de laminage lorsque la géométrie le permet, car la ductilité est plus élevée dans le sens travers que dans le sens long. Et si la pièce nécessite à la fois la pleine résistance et un pliage serré, la réponse est une tempe plus douce plus de l'épaisseur, pas une tempe plus dure — il n'y a pas de traitement thermique pour relaxer le pliage après coup.
Résistance à la corrosion et finition
Le 3105 résiste suffisamment bien à la corrosion atmosphérique générale pour un service extérieur non peint, et il le fait sans placage ni revêtement. La faible teneur en cuivre est ce qui le maintient ainsi : le cuivre est l'élément qui transforme un alliage 3xxx en problème de corrosion, et ici il est maintenu à un niveau résiduel.
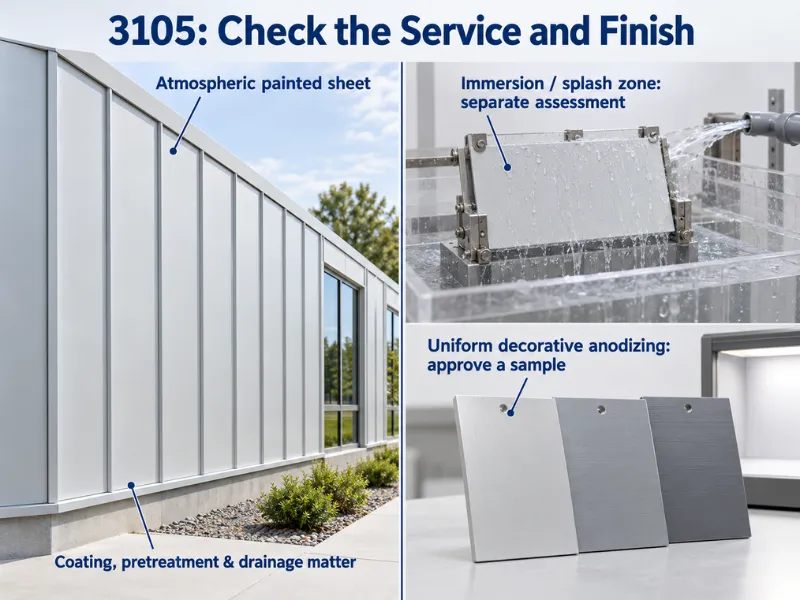
Il n'est pas qualifié pour l'immersion, la zone d'éclaboussure ou le service en permanence humide, et un revêtement ne change pas ce que l'alliage peut faire dans ces conditions.
La plupart du 3105 ne voit jamais de service nu. Il est vendu en bobine pour la peinture, et le système de revêtement — PE, SMP ou PVDF — ainsi que la ligne de prétraitement contribuent davantage à la durée de vie que le choix de l'alliage. Ce que l'alliage apporte est une surface qui reçoit uniformément le revêtement de conversion et une tempe qui survit au formage que subira la bobine revêtue.
L'anodisation est le point où les acheteurs se font piéger. Le 3105 s'anodise, mais le manganèse produit un revêtement plus sombre et plus gris, moins uniforme que sur un alliage 6xxx. Sur une face visible, cette différence se manifeste par une variation de couleur d'un lot à l'autre, ce qui fait de l'anodisation sur 3105 une étape protectrice plutôt que décorative.
Soudage du 3105
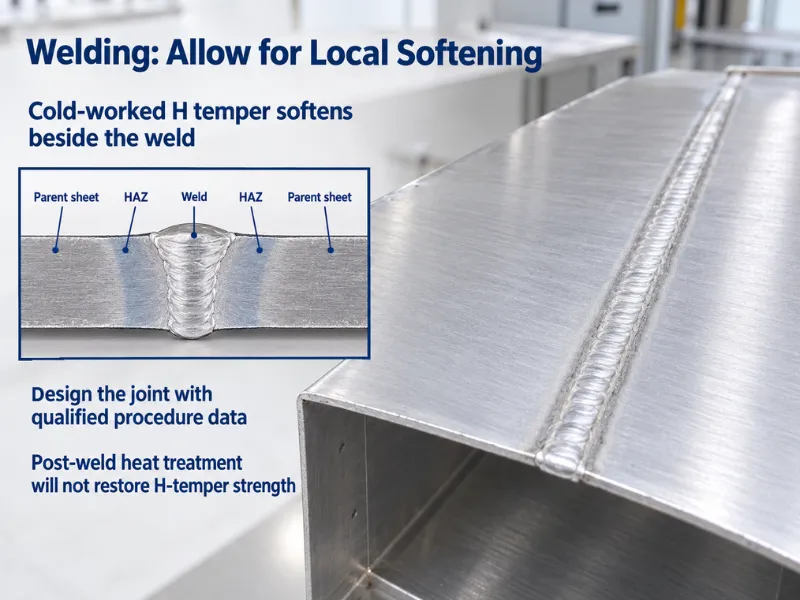
Le 3105 se soude avec les procédés aluminium standard : le GTAW (TIG), le GMAW (MIG) et le soudage par résistance fonctionnent tous, et les travaux sur gaines et gouttières en faible épaisseur se font généralement au TIG ou par soudure à la molette par résistance plutôt qu'au MIG.
La sélection du métal d'apport suit l'AWS A5.10. L'ER4043 est le choix courant pour la tôle 3xxx ; l'ER5356 est utilisé lorsqu'on souhaite plus de résistance de soudure ou une couleur plus proche après anodisation. Quel que soit le métal utilisé, qualifier le mode opératoire sur l'alliage et la tempe réellement soudés.
La zone affectée thermiquement est le problème de conception. Le soudage par fusion recuit le métal écroui adjacent à la soudure, de sorte que les propriétés locales retombent vers la bande de tempe O — 97–145 MPa de traction avec un minimum de limite d'élasticité de 35 MPa, contre 152–200 MPa et 124 MPa dans la tôle H14 parente. Dimensionner le joint sur les valeurs recuites, non sur la tempe parente.
Il n'existe pas de voie de récupération. Le 3105 est non trempable, donc un traitement thermique après soudage ne peut pas restaurer l'écrouissage perdu ; seul un nouveau laminage le pourrait, et ce n'est pas une option sur une pièce finie.
3105 vs 3003, 5052, 1100 et 3005
| Alliage | Axe de composition (éléments d'alliage) | Trempe de référence | Résistance à la traction min. (MPa) | Limite d'élasticité min. (MPa) | Points forts |
|---|---|---|---|---|---|
| 1100 | Pureté commerciale | H14 | 110 | 97 | Formabilité, conductivité, coût |
| 3003 | Mn 1,0–1,5, sans Mg | H14 | 138 | 117 | Emboutissage profond, disponibilité, prix |
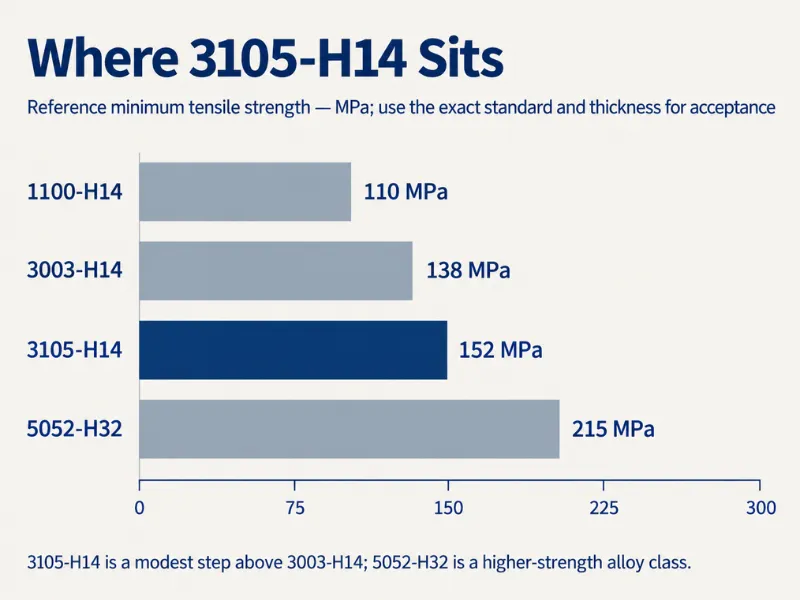
| 3105 | Mn 0,30–0,80, Mg 0,20–0,80 | H14 | 152 | 124 | Tôle architecturale revêtue |
| 3005 | Mn 1,0–1,5, Mg 0,20–0,60 | H14 | — | — | Bardage à base de Mn plus élevée |
| 5052 | Mg 2,2–2,8 | H32 | 215 | 160 | Service maritime, charges plus élevées |
Comparaison défavorable 3003, le gain aux minimums H14 est de 14 MPa en traction et de 7 MPa en limite d'élasticité — soit environ 10 % et 6 %. C'est un gain réel en faible épaisseur, où la rigidité et la résistance aux chocs se paient au dixième de millimètre, et il ne suffit pas à sauver une conception largement sous-dimensionnée en résistance.
Comparaison défavorable 5052-H32, l'écart s'inverse : 215 MPa en traction et 160 MPa en limite d'élasticité, soit environ 41 % et 29 % au-dessus des minimums du 3105-H14. Il s'agit d'une classe d'alliage différente, et non d'une trempe plus dure du même alliage.
Face au 1100, le 3105-H14 est environ 38 % plus résistant au minimum, ce qui explique pourquoi le 3105 est le substrat de choix pour les bardages et les supports de signalétique.
Le 3005 est la nuance voisine qui piège les acheteurs. Elle conserve la teneur élevée en manganèse du 3003 et ajoute un peu de magnésium, ce qui en fait un alliage différent et non une variante du 3105. Si un cahier des charges mentionne le 3005, vérifiez la ligne de résistance exigée par le plan au lieu de supposer que le 3105 le couvre à épaisseur égale.
Go / No-Go : le 3105 est-il adapté à la pièce ?
Voici les conditions à vérifier avant de passer la nuance en commande.
Utiliser le 3105 lorsque :
- La voie de production est le profilage à partir de bobine ou l'emboutissage de composants de toiture, bardage, gouttières ou gaines
- Le 3003 a échoué à un contrôle de résistance, de résistance aux chocs ou de charge de vent, et le 5052 est un alliage plus noble que nécessaire
- Le service est atmosphérique, sans immersion, zone d'éclaboussures ni exposition chimique
- La finition est peinture ou coil coating, et le substrat doit seulement recevoir un prétraitement de manière uniforme
- Un assemblage soudé est impliqué et le joint peut être dimensionné sur les valeurs à l'état recuit
Ne pas utiliser le 3105 lorsque :
- Le service comprend une immersion permanente, une forte exposition aux chlorures ou aux produits chimiques — passer au 5052 ou au 5083
- Une finition anodisée visible est spécifiée — le 5005 ou le 6063 offre le revêtement uniforme que le 3105 ne peut pas donner
- Plus d'environ 200 MPa en traction est requis à l'état livré — 5052-H32 ou 6061-T6
- La conception repose sur la résistance du métal de base survivant à une soudure — aucun 3xxx écroui à froid ne le permettra
- Une étape de traitement thermique est prévue pour augmenter la résistance — le 3105 n'y répond pas
Où le 3105 est utilisé
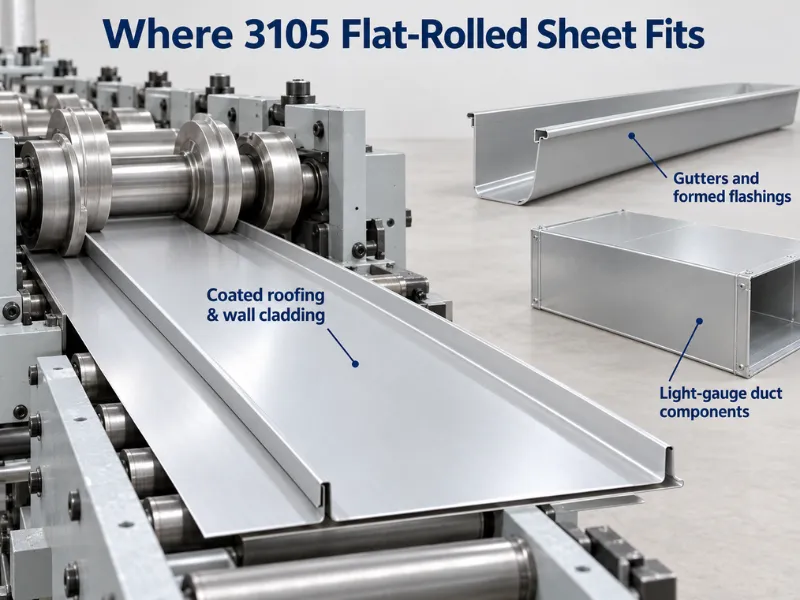
- Toiture et bardage mural — joints debout, panneaux ondulés et nervurés, revêtus ou brut de laminage
- Éléments de gestion des eaux pluviales — gouttières, descentes, bandeaux et solins formés
- Bardage résidentiel et peaux de bâtiments transportables
- Gaines, plénums et raccords CVC en faible épaisseur
- Flans et panneaux de support pour signalétique
- Boîtiers d'appareils électroménagers et de luminaires lorsque la finition peinte est l'usage final
Conclusion
Le 3105 est une nuance étroite et spécialement conçue : environ 10% plus résistante que le 3003, à peu près 30% en dessous du 5052-H32 en résistance minimale à la traction, et utile précisément parce qu'elle se situe dans cet écart sans renoncer au comportement de formage de la série 3xxx. Ses limites sont tout aussi claires — pas de traitement thermique, pas de service marin et pas de finition anodisée uniforme.
Nous fournissons la tôle et la bobine 3105 en O à H28, la plaque en O, H12–H18 et H112, dimensionnées selon votre plan, et tout temper produit par le marché peut être laminé sur commande, avec un MTC sur chaque commande.
Envoyez la jauge, le temper et la largeur de bobine, et nous confirmerons le temper par rapport au stock avant que vous ne vous engagiez.
Questions fréquemment posées
Le 3105 peut-il remplacer le 3003 sans modifier le plan ?
Généralement oui, avec trois vérifications au préalable :
- Tempérer — le 3105 est environ 10% plus résistant à temper égal, donc revérifiez tout rayon de formage serré.
- Soudage — requalifiez la procédure plutôt que de prolonger celle du 3003.
- Jauge — si le 3003 était dimensionné sur une résistance minimale, le 3105 peut permettre une jauge plus légère, ce qui modifie le plan.
Quel temper dois-je commander pour une toiture formée au laminoir ?
Commandez H24 pour la plupart des toitures et bardages formés au laminoir, ou H26 là où la charge de vent et la longueur de panneau exigent plus de résistance. Le H14 se forme aussi au laminoir, mais sa limite d'élasticité plus élevée laisse moins de ductilité dans un profil serré. Tout ce qui est plus dur que le H26 est un temper pour panneau plat, non pour formage.
Le 3105 peut-il être anodisé pour une finition architecturale propre ?
Non. Le 3105 s'anodise en un gris plus foncé et moins uniforme qu'un alliage 6xxx en raison de sa teneur en manganèse, ce qui en fait un mauvais choix pour une face anodisée visible. Spécifiez le 5005 ou le 6063 pour les profilés anodisés, ou conservez le 3105 et peignez-le plutôt.
Quelle est la commande minimale pour la bobine 3105 ?
Nous réalisons une production personnalisée à faible MOQ sur le 3105 dans des jauges, largeurs et tempers non stockés, avec des délais typiques de 10 à 60 jours. Les dimensions en stock sont plus rapides. Envoyez le temper, la jauge, la largeur et le poids de bobine et nous confirmerons à la fois la quantité et le délai pour cette spécification.






