


3105 — это марка, к которой покупатель обращается, когда 3003 уже недостаточно прочен, а 5052 стоит дороже, чем позволяет бюджет проекта. Это сплав серии 3xxx с добавлением магния, и своё место он занимает почти исключительно в окрашенном и покрытом рулоне: кровля, стеновые панели, водостоки, воздуховоды.
Выбор узкий, и именно поэтому его часто указывают неправильно. Это руководство охватывает то, что реально даёт химический состав, как работает лестница нагартовки и где заканчивается каждая ступень, как сплав ведёт себя под листогибом и сварочной дугой, и к какому сплаву переходить, когда возможности 3105 исчерпаны.
Что представляет собой алюминий 3105
3105 — это термически неупрочняемый алюминиево-марганцево-магниевый сплав, зарегистрированный как AA 3105 / UNS A93105 и как EN AW-3105 (AlMn0.5Mg0.5). Лист и плита покрываются ASTM B209; тянутая труба — ASTM B210; пруток, стержень и проволока — ASTM B211; прессованные профили — ASTM B221.
Его коммерческая роль конкретна: это подложка для архитектурного листа с цветным покрытием. Добавка магния поднимает прочность выше 3003, сохраняя при этом формуемость и атмосферостойкость, которые делают семейство 3xxx стандартным выбором для строительных изделий.
Прочность достигается холодной деформацией, а не термической обработкой. Для этого сплава не существует маршрута «закалка + старение», и T-состояний не существует. Если на чертеже указано 3105-T6, чертёж неверен.
Химический состав 3105
Приведённые ниже пределы являются зарегистрированными значениями по ASTM B209 и EN 573-3.
| Элемент | Вес % |
|---|---|
| Кремний (Si) | 0,60 макс. |
| Железо (Fe) | 0,70 макс. |
| Медь (Cu) | 0,30 макс. |
| Марганец (Mn) | 0.30 – 0.80 |
| Магний (Mg) | 0.20 – 0.80 |
| Хром (Cr) | 0,20 макс. |
| Цинк (Zn) | 0,40 макс. |
| Титан (Ti) | 0.10 макс. |
| Прочие, каждый / суммарно | 0.05 / 0.15 |
| Алюминий (Al) | Остаток |
Три строки определяют всю марку. Магний в пределах 0,20–0,80% — это добавка, которой нет в 3003, и именно она является причиной того, что 3105 превосходит 3003 по прочности.
Марганец — это строка, которую покупатели понимают неправильно. 3105 содержит 0,30–0,80% Mn, что значительно ниже 1,0–1,5% в 3003, — поэтому 3105 не является 3003 с добавленным магнием. Это база с пониженным содержанием марганца с добавкой магния, и чистый эффект — умеренный прирост прочности, а не большой.
Хром ограничен 0,20% и не добавляется как упрочняющий элемент; он измельчает литую зеренную структуру. Медь — это остаточный потолок, который защищает коррозионные характеристики, и здесь она остаётся следовым элементом.
Механические свойства в зависимости от состояния обработки
Система состояний H говорит о том, что было сделано с металлом. H1x — только нагартовка; H2x — нагартовка с последующим частичным отжигом; H3x — нагартовка со стабилизацией. Лист 3105 поставляется в состояниях O, H12, H14, H16, H18, H22, H24, H26 и H28, с H112 для горячекатаной плиты.
| Темпер | Состояние | Основание | Предел прочности Rm (МПа) | Предел текучести Rp0,2 мин (МПа) | Удлинение A50 мин. | Выбирается для |
|---|---|---|---|---|---|---|
| O | Отожженный | Минимум по ASTM B209 | 97 – 145 | 35 | 16 – 20% | Глубокая вытяжка, ротационная вытяжка, отливы |
| H12 | Четверть нагартованный | Минимум по ASTM B209 | 131 – 179 | 103 | 1 – 3% | Лёгкая формовка, общий лист |
| H14 | Полутвердый | Минимум по ASTM B209 | 152 – 200 | 124 | 1 – 2% | Панели, роликопрофилированные профили |
| H18 | Нагартованный | Типичное заводское значение | 195 и выше | ≈180 | 11% или менее | Плоские панели, мерные длины, жёсткость |
Столбец «Основание» — это то, что нужно читать: первые три строки являются минимумами по ASTM B209, тогда как строка H18 — типичное заводское значение, и его не следует вносить в закупочную спецификацию как гарантированный минимум. ASTM B209 табулирует эти минимумы по толщине, поэтому лист 0,5 мм и 3,0 мм одной и той же нагартовки не имеют одинаковых значений.
Два следствия важны при приёмке. Во-первых, диапазоны прочности при растяжении перекрываются между соседними состояниями: O при 97–145 МПа и H12 при 131–179 МПа имеют общее окно 14 МПа, а H12 и H14 также перекрываются, поэтому состояние подтверждается по пределу текучести, а не по временному сопротивлению. Во-вторых, H18 имеет наивысший минимальный предел текучести среди стандартных листовых состояний, при этом H28 имеет тот же уровень прочности при растяжении и большую пластичность; предложение с H19 выходит за пределы зарегистрированной лестницы, поэтому уточните, из какого стандарта взята эта цифра.
H24 и H26 — это частично отожжённые версии. При одинаковом диапазоне прочности при растяжении H24 имеет более низкий минимальный предел текучести, чем H14, что как раз и нужно роликовому формовщику: достаточная жёсткость для обработки рулона и достаточная пластичность, чтобы выдержать плотный профиль без трещин. H26 возвращает прочность для длинных кровельных панелей и высоких ветровых нагрузок.
Формовка 3105: где заканчивается радиус гиба
Состояние O выдерживает самые малые радиусы и самую глубокую вытяжку, и это состояние для ротационно формованных или ручных отливов. H12 и H22 формуются легко без значительной коррекции пружинения.
H14 и H24 — это основные производственные состояния. Типичная заводская практика для листа 0,5–1,5 мм — внутренний радиус около 2,5t для H14 и H24 и почти нулевой радиус в O. Это отправная точка, а не гарантия — состояние инструмента, качество кромки и направление гиба смещают предел.
H16 и H18 — это состояния с минимальной формуемостью. Продольные швы, фальцы и плотные гребни будут трескаться в H18, а заусенец от резки становится концентратором трещин на любой твёрдой нагартовке, поэтому указывайте состояние кромки, когда деталь формуется после резки.
Два правила позволяют избежать большинства отказов при формовке. Гните поперёк направления прокатки, где это позволяет геометрия, потому что пластичность поперёк волокна выше, чем вдоль него. И если детали нужны одновременно полная прочность и плотный гиб, ответ — более мягкое состояние плюс толщина, а не более твёрдое состояние — термической обработки для снятия напряжений после гиба не существует.
Коррозионная стойкость и отделка
3105 достаточно хорошо сопротивляется общей атмосферной коррозии для неокрашенной наружной эксплуатации, и делает это без плакирования или покрытия. Низкое содержание меди — вот что это обеспечивает: медь — это элемент, который превращает сплав 3xxx в коррозионную проблему, и здесь она удерживается на остаточном уровне.
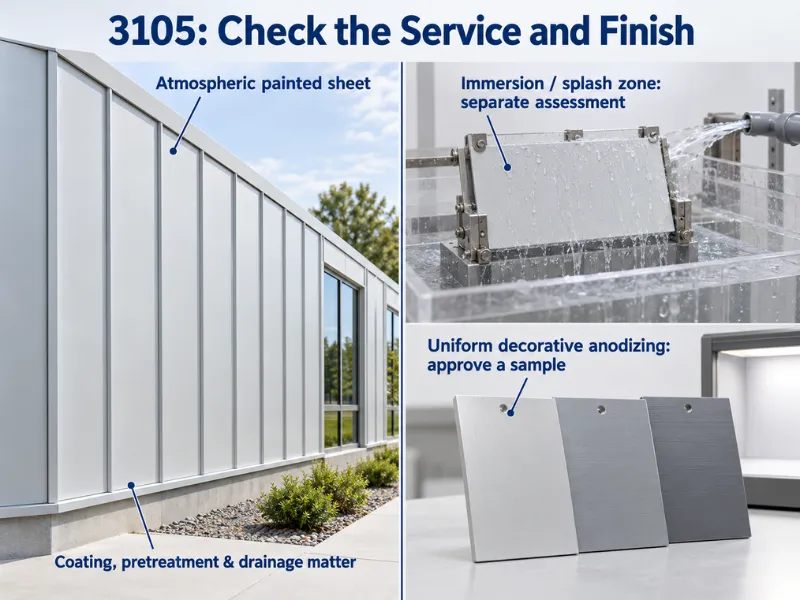
Он не рассчитан на погружение, зону разбрызгивания или постоянную влажную эксплуатацию, и покрытие не меняет того, что сплав может делать в этих условиях.
Большая часть 3105 никогда не эксплуатируется без покрытия. Он продаётся как рулон для окрашивания, и система покрытия — PE, SMP или PVDF — плюс линия предварительной обработки делают для срока службы больше, чем выбор сплава. Сплав вносит свой вклад в виде поверхности, которая равномерно принимает конверсионное покрытие, и нагартовки, которая выдерживает формовку, через которую пройдёт окрашенный рулон.
Анодирование — это то, на чём покупатели попадаются. 3105 анодируется, но марганец даёт более тёмное, более серое покрытие, которое менее равномерно, чем на сплаве 6xxx. На видимой поверхности эта разница проявляется как цветовая вариация по партии, что делает анодирование на 3105 защитным этапом, а не декоративным.
Сварка 3105
3105 сваривается стандартными алюминиевыми процессами: GTAW (TIG), GMAW (MIG) и контактная сварка все работают, а тонколистовые воздуховоды и водостоки обычно сваривают TIG или роликовой сваркой, а не MIG.
Выбор присадочного материала следует AWS A5.10. ER4043 — распространённый выбор для листа 3xxx; ER5356 используется там, где нужна большая прочность шва или более близкий цвет после анодирования. В любом случае квалифицируйте процедуру на сплаве и нагартовке, которые фактически свариваются.
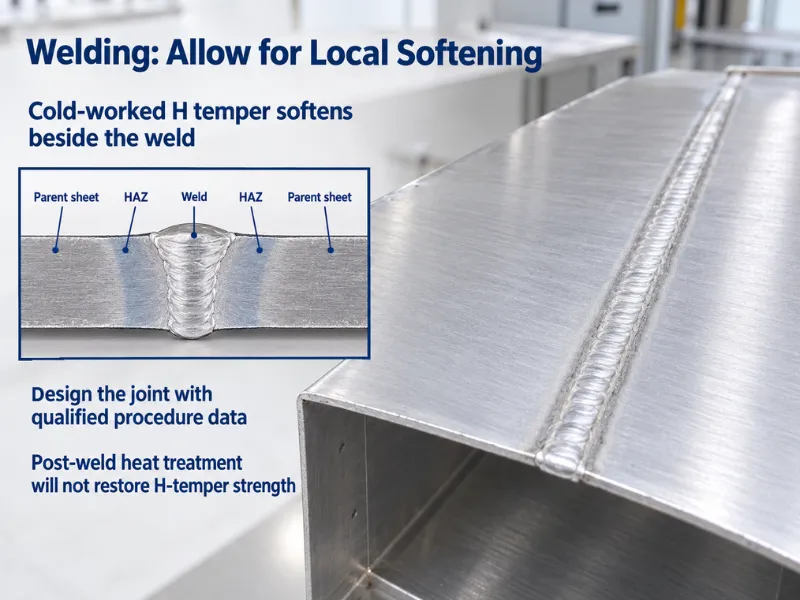
Зона термического влияния — это вопрос проектирования. Сварка плавлением отжигает нагартованный металл рядом со швом, поэтому локальные свойства падают обратно к диапазону состояния O — 97–145 МПа при растяжении с минимальным пределом текучести 35 МПа, против 152–200 МПа и 124 МПа в основном листе H14. Рассчитывайте соединение по отожжённым значениям, а не по нагартовке основного металла.
Пути восстановления нет. 3105 является термически неупрочняемым, поэтому послесварочная термическая обработка не может восстановить потерянную холодную деформацию; только повторная прокатка могла бы, а это не вариант для готовой детали.
3105 против 3003, 5052, 1100 и 3005
| Сплав | Ось легирования | Эталонная нагартовка | Временное сопротивление мин (МПа) | Предел текучести мин (МПа) | Где выигрывает |
|---|---|---|---|---|---|
| 1100 | Технически чистый | H14 | 110 | 97 | Формуемость, электропроводность, стоимость |
| 3003 | Mn 1,0–1,5, без Mg | H14 | 138 | 117 | Глубокая вытяжка, наличие, цена |
| 3105 | Mn 0,30–0,80, Mg 0,20–0,80 | H14 | 152 | 124 | Архитектурный лист с покрытием |
| 3005 | Mn 1,0–1,5, Mg 0,20–0,60 | H14 | — | — | Заготовка для сайдинга с повышенным содержанием Mn |
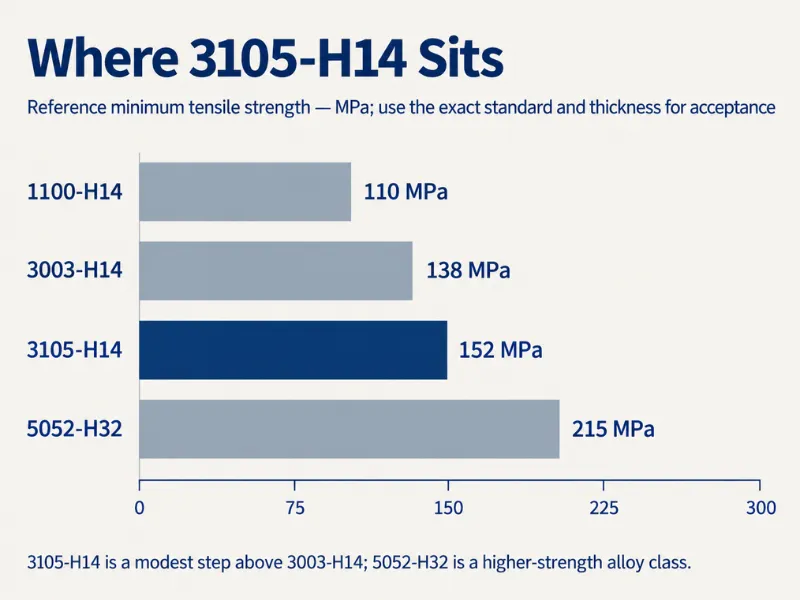
| 5052 | Mg 2,2–2,8 | H32 | 215 | 160 | Морская эксплуатация, повышенные нагрузки |
Против 3003, прирост на минимальных значениях H14 составляет 14 МПа по пределу прочности и 7 МПа по пределу текучести — около 10% и 6%. Это реальный прирост для тонкого проката, где жёсткость и стойкость к вмятинам достигаются долями миллиметра, и его недостаточно, чтобы спасти конструкцию, значительно уступающую по прочности.
Против 5052-H32, разрыв идёт в другую сторону: 215 МПа по пределу прочности и 160 МПа по пределу текучести, примерно на 41% и 29% выше минимальных значений 3105-H14. Это другой класс сплава, а не более твёрдое состояние того же сплава.
По сравнению с 1100, 3105-H14 примерно на 38% прочнее по минимальным значениям, поэтому 3105 является предпочтительной основой для сайдинга и подложек для вывесок.
3005 — соседний сплав, который часто вводит покупателей в заблуждение. Он сохраняет высокое содержание марганца от 3003 и добавляет немного магния, что делает его другим сплавом, а не вариантом 3105. Если в спецификации указан 3005, проверяйте требование по прочности, указанное на чертеже, вместо того чтобы предполагать, что 3105 покрывает его при той же толщине.
Годен / Не годен: подходит ли 3105 для детали?
Вот условия, которые следует проверить перед включением сплава в заказ.
Используйте 3105, когда:
- Производственный маршрут — рулонная профилировка или штамповка кровельных, облицовочных, водосточных или воздуховодных компонентов
- 3003 не прошёл проверку по прочности, стойкости к вмятинам или ветровой нагрузке, а 5052 — это более легированный сплав, чем требуется для задачи
- Эксплуатация атмосферная, без погружения, зоны брызг или химического воздействия
- Отделка — окраска или рулонное покрытие, и основа должна лишь равномерно воспринимать предварительную обработку
- Речь идёт о сварной сборке, и соединение можно рассчитать по значениям для отожжённого состояния
Не используйте 3105, когда:
- Эксплуатация включает постоянное погружение, сильное воздействие хлоридов или химикатов — переходите на 5052 или 5083
- Указана видимая анодированная отделка — 5005 или 6063 обеспечивают равномерное покрытие, которого 3105 дать не может
- Требуется более примерно 200 МПа по пределу прочности в состоянии поставки — 5052-H32 или 6061-T6
- Конструкция зависит от сохранения прочности основного металла после сварки — ни один нагартованный сплав серии 3xxx этого не обеспечит
- Планируется какая-либо термообработка для повышения прочности — 3105 на неё не реагирует
Где применяется 3105
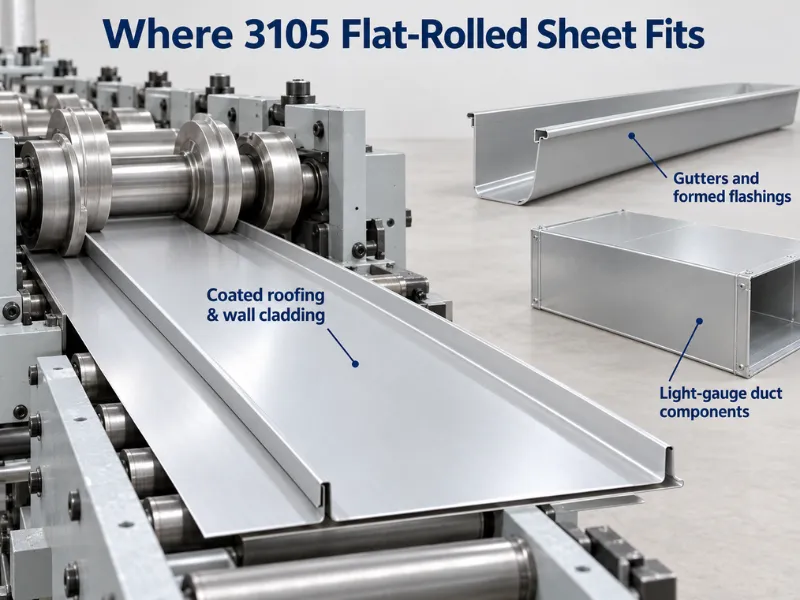
- Кровля и стеновые ограждения — фальцевая кровля, гофрированные и ребристые панели, с покрытием или без
- Водосточные системы — желоба, водосточные трубы, фасонные элементы и формованные отливы
- Сайдинг для жилых домов и обшивка мобильных зданий
- Воздуховоды HVAC, пленумы и фитинги из тонкого проката
- Заготовки для вывесок и подложечные панели
- Корпуса бытовой техники и осветительных приборов, где конечным применением является окрашенная отделка
Заключение
3105 — узкий, специально созданный сплав: примерно на 10% прочнее 3003, примерно на 30% ниже 5052-H32 по минимальному пределу прочности, и полезен именно потому, что находится в этом промежутке, не отказываясь от формовочных свойств серии 3xxx. Его ограничения столь же ясны — без термообработки, без морской эксплуатации и без равномерной анодированной отделки.
Мы поставляем лист и рулон 3105 в состояниях от O до H28, плиту в O, H12–H18 и H112, размером по вашему чертежу, и любое состояние, производимое рынком, можем прокатать под заказ, с MTC на каждый заказ.
Пришлите толщину, состояние и ширину рулона, и мы подтвердим состояние по складу до того, как вы оформите заказ.
Часто задаваемые вопросы
Может ли 3105 заменить 3003 без изменения чертежа?
Обычно да, но сначала нужны три проверки:
- Темпер — 3105 примерно на 10% прочнее при той же твёрдости, поэтому перепроверьте любой жёсткий радиус формовки.
- Сварка — проведите переквалификацию процедуры, а не расширяйте область применения процедуры для 3003.
- Калибр — если 3003 подбирался по минимальной прочности, 3105 может позволить меньший калибр, что изменяет чертёж.
Какую твёрдость следует заказывать для роликовой кровли?
Для большинства роликовых кровельных и облицовочных изделий заказывайте H24, или H26 там, где ветровая нагрузка и длина панели требуют большей прочности. H14 также поддаётся роликовой формовке, но его более высокая условная прочность оставляет меньше пластичности при жёстком профиле. Всё, что твёрже H26, — это твёрдость для плоских панелей, а не для формовки.
Можно ли анодировать 3105 до чистотой архитектурной отделки?
Нет. 3105 анодируется в более тёмный и менее однородный серый цвет, чем сплав 6xxx, из-за содержания марганца, поэтому он плохо подходит для видимой анодированной поверхности. Для анодированных элементов укажите 5005 или 6063, либо оставьте 3105 и окрасьте его.
Каков минимальный заказ на рулон 3105?
Мы выполняем индивидуальное производство 3105 с низким MOQ в нестандартных калибрах, ширинах и твёрдостях, с типичными сроками поставки 10–60 дней. Складские размеры отгружаются быстрее. Сообщите твёрдость, калибр, ширину и вес рулона, и мы подтвердим как количество, так и срок поставки для данной спецификации.






