


3105 is de kwaliteit waarnaar een koper grijpt wanneer 3003 net niet sterk genoeg is en 5052 meer kost dan de opdracht kan dragen. Het is een 3xxx-legering met toegevoegd magnesium, en zij verdient haar plaats vrijwel uitsluitend in geverfde en gecoate coil: dakbedekking, gevelbekleding, goten, kanalen.
De beslissing is nauw, en daarom wordt zij verkeerd gespecificeerd. Deze gids behandelt wat de chemie feitelijk doet, hoe de temperladder werkt en waar elke stap ophoudt, hoe het materiaal zich gedraagt onder een kantbank en een lasboog, en naar welke legering moet worden overgestapt wanneer 3105 geen ruimte meer biedt.
Wat 3105-aluminium is
3105 is een niet-warmtebehandelbare aluminium-mangaan-magnesiumlegering, geregistreerd als AA 3105 / UNS A93105 en als EN AW-3105 (AlMn0,5Mg0,5). Plaat en dikplaat vallen onder ASTM B209; getrokken buis onder ASTM B210; staaf, rondstaaf en draad onder ASTM B211; geëxtrudeerde vormen onder ASTM B221.
De commerciële rol is specifiek: het is het substraat achter kleurgecoate architectonische plaat. De magnesiumtoevoeging verhoogt de sterkte boven 3003, terwijl het vervormingsgedrag en de weerstand tegen atmosferische corrosie behouden blijven die de 3xxx-familie tot de standaard voor bouwproducten maken.
Sterkte komt uit koudvervorming, niet uit warmtebehandeling. Er bestaat geen oplossen-en-verouderen-route voor deze legering, en er bestaat geen T-temper. Als een tekening 3105-T6 vermeldt, is de tekening onjuist.
Chemische samenstelling van 3105
De onderstaande grenzen zijn de geregistreerde waarden volgens ASTM B209 en EN 573-3.
| Element | Gewicht % |
|---|---|
| Silicium (Si) | 0,60 max |
| IJzer (Fe) | 0,70 max |
| Koper (Cu) | 0,30 max |
| Mangaan (Mn) | 0.30 – 0.80 |
| Magnesium (Mg) | 0.20 – 0.80 |
| Chroom (Cr) | maximaal 0,20 |
| Zink (Zn) | 0,40 max |
| Titanium (Ti) | 0,10 max |
| Overige, elk / totaal | 0.05 / 0.15 |
| Aluminium (Al) | Rest |
Drie regels bepalen de gehele kwaliteit. Magnesium op 0,20–0,80% is de toevoeging die 3003 niet heeft, en het is de reden dat 3105 op sterkte boven 3003 ligt.
Mangaan is de regel die kopers verkeerd doen. 3105 bevat 0,30–0,80% Mn, ruim onder de 1,0–1,5% in 3003 — dus 3105 is niet 3003 met magnesium erdoor geroerd. Het is een basis met lager mangaan waaraan magnesium is toegevoegd, en het netto-effect is een bescheiden sterktewinst in plaats van een grote.
Chroom is begrensd op 0,20%, niet toegevoegd als versterkingselement; het verfijnt de gegoten korrelstructuur. Koper is een restplafond dat de corrosieprestaties beschermt, en het blijft hier een sporenelement.
Mechanische eigenschappen per hardingsgraad
Het H-tempersysteem vertelt wat er met het metaal is gedaan. H1x is alleen koudvervormd; H2x is koudvervormd en vervolgens gedeeltelijk gegloeid; H3x is koudvervormd en gestabiliseerd. 3105-plaat wordt geleverd in O, H12, H14, H16, H18, H22, H24, H26 en H28, met H112 voor warmgewalste dikplaat.
| Temper | Toestand | Basis | Treksterkte Rm (MPa) | Rekgrens Rp0,2 min (MPa) | Rek A50 min | Gekozen voor |
|---|---|---|---|---|---|---|
| O | Uitgegloeid | ASTM B209-minimum | 97 – 145 | 35 | 16 – 20% | Dieptrekken, draaien, afdekkingen |
| H12 | Quarter hard | ASTM B209-minimum | 131 – 179 | 103 | 1 – 3% | Lichte vervorming, algemene plaat |
| H14 | Halfhard | ASTM B209-minimum | 152 – 200 | 124 | 1 – 2% | Panelen, rolgevormde profielen |
| H18 | Volledig hard | Typische walswaarde | 195 en hoger | ≈180 | 11% of minder | Vlakke panelen, gesneden lengtes, stijfheid |
De kolom Basis is het deel om te lezen: de eerste drie regels zijn ASTM B209-minima, terwijl de H18-regel een typische walswaarde is en niet als gegarandeerd minimum in een inkoopspecificatie mag worden opgenomen. ASTM B209 tabuleert die minima per dikte, dus een plaat van 0,5 mm en een van 3,0 mm in dezelfde temper hebben niet dezelfde regel.
Twee gevolgen zijn van belang bij goederenontvangst. Ten eerste overlappen de treksterktebanden tussen naburige tempers: O op 97–145 MPa en H12 op 131–179 MPa delen een venster van 14 MPa, en H12 en H14 overlappen elkaar eveneens, zodat temper wordt bevestigd op rekgrens in plaats van op treksterkte. Ten tweede heeft H18 het hoogste rekgrensminimum van de standaard plaat-tempers, met H28 op hetzelfde treksterkteniveau en meer ductiliteit; een offerte die H19 aanbiedt, valt buiten de geregistreerde ladder, dus vraag uit welke norm het cijfer afkomstig is.
H24 en H26 zijn de gedeeltelijk gegloeide versies. Bij dezelfde treksterkteband heeft H24 een lager rekgrensminimum dan H14, precies wat een rolvormer wil: voldoende stijfheid om de coil te hanteren en voldoende ductiliteit om een strak profiel zonder scheuren te doorstaan. H26 brengt de sterkte weer omhoog voor lange dakpanelen en hoge windbelastingen.
Vervormen van 3105: waar de buigradius ophoudt
O-temper verdraagt de strakste radii en de diepste trekken, en het is de toestand voor gedraaide of handgevormde afdekkingen. H12 en H22 vervormen licht zonder veel correctie van terugvering.
H14 en H24 zijn de algemene productietempers. Gebruikelijke walspraktijk voor plaat van 0,5–1,5 mm is een binnenradius van ongeveer 2,5t voor H14 en H24, en bijna nul radius in O. Dat is een uitgangspunt, geen garantie — gereedschapsconditie, randkwaliteit en buigrichting verschuiven alle de limiet.
H16 en H18 zijn tempers met minimale vervormbaarheid. Langsnaden, omzettingen en strakke ribben zullen scheuren in H18, en snijbraam wordt een scheurinitiator bij elke harde temper, dus specificeer de randconditie wanneer het onderdeel na het snijden wordt vervormd.
Twee regels voorkomen de meeste vervormingsfouten. Buig dwars op de walsrichting waar de geometrie het toelaat, omdat de ductiliteit dwars op de korrel hoger is dan erlangs. En als het onderdeel zowel volledige sterkte als een strakke buiging vereist, is het antwoord een zachtere temper plus dikte, niet een hardere temper — er is geen warmtebehandeling om de buiging achteraf te ontspannen.
Corrosieweerstand en afwerking
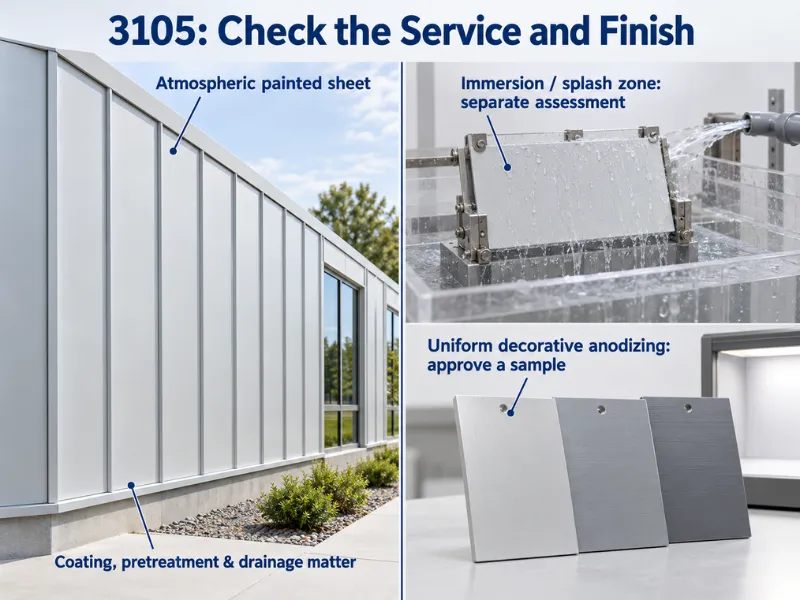
3105 weerstaat algemene atmosferische corrosie voldoende voor ongeschilderde buitendienst, en doet dat zonder bekleding of coating. Het lage kopergehalte zorgt daarvoor: koper is het element dat een 3xxx-legering tot een corrosieprobleem maakt, en hier wordt het op restniveau gehouden.
Het is niet gekwalificeerd voor onderdompeling, spatzone of permanent natte dienst, en een coating verandert niet wat de legering onder die omstandigheden kan.
Het meeste 3105 wordt nooit onbedekt toegepast. Het wordt verkocht als coil voor schilderen, en het coatingsysteem — PE, SMP of PVDF — plus de voorbehandelingslijn doen meer voor de levensduur dan de legeringskeuze. Wat de legering bijdraagt, is een oppervlak dat conversiecoating gelijkmatig opneemt en een temper die de vervorming doorstaat die de gecoate coil zal ondergaan.
Anodiseren is waar kopers de fout in gaan. 3105 laat zich anodiseren, maar het mangaan levert een donkerdere, grijzere laag op die minder uniform is dan op een 6xxx-legering. Op een zichtbaar vlak uit dat verschil zich als kleurvariatie binnen een partij, waardoor anodiseren op 3105 een beschermende stap is in plaats van een decoratieve.
Lassen van 3105
3105 laat zich lassen met de standaard aluminiumprocessen: GTAW (TIG), GMAW (MIG) en weerstandslassen werken alle, en dunwandig kanaal- en gotenwerk gebeurt doorgaans met TIG of weerstandsnaad in plaats van MIG.
De keuze van toevoegmateriaal volgt AWS A5.10. ER4043 is de gangbare keuze voor 3xxx-plaat; ER5356 wordt gebruikt waar meer lassterkte of een nauwkeuriger kleur na anodiseren gewenst is. Welk materiaal ook wordt gebruikt, kwalificeer de procedure op de legering en temper die daadwerkelijk wordt gelast.
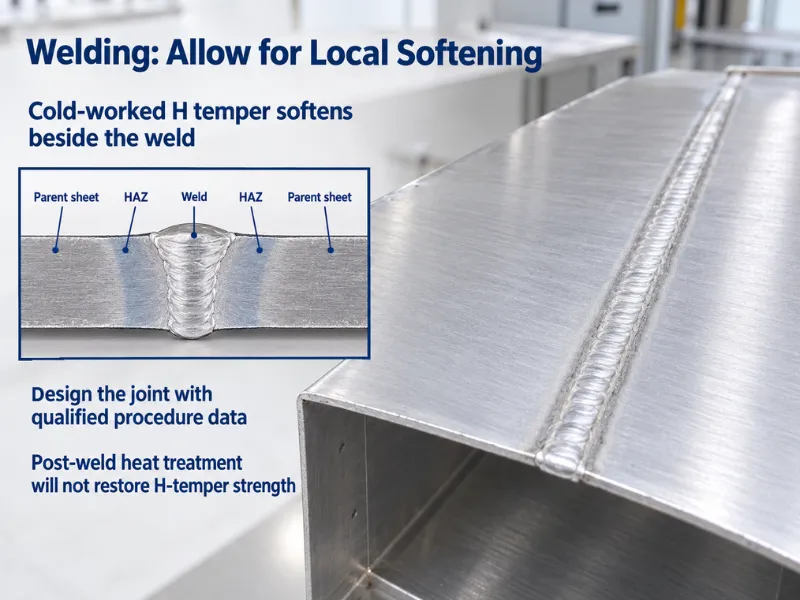
De warmte-beïnvloede zone is het ontwerpprobleem. Smeltlassen gloeit het koudvervormde metaal naast de las, zodat de lokale eigenschappen terugvallen naar de O-temperband — 97–145 MPa treksterkte met een rekgrensminimum van 35 MPa, tegenover 152–200 MPa en 124 MPa in de moederplaat H14. Dimensioneer de verbinding op de gegloeide waarden, niet op de moedertemper.
Er is geen herstelroute. 3105 is niet-warmtebehandelbaar, dus warmtebehandeling na het lassen kan de verloren koudvervorming niet herstellen; alleen opnieuw walsen zou dat kunnen, en dat is geen optie op een afgewerkt onderdeel.
3105 versus 3003, 5052, 1100 en 3005
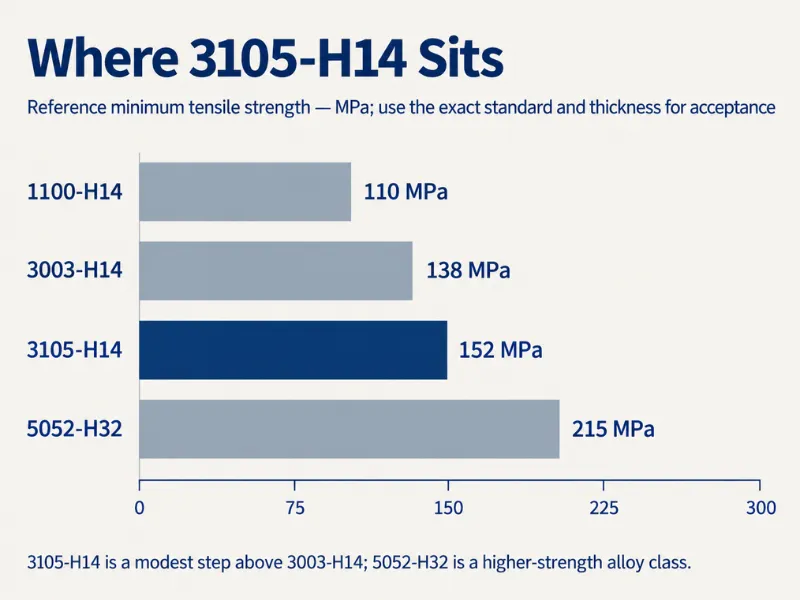
| Alloy | Legeringsas | Referentietemper | Treksterkte min (MPa) | Rekgrens min (MPa) | Waar het wint |
|---|---|---|---|---|---|
| 1100 | Commercieel zuiver | H14 | 110 | 97 | Vervormbaarheid, geleidbaarheid, kosten |
| 3003 | Mn 1,0–1,5, geen Mg | H14 | 138 | 117 | Diep vormen, beschikbaarheid, prijs |
| 3105 | Mn 0,30–0,80, Mg 0,20–0,80 | H14 | 152 | 124 | Gecoate architectonische plaat |
| 3005 | Mn 1,0–1,5, Mg 0,20–0,60 | H14 | - | - | Gevelbekledingsmateriaal met een hogere Mn-basis |
| 5052 | Mg 2,2–2,8 | H32 | 215 | 160 | Maritieme toepassing, hogere belastingen |
Tegen 3003, bedraagt de winst bij H14-minima 14 MPa treksterkte en 7 MPa rekgrens — ongeveer 10% en 6%. Dat is een reële winst bij dunne dikten, waar stijfheid en deukweerstand worden gekocht met een fractie van een millimeter, en het is niet genoeg om een ontwerp te redden dat ruim onvoldoende sterkte heeft.
Tegen 5052-H32, loopt de kloof de andere kant op: 215 MPa treksterkte en 160 MPa rekgrens, ruwweg 41% en 29% boven de minima van 3105-H14. Dat is een andere legeringsklasse in plaats van een harder temper van dezelfde legering.
Ten opzichte van 1100 is 3105-H14 bij minimum ongeveer 38% sterker, wat verklaart waarom 3105 het substraat van keuze is voor gevelbekleding en signaaldragers.
3005 is de aangrenzende kwaliteit die kopers op het verkeerde been zet. Het behoudt het hoge mangaan van 3003 en voegt een beetje magnesium toe, waardoor het een andere legering is in plaats van een variant van 3105. Als een specificatie 3005 vermeldt, controleer dan de sterkte-eis die de tekening voorschrijft in plaats van aan te nemen dat 3105 deze bij dezelfde dikte dekt.
Go / No-Go: Is 3105 geschikt voor het onderdeel?
Dit zijn de voorwaarden om te controleren voordat de kwaliteit op de order gaat.
Gebruik 3105 wanneer:
- De productieroute coilgevoed rollformen of stampen is van dakbedekking, gevelbekleding, goot of kanaalcomponenten
- 3003 niet voldoet aan een sterkte-, deukweerstands- of windbelastingscontrole, en 5052 meer legering is dan de toepassing nodig heeft
- De toepassing atmosferisch is, zonder onderdompeling, spatzone of chemische blootstelling
- De afwerking verf of coilcoating is, en het substraat alleen voorbehandeling gelijkmatig hoeft op te nemen
- Een gelaste constructie betrokken is en de verbinding op basis van gegloeide waarden kan worden gedimensioneerd
Gebruik 3105 niet wanneer:
- De toepassing permanente onderdompeling, zware chloride- of chemische blootstelling omvat — ga over op 5052 of 5083
- Een zichtbare geanodiseerde afwerking is voorgeschreven — 5005 of 6063 geeft de uniforme coating die 3105 niet kan bieden
- Meer dan ongeveer 200 MPa treksterkte vereist is in de geleverde toestand — 5052-H32 of 6061-T6
- Het ontwerp afhankelijk is van het overleven van de sterkte van het moedermateriaal na lassen — geen koudvervormde 3xxx-legering kan dat bieden
- Een warmtebehandelingsstap is gepland om de sterkte te verhogen — 3105 reageert daar niet op
Waar 3105 wordt gebruikt
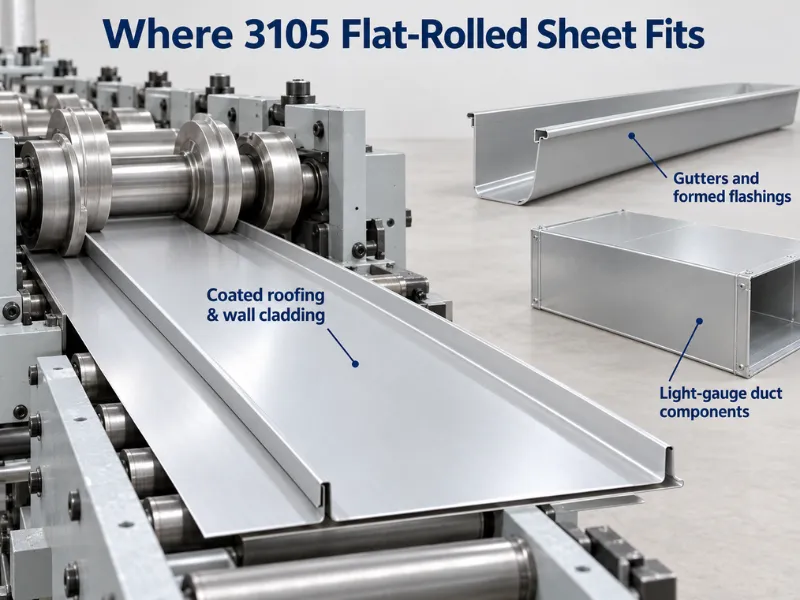
- Dak- en wandbekleding — staande naad, gegolfde en geribbelde panelen, gecoat of onbehandeld
- Regenwaterafvoer — goten, regenpijpen, boeiboorden en gevormde afdekkingen
- Residentiële gevelbekleding en huiden van verplaatsbare gebouwen
- HVAC-kanalen, plenums en fittingen in dunne dikte
- Signaalplaten en dragerpanelen
- Behuizingen voor apparaten en verlichting waarbij een gelakte afwerking het eindgebruik is
Conclusie
3105 is een smalle, doelgerichte kwaliteit: ongeveer 10% sterker dan 3003, ruwweg 30% onder 5052-H32 in treksterkteminimum, en juist nuttig omdat het in die kloof zit zonder het vormgedrag van 3xxx op te geven. De beperkingen zijn even duidelijk — geen warmtebehandeling, geen maritieme toepassing en geen uniform geanodiseerde afwerking.
Wij leveren 3105 plaat en coil in O tot en met H28, plaat in O, H12–H18 en H112, op maat volgens uw tekening, en elke temper die de markt produceert kunnen wij op order walsen, met een MTC bij elke order.
Stuur de dikte, temper en coilbreedte, en wij bevestigen de temper tegen voorraad voordat u zich vastlegt.
Veelgestelde vragen
Kan 3105 3003 vervangen zonder de tekening te wijzigen?
Meestal wel, met eerst drie controles:
- Temper — 3105 is bij dezelfde temper ongeveer 10% sterker, dus controleer elke krappe vormradius opnieuw.
- Lassen — herkwalificeer de procedure in plaats van de 3003-procedure uit te breiden.
- Dikte — als 3003 op een sterktenminimum was gedimensioneerd, kan 3105 een lichtere dikte toelaten, wat de tekening wijzigt.
Welke temper moet ik bestellen voor roll-formed dakbedekking?
Bestel H24 voor de meeste roll-formed dakbedekking en gevelbekleding, of H26 waar windbelasting en panlengte meer sterkte vereisen. H14 laat zich ook roll-formen, maar de hogere rekgrens laat minder ductiliteit over door een krap profiel. Alles harder dan H26 is een flat-panel-temper, geen vormtemper.
Kan 3105 worden geanodiseerd tot een zuivere architecturale afwerking?
Nee. 3105 anodiseert door het mangaangehalte tot een donkerder, minder uniform grijs dan een 6xxx-legering, dus het is een slechte keuze voor een zichtbaar geanodiseerd oppervlak. Specificeer 5005 of 6063 voor geanodiseerde afwerking, of behoud 3105 en schilder het in plaats daarvan.
Wat is de minimale bestelhoeveelheid voor 3105-coil?
Wij draaien aangepaste productie met lage MOQ op 3105 in niet-voorraaddiktes, -breedtes en -tempers, met typische levertijden van 10–60 dagen. Voorraadmaten gaan sneller. Stuur de temper, dikte, breedte en coilgewicht en wij bevestigen zowel de hoeveelheid als de levertijd voor die specificatie.






