Что такое экструзия алюминия 2024
2024 алюминий Экструзия проталкивает нагретую заготовку из сплава 2024 через профилирующую матрицу для получения длинных профилей с постоянным поперечным сечением — прутков, конструкционных профилей и полых форм, — сохраняющих высокое соотношение прочности к весу сплава. Процесс превращает богатый медью термически упрочняемый сплав в готовые отрезки, которые используются в конструкциях летательных аппаратов и транспортных средств там, где важна жёсткость на килограмм.
Экструзия — лишь половина дела: сплав 2024 выходит из пресса мягким и должен пройти термическую обработку для достижения номинальной прочности, а его коррозионное поведение и свариваемость устанавливают жёсткие ограничения на области применения профиля. В разделах ниже рассматриваются процесс, выбор состояний поставки и компромиссы, чтобы вы могли решить, подходит ли экструзия из 2024 для задачи, прежде чем указывать её в спецификации.
Почему 2024 для экструдированных профилей
Сплав 2024 заслуживает своё место благодаря прочности и усталостной стойкости, которых большинство экструдируемых сплавов не могут достичь. При содержании меди 3,8–4,9% и магния с марганцем, дополняющих состав, типичные состояния поставки достигают предела прочности при растяжении 470–483 МПа и предела текучести 325–345 МПа — значительно выше 6061 и 6082 в той же форме профиля.
Эта прочность сопряжена с тремя издержками, которые необходимо учитывать. Во-первых, экструдируемость 2024 ниже, чем у серии 6xxx: высокое содержание меди делает металл более жёстким для проталкивания, поэтому скорости прессования ниже, а риск поверхностных дефектов выше. Во-вторых, теплопроводность составляет всего около 121 Вт/м·К, примерно на 25% ниже, чем у 6061-T6, что делает его плохим выбором для теплоотводов. В-третьих, коррозионная стойкость низкая, а сварка может вызвать растрескивание зоны термического влияния, что направляет сборку в сторону заклёпок, клеев или механического крепежа.
Процесс экструзии шаг за шагом
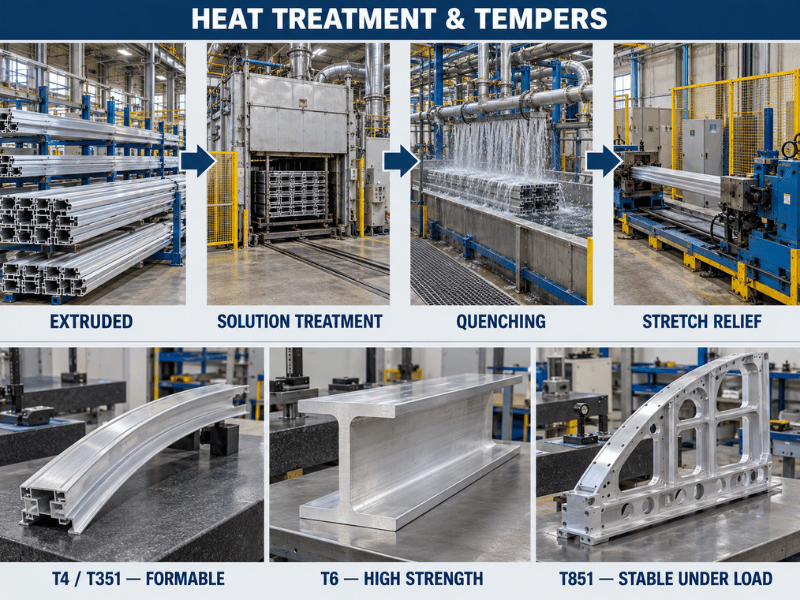
Экструзия начинается с круглой заготовки из 2024, нарезанной по длине и нагретой примерно до 400–480°C (750–900°F). Это размягчает сплав достаточно для протекания через матрицу без разрывов, хотя температура остаётся значительно ниже температуры нагрева под закалку.
Нагретая заготовка загружается в контейнер пресса, и гидравлический плунжер проталкивает её через отверстие матрицы. Выходящий профиль охлаждается, обычно закаливается в воде для состояний T3/T4/T6, затем слегка растягивается для правки и снятия остаточных напряжений и, наконец, разрезается по длине. Температура, скорость и timing закалки влияют на конечную структуру зерна и свойства, поэтому они выдерживаются в узком диапазоне для продукции аэрокосмического класса.
Прямая и обратная экструзия
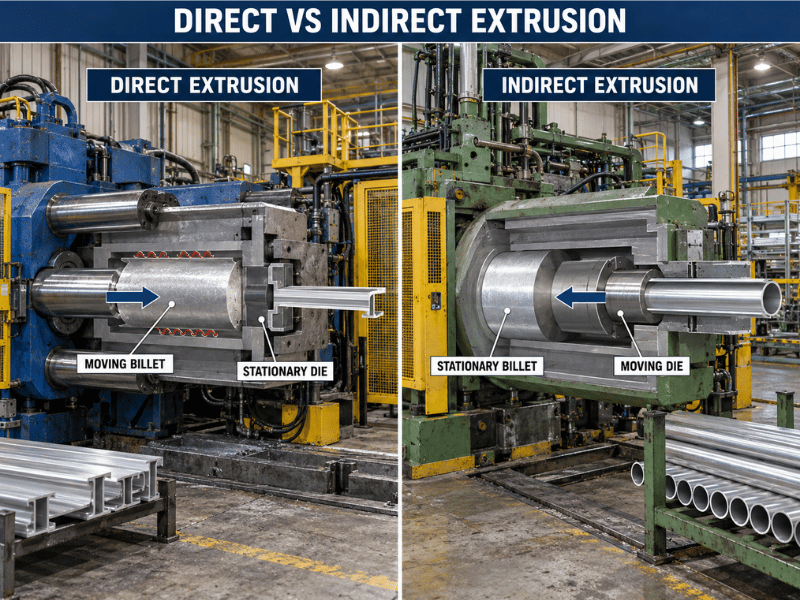
В экструзии алюминия доминируют две схемы пресса, и разница заключается в том, какая часть движется. При прямой (прямоточной) экструзии, плунжер проталкивает заготовку через неподвижную матрицу; заготовка скользит по всей длине контейнера, поэтому трение о стенки добавляет усилие, и нагрузка достигает пика в начале, а затем падает по мере укорочения заготовки. При обратной (противоточной) экструзии, заготовка остаётся неподвижной в контейнере, пока полый плунжер несёт матрицу внутрь неё, поэтому трение между заготовкой и контейнером практически отсутствует.
| Характеристика | Прямая экструзия | Непрямая экструзия |
|---|---|---|
| Билетный механизм | Движется через контейнер | Неподвижна в контейнере |
| Движение смерти | Стационарный | Движется с полым плунжером |
| Трение | Высокое (заготовка трётся о стенку) | Очень низкое (нет скольжения по стенке) |
| Требуемое усилие | Выше | ~на 25–30% ниже |
| Длина профиля | Длинные прогоны практичны | Ограничена диаметром полого плунжера |
| Лучшее для | Стандартные сплошные сечения, длинные детали | Тонкие стенки, полые, тонкая поверхность |
Обратная экструзия обеспечивает лучшую чистоту поверхности и меньшие остаточные напряжения, что улучшает внешний вид при анодировании, но полый плунжер ограничивает размер сечения и повышает стоимость оснастки. Прямая экструзия остаётся рабочей лошадкой для большинства профилей из 2024, поскольку она проще и позволяет получать большие длины.
Термическая обработка экструдированного 2024
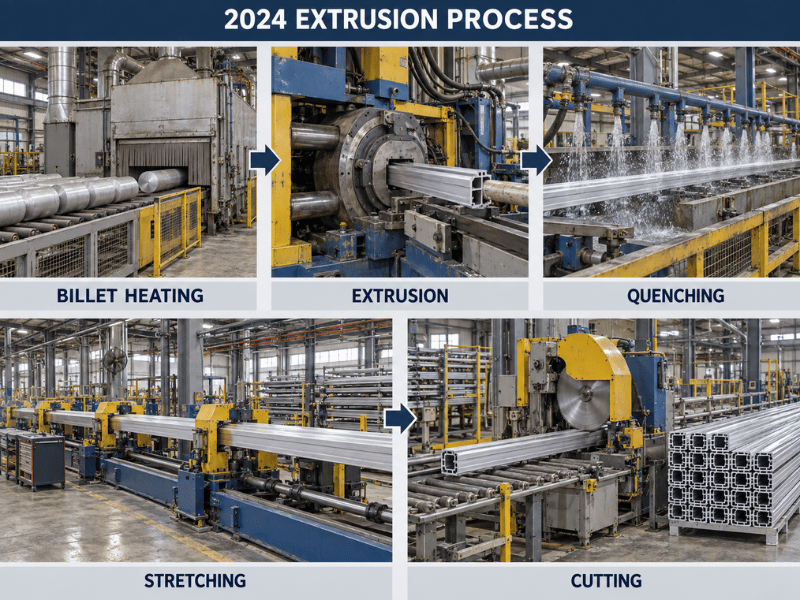
Экструдированный 2024 мягок (близок к состоянию O) до термической обработки. Закалка нагревает его примерно до 493°C (919°F) для растворения меди и магния в однородном твёрдом растворе, затем быстрая закалка в воде или полимере фиксирует эти элементы на месте. Искусственное старение при примерно 190°C (375°F) затем выделяет мелкие частицы Al₂Cu, которые повышают прочность и твёрдость.
Распространённые состояния поставки экструдированных профилей:
- T3 / T4 — закалённый, холоднодеформированный (T3) или недеформированный (T4), затем естественно состаренный; высокая формуемость, предпочтителен там, где профиль гнут после экструзии.
- T351 / T3511 — закалённый, напряжённо-отпущенный растяжением (T3511 также правленый), естественно состаренный; типичное состояние поставки экструдированных конструкционных профилей с типичными значениями 470/325 МПа.
- T6 / T851 — закалённый и искусственно состаренный (T851 также отпущен растяжением); более высокий предел текучести (~393–400 МПа) для деталей максимальной прочности.
Работа с экструдированным 2024
Обрабатываемость — сильная сторона 2024: он оценивается примерно в 70% по стандартной шкале обрабатываемости, лучше, чем 6061, и даёт короткую стружку, щадящую инструмент. ЧПУ-фрезерование и точение обеспечивают жёсткие допуски для аэрокосмической и автомобильной арматуры.
Сварка — слабое место. Зона термического влияния (ЗТВ — полоса рядом со сварным швом, которая нагревается и охлаждается быстро) склонна к горячему растрескиванию, поэтому сварка плавлением требует присадки 2319 и тщательной процедуры, а многие конструкционные задачи полностью избегают её в пользу заклёпок, клеев или болтов. Отделка поверхности важна, поскольку 2024 корродирует в эксплуатации: анодирование (Type I хромовое или Type II сернокислотное) или плакирование слоем чистого алюминия создаёт защиту, а порошковое покрытие добавляет устойчивый к сколам барьер для наружных деталей.
Экструзия 2024 против 6061 и 7075
| Недвижимость | 2024 (T351/T6) | 6061 (T6) | 7075 (T6) |
|---|---|---|---|
| Предел прочности при растяжении (МПа) | 470–483 | 310 | 572 |
| Предел текучести (МПа) | 325–393 | 276 | 503 |
| Теплопроводность (Вт/м-К) | ~121 | 154–167 | ~130 |
| Экструдируемость | Умеренная (ниже) | Высокий | Низкий |
| Устойчивость к коррозии | Низкий | Хорошо | Умеренно-низкая |
| Свариваемость | Плохая (растрескивание ЗТВ) | Хорошо | Бедный |
| Обрабатываемость | Хорошо | Хорошо | Ярмарка |
Выбирайте 2024, когда прочность к весу и усталостная стойкость важнее коррозии и свариваемости. Выбирайте 6061, когда нужно сваривать, отводить тепло или дешёво экструдировать сложные тонкие сечения. Выбирайте 7075 только тогда, когда нужна пиковая прочность и можно обрабатывать резанием, а не сваривать.
Где применяются экструзии из 2024
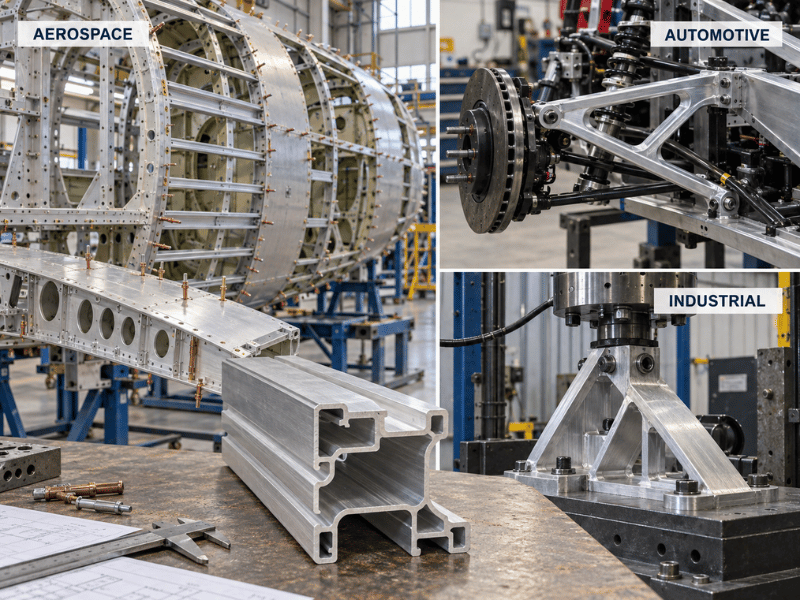
Аэрокосмическая отрасль лидирует по потреблению: стрингеры фюзеляжа, лонжероны и нервюры крыла, а также панели обшивки используют экструзии из 2024 благодаря их усталостной долговечности при малом весе. Оборонительные и коммерческие планеры полагаются на те же состояния поставки для конструкционных рам.
Автомобилестроение и железнодорожный транспорт используют 2024 для рычагов подвески, поперечин шасси и колёс грузовиков, где прочность на килограмм снижает массу. Общее машиностроение указывает его для высоконагруженных кронштейнов и приспособлений, испытывающих повторяющиеся нагрузки, но находящихся в защищённой или покрытой среде.
Годен/Не годен
- Годен если деталь требует прочности 450+ МПа в длинномерном профиле и эксплуатируется в среде с низкой коррозией или с плакировкой/покрытием.
- Годен если сборка использует заклёпки, болты или клеи, а не сварку плавлением.
- Годен если усталостная долговечность при вибрации важнее теплового рассеивания.
- Не годен если сечение должно отводить тепло (радиаторы, охлаждающие пластины) — выбирайте 6061 или 6063 благодаря их теплопроводности ~150–200 Вт/м·К.
- Не годен если сварка плавлением — единственный метод соединения, а нагрузка является конструкционной — решающим фактором будет растрескивание в зоне термического влияния.
- Не годен если деталь подвергается воздействию соляного тумана без защиты — низкая коррозионная стойкость 2024 приведёт к преждевременному отказу без плакировки или покрытия.
Преимущества и ограничения
| Плюсы | Ограничения |
|---|---|
| Высокое соотношение прочности к весу среди экструдируемых сплавов | Более низкая экструдируемость, чем у 6xxx (медленнее, склонность к дефектам) |
| Отличная усталостная стойкость | Низкая коррозионная стойкость, требуется плакировка/покрытие |
| Хорошая обрабатываемость (лучше, чем у 6061) | Плохая свариваемость, горячее растрескивание в зоне термического влияния |
| Множество состояний термообработки для формовки vs прочности | Теплопроводность слишком низкая для радиаторов |
Заключение
Экструзия алюминия 2024 даёт вам прочность аэрокосмического уровня в длинных профилях постоянного сечения, но только если вы учитываете его ограничения: более медленная экструзия, чем у 6xxx, обязательная термообработка, плакировка или покрытие для коррозионной защиты, и заклёпки или крепёж вместо сварки. Подбирайте состояние термообработки под задачу — T351/T4 для формовки, T6/T851 для максимального предела текучести — и не используйте его в радиаторах и незащищённых морских условиях.
Linsy Aluminum поставляет 2024 в виде плит, прутков, труб, проволоки, рулонов, профилей и блоков с собственным ЧПУ-фрезерованием, сваркой TIG/MIG, лазерной резкой и финишной обработкой поверхности, а также сертификатами качества на каждый заказ и отчётами SGS по запросу; индивидуальная экструзия с низким минимальным объёмом заказа обычно занимает 10–60 дней. Чтобы согласовать ваш профиль из 2024 — сплав, состояние термообработки и сечение — отправьте ваш чертёж или требования нашей команде для расчёта стоимости.
Часто задаваемые вопросы
Можно ли экструдировать алюминий 2024 так же, как 6061?
Да, но с более низкой экструдируемостью: высокое содержание меди требует более низких скоростей прессования и более строгого контроля процесса, а поверхностные дефекты более вероятны. Это стандартный экструдируемый сплав, просто не такой быстрый и дешёвый в обработке, как серия 6xxx.
Какое состояние термообработки следует указывать для экструзии 2024?
T351 или T3511 для конструкционных сечений, которые могут быть изогнуты после экструзии, T4 там, где естественного старения достаточно, и T6 или T851, когда вам нужен наивысший предел текучести (около 393–400 МПа) и вы можете обрабатывать резанием, а не сваривать.
Почему 2024 не используется для радиаторов?
Его теплопроводность составляет всего около 121 Вт/м·К, потому что медь рассеивает электроны, переносящие тепло, что значительно ниже, чем у 6061-T6 (154–167) и 6063 (200). Для теплопередачи выбирайте 6061, 6063 или 1050/1100.
Поддаётся ли алюминий 2024 сварке?
Сварка плавлением плоха, потому что зона термического влияния растрескивается. Используйте присадку 2319 с контролируемым режимом, когда сварка неизбежна, но заклёпки, клеи или механический крепёж предпочтительны для конструкционных соединений.
Как экструзия 2024 соотносится с 7075?
7075 прочнее (предел прочности 572 МПа), но ещё труднее поддаётся экструзии и сварке; 2024 обменивает часть пиковой прочности на лучшую обрабатываемость и усталостную долговечность. Выбирайте 2024 для усталостно-критичных конструкций, 7075 для максимальной статической прочности, которую вы будете обрабатывать резанием.
Нужна ли экструзии 2024 коррозионная защита?
Да. Незащищённый 2024 легко корродирует, особенно в солевой или промышленной атмосфере. Анодирование, плакировка алькледом (чистым алюминием) или порошковое покрытие являются стандартными, а плакировка распространена на авиационных листах и профилях.