Что такое алюминий 5754?
5754 — это неупрочняемый деформируемый алюминиево-магниевый сплав, в котором магний (2,6–3,6 %) является основным легирующим элементом, а марганец и хром — контролируемыми малыми добавками. Это сплав стандарта EN в первую очередь и глобальный во вторую — зарегистрирован как UNS A95754, но гораздо глубже интегрирован в европейские цепочки поставок, чем в североамериканские складские запасы.
Его прочность обеспечивается твёрдорастворным упрочнением магнием в сочетании с деформационным упрочнением при холодной обработке. Реакция дисперсионного твердения отсутствует, поэтому эквивалент T6 не существует; состояние поставки — единственный рычаг управления. В семействе 5xxx сплав 5754 прочнее, чем 5251, прочнее, чем 5052 в отожжённом состоянии, и уступает 5083 по абсолютной прочности, но легче формуется и дешевле.
Химический состав 5754
| Элемент | Содержание (мас. %, макс. если не указано иное) | Роль в сплаве |
|---|---|---|
| Магний (Mg) | 2.6 – 3.6 | Основной упрочнитель; определяет реакцию на деформационное упрочнение и коррозионное поведение |
| Марганец (Mn) | 0.50 | Упрочняет матрицу, контролирует размер зерна при рекристаллизации |
| Хром (Cr) | 0.30 | Образует мелкие дисперсоиды, ограничивающие рост зерна |
| Mn + Cr (суммарно) | 0.10 – 0.60 | Суммарный предел — диапазон, обеспечивающий стабильность структуры сплава |
| Железо (Fe) | 0.40 | Примесь; образует катодные интерметаллиды, способные инициировать питтинг |
| Кремний (Si) | 0.40 | Примесь; соединяется с железом и влияет на внешний вид после анодирования |
| Цинк (Zn) | 0.20 | Примесь, жёстко ограничена |
| Медь (Cu) | 0.10 | Строго ограничена — медь снижает общую коррозионную стойкость |
| Титан (Ti) | 0.15 | Модификатор зерна, вводимый при литье |
| Прочие (каждый / всего) | 0.05 / 0.15 | Микропримеси, контролируемые для стабильности партии |
| Алюминий (Al) | Баланс | Основной металл |
Два предельных значения важнее остальных в эксплуатации. Содержание меди ограничено 0,10 %, поскольку даже малые количества снижают общую коррозионную стойкость в хлоридных средах, а содержание железа ограничено 0,40 %, поскольку богатые железом интерметаллиды действуют как локальные катоды и инициируют питтинг. Оба ограничения — причина того, что 5754 показывает столь высокие результаты в морской воде.
Спецификации и эквивалентные обозначения
| Стандарт / регистр | Наименование |
|---|---|
| EN (химические символы) | EN AW-5754 / EN AW-AlMg3 |
| Стандарты EN | EN 573-3 (состав), EN 485-2 (механические свойства для листов, лент и плит) |
| DIN / Номер материала. | 3.3535 |
| ISO | AlMg3 |
| UNS | A95754 |
| Типовые стандарты на продукцию | Лист, лента, плита; также пруток, профиль, труба и профильные изделия |
Механические свойства в зависимости от состояния обработки
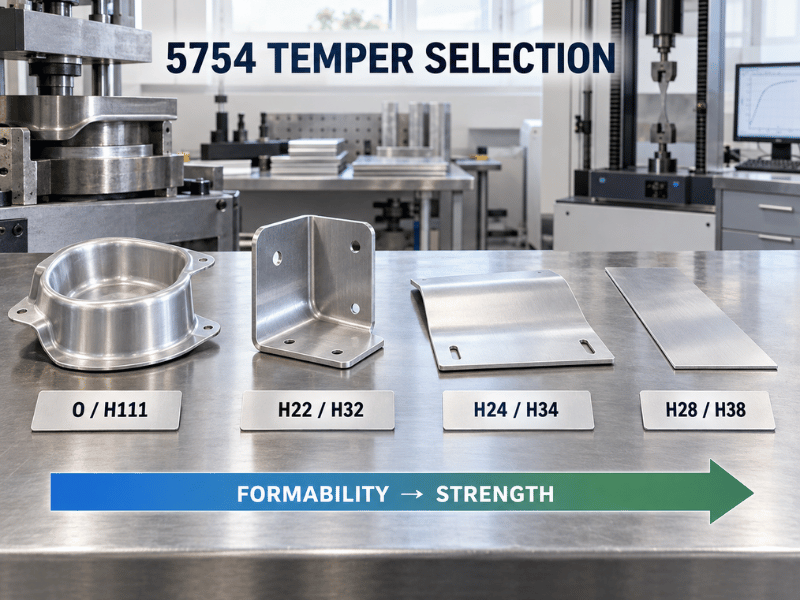
Приведённые ниже значения соответствуют требованиям EN 485-2 для листов, лент и плит. Обратите внимание, что как диапазон прочности, так и минимальное удлинение изменяются в зависимости от толщины — данные приведены для обычно поставляемого диапазона 0,5–6 мм.
| Темпер | Предел прочности Rm (МПа) | Предел текучести Rp0,2, мин. (МПа) | Удлинение A50, мин. (%) | Твёрдость HBW |
|---|---|---|---|---|
| O / H111 | 190 – 240 | 80 | 12 – 18 | 52 |
| H112 (плита >6 мм) | ≥ 190 | 80 – 100 | 10 – 14 | 52 – 62 |
| H22 / H32 (четвертьтвёрдое) | 220 – 270 | 130 | 7 – 11 | 63 |
| H24 / H34 (полутвёрдое) | 240 – 280 | 160 | 6 – 10 | 70 |
| H26 / H36 (три четверти твёрдости) | 265 – 305 | 190 | 4 – 6 | 78 |
| H28 / H38 (полностью твёрдое) | ≥ 290 | 230 | 2 – 4 | 87 |
Состояния поставки: O, H111, H22/H32, H24/H34 и далее
Цифры после H несут всю спецификацию. Первая цифра — уровень твёрдости: 2 — четвертьтвёрдое, 4 — полутвёрдое, 6 — три четверти твёрдости, 8 — полностью твёрдое. Вторая цифра — термическая обработка: H1x — только деформационное упрочнение, H2x — деформационное упрочнение с последующим неполным отжигом, H3x — деформационное упрочнение с последующей стабилизацией. Состояния H2x обеспечивают несколько лучшую формуемость, чем H1x при том же уровне твёрдости, поэтому H22 и H24 распространены для формованных панелей.
- O / H111: отожжённое, причём H111 допускает незначительное деформационное упрочнение от формообразования. Это состояние для формовки и стандартное состояние поставки для рифлёного листа.
- H112: плита толщиной более 6 мм в состоянии после изготовления, с гарантированной прочностью в зависимости от толщины. Обычно применяется для морских и строительных плит.
- H22 / H32: четвертьтвёрдое — универсальное состояние конструкционного листа.
- H24 / H34: полутвёрдое, для более плоских деталей, которым всё ещё нужна некоторая способность к гибке.
- H26 / H36 и H28 / H38: последовательно более прочные и последовательно менее формуемые, используются в основном в тонком листе, где определяющими являются жёсткость или сопротивление вмятинам.
Поскольку 5754 не упрочняется термически, всё, что поднимает температуру металла в диапазон 200–350 °C, разупрочняет его обратно к состоянию O. Это механизм, лежащий в основе приведённых ниже ограничений по сварке и рабочей температуре.
Физические свойства
| Недвижимость | Значение |
|---|---|
| Плотность | 2,66 г/см³ |
| Интервал плавления | ~600 – 640 °C |
| Теплопроводность | ~125 – 135 Вт/м·К |
| Электропроводность | ~32% IACS |
| Модуль упругости | ~68 – 70 ГПа |
| Коэффициент теплового расширения (20–100 °C) | ~23,7 × 10⁻⁶ /К |
| Удельная теплоемкость | ~900 Дж/кг-К |
| Коэффициент Пуассона | ~0.33 |
Показатели электропроводности немного ниже, чем у 5052 (~138 Вт/м·К и ~35% IACS), что напрямую связано с более высоким содержанием магния. Ни один из этих показателей не является причиной, по которой кто-либо выбирает 5754, но оба имеют значение, если деталь одновременно служит путём теплопередачи или электрическим путём.
Работа с 5754: формовка, сварка, механическая обработка и отделка
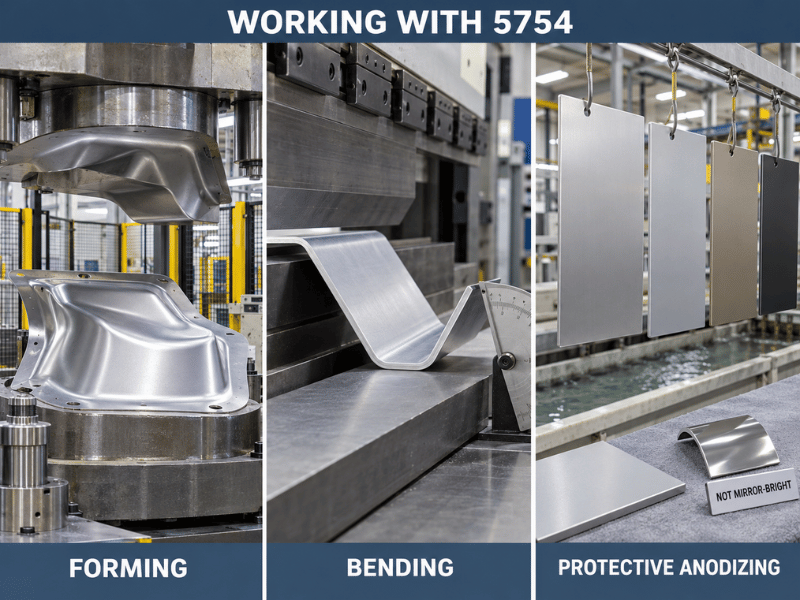
Формовка. 5754 хорошо формуется, лучше всего в состояниях O/H111. Минимальные радиусы гибки по EN 485-2 дают практичную отправную точку — примерно 0,5–2,0× толщины для гибки на 180° в O/H111, 1,5–2,5× в H22/H32 и до 3,0× в H24/H34, причём для более тонкого проката значения меньше. Подтверждайте результаты испытанием на гибку на собственной оснастке, поскольку требование меняется в зависимости от толщины и направления гибки относительно направления прокатки.
Сварка. Именно здесь 5754 заслуживает свою репутацию. И TIG, и MIG дают превосходные результаты — обычно используется присадка 5356, а 5183 — там, где требуется более высокая прочность сварного шва. В отличие от сплавов серии 6xxx, зона термического влияния сохраняет коррозионную стойкость после сварки. Реальное ограничение при проектировании — прочность: сварка отжигает ЗТВ, поэтому на материале H22/H32 зона рядом со швом падает с диапазона 220–270 МПа до примерно 190–240 МПа, а предел текучести снижается со 130 МПа до примерно 80 МПа. Любой путь нагрузки через соединение рассчитывайте по отожжённому значению.
Механическая обработка. Обрабатываемость в лучшем случае удовлетворительная. Более мягкие состояния вязкие и склонны к разрыву, а не к чистому резанию — помогают острозаточенный полированный инструмент, большие передние углы, положительная подача и обильное охлаждение. Пайка твёрдым припоем плохая и обычно избегается.
Финишная обработка. 5754 хорошо анодируется, хотя яркое анодирование — не его сильная сторона. Заводские данные оценивают защитное и твёрдое анодирование как очень хорошее, а цветное анодирование как хорошее, что делает его законным декоративным выбором для архитектурных и транспортных панельных работ. Но зеркально-блестящая отделка, которую дают 5005, 5657 или 6063, здесь лишь “приемлема”, и анодный слой может иметь слегка тёплый оттенок — если спецификация требует яркой отделки, выбирайте один из тех сплавов. Порошковое покрытие, PVDF и механическое браширование работают хорошо, а поскольку Linsy выполняет анодирование и полировку собственными силами, отделку можно указать вместе с материалом в одном заказе.
Где используется 5754
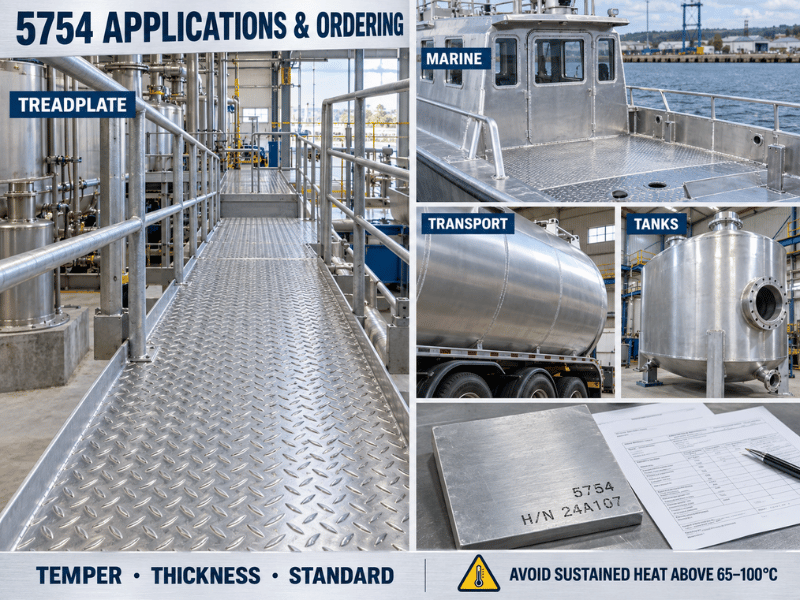
- Рифлёный лист и напольные покрытия: H111 и H114 — стандартные состояния рифлёного листа, охватывающие пешеходные дорожки, палубы судов, полы транспортных средств и промышленные доступные платформы. Это одно из фирменных применений 5754.
- Судостроение и морская отрасль: обшивка корпусов малых судов, надстройки, палубы и фитинги, где стойкость к морской воде важнее максимальной прочности.
- Кузова транспортных средств и транспорт: кузовные панели, кузова грузовиков и прицепов, топливные баки и оболочки нефтяных танкеров.
- Технологическое оборудование: сосуды под давлением, резервуары для хранения и сварные конструкции для химической, пищевой и атомной промышленности.
- Заклёпки: 5754 — стандартный сплав для заклёпок, что важно, когда крепёж и лист должны иметь совместимое коррозионное поведение.
- Архитектура: прибрежная и промышленная облицовка, где привлекают коррозионная стойкость и отклик на цветное анодирование.
5754 против 5052 против 5083 против 6061
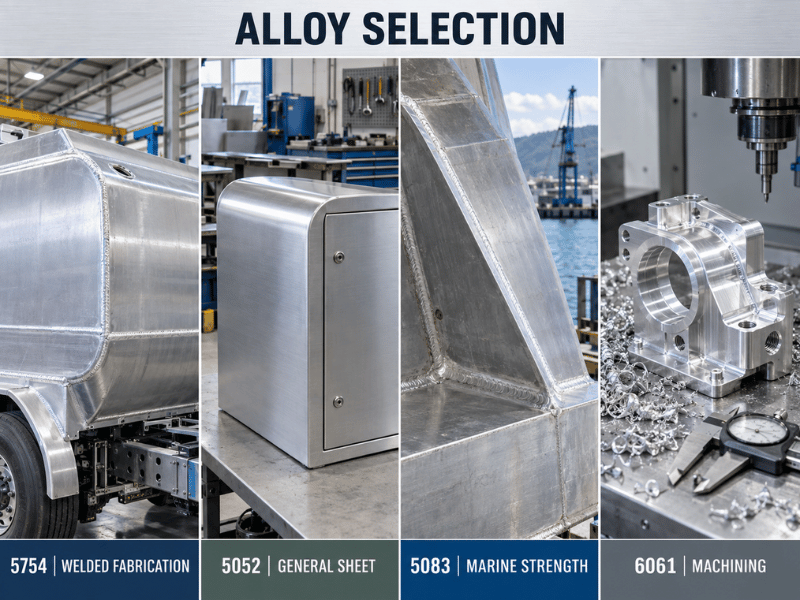
| Фактор | 5754 | 5052 | 5083 | 6061 |
|---|---|---|---|---|
| Основной легирующий элемент | Mg 2,6–3,6% | Mg 2,2–2,8% | Mg 4,0–4,9% | Mg 0,8–1,2%, Si 0,4–0,8% |
| Термически упрочняемый | Нет | Нет | Нет | Да |
| Предел прочности при растяжении, отожжённое (O) | 190–240 МПа | 170–215 МПа | 290–345 МПа | — |
| Предел прочности при растяжении, четвертьнагартованное | 220–270 МПа (H22/H32) | 215–265 МПа (H32) | — | — |
| Предел прочности при растяжении, наиболее прочное распространённое | ≥290 МПа (H28/H38) | ~290 МПа (H38) | 305–380 МПа (H116/H321) | 310 МПа (T6) |
| Предел текучести, четвертьнагартованное | ≥130 МПа (H32) | ≥160 МПа (H32) | ≥215 МПа (H321) | 276 МПа (T6) |
| Коррозия в морской воде | Превосходно | Превосходно | Исключительная | Хорошо |
| Свариваемость | Превосходно | Превосходно | Превосходно | Хорошо |
| Формуемость | Отличная в O | Превосходно | Хорошо | Умеренный |
| Обрабатываемость | Ярмарка | Ярмарка | Ярмарка | Хорошо |
| Устойчивость к длительному воздействию повышенных температур | Осторожно выше ~65–100 °C | Лучше подходит | Осторожно выше ~65 °C | Хорошо |
Два столбца 5xxx приведены по разным стандартам — EN 485-2 для 5754, ASTM B209 для 5052 — поэтому читайте каждый по его собственному стандарту, а не вычитайте одно минимальное значение из другого. При таком чтении 5754-H22/H32 и 5052-H32 находятся в одной категории четвертьнагартованного состояния (220–270 против 215–265 МПа по пределу прочности), поэтому при H32 выбор между ними определяется наличием, ценой и формой продукции, а не прочностью. Реальное различие на уровне сплава находится на концах диапазона состояний: примерно 10–15% в отожжённом состоянии (190–240 против 170–215 МПа), и именно здесь 5754 оправдывает свою премиальную цену — деталь, заказанная в H32, этого не даёт.
- 5754 — сварные морские, транспортные и технологические конструкции; рифлёный лист; формованные панели, требующие большей прочности в отожжённом состоянии, чем даёт 5052.
- 5052 — общие листовые металлоконструкции, топливные баки и более дешёвый стандартный выбор 5xxx там, где дополнительная прочность 5754 в отожжённом состоянии не требуется.
- 5083 — сертифицированная по классу морская обшивка корпуса и самый прочный из трёх, при более высокой стоимости и с более жёстким пределом эксплуатационной температуры 65 °C.
- 6061 — термически упрочняемая прочность и лучшая обрабатываемость при более низкой коррозионной стойкости в морских условиях.
Подходит / Не подходит: когда 5754 — правильный выбор
Выбирайте 5754, когда:
- Конструкция сварная и будет подвергаться воздействию морской воды, химических или промышленных сред — 5754 сохраняет коррозионную стойкость в зоне термического влияния.
- Вам нужна большая прочность в отожжённом состоянии, чем даёт 5052, для формованной панели.
- Деталь представляет собой рифлёный лист, напольное покрытие или пешеходный настил — H111/H114 является устоявшимся состоянием.
- Применение — сосуд под давлением, резервуар или кузов грузовика, где важны и целостность сварного шва, и коррозионная стойкость.
- Бюджет не позволяет перейти на 5083, но 5052 недостаточен.
Ищите другое, когда:
- Эксплуатация протекает непрерывно выше примерно 65–100 °C. При содержании магния 3,6% 5754 находится в диапазоне, где β-фаза может выделяться по границам зёрен и стойкость к межкристаллитной коррозии снижается. 5454 — это сплав, разработанный для эксплуатации 5xxx при повышенных температурах; 5052 — более безопасный общий выбор.
- Вам нужна максимальная прочность в сертифицированном по классу морском листе — 5083 H116 или H321.
- Конструкция требует термически упрочняемой прочности — 6061.
- Спецификация отделки — блестящее или зеркальное анодирование — 5005, 5657 или 6063.
Закупка 5754: что подтвердить перед заказом
- Стандарт и диапазон толщин: Значения EN 485-2 изменяются в зависимости от толщины, поэтому указывайте в запросе применяемый стандарт и и диапазон толщин, а не только состояние.
- Состояние, соответствующее последовательности формообразования: O/H111 для интенсивной формовки и рифлёного листа, H22/H32 для конструкционного листа, H24/H34 там, где деталь остаётся относительно плоской.
- Форма продукции: лист, полоса и плита являются стандартными; пруток, стержень, труба и профиль доступны. Рифлёный лист обычно поставляется в H111/H114.
- Наличие: 5754 — это сплав по EN. За пределами европейских цепочек поставок он складируется гораздо менее широко, чем 5052, поэтому закладывайте срок поставки в график для нестандартных состояний или толщин.
- Документация: MTC с каждым заказом; химические, механические и размерные отчёты SGS доступны по запросу для конструкционных или экспортных работ.
Linsy Aluminum поставляет 5754 в виде плиты, листа, рулона, трубы и прутка в состояниях O, H111, H22/H32, H24/H34 и других по запросу, с собственными возможностями ЧПУ-обработки, лазерной резки, сварки TIG и MIG, анодирования и полировки. Нестандартные размеры выполняются при низком минимальном объёме заказа, типичные сроки поставки составляют 10–60 дней, и MTC прилагается к каждому заказу.
Заключение
5754 — это сплав для сварных конструкций, а не улучшение прочности. Его реальные преимущества — превосходство в прочности отожжённого состояния над 5052, коррозионная стойкость к морской воде, сохраняющаяся после сварки, и диапазон состояний от глубокой вытяжки до полного нагартования. Компромисс фиксирован: отсутствие термической обработки, прочность ниже 5083 и предельная температура эксплуатации, исключающая длительную работу в горячих условиях.
Задавайте его правильно, указывая состояние и диапазон толщин вместе — значения EN 485-2 изменяются в зависимости от обоих — и рассчитывайте сварные соединения на прочность отожжённой зоны термического влияния, а не на состояние, указанное в заказе. Linsy Aluminum поставляет 5754 в виде плиты, листа, рулона, трубы и прутка в распространённых состояниях, с собственными возможностями механической обработки, лазерной резки, сварки, анодирования и полировки, чтобы материал и отделка задавались вместе.
Отправьте ваш чертёж, целевое состояние и условия эксплуатации для оценки соответствия марки и расчёта стоимости.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Прочнее ли 5754, чем 5052?
В отожжённом состоянии — да: 5754 показывает 190–240 МПа против 170–215 МПа у 5052, что даёт преимущество примерно 10–15%. При H32 оба сплава сближаются до такой степени, что разница становится незначительной (220–270 МПа против 215–265 МПа), поэтому состояние здесь важнее выбора сплава. Утверждение о ’10–20% превосходстве по всем параметрам“, которое встречается в сводках поставщиков, не выдерживает проверки по фактическим данным о состояниях.
Можно ли анодировать 5754 для декоративной отделки?
Да, с одной оговоркой. Заводские данные оценивают защитное и твёрдое анодирование как очень хорошее, а цветное анодирование как хорошее, поэтому 5754 является полноценным сплавом для декоративного анодирования. Чего он не даст — это яркой зеркальной отделки: блестящее анодирование оценивается лишь как приемлемое, и слой может иметь более тёплый оттенок. Для блестящей отделочной планки указывайте 5005, 5657 или 6063.
Ослабляет ли сварка 5754?
Коррозионная стойкость сохраняется; прочность — нет, в зоне термического влияния. На материале H22/H32 зона термического влияния снижается с 220–270 МПа до отожжённых значений около 190–240 МПа, а предел текучести падает с минимум 130 МПа примерно до 80 МПа. Проектируйте любой путь нагрузки через сварной шов по отожжённому значению. Присадочный материал обычно 5356, или 5183 для более высокой прочности сварного шва.
Подходит ли сплав 5754 для морских условий эксплуатации?
Да. Он обладает превосходной коррозионной стойкостью к морской воде и промышленной атмосфере и используется для обшивки корпуса, палуб, надстроек и фитингов. Для сертифицированной по классу конструкции корпуса при максимальной прочности обычным следующим шагом является 5083 в H116 или H321.
Можно ли использовать 5754 при повышенной температуре?
С осторожностью. Содержание магния достигает 3,6% на верхнем пределе диапазона, что соответствует уровню, при котором выделение β-фазы по границам зёрен может снизить стойкость к межкристаллитной коррозии при длительном воздействии выше примерно 65–100 °C. Для длительной эксплуатации при повышенной температуре 5454 является специально разработанным для этого сплавом, а 5052 — более безопасной общей альтернативой.