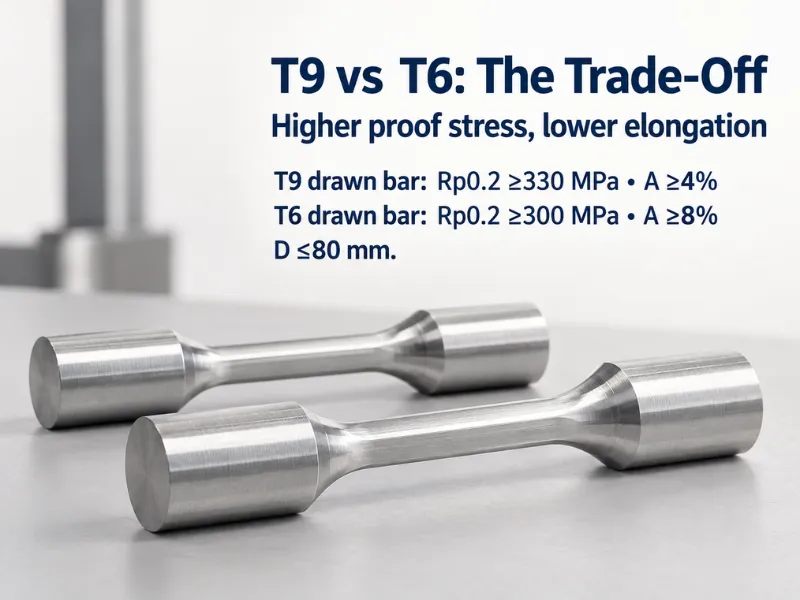
6026-T9 è il temper da specificare quando un pezzo lavorato alle macchine deve resistere alla deformazione permanente per quanto questa lega consente, e non verrà mai piegato successivamente. La lavorazione a freddo della barra dopo l'invecchiamento porta il carico di snervamento 0.2% a 330 MPa, 30 MPa sopra il T6, e lascia un allungamento del 4% con cui lavorare invece dell'8%.
La resistenza è solo metà della decisione. La sequenza produttiva fissa anche in quale forma è disponibile ciascun temper, e un temper su una forma che non possiamo produrre non è una specifica che si può ordinare.
Che cos'è il 6026
Il 6026 è una lega 6xxx Al–Mg–Si che acquista resistenza dalla precipitazione di Mg₂Si durante l'invecchiamento artificiale. La sua caratteristica distintiva è l'aggiunta per la lavorabilità a macchina: il bismuto allo 0,50–1,50% spezza il truciolo, mentre il piombo è limitato allo 0,40% invece di essere il meccanismo. Questo mantiene la resistenza alla corrosione e la risposta all'anodizzazione di un normale 6xxx aggiungendo il controllo del truciolo di un grado a truciolabilità libera — il ruolo che 6262 e 6012 ricoprivano, con il bismuto che svolge la funzione di rottura del truciolo.
Il compromesso riguarda la posizione della lega, non ciò che può fare. Il bismuto non aumenta la resistenza, quindi il 6026 è un grado da lavorazione alle macchine prima e un grado strutturale poi; dove la massima resistenza è il fattore determinante, il 6082 o il 7075 svolgono quel compito meglio. Ciò che decide un pezzo in 6026 nella pratica è il temper, perché la variazione tra T6, T8, T9 e T6510/T6511 va da 300 a 330 MPa nel carico di snervamento e dall'8% al 4% nell'allungamento — abbastanza ampia da decidere se il pezzo può essere formato o meno.
Composizione chimica (EN 573-3)
Il bismuto è l'aggiunta deliberata; lo stagno e il piombo si collocano ai limiti di impurezza. Questa distinzione è importante quando si legge un certificato di colata, perché un valore elevato di stagno è un segnale di contaminazione, non un beneficio per la lavorabilità a macchina.
| Elemento | 6026 (EN 573-3, % in peso) | Cosa fa |
|---|---|---|
| Si | 0.60–1.40 | Forma Mg₂Si con Mg — la fonte della resistenza |
| Fe | 0,70 max | Impurezza; influisce sulla finitura superficiale e sulla tenacità |
| Cu | 0.20-0.50 | Aumenta la resistenza e indurisce il precipitato |
| Mn | 0.20–1.00 | Controlla la struttura del grano e la ricristallizzazione |
| Mg | 0.60–1.20 | Si bilancia con Si in Mg₂Si |
| Cr | 0,30 max | Impurezza in questo grado |
| Zn | 0,30 max | Impurezza |
| Ti | Famiglia | Affinatore di grano |
| Bi | 0.50–1.50 | Aggiunta per la lavorabilità a macchina — spezza il truciolo |
| Pb | 0,40 max | Residuo; il limite che le esenzioni ELV e RoHS consentono |
| Sn | 0,05 max | Limite di impurezza, non un'aggiunta |
| Altri | 0,05 max ciascuno, 0,15 max totale | — |
| Al | Equilibrio | — |
Verificare tre righe sul certificato prima di accettare una colata: Bi entro 0,50–1,50%, Sn pari o inferiore a 0,05% e Pb pari o inferiore a 0,40%. Una colata con Bi inferiore a 0,50% si lavora con trucioli lunghi e filamentosi; una con Sn superiore a 0,05% segnala contaminazione da rottame piuttosto che una modifica di progetto.
Come vengono prodotti i temper T
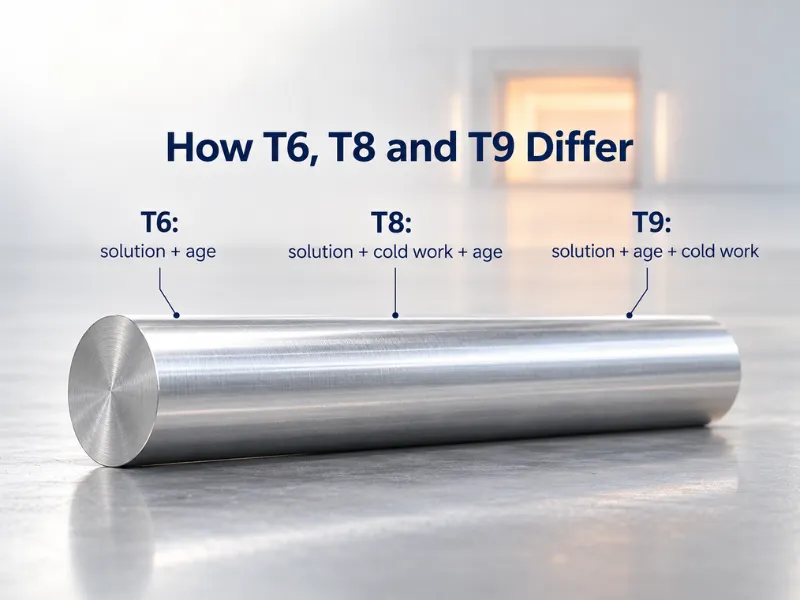
Ogni temper 6xxx indurito per invecchiamento inizia allo stesso modo: la billetta viene sottoposta a trattamento termico di solubilizzazione per dissolvere gli elementi di lega, tempestivamente raffreddata per intrappolarli in soluzione sovrasatura, quindi invecchiata in modo che precipitino come particelle fini. Il suffisso dopo T registra ciò che accade attorno a quella sequenza centrale — e l'ordine della lavorazione a freddo rispetto all'invecchiamento è ciò che separa T8 da T9.
- T6 — solubilizzato, quindi invecchiato artificialmente. Nessuna lavorazione a freddo.
- T8 — solubilizzato, lavorato a freddo, quindi invecchiato artificialmente. La lavorazione a freddo precede l'invecchiamento.
- T9 — solubilizzato, invecchiato artificialmente, quindi lavorato a freddo. La lavorazione a freddo è l'operazione finale.
- T6510 — T6 seguito da distensione mediante stiramento, deformazione permanente 1–3% su tondi, barre, profili e tubi (0,5–3% su tubo trafilato), senza ulteriore raddrizzatura dopo lo stiramento.
- T6511 — come il T6510, tranne che è consentita una leggera raddrizzatura dopo lo stiramento per soddisfare le tolleranze dimensionali.
Il T9 è l'unico dei cinque che lavora a freddo la barra dopo l'invecchiamento. L'invecchiamento ha già fissato il precipitato; la trafilatura a freddo aggiunge quindi rafforzamento per dislocazioni su di esso e fissa il diametro nella stessa passata. Una barra T9 arriva con le sue dimensioni e la sua tensione residua già stabilizzate, ed è per questo che i pezzi torniti di precisione sono di solito specificati in T9 — il diametro a cui si lavora è il diametro che la barra mantiene.
Il T8 inverte quest'ordine. La lavorazione a freddo avviene prima dell'invecchiamento, quindi la barra viene invecchiata alla sua dimensione trafilata anziché trafilata dopo l'invecchiamento. Una barra T8 raggiunge 315 MPa di carico di snervamento e 345 MPa di carico di rottura con il 4% di allungamento — più carico di snervamento del T6, 15 MPa in meno del T9.
Il 6026-T9 in cifre
I minimi seguenti provengono dalla EN 754-2 per barra trafilata a freddo e dalla EN 755-2 per prodotto estruso. Il T9 esiste solo come prodotto trafilato; T6510 e T6511 esistono solo come prodotto estruso, e portano la stessa linea di resistenza del T6 per ciascuna fascia dimensionale.
| Temperamento | Forma e norma | Intervallo di dimensioni | Rm min (MPa) | Rp0,2 min (MPa) | A min (%) | HB (tip.) |
|---|---|---|---|---|---|---|
| T6 | Barra trafilata, EN 754-2 | D ≤ 80 mm | 370 | 300 | 8 | 95 |
| T8 | Barra trafilata, EN 754-2 | D ≤ 80 mm | 345 | 315 | 4 | 95 |
| T9 | Barra trafilata, EN 754-2 | D ≤ 80 mm | 360 | 330 | 4 | 95 |
| T6 / T6510 / T6511 | Estruso, EN 755-2 | D ≤ 140 mm | 370 | 300 | 8 | 95 |
| T6 / T6510 / T6511 | Estruso, EN 755-2 | 140 < D ≤ 200 mm | 340 | 250 | 8 | 90 |
| T6 / T6510 / T6511 | Estruso, EN 755-2 | 200 < D ≤ 250 mm | 300 | 200 | 8 | 90 |
Scegliere sulla colonna del carico di snervamento, non su quella del carico di rottura. Il T9 mantiene il carico di snervamento più alto a 330 MPa, 30 MPa sopra il T6, mentre il suo minimo di carico di rottura di 360 MPa si colloca in realtà 10 MPa sotto i 370 del T6 — la lavorazione a freddo su una struttura invecchiata acquista resistenza alla deformazione permanente e cede carico di rottura e allungamento per ottenerla.
Le proprietà fisiche si collocano dove normalmente si colloca un 6xxx; questi sono valori tipici, non minimi: densità 2,72 g/cm³, modulo elastico circa 69–70 GPa, conduttività termica 172 W/(m·K), conduttività elettrica circa 26 MS/m (all'incirca 44% IACS) e un coefficiente di dilatazione termica di 23,4 × 10⁻⁶/K tra 20 e 100 °C. La solidificazione avviene approssimativamente tra 575 e 650 °C.
T9 vs T6 vs T8 vs T6510/T6511
| Temperamento | Sequenza | Rm min | Rp0.2 min | A min | Specificarlo quando |
|---|---|---|---|---|---|
| T6 | Soluzione + invecchiamento | 370 | 300 | 8% | È necessario il miglior equilibrio tra resistenza a trazione e allungamento, altrimenti il pezzo viene estruso anziché trafilato |
| T8 | Solubilizzazione + incrudimento a freddo + invecchiamento | 345 | 315 | 4% | La barra è già trafilata a freddo e il pezzo necessita di un carico di snervamento maggiore rispetto al T6 allo stesso allungamento del 4% |
| T9 | Solubilizzazione + invecchiamento + incrudimento a freddo | 360 | 330 | 4% | Il pezzo finito viene tagliato, non formato, e deve mantenere la sua configurazione sotto il carico massimo consentito dalla qualità |
| T6510 | T6 + stiratura, senza raddrizzatura successiva | 370 | 300 | 8% | Una grande sezione estrusa viene lavorata piatta o squadrata e le tensioni residue la deformerebbero |
| T6511 | T6510 + leggera raddrizzatura | 370 | 300 | 8% | Come il T6510, ma la sezione necessita di raddrizzatura entro la tolleranza standard dopo la stiratura |
T9 è la scelta giusta quando il pezzo è prodotto interamente per lavorazione meccanica e il carico di progetto è sopportato al di sotto del punto di snervamento. Il carico di snervamento di 330 MPa è il più alto offerto dalla lega, e il diametro finito a freddo significa che la barra è già dove la tolleranza la richiede. Il costo è l'allungamento del 4%: il T9 non lascia quasi nessun margine per una piegatura, una ricalcatura o un aggraffatura dopo la consegna.
T6 copre la più ampia gamma di lavorazioni. Il suo carico di rottura di 370 MPa e l'allungamento dell'8% danno margine per formatura o raddrizzatura dopo il trattamento termico, ed è lo stato in cui vengono forniti tubi e profili estrusi. Se il pezzo necessita di qualsiasi deformazione dopo l'invecchiamento, il T6 o una delle sue versioni con tensioni rilassate è quello che può ancora sopportarla.
T8 si colloca tra di essi ed è facile da trascurare. È uno stato di barra trafilata come il T9, ma con incrudimento a freddo prima dell'invecchiamento: carico di snervamento di 315 MPa e carico di rottura di 345 MPa, sempre con allungamento del 4%. Specificare T8 quando il disegno richiede un carico di snervamento maggiore del T6 e il pezzo non verrà formato — ma se il T9 è disponibile, fornisce 15 MPa in più di carico di snervamento allo stesso allungamento, quindi il T8 di solito perde quel confronto su un disegno equivalente.
T6510 e T6511 sono le versioni con tensioni rilassate del T6 ed esistono solo per prodotti estrusi. Cambiano le tensioni residue, non la linea di resistenza, quindi la scelta tra essi e il T6 riguarda la distorsione dopo la lavorazione meccanica piuttosto che la capacità di carico. Il T6510 vieta la raddrizzatura dopo la stiratura; il T6511 consente una leggera raddrizzatura per mantenere la tolleranza, ed è per questo che appare più spesso sulle sezioni estrose standard.
Forme e dimensioni
Lo stato di fornitura di solito determina la forma. T9 e T8 sono stati di barra trafilata; T6510 e T6511 sono estrusi; il T6 esiste in entrambi. Quando un disegno richiede uno stato che la forma standard non prevede, cambia il percorso — l'ordine non viene rifiutato.
- Barre e tondi — tondi 6–400 mm, esagonali e quadrati 6–200 mm, lunghezza 1000–6000 mm. Il T9 è normalmente una barra tonda trafilata a freddo.
- Lamiere e piastre — spessore 0,5–120 mm, larghezza 1000–2600 mm, lunghezza 1000–6000 mm.
- Tubo — diametro esterno 10–300 mm, spessore parete 0,5–30 mm.
- Bobina — forniti su richiesta. Indicarci lo stato richiesto, la larghezza e il peso della bobina e confermiamo ciò che il laminatoio può produrre; la bobina non è una forma di stock permanente per questa qualità.
- Profili personalizzati — estrusi secondo il vostro disegno di sezione (come vengono prodotti i profili estrusi personalizzati copre il percorso dal disegno alla filiera).
Sezioni e dimensioni non standard vengono prodotte su ordinazione. Le produzioni personalizzate a basso MOQ richiedono tipicamente 10–60 giorni a seconda delle dimensioni e della lavorazione; ciò che una dimensione fuori dall'intervallo standard cambia è il percorso produttivo e il tempo di consegna, non se la quoteremo.
Go / No-Go
- Go quando il pezzo viene tornito o fresato in volume, la richiesta deve soddisfare RoHS o ELV, e il 6061-T6 è carente in resistenza mentre una qualità 2xxx o 7xxx sarebbe più di quanto il progetto richieda. Il controllo del truciolo con bismuto è ciò che giustifica la lega, e ripaga maggiormente su torni automatici che lavorano lotti lunghi.
- Go quando il pezzo necessita di una finitura anodizzata e di comportamento di lavorabilità alle macchine utensili allo stesso tempo; una qualità a truciolo libero con piombo opacizza quella finitura e comporta il proprio onere di conformità. Nota la qualificazione: il 6026 soddisfa ELV e RoHS nell'ambito dell'esenzione dal piombo per le leghe di alluminio, che consente fino allo 0,40% di Pb. È una qualità a basso contenuto di piombo, non una qualità a zero piombo, e la distinzione è importante se il vostro fascicolo di conformità tratta le esenzioni diversamente dai divieti di sostanze.
- No-go quando il disegno fissa T9 o T8 su un pezzo che deve ancora essere formato. Si tratta di un disallineamento di stato di fornitura piuttosto che di un limite della lega — il 6026 si forma in O e T4, e il disegno cambia lo stato, non la qualità.
- No-go quando l'ambiente di servizio richiede le prestazioni in acqua di mare di una lega 5xxx, o quando il 6061 o 6063 soddisfano già il disegno. Il 6026 costa più di entrambi, e il premio si ripaga solo dove il comportamento di lavorabilità alle macchine utensili e la posizione di conformità sono entrambi utilizzati.
Specificare e approvvigionare il 6026
Quattro righe sulla richiesta prevengono la maggior parte delle consegne errate:
- Indicare la norma, non solo la lega.
6026-T9 secondo EN 754-2fissa la forma del prodotto, la fascia dimensionale e la tabella delle proprietà;6026-T9da solo lascia tutti e tre aperti. - Abbinare lo stato di fornitura a una forma prevista dalla norma. T9 e T8 appartengono alle barre trafilate secondo EN 754-2; T6, T6510 e T6511 appartengono ai prodotti estrusi secondo EN 755-2. Richiedere
profilo estruso T9rimanda la richiesta per chiarimenti. - Indicare la fascia dimensionale, non solo il nominale. I minimi della EN 755-2 scendono a 140 mm e di nuovo a 200 mm, quindi una barra da 210 mm è specificata contro 300 MPa di carico di rottura, non 370.
- Richiedete EN 10204 3.1. Quel certificato riporta la chimica effettiva e i risultati meccanici della colata, firmati presso lo stabilimento di produzione, ed è l'unico documento che consente di verificare Bi, Sn e Pb rispetto ai limiti sopra indicati.
Il nostro Lega di alluminio 6026 page lists the forms and tempers we run, so the size and temper can be checked before you write the enquiry.
Conclusione
T9 gives 6026 its highest proof stress at 330 MPa and its lowest elongation at 4%, so it suits a part that is machined to final form and loaded below yield, and rules out anything that still has to bend. T6, T8 and T6510/T6511 trade that yield back for formability or for lower residual stress in large sections.
We draw and supply 6026 in T6, T8, T9, T6510 and T6511 across bar, sheet, tube and custom profiles, with MTC on every order and coil quoted on enquiry.
Send your drawing with the standard, temper and size band, and we will confirm the production route and lead time before you commit.
Domande frequenti
What is 6026 T9 aluminum?
6026 is a low-lead free-machining 6xxx alloy, and T9 is the temper produced by aging the bar and then cold working it. Because the cold draw is the last step, the bar arrives strengthened and dimensionally finished — which is why T9 suits precision turned parts.
Is 6026 T9 stronger than T6?
It depends which strength you mean. T9 reaches a higher 0.2% proof stress, 330 MPa against T6’s 300, so it resists permanent set better. Its tensile minimum is 360 MPa against T6’s 370 — 10 MPa lower — and its elongation drops from 8% to 4%.
Can 6026 T9 be welded?
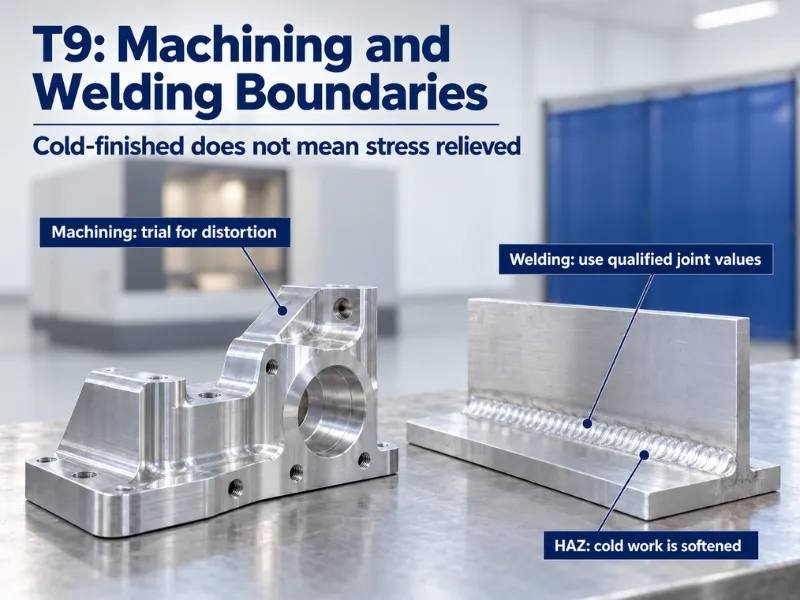
Yes, by TIG or MIG, but the joint will not hold T9 properties. The heat-affected zone reverts toward the annealed condition, and no post-weld aging treatment restores the T9 structure in this grade. If the finished assembly must carry T9 strength across a weld, change the design to a mechanical joint or pick a temper you can accept losing.
Which tempers do you supply, and what is the minimum order?
We supply bar, sheet, tube and custom profiles in T6, T8, T9, T6510 and T6511. Coil is quoted on enquiry. Round bar runs 6–400 mm and sheet 0.5–120 mm thick.
Non-standard sizes go to low-MOQ custom production, typically 10–60 days. Send the drawing, temper and size band for a route and a price.