什么是7075-T6铝合金锻件?
7075是一种基于锌-镁-铜体系的7xxx系合金,在所有常见变形铝合金中强度最高——在T6状态下,极限抗拉强度可达约572 MPa。但这种强度是以耐腐蚀性能为代价的:T6仅具有中等的一般耐腐蚀性,且在7075系列中抗应力腐蚀开裂(SCC)能力最弱,因此大多数使用场景需要涂层或过时效处理。.
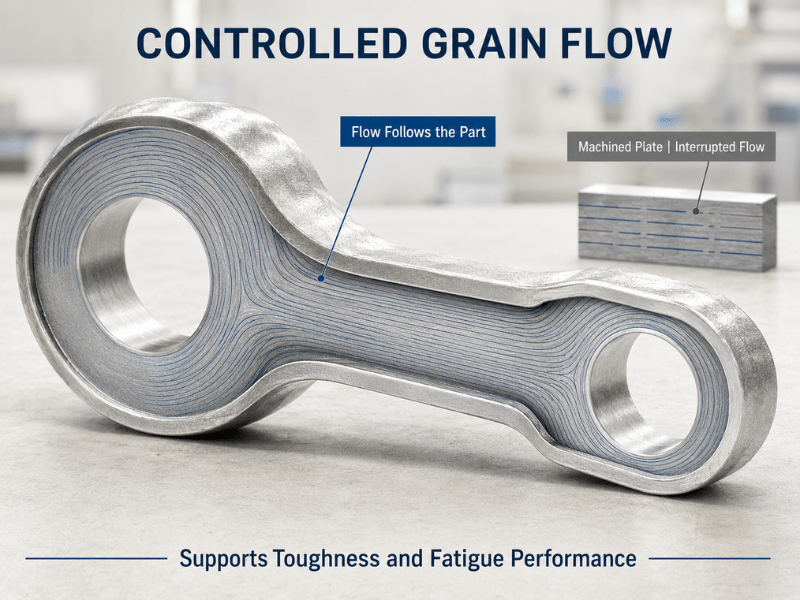
锻造是将这种强度转化为结构件的工艺。在模具之间挤压加热后的坯料可闭合内部空隙,并迫使晶粒沿零件轮廓流动,从而将韧性和疲劳寿命提升至远超铸造或从板材机加工所能达到的水平。这种晶粒流线的优势正是为什么最苛刻的机体和悬挂载荷工况指定使用7075-T6锻件,而不仅仅是7075-T6板材。.
理解T6状态
“T6”标识描述的是一种固定的热处理路线,而非锻造态。锻件出模时是软的;只有经过T6循环才能达到 full strength。.
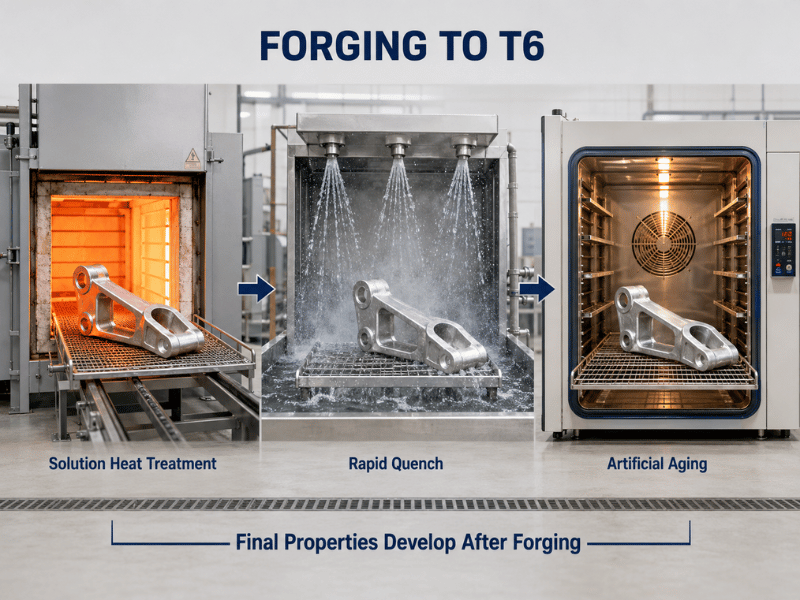
固溶热处理将零件加热至465–485°C,保温1–4小时,使锌、镁和铜溶解为单相固溶体。快速水淬(高于100°C/s,30秒内)将这些元素锁定在位,防止其析出。随后在120°C下人工时效约24小时,析出细小的η′(MgZn₂)颗粒,阻碍位错运动并提高强度。.
锻件用T6与T652对比
T652是T6在锻造领域的相关变体。淬火后,零件接受1–5%的压缩应力消除——一台500–3000吨压机挤出60–90 MPa的淬火残余应力——然后进行时效。机械强度保持在接近T6的水平,但残余应力降至20–40 MPa,尺寸稳定性提高,这就是为什么锻造航空零件通常指定为T652而非普通T6。.
7075-T6力学性能
以下为T6锻件和板材的典型值。请针对具体截面和状态与炉批测试证书进行确认。.
| 财产 | 7075-T6 | 说明 |
|---|---|---|
| 极限拉伸强度 (UTS) | 572 MPa (83 ksi) | 常见变形铝合金中最高 |
| 屈服强度(YS) | 503 MPa (73 ksi) | 比6061-T6高约80% |
| 伸长率 | 8–11% | 在T652中下降 |
| 硬度 | ~150 HB | — |
| 弹性模量 | ~72 GPa | — |
| 疲劳强度(10⁷循环) | ~160 兆帕 | 晶粒流线在锻件中提升该值 |
| 密度 | 2.81 克/立方厘米 | — |
驱动大多数决策的数字是屈服强度。在503 MPa下,7075-T6在屈服前比6061-T6多承受约80%的载荷,这就是为什么它在重量关键结构中替代钢材——但同样的沉淀强化微观结构也正是使其对应力腐蚀开裂敏感且难以焊接的原因。.
7075-T6锻造工艺
锻造7075-T6遵循受控顺序:加热坯料,在模具之间使其变形,然后进行T6热处理。温度或变形量的微小偏差都会改写微观结构,因此工艺窗口很窄。.
自由锻与模锻对比
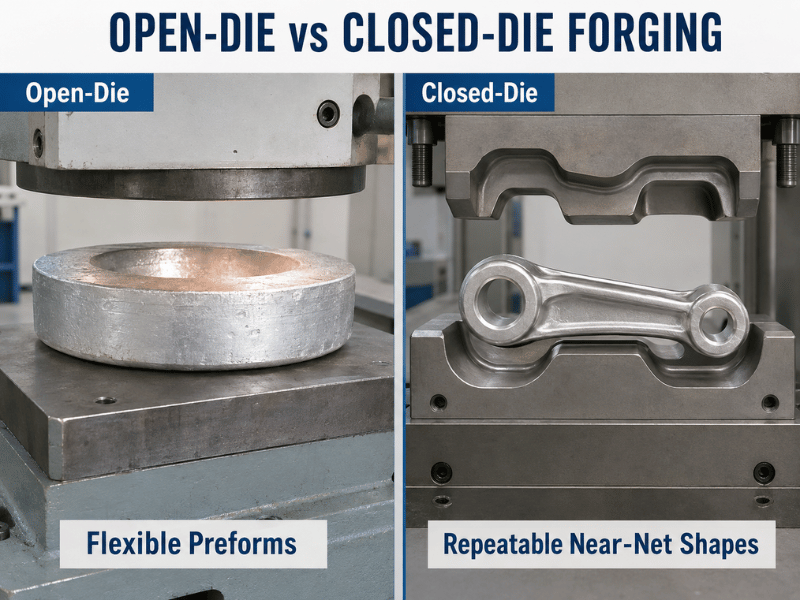
| 系数 | 自由锻 | 模锻 |
|---|---|---|
| 最适合 | 圆盘、环件、块料、预制坯 | 复杂、近净成形 |
| 机加工余量 | 5–10 mm | 0.5–2 mm |
| 材料利用率 | 60–70% | 80–95% |
| 模具成本 | 低——适合小批量 | 高——适合批量生产 |
模锻是成品航空零件的默认选择,因为模腔定义了形状,晶粒沿轮廓流动。自由锻仍然适用于后续机加工的环件、块料和预制坯。.
锻造参数与步骤
坯料预热为370–420°C,锻造本身保持在370–450°C窗口内。低于该范围,金属会开裂或流动性差;高于该范围,晶粒粗化,强度下降。每次行程都增加变形量,累计锻造比应至少达到4:1至6:1,以破碎铸造组织并形成细小的方向性晶粒。.
锻造和受控冷却后,零件经过上述T6循环(固溶→淬火→时效)。对于T652,压缩应力消除步骤紧接在淬火之后插入。最终性能既取决于锻造本身,也取决于该热处理,因此锻造厂和热处理厂必须按同一规范作业。.
锻造7075-T6的应用领域
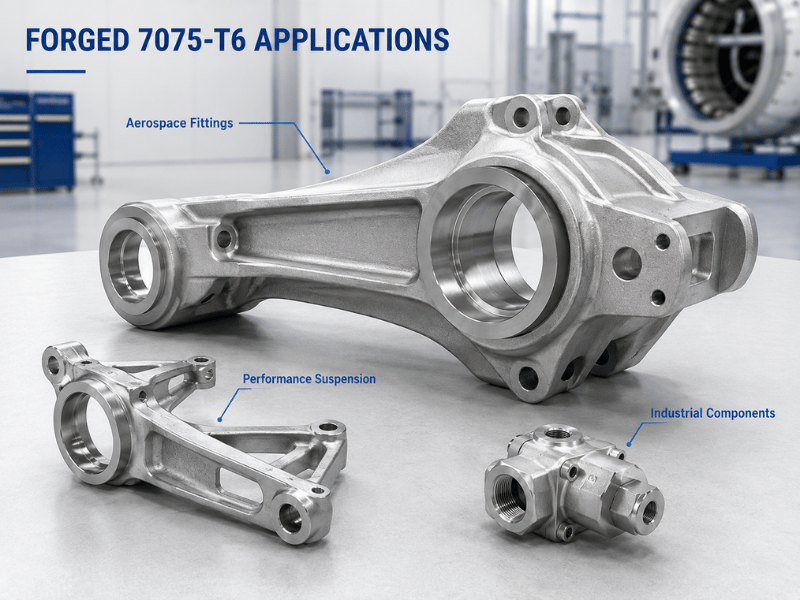
锻造7075-T6在强度、疲劳寿命和重量处于同一关键路径的场合中占有一席之地。.
航空航天与国防
起落架部件、翼梁、翼肋和机身接头使用锻造7075-T6,因为对齐的晶粒流线能抵抗这些零件数十年间所承受的循环载荷。应力腐蚀开裂关键截面改用T73或T7352状态;其余保持T6或T652并加涂层。.
汽车与高性能悬挂
控制臂、转向节和立柱使用锻造7075-T6,以在不牺牲冲击和过弯载荷下所需刚度的前提下减轻簧下质量。随着轻量化推进到超出螺栓连接零件的范围,锻造7075-T6正从赛车进入更高产量的性能车型生产线。.
工业与体育用品
液压部件、模具和工装受益于该合金在应力消除后的硬度和尺寸稳定性。攀岩器材、自行车曲柄和棒球棒在其应用中采用该合金,因为小型、高强、抗疲劳的零件比低成本更重要。.
T6与其他7075状态对比——如何选择
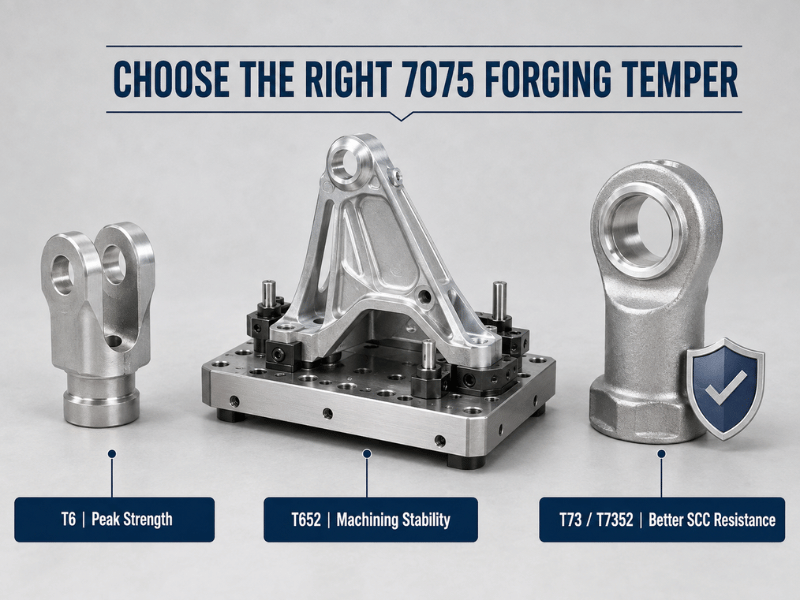
| 脾气 | 处理方式 | 抗拉强度/屈服强度(MPa) | 最适合 | 应避免的情况 |
|---|---|---|---|---|
| T6 | 固溶+淬火+时效 | 572 / 503 | 峰值强度,非SCC零件 | SCC暴露,机加工后严格公差 |
| T651 | T6+拉伸(板材) | 572 / 503 | 必须保持平整的板材 | 锻件(使用T652) |
| T652 | T6 + 压缩应力消除 | ~570 / ~500 | 需要稳定性的锻件 | 最低成本优先 |
| T73 | 过时效 | ~483 / ~414 | 厚截面、SCC关键部件 | 需要最大强度 |
何时选择T6是正确的
- 该部件承受高静载荷,但在腐蚀环境中无持续拉伸应力——起落架连杆、结构支架。.
- 项目目标是以钢代换实现减重,且几何形状可通过涂层或包覆进行腐蚀防护。.
何时其他回火状态更合适
T73和T7352以牺牲15–20%的强度换取显著更好的SCC抗力,这是潮湿或含盐环境中厚截面的标准选择。当加工后尺寸稳定性比最后几MPa的屈服强度更重要时,T652是锻件的默认选择。.
加工锻造7075-T6——您需要了解的内容
采用正确的装夹方式,机加工 straightforward。硬质合金刀具、刚性夹具和大量冷却液可防止加工硬化表面产生涂抹;7075-T6产生干净的切屑并能保持严格公差。.
通常避免焊接。铜和锌含量会导致热裂纹,热影响区会丧失大部分强度;焊接接头在腐蚀和SCC方面表现也很差。铆钉、螺栓和粘接是常规连接方式。.
在大多数环境中,腐蚀防护是强制性的。T6在室内大气中具有抗腐蚀性,但在氯化物暴露中会发生点蚀,因此阳极氧化、涂漆或包覆是标准做法;对于任何含盐或持续潮湿的使用环境,应改用T73,而不是仅依赖涂层。.
尽早针对工艺进行设计。保持至少4:1的锻造比,使用充足的圆角和拔模角,避免冷却过快的薄截面,并将零件定向使晶粒流向沿主应力路径延伸。这些选择决定了锻件在疲劳性能上能否胜过机加工板材。.
优点与局限性一览
| 尺寸 | 实力 | 注意事项 |
|---|---|---|
| 强度重量比 | 常用变形铝合金中最高 | 更高的材料和锻造成本 |
| 疲劳寿命 | 晶粒流向对齐时优异 | 取决于锻造质量 |
| 机械加工性能 | 使用硬质合金+冷却液时良好 | 表面加工硬化 |
| 耐腐蚀性 | 一般耐蚀性中等,SCC差(T6) | 需要涂层;含盐环境用T73 |
| 焊接性 | 差——通过紧固件连接 | 限制修复选项 |
| 可用性 | 在航空供应链中常见 | 厚截面T73锻件成本更高 |
| 费用 | 高于6xxx系合金 | 通过载荷/重量比可证明其选用合理性 |
结论
7075-T6锻件将最强的常用变形铝合金转化为致密、抗疲劳的零件,其晶粒沿载荷路径分布——权衡是真实的:T6提供峰值强度,但在该系列中SCC抗力最差,一般耐蚀性仅为中等,且基本上不可焊接,因此涂层和机械连接是常态。.
林西铝业,一家位于深圳、拥有20余年经验的工厂,供应 7075-T6和T652锻件 及相关状态,每批次提供完整MTC文件,SGS检测报告可应要求提供;典型定制交期为10–60天,取决于尺寸和加工工艺。发送锻件图纸进行可行性和牌号适配审查——林西铝业支持低MOQ定制锻件,覆盖1000–8000系列,拥有自有热处理和精加工能力。.
常见问题
7075-T6和T652锻件有什么区别?
两者强度几乎相同,但T652在淬火后立即增加1–5%的压缩应力消除。这将残余应力从60–90 MPa降低到20–40 MPa,并改善尺寸稳定性,因此T652是机加工航空锻件的常用规格,而T6适用于不太关键的零件。.
7075-T6铝合金可以焊接吗?
通常避免焊接。铜和锌会导致热裂纹,热影响区丧失大部分强度,接头易受腐蚀和SCC影响。铆钉、螺栓或粘接是标准连接方法。.
7075-T6的锻造温度是多少?
坯料预热为370–420°C,锻造保持在370–450°C范围内。保持在该窗口内可使金属流动而不粗化晶粒;随后淬火和时效完成T6状态。.
锻造7075-T6是否适用于海洋或盐水环境?
在T6状态下不适用。它在氯化物环境中会发生点蚀,且T6在7075系列中SCC抗力最差。对于含盐或持续潮湿的使用环境,应指定过时效T73或T7352状态,并且仍需施加涂层。.
锻造7075-T6零件与从板材机加工相比如何?
锻造可闭合内部空隙并使晶粒与零件形状对齐,相比同合金同状态的机加工板材,提高了韧性和疲劳寿命。它还通过近净成形节省材料,尽管闭式模锻模具增加了前期成本,但在批量生产中可收回成本。.