7075-T6 Alüminyum Dövme Nedir?
7075, çinko-magnezyum-bakır sistemine dayanan 7xxx serisi bir alaşımdır ve yaygın dövme alüminyumlar arasında en yüksek mukavemeti sunar — T6 temperinde nihai çekme mukavemeti yaklaşık 572 MPa'ya ulaşır. Bu mukavemet, korozyon davranışı pahasına elde edilir: T6 yalnızca orta düzeyde genel korozyon direnci ve 7075 ailesinin en zayıf gerilme-korozyon-çatlaması (SCC) direncini sunar, bu nedenle çoğu kullanım kaplama veya aşırı yaşlandırılmış bir temper gerektirir.
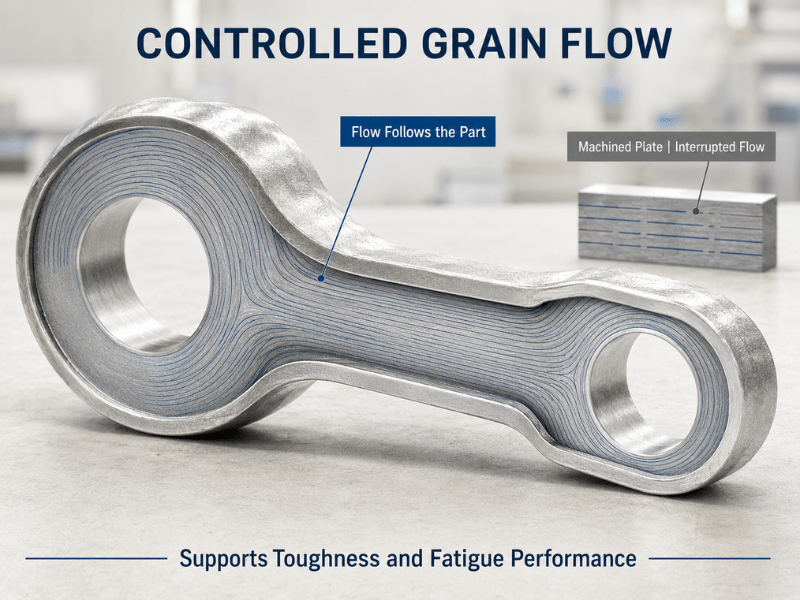
Dövme, bu mukavemeti yapısal bir parçaya dönüştüren işlemdir. Isıtılmış kütüğün kalıplar arasında sıkıştırılması iç boşlukları kapatır ve tane yapısını parçanın dış hattını takip etmeye zorlar; bu da tokluğu ve yorulma ömrünü döküm veya plakadan işleme ile elde edilebileceğin çok ötesine taşır. Bu tane akışı avantajı, en zorlu gövde ve süspansiyon yükleri için neden sadece 7075-T6 plakanın değil, 7075-T6 dövmelerin spesifiye edildiğinin tam nedenidir.
T6 Temperini Anlamak
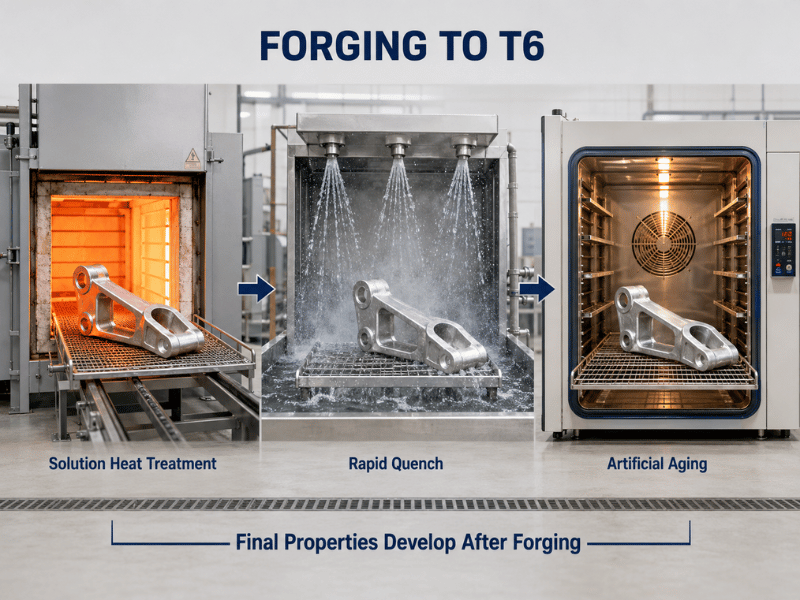
“T6” etiketi, dövme halindeki durumu değil, sabit bir ısıl işlem yolunu tanımlar. Bir dövme kalıptan yumuşak çıkar; yalnızca T6 çevrimi onu tam mukavemete ulaştırır.
Çözelti ısıl işlemi, parçayı çinko, magnezyum ve bakırın tek fazlı bir katı çözelti içinde çözünmesi için 1–4 saat boyunca 465–485°C'ye ısıtır. Hızlı su verme (100°C/s üzeri, 30 saniye içinde) bu elementleri çökelmeden önce yerlerinde kilitler. Yaklaşık 24 saat boyunca 120°C'de yapay yaşlandırma daha sonra dislokasyon hareketini engelleyen ve mukavemeti artıran ince η′ (MgZn₂) partiküllerini çökeltir.
Dövmeler için T6 vs T652
T652, T6'nın dövme ile ilgili varyantıdır. Su vermeden sonra parça 1–5% basma gerilme giderme işlemi alır — 500–3000 tonluk bir pres 60–90 MPa su verme artık gerilmesini sıkıştırıp çıkarır — ardından yaşlandırılır. Mekanik mukavemet T6 seviyelerine yakın kalır, ancak artık gerilme 20–40 MPa'ya düşer ve boyutsal kararlılık iyileşir; bu nedenle dövme uçak parçaları genellikle düz T6 yerine T652 olarak spesifiye edilir.
7075-T6 Mekanik Özellikleri
Bunlar T6 dövmeler ve plaka için tipik değerlerdir. Spesifik kesit ve temper için fabrika test sertifikasına göre doğrulayın.
| Mülkiyet | 7075-T6 | Notlar |
|---|---|---|
| Nihai Çekme Dayanımı (UTS) | 572 MPa (83 ksi) | Yaygın dövme Al arasında en yüksek |
| Akma Mukavemeti (YS) | 503 MPa (73 ksi) | 6061-T6'ya göre ~ daha yüksek |
| Uzama | 8–11% | T652'de düşer |
| Sertlik | ~150 HB | — |
| Elastisite Modülü | ~72 GPa | — |
| Yorulma Mukavemeti (10⁷ çevrim) | ~160 MPa | Tane akışı dövmelerde bunu yükseltir |
| Yoğunluk | 2,81 g/cm³ | — |
Çoğu kararı yönlendiren sayı akma mukavemetidir. 503 MPa'da, 7075-T6 akma öncesinde 6061-T6'dan yaklaşık 80% daha fazla yük taşır; bu nedenle ağırlığın kritik olduğu yapılarda çeliğin yerini alır — ancak aynı çökelme ile güçlendirilmiş mikroyapı, onu SCC'ye duyarlı ve kaynaklanması zor yapan şeydir.
7075-T6 Dövme İşlemi
7075-T6'nın dövülmesi kontrollü bir sırayı takip eder: kütüğü ısıtın, kalıplar arasında deforme edin, ardından T6 ısıl işlemini uygulayın. Sıcaklık veya redüksiyondaki küçük sapmalar mikroyapıyı yeniden yazar, bu nedenle süreç penceresi dardır.
Açık Kalıp vs Kapalı Kalıp Dövme
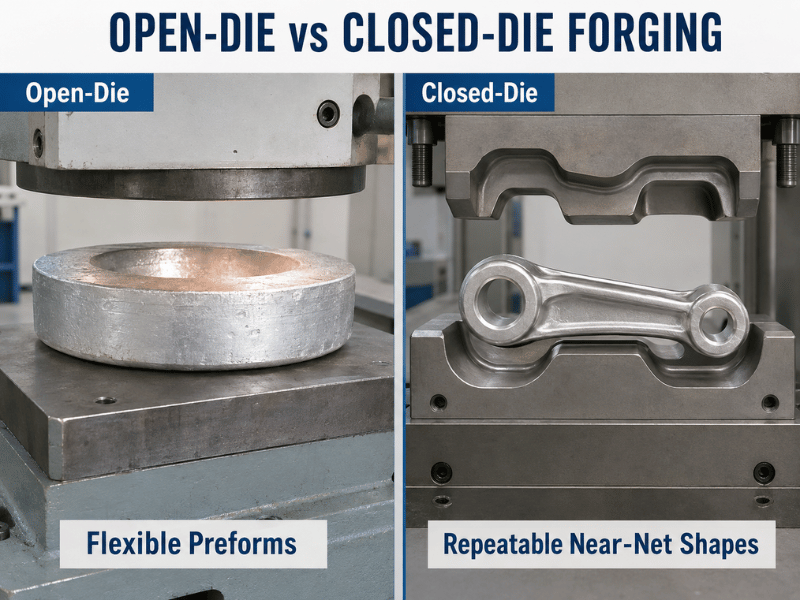
| Faktör | Açık Kalıp | Kapalı Kalıp |
|---|---|---|
| İçin en iyisi | Diskler, halkalar, bloklar, ön şekillendirmeler | Karmaşık, net şekle yakın geometriler |
| İşleme payı | 5–10 mm | 0,5–2 mm |
| Malzeme kullanımı | 60–70% | 80–95% |
| Kalıp maliyeti | Düşük — küçük partilere uygun | Yüksek — üretim serilerine uygun |
Kapalı kalıp dövme, bitmiş havacılık parçaları için varsayılan yöntemdir çünkü boşluk şekli tanımlar ve tane konturu takip eder. Açık kalıp işçiliği, daha sonra işlenen halkalar, bloklar ve ön şekillendirmeler için kullanışlı kalır.
Dövme Parametreleri ve Adımları
Kütük ön ısıtması 370–420°C'de çalışır ve dövmenin kendisi 370–450°C aralığında kalır. Bu aralığın altında metal çatlar veya zayıf akar; üstünde taneler kabalaşır ve mukavemet düşer. Her vuruş deformasyon ekler ve kümülatif redüksiyon oranı döküm yapısını kırmak ve ince, yönlü bir tane oluşturmak için en az 4:1 ila 6:1'e ulaşmalıdır.
Dövme ve kontrollü soğutmadan sonra parça yukarıdaki T6 çevriminden geçer (çözelti → su verme → yaşlandırma). T652 için, basma gerilme giderme adımı su vermeden hemen sonra eklenir. Nihai özellikler, dövmenin kendisi kadar bu ısıl işleme de bağlıdır; bu nedenle dövme atölyesi ve ısıl işlemci tek bir spesifikasyona göre çalışmalıdır.
Dövme 7075-T6 Nerede Kullanılır
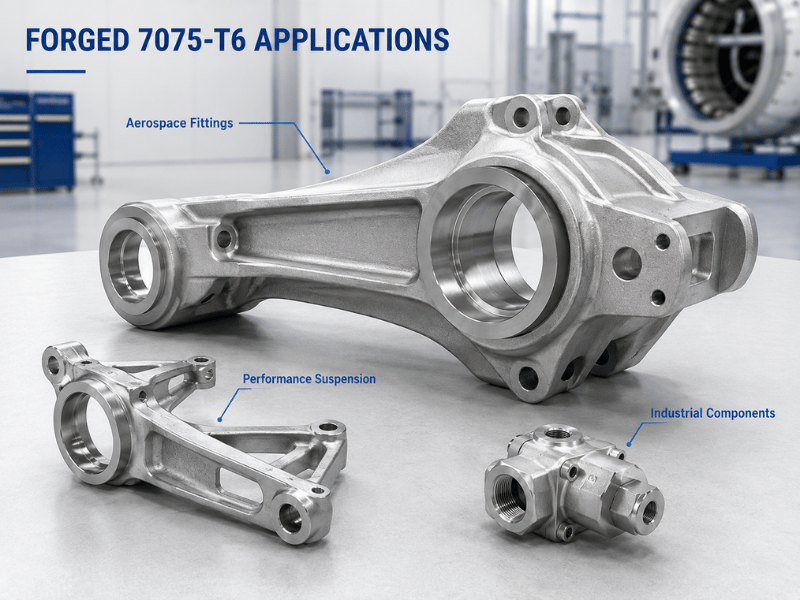
Dövme 7075-T6, mukavemet, yorulma ömrü ve ağırlığın aynı kritik yol üzerinde yer aldığı her yerde hak ettiği yeri kazanır.
Havacılık ve Savunma
İniş takımı bileşenleri, kanat kirişleri, kaburgalar ve gövde bağlantı parçaları dövme 7075-T6 kullanır çünkü hizalanmış tane akışı bu parçaların onlarca yıl boyunca gördüğü çevrimsel yüklere direnir. SCC açısından kritik kesitler T73 veya T7352 temperine geçer; geri kalanı kaplamalı olarak T6 veya T652'de kalır.
Otomotiv ve Performans Süspansiyonu
Salıncak kolları, rotiller ve dikmeler, darbe ve viraj yükleri altında gereken sertlikten ödün vermeden yaylanmamış kütleyi azaltmak için dövme 7075-T6 kullanır. Hafifletme cıvatalı parçaların ötesine geçtikçe, dövme 7075-T6 yarış arabalarından daha yüksek hacimli performans hatlarına geçiyor.
Endüstriyel ve Spor Eşyaları
Hidrolik bileşenler, kalıplar ve takımlar, alaşımın gerilme giderme sonrası sertliğinden ve boyutsal kararlılığından fayda görür. Tırmanma donanımları, bisiklet krankları ve beyzbol sopaları, küçük, güçlü, yorulmaya dirençli bir parçanın düşük maliyetten daha önemli olduğu yerlerde bunu kullanır.
T6 vs Diğer 7075 Temperleri — Nasıl Seçilir
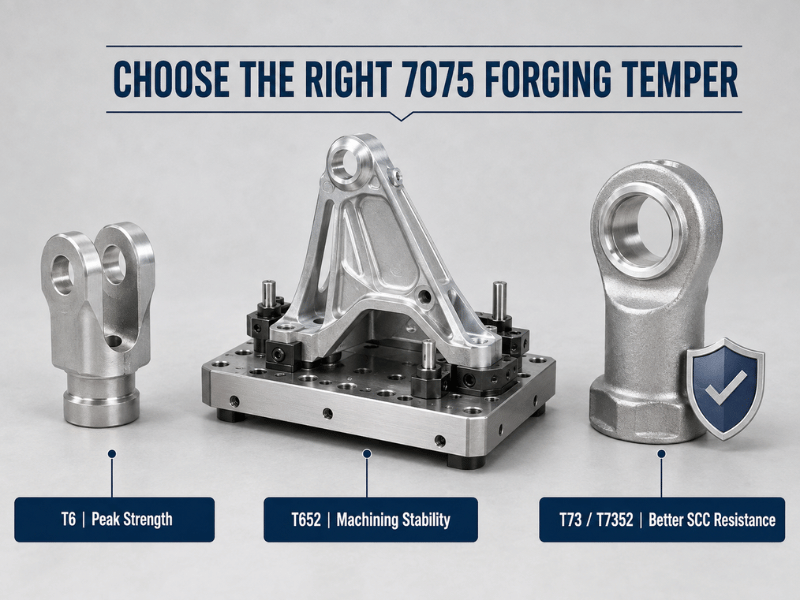
| Temper | İşlem | Çekme mukavemeti / Akma mukavemeti (MPa) | İçin en iyisi | Kaçının |
|---|---|---|---|---|
| T6 | Çözelti + su verme + yaşlandırma | 572 / 503 | En yüksek mukavemet, SCC olmayan parçalar | SCC maruziyeti, işleme sonrası sıkı toleranslar |
| T651 | T6 + germe (plaka) | 572 / 503 | Düz kalması gereken plaka | Dövmeler (T652 kullanın) |
| T652 | T6 + basma giderme | ~570 / ~500 | Kararlılık gerektiren dövmeler | En düşük maliyet önceliktir |
| T73 | Aşırı yaşlandırılmış | ~483 / ~414 | Kalın, SCC açısından kritik parçalar | Maksimum mukavemet gereklidir |
T6 Ne Zaman Doğru Tercihtir?
- Parça yüksek statik yüke maruz kalır ancak korozif ortamda sürekli çekme gerilmesi görmez — iniş takımı bağlantıları, yapısal braketler.
- Çelikten ağırlık azaltma projenin hedefidir ve geometri korozyon koruması için kaplanabilir veya kaplama ile birleştirilebilir.
Başka Bir Temper Ne Zaman Daha Uygundur?
T73 ve T7352, –20 mukavemetten feragat ederek belirgin şekilde daha iyi SCC direnci sağlar; bu, nemli veya tuzlu ortamlardaki kalın kesitler için standart tercihtir. T652, işleme sonrası boyutsal kararlılığın akmanın son birkaç MPa'sından daha önemli olduğu durumlarda dövme için varsayılan seçenektir.
Dövme 7075-T6 ile Çalışma — Bilmeniz Gerekenler
Doğru kurulumla işleme basittir. Karbür takımlar, rijit bağlama ve sel soğutucu, iş sertleşmesi yapabilen yüzeyin bulaşmasını önler; 7075-T6 temiz talaş üretir ve sıkı toleransları korur.
Kaynak genellikle kaçınılır. Bakır ve çinko içeriği sıcak çatlamaya neden olur ve ısıdan etkilenen bölge mukavemetinin büyük bir kısmını kaybeder; kaynaklı bağlantılar ayrıca korozyon ve SCC açısından zayıf performans gösterir. Perçinler, cıvatalar ve yapıştırıcı bağlama normal birleştirme yöntemleridir.
Çoğu ortamda korozyon koruması zorunludur. T6 iç mekân atmosferine dayanır ancak klorür maruziyetinde çukurlaşır; bu nedenle anodizasyon, boyama veya kaplama standarttır; herhangi bir tuzlu veya sürekli nemli servis için yalnızca kaplamaya güvenmek yerine T73'e geçin.
Süreç için erken tasarım yapın. En az 4:1 indirgeme oranı koruyun, geniş radüsler ve çekme açıları kullanın, çok hızlı soğuyan ince kesitlerden kaçının ve parçayı tane akışı ana gerilme yolu boyunca uzanacak şekilde yönlendirin. Bu seçimler, dövmenin işlenmiş plakayı yorulma açısından geçip geçmeyeceğini belirler.
Artılar ve Sınırlamalar Bir Bakışta
| Boyut | Güç | Dikkat Edilmesi Gerekenler |
|---|---|---|
| Dayanım-ağırlık oranı | Yaygın dövme Al arasında en yüksek | Daha yüksek malzeme ve dövme maliyeti |
| Yorulma ömrü | Hizalanmış tane akışıyla mükemmel | Dövme kalitesine bağlıdır |
| İşlenebilirlik | Karbür + soğutucu ile iyi | Yüzeyi sertleştirir (work-hardens) |
| Korozyon | Genel olarak orta, SCC açısından zayıf (T6) | Kaplama gerektirir; tuzlu ortam için T73 |
| Kaynaklanabilirlik | Zayıf — bağlantı elemanlarıyla birleştirme | Onarım seçeneklerini sınırlar |
| Stok Durumu | Havacılık tedarikinde yaygın | Kalın T73 dövmeleri daha pahalıdır |
| Maliyet | 6xxx alaşımlarından daha yüksek | Yük/mukavemet kazancı ile haklı çıkar |
Sonuç
7075-T6 dövme, en güçlü yaygın işlenebilir alüminyumu, tanesi yük yolunu takip eden yoğun, yorulmaya dayanıklı parçalara dönüştürür — ödünleşim gerçektir: T6 en yüksek mukavemeti verir ancak ailenin en zayıf SCC direncine, yalnızca orta düzeyde genel korozyon direncine ve esasen kaynaklanabilirliğe sahip değildir; bu nedenle kaplama ve mekanik birleştirme normdur.
Shenzhen merkezli, 20 yılı aşkın deneyime sahip Linsy Aluminum tedarik sağlar 7075-T6 ve T652 dövmeleri ve ilgili temperler, sipariş başına tam MTC dokümantasyonu ve talep üzerine SGS test raporları ile; tipik özel teslim süresi boyut ve işleme bağlı olarak 10–60 gün arasındadır. Fizibilite ve kalite uygunluğu incelemesi için dövme çizimini gönderin — Linsy Aluminum, 1000–8000 serisi genelinde düşük MOQ'lu özel dövmeleri kendi bünyesindeki ısıl işlem ve yüzey işleme ile destekler.
Sıkça Sorulan Sorular
7075-T6 ve T652 dövme parçaları arasındaki fark nedir?
Her ikisi de neredeyse aynı mukavemete ulaşır, ancak T652, su verme işleminden hemen sonra 1–5% basma gerilmesi giderme ekler. Bu, kalıntı gerilmeyi 60–90 MPa'dan 20–40 MPa'ya düşürür ve boyutsal kararlılığı iyileştirir; bu nedenle T652, işlenmiş havacılık dövme parçaları için olağan spesifikasyondur, T6 ise daha az kritik parçalara uygundur.
7075-T6 alüminyum kaynaklanabilir mi?
Kaynak genellikle kaçınılır. Bakır ve çinko sıcak çatlamaya neden olur, ısıdan etkilenen bölge mukavemetinin büyük bir kısmını kaybeder ve bağlantı korozyon ve SCC'ye karşı hassastır. Perçinler, cıvatalar veya yapıştırıcı bağlama standart birleştirme yöntemleridir.
7075-T6'yı dövmek için hangi sıcaklık kullanılır?
Kütük ön ısıtma 370–420°C arasında çalışır ve dövme 370–450°C içinde kalır. Bu aralıkta kalmak, taneyi kabalaştırmadan metalin akmasını sağlar; sonrasında su verme ve yaşlandırma T6 temperini tamamlar.
Dövme 7075-T6 deniz veya tuzlu su kullanımı için uygun mudur?
T6 temperinde değil. Klorür ortamlarında çukurlaşır ve T6, 7075 ailesinin en kötü SCC direncine sahiptir. Tuzlu veya sürekli nemli servis için aşırı yaşlandırılmış T73 veya T7352 temperini belirtin ve yine de kaplama uygulayın.
Dövme 7075-T6 parça, plakadan işlemeye kıyasla nasıldır?
Dövme, iç boşlukları kapatır ve taneyi parça şekliyle hizalar; aynı alaşım ve temperdeki işlenmiş plakaya kıyasla tokluk ve yorulma ömrünü artırır. Ayrıca near-net shape sayesinde malzeme tasarrufu sağlar; ancak kapalı kalıp takımlandırması, üretim hacminde kendini amorti eden ön maliyet ekler.