Co je kování z hliníku 7075-T6?
7075 je slitina řady 7xxx postavená na systému zinek-hořčík-měď a dosahuje nejvyšší pevnosti ze všech běžných tvářených hliníkových slitin — mez pevnosti v tahu dosahuje v temperaci T6 přibližně 572 MPa. Tato pevnost je vykoupena chováním při korozi: T6 nabízí pouze mírnou obecnou odolnost proti korozi a nejslabší odolnost proti korozi za napětí (SCC) v rámci rodiny 7075, proto většina aplikací vyžaduje povlak nebo přestárlou temperaci.
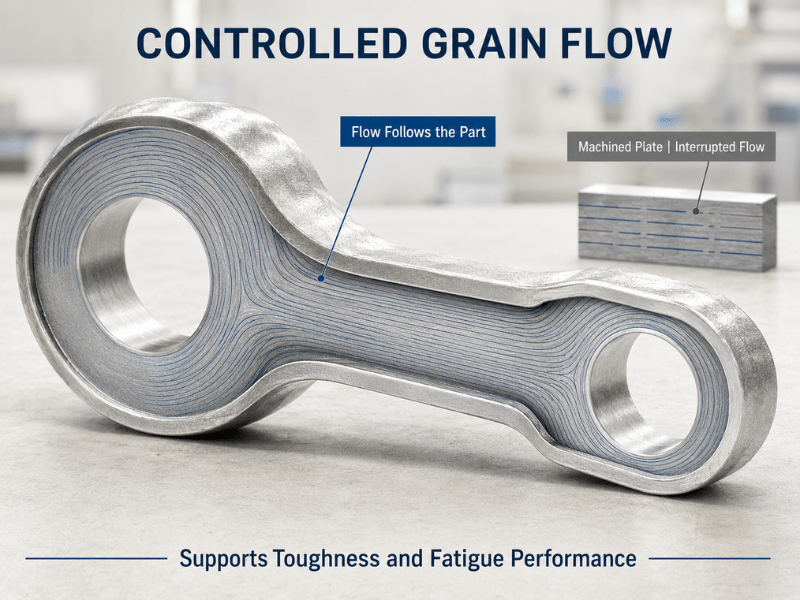
Kování je proces, který tuto pevnost přeměňuje na konstrukční díl. Lisování zahřátého polotovaru mezi zápustkami uzavírá vnitřní dutiny a nutí zrno sledovat obrys dílu, což zvyšuje houževnatost a únavovou životnost daleko za úroveň, které lze dosáhnout odléváním nebo obráběním z plechu. Tato výhoda směru zrna je přesně důvodem, proč jsou kované díly 7075-T6, nikoli pouze plech 7075-T6, specifikovány pro nejnáročnější zatížení draku letadla a zavěšení.
Porozumění stavu T6
Označení “T6” popisuje pevně stanovený postup tepelného zpracování, nikoli stav po kování. Výkovek opouští zápustku měkký; teprve cyklus T6 mu dodá plnou pevnost.
Rozpouštěcí žíhání zahřívá díl na 465–485 °C po dobu 1–4 hodin, aby se zinek, hořčík a měď rozpustily do jednofázového tuhého roztoku. Rychlé kalení do vody (nad 100 °C/s, do 30 sekund) uzamkne tyto prvky na místě dříve, než mohou precipitovat. Umělé stárnutí při 120 °C po přibližně 24 hodin pak precipitací vytvoří jemné částice η′ (MgZn₂), které blokují pohyb dislokací a zvyšují pevnost.
T6 vs. T652 pro výkovky
T652 je varianta T6 relevantní pro výkovky. Po kalení díl podstoupí tlakové odstranění zbytkového napětí — lis o síle 500–3000 tun vytlačí zbytkové napětí z kalení 60–90 MPa — a poté stárne. Mechanická pevnost zůstává blízko úrovním T6, ale zbytkové napětí klesá na 20–40 MPa a rozměrová stabilita se zlepšuje, což je důvod, proč jsou kované letecké díly obvykle specifikovány jako T652 spíše než jako prosté T6.
Mechanické vlastnosti 7075-T6
Toto jsou typické hodnoty pro výkovky a plechy T6. Ověřte je proti certifikátu o zkoušce z výroby pro konkrétní průřez a temperaci.
| Majetek | 7075-T6 | Poznámky |
|---|---|---|
| Pevnost v tahu (UTS) | 572 MPa (83 ksi) | Špička mezi běžnými tvářenými slitinami Al |
| Mez kluzu (YS) | 503 MPa (73 ksi) | ~80 % nad 6061-T6 |
| Prodloužení | 8–11% | Klesá u T652 |
| Tvrdost | ~150 HB | — |
| Modul pružnosti | ~72 GPa | — |
| Únavová pevnost (10⁷ cyklů) | ~160 MPa | Směr zrna ji u výkovků zvyšuje |
| Hustota | 2,81 g/cm³ | — |
Hodnota, která řídí většinu rozhodnutí, je mez kluzu. Při 503 MPa přenáší 7075-T6 přibližně o 80 % větší zatížení než 6061-T6, než se poddá, což je důvod, proč nahrazuje ocel v konstrukcích s kritickou hmotností — ale právě tato precipitací zpevněná mikrostruktura způsobuje jeho citlivost na SCC a obtížnou svařitelnost.
Proces kování 7075-T6
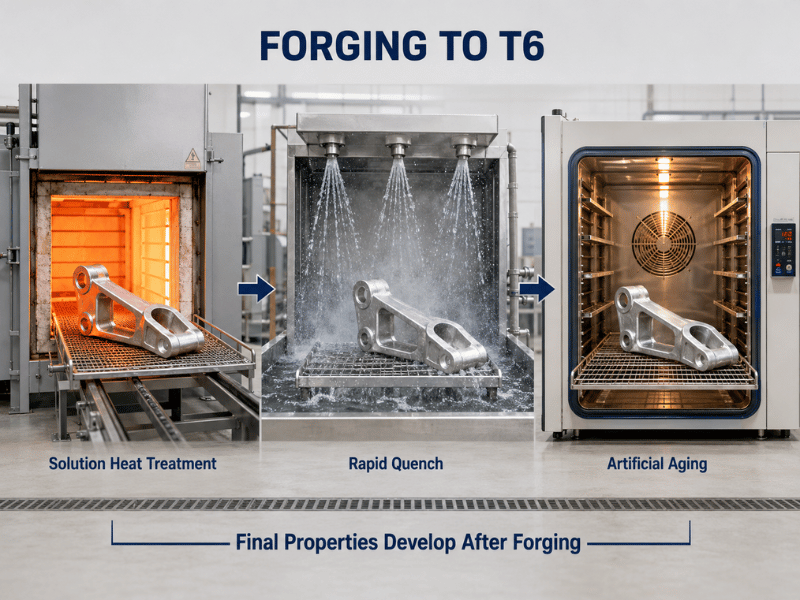
Kování 7075-T6 probíhá v řízeném sledu: zahřátí polotovaru, deformace mezi zápustkami a poté aplikace tepelného zpracování T6. Malé odchylky v teplotě nebo úběru přepisují mikrostrukturu, takže okno je úzké.
Kování do volné zápustky vs. kování do uzavřené zápustky
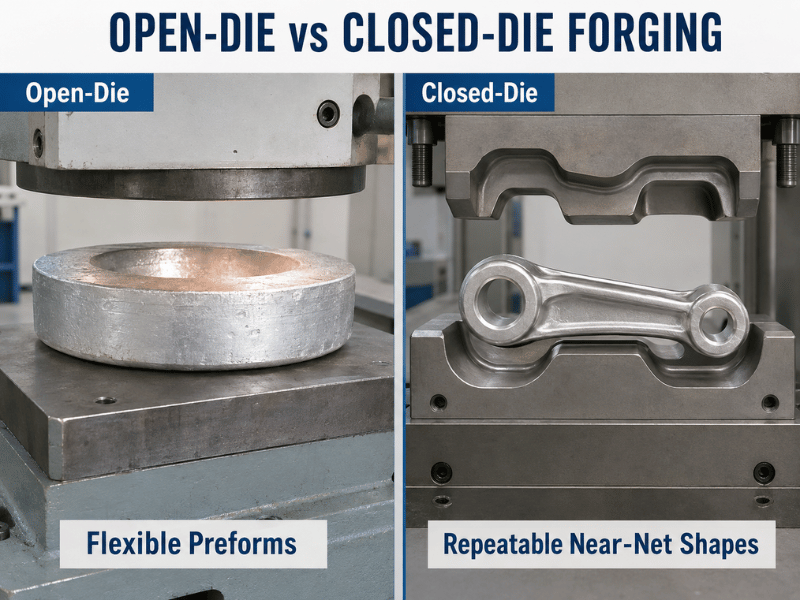
| Faktor | Volná zápustka | Uzavřená zápustka |
|---|---|---|
| Nejlepší pro | Kotouče, prstence, bloky, předkovky | Složité, téměř konečné tvary |
| Přídavek na obrábění | 5–10 mm | 0,5–2 mm |
| Využití materiálu | 60–70% | 80–95% |
| Náklady na zápustku | Nízké — vhodné pro malé série | Vysoké — vhodné pro sériovou výrobu |
Kování do uzavřené zápustky je výchozí volbou pro hotové letecké díly, protože dutina definuje tvar a zrno sleduje obrys. Práce s volnou zápustkou zůstává užitečná pro prstence, bloky a předkovky, které se později obrábějí.
Parametry a kroky kování
Předehřev polotovaru probíhá při 370–420 °C a samotné kování zůstává v okně 370–450 °C. Pod tímto rozsahem kov praská nebo špatně teče; nad ním zrna hrubnou a pevnost klesá. Každý zdvih přidává deformaci a kumulativní poměr úběru by měl dosáhnout alespoň 4:1 až 6:1, aby se rozrušila lící struktura a vytvořilo se jemné, směrové zrno.
Po kování a řízeném chlazení díl prochází výše uvedeným cyklem T6 (rozpouštění → kalení → stárnutí). Pro T652 je krok tlakového odstranění napětí vložen přímo po kalení. Konečné vlastnosti závisí stejně tak na tomto tepelném zpracování jako na samotném kování, proto kovárna a kalírna musí pracovat podle jedné specifikace.
Kde se používá kovaný 7075-T6
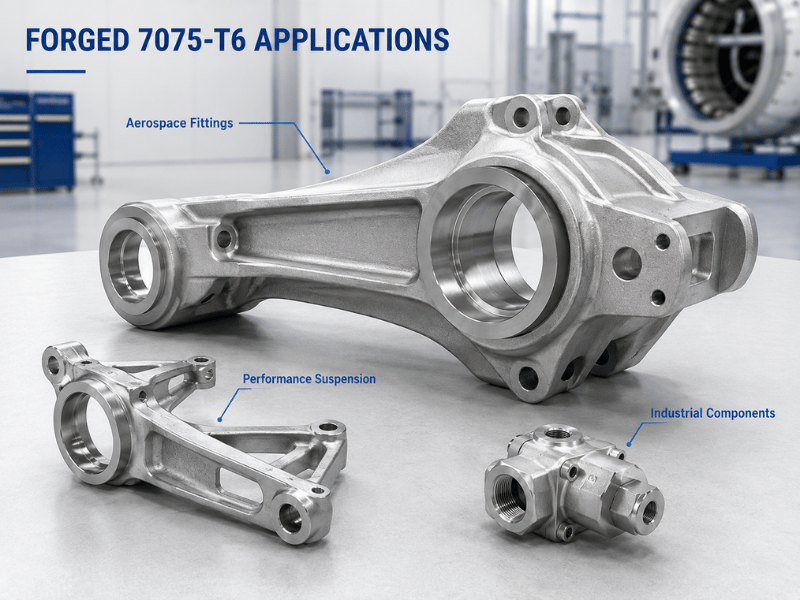
Kovaný 7075-T6 si vydobývá své místo všude tam, kde pevnost, únavová životnost a hmotnost leží na stejné kritické cestě.
Letectví a obrana
Díly podvozku, nosníky křídel, žebra a úchytky trupu používají kovaný 7075-T6, protože uspořádaný směr zrna odolává cyklickým zatížením, kterým tyto díly čelí po desetiletí. Sekce kritické z hlediska SCC přecházejí na temperaci T73 nebo T7352; zbytek zůstává při T6 nebo T652 s povlakem.
Automobilový průmysl a výkonnostní zavěšení
Ramena zavěšení, těhlice a vzpěry používají kovaný 7075-T6 ke snížení neodpružené hmotnosti bez obětování tuhosti potřebné při nárazovém zatížení a zatížení v zatáčkách. Jak odlehčování postupuje za hranice přišroubovaných dílů, kovaný 7075-T6 se přesouvá ze závodních vozů do výkonnostních linií s vyššími objemy.
Průmysl a sportovní potřeby
Hydraulické komponenty, formy a nástroje těží z tvrdosti slitiny a rozměrové stability po odstranění napětí. Horolezecké vybavení, kliky jízdních kol a baseballové pálky ji používají tam, kde malý, pevný a proti únavě odolný díl záleží více než nízká cena.
T6 vs. jiné temperace 7075 — jak volit
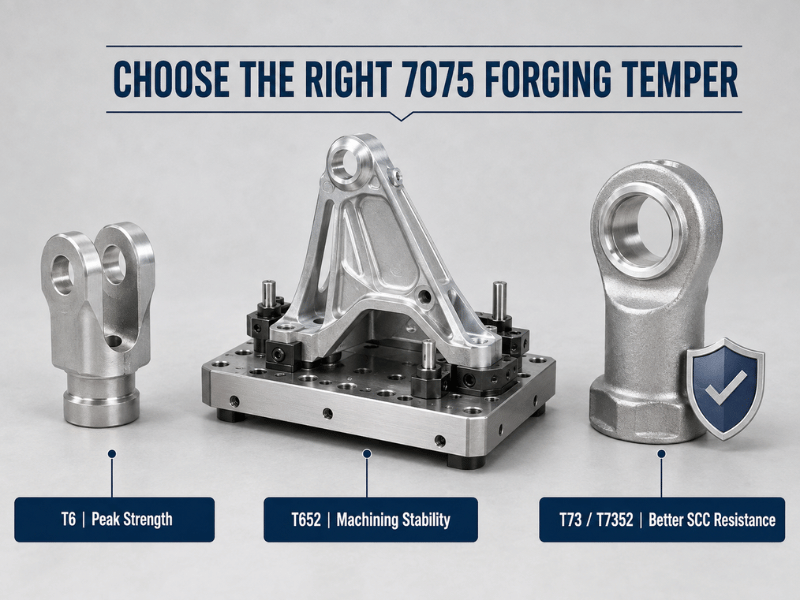
| Temperament | Zpracování | Mez pevnosti / mez kluzu (MPa) | Nejlepší pro | Vyhnout se, když |
|---|---|---|---|---|
| T6 | Rozpouštění + kalení + stárnutí | 572 / 503 | Špičková pevnost, díly bez SCC | Expozice SCC, těsné tolerance po obrábění |
| T651 | T6 + protažení (plech) | 572 / 503 | Plech, který musí zůstat plochý | Výkovky (použijte T652) |
| T652 | T6 + odstranění zbytkového pnutí | ~570 / ~500 | Výkovky vyžadující rozměrovou stabilitu | Nejnižší náklady jsou prioritou |
| T73 | Přestárlé | ~483 / ~414 | Silné díly kritické z hlediska SCC | Je vyžadována maximální pevnost |
Kdy je T6 správná volba
- Díl je vystaven vysokému statickému zatížení, ale nikoli trvalému tahovému napětí v korozivním prostředí — táhla podvozku, konstrukční konzoly.
- Cílem projektu je snížení hmotnosti oproti oceli a geometrie může být povlakována nebo plátována pro ochranu proti korozi.
Kdy se hodí jiné temperování
T73 a T7352 vyměňují 15–20 % pevnosti za výrazně lepší odolnost proti SCC, což je standardní volba pro silné průřezy ve vlhkém nebo slaném prostředí. T652 je výchozí stav pro výkovky, když je rozměrová stabilita po obrábění důležitější než posledních několik MPa meze kluzu.
Práce s výkovkem z 7075-T6 — co potřebujete vědět
Obrábění je přímočaré se správným nastavením. Karbidové nástroje, tuhé upínání a přívalové chlazení zabraňují rozmazávání povrchu zpevněného za studena; 7075-T6 produkuje čisté třísky a udržuje těsné tolerance.
Svařování se obecně vyhýbáme. Obsah mědi a zinku způsobuje horké praskání a tepelně ovlivněná zóna ztrácí velkou část své pevnosti; svařované spoje také vykazují špatné výsledky z hlediska koroze a SCC. Nýty, šrouby a lepení jsou běžné způsoby spojování.
Ochrana proti korozi je ve většině prostředí povinná. T6 odolává vnitřní atmosféře, ale v prostředí s chloridy podléhá bodové korozi, takže anodizace, lakování nebo plátování jsou standardem; pro jakékoli slané nebo trvale vlhké prostředí přejděte na T73, místo abyste se spoléhali pouze na povlak.
Navrhujte s ohledem na proces již od začátku. Dodržujte poměr redukce alespoň 4:1, používejte velkorysé zaoblení a úkosy, vyhýbejte se tenkým průřezům, které příliš rychle chladnou, a orientujte díl tak, aby tok zrn probíhal podél hlavní cesty napětí. Tato rozhodnutí určují, zda výkovek překoná obráběnou desku z hlediska únavy.
Výhody a omezení na první pohled
| Rozměr | Síla | Pozor na |
|---|---|---|
| Poměr pevnosti k hmotnosti | Nejvyšší z běžných tvářených Al slitin | Vyšší náklady na materiál a kování |
| Únavová životnost | Vynikající s uspořádaným tokem zrn | Závisí na kvalitě kování |
| Obrobitelnost | Dobré s karbidem + chladicí kapalinou | Zpevňuje povrch |
| Koroze | Střední obecná, špatná SCC (T6) | Vyžaduje povlak; T73 pro slané prostředí |
| Svařitelnost | Špatné — spojování spojovacími prvky | Omezuje možnosti opravy |
| Dostupnost | Běžné v leteckém dodavatelském řetězci | Silné výkovky T73 stojí více |
| Náklady | Vyšší než slitiny 6xxx | Ospravedlněno poměrem zatížení/hmotnosti |
Závěr
Výkovek z 7075-T6 přeměňuje nejpevnější běžnou tvářenou hliníkovou slitinu na hutné díly odolné proti únavě, jejichž zrno sleduje cestu zatížení — kompromis je reálný: T6 poskytuje špičkovou pevnost, ale nejslabší odolnost proti SCC z celé řady, pouze mírnou obecnou odolnost proti korozi a v podstatě žádnou svařitelnost, takže povlakování a mechanické spojování jsou normou.
Společnost Linsy Aluminum, výrobní závod v Shenzhenu s více než 20 lety zkušeností, dodává Výkovky z 7075-T6 a T652 a související stavy tepelného zpracování s úplnou dokumentací MTC ke každé objednávce a zkušebními protokoly SGS na vyžádání; typická dodací lhůta pro zakázkovou výrobu je 10–60 dní v závislosti na velikosti a zpracování. Zašlete výkres výkovku pro posouzení proveditelnosti a vhodnosti jakosti — Linsy Aluminum podporuje zakázkové výkovky s nízkým minimálním objemem objednávky napříč řadami 1000–8000 s vlastním tepelným zpracováním a dokončovacími operacemi.
Často kladené otázky
Jaký je rozdíl mezi kováním 7075-T6 a T652?
Obě dosahují téměř identické pevnosti, ale T652 přidává 1–5% uvolnění tlakového napětí ihned po kalení. To snižuje zbytkové napětí z 60–90 MPa na 20–40 MPa a zlepšuje rozměrovou stabilitu, takže T652 je obvyklá specifikace pro obráběná letecká kování, zatímco T6 se hodí pro méně kritické díly.
Lze hliník 7075-T6 svařovat?
Svařování se obecně vyhýbáme. Měď a zinek způsobují horké praskání, tepelně ovlivněná zóna ztrácí velkou část své pevnosti a spoj je náchylný ke korozi a SCC. Nýty, šrouby nebo lepení jsou standardní metody spojování.
Jaká teplota se používá pro kování 7075-T6?
Předehřev polotovaru probíhá při 370–420 °C a kování zůstává v rozmezí 370–450 °C. Udržování v tomto okně udržuje kov v toku bez hrubnutí zrna; kalení a stárnutí následně dokončí stav T6.
Je výkovek z 7075-T6 vhodný pro mořské nebo slané prostředí?
Ne ve stavu T6. V prostředí s chloridy podléhá bodové korozi a T6 má nejhorší odolnost proti SCC z řady 7075. Pro slané nebo trvale vlhké prostředí specifikujte přestárlý stav T73 nebo T7352 a stále aplikujte povlak.
Jak si výkovek z 7075-T6 stojí ve srovnání s obráběním z desky?
Kování uzavírá vnitřní dutiny a orientuje zrno podle tvaru dílu, čímž zvyšuje houževnatost a únavovou životnost ve srovnání s obráběnou deskou ze stejné slitiny a stavu. Také šetří materiál díky tvaru blízkému konečnému, ačkoli nástroje pro zápustkové kování přidávají počáteční náklady, které se vyplatí při sériové výrobě.