O que é a forja de alumínio 7075-T6?
O 7075 é uma liga da série 7xxx baseada em um sistema zinco-magnésio-cobre, e oferece a maior resistência entre todos os alumínios trabalháveis comuns — a resistência à tração máxima atinge cerca de 572 MPa no temperamento T6. Essa resistência vem ao custo do comportamento à corrosão: o T6 oferece apenas resistência moderada à corrosão geral e a mais fraca resistência à corrosão sob tensão (SCC) da família 7075, portanto a maioria das aplicações exige revestimento ou um temperamento sobreenvelhecido.
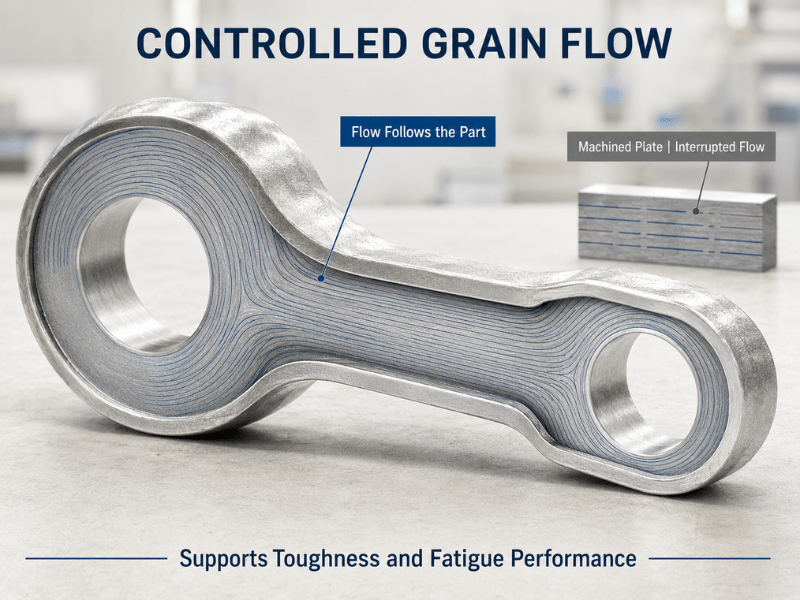
A forja é o processo que transforma essa resistência em uma peça estrutural. Comprimir o tarugo aquecido entre matrizes fecha vazios internos e força o grão a acompanhar o contorno da peça, o que eleva a tenacidade e a vida em fadiga muito além do que a fundição ou a usinagem a partir de chapa podem alcançar. Essa vantagem do fluxo de grão é exatamente o motivo pelo qual forjados de 7075-T6, e não apenas chapas de 7075-T6, são especificados para as cargas mais exigentes em estruturas aeronáuticas e de suspensão.
Compreendendo a Têmpera T6
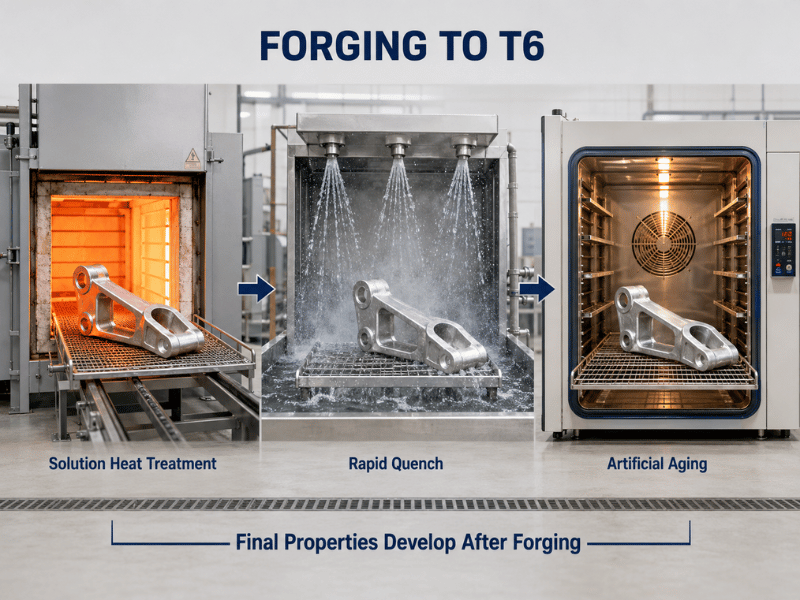
A designação “T6” descreve uma rota fixa de tratamento térmico, não a condição conforme forjado. Uma forja sai da matriz mole; somente o ciclo T6 a leva à resistência total.
O tratamento térmico de solubilização aquece a peça a 465–485°C por 1–4 horas para que o zinco, o magnésio e o cobre se dissolvam em uma solução sólida monofásica. A têmpera rápida em água (acima de 100°C/s, em até 30 segundos) fixa esses elementos no lugar antes que possam precipitar. O envelhecimento artificial a 120°C por aproximadamente 24 horas então precipita partículas finas de η′ (MgZn₂) que bloqueiam o movimento das discordâncias e elevam a resistência.
T6 vs T652 para Forjados
O T652 é a variante do T6 relevante para forjados. Após a têmpera, a peça recebe alívio de tensões compressivo de 1–5% — uma prensa de 500–3000 toneladas comprime as tensões residuais de têmpera de 60–90 MPa — e então envelhece. A resistência mecânica permanece próxima aos níveis do T6, mas a tensão residual cai para 20–40 MPa e a estabilidade dimensional melhora, razão pela qual peças forjadas para aeronaves são geralmente especificadas como T652 em vez de T6 simples.
Propriedades Mecânicas do 7075-T6
Estes são valores típicos para forjados e chapas T6. Confirme com o certificado de ensaio da usina para a seção e o temperamento específicos.
| Propriedade | 7075-T6 | Notas |
|---|---|---|
| Resistência à tração final (UTS) | 572 MPa (83 ksi) | Máximo entre os Al trabalháveis comuns |
| Limite de Escoamento (YS) | 503 MPa (73 ksi) | ~80% acima do 6061-T6 |
| Alongamento | 8–11% | Cai no T652 |
| Dureza | ~150 HB | — |
| Módulo de elasticidade | ~72 GPa | — |
| Resistência à Fadiga (10⁷ ciclos) | ~160 MPa | O fluxo de grão a eleva em forjados |
| Densidade | 2,81 g/cm³ | — |
O número que orienta a maioria das decisões é o limite de escoamento. A 503 MPa, o 7075-T6 suporta cerca de 80% mais carga que o 6061-T6 antes de escoar, razão pela qual substitui o aço em estruturas críticas para o peso — mas essa mesma microestrutura endurecida por precipitação é o que o torna sensível à SCC e difícil de soldar.
O Processo de Forja do 7075-T6
A forja do 7075-T6 segue uma sequência controlada: aquecer o tarugo, deformá-lo entre matrizes e então aplicar o tratamento térmico T6. Pequenos desvios de temperatura ou redução reescrevem a microestrutura, portanto a janela é estreita.
Forja em Matriz Aberta vs Matriz Fechada
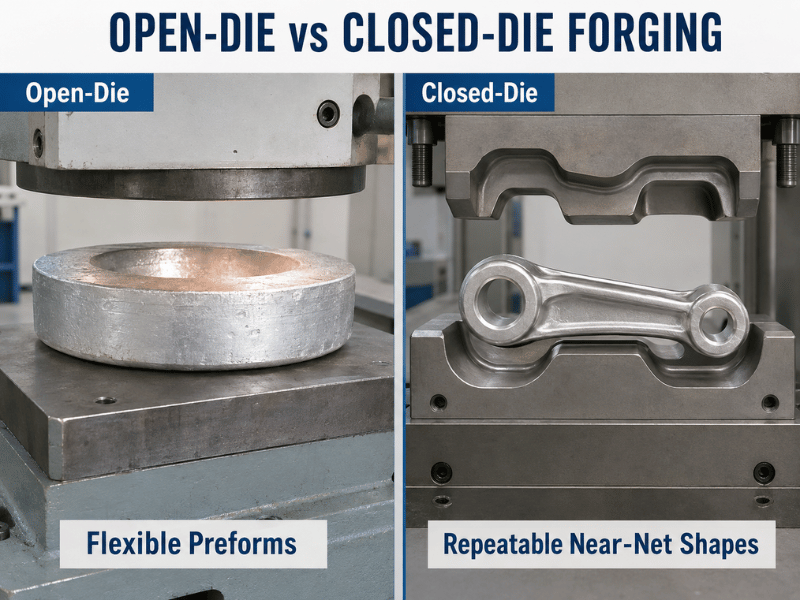
| Fator | Matriz Aberta | Matriz Fechada |
|---|---|---|
| Melhor para | Discos, anéis, blocos, pré-formas | Formas complexas, próximas da final |
| Sobremetal de usinagem | 5–10 mm | 0,5–2 mm |
| Utilização do material | 60–70% | 80–95% |
| Custo da matriz | Baixo — adequado para pequenos lotes | Alto — adequado para produções em série |
A forjagem em matriz fechada é o padrão para peças aeroespaciais acabadas porque a cavidade define a forma e o grão segue o contorno. O trabalho em matriz aberta permanece útil para anéis, blocos e pré-formas que são posteriormente usinados.
Parâmetros e Etapas de Forja
O pré-aquecimento do tarugo ocorre entre 370–420°C e a forja em si permanece na faixa de 370–450°C. Abaixo dessa faixa o metal trinca ou flui mal; acima dela os grãos engrossam e a resistência cai. Cada golpe adiciona deformação, e a taxa de redução cumulativa deve atingir pelo menos 4:1 a 6:1 para romper a estrutura de fundição e construir um grão fino e direcional.
Após a forja e o resfriamento controlado, a peça passa pelo ciclo T6 acima (solubilização → têmpera → envelhecimento). Para o T652, a etapa de alívio de tensões por compressão é inserida logo após a têmpera. As propriedades finais dependem tanto desse tratamento térmico quanto da própria forja, portanto a forjaria e o responsável pelo tratamento térmico devem trabalhar segundo uma única especificação.
Onde o 7075-T6 Forjado é Utilizado
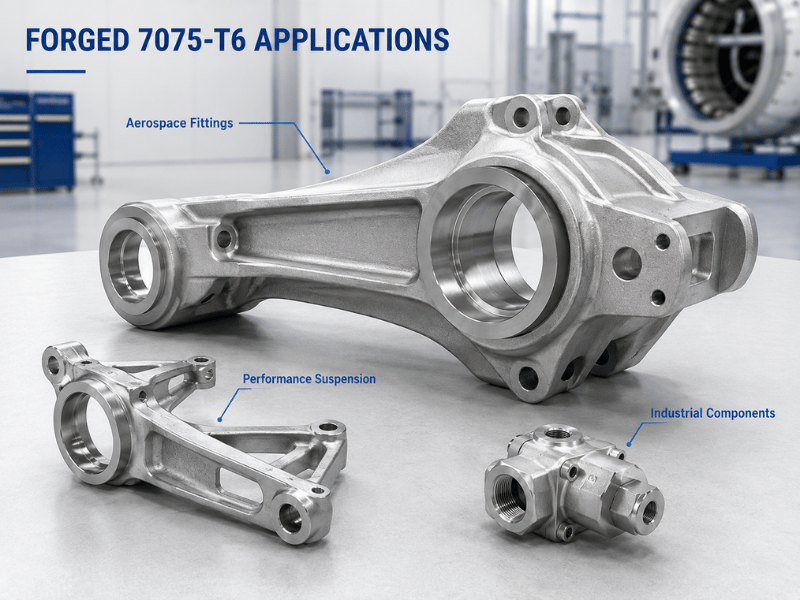
O 7075-T6 forjado conquista seu lugar onde quer que resistência, vida em fadiga e peso estejam no mesmo caminho crítico.
Aeroespacial e Defesa
Componentes de trem de pouso, longarinas de asa, nervuras e fixações de fuselagem usam 7075-T6 forjado porque o fluxo de grão alinhado resiste às cargas cíclicas que essas peças enfrentam por décadas. Seções críticas para SCC migram para o temperamento T73 ou T7352; o restante permanece em T6 ou T652 com revestimento.
Automotivo e Suspensão de Alto Desempenho
Braços de controle, mangas de eixo e montantes usam 7075-T6 forjado para reduzir a massa não suspensa sem abrir mão da rigidez necessária sob cargas de impacto e de curva. À medida que a redução de peso avança além de peças aparafusadas, o 7075-T6 forjado migra dos carros de corrida para linhas de desempenho de maior volume.
Industrial e Artigos Esportivos
Componentes hidráulicos, moldes e ferramentais se beneficiam da dureza e da estabilidade dimensional da liga após o alívio de tensões. Equipamentos de escalada, pedivelas de bicicleta e tacos de beisebol a utilizam onde uma peça pequena, resistente e resistente à fadiga importa mais do que o baixo custo.
T6 vs Outros Temperamentos do 7075 — Como Escolher
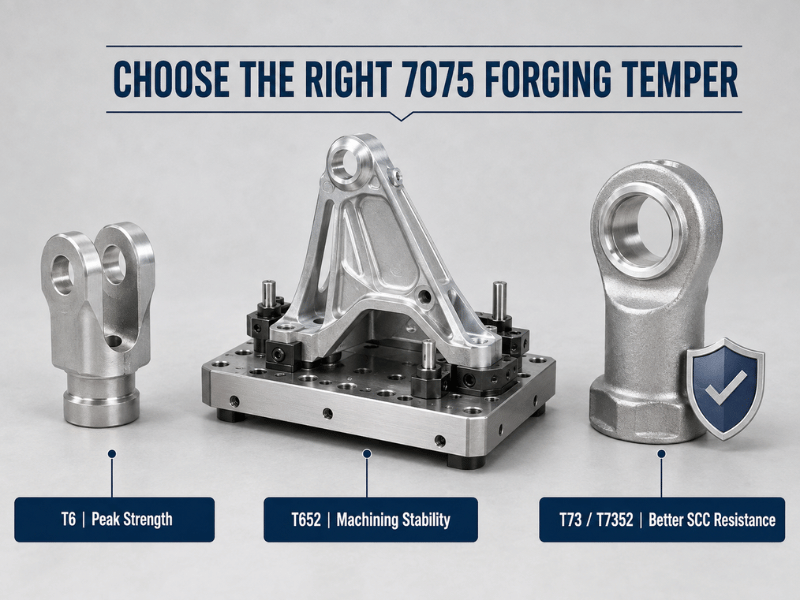
| Temperamento | Tratamento | UTS / YS (MPa) | Melhor para | Evitar quando |
|---|---|---|---|---|
| T6 | Solubilização + têmpera + envelhecimento | 572 / 503 | Resistência máxima, peças não sujeitas a SCC | Exposição a SCC, tolerâncias apertadas após usinagem |
| T651 | T6 + estiramento (chapa) | 572 / 503 | Chapa que deve permanecer plana | Forjados (usar T652) |
| T652 | T6 + alívio por compressão | ~570 / ~500 | Forjados que necessitam de estabilidade | O menor custo é a prioridade |
| T73 | Sobreenvelhecido | ~483 / ~414 | Peças espessas e críticas para SCC | É necessária resistência máxima |
Quando o T6 É a Escolha Certa
- A peça está sujeita a alta carga estática, mas não a tensão de tração sustentada em ambiente corrosivo — elos de trem de pouso, suportes estruturais.
- A redução de peso em relação ao aço é o objetivo do projeto e a geometria pode ser revestida ou clad para proteção contra corrosão.
Quando Outro Tempero se Ajusta Melhor
T73 e T7352 trocam 15–20% de resistência por resistência marcadamente melhor ao SCC, que é a especificação padrão para seções espessas em serviço úmido ou salino. T652 é o padrão para forjamento quando a estabilidade dimensional pós-usinagem importa mais do que os últimos poucos MPa de limite de escoamento.
Trabalhando com 7075-T6 Forjado — O Que Você Precisa Saber
A usinagem é direta com a configuração correta. Ferramentas de metal duro, fixação rígida e refrigerante em abundância evitam que a superfície endurecível por trabalho se esfregue; o 7075-T6 produz cavacos limpos e mantém tolerâncias apertadas.
A soldagem é geralmente evitada. O teor de cobre e zinco causa trincas a quente, e a zona afetada pelo calor perde grande parte de sua resistência; juntas soldadas também apresentam desempenho ruim em corrosão e SCC. Rebites, parafusos e colagem adesiva são as rotas normais de união.
A proteção contra corrosão é obrigatória na maioria dos ambientes. O T6 resiste à atmosfera interna, mas sofre pitting em exposição a cloretos, portanto anodização, pintura ou clad são padrão; para qualquer serviço salino ou com umidade sustentada, mude para T73 em vez de confiar apenas no revestimento.
Projete para o processo desde o início. Mantenha uma razão de redução de pelo menos 4:1, use raios generosos e ângulos de saída, evite seções finas que resfriam rápido demais e oriente a peça de modo que o fluxo de grãos siga o caminho principal de tensão. Essas escolhas decidem se o forjado supera uma placa usinada em fadiga.
Vantagens e Limitações em Resumo
| Dimensão | Força | Atenção |
|---|---|---|
| Relação resistência-peso | O mais alto entre Al forjado comum | Custo mais alto de material e forjamento |
| Vida em fadiga | Excelente com fluxo de grão alinhado | Depende da qualidade do forjamento |
| Usinabilidade | Boa com metal duro + refrigerante | Encrua a superfície |
| Corrosão | Moderada geral, ruim quanto à SCC (T6) | Necessita revestimento; T73 para ambiente salino |
| Soldabilidade | Ruim — união por fixadores | Limita opções de reparo |
| Disponibilidade | Comum no suprimento aeroespacial | Forjados T73 espessos custam mais |
| Custo | Superior às ligas 6xxx | Justificado pelo ganho de carga/peso |
Conclusão
O forjamento 7075-T6 converte o alumínio trabalhado comum mais resistente em peças densas e resistentes à fadiga cujo grão segue o caminho de carga — o trade-off é real: o T6 oferece resistência máxima, mas a pior resistência ao SCC da família, resistência à corrosão geral apenas moderada e essencialmente nenhuma soldabilidade, portanto revestimento e união mecânica são a norma.
A Linsy Aluminum, fábrica sediada em Shenzhen com mais de 20 anos de experiência, fornece Forjados 7075-T6 e T652 e têmperas relacionadas com documentação MTC completa por pedido e relatórios de ensaio SGS disponíveis sob solicitação; o prazo típico para personalizados varia de 10 a 60 dias, dependendo do tamanho e do processamento. Envie o desenho do forjado para uma revisão de viabilidade e adequação de grau — a Linsy Aluminum oferece suporte a forjados personalizados com MOQ baixo em toda a série 1000–8000, com tratamento térmico e acabamento internos.
Perguntas frequentes
Qual é a diferença entre forjados 7075-T6 e T652?
Ambos atingem resistência quase idêntica, mas o T652 adiciona alívio de tensão compressiva de 1–5% logo após a têmpera. Isso reduz a tensão residual de 60–90 MPa para 20–40 MPa e melhora a estabilidade dimensional, portanto o T652 é a especificação usual para forjados aeroespaciais usinados, enquanto o T6 é adequado para peças menos críticas.
O alumínio 7075-T6 pode ser soldado?
A soldagem é geralmente evitada. Cobre e zinco causam trincas a quente, a zona afetada pelo calor perde grande parte de sua resistência, e a junta é vulnerável à corrosão e ao SCC. Rebites, parafusos ou colagem adesiva são os métodos padrão de união.
Qual temperatura é usada para forjar 7075-T6?
O pré-aquecimento do tarugo ocorre entre 370–420°C e o forjamento permanece dentro de 370–450°C. Permanecer nessa janela mantém o metal fluindo sem engrossar o grão; têmpera e envelhecimento depois completam a têmpera T6.
O 7075-T6 forjado é adequado para uso marinho ou em água salgada?
Não na têmpera T6. Ele sofre pitting em ambientes com cloretos e o T6 tem a pior resistência ao SCC da família 7075. Para serviço salino ou com umidade sustentada, especifique a têmpera sobreenvelhecida T73 ou T7352 e ainda aplique revestimento.
Como uma peça forjada 7075-T6 se compara à usinagem a partir de placa?
O forjamento fecha vazios internos e alinha o grão com o formato da peça, aumentando a tenacidade e a vida em fadiga em comparação com uma placa usinada da mesma liga e têmpera. Também economiza material por meio de forma quase líquida, embora o ferramental de matriz fechada adicione custo inicial que se compensa em volume de produção.