¿Qué es la forja de aluminio 7075-T6?
El 7075 es una aleación de la serie 7xxx basada en un sistema de zinc-magnesio-cobre, y ofrece la mayor resistencia de cualquier aluminio forjado común — la resistencia máxima a la tracción alcanza aproximadamente 572 MPa en el temple T6. Esa resistencia tiene un costo en el comportamiento frente a la corrosión: el T6 ofrece solo una resistencia moderada a la corrosión general y la resistencia más débil al agrietamiento por corrosión bajo tensión (SCC) de la familia 7075, por lo que la mayoría de las aplicaciones requieren recubrimiento o un temple sobreenvejecido.
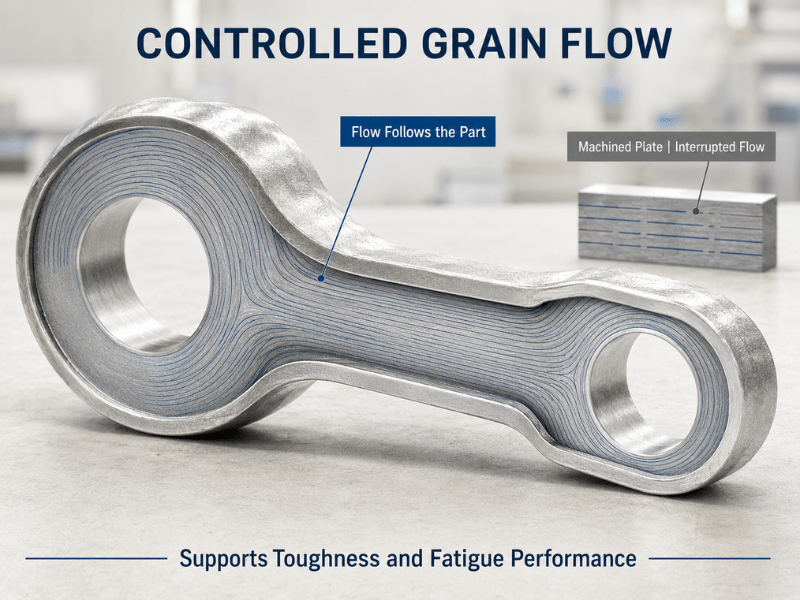
La forja es el proceso que convierte esa resistencia en una pieza estructural. La compresión del tocho calentado entre matrices cierra los vacíos internos y fuerza al grano a seguir el contorno de la pieza, lo que eleva la tenacidad y la vida a la fatiga muy por encima de lo que puede lograr la fundición o el mecanizado desde placa. Esa ventaja del flujo de grano es exactamente la razón por la que las forjas de 7075-T6, no solo la placa de 7075-T6, se especifican para las cargas más exigentes en estructuras aeronáuticas y de suspensión.
Comprensión del temple T6
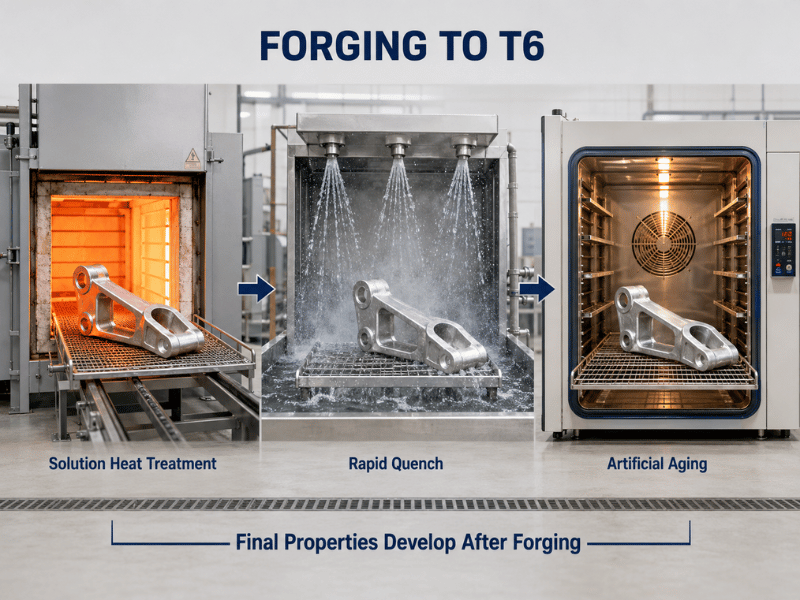
La designación “T6” describe una ruta fija de tratamiento térmico, no la condición tal como se forja. Una forja sale de la matriz en estado blando; solo el ciclo T6 la lleva a su resistencia total.
El tratamiento térmico de solución calienta la pieza a 465–485 °C durante 1–4 horas para que el zinc, el magnesio y el cobre se disuelvan en una solución sólida monofásica. El temple rápido en agua (por encima de 100 °C/s, en menos de 30 segundos) fija esos elementos en su lugar antes de que puedan precipitar. El envejecimiento artificial a 120 °C durante aproximadamente 24 horas precipita entonces partículas finas de η′ (MgZn₂) que bloquean el movimiento de dislocaciones y elevan la resistencia.
T6 vs T652 para forjas
El T652 es la variante del T6 relevante para forjas. Después del temple, la pieza recibe un alivio de tensiones por compresión de 1–5% — una prensa de 500–3000 toneladas extrae la tensión residual de temple de 60–90 MPa — y luego envejece. La resistencia mecánica se mantiene cerca de los niveles del T6, pero la tensión residual cae a 20–40 MPa y la estabilidad dimensional mejora, razón por la cual las piezas aeronáuticas forjadas normalmente se especifican como T652 en lugar de T6 simple.
Propiedades mecánicas del 7075-T6
Estos son valores típicos para forjas y placas T6. Confírmelos contra el certificado de ensayo de colada para la sección y el temple específicos.
| Propiedad | 7075-T6 | Notas |
|---|---|---|
| Resistencia a la tracción (UTS) | 572 MPa (83 ksi) | Máximo entre el Al forjado común |
| Límite elástico (YS) | 503 MPa (73 ksi) | ~80% por encima del 6061-T6 |
| Alargamiento | 8–11% | Disminuye en T652 |
| Dureza | ~150 HB | — |
| Módulo de elasticidad | ~72 GPa | — |
| Resistencia a la fatiga (10⁷ ciclos) | ~160 MPa | El flujo de grano la eleva en las forjas |
| Densidad | 2,81 g/cm³ | — |
El número que impulsa la mayoría de las decisiones es el límite elástico. A 503 MPa, el 7075-T6 soporta aproximadamente un 80% más de carga que el 6061-T6 antes de ceder, razón por la cual reemplaza al acero en estructuras donde el peso es crítico — pero esa misma microestructura endurecida por precipitación es lo que lo hace sensible al SCC y difícil de soldar.
El proceso de forja del 7075-T6
La forja del 7075-T6 sigue una secuencia controlada: calentar el tocho, deformarlo entre matrices y luego aplicar el tratamiento térmico T6. Pequeñas desviaciones en la temperatura o en la reducción reescriben la microestructura, por lo que la ventana es estrecha.
Forja en matriz abierta vs forja en matriz cerrada
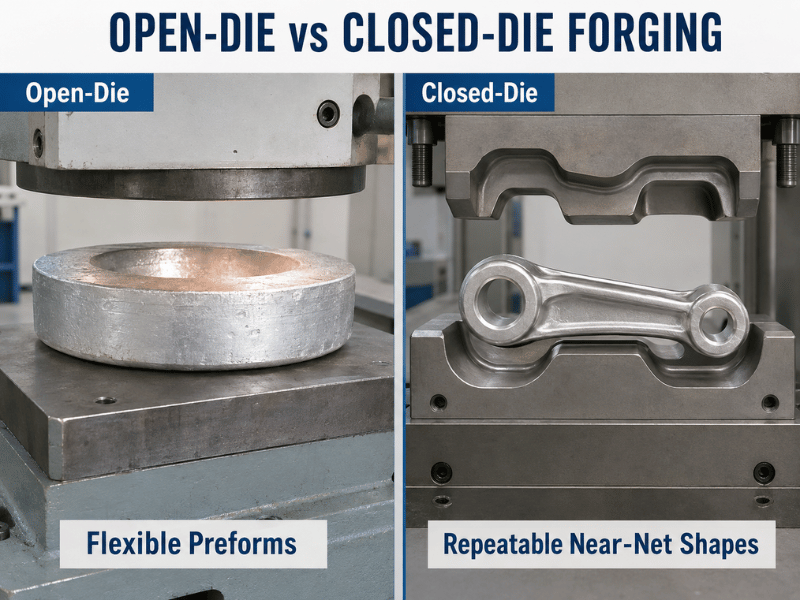
| Factor | Matriz abierta | Matriz cerrada |
|---|---|---|
| Lo mejor para | Discos, anillos, bloques, preformas | Formas complejas, casi netas |
| Sobrematerial de mecanizado | 5–10 mm | 0,5–2 mm |
| Utilización del material | 60–70% | 80–95% |
| Costo de la matriz | Bajo — adecuado para lotes pequeños | Alto — adecuado para producciones en serie |
La forja en matriz cerrada es la opción predeterminada para piezas aeroespaciales terminadas porque la cavidad define la forma y el grano sigue el contorno. El trabajo en matriz abierta sigue siendo útil para anillos, bloques y preformas que luego se mecanizan.
Parámetros y pasos de forja
El precalentamiento del tocho se realiza a 370–420 °C y la forja en sí se mantiene en la ventana de 370–450 °C. Por debajo de ese rango el metal se agrieta o fluye mal; por encima, los granos se engrosan y la resistencia cae. Cada golpe añade deformación, y la relación de reducción acumulada debe alcanzar al menos 4:1 a 6:1 para romper la estructura de colada y construir un grano fino y direccional.
Después de la forja y el enfriamiento controlado, la pieza pasa por el ciclo T6 anterior (solución → temple → envejecimiento). Para el T652, el paso de alivio de tensiones por compresión se inserta justo después del temple. Las propiedades finales dependen tanto de este tratamiento térmico como de la forja misma, por lo que el taller de forja y el de tratamiento térmico deben trabajar bajo una misma especificación.
Dónde se utiliza el 7075-T6 forjado
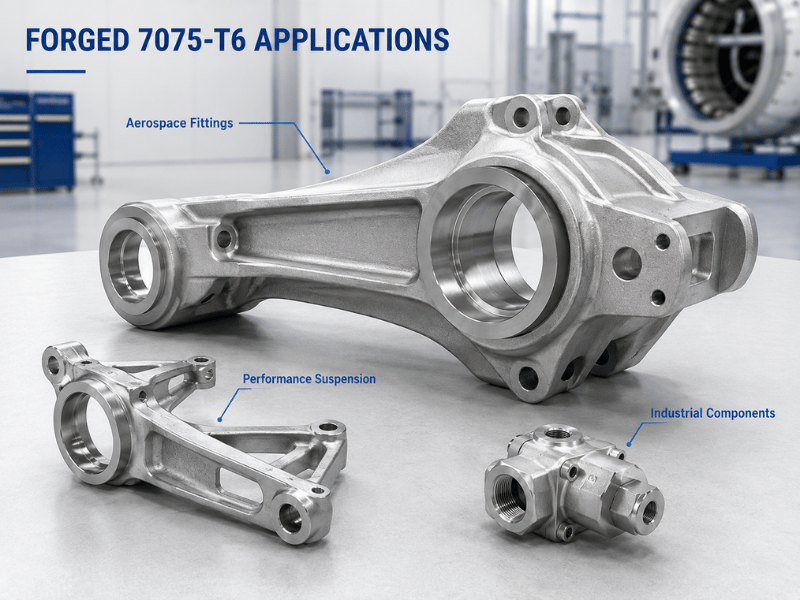
El 7075-T6 forjado se gana su lugar donde la resistencia, la vida a la fatiga y el peso están en la misma ruta crítica.
Aeroespacial y defensa
Los componentes del tren de aterrizaje, largueros de ala, costillas y herrajes del fuselaje utilizan 7075-T6 forjado porque el flujo de grano alineado resiste las cargas cíclicas que estas piezas ven durante décadas. Las secciones críticas para SCC pasan al temple T73 o T7352; el resto permanece en T6 o T652 con recubrimiento.
Automoción y suspensión de alto rendimiento
Los brazos de control, manguetas y montantes utilizan 7075-T6 forjado para reducir la masa no suspendida sin renunciar a la rigidez necesaria bajo cargas de impacto y de curva. A medida que el aligeramiento avanza más allá de las piezas atornilladas, el 7075-T6 forjado pasa de los autos de carrera a líneas de rendimiento de mayor volumen.
Industrial y artículos deportivos
Los componentes hidráulicos, moldes y utillajes se benefician de la dureza y la estabilidad dimensional de la aleación después del alivio de tensiones. Los herrajes de escalada, las bielas de bicicleta y los bates de béisbol lo utilizan donde una pieza pequeña, resistente y resistente a la fatiga importa más que el bajo costo.
T6 vs otros temples del 7075 — cómo elegir
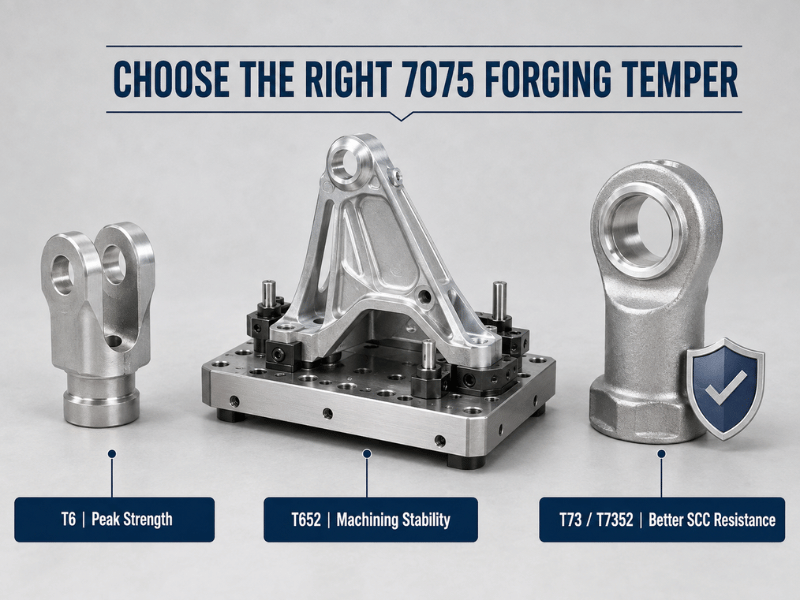
| Temple | Tratamiento | UTS / YS (MPa) | Lo mejor para | Evitar cuando |
|---|---|---|---|---|
| T6 | Solución + temple + envejecimiento | 572 / 503 | Máxima resistencia, piezas no expuestas a SCC | Exposición a SCC, tolerancias estrechas después del mecanizado |
| T651 | T6 + estirado (placa) | 572 / 503 | Placa que debe permanecer plana | Forjas (usar T652) |
| T652 | T6 + alivio de compresión | ~570 / ~500 | Forjas que necesitan estabilidad | El costo más bajo es la prioridad |
| T73 | Sobreenvejecido | ~483 / ~414 | Piezas gruesas y críticas para SCC | Se requiere máxima resistencia |
Cuándo T6 es la elección correcta
- La pieza soporta alta carga estática pero no tensión de tracción sostenida en un entorno corrosivo — eslabones de tren de aterrizaje, soportes estructurales.
- La reducción de peso respecto al acero es el objetivo del proyecto y la geometría puede recubrirse o revestirse para protección contra la corrosión.
Cuándo otro temple se adapta mejor
T73 y T7352 sacrifican 15–20 % de resistencia a cambio de una resistencia al SCC notablemente mejor, que es la especificación estándar para secciones gruesas en servicio húmedo o salino. T652 es la opción predeterminada para forjas cuando la estabilidad dimensional posterior al mecanizado importa más que los últimos pocos MPa de límite elástico.
Trabajar con 7075-T6 forjado — Lo que necesita saber
El mecanizado es sencillo con la configuración adecuada. Herramientas de carburo, sujeción rígida y refrigerante a chorro evitan que la superficie endurecible por trabajo se embarre; el 7075-T6 produce virutas limpias y mantiene tolerancias ajustadas.
La soldadura generalmente se evita. El contenido de cobre y zinc causa agrietamiento en caliente, y la zona afectada por el calor pierde gran parte de su resistencia; las uniones soldadas también tienen un rendimiento deficiente frente a la corrosión y el SCC. Los remaches, pernos y la unión adhesiva son las rutas de unión normales.
La protección contra la corrosión es obligatoria en la mayoría de los entornos. El T6 resiste la atmósfera interior pero se pica en exposición a cloruros, por lo que el anodizado, la pintura o el revestimiento son estándar; para cualquier servicio salino o con humedad sostenida, pase a T73 en lugar de confiar únicamente en el recubrimiento.
Diseñe para el proceso desde el principio. Mantenga una relación de reducción de al menos 4:1, use radios generosos y ángulos de desmoldeo, evite secciones delgadas que enfríen demasiado rápido, y oriente la pieza para que el flujo del grano siga la trayectoria principal de esfuerzo. Estas decisiones determinan si la forja supera a una placa mecanizada en fatiga.
Ventajas y limitaciones de un vistazo
| Dimensión | Fuerza | Advertencia |
|---|---|---|
| Relación resistencia-peso | El más alto de los aluminios forjados comunes | Mayor costo de material y forja |
| Vida a la fatiga | Excelente con flujo de grano alineado | Depende de la calidad de la forja |
| Maquinabilidad | Bueno con carburo + refrigerante | Endurece la superficie por trabajo |
| Corrosión | General moderada, SCC deficiente (T6) | Necesita recubrimiento; T73 para salino |
| Soldabilidad | Deficiente — unión mediante sujetadores | Limita las opciones de reparación |
| Disponibilidad | Común en el suministro aeroespacial | Las forjas gruesas en T73 cuestan más |
| Coste | Mayor que las aleaciones 6xxx | Justificado por la relación carga/peso |
Conclusión
La forja de 7075-T6 convierte el aluminio forjado común más resistente en piezas densas y resistentes a la fatiga cuyo grano sigue la trayectoria de carga — la contrapartida es real: el T6 ofrece la máxima resistencia pero la peor resistencia al SCC de la familia, solo una resistencia moderada a la corrosión general y esencialmente ninguna soldabilidad, por lo que el recubrimiento y la unión mecánica son la norma.
Linsy Aluminum, una fábrica con sede en Shenzhen con más de 20 años de experiencia, suministra Forjas de 7075-T6 y T652 y temples relacionados con documentación MTC completa por pedido e informes de ensayo SGS disponibles a solicitud; el plazo de entrega personalizado típico es de 10–60 días según el tamaño y el procesamiento. Envíe el plano de forja para una revisión de viabilidad y adecuación de grado — Linsy Aluminum admite forjas personalizadas con MOQ bajo en las series 1000–8000 con tratamiento térmico y acabado internos.
Preguntas frecuentes
¿Cuál es la diferencia entre las forjas 7075-T6 y T652?
Ambas alcanzan una resistencia casi idéntica, pero T652 añade un alivio de tensión compresiva del 1–5 % justo después del temple. Eso reduce la tensión residual de 60–90 MPa a 20–40 MPa y mejora la estabilidad dimensional, por lo que T652 es la especificación habitual para forjas aeroespaciales mecanizadas, mientras que T6 es adecuado para piezas menos críticas.
¿Se puede soldar el aluminio 7075-T6?
La soldadura generalmente se evita. El cobre y el zinc causan agrietamiento en caliente, la zona afectada por el calor pierde gran parte de su resistencia, y la unión es vulnerable a la corrosión y al SCC. Los remaches, pernos o la unión adhesiva son los métodos de unión estándar.
¿Qué temperatura se utiliza para forjar 7075-T6?
El precalentamiento del tocho se realiza a 370–420 °C y la forja se mantiene dentro de 370–450 °C. Mantenerse en esa ventana mantiene el metal fluyendo sin engrosar el grano; el temple y el envejecimiento posteriores completan el temple T6.
¿Es adecuado el 7075-T6 forjado para uso marino o en agua salada?
No en el temple T6. Se pica en entornos con cloruros y el T6 tiene la peor resistencia al SCC de la familia 7075. Para servicio salino o con humedad sostenida, especifique el temple sobreenvejecido T73 o T7352 y aún así aplique recubrimiento.
¿Cómo se compara una pieza de 7075-T6 forjada con el mecanizado desde placa?
La forja cierra los vacíos internos y alinea el grano con la forma de la pieza, elevando la tenacidad y la vida a la fatiga en comparación con una placa mecanizada de la misma aleación y temple. También ahorra material mediante forma casi neta, aunque el utillaje de matriz cerrada añade un costo inicial que se amortiza en volumen de producción.