Che cos'è la forgiatura in alluminio 7075-T6?
Il 7075 è una lega della serie 7xxx basata su un sistema zinco-magnesio-rame e offre la resistenza più elevata tra tutte le leghe di alluminio wrought comuni — la resistenza a trazione ultima raggiunge circa 572 MPa nello stato T6. Tale resistenza comporta un compromesso sul comportamento alla corrosione: il T6 offre solo una moderata resistenza generale alla corrosione e la più debole resistenza alla corrosione sotto sforzo (SCC) della famiglia 7075, pertanto la maggior parte delle applicazioni richiede rivestimento o un temperamento overaged.
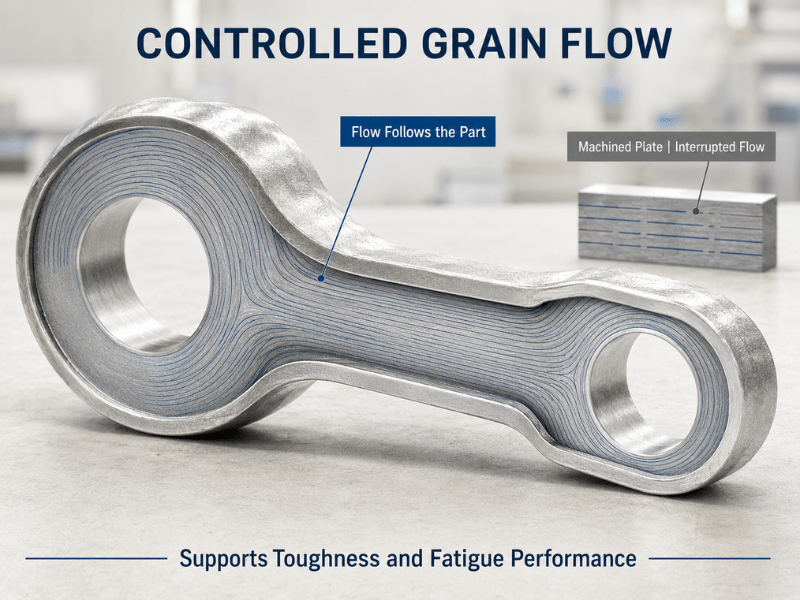
La forgiatura è il processo che trasforma tale resistenza in un componente strutturale. Comprimendo il billet riscaldato tra le matrici si chiudono i vuoti interni e si forza il grano a seguire il profilo del pezzo, il che aumenta la tenacità e la vita a fatica ben oltre quanto possano ottenere la fusione o la lavorazione per asportazione da lastra. Questo vantaggio del flusso dei grani è esattamente il motivo per cui le forgiature in 7075-T6, e non semplicemente le lastre in 7075-T6, vengono specificate per i carichi più impegnativi di cellule e sospensioni.
Comprensione della tempra T6
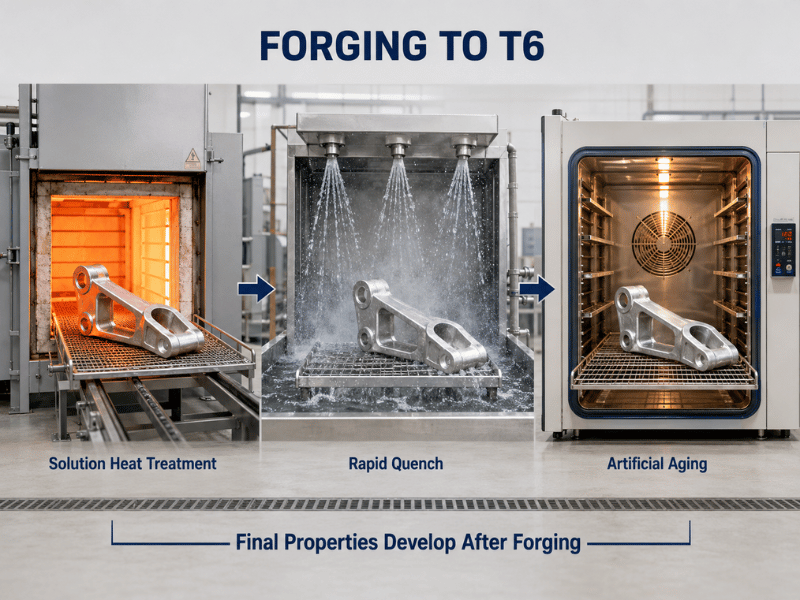
L'etichetta “T6” descrive un percorso fisso di trattamento termico, non la condizione come forgiato. Una forgiatura esce dalla matrice allo stato tenero; solo il ciclo T6 la porta alla piena resistenza.
Il trattamento termico di solubilizzazione riscalda il pezzo a 465–485°C per 1–4 ore in modo che zinco, magnesio e rame si dissolvano in una soluzione solida monofase. La tempra rapida in acqua (oltre 100°C/s, entro 30 secondi) blocca tali elementi in posizione prima che possano precipitare. L'invecchiamento artificiale a 120°C per circa 24 ore precipita poi fini particelle η′ (MgZn₂) che ostacolano il movimento delle dislocazioni e aumentano la resistenza.
T6 vs T652 per le forgiatrici
Il T652 è la variante del T6 rilevante per le forgiatrici. Dopo la tempra, il pezzo riceve una distensione per compressione di 1–5% — una pressa da 500–3000 tonnellate elimina lo stress residuo di tempra di 60–90 MPa — poi invecchia. La resistenza meccanica rimane vicina ai livelli del T6, ma lo stress residuo scende a 20–40 MPa e la stabilità dimensionale migliora, motivo per cui i componenti aeronautici forgiati vengono solitamente specificati come T652 anziché come T6 semplice.
Proprietà meccaniche del 7075-T6
Questi sono valori tipici per forgiatrici e lastre in T6. Confermare con il certificato di collaudo del produttore per la sezione e il temperamento specifici.
| Proprietà | 7075-T6 | Note |
|---|---|---|
| Resistenza alla trazione finale (UTS) | 572 MPa (83 ksi) | Valore di picco tra le leghe Al wrought comuni |
| Carico di Snervamento (YS) | 503 MPa (73 ksi) | ~80% superiore al 6061-T6 |
| Allungamento | 8–11% | Diminuisce nel T652 |
| Durezza | ~150 HB | — |
| Modulo di elasticità | ~72 GPa | — |
| Resistenza a fatica (10⁷ cicli) | ~160 MPa | Il flusso dei grani la aumenta nelle forgiatrici |
| Densità | 2,81 g/cm³ | — |
Il valore che guida la maggior parte delle decisioni è il carico di snervamento. A 503 MPa, il 7075-T6 sopporta circa l'80% di carico in più rispetto al 6061-T6 prima di snervarsi, motivo per cui sostituisce l'acciaio nelle strutture critiche per il peso — ma quella stessa microstruttura rinforzata per precipitazione è ciò che lo rende sensibile alla SCC e difficile da saldare.
Il processo di forgiatura del 7075-T6
La forgiatura del 7075-T6 segue una sequenza controllata: riscaldare il billet, deformarlo tra le matrici, quindi applicare il trattamento termico T6. Piccole deviazioni di temperatura o di riduzione riscrivono la microstruttura, quindi la finestra è ristretta.
Forgiatura a stampo aperto vs a stampo chiuso
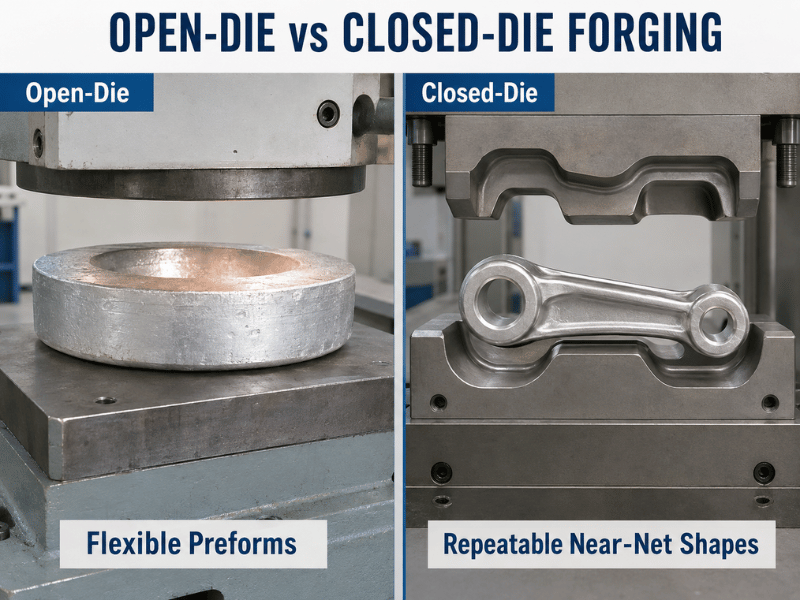
| Fattore | Stampo aperto | Stampo chiuso |
|---|---|---|
| Il migliore per | Dischi, anelli, blocchi, preforme | Forme complesse, near-net |
| Sovrametallo di lavorazione | 5–10 mm | 0,5–2 mm |
| Utilizzo del materiale | 60–70% | 80–95% |
| Costo dello stampo | Basso — adatto a piccoli lotti | Alto — adatto a produzioni in serie |
La forgiatura a stampo chiuso è la scelta predefinita per i componenti aerospaziali finiti perché la cavità definisce la forma e il grano segue il contorno. La lavorazione a stampo aperto rimane utile per anelli, blocchi e preforme che vengono successivamente lavorati per asportazione.
Parametri e fasi di forgiatura
Il preriscaldamento del billet avviene a 370–420°C e la forgiatura stessa rimane nella finestra di 370–450°C. Al di sotto di tale intervallo il metallo si fessura o fluisce male; al di sopra i grani si ingrossano e la resistenza diminuisce. Ogni passata aggiunge deformazione, e il rapporto di riduzione cumulativo dovrebbe raggiungere almeno 4:1 a 6:1 per rompere la struttura di fusione e costruire un grano fine e direzionale.
Dopo la forgiatura e il raffreddamento controllato, il pezzo attraversa il ciclo T6 sopra descritto (solubilizzazione → tempra → invecchiamento). Per il T652, la fase di distensione per compressione viene inserita subito dopo la tempra. Le proprietà finali dipendono tanto da questo trattamento termico quanto dalla forgiatura stessa, pertanto la forgiatura e il trattamento termico devono essere eseguiti secondo un'unica specifica.
Dove viene impiegato il 7075-T6 forgiato
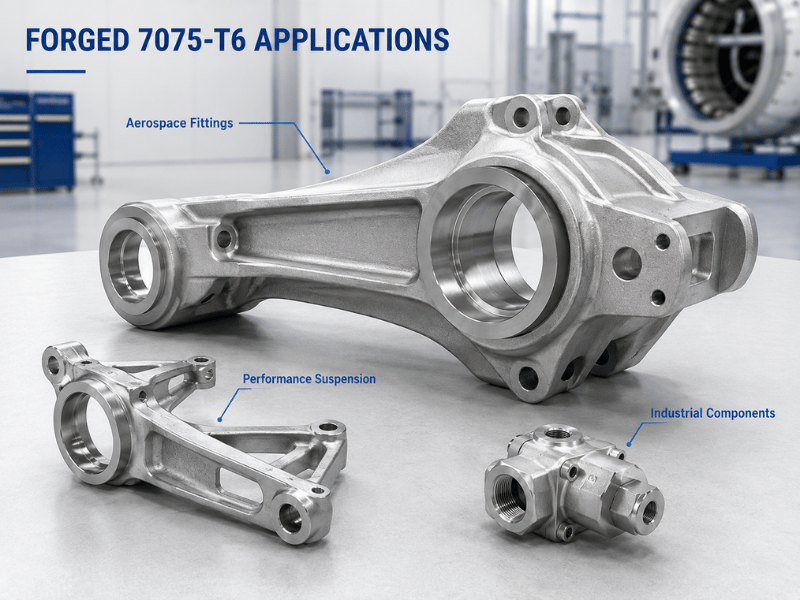
Il 7075-T6 forgiato si guadagna il suo posto ovunque resistenza, vita a fatica e peso si trovino sullo stesso percorso critico.
Aerospaziale e difesa
Componenti del carrello di atterraggio, longheroni alari, centine e attacchi di fusoliera utilizzano il 7075-T6 forgiato perché il flusso dei grani allineato resiste ai carichi ciclici che questi componenti sopportano per decenni. Le sezioni critiche per la SCC passano al temperamento T73 o T7352; le altre rimangono a T6 o T652 con rivestimento.
Automotive e sospensioni ad alte prestazioni
Bracci di controllo, fuselli e montanti utilizzano il 7075-T6 forgiato per ridurre la massa non sospesa senza rinunciare alla rigidità necessaria sotto carichi d'urto e in curva. Man mano che l'alleggerimento supera i componenti aggiuntivi, il 7075-T6 forgiato passa dalle auto da corsa a linee prestazionali di volume superiore.
Industriale e articoli sportivi
Componenti idraulici, stampi e attrezzature beneficiano della durezza e della stabilità dimensionale della lega dopo la distensione. Attrezzatura da arrampicata, pedivelle per biciclette e mazze da baseball la utilizzano dove un componente piccolo, resistente e resistente alla fatica conta più del basso costo.
T6 vs altri temperamenti del 7075 — Come scegliere
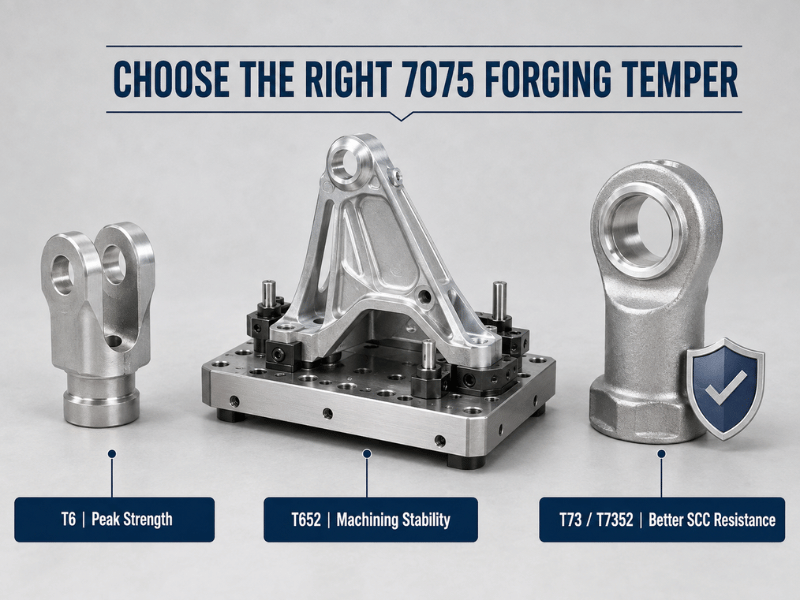
| Temperamento | Trattamento | UTS / YS (MPa) | Il migliore per | Evitare quando |
|---|---|---|---|---|
| T6 | Solubilizzazione + tempra + invecchiamento | 572 / 503 | Massima resistenza, componenti non soggetti a SCC | Esposizione a SCC, tolleranze strette dopo la lavorazione |
| T651 | T6 + stiramento (lastra) | 572 / 503 | Piastra che deve rimanere piatta | Fucinati (utilizzare T652) |
| T652 | T6 + distensione per compressione | ~570 / ~500 | Fucinati che necessitano stabilità | Il costo più basso è la priorità |
| T73 | Sovrainvecchiato | ~483 / ~414 | Parti spesse e critiche per SCC | È richiesta la massima resistenza |
Quando la T6 è la scelta giusta
- Il componente è soggetto a elevato carico statico ma non a sollecitazione tensile sostenuta in ambiente corrosivo — tiranti del carrello di atterraggio, staffe strutturali.
- L'obiettivo del progetto è la riduzione del peso rispetto all'acciaio e la geometria può essere rivestita o placcata per la protezione dalla corrosione.
Quando un Altro Temperamento È Più Adatto
T73 e T7352 sacrificano il 15–20% di resistenza in cambio di una resistenza allo SCC nettamente migliore, che è la scelta standard per sezioni spesse in servizio umido o salino. T652 è il default per i fucinati quando la stabilità dimensionale post-lavorazione conta più degli ultimi MPa di snervamento.
Lavorare con l'7075-T6 fucinato — Cosa è necessario sapere
La lavorazione è semplice con la giusta configurazione. Utensili in metallo duro, attrezzature rigide e refrigerante in abbondanza impediscono alla superficie incrudibile di sbavare; l'7075-T6 produce trucioli puliti e mantiene tolleranze strette.
La saldatura è generalmente evitata. Il contenuto di rame e zinco causa cricche a caldo, e la zona termicamente alterata perde gran parte della sua resistenza; i giunti saldati hanno anche prestazioni scarse in termini di corrosione e SCC. Rivetti, bulloni e incollaggio adesivo sono le normali vie di giunzione.
La protezione dalla corrosione è obbligatoria nella maggior parte degli ambienti. Il T6 resiste all'atmosfera interna ma si pitta in esposizione ai cloruri, quindi anodizzazione, verniciatura o placcatura sono standard; per qualsiasi servizio salino o con umidità sostenuta, passare al T73 anziché affidarsi solo al rivestimento.
Progettare per il processo fin dall'inizio. Mantenere un rapporto di riduzione di almeno 4:1, utilizzare raccordi generosi e angoli di sformo, evitare sezioni sottili che si raffreddano troppo rapidamente e orientare il pezzo in modo che il flusso dei grani segua il percorso di sollecitazione principale. Queste scelte determinano se il fucinato batte una piastra lavorata sulla fatica.
Vantaggi e Limitazioni in Sintesi
| Dimensione | La forza | Attenzione |
|---|---|---|
| Rapporto resistenza-peso | Il più alto tra gli Al wrought comuni | Costo del materiale e di fucinatura più elevato |
| Vita a fatica | Eccellente con flusso dei grani allineato | Dipende dalla qualità della fucinatura |
| Lavorabilità | Buona con metallo duro + refrigerante | Indurisce la superficie tramite incrudimento |
| Corrosione | Moderata generale, scarsa SCC (T6) | Richiede rivestimento; T73 per ambienti salini |
| Saldabilità | Scarsa — giunzione tramite elementi di fissaggio | Limita le opzioni di riparazione |
| Disponibilità | Comune nella supply chain aerospaziale | I fucinati T73 spessi costano di più |
| Costo | Superiore alle leghe 6xxx | Giustificata dal rapporto carico/peso |
Conclusione
La fucinatura 7075-T6 converte l'alluminio wrought comune più resistente in parti dense e resistenti alla fatica il cui flusso dei grani segue il percorso di carico — il compromesso è reale: il T6 offre la massima resistenza ma la peggiore resistenza allo SCC della famiglia, solo una moderata resistenza generale alla corrosione e praticamente nessuna saldabilità, quindi rivestimento e giunzione meccanica sono la norma.
Linsy Aluminum, stabilimento con sede a Shenzhen e oltre 20 anni di esperienza, fornisce Fucinati 7075-T6 e T652 e tempra correlati con documentazione MTC completa per ordine e rapporti di prova SGS disponibili su richiesta; il tempo di consegna personalizzato tipico va da 10 a 60 giorni a seconda delle dimensioni e della lavorazione. Inviare il disegno di fucinatura per una revisione di fattibilità e idoneità del grado — Linsy Aluminum supporta fucinature personalizzate a basso MOQ nelle serie 1000–8000 con trattamento termico e finitura interni.
Domande frequenti
Qual è la differenza tra i fucinati 7075-T6 e T652?
Entrambi raggiungono una resistenza quasi identica, ma il T652 aggiunge una distensione per compressione dell'1–5% subito dopo la tempra. Questo riduce le sollecitazioni residue da 60–90 MPa a 20–40 MPa e migliora la stabilità dimensionale, quindi il T652 è la specifica usuale per i fucinati aerospaziali lavorati meccanicamente mentre il T6 è adatto a parti meno critiche.
La lega di alluminio 7075-T6 può essere saldata?
La saldatura è generalmente evitata. Rame e zinco causano cricche a caldo, la zona termicamente alterata perde gran parte della sua resistenza e il giunto è vulnerabile a corrosione e SCC. Rivetti, bulloni o incollaggio adesivo sono i metodi di giunzione standard.
Quale temperatura viene utilizzata per fucinare l'7075-T6?
Il preriscaldamento del billet avviene a 370–420°C e la fucinatura rimane entro 370–450°C. Rimanere in quella finestra mantiene il metallo fluido senza ingrossare il grano; tempra e invecchiamento successivi completano la tempra T6.
L'7075-T6 fucinato è adatto per uso marino o in acqua salata?
Non nella tempra T6. Si pitta in ambienti con cloruri e il T6 ha la peggiore resistenza allo SCC della famiglia 7075. Per servizio salino o con umidità sostenuta, specificare la tempra sovrainvecchiata T73 o T7352 e applicare comunque il rivestimento.
Come si confronta un componente fucinato in 7075-T6 rispetto alla lavorazione da piastra?
La fucinatura chiude i vuoti interni e allinea i grani alla forma del componente, aumentando tenacità e vita a fatica rispetto a una piastra lavorata della stessa lega e tempra. Risparmia anche materiale grazie alla forma near-net, sebbene l'attrezzatura per stampi chiusi aggiunga un costo iniziale che si ammortizza con il volume di produzione.