À quoi sert le forgeage de l’aluminium 7075-T6 ?
Le 7075 est un alliage de la série 7xxx construit sur un système zinc-magnésium-cuivre, et il offre la résistance la plus élevée de tous les aluminiums corroyés courants — la résistance ultime à la traction atteint environ 572 MPa à l’état T6. Cette résistance s’accompagne toutefois d’un compromis sur le comportement à la corrosion : le T6 n’offre qu’une résistance modérée à la corrosion générale et la plus faible résistance à la fissuration par corrosion sous contrainte (SCC) de la famille 7075, de sorte que la plupart des applications en service exigent un revêtement ou un revenu sur-vieilli.
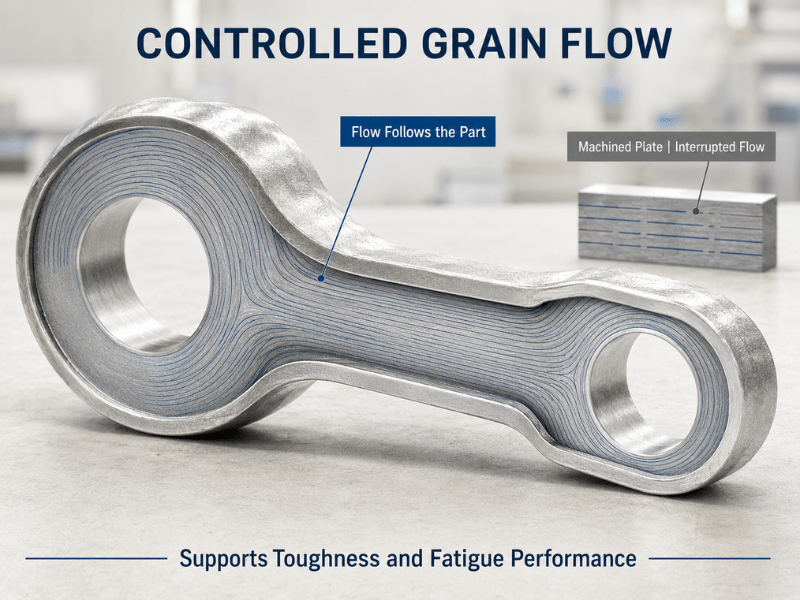
Le forgeage est le procédé qui transforme cette résistance en une pièce structurelle. La compression du lopin chauffé entre les matrices ferme les vides internes et force le grain à suivre le contour de la pièce, ce qui augmente la ténacité et la durée de vie en fatigue bien au-delà de ce que peuvent atteindre la coulée ou l’usinage dans la masse. Cet avantage de flux de grain est précisément pourquoi les pièces forgées en 7075-T6, et non simplement les plaques 7075-T6, sont spécifiées pour les charges les plus exigeantes des cellules et des suspensions.
Comprendre le revenu T6
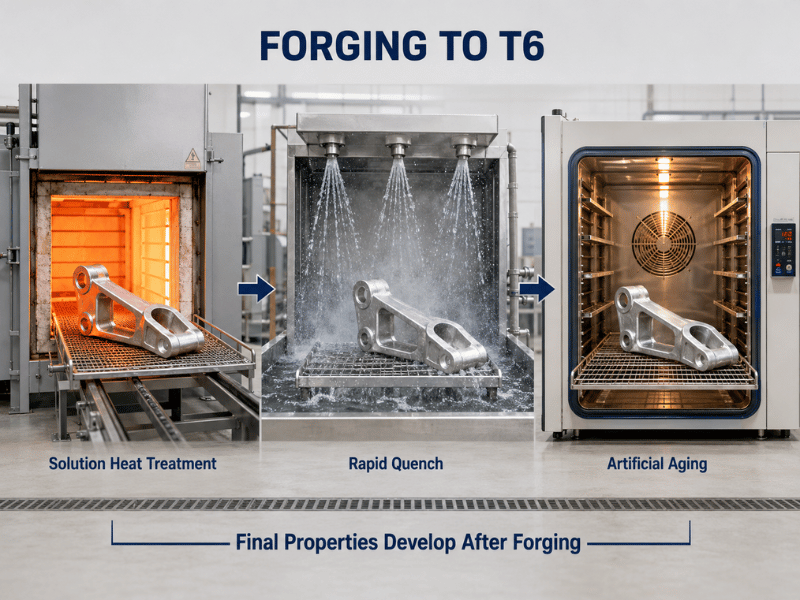
L’appellation “ T6 ” décrit un cycle de traitement thermique fixe, et non l’état brut de forge. Une pièce forgée sort de la matrice à l’état mou ; seul le cycle T6 lui confère sa pleine résistance.
Le traitement thermique de mise en solution chauffe la pièce à 465–485 °C pendant 1 à 4 heures afin que le zinc, le magnésium et le cuivre se dissolvent dans une solution solide monophasée. Une trempe rapide à l’eau (au-dessus de 100 °C/s, en moins de 30 secondes) fige ces éléments en place avant qu’ils ne puissent précipiter. Un vieillissement artificiel à 120 °C pendant environ 24 heures précipite ensuite de fines particules η′ (MgZn₂) qui bloquent le mouvement des dislocations et augmentent la résistance.
T6 vs T652 pour les pièces forgées
Le T652 est la variante du T6 pertinente pour le forgeage. Après la trempe, la pièce subit un détensionnement par compression de 1 à 5 % — une presse de 500 à 3 000 tonnes expulse la contrainte résiduelle de trempe de 60 à 90 MPa — puis vieillit. La résistance mécanique reste proche des niveaux du T6, mais la contrainte résiduelle chute à 20–40 MPa et la stabilité dimensionnelle s’améliore, ce qui explique pourquoi les pièces aéronautiques forgées sont généralement spécifiées en T652 plutôt qu’en T6 simple.
Propriétés mécaniques du 7075-T6
Ce sont des valeurs typiques pour les pièces forgées et les plaques T6. À confirmer par le certificat de coulée pour la section et l’état spécifiques.
| Propriété | 7075-T6 | Notes |
|---|---|---|
| Résistance ultime à la traction (UTS) | 572 MPa (83 ksi) | Maximum parmi les Al corroyés courants |
| Limite d'élasticité (YS) | 503 MPa (73 ksi) | Environ 80 % de plus que le 6061-T6 |
| Élongation | 8–11% | Diminue en T652 |
| Dureté | Environ 150 HB | — |
| Module d'élasticité | Environ 72 GPa | — |
| Résistance en fatigue (10⁷ cycles) | ~160 MPa | Le flux de grain l’augmente dans les pièces forgées |
| Densité | 2,81 g/cm³ | — |
Le chiffre qui guide la plupart des décisions est la limite d’élasticité. À 503 MPa, le 7075-T6 supporte environ 80 % de charge en plus que le 6061-T6 avant de céder, ce qui explique pourquoi il remplace l’acier dans les structures où le poids est critique — mais cette même microstructure durcie par précipitation est ce qui le rend sensible à la SCC et difficile à souder.
Le procédé de forgeage du 7075-T6
Le forgeage du 7075-T6 suit une séquence contrôlée : chauffer le lopin, le déformer entre les matrices, puis appliquer le traitement thermique T6. De faibles écarts de température ou de réduction modifient la microstructure, de sorte que la fenêtre est étroite.
Forgeage en matrice ouverte vs forgeage en matrice fermée
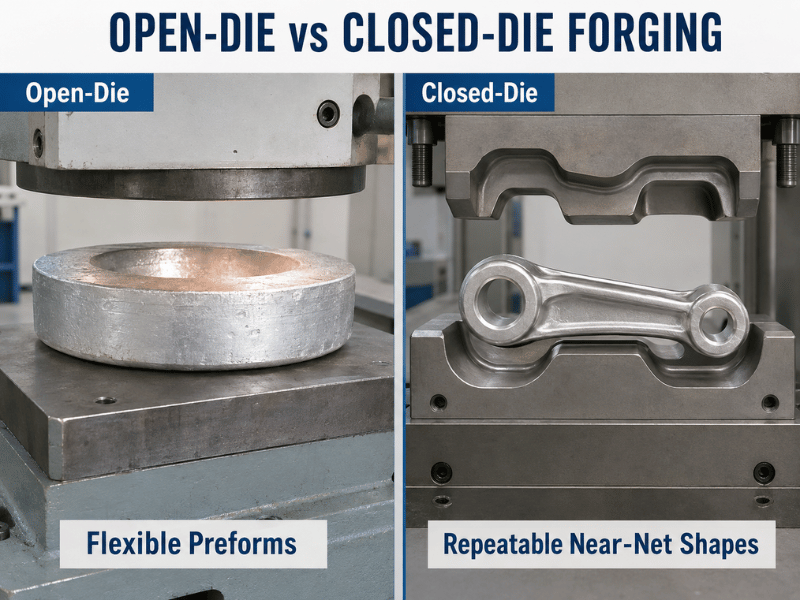
| Facteur | Matrice ouverte | Matrice fermée |
|---|---|---|
| Meilleur pour | Disques, anneaux, blocs, ébauches | Formes complexes, quasi nettes |
| Surépaisseur d’usinage | 5–10 mm | 0,5–2 mm |
| Utilisation de la matière | 60–70% | 80–95% |
| Coût des matrices | Faible — adapté aux petites séries | Élevé — adapté aux séries de production |
Le forgeage en matrice fermée est la solution par défaut pour les pièces aérospatiales finies, car l’empreinte définit la forme et le grain suit le contour. Le forgeage en matrice ouverte reste utile pour les anneaux, les blocs et les ébauches qui sont ensuite usinés.
Paramètres et étapes de forgeage
Le préchauffage du lopin se situe entre 370 et 420 °C et le forgeage lui-même reste dans la fenêtre de 370 à 450 °C. En dessous de cette plage, le métal fissure ou s’écoule mal ; au-dessus, les grains grossissent et la résistance chute. Chaque passe ajoute de la déformation, et le taux de réduction cumulé doit atteindre au moins 4:1 à 6:1 pour briser la structure de coulée et créer un grain fin et directionnel.
Après le forgeage et le refroidissement contrôlé, la pièce passe par le cycle T6 ci-dessus (mise en solution → trempe → vieillissement). Pour le T652, l’étape de détensionnement par compression est insérée juste après la trempe. Les propriétés finales dépendent autant de ce traitement thermique que du forgeage lui-même, de sorte que la forge et le traitement thermique doivent travailler selon une même spécification.
Où le 7075-T6 forgé est utilisé
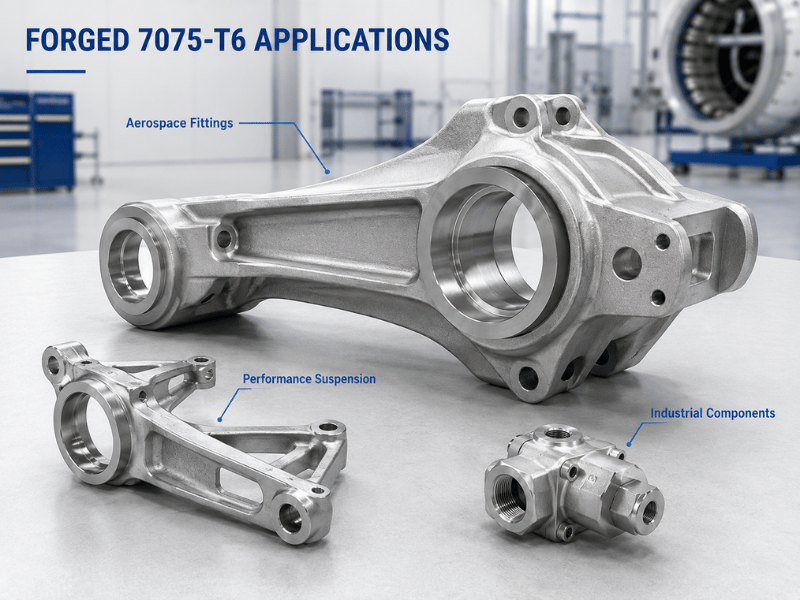
Le 7075-T6 forgé s’impose partout où la résistance, la durée de vie en fatigue et le poids se trouvent sur le même chemin critique.
Aérospatial et défense
Les composants de train d’atterrissage, les longerons d’aile, les nervures et les fixations de fuselage utilisent le 7075-T6 forgé parce que le flux de grain aligné résiste aux charges cycliques que ces pièces subissent pendant des décennies. Les sections critiques vis-à-vis de la SCC passent à l’état T73 ou T7352 ; le reste demeure en T6 ou T652 avec revêtement.
Automobile et suspension performante
Les bras de commande, les fusées et les porte-fusées utilisent le 7075-T6 forgé pour réduire la masse non suspendue sans renoncer à la rigidité nécessaire sous les charges d’impact et de virage. À mesure que l’allègement dépasse les pièces rapportées, le 7075-T6 forgé passe des voitures de course aux lignes de performance à plus grand volume.
Industriel et articles de sport
Les composants hydrauliques, les moules et l’outillage bénéficient de la dureté et de la stabilité dimensionnelle de l’alliage après détensionnement. Le matériel d’escalade, les manivelles de vélo et les battes de baseball l’utilisent lorsque qu’une petite pièce résistante et résistante à la fatigue importe plus que le faible coût.
T6 vs autres états du 7075 — comment choisir
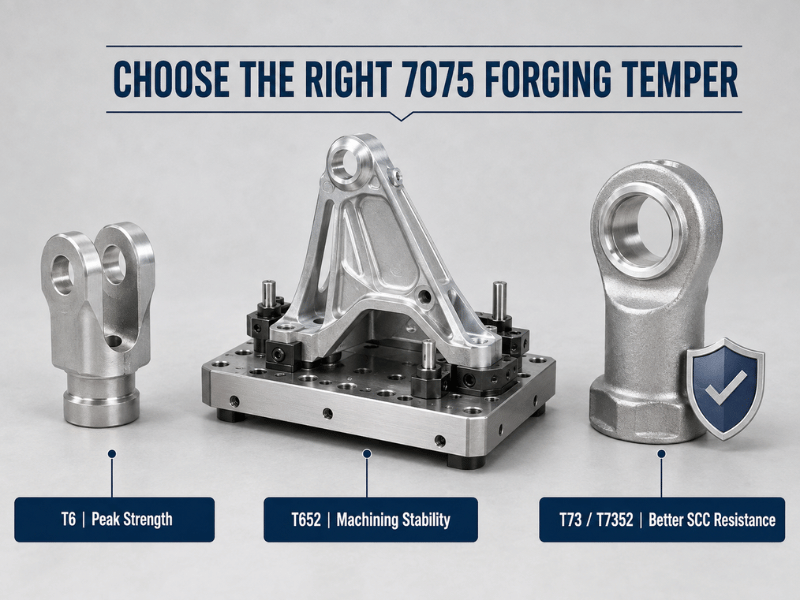
| Tempérer | Traitement | Rm / Re (MPa) | Meilleur pour | Éviter lorsque |
|---|---|---|---|---|
| T6 | Mise en solution + trempe + vieillissement | 572 / 503 | Résistance maximale, pièces non sensibles à la CSC | Exposition à la CSC, tolérances serrées après usinage |
| T651 | T6 + traction (plaque) | 572 / 503 | Plaque devant rester plane | Pièces forgées (utiliser T652) |
| T652 | T6 + détente en compression | ~570 / ~500 | Pièces forgées nécessitant une stabilité dimensionnelle | Le coût le plus bas est la priorité |
| T73 | Survieilli | ~483 / ~414 | Pièces épaisses, critiques vis-à-vis de la CSC | La résistance maximale est requise |
Quand le T6 est le bon choix
- La pièce subit une charge statique élevée mais aucune contrainte de traction soutenue en environnement corrosif — bielles de train d'atterrissage, supports structurels.
- La réduction de poids par rapport à l'acier est l'objectif du projet et la géométrie peut être revêtue ou plaquée pour la protection contre la corrosion.
Quand une autre trempe convient mieux
Les tempers T73 et T7352 échangent 15–20 % de résistance contre une bien meilleure résistance à la CSC, ce qui est le choix standard pour les sections épaisses en service humide ou salin. Le T652 est la spécification par défaut pour les pièces forgées lorsque la stabilité dimensionnelle après usinage importe plus que les derniers MPa de limite d'élasticité.
Travailler avec le 7075-T6 forgé — Ce qu'il faut savoir
L'usinage est simple avec la bonne configuration. Outillage carbure, bridage rigide et arrosage abondant empêchent la surface écrouissable de baver ; le 7075-T6 produit des copeaux nets et maintient des tolérances serrées.
Le soudage est généralement évité. La teneur en cuivre et en zinc provoque une fissuration à chaud, et la zone affectée thermiquement perd une grande partie de sa résistance ; les joints soudés présentent également de mauvaises performances en corrosion et en CSC. Les rivets, boulons et collage adhésif sont les voies d'assemblage normales.
La protection contre la corrosion est obligatoire dans la plupart des environnements. Le T6 résiste à l'atmosphère intérieure mais se pique en exposition aux chlorures, donc l'anodisation, la peinture ou le placage sont standard ; pour tout service salin ou à humidité soutenue, passer au T73 plutôt que de compter uniquement sur le revêtement.
Concevoir pour le procédé dès le départ. Maintenir un taux de réduction d'au moins 4:1, utiliser des congés généreux et des angles de dépouille, éviter les sections minces qui refroidissent trop vite, et orienter la pièce de sorte que le fibrage suive le chemin de contrainte principal. Ces choix déterminent si la pièce forgée surpasse une plaque usinée en fatigue.
Avantages et limites en un coup d'œil
| Dimension | La force | Points d'attention |
|---|---|---|
| Rapport résistance/poids | Le plus élevé des alliages d'aluminium corroyés courants | Coût de matériau et de forgeage plus élevé |
| Durée de vie en fatigue | Excellente avec fibrage aligné | Dépend de la qualité du forgeage |
| Usinabilité | Bon avec carbure + arrosage | Durcit la surface |
| Corrosion | Générale modérée, CSC médiocre (T6) | Nécessite un revêtement ; T73 pour milieu salin |
| Soudabilité | Médiocre — assemblage par fixations | Limite les options de réparation |
| Disponibilité | Courant dans la chaîne d'approvisionnement aérospatiale | Les pièces forgées T73 épaisses coûtent plus cher |
| Coût | Supérieur aux alliages 6xxx | Justifié par le gain charge/poids |
Conclusion
La pièce forgée 7075-T6 transforme l'alliage d'aluminium corroyé courant le plus résistant en pièces denses et résistantes à la fatigue dont le grain suit le chemin de charge — le compromis est réel : le T6 offre une résistance maximale mais la plus faible résistance à la CSC de la famille, une résistance à la corrosion générale seulement modérée et pratiquement aucune soudabilité, de sorte que le revêtement et l'assemblage mécanique sont la norme.
Linsy Aluminum, une usine basée à Shenzhen forte de plus de 20 ans d'expérience, fournit Pièces forgées 7075-T6 et T652 et tempers associés avec documentation MTC complète par commande et rapports d'essai SGS disponibles sur demande ; le délai de fabrication personnalisée typique est de 10 à 60 jours selon la taille et le traitement. Envoyez le dessin de forgeage pour un examen de faisabilité et d'adéquation de nuance — Linsy Aluminum prend en charge les pièces forgées personnalisées à faible MOQ dans les séries 1000–8000 avec traitement thermique et finition en interne.
Questions fréquemment posées
Quelle est la différence entre les pièces forgées 7075-T6 et T652 ?
Les deux atteignent une résistance quasi identique, mais le T652 ajoute une détente en compression de 1–5 % juste après la trempe. Cela réduit les contraintes résiduelles de 60–90 MPa à 20–40 MPa et améliore la stabilité dimensionnelle, de sorte que le T652 est la spécification habituelle pour les pièces forgées aérospatiales usinées, tandis que le T6 convient aux pièces moins critiques.
L'aluminium 7075-T6 peut-il être soudé ?
Le soudage est généralement évité. Le cuivre et le zinc provoquent une fissuration à chaud, la zone affectée thermiquement perd une grande partie de sa résistance, et le joint est vulnérable à la corrosion et à la CSC. Les rivets, boulons ou collage adhésif sont les méthodes d'assemblage standard.
Quelle température est utilisée pour forger le 7075-T6 ?
Le préchauffage du billette se fait à 370–420 °C et le forgeage reste dans la plage 370–450 °C. Rester dans cette fenêtre maintient le métal en écoulement sans grossir le grain ; la trempe et le vieillissement ensuite complètent le temper T6.
Le 7075-T6 forgé est-il adapté à un usage marin ou en eau salée ?
Pas au temper T6. Il se pique en environnement chloruré et le T6 présente la pire résistance à la CSC de la famille 7075. Pour un service salin ou à humidité soutenue, spécifier le temper survieilli T73 ou T7352 et appliquer malgré tout un revêtement.
Comment une pièce forgée 7075-T6 se compare-t-elle à un usinage dans la masse à partir d'une plaque ?
Le forgeage ferme les vides internes et aligne le grain avec la forme de la pièce, augmentant la ténacité et la durée de vie en fatigue par rapport à une plaque usinée du même alliage et temper. Il économise aussi de la matière grâce à la forme quasi nette, bien que l'outillage de matricage ajoute un coût initial qui est rentabilisé en volume de production.