Wat is 7075-T6 aluminium smeedwerk?
7075 is een legering uit de 7xxx-serie op basis van een zink-magnesium-koper-systeem, en levert de hoogste sterkte van alle gangbare gesmede aluminiumsoorten — de ultieme treksterkte bereikt ongeveer 572 MPa in de T6-temper. Die sterkte gaat ten koste van het corrosiegedrag: T6 biedt slechts matige algemene corrosieweerstand en de zwakste weerstand tegen spanningscorrosie (SCC) van de 7075-familie, waardoor de meeste toepassingen een coating of een overaged temper vereisen.
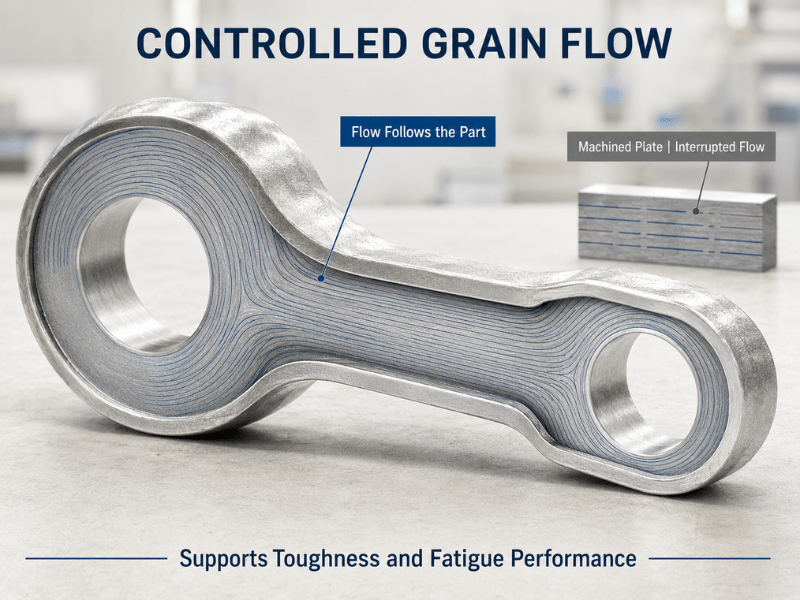
Smeden is het proces dat die sterkte omzet in een structureel onderdeel. Het samendrukken van het verwarmde blok tussen matrijzen sluit interne holtes en dwingt de korrel de contouren van het onderdeel te volgen, wat de taaiheid en vermoeiingslevensduur ver verhoogt boven wat gieten of verspanen uit plaat kan bereiken. Dat voordeel van korrelstroming is precies waarom 7075-T6 smeedstukken, niet alleen 7075-T6 plaat, worden voorgeschreven voor de meest veeleisende luchtframe- en ophangingsbelastingen.
De T6-toestand begrijpen
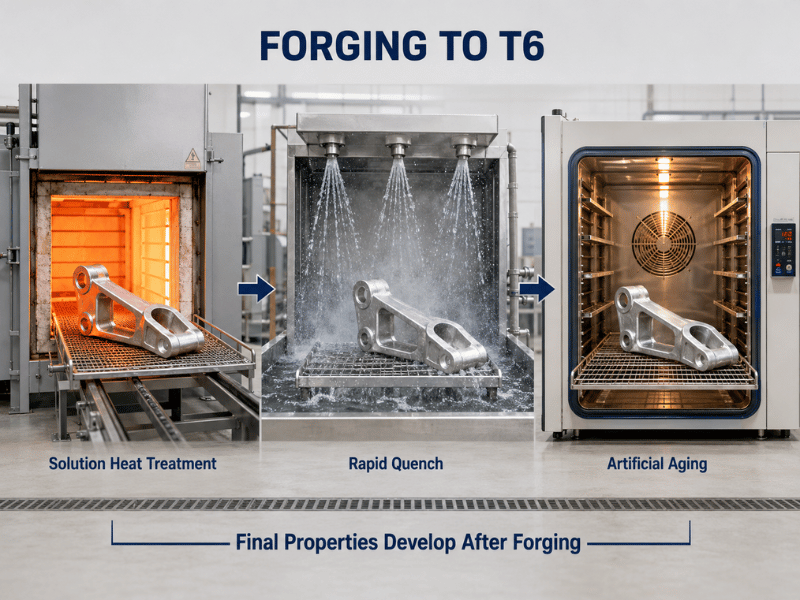
Het label “T6” beschrijft een vast warmtebehandelingstraject, niet de als-gesmede toestand. Een smeedstuk verlaat de matrijs zacht; alleen de T6-cyclus brengt het op volledige sterkte.
Oplossingsgloeien verwarmt het onderdeel tot 465–485°C gedurende 1–4 uur zodat het zink, magnesium en koper oplossen in een eenfasige vaste oplossing. Snel afschrikken in water (boven 100°C/s, binnen 30 seconden) vergrendelt die elementen voordat ze kunnen precipiteren. Kunstmatige veroudering bij 120°C gedurende ongeveer 24 uur precipiteert vervolgens fijne η′ (MgZn₂)-deeltjes die dislocatiebeweging blokkeren en de sterkte verhogen.
T6 vs T652 voor smeedstukken
T652 is de voor smeedwerk relevante variant van T6. Na het afschrikken ondergaat het onderdeel een drukspanningsverlichting van 1–5% — een pers van 500–3000 ton perst de afschrikrestspanning van 60–90 MPa eruit — waarna het wordt verouderd. De mechanische sterkte blijft nabij T6-niveaus, maar de restspanning daalt tot 20–40 MPa en de dimensionale stabiliteit verbetert, wat de reden is dat gesmede vliegtuigonderdelen gewoonlijk als T652 worden gespecificeerd in plaats van als gewone T6.
Mechanische eigenschappen van 7075-T6
Dit zijn typische waarden voor T6-smeedstukken en plaat. Bevestig aan de hand van het walscertificaat voor de specifieke sectie en temper.
| Eigendom | 7075-T6 | Opmerkingen |
|---|---|---|
| Uiteindelijke treksterkte (UTS) | 572 MPa (83 ksi) | Piekwaarde onder gangbaar gesmeed Al |
| Vloeigrens (YS) | 503 MPa (73 ksi) | ~80% boven 6061-T6 |
| Rek | 8–11% | Daalt in T652 |
| Hardheid | ~150 HB | - |
| Elasticiteitsmodulus | ~72 GPa | - |
| Vermoeiingssterkte (10⁷ cycli) | ~160 MPa | Korrelstroming verhoogt deze in smeedstukken |
| Dichtheid | 2,81 g/cm³ | - |
Het getal dat de meeste beslissingen stuurt is de vloeigrens. Bij 503 MPa draagt 7075-T6 ongeveer 80% meer belasting dan 6061-T6 voordat het bezwijkt, wat de reden is dat het staal vervangt in gewichtskritische constructies — maar diezelfde precipitatieversterkte microstructuur is wat het gevoelig maakt voor SCC en moeilijk lasbaar.
Het 7075-T6 smeedproces
Het smeden van 7075-T6 volgt een gecontroleerde sequentie: verwarm het blok, vervorm het tussen matrijzen en pas vervolgens de T6-warmtebehandeling toe. Kleine afwijkingen in temperatuur of reductie herschrijven de microstructuur, dus het venster is nauw.
Openmatrijs- vs geslotenmatrijssmeden
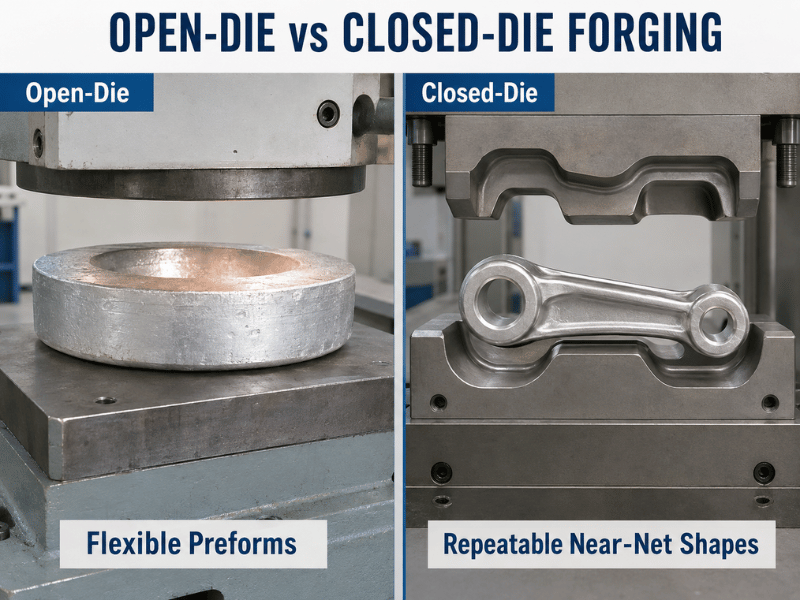
| Factor | Open matrijs | Gesloten matrijs |
|---|---|---|
| Geschikt voor | Schijven, ringen, blokken, voorvormen | Complexe, bijna-netvormige onderdelen |
| Bewerkingsmarge | 5–10 mm | 0,5–2 mm |
| Materiaalbenutting | 60–70% | 80–95% |
| Matrijskosten | Laag — geschikt voor kleine batches | Hoog — geschikt voor productiereeksen |
Geslotenmatrijssmeden is de standaard voor afgewerkte luchtvaartonderdelen omdat de holte de vorm bepaalt en de korrel de contour volgt. Openmatrijswerk blijft nuttig voor ringen, blokken en voorvormen die later worden verspaand.
Smeedparameters en stappen
Het voorverwarmen van het blok gebeurt bij 370–420°C en het smeden zelf blijft in het venster van 370–450°C. Onder dat bereik scheurt het metaal of vloeit het slecht; erboven worden de korrels grof en daalt de sterkte. Elke slag voegt vervorming toe, en de cumulatieve reductieverhouding moet ten minste 4:1 tot 6:1 bereiken om de gietstructuur af te breken en een fijne, directionele korrel op te bouwen.
Na het smeden en gecontroleerd afkoelen ondergaat het onderdeel de hierboven beschreven T6-cyclus (oplossen → afschrikken → verouderen). Voor T652 wordt de drukspanningsverlichtingsstap direct na het afschrikken ingevoegd. De uiteindelijke eigenschappen hangen evenzeer af van deze warmtebehandeling als van het smeden zelf, dus de smederij en de warmtebehandelaar moeten volgens één specificatie werken.
Waar gesmeed 7075-T6 wordt gebruikt
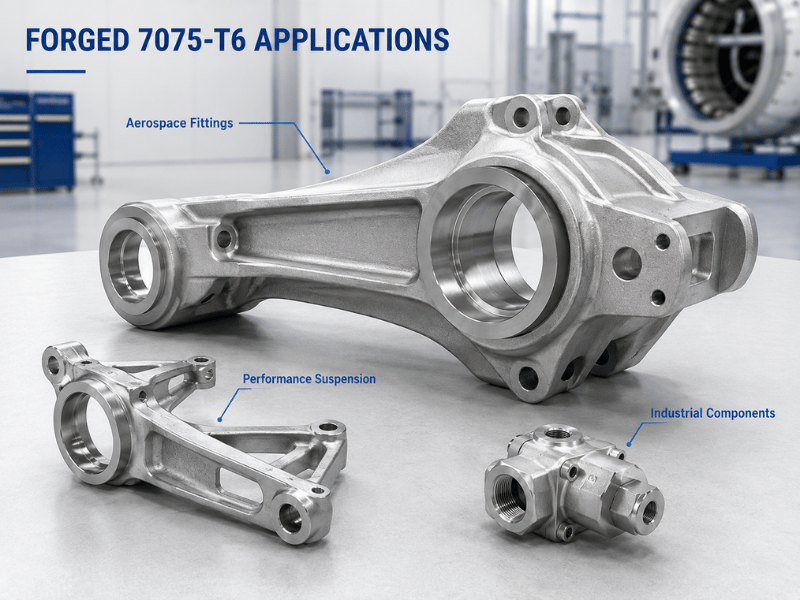
Gesmeed 7075-T6 verdient zijn plaats waar sterkte, vermoeiingslevensduur en gewicht op hetzelfde kritieke pad liggen.
Luchtvaart en defensie
Landingsgestelcomponenten, vleugelliggers, ribben en rompverbindingen gebruiken gesmeed 7075-T6 omdat de uitgelijnde korrelstroming de cyclische belastingen weerstaat die deze onderdelen decennialang ondervinden. SCC-kritische secties gaan over naar de T73- of T7352-temper; de rest blijft op T6 of T652 met coating.
Automotive en prestatieophanging
Draagarmen, fuseestukken en rechtopstaande delen gebruiken gesmeed 7075-T6 om onafgeveerde massa te verminderen zonder de stijfheid op te geven die nodig is onder impact- en bochtbelastingen. Naarmate gewichtsvermindering verder gaat dan boutbare onderdelen, verhuist gesmeed 7075-T6 van racewagens naar prestatieproductielijnen met hogere volumes.
Industrie en sportartikelen
Hydraulische componenten, matrijzen en gereedschappen profiteren van de hardheid en dimensionale stabiliteit van de legering na spanningsverlichting. Klimmateriaal, fietscranks en honkbalknuppels gebruiken het waar een klein, sterk, vermoeiingsbestendig onderdeel belangrijker is dan lage kosten.
T6 vs andere 7075-tempers — hoe te kiezen
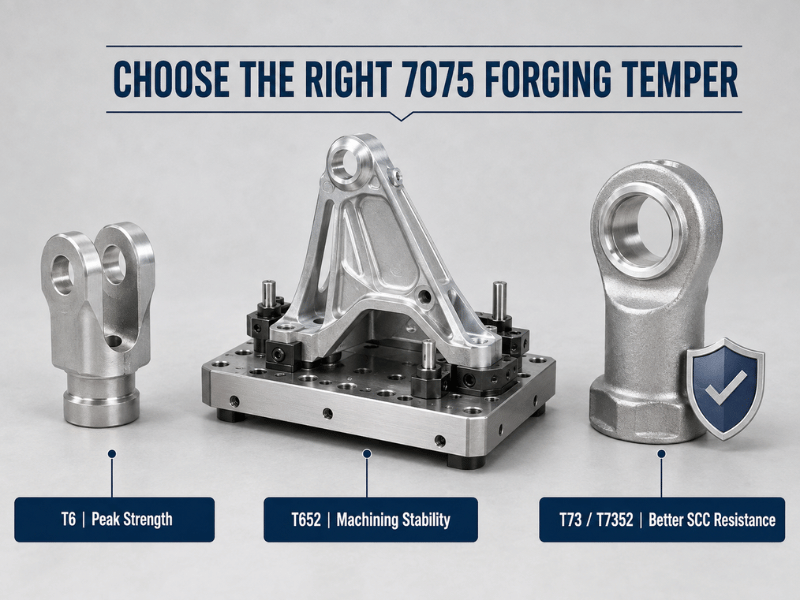
| Temper | Behandeling | UTS / YS (MPa) | Geschikt voor | Vermijd wanneer |
|---|---|---|---|---|
| T6 | Oplossen + afschrikken + verouderen | 572 / 503 | Pieksterkte, niet-SCC-onderdelen | SCC-blootstelling, nauwe toleranties na verspanen |
| T651 | T6 + strekken (plaat) | 572 / 503 | Plaat die vlak moet blijven | Smeedstukken (gebruik T652) |
| T652 | T6 + spanningsvermindering | ~570 / ~500 | Smeedstukken die dimensionale stabiliteit vereisen | Laagste kosten hebben prioriteit |
| T73 | Overaged | ~483 / ~414 | Dikke onderdelen die kritisch zijn voor spanningscorrosie | Maximale sterkte is vereist |
Wanneer T6 de juiste keuze is
- Het onderdeel ondervindt hoge statische belasting maar geen aanhoudende trekbelasting in een corrosieve omgeving — landingsgestelverbindingen, structurele beugels.
- Gewichtsreductie ten opzichte van staal is het projectdoel en de geometrie kan worden gecoat of bekleed voor corrosiebescherming.
Wanneer een andere toestand beter past
T73 en T7352 ruilen 15–20% sterkte in voor aanzienlijk betere weerstand tegen spanningscorrosie, wat de standaardkeuze is voor dikke secties in vochtige of zoute omgevingen. T652 is de standaard voor smeedstukken wanneer dimensionale stabiliteit na bewerking belangrijker is dan de laatste paar MPa vloeigrens.
Werken met gesmeed 7075-T6 — Wat u moet weten
Bewerking is eenvoudig met de juiste opstelling. Carbidgereedschap, starre opspanning en overvloedige koelvloeistof voorkomen dat het werkverhardbare oppervlak uitsmeert; 7075-T6 produceert schone spanen en handhaaft nauwe toleranties.
Lassen wordt over het algemeen vermeden. Het koper- en zinkgehalte veroorzaakt warmtescheuren en de warmte-beïnvloede zone verliest een groot deel van zijn sterkte; gelaste verbindingen presteren ook slecht op het gebied van corrosie en spanningscorrosie. Klinknagels, bouten en lijmverbindingen zijn de gebruikelijke verbindingsmethoden.
Corrosiebescherming is verplicht in de meeste omgevingen. T6 weerstaat een binnenatmosfeer maar put in chlorideblootstelling, dus anodiseren, schilderen of bekleden is standaard; voor elke zoute of aanhoudend vochtige toepassing moet u overstappen naar T73 in plaats van te vertrouwen op coating alleen.
Ontwerp vroegtijdig voor het proces. Handhaaf een reductieverhouding van ten minste 4:1, gebruik royale afrondingen en lossingshoeken, vermijd dunne secties die te snel afkoelen, en oriënteer het onderdeel zodat de korrelstroming langs het hoofdspanningspad loopt. Deze keuzes bepalen of het smeedstuk een bewerkte plaat verslaat op het gebied van vermoeiing.
Voor- en nadelen in één oogopslag
| Afmeting | Sterkte | Aandachtspunt |
|---|---|---|
| Sterkte-gewichtsverhouding | Hoogste van gangbaar gesmeed aluminium | Hogere materiaal- en smeedkosten |
| Vermoeiingslevensduur | Uitstekend met uitgelijnde korrelstroming | Afhankelijk van smeedkwaliteit |
| Bewerkbaarheid | Goed met carbid + koelvloeistof | Verstevigt het oppervlak |
| Corrosie | Matig algemeen, slecht voor spanningscorrosie (T6) | Vereist coating; T73 voor zoute omgevingen |
| Lasbaarheid | Slecht — verbinding door bevestigingsmiddelen | Beperkt reparatiemogelijkheden |
| Beschikbaarheid | Gangbaar in de luchtvaarttoeleveringsketen | Dikke T73-smeedstukken kosten meer |
| Kosten | Hoger dan 6xxx-legeringen | Gerechtvaardigd door belasting/gewichtsvoordeel |
Conclusie
7075-T6-smeedstuk omzet in het sterkste gangbare gesmede aluminium dichte, vermoeiingsbestendige onderdelen waarvan de korrel het belastingspad volgt — de afweging is reëel: T6 geeft pieksterkte maar de zwakste weerstand tegen spanningscorrosie van de familie, slechts matige algemene corrosieweerstand en vrijwel geen lasbaarheid, dus coating en mechanische verbinding zijn de norm.
Linsy Aluminum, een fabriek in Shenzhen met meer dan 20 jaar ervaring, levert 7075-T6 en T652 smeedstukken en gerelateerde tempers met volledige MTC-documentatie per bestelling en SGS-testrapporten op aanvraag; typische doorlooptijd voor maatwerk bedraagt 10–60 dagen afhankelijk van grootte en verwerking. Stuur de smeedtekening voor een haalbaarheids- en geschiktheidsbeoordeling — Linsy Aluminum ondersteunt maatwerk-smeedstukken met lage MOQ over de 1000–8000 serie met eigen warmtebehandeling en afwerking.
Veelgestelde vragen
Wat is het verschil tussen 7075-T6 en T652 smeedstukken?
Beide bereiken vrijwel identieke sterkte, maar T652 voegt 1–5% drukspanningsvermindering toe direct na het afschrikken. Dat verlaagt restspanning van 60–90 MPa naar 20–40 MPa en verbetert de dimensionale stabiliteit, dus T652 is de gebruikelijke specificatie voor bewerkte luchtvaartsmeedstukken terwijl T6 geschikt is voor minder kritische onderdelen.
Kan 7075-T6-aluminium worden gelast?
Lassen wordt over het algemeen vermeden. Koper en zink veroorzaken warmtescheuren, de warmte-beïnvloede zone verliest een groot deel van zijn sterkte en de verbinding is kwetsbaar voor corrosie en spanningscorrosie. Klinknagels, bouten of lijmverbindingen zijn de standaard verbindingsmethoden.
Welke temperatuur wordt gebruikt om 7075-T6 te smeden?
Voorverwarming van het blok vindt plaats bij 370–420°C en het smeden blijft binnen 370–450°C. Binnen dat venster blijven houdt het metaal vloeiend zonder de korrel te vergroven; afschrikken en verouderen daarna voltooien de T6-temper.
Is gesmeed 7075-T6 geschikt voor marien of zoutwatergebruik?
Niet in de T6-temper. Het put in chlorideomgevingen en T6 heeft de slechtste weerstand tegen spanningscorrosie van de 7075-familie. Voor zoute of aanhoudend vochtige toepassingen moet u de overaged T73- of T7352-temper specificeren en nog steeds coating aanbrengen.
Hoe verhoudt een gesmeed 7075-T6-onderdeel zich tot bewerking uit plaat?
Smeden sluit interne holtes en lijnt de korrel uit met de vorm van het onderdeel, wat taaiheid en vermoeiingslevensduur verhoogt ten opzichte van een bewerkte plaat van dezelfde legering en temper. Het bespaart ook materiaal door near-net shape, hoewel matrijsgereedschap upfront-kosten toevoegt die zich terugverdienen bij productievolume.