Was ist 7075-T6-Aluminiumschmieden?
7075 ist eine Legierung der 7xxx-Serie auf Basis eines Zink-Magnesium-Kupfer-Systems und liefert die höchste Festigkeit aller gängigen Knetaluminiumlegierungen — die Zugfestigkeit erreicht etwa 572 MPa im T6-Zustand. Diese Festigkeit geht jedoch zulasten des Korrosionsverhaltens: T6 bietet nur mäßigen allgemeinen Korrosionswiderstand und den schwächsten Widerstand gegen Spannungsrisskorrosion (SCC) innerhalb der 7075-Familie, weshalb die meisten Anwendungen eine Beschichtung oder einen überalterten Zustand erfordern.
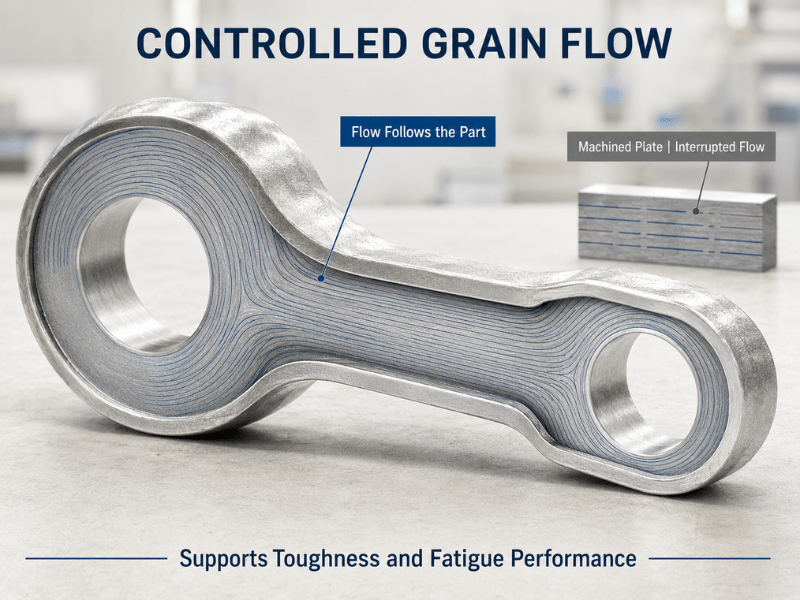
Schmieden ist das Verfahren, das diese Festigkeit in ein Strukturbauteil überführt. Das Pressen des erwärmten Rohlings zwischen Gesenken schließt innere Hohlräume und zwingt das Gefüge, dem Umriss des Bauteils zu folgen, was Zähigkeit und Ermüdungslebensdauer weit über das hinaus steigert, was Gießen oder spanende Bearbeitung aus Plattenmaterial erreichen kann. Dieser Vorteil des Faserverlaufs ist genau der Grund, warum 7075-T6-Schmiedeteile — und nicht nur 7075-T6-Plattenmaterial — für die anspruchsvollsten Luftfahrt- und Fahrwerkslasten spezifiziert werden.
Verständnis des T6-Zustands
Die Bezeichnung “T6” beschreibt einen festgelegten Wärmebehandlungsweg, nicht den Schmiederohzustand. Ein Schmiedeteil verlässt das Gesenk weich; erst der T6-Zyklus bringt es auf volle Festigkeit.
Die Lösungsglühung erhitzt das Bauteil auf 465–485 °C für 1–4 Stunden, sodass sich Zink, Magnesium und Kupfer in einem einphasigen Mischkristall lösen. Das schnelle Abschrecken in Wasser (über 100 °C/s, innerhalb von 30 Sekunden) fixiert diese Elemente, bevor sie ausgeschieden werden können. Die künstliche Alterung bei 120 °C für etwa 24 Stunden scheidet dann feine η′-Partikel (MgZn₂) aus, die die Versetzungsbewegung blockieren und die Festigkeit erhöhen.
T6 vs. T652 für Schmiedeteile
T652 ist die schmiederelevante Variante von T6. Nach dem Abschrecken erhält das Bauteil eine Druckeigenspannungsarmut von 1–5 % — eine 500–3000-Tonnen-Presse presst die 60–90 MPa Abschreckeigenspannung heraus — und wird dann gealtert. Die mechanische Festigkeit bleibt nahe dem T6-Niveau, aber die Eigenspannung sinkt auf 20–40 MPa und die Maßstabilität verbessert sich, weshalb geschmiedete Luftfahrtteile üblicherweise als T652 statt als reines T6 spezifiziert werden.
Mechanische Eigenschaften von 7075-T6
Dies sind typische Werte für T6-Schmiedeteile und -Platten. Bestätigen Sie diese anhand des Werkszeugnisses für den spezifischen Querschnitt und Zustand.
| Eigentum | 7075-T6 | Anmerkungen |
|---|---|---|
| Höchstzugkraft (UTS) | 572 MPa (83 ksi) | Spitzenwert unter gängigem Knet-Al |
| Streckgrenze (YS) | 503 MPa (73 ksi) | ~80% über 6061-T6 |
| Dehnung | 8–11% | Abfall bei T652 |
| Härte | ~150 HB | — |
| Elastizitätsmodul | ~72 GPa | — |
| Ermüdungsfestigkeit (10⁷ Zyklen) | ~160 MPa | Faserverlauf erhöht sie in Schmiedeteilen |
| Dichte | 2,81 g/cm³ | — |
Die Zahl, die die meisten Entscheidungen bestimmt, ist die Streckgrenze. Bei 503 MPa trägt 7075-T6 etwa 80 % mehr Last als 6061-T6, bevor es fließt, weshalb es Stahl in gewichtskritischen Strukturen ersetzt — aber genau diese ausscheidungsgehärtete Mikrostruktur macht es empfindlich gegenüber SCC und schwer schweißbar.
Der 7075-T6-Schmiedeprozess
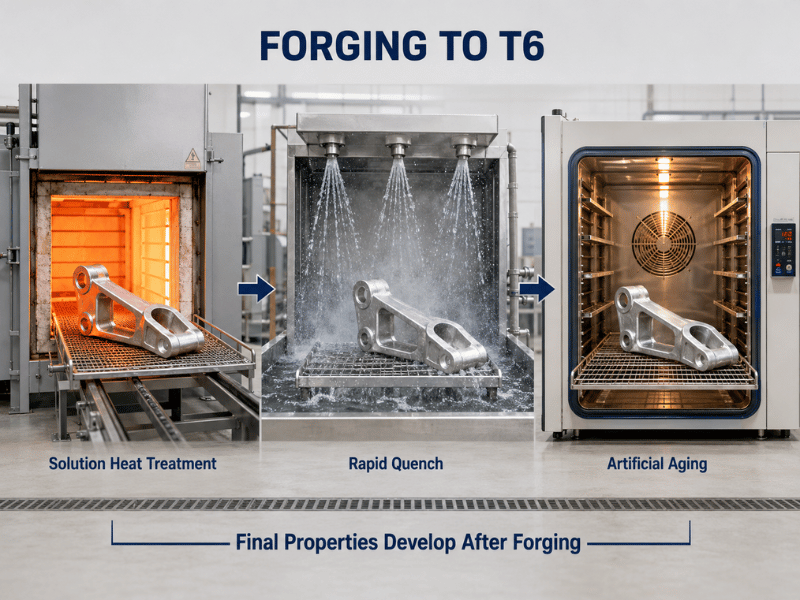
Das Schmieden von 7075-T6 folgt einer kontrollierten Abfolge: Erwärmen des Rohlings, Umformen zwischen Gesenken, dann Anwenden der T6-Wärmebehandlung. Kleine Abweichungen bei Temperatur oder Umformgrad verändern die Mikrostruktur, daher ist das Prozessfenster eng.
Freiformschmieden vs. Gesenkschmieden
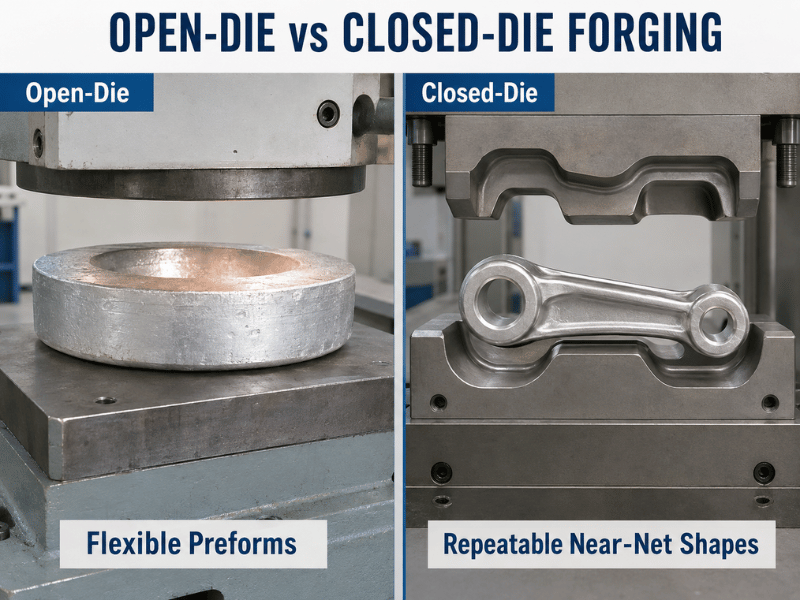
| Faktor | Freiform | Gesenk |
|---|---|---|
| Am besten für | Scheiben, Ringe, Blöcke, Vorformen | Komplexe, endkonturnahe Formen |
| Bearbeitungszugabe | 5–10 mm | 0,5–2 mm |
| Materialausnutzung | 60–70% | 80–95% |
| Gesenk kosten | Niedrig — geeignet für kleine Serien | Hoch — geeignet für Serienfertigung |
Gesenkformen ist der Standard für fertige Luft- und Raumfahrtteile, weil der Hohlraum die Form definiert und das Korn der Kontur folgt. Freiformschmieden bleibt nützlich für Ringe, Blöcke und Vorformen, die später bearbeitet werden.
Schmiedeparameter und -schritte
Die Rohlingvorwärmung erfolgt bei 370–420 °C und das Schmieden selbst bleibt im Fenster von 370–450 °C. Unterhalb dieses Bereichs reißt das Metall oder fließt schlecht; oberhalb davon vergröbern die Körner und die Festigkeit sinkt. Jeder Hub fügt Umformung hinzu, und das kumulative Umformverhältnis sollte mindestens 4:1 bis 6:1 erreichen, um die Gussstruktur aufzubrechen und ein feines, gerichtetes Gefüge aufzubauen.
Nach dem Schmieden und der kontrollierten Abkühlung durchläuft das Bauteil den oben genannten T6-Zyklus (Lösungsglühen → Abschrecken → Altern). Für T652 wird der Druckspannungsarmungsschritt direkt nach dem Abschrecken eingefügt. Die Endeigenschaften hängen ebenso sehr von dieser Wärmebehandlung wie vom Schmieden selbst ab, daher müssen Schmiedebetrieb und Wärmebehandler nach einer Spezifikation arbeiten.
Wo geschmiedetes 7075-T6 eingesetzt wird
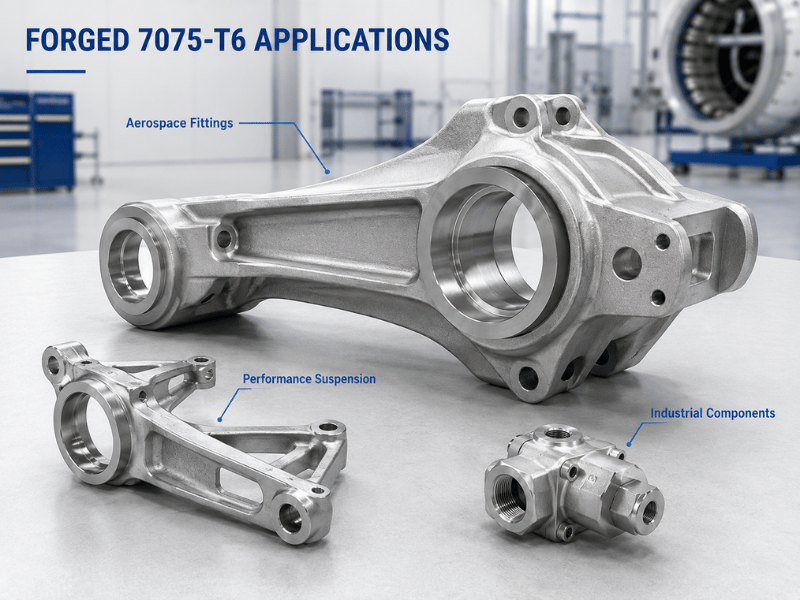
Geschmiedetes 7075-T6 verdient seinen Platz überall dort, wo Festigkeit, Ermüdungslebensdauer und Gewicht auf demselben kritischen Pfad liegen.
Luft- und Raumfahrt sowie Verteidigung
Fahrwerkskomponenten, Flügelholme, Rippen und Rumpfbeschläge verwenden geschmiedetes 7075-T6, weil der ausgerichtete Faserverlauf den zyklischen Lasten widersteht, denen diese Teile über Jahrzehnte ausgesetzt sind. SCC-kritische Querschnitte wechseln zum T73- oder T7352-Zustand; der Rest bleibt bei T6 oder T652 mit Beschichtung.
Automobil und Performance-Fahrwerk
Querlenker, Achsschenkel und Radträger verwenden geschmiedetes 7075-T6, um ungefederte Masse zu reduzieren, ohne die unter Aufprall- und Kurvenlasten erforderliche Steifigkeit aufzugeben. Da die Leichtbauweise über Anbauteile hinausgeht, wandert geschmiedetes 7075-T6 von Rennwagen in größere Performance-Serien.
Industrie und Sportartikel
Hydraulikkomponenten, Formen und Werkzeuge profitieren von der Härte und Maßstabilität der Legierung nach der Spannungsarmut. Kletterausrüstung, Fahrradkurbeln und Baseballschläger verwenden sie, wo ein kleines, starkes, ermüdungsbeständiges Teil wichtiger ist als niedrige Kosten.
T6 vs. andere 7075-Zustände — So wählen Sie
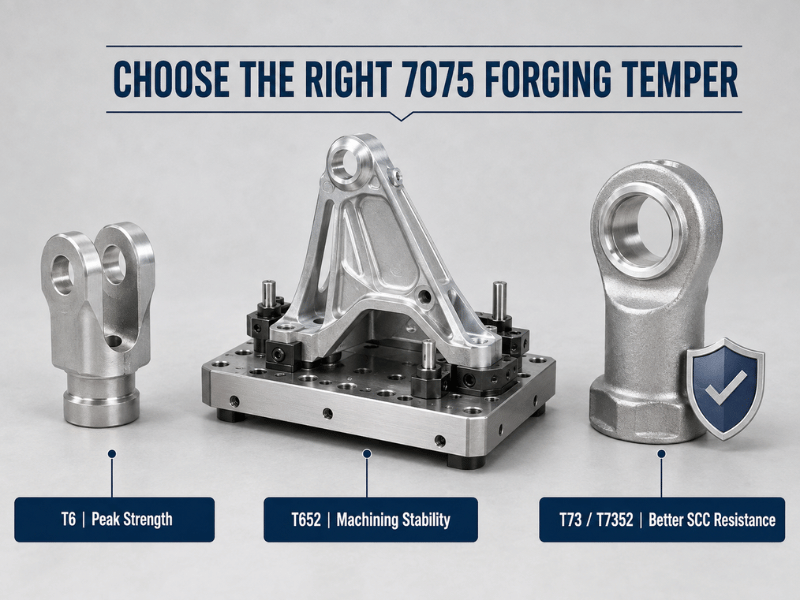
| Temperament | Behandlung | Zugfestigkeit / Streckgrenze (MPa) | Am besten für | Vermeiden bei |
|---|---|---|---|---|
| T6 | Lösungsglühen + Abschrecken + Altern | 572 / 503 | Höchstfestigkeit, Nicht-SCC-Teile | SCC-Belastung, enge Toleranzen nach der Bearbeitung |
| T651 | T6 + Recken (Platte) | 572 / 503 | Platte, die flach bleiben muss | Schmiedeteile (T652 verwenden) |
| T652 | T6 + Druckentlastung | ~570 / ~500 | Schmiedeteile, die Stabilität erfordern | Niedrigste Kosten sind die Priorität |
| T73 | Überaltert | ~483 / ~414 | Dicke, SCC-kritische Teile | Maximale Festigkeit erforderlich |
Wann T6 die richtige Wahl ist
- Das Teil erfährt hohe statische Belastung, aber keine dauerhafte Zugspannung in einer korrosiven Umgebung — Fahrwerkstreben, Strukturhalterungen.
- Gewichtsreduzierung gegenüber Stahl ist das Projektziel, und die Geometrie kann für den Korrosionsschutz beschichtet oder plattiert werden.
Wann ein anderer Zustand besser passt
T73 und T7352 tauschen 15–20 % Festigkeit gegen deutlich besseren SCC-Widerstand, was die Standardwahl für dicke Querschnitte in feuchter oder salzhaltiger Umgebung ist. T652 ist der Schmiedestandard, wenn die dimensionale Stabilität nach der Bearbeitung wichtiger ist als die letzten wenigen MPa Streckgrenze.
Arbeiten mit geschmiedetem 7075-T6 — Was Sie wissen müssen
Die Bearbeitung ist mit der richtigen Einrichtung unkompliziert. Hartmetallwerkzeuge, starre Aufspannung und Flutkühlung verhindern, dass die kalthärtbare Oberfläche verschmiert; 7075-T6 erzeugt saubere Späne und hält enge Toleranzen.
Schweißen wird im Allgemeinen vermieden. Der Kupfer- und Zinkgehalt verursacht Heißrisse, und die wärmebeeinflusste Zone verliert einen Großteil ihrer Festigkeit; geschweißte Verbindungen schneiden auch bei Korrosion und SCC schlecht ab. Nieten, Schrauben und Klebeverbindungen sind die üblichen Fügeverfahren.
Korrosionsschutz ist in den meisten Umgebungen zwingend erforderlich. T6 widersteht Innenraumatmosphäre, bildet jedoch bei Chloridexposition Lochfraß, daher sind Anodisieren, Lackieren oder Plattieren Standard; für jeden salzhaltigen oder dauerhaft feuchten Einsatz sollte auf T73 umgestellt werden, anstatt sich allein auf die Beschichtung zu verlassen.
Frühzeitig für den Prozess auslegen. Ein Reduktionsverhältnis von mindestens 4:1 einhalten, großzügige Radien und Entformungsschrägen verwenden, dünne Querschnitte vermeiden, die zu schnell abkühlen, und das Teil so ausrichten, dass der Faserfluss entlang des Hauptspannungspfads verläuft. Diese Entscheidungen bestimmen, ob das Schmiedeteil eine bearbeitete Platte bei der Ermüdung übertrifft.
Vor- und Nachteile im Überblick
| Abmessung | Stärke | Achtung |
|---|---|---|
| Festigkeit-zu-Gewicht | Höchster gängiger Knetaluminiumlegierungen | Höhere Material- und Schmiedekosten |
| Ermüdungslebensdauer | Ausgezeichnet mit ausgerichtetem Faserverlauf | Abhängig von der Schmiedequalität |
| Bearbeitbarkeit | Gut mit Hartmetall + Kühlmittel | Verfestigt die Oberfläche |
| Korrosion | Mäßig allgemein, schlecht SCC (T6) | Benötigt Beschichtung; T73 für salzhaltige Umgebung |
| Schweißeignung | Schlecht — Verbindung durch Befestigungselemente | Schränkt Reparaturmöglichkeiten ein |
| Verfügbarkeit | Häufig in der Luftfahrtzulieferung | Dicke T73-Schmiedeteile kosten mehr |
| Kosten | Höher als 6xxx-Legierungen | Gerechtfertigt durch Last-/Gewichtsvorteil |
Schlussfolgerung
7075-T6-Schmieden verwandelt die stärkste gängige Knetaluminiumlegierung in dichte, ermüdungsbeständige Teile, deren Gefüge dem Lastpfad folgt — der Kompromiss ist real: T6 liefert Spitzenfestigkeit, aber den schwächsten SCC-Widerstand der Familie, nur mäßige allgemeine Korrosionsbeständigkeit und praktisch keine Schweißbarkeit, sodass Beschichtung und mechanisches Fügen die Norm sind.
Linsy Aluminum, ein Werk in Shenzhen mit mehr als 20 Jahren Erfahrung, liefert 7075-T6- und T652-Schmiedeteile und verwandte Zustände mit vollständiger MTC-Dokumentation pro Bestellung und SGS-Prüfberichten auf Anfrage; die typische kundenspezifische Lieferzeit beträgt 10–60 Tage je nach Größe und Bearbeitung. Senden Sie die Schmiedeteilzeichnung für eine Machbarkeits- und Legierungsauswahlprüfung — Linsy Aluminum unterstützt kundenspezifische Schmiedeteile mit niedriger Mindestbestellmenge über die 1000–8000er Serie mit interner Wärmebehandlung und Oberflächenveredelung.
Häufig gestellte Fragen
Was ist der Unterschied zwischen 7075-T6- und T652-Schmiedeteilen?
Beide erreichen nahezu identische Festigkeit, aber T652 fügt 1–5% Druckeigenspannungsabbau direkt nach dem Abschrecken hinzu. Das reduziert Eigenspannungen von 60–90 MPa auf 20–40 MPa und verbessert die Maßstabilität, daher ist T652 die übliche Spezifikation für bearbeitete Luft- und Raumfahrt-Schmiedeteile, während T6 für weniger kritische Teile geeignet ist.
Kann 7075-T6-Aluminium geschweißt werden?
Schweißen wird im Allgemeinen vermieden. Kupfer und Zink verursachen Heißrisse, die wärmebeeinflusste Zone verliert einen Großteil ihrer Festigkeit, und die Verbindung ist anfällig für Korrosion und SCC. Nieten, Schrauben oder Klebeverbindungen sind die Standardfügeverfahren.
Welche Temperatur wird zum Schmieden von 7075-T6 verwendet?
Die Vorwärmung des Rohlings erfolgt bei 370–420 °C und das Schmieden bleibt innerhalb von 370–450 °C. Das Einhalten dieses Fensters hält das Metall fließfähig, ohne das Gefüge zu vergröbern; Abschrecken und Auslagern danach vervollständigen den T6-Zustand.
Ist geschmiedetes 7075-T6 für Meeres- oder Salzwassereinsatz geeignet?
Nicht im T6-Zustand. Es bildet Lochfraß in Chloridumgebungen und T6 hat den schlechtesten SCC-Widerstand der 7075-Familie. Für salzhaltige oder dauerhaft feuchte Einsätze ist der überalterte T73- oder T7352-Zustand zu spezifizieren und dennoch eine Beschichtung aufzubringen.
Wie schneidet ein geschmiedetes 7075-T6-Teil im Vergleich zur Bearbeitung aus einer Platte ab?
Schmieden schließt innere Hohlräume und richtet das Gefüge an der Teileform aus, was Zähigkeit und Ermüdungslebensdauer gegenüber einer bearbeiteten Platte derselben Legierung und desselben Zustands erhöht. Es spart auch Material durch endkonturnahe Formgebung, obwohl die Werkzeugkosten für Gesenkschmieden Vorlaufkosten verursachen, die sich bei Produktionsvolumen amortisieren.