Что такое алюминиевая поковка 7075-T6?
7075 — это сплав серии 7xxx на основе системы цинк-магний-медь, обеспечивающий наивысшую прочность среди распространённых деформируемых алюминиевых сплавов — предел прочности при растяжении достигает примерно 572 МПа в состоянии T6. Эта прочность достигается ценой коррозионных характеристик: T6 обеспечивает лишь умеренную общую коррозионную стойкость и наименьшую стойкость к коррозионному растрескиванию под напряжением (КРН) среди семейства 7075, поэтому в большинстве случаев эксплуатации требуется покрытие или состояние после перестаривания.
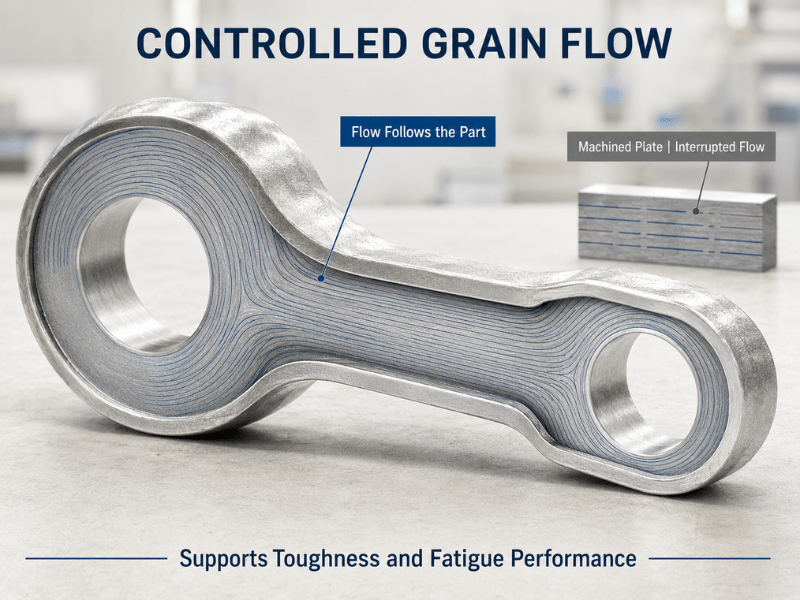
Ковка — это процесс, который превращает эту прочность в конструкционную деталь. Обжатие нагретой заготовки между штампами закрывает внутренние пустоты и заставляет зерно следовать контуру детали, что повышает ударную вязкость и усталостную долговечность значительно выше того, что могут обеспечить литьё или механическая обработка из плиты. Именно это преимущество направленного зерна является причиной того, что поковки 7075-T6, а не просто плита 7075-T6, указываются для наиболее ответственных нагрузок на планер и подвеску.
Понимание состояния T6
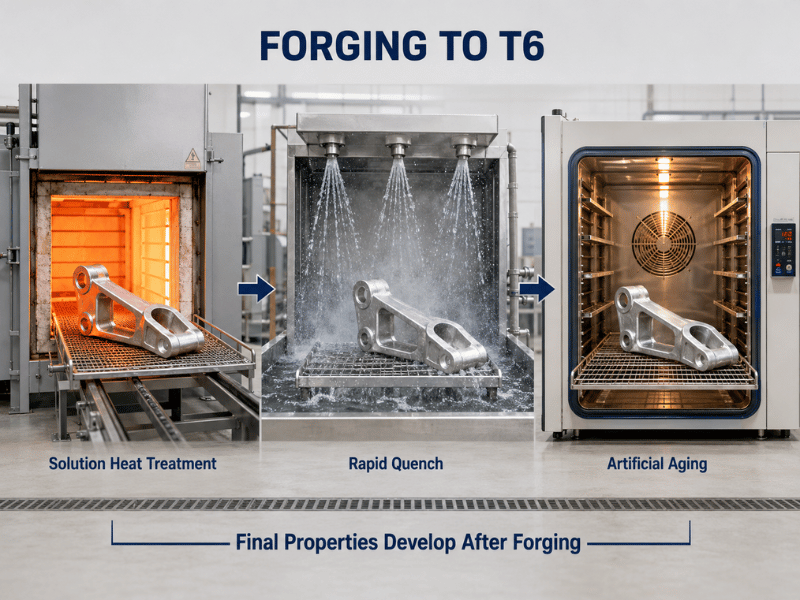
Обозначение “T6” описывает фиксированный маршрут термической обработки, а не состояние после ковки. Поковка выходит из штампа мягкой; только цикл T6 придаёт ей полную прочность.
Термическая обработка на твёрдый раствор нагревает деталь до 465–485°C в течение 1–4 часов, чтобы цинк, магний и медь растворились в однофазном твёрдом растворе. Быстрая закалка в воде (выше 100°C/с, в течение 30 секунд) фиксирует эти элементы на месте до того, как они смогут выделиться. Искусственное старение при 120°C в течение примерно 24 часов затем выделяет мелкие частицы η′ (MgZn₂), которые блокируют движение дислокаций и повышают прочность.
T6 против T652 для поковок
T652 — это вариант T6, относящийся к поковкам. После закалки деталь подвергается снятию напряжений сжатием 1–5% — пресс усилием 500–3000 тонн выдавливает остаточные напряжения от закалки 60–90 МПа — затем стареет. Механическая прочность остаётся на уровне, близком к T6, но остаточные напряжения снижаются до 20–40 МПа, а размерная стабильность улучшается, поэтому кованые авиационные детали обычно указываются как T652, а не просто T6.
Механические свойства 7075-T6
Это типичные значения для поковок и плиты T6. Подтверждайте по сертификату испытаний металлургического завода для конкретного сечения и состояния.
| Недвижимость | 7075-T6 | Примечания |
|---|---|---|
| Предельная прочность на разрыв (UTS) | 572 МПа (83 ksi) | Максимум среди распространённых деформируемых алюминиевых сплавов |
| Предел текучести (YS) | 503 МПа (73 ksi) | ~80% выше, чем у 6061-T6 |
| Удлинение | 8–11% | Снижается в T652 |
| Твердость | ~150 HB | — |
| Модуль упругости | ~72 ГПа | — |
| Предел выносливости (10⁷ циклов) | ~160 МПа | Направленное зерно повышает его в поковках |
| Плотность | 2,81 г/см³ | — |
Показатель, определяющий большинство решений, — это предел текучести. При 503 МПа 7075-T6 выдерживает примерно на 80% большую нагрузку, чем 6061-T6, до начала пластической деформации, поэтому он заменяет сталь в конструкциях с критической массой — но именно эта упрочнённая выделениями микроструктура делает его чувствительным к КРН и трудным для сварки.
Процесс ковки 7075-T6
Ковка 7075-T6 следует контролируемой последовательности: нагрев заготовки, деформация между штампами, затем применение термической обработки T6. Небольшие отклонения температуры или степени обжатия переписывают микроструктуру, поэтому технологическое окно узкое.
Ковка на открытых штампах против ковки на закрытых штампах
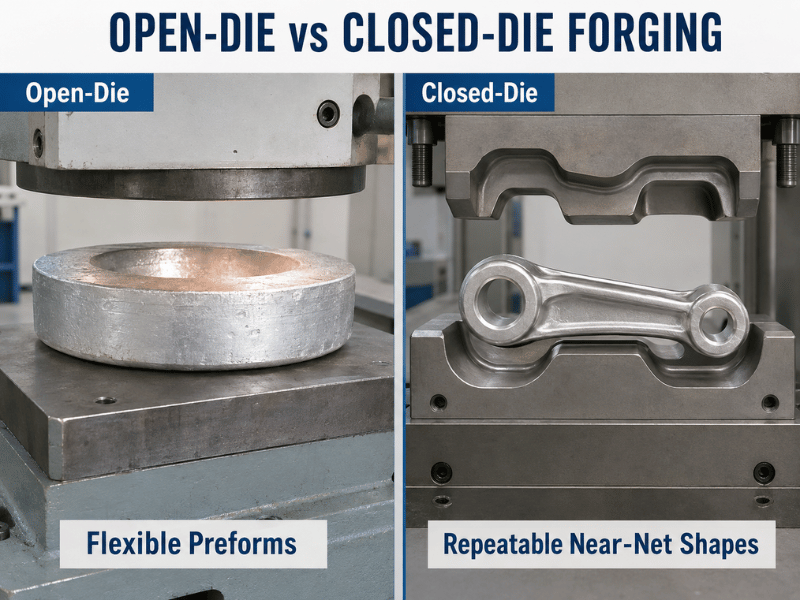
| Фактор | Открытый штамп | Закрытый штамп |
|---|---|---|
| Лучшее для | Диски, кольца, блоки, заготовки | Сложные, близкие к конечной форме изделия |
| Припуск на механическую обработку | 5–10 мм | 0,5–2 мм |
| Использование материала | 60–70% | 80–95% |
| Стоимость штампа | Низкая — подходит для малых партий | Высокая — подходит для серийного производства |
Ковка на закрытых штампах является стандартом для готовых аэрокосмических деталей, поскольку полость определяет форму, а зерно следует контуру. Ковка на открытых штампах остаётся полезной для колец, блоков и заготовок, которые позже обрабатываются механически.
Параметры и этапы ковки
Предварительный нагрев заготовки проводится при 370–420°C, а сама ковка остаётся в диапазоне 370–450°C. Ниже этого диапазона металл растрескивается или плохо течёт; выше — зерно укрупняется и прочность падает. Каждый ход добавляет деформацию, и суммарная степень обжатия должна достигать как минимум 4:1–6:1, чтобы раздробить литую структуру и сформировать мелкое направленное зерно.
После ковки и контролируемого охлаждения деталь проходит цикл T6, описанный выше (твёрдый раствор → закалка → старение). Для T652 этап снятия напряжений сжатием вставляется сразу после закалки. Конечные свойства зависят в равной степени от этой термической обработки и от самой ковки, поэтому кузнечный цех и термист должны работать по одной спецификации.
Где применяется кованый 7075-T6
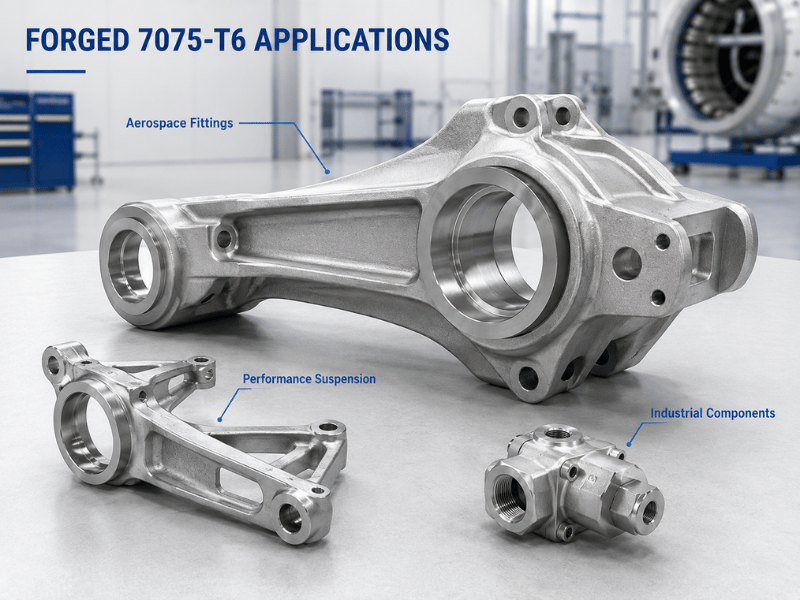
Кованый 7075-T6 занимает своё место везде, где прочность, усталостная долговечность и масса находятся на одном критическом пути.
Аэрокосмическая отрасль и оборона
Компоненты шасси, лонжероны крыла, нервюры и элементы крепления фюзеляжа используют кованый 7075-T6, поскольку выровненное направление зерна противостоит циклическим нагрузкам, которые эти детали испытывают десятилетиями. Критические по КРН сечения переходят на состояние T73 или T7352; остальные остаются в T6 или T652 с покрытием.
Автомобилестроение и спортивная подвеска
Рычаги управления, поворотные кулаки и стойки используют кованый 7075-T6 для снижения неподрессоренной массы без потери жёсткости, необходимой при ударных и поворотных нагрузках. По мере того как снижение массы выходит за рамки навесных деталей, кованый 7075-T6 переходит из гоночных автомобилей в более массовые спортивные линейки.
Промышленность и спортивные товары
Гидравлические компоненты, пресс-формы и инструмент выигрывают от твёрдости и размерной стабильности сплава после снятия напряжений. Скалолазное снаряжение, велосипедные шатуны и бейсбольные биты используют его там, где небольшая, прочная, усталостно-стойкая деталь важнее низкой стоимости.
T6 против других состояний 7075 — как выбрать
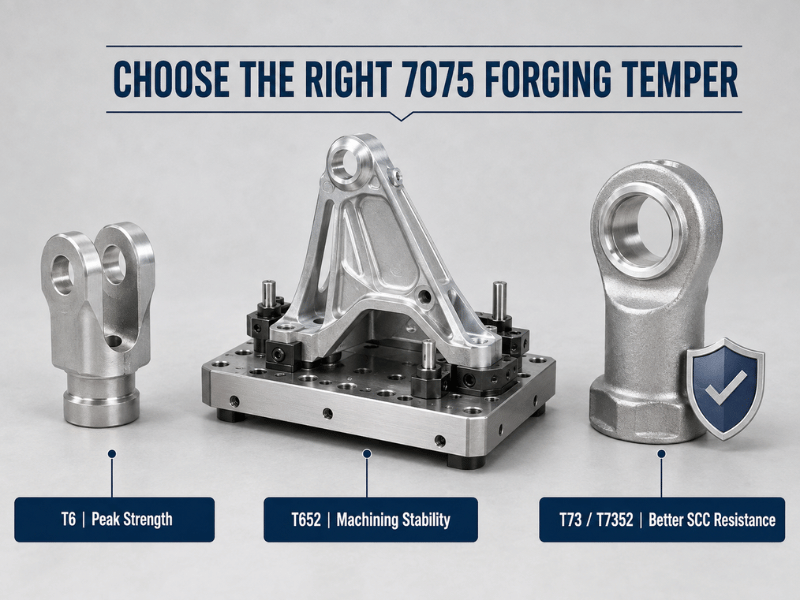
| Темпер | Обработка | Предел прочности / предел текучести (МПа) | Лучшее для | Избегайте, когда |
|---|---|---|---|---|
| T6 | Твёрдый раствор + закалка + старение | 572 / 503 | Максимальная прочность, детали без воздействия КРН | Воздействие КРН, жёсткие допуски после механической обработки |
| T651 | T6 + растяжение (плита) | 572 / 503 | Плита, которая должна оставаться плоской | Поковки (использовать T652) |
| T652 | T6 + снятие напряжений сжатием | ~570 / ~500 | Поковки, требующие стабильности | Приоритет — наименьшая стоимость |
| T73 | Перестаренный | ~483 / ~414 | Толстые детали, критичные к КР (коррозионному растрескиванию под напряжением) | Требуется максимальная прочность |
Когда T6 — правильный выбор
- Деталь испытывает высокую статическую нагрузку, но не подвергается длительному растягивающему напряжению в коррозионной среде — звенья шасси, конструкционные кронштейны.
- Цель проекта — снижение массы по сравнению со сталью, а геометрия позволяет нанести покрытие или плакирование для защиты от коррозии.
Когда другое состояние подходит лучше
T73 и T7352 обменивают 15–20% прочности на заметно лучшую стойкость к КР, что является стандартным решением для толстых сечений в условиях влажной или солевой среды. T652 — стандартный выбор для поковок, когда размерная стабильность после мехобработки важнее последних нескольких МПа предела текучести.
Работа с кованым 7075-T6 — что нужно знать
Механическая обработка проста при правильной настройке. Твердосплавный инструмент, жёсткое закрепление и обильная подача СОЖ предотвращают налипание на нагартованной поверхности; 7075-T6 даёт чистую стружку и обеспечивает tight tolerances.
Сварки, как правило, избегают. Содержание меди и цинка вызывает горячее растрескивание, а зона термического влияния теряет значительную часть прочности; сварные соединения также плохо противостоят коррозии и КР. Заклёпки, болты и клеевое соединение — обычные способы соединения.
Защита от коррозии обязательна в большинстве сред. T6 устойчив к indoor-атмосфере, но питтингует при воздействии хлоридов, поэтому анодирование, окрашивание или плакирование являются стандартом; для любой солевой или длительно влажной среды следует переходить на T73, а не полагаться только на покрытие.
Проектируйте с учётом процесса заранее. Поддерживайте степень уковки не менее 4:1, используйте щедрые радиусы и углы уклона, избегайте тонких сечений, которые слишком быстро охлаждаются, и ориентируйте деталь так, чтобы направление волокна совпадало с основным путём напряжений. Эти решения определяют, превзойдёт ли поковка механически обработанную плиту по усталостной долговечности.
Преимущества и ограничения вкратце
| Размер | Прочность | Обратите внимание |
|---|---|---|
| Прочность к весу | Наивысший среди распространённых деформируемых алюминиевых сплавов | Более высокая стоимость материала и ковки |
| Усталостная долговечность | Отличная при ориентированном направлении волокна | Зависит от качества поковки |
| Обрабатываемость | Хорошая с твердосплавным инструментом + СОЖ | Упрочняет поверхность при деформации |
| Коррозия | Умеренная общая, плохая стойкость к КР (T6) | Требуется покрытие; T73 для солевой среды |
| Свариваемость | Плохая — соединение крепежом | Ограничивает возможности ремонта |
| Доступность | Распространён в аэрокосмической цепочке поставок | Толстые поковки T73 стоят дороже |
| Стоимость | Выше, чем у сплавов 6xxx | Оправдано соотношением нагрузки и прироста массы |
Заключение
Поковка 7075-T6 превращает самый прочный распространённый деформируемый алюминий в плотные, усталостно-стойкие детали, волокно которых следует по пути нагрузки — компромисс реален: T6 даёт пиковую прочность, но наихудшую стойкость к КР в семействе, лишь умеренную общую коррозионную стойкость и практически нулевую свариваемость, поэтому покрытие и механическое соединение являются нормой.
Компания Linsy Aluminum, завод в Шэньчжэне с более чем 20-летним опытом, поставляет Поковки 7075-T6 и T652 и родственные состояния с полной документацией MTC на каждый заказ и отчётами об испытаниях SGS по запросу; типичный срок изготовления на заказ составляет 10–60 дней в зависимости от размера и обработки. Отправьте чертёж поковки для оценки осуществимости и соответствия марки — Linsy Aluminum поддерживает изготовление поковок на заказ с низким MOQ по сериям 1000–8000 с собственной термообработкой и отделкой.
Часто задаваемые вопросы
В чём разница между поковками 7075-T6 и T652?
Оба достигают почти идентичной прочности, но T652 добавляет 1–5% снятия напряжений сжатием сразу после закалки. Это снижает остаточные напряжения с 60–90 МПа до 20–40 МПа и улучшает размерную стабильность, поэтому T652 обычно указывается для механически обрабатываемых аэрокосмических поковок, тогда как T6 подходит для менее критичных деталей.
Можно ли сваривать алюминий 7075-T6?
Сварки, как правило, избегают. Медь и цинк вызывают горячее растрескивание, зона термического влияния теряет значительную часть прочности, а соединение уязвимо к коррозии и КР. Заклёпки, болты или клеевое соединение — стандартные методы соединения.
Какая температура используется для ковки 7075-T6?
Предварительный нагрев заготовки составляет 370–420°C, а ковка остаётся в пределах 370–450°C. Соблюдение этого диапазона обеспечивает течение металла без укрупнения зерна; закалка и старение после этого завершают состояние T6.
Подходит ли кованый 7075-T6 для морского применения или использования в солёной воде?
Нет, в состоянии T6. Он питтингует в хлоридных средах, и T6 имеет наихудшую стойкость к КР в семействе 7075. Для солевой или длительно влажной среды указывайте перестаренное состояние T73 или T7352 и всё равно применяйте покрытие.
Как кованая деталь из 7075-T6 соотносится с механической обработкой из плиты?
Ковка закрывает внутренние пустоты и ориентирует волокно по форме детали, повышая вязкость и усталостную долговечность по сравнению с механически обработанной плитой из того же сплава и состояния. Она также экономит материал за счёт близкой к конечной формы, хотя оснастка для закрытой штамповки добавляет первоначальные затраты, которые окупаются при серийном производстве.